


En esta página
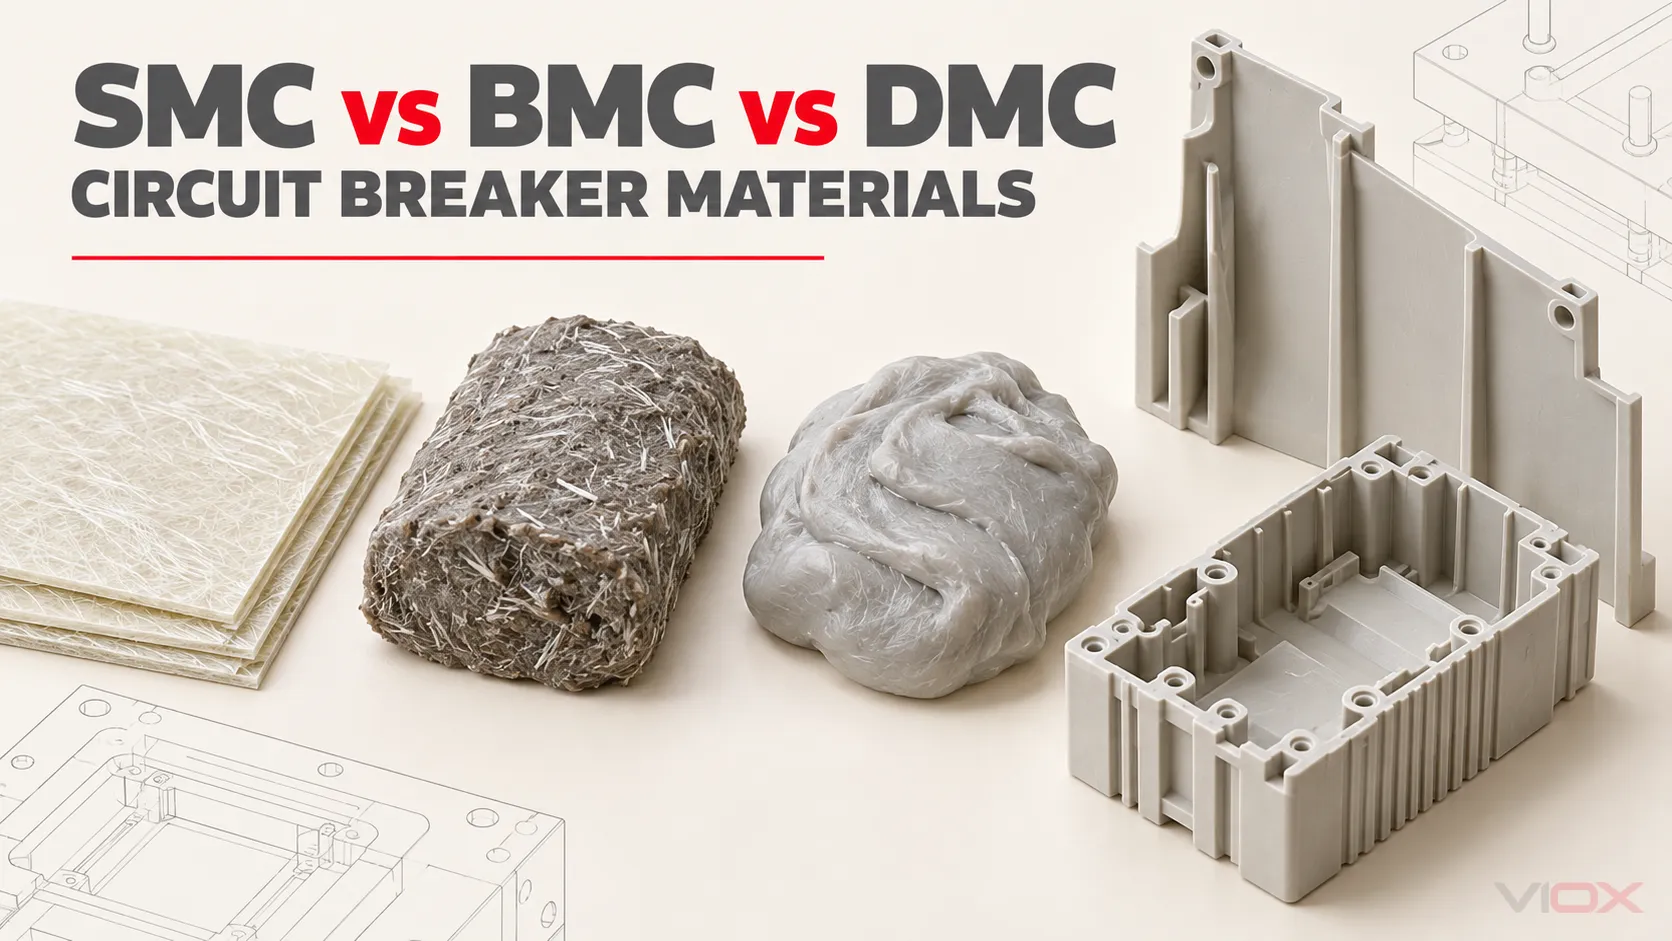
Para las piezas de aislamiento del interruptor automático, compuesto de moldeo en lámina (SMC) es normalmente la dirección inicial más resistente para piezas estructurales más grandes moldeadas por compresión, mientras que compuesto de moldeo a granel (BMC) y compuesto de moldeo en masa (DMC) son normalmente mejores direcciones de inicio para piezas más pequeñas, más gruesas, más intrincadas o con inserciones. Esta no es una clasificación de materiales universal. El grado exacto del compuesto, la arquitectura de la fibra, la ruta de moldeo, la geometría de la pieza y la verificación del dispositivo terminado determinan si un material es adecuado.
La regla más importante es que el nombre de un material no establece la capacidad nominal de un interruptor automático. Un valor como PTI 600, GWFI 960 °C, un resultado de rigidez dieléctrica o una clasificación V-0 describe el rendimiento bajo una prueba de material definida. No demuestra por sí solo la capacidad de ruptura, la coordinación de aislamiento, el aumento de temperatura, la resistencia mecánica o la conformidad de un interruptor terminado.
SMC, BMC y DMC de un vistazo
| Dimensión de decisión | SMC (Compuesto de moldeo en lámina) | BMC | DMC |
|---|---|---|---|
| Término completo | Compuesto de moldeo en lámina | Compuesto de moldeo a granel | Compuesto de moldeo en masa |
| Forma de suministro | Lámina preparada, generalmente transportada entre películas | Forma a granel, en tronco, en trozo o en carga | Carga a granel tipo masa |
| Dirección del refuerzo | Fibras cortadas generalmente más largas que en los grados BMC/DMC convencionales | Fibras cortadas generalmente más cortas | Estrechamente relacionado con el BMC; la distinción precisa depende de la especificación y la formulación |
| Dirección de procesamiento normal | Moldeo por compresión | Moldeo por compresión, transferencia o inyección cuando el grado lo permite | Se permite la compresión u otro método de moldeo según el grado y el proceso |
| Resistencia de diseño típica | Piezas de aislamiento estructural o de mayor área donde la rigidez y el rendimiento ante impactos son importantes | Piezas tridimensionales detalladas, resaltes, nervaduras, metal incrustado y cavidades complejas | Aplicaciones similares en forma de masa; verifique si el proveedor trata DMC como un sinónimo, un término regional o una formulación separada |
| Precaución principal | El flujo, la orientación de la fibra, la colocación de la carga y el llenado de detalles complejos deben ser diseñados técnicamente | Las fibras más cortas y el flujo pueden reducir el rendimiento estructural o ante impactos en relación con un grado de SMC seleccionado | La abreviatura por sí sola no define el método de espesamiento, la fibra, la resina o el rendimiento |
Utilice esta tabla para elegir una dirección de desarrollo, no para aprobar un material. La especificación completa del material y la validación de la pieza moldeada siguen siendo necesarias.
Qué significan realmente los tres términos
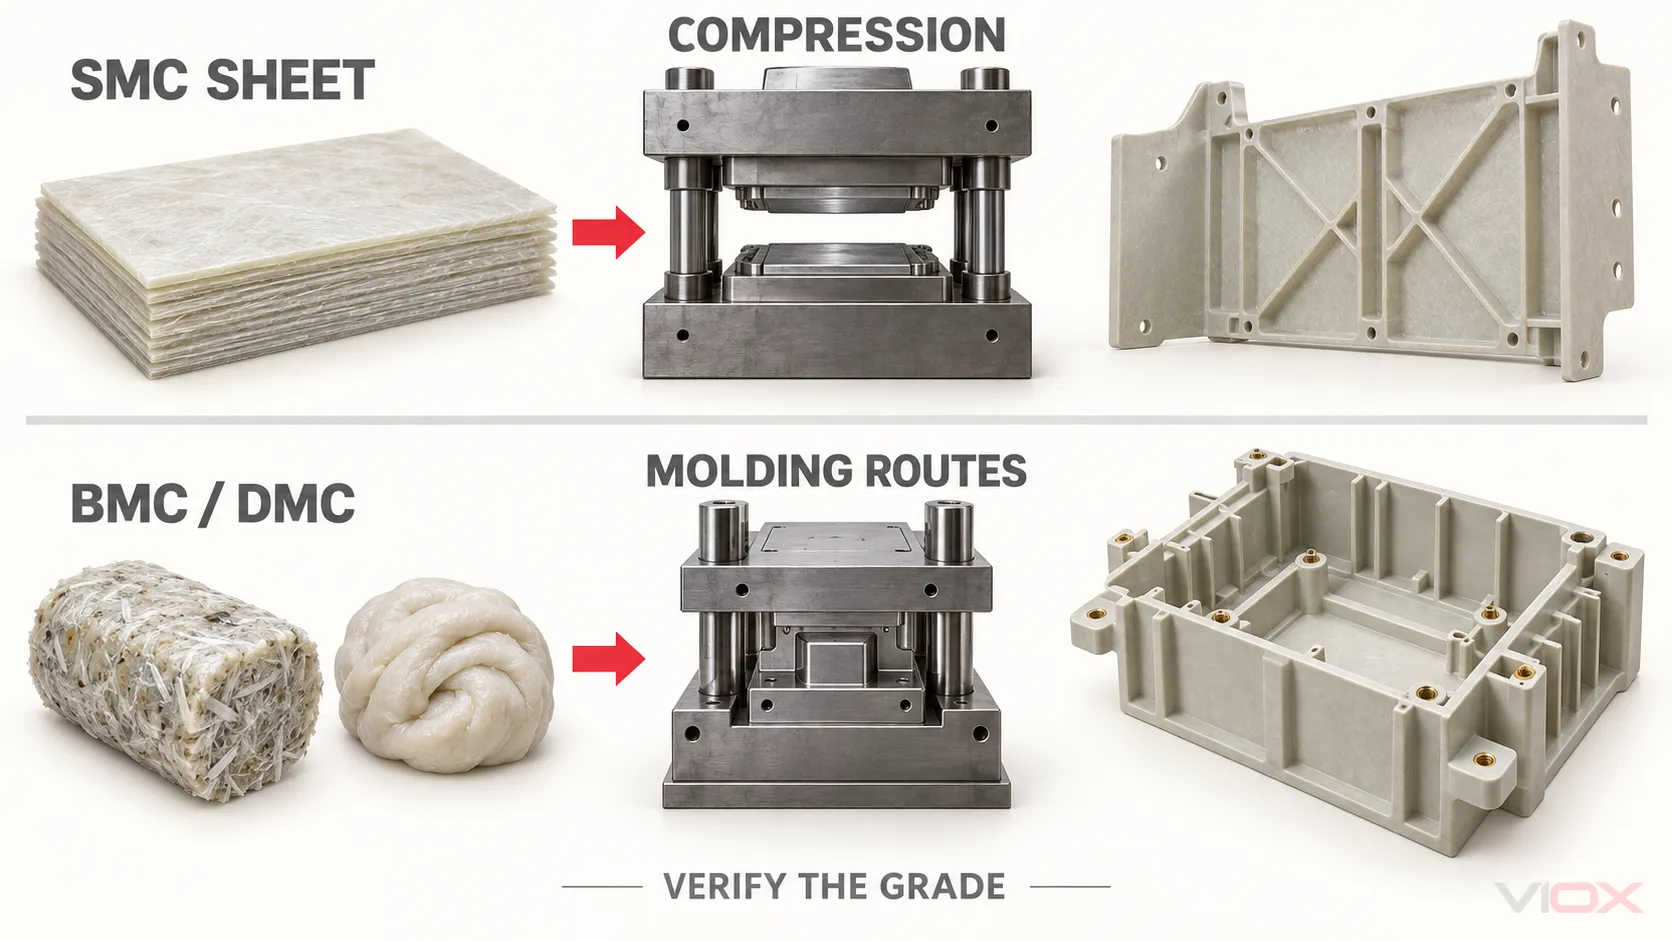
SMC: una carga de moldeo en lámina preparada
El SMC se fabrica combinando un sistema de resina termoestable con refuerzo picado, carga mineral, iniciador o sistema de curado, componentes espesantes y de desmoldeo cuando corresponda, y otros aditivos de formulación. La pasta de resina y el refuerzo se consolidan en un intermedio en forma de lámina que madura hasta convertirse en una carga de moldeo manejable.
Para el moldeo, la lámina se corta en una carga controlada, se coloca en un molde calentado, se comprime, se deja fluir y se cura. El tamaño y la colocación de la carga afectan a la distancia de flujo y a la orientación de la fibra. Esas variables pueden afectar a la resistencia, el alabeo, las zonas de unión, la carga de insertos y si las áreas delgadas o detalladas se llenan correctamente.
La forma de lámina hace que el SMC sea especialmente útil cuando una pieza combina una amplia superficie con una función estructural significativa. Esto no significa que todos los grados de SMC sean adecuados para todos los componentes eléctricos grandes.
BMC: una carga de moldeo a granel
El BMC combina una resina termoestable, refuerzo picado, carga, sistema de curado, sistema de desmoldeo y otros aditivos en un compuesto a granel de alta viscosidad. En comparación con el SMC convencional, el refuerzo suele ser más corto y la carga es más fácil de dosificar en una cavidad compacta.
Dependiendo del grado y del equipo, el BMC puede ser moldeado por compresión, por transferencia o por inyección. Su comportamiento de flujo puede soportar nervaduras, resaltes, barreras de borne, insertos integrados, secciones más gruesas y otras características tridimensionales que pueden ser difíciles de llenar con una carga de SMC.
El compromiso no es simplemente que “el BMC es débil”. Más bien, el acortamiento de la fibra, la orientación, el contenido de resina y carga, las zonas de soldadura y el historial de moldeo pueden producir un espectro de propiedades mecánicas diferente al del SMC. Ese espectro puede seguir siendo totalmente adecuado para una base, cubierta, soporte o componente aislante de un interruptor automático cuando se cumplen las pruebas especificadas y los requisitos de la pieza terminada.
DMC: relacionado con el BMC, pero no definido únicamente por el acrónimo
DMC describe un compuesto de moldeo similar a una masa. El uso en la industria no es perfectamente uniforme: algunos proveedores y regiones utilizan BMC y DMC casi indistintamente, mientras que las especificaciones pueden distinguirlos por formulación, método de espesamiento, consistencia de manipulación o forma del producto.
La corriente ISO 8606:2025 trata al BMC y al DMC como tipos de producto preimpregnado y establece los requisitos para materiales con o sin agentes espesantes. Por lo tanto, un comprador no debería traducir DMC automáticamente a BMC, ni tratar a ambos como grados de rendimiento. Solicite la designación completa del material, la familia de formulación, la información de refuerzo, la ruta de procesamiento y los datos de propiedades declarados.
Cómo la forma del material cambia la pieza terminada
La cadena de ingeniería es:
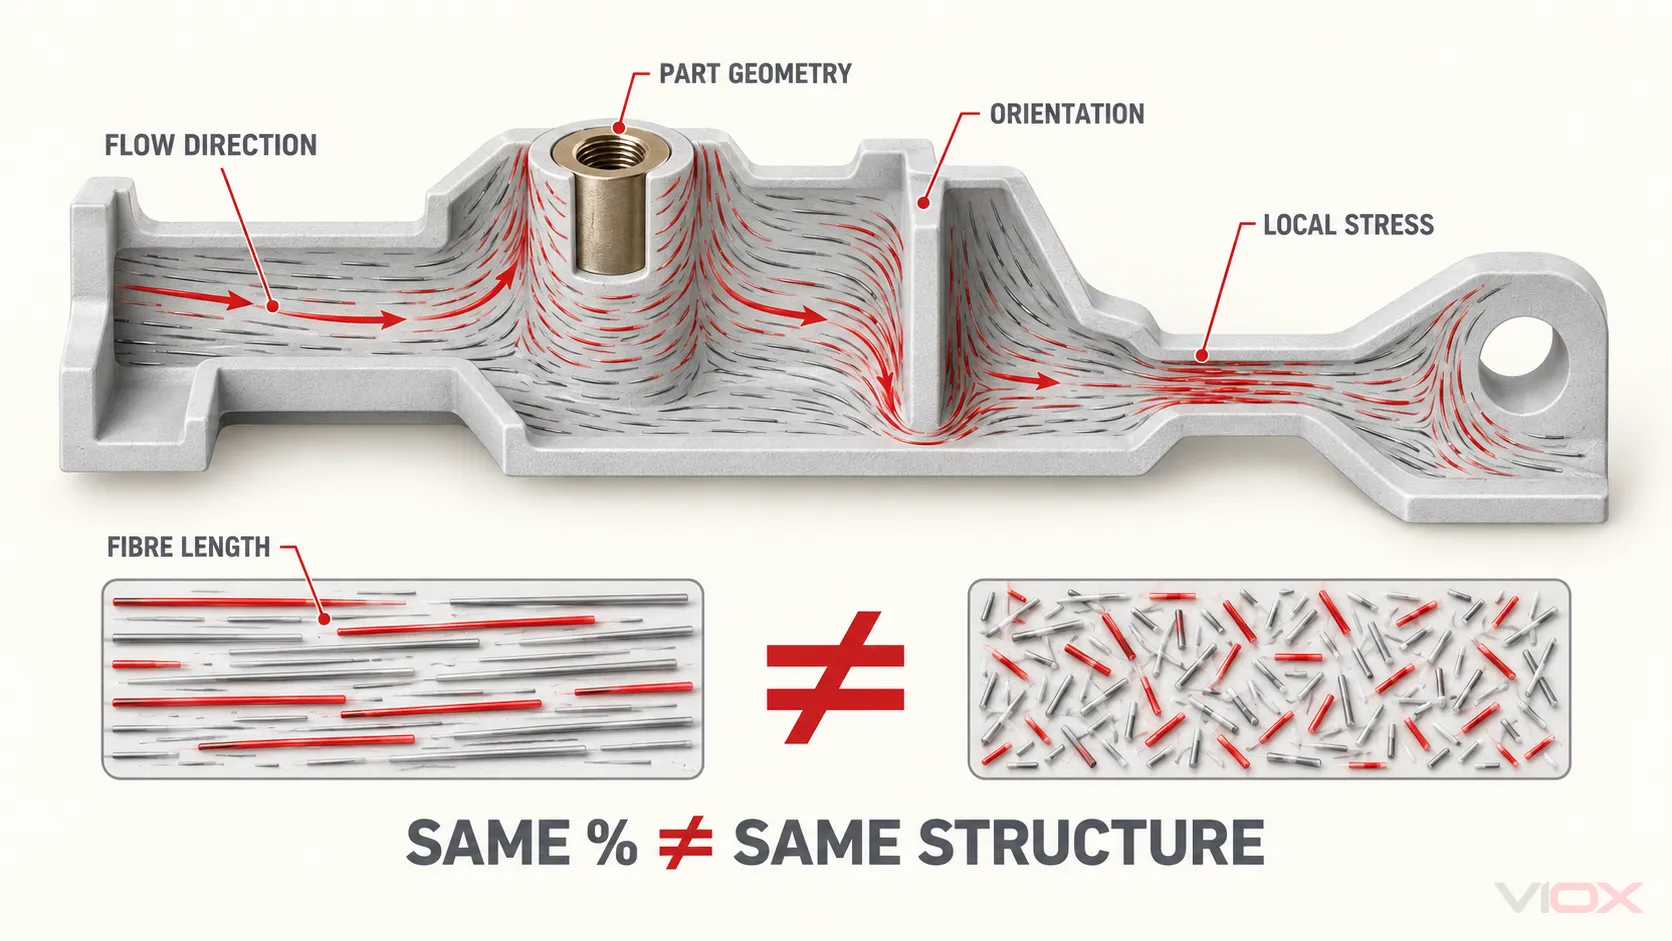
forma de la carga → longitud y distribución de la fibra → flujo y orientación del molde → microestructura moldeada → propiedades de la pieza → verificación a nivel de interruptor automático
Cada eslabón es importante.
- La forma de la carga controla la manipulación y la colocación. Las láminas de SMC pueden cortarse y apilarse para guiar el flujo a través de un molde ancho. Las cargas de BMC/DMC pueden pesarse y colocarse alrededor de regiones detalladas o alimentarse a través de equipos de moldeo compatibles.
- El flujo cambia la orientación de la fibra. Un porcentaje de fibra de vidrio publicado no muestra cómo se alinean las fibras alrededor de orificios, nervaduras, insertos o secciones estrechas.
- La orientación cambia la anisotropía. Una pieza moldeada puede mostrar diferente resistencia y contracción a lo largo y a través de la dirección de flujo dominante.
- El proceso altera los defectos. Una ventilación inadecuada, una colocación deficiente de la carga, la contaminación, la variación en el curado, el cizallamiento excesivo o unas condiciones de inserción no controladas pueden crear vacíos, llenado incompleto, grietas, fibras expuestas, deformación o zonas débiles.
- La geometría cambia el esfuerzo eléctrico y mecánico. El espesor de pared, los radios, las líneas de fuga, las distancias de aislamiento, el espaciado de inserción, la exposición al arco, la carga de fijación y las fuerzas de cortocircuito actúan sobre la pieza moldeada, no sobre una muestra plana de la hoja de datos.
Es por esto que un mismo contenido de fibra no produce el mismo rendimiento de la pieza, y por lo que un valor más alto en la hoja de datos no puede reemplazar una revisión de planos o una prueba de la pieza moldeada.
Por qué se utilizan compuestos termoestables en los interruptores automáticos
Los compuestos termoestables reforzados con fibra especificados correctamente pueden combinar aislamiento eléctrico, estabilidad dimensional, resistencia al calor, comportamiento frente a la llama, soporte mecánico y moldeabilidad. Esa combinación es valiosa cuando la pieza moldeada debe alojar conjuntos conductores, soportar un mecanismo, retener insertos, separar zonas bajo tensión o contribuir a una envolvente alrededor de componentes de conmutación.
Los candidatos de diseño típicos incluyen:
- bases y cubiertas de interruptor automático de caja moldeada (MCCB);
- barreras y soportes aislantes internos;
- soportes de conductor o borne moldeados por inserción;
- piezas aislantes adyacentes al arco, sujetas al diseño y verificación del dispositivo;
- piezas de aislamiento estructural de interruptores automáticos de bastidor abierto o aparamenta;
- soportes de barras colectoras y aisladores de soporte.
Estas son directrices de aplicación, no declaraciones de construcción universales. Algunos interruptores automáticos o subcomponentes utilizan termoplásticos de ingeniería, otros termoestables, cerámicas, laminados o combinaciones de materiales. Las carcasas de los MCB, por ejemplo, no son automáticamente de BMC simplemente porque el BMC sea común en algunas estructuras de caja moldeada más grandes.
Para una elección más amplia entre PA66, PBT, PC, POM, PPS y compuestos termoestables, utilice la guía VIOX para plásticos de ingeniería para componentes eléctricos.
Una comparación limitada de grados SMC frente a BMC
GB/T 23641-2018 es la norma nacional china vigente para SMC y BMC de poliéster insaturado reforzado con fibra para fines eléctricos. El siguiente extracto compara dos designaciones específicas suministradas en ese marco: UP-SMC-25a y UP-BMC-25a.
No protege contra: no describen todos los SMC y BMC. Las cifras son requisitos de grado bajo el marco de prueba citado, no propiedades garantizadas de un compuesto comercial arbitrario o de una pieza de interruptor automático terminada.
| Propiedad | UP-SMC-25a | UP-BMC-25a | Interpretación técnica |
|---|---|---|---|
| Contenido de fibra de vidrio | 25 ± 2.5% | 25 ± 2.5% | Una fracción de masa igual no establece una longitud de fibra, orientación o resistencia de pieza iguales |
| Módulo de tracción | ≥10,000 MPa | ≥12,500 MPa | La rigidez por sí sola no predice la resistencia a la fractura ni el comportamiento ante impactos |
| Esfuerzo de tracción en la rotura | ≥60 MPa | ≥30 MPa | Este grado de SMC seleccionado tiene la resistencia a la tracción mínima más alta |
| Deformación por tracción en la rotura | ≥2.0% | ≥0.5% | Los grados seleccionados tienen diferentes límites de deformación antes de la fractura |
| Resistencia a la compresión | ≥170 MPa | ≥120 MPa | Relevante para las cargas de sujeción y soporte, pero la geometría del inserto y la concentración de tensiones siguen siendo importantes |
| Módulo de flexión | ≥10,000 MPa | ≥10,000 MPa | El mínimo indicado es igual para estos dos grados |
| Resistencia a la flexión | ≥180 MPa | ≥90 MPa | El grado de SMC seleccionado tiene la resistencia a la flexión mínima más alta |
| Resistencia al impacto Charpy | ≥75 kJ/m² | ≥30 kJ/m² | El grado de SMC seleccionado tiene el resultado de impacto mínimo más alto |
| Temperatura de deflexión bajo carga | ≥240 °C | ≥220 °C | Una prueba comparativa de material, no una temperatura de funcionamiento admisible del interruptor automático |
| Coeficiente de expansión térmica lineal | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | Ambos comparten el límite establecido; la dirección de la pieza moldeada y el proceso siguen siendo relevantes |
| Índice de temperatura, TI | ≥130 | ≥130 | Un indicador de resistencia térmica del material, no una clasificación de temperatura del dispositivo por sí solo |
| Rigidez dieléctrica | ≥22 kV/mm | ≥22 kV/mm | Resultado de la muestra; el aislamiento final depende del espesor, la geometría, las interfaces, los defectos y las condiciones |
| Permitividad relativa a 100 Hz | ≤4.8 | ≤4.5 | Relevante para el comportamiento dieléctrico, pero rara vez es el único factor de decisión para el material del interruptor automático |
| Factor de disipación a 100 Hz | ≤0.02 | ≤0.02 | Ambos comparten el máximo indicado bajo la prueba definida |
| Índice de seguimiento de prueba, PTI | ≥600 | ≥600 | Indica que se ha superado la tensión de prueba de seguimiento definida; no es una tensión nominal del sistema |
| Resistencia al arco | ≥180 s | ≥180 s | Útil para el cribado de materiales similares; no reproduce un evento de interrupción de un interruptor automático |
| Inflamabilidad | No peor que V-0 | No peor que V-0 | Clasificación de muestra definida; el producto terminado aún requiere su evaluación correspondiente |
| Índice de oxígeno | — | ≥38% | Listado solo para el grado de BMC seleccionado en esta comparación |
| Índice de inflamabilidad de hilo incandescente, GWFI | — | ≥960 °C a 3.0 mm | Resultado del material al espesor indicado; no transferir automáticamente a otro espesor o producto final |
| Densidad | 1.60–2.00 g/cm³ | 1.70–2.10 g/cm³ | Influye en la masa de la pieza y en la comparación de la formulación, no en la calidad por sí misma |
| Contracción de moldeo | ≤0.14% | ≤0.14% | El límite del material no elimina el alabeo local ni los efectos del proceso o de la herramienta |
| Absorción de agua | ≤0.21% | ≤0.21% | Ambos comparten el máximo indicado; el rendimiento ambiental real sigue dependiendo de la pieza y de las condiciones |
El resultado sorprendente no es que “el SMC sea siempre mejor”. Es que estos dos grados de fibra de vidrio al 25% alcanzan límites eléctricos declarados similares, aunque difieren materialmente en varios requisitos de resistencia e impacto. Esto ilustra por qué la evidencia eléctrica y mecánica debe revisarse en conjunto.
Para una especificación de compra o un archivo de cumplimiento, verifique cada valor, condición de la muestra y método de prueba referenciado con la copia controlada de la norma GB/T 23641-2018 de la organización y la documentación exacta del grado comercial. Esta tabla es una comparación de ingeniería, no un sustituto de la norma.
GB/T 15568-2024 cubre el SMC de uso general. Puede admitir un contexto de material general, pero no debe reemplazar el grado para fines eléctricos ni la evidencia del producto terminado necesarios para una aplicación de interruptor automático.
Lo que los valores eléctricos y térmicos prueban, y lo que no
PTI y CTI abordan el comportamiento de seguimiento
IEC 60112:2025 define los métodos para determinar el índice de seguimiento comparativo (PTI) y el índice de seguimiento comparativo (CTI) en especímenes de material aislante sólido o placas de material utilizando tensión alterna. El PTI se utiliza como criterio de aceptación y control de calidad; el CTI se utiliza principalmente para caracterizar y comparar materiales.
Un resultado de PTI no es la tensión de trabajo del material y no establece por sí mismo la distancia de fuga. El grado de contaminación, el grupo de material, el campo eléctrico, la geometría de la superficie, el entorno de instalación y los requisitos aplicables del producto o de coordinación de aislamiento siguen siendo importantes.
GWFI es una prueba de inflamabilidad de materiales
IEC 60695-2-12:2021 define la prueba del índice de inflamabilidad de hilo incandescente para especímenes de material. El resultado pertenece al material probado y a las condiciones del espécimen, incluido el espesor. La evaluación del hilo incandescente del producto final y la evaluación completa del riesgo de incendio del interruptor automático son cuestiones separadas.
La resistencia al arco es una diferenciación preliminar de materiales
IEC 61621 describe una prueba de resistencia al arco de alta tensión y baja corriente destinada a la diferenciación preliminar, la detección de cambios en la formulación y el control de calidad de materiales aislantes sólidos secos. No reproduce el arco de alta corriente, la presión del gas, los depósitos conductores, el movimiento de los contactos ni la secuencia de interrupción dentro de un interruptor automático.
La temperatura de deflexión no es una clasificación de temperatura de funcionamiento
La temperatura de deflexión bajo carga se mide bajo condiciones definidas de geometría de la muestra, esfuerzo y calentamiento. ISO 75-1:2020 proporciona el método general, mientras que ISO 75-3:2025 aborda laminados termoestables de alta resistencia y plásticos reforzados con fibra larga dentro de su alcance. El resultado es útil para comparar el comportamiento del material bajo la prueba especificada; no autoriza el servicio continuo a esa temperatura.
Mapee la dirección del material con la pieza del interruptor automático
| Parte o condición de diseño | Dirección de inicio plausible | Por qué | Aún se requiere evidencia |
|---|---|---|---|
| Panel aislante ancho de soporte de carga o barrera estructural | SMC (Compuesto de moldeo en lámina) | La carga de lámina más grande y el refuerzo estructural pueden adaptarse a formas amplias moldeadas por compresión | Datos de grado, revisión de flujo/orientación, dimensiones de la pieza moldeada, verificación mecánica y eléctrica |
| Base o cubierta de MCCB con nervaduras, resaltes, insertos y cavidades tridimensionales | BMC/DMC u otro termoestable cualificado | La carga a granel y las rutas de moldeo compatibles pueden rellenar geometrías detalladas y más gruesas | Grado exacto, proceso de inserción, control de curado, comprobaciones dimensionales, pruebas de piezas y verificación a nivel de interruptor automático |
| Soporte aislante compacto moldeado por inserción | BMC/DMC o termoplástico de ingeniería cualificado | El flujo detallado alrededor de los herrajes integrados puede determinar la elección | Evidencia de extracción/par o carga según corresponda, requisitos dieléctricos y de seguimiento, calidad de sección, control de cambios |
| Soporte o aislador de barra colectora | BMC/DMC, SMC, resina fundida u otro sistema especificado | El aislamiento eléctrico y el soporte mecánico deben resolverse conjuntamente | Dibujo, insertos, cargas mecánicas nominales, entorno, evidencia dieléctrica y verificación de montaje |
| Pieza del mecanismo de precisión delgada alejada de la función de aislamiento de alta tensión | A menudo un termoplástico de ingeniería en lugar de SMC/BMC | Las características finas, los ajustes a presión, la fricción y la precisión del moldeo pueden ser predominantes | Grado exacto del polímero, comportamiento ante la humedad/calor, requisitos de llama y eléctricos, resistencia |
| Componente aislante adyacente al arco | Sistema de materiales específico del producto | La exposición al arco, los depósitos, el flujo de gas, la geometría y el diseño de interrupción predominan | Evidencia del diseño exacto del interruptor automático; nunca seleccione basándose únicamente en los segundos de resistencia al arco genéricos |
El VIOX Familia de productos MCCB proporciona el contexto del dispositivo, mientras que el familia de productos de aisladores de barra colectora muestra otra aplicación donde el aislamiento moldeado y el soporte estructural deben evaluarse conjuntamente. La disponibilidad del producto, el material exacto, las capacidades nominales y la evidencia de conformidad deben confirmarse para el modelo correspondiente.
Lo que los compradores e ingenieros deben solicitar
Un paquete de aprobación defendible conecta cinco identidades:
dibujo de la pieza → designación del material → lote moldeado → evidencia de prueba → interruptor automático o conjunto terminado
Solicite al menos:
- la designación completa del compuesto, la familia de resina, el contenido de refuerzo, el color y el proveedor aprobado;
- la hoja de datos del material controlado y la especificación o grado aplicable;
- los métodos de ensayo, el espesor de la muestra, el acondicionamiento, la dirección y los valores de aceptación para las propiedades consecuentes;
- un plano que identifique los espesores de pared críticos, insertos, radios, líneas de fuga, barreras y puntos de carga;
- los controles del proceso de moldeo para la identidad de la carga o alimentación, curado, molde, cavidades, insertos y piezas no conformes;
- la trazabilidad del lote desde el compuesto entrante hasta la pieza moldeada y el dispositivo terminado;
- las reglas de control de cambios que cubran la resina, carga, fibra, aditivos, pigmento, proveedor, herramental, proceso y sitio de producción;
- inspección y verificación de la pieza moldeada apropiada para la función;
- evidencia del interruptor automático terminado o del conjunto bajo la norma de producto aplicable y la ruta del mercado objetivo.
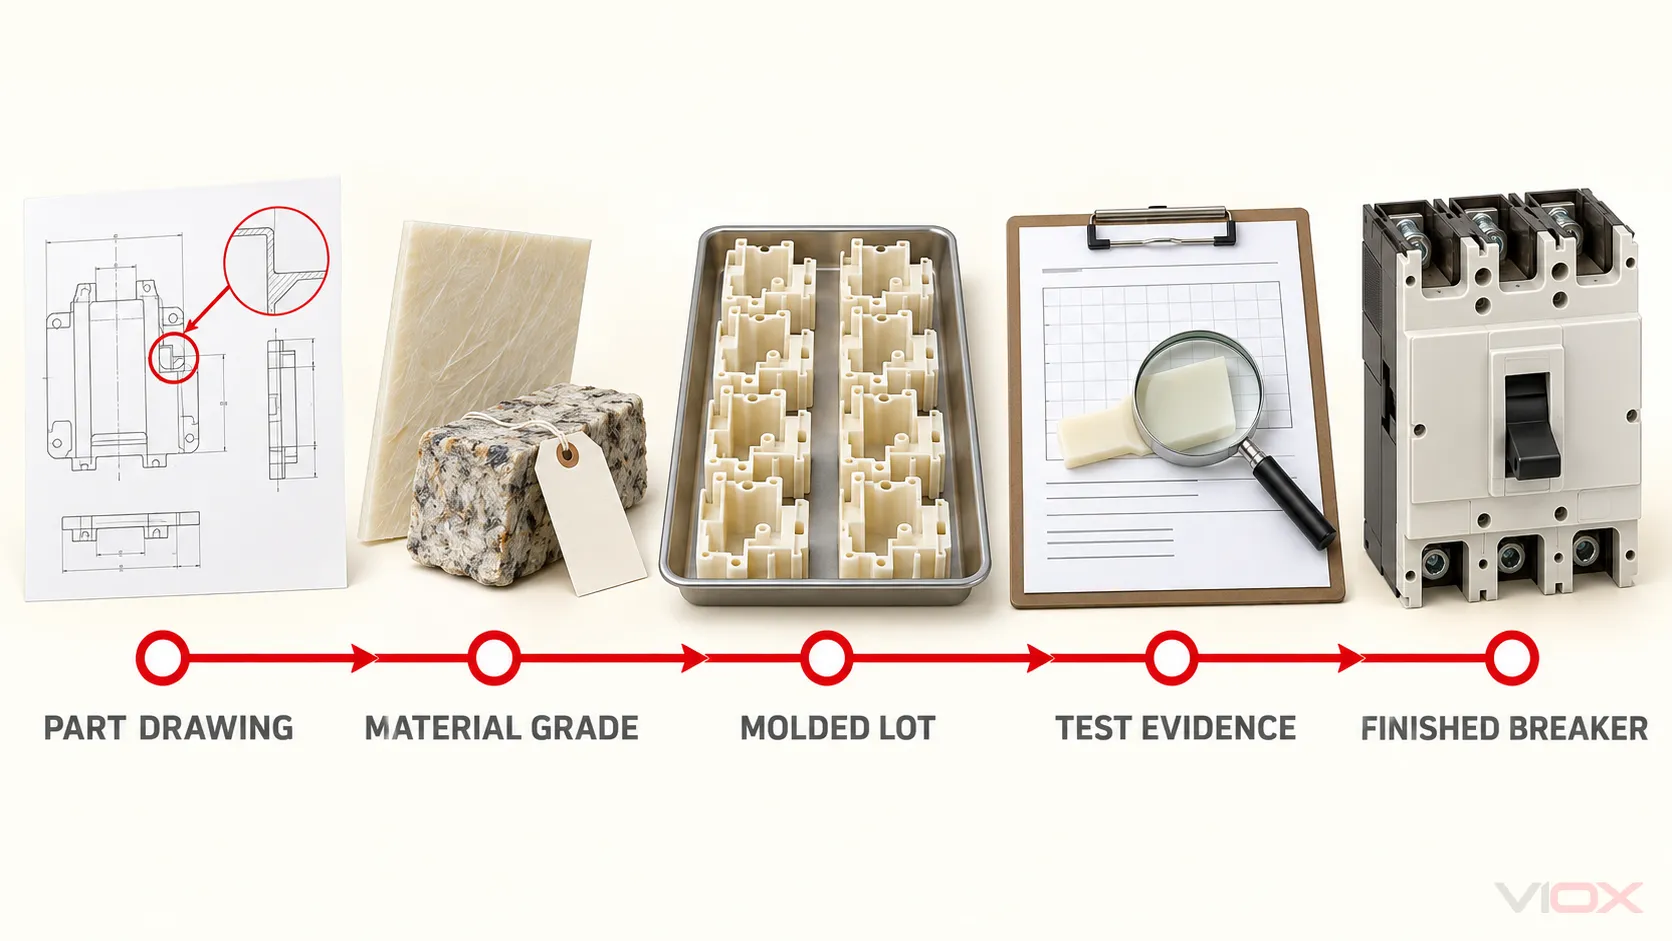
Un certificado para una planta de resina, un certificado ISO 9001 o una hoja de datos de material pueden respaldar un eslabón. Ninguno prueba toda la cadena. El artículo de VIOX sobre garantía de calidad en la fabricación de MCB explica el mismo principio de identidad y control de cambios a nivel de dispositivo terminado.
Preguntas Frecuentes
¿Es DMC lo mismo que BMC?
A veces los términos se usan indistintamente en el comercio, pero no debe asumirse que son idénticos en una especificación técnica. La norma ISO 8606:2025 reconoce a BMC y DMC como tipos de producto de moldeo preimpregnado. Confirme cómo define el proveedor el término y obtenga la especificación completa del grado.
¿Es SMC siempre más resistente que BMC?
No. El SMC convencional a menudo utiliza una arquitectura de fibra que admite un mayor rendimiento estructural y de impacto, pero el resultado depende de los grados comparados, el sistema de resina y carga, el contenido y orientación de la fibra, el proceso de moldeo y la geometría de la muestra o pieza. La tabla UP-SMC-25a frente a UP-BMC-25a es una comparación de dos grados, no una ley universal.
¿Por qué se utiliza BMC para las carcasas y cubiertas de los MCCB?
El BMC puede combinar el comportamiento de aislamiento termoestable con la fluidez hacia nervaduras, resaltes, zonas de inserción y otras características tridimensionales detalladas. Su idoneidad depende de la formulación exacta, el diseño de la pieza, los controles de moldeo y la verificación a nivel de interruptor automático.
¿Significa PTI 600 que un material puede utilizarse a 600 V?
No. El PTI es el resultado de una prueba definida de seguimiento superficial y no es una tensión de trabajo nominal. El diseño del producto aplicable también debe abordar la distancia de fuga y la distancia en aire, la contaminación, la geometría, el entorno y los requisitos de las normas de producto.
¿Pueden los datos de prueba de materiales demostrar la capacidad de ruptura de un MCCB?
No. La capacidad de ruptura es un rendimiento del dispositivo terminado que involucra los contactos, el mecanismo, la trayectoria de corriente, el sistema de control de arco, la envolvente, el aislamiento, los bornes y la construcción probada. Los datos del material respaldan el diseño y el control de calidad, pero no pueden establecer por sí mismos la capacidad de interrupción de un interruptor automático.
Regla de ingeniería final
No seleccione SMC, BMC o DMC por sus siglas. Seleccione un grado de compuesto definido y una ruta de moldeo para una geometría de pieza definida, luego verifique la pieza moldeada y el interruptor automático completo o el conjunto al nivel adecuado.
El SMC suele ser el mejor punto de partida para piezas de aislamiento estructural amplias. El BMC/DMC suele ser el mejor punto de partida para piezas moldeadas compactas, detalladas y con gran cantidad de insertos. La decisión final depende de la cadena de evidencia, no del nombre del material.