


ໃນໜ້ານີ້
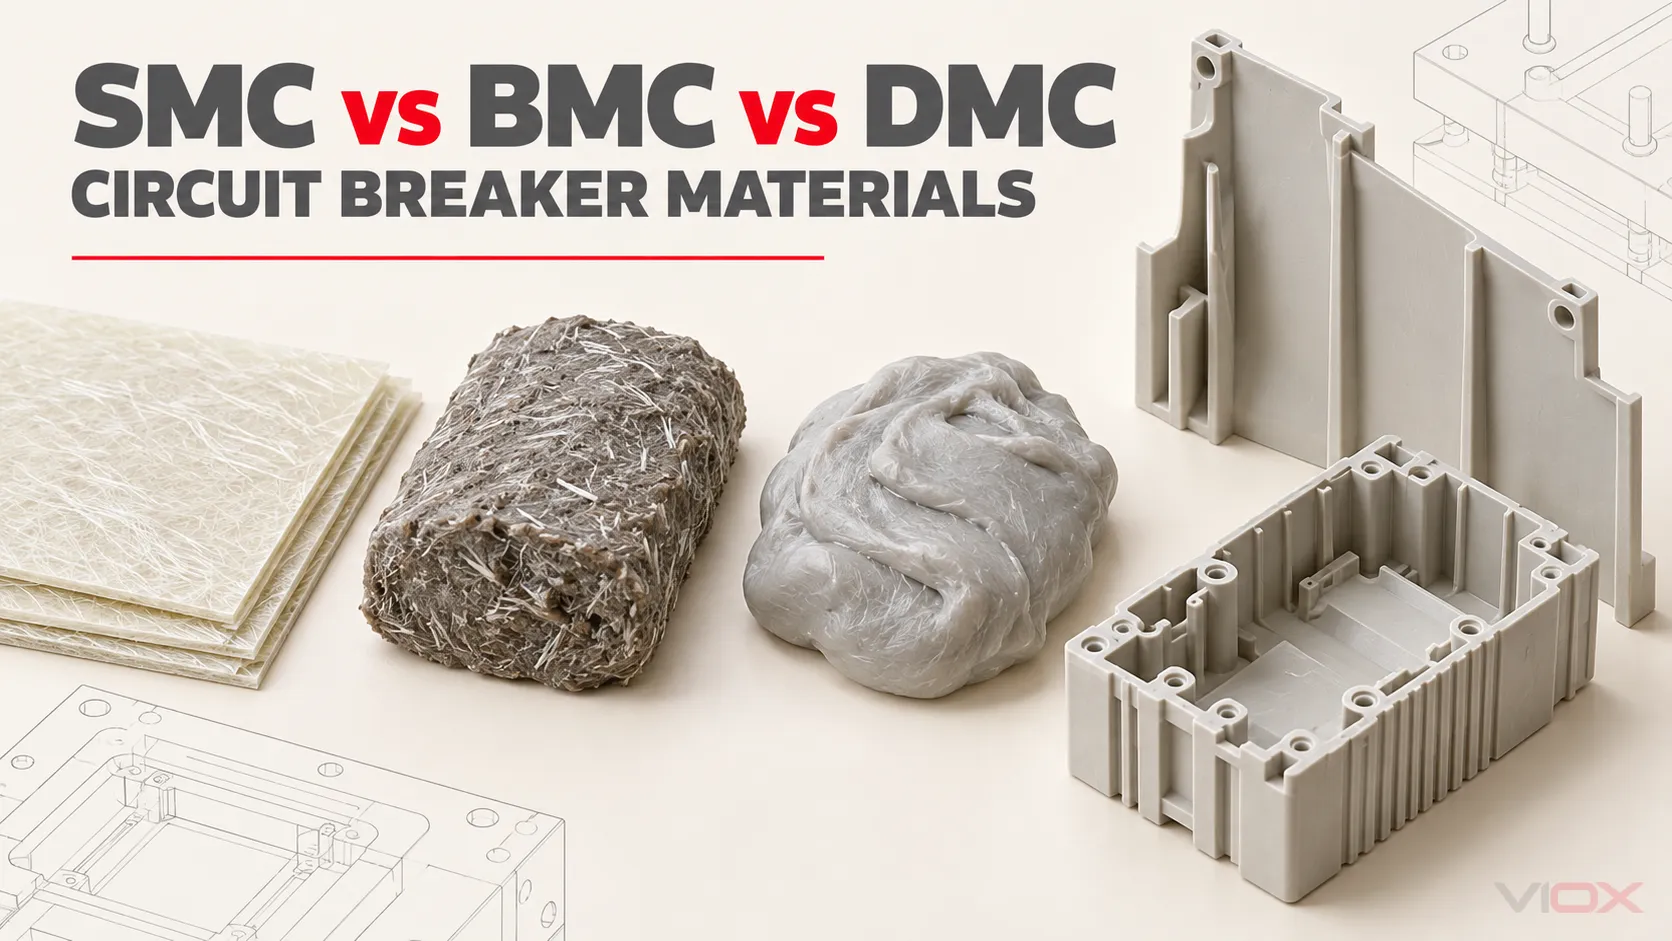
ສຳລັບຊິ້ນສ່ວນສນວນຂອງເບຣກເກີວົງຈອນ, sheet molding compound (SMC) ໂດຍປົກກະຕິແລ້ວແມ່ນທິດທາງເລີ່ມຕົ້ນທີ່ແຂງແຮງກວ່າສຳລັບຊິ້ນສ່ວນໂຄງສ້າງທີ່ຂຶ້ນຮູບດ້ວຍການອັດ, ໃນຂະນະທີ່ bulk molding compound (BMC) ແລະ dough molding compound (DMC) ໂດຍທົ່ວໄປແລ້ວເປັນທິດທາງການເລີ່ມຕົ້ນທີ່ດີກວ່າສຳລັບຊິ້ນສ່ວນທີ່ມີຂະໜາດນ້ອຍກວ່າ, ໜາກວ່າ, ຊັບຊ້ອນກວ່າ ຫຼື ມີສ່ວນປະກອບຝັງຢູ່ຫຼາຍ. ນີ້ບໍ່ແມ່ນການຈັດອັນດັບວັດສະດຸແບບທົ່ວໄປ. ເກຣດຂອງສານປະສົມ, ໂຄງສ້າງເສັ້ນໃຍ, ເສັ້ນທາງການຂຶ້ນຮູບ, ເລຂາຄະນິດຂອງຊິ້ນສ່ວນ ແລະ ການກວດສອບອຸປະກອນສຳເລັດຮູບທີ່ແນ່ນອນ ຈະເປັນຕົວຕັດສິນວ່າວັດສະດຸໃດໜຶ່ງມີຄວາມເໝາະສົມຫຼືບໍ່.
ກົດລະບຽບທີ່ສຳຄັນທີ່ສຸດຄື ຊື່ຂອງວັດສະດຸບໍ່ໄດ້ເປັນຕົວບົ່ງບອກເຖິງພິກັດຂອງເບຣກເກີວົງຈອນ. ຄ່າຕ່າງໆ ເຊັ່ນ PTI 600, GWFI 960 °C, ຜົນການທົດສອບຄວາມແຂງແຮງຂອງໄດອີເລັກຕຣິກ ຫຼື ການຈັດປະເພດ V-0 ຈະອະທິບາຍເຖິງປະສິດທິພາບພາຍໃຕ້ການທົດສອບວັດສະດຸທີ່ກຳນົດໄວ້ເທົ່ານັ້ນ. ມັນບໍ່ໄດ້ເປັນການພິສູດໂດຍອິດສະຫຼະເຖິງຄວາມສາມາດໃນການຕັດວົງຈອນ, ການປະສານງານຂອງສນວນ, ການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມ, ຄວາມທົນທານທາງກົນ ຫຼື ຄວາມສອດຄ່ອງຂອງເບຣກເກີສຳເລັດຮູບແຕ່ຢ່າງໃດ.
ພາບລວມຂອງ SMC, BMC, ແລະ DMC
| ມິຕິການຕັດສິນໃຈ | SMC | BMC | DMC |
|---|---|---|---|
| ຄຳສັບເຕັມ | Sheet Molding Compound | Bulk Molding Compound | Dough Molding Compound |
| ຮູບແບບທີ່ສະໜອງໃຫ້ | ແຜ່ນທີ່ກຽມໄວ້, ປົກກະຕິຈະຖືກບັນຈຸລະຫວ່າງແຜ່ນຟິມ | ຮູບແບບກ້ອນ, ທ່ອນ, ກ້ອນໃຫຍ່ ຫຼື ຮູບແບບທີ່ກຽມໄວ້ສຳລັບໃສ່ແມ່ພິມ | ວັດສະດຸປະສົມທີ່ມີລັກສະນະຄ້າຍແປ້ງ |
| ທິດທາງການເສີມຄວາມແຂງແຮງ | ເສັ້ນໃຍຕັດສັ້ນທີ່ມີຄວາມຍາວຫຼາຍກວ່າເກຣດ BMC/DMC ທົ່ວໄປ | ໂດຍທົ່ວໄປແລ້ວແມ່ນເສັ້ນໃຍຕັດສັ້ນກວ່າ | ມີຄວາມກ່ຽວຂ້ອງຢ່າງໃກ້ຊິດກັບ BMC; ຄວາມແຕກຕ່າງທີ່ຊັດເຈນແມ່ນຂຶ້ນກັບສະເປັກ ແລະ ສູດການຜະລິດ |
| ທິດທາງການປະມວນຜົນປົກກະຕິ | ການອັດຂຶ້ນຮູບ | ການອັດຂຶ້ນຮູບ (Compression), ການອັດຖ່າຍໂອນ (transfer), ຫຼື ການສີດຂຶ້ນຮູບ (injection molding) ເມື່ອຊັ້ນຄຸນນະພາບອະນຸຍາດ | ອະນຸຍາດໃຫ້ໃຊ້ການອັດຂຶ້ນຮູບ ຫຼື ວິທີການຂຶ້ນຮູບອື່ນໆ ຕາມເກຣດ ແລະ ຂະບວນການຜະລິດ |
| ຄວາມແຂງແຮງໃນການອອກແບບທົ່ວໄປ | ຊິ້ນສ່ວນສນວນທີ່ມີພື້ນທີ່ຂະໜາດໃຫຍ່ ຫຼື ຊິ້ນສ່ວນໂຄງສ້າງ ເຊິ່ງຄວາມແຂງ ແລະ ປະສິດທິພາບໃນການຮັບແຮງກະແທກມີຄວາມສຳຄັນ | ຊິ້ນສ່ວນສາມມິຕິທີ່ມີລາຍລະອຽດ, ສ່ວນນູນ, ສັນ, ໂລຫະທີ່ຝັງຢູ່ ແລະ ຊ່ອງວ່າງທີ່ຊັບຊ້ອນ | ການນຳໃຊ້ໃນຮູບແບບກ້ອນທີ່ຄ້າຍຄືກັນ; ໃຫ້ກວດສອບວ່າຜູ້ສະໜອງຖືວ່າ DMC ເປັນຄຳສັບທີ່ມີຄວາມໝາຍດຽວກັນ, ເປັນຄຳສັບສະເພາະພາກພື້ນ ຫຼື ເປັນສູດການຜະລິດທີ່ແຍກຕ່າງຫາກ |
| ຂໍ້ຄວນລະວັງຫຼັກ | ການໄຫຼ, ການຈັດລຽງຂອງເສັ້ນໃຍ, ການວາງວັດຖຸດິບ ແລະ ການຕື່ມລາຍລະອຽດທີ່ຊັບຊ້ອນຈະຕ້ອງໄດ້ຮັບການອອກແບບທາງວິສະວະກຳ | ເສັ້ນໃຍທີ່ສັ້ນກວ່າ ແລະ ການໄຫຼສາມາດຫຼຸດຜ່ອນປະສິດທິພາບທາງໂຄງສ້າງ ຫຼື ການຮັບແຮງກະແທກ ເມື່ອທຽບກັບເກຣດ SMC ທີ່ເລືອກ | ຕົວຫຍໍ້ພຽງຢ່າງດຽວບໍ່ໄດ້ກຳນົດວິທີການເຮັດໃຫ້ໜາ, ເສັ້ນໃຍ, ເຣຊິນ ຫຼື ປະສິດທິພາບ |
ໃຊ້ຕາຕະລາງນີ້ເພື່ອເລືອກທິດທາງການພັດທະນາ ບໍ່ແມ່ນເພື່ອອະນຸມັດວັດສະດຸ. ຂໍ້ມູນຈຳເພາະຂອງວັດສະດຸທີ່ສົມບູນ ແລະ ການກວດສອບຄວາມຖືກຕ້ອງຂອງຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບຍັງມີຄວາມຈຳເປັນ.
ຄວາມໝາຍທີ່ແທ້ຈິງຂອງສາມຄຳສັບນີ້
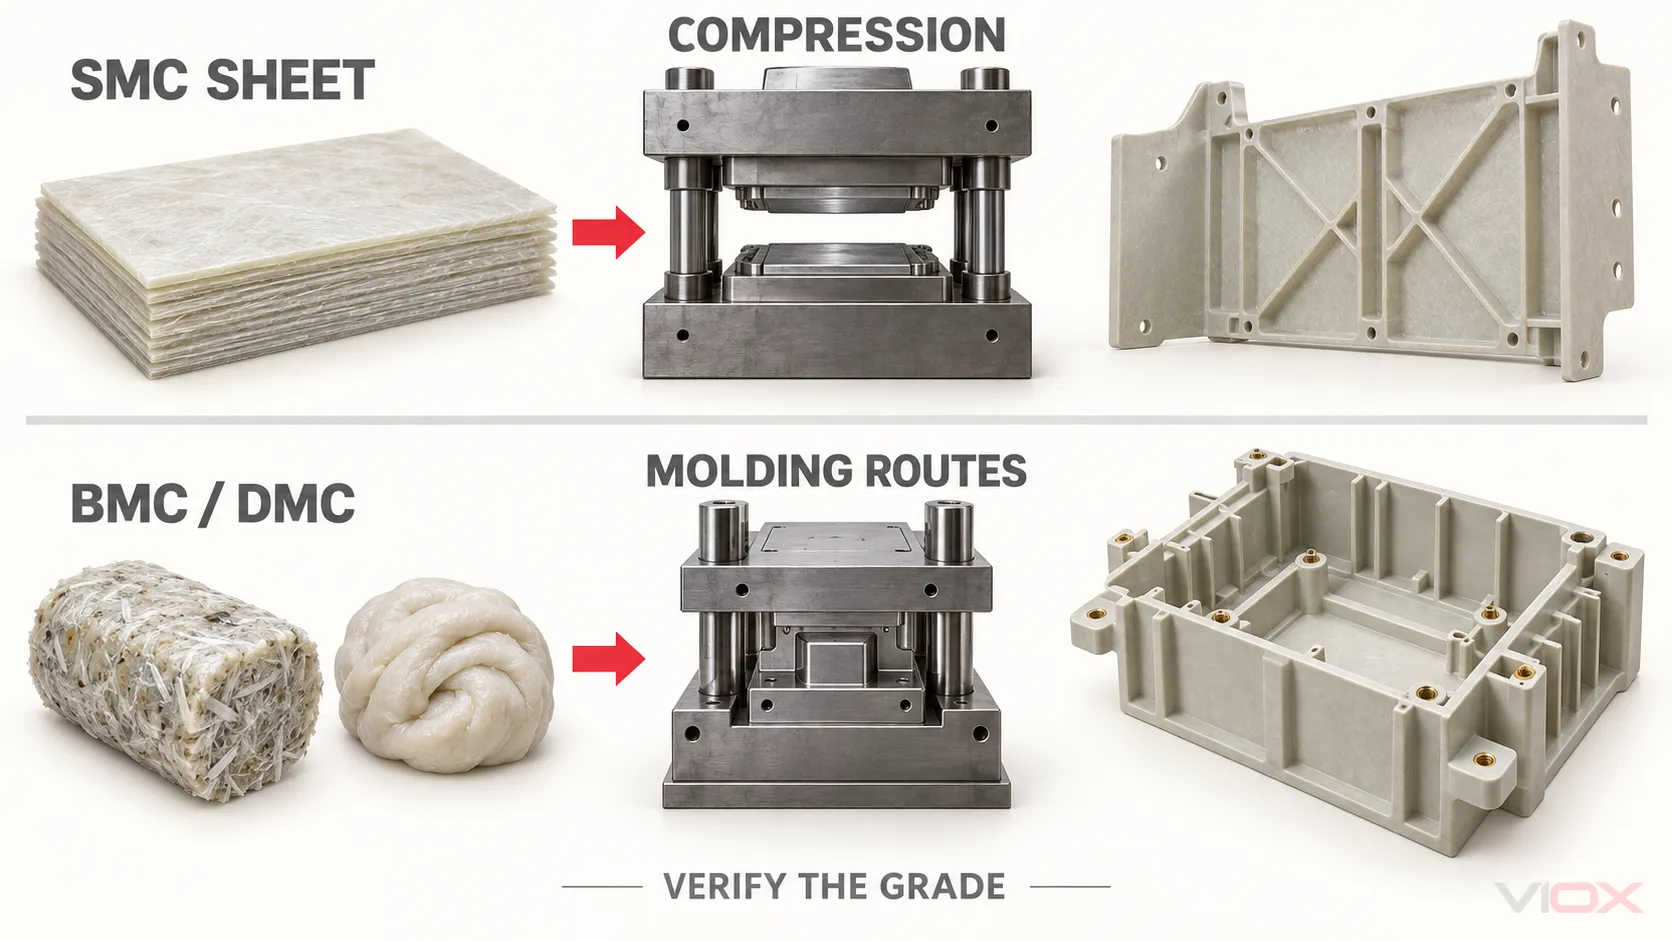
SMC: ແຜ່ນວັດສະດຸສຳລັບຂຶ້ນຮູບ
SMC ແມ່ນຜະລິດໂດຍການປະສົມລະບົບຢາງເທີໂມເຊັດຕິງ (thermosetting resin) ເຂົ້າກັບເສັ້ນໃຍເສີມແຮງທີ່ຕັດເປັນທ່ອນ, ສານເຕີມເຕັມແຮ່ທາດ, ຕົວລິເລີ່ມ ຫຼື ລະບົບການບົ່ມຕົວ, ສານເຮັດໃຫ້ຂຸ້ນ ແລະ ສ່ວນປະກອບທີ່ຊ່ວຍໃນການຖອດແບບ (ຖ້າມີ), ແລະ ສານເຕີມແຕ່ງອື່ນໆໃນສູດ. ຢາງເຫຼວ ແລະ ເສັ້ນໃຍເສີມແຮງຈະຖືກອັດເຂົ້າກັນເປັນແຜ່ນກາງທີ່ສາມາດນຳໄປຂຶ້ນຮູບໄດ້.
ສຳລັບການຂຶ້ນຮູບ, ແຜ່ນວັດສະດຸຈະຖືກຕັດເປັນຂະໜາດທີ່ກຳນົດ, ວາງໄວ້ໃນແມ່ພິມທີ່ໃຫ້ຄວາມຮ້ອນ, ອັດ, ປ່ອຍໃຫ້ໄຫຼ ແລະ ບົ່ມຕົວ. ຂະໜາດ ແລະ ຕຳແໜ່ງຂອງວັດສະດຸມີຜົນຕໍ່ໄລຍະການໄຫຼ ແລະ ການຈັດລຽງຂອງເສັ້ນໃຍ. ຕົວແປເຫຼົ່ານັ້ນສາມາດສົ່ງຜົນຕໍ່ຄວາມແຂງແຮງ, ການບິດງໍ, ຮອຍຕໍ່ຂອງວັດສະດຸ, ການໃສ່ຊິ້ນສ່ວນຝັງ, ແລະ ການເຕັມຂອງພື້ນທີ່ບາງ ຫຼື ພື້ນທີ່ທີ່ມີລາຍລະອຽດ.
ຮູບແບບແຜ່ນເຮັດໃຫ້ SMC ມີປະໂຫຍດໂດຍສະເພາະເມື່ອຊິ້ນສ່ວນມີພື້ນທີ່ຜິວຂະໜາດໃຫຍ່ ແລະ ມີໜ້າທີ່ທາງໂຄງສ້າງທີ່ສຳຄັນ. ແຕ່ບໍ່ໄດ້ໝາຍຄວາມວ່າ SMC ທຸກເກຣດຈະເໝາະສົມກັບອົງປະກອບໄຟຟ້າຂະໜາດໃຫຍ່ທຸກຊະນິດ.
BMC: ວັດສະດຸຂຶ້ນຮູບແບບກ້ອນ
BMC ປະສົມຢາງເທີໂມເຊັດຕິງ, ເສັ້ນໃຍເສີມແຮງທີ່ຕັດເປັນທ່ອນ, ສານເຕີມເຕັມ, ລະບົບການບົ່ມຕົວ, ລະບົບການຖອດແບບ, ແລະ ສານເຕີມແຕ່ງອື່ນໆເຂົ້າເປັນສານປະສົມທີ່ມີຄວາມໜືດສູງ. ເມື່ອປຽບທຽບກັບ SMC ທົ່ວໄປ, ເສັ້ນໃຍເສີມແຮງມັກຈະສັ້ນກວ່າ ແລະ ວັດສະດຸສາມາດຕວງເຂົ້າໄປໃນແມ່ພິມທີ່ມີຂະໜາດກະທັດຮັດໄດ້ງ່າຍກວ່າ.
ຂຶ້ນກັບເກຣດ ແລະ ອຸປະກອນ, BMC ສາມາດນຳໄປຂຶ້ນຮູບດ້ວຍການອັດ (compression molding), ການອັດແບບຖ່າຍໂອນ (transfer molding), ຫຼື ການສີດເຂົ້າແມ່ພິມ (injection molding). ພຶດຕິກຳການໄຫຼຂອງມັນສາມາດຮອງຮັບການເຮັດຄີບ, ຖານຮອງ, ຂົ້ວຕໍ່ (terminal barriers), ຊິ້ນສ່ວນຝັງ, ສ່ວນທີ່ໜາ, ແລະ ຄຸນລັກສະນະສາມມິຕິອື່ນໆທີ່ອາດຈະເຕັມໄດ້ຍາກດ້ວຍວັດສະດຸ SMC.
ການແລກປ່ຽນບໍ່ແມ່ນພຽງແຕ່ “BMC ອ່ອນແອ.” ແຕ່ໃນທາງກົງກັນຂ້າມ, ການສັ້ນລົງຂອງເສັ້ນໃຍ, ທິດທາງ, ປະລິມານຢາງ ແລະ ວັດສະດຸຕື່ມ, ບໍລິເວນຮອຍເຊື່ອມ, ແລະ ປະຫວັດການຂຶ້ນຮູບສາມາດສ້າງຂອບເຂດຄຸນສົມບັດທາງກົນຈັກທີ່ແຕກຕ່າງຈາກ SMC. ຂອບເຂດດັ່ງກ່າວອາດຍັງເໝາະສົມຢ່າງສົມບູນສຳລັບຖານຂອງເບຣກເກີວົງຈອນ, ຝາປິດ, ຕົວຮອງຮັບ, ຫຼື ອົງປະກອບສນວນ ເມື່ອຜ່ານການທົດສອບທີ່ກຳນົດໄວ້ ແລະ ບັນລຸຂໍ້ກຳນົດຂອງຊິ້ນສ່ວນສຳເລັດຮູບ.
DMC: ກ່ຽວຂ້ອງກັບ BMC, ແຕ່ບໍ່ໄດ້ຖືກກຳນົດໂດຍຕົວຫຍໍ້ພຽງຢ່າງດຽວ
DMC ອະທິບາຍເຖິງສານປະສົມສຳລັບຂຶ້ນຮູບທີ່ມີລັກສະນະຄ້າຍຄືແປ້ງໂດ. ການນຳໃຊ້ໃນອຸດສາຫະກຳບໍ່ໄດ້ເປັນເອກະພາບກັນຢ່າງສົມບູນ: ຜູ້ສະໜອງ ແລະ ພາກພື້ນບາງແຫ່ງໃຊ້ BMC ແລະ DMC ແທນກັນໄດ້ເກືອບທັງໝົດ, ໃນຂະນະທີ່ຂໍ້ກຳນົດສະເພາະອາດຈະແຍກພວກມັນອອກຈາກກັນໂດຍສູດການຜະລິດ, ວິທີການເຮັດໃຫ້ຂຸ້ນ, ຄວາມສະໝໍ່າສະເໝີໃນການຈັດການ, ຫຼື ຮູບແບບຂອງຜະລິດຕະພັນ.
ກະແສໄຟຟ້າ ISO 8606:2025 ຈັດປະເພດ BMC ແລະ DMC ເປັນປະເພດຂອງຜະລິດຕະພັນທີ່ຊຸ່ມດ້ວຍຢາງລ່ວງໜ້າ ແລະ ກຳນົດຂໍ້ກຳນົດສຳລັບວັດສະດຸທີ່ມີ ຫຼື ບໍ່ມີສານເຮັດໃຫ້ຂຸ້ນ. ດັ່ງນັ້ນ, ຜູ້ຊື້ບໍ່ຄວນແປ DMC ໂດຍອັດຕະໂນມັດເປັນ BMC, ຫຼື ປະຕິບັດຕໍ່ທັງສອງຢ່າງເປັນລະດັບປະສິດທິພາບ. ໃຫ້ຂໍຂໍ້ມູນການລະບຸວັດສະດຸທີ່ສົມບູນ, ຕະກູນສູດການຜະລິດ, ຂໍ້ມູນການເສີມຄວາມແຂງແຮງ, ເສັ້ນທາງການປຸງແຕ່ງ, ແລະ ຂໍ້ມູນຄຸນສົມບັດທີ່ປະກາດໄວ້.
ຮູບແບບວັດສະດຸປ່ຽນແປງຊິ້ນສ່ວນສຳເລັດຮູບໄດ້ແນວໃດ
ຕ່ອງໂສ້ທາງວິສະວະກຳມີດັ່ງນີ້:
ຮູບແບບການບັນຈຸ → ຄວາມຍາວ ແລະ ການກະຈາຍຂອງເສັ້ນໃຍ → ການໄຫຼ ແລະ ທິດທາງຂອງແມ່ພິມ → ໂຄງສ້າງຈຸລະພາກທີ່ຂຶ້ນຮູບ → ຄຸນສົມບັດຂອງຊິ້ນສ່ວນ → ການກວດສອບລະດັບເບຣກເກີວົງຈອນ
ທຸກໆຂັ້ນຕອນມີຄວາມສຳຄັນ.
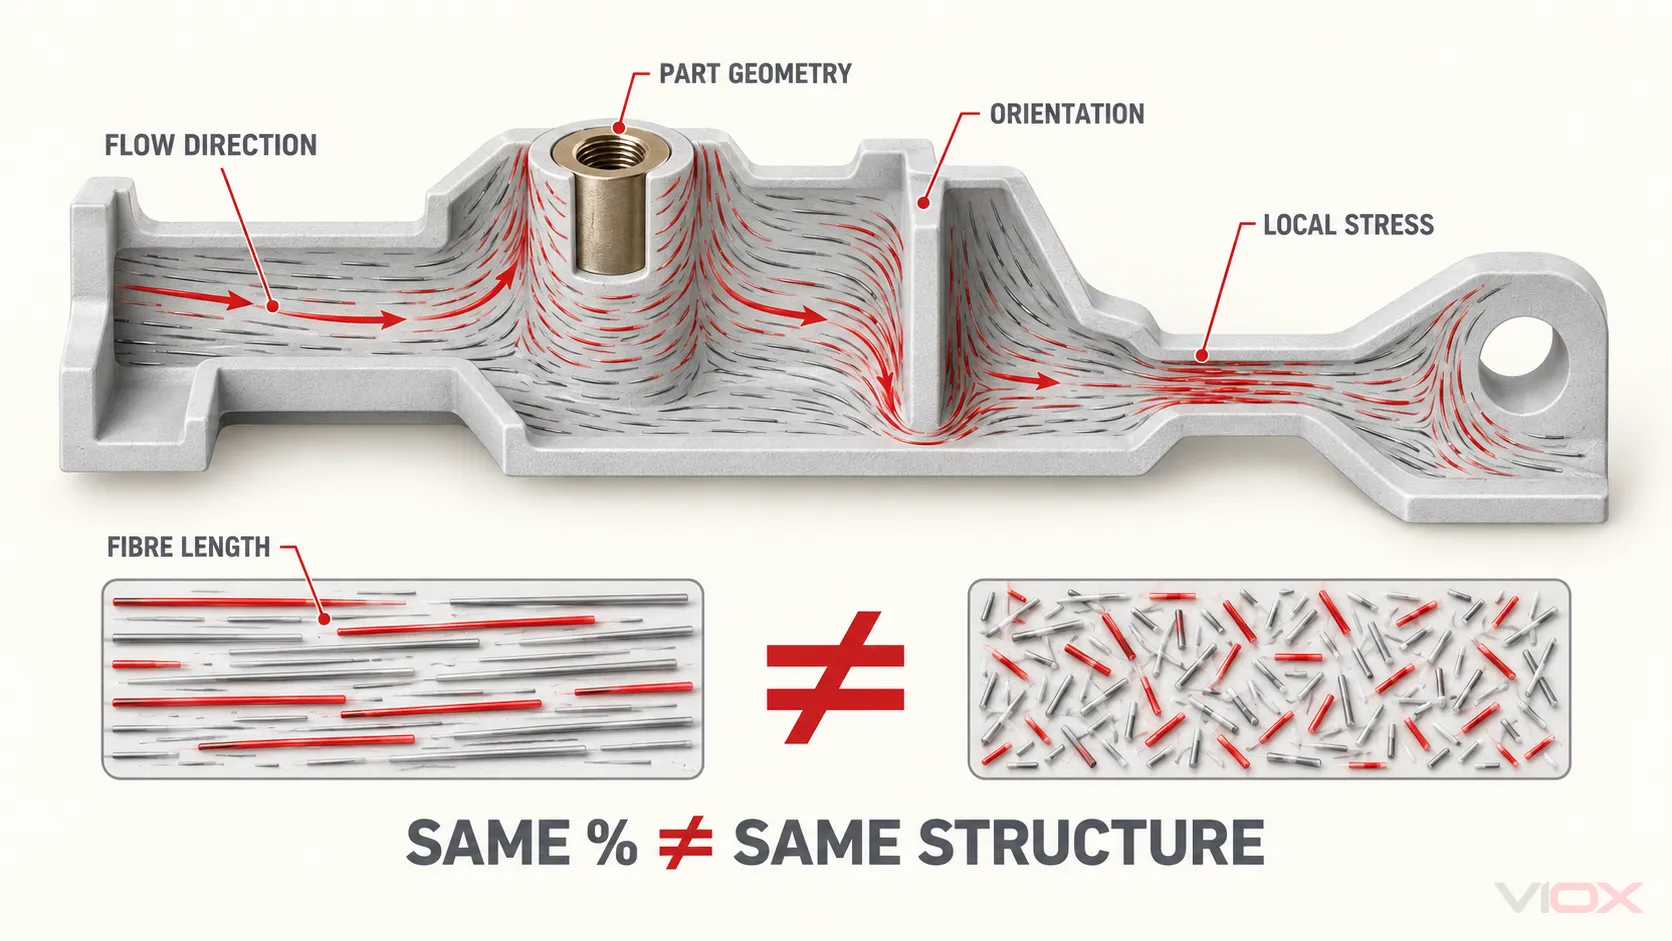
- ຮູບແບບການບັນຈຸເປັນຕົວຄວບຄຸມການຈັດການ ແລະ ການວາງຕຳແໜ່ງ. ແຜ່ນ SMC ສາມາດຕັດ ແລະ ຊ້ອນກັນເພື່ອຄວບຄຸມການໄຫຼຜ່ານແມ່ພິມຂະໜາດໃຫຍ່ໄດ້. ສ່ວນວັດຖຸດິບ BMC/DMC ສາມາດຊັ່ງນ້ຳໜັກ ແລະ ວາງໄວ້ບໍລິເວນທີ່ມີລາຍລະອຽດ ຫຼື ປ້ອນຜ່ານອຸປະກອນການຂຶ້ນຮູບທີ່ຮອງຮັບ.
- ການໄຫຼເຮັດໃຫ້ທິດທາງຂອງເສັ້ນໃຍປ່ຽນແປງ. ເປີເຊັນຂອງເສັ້ນໃຍແກ້ວທີ່ເຜີຍແຜ່ໄວ້ບໍ່ໄດ້ສະແດງໃຫ້ເຫັນວ່າເສັ້ນໃຍມີການຈັດລຽງຕົວແນວໃດອ້ອມຮູ, ຊີ່ໂຄງ, ຊິ້ນສ່ວນທີ່ຝັງໄວ້ ຫຼື ສ່ວນທີ່ແຄບ.
- ທິດທາງເຮັດໃຫ້ຄຸນສົມບັດຄວາມບໍ່ສະໝ່ຳສະເໝີ (anisotropy) ປ່ຽນແປງ. ຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບສາມາດສະແດງຄວາມແຂງແຮງ ແລະ ການຫົດຕົວທີ່ແຕກຕ່າງກັນໄປຕາມທິດທາງການໄຫຼຫຼັກ ແລະ ທິດທາງທີ່ຕັດກັບການໄຫຼຫຼັກ.
- ຂະບວນການດັ່ງກ່າວເຮັດໃຫ້ເກີດການປ່ຽນແປງຂອງຂໍ້ບົກພ່ອງຕ່າງໆ. ການລະບາຍອາກາດບໍ່ພຽງພໍ, ການວາງຕຳແໜ່ງວັດຖຸບໍ່ເໝາະສົມ, ການປົນເປື້ອນ, ການປ່ຽນແປງຂອງການອົບແຂງ, ແຮງຕັດທີ່ຫຼາຍເກີນໄປ, ຫຼື ສະພາວະການໃສ່ຊິ້ນສ່ວນທີ່ບໍ່ສາມາດຄວບຄຸມໄດ້ ສາມາດເຮັດໃຫ້ເກີດຊ່ອງວ່າງ, ການຕື່ມບໍ່ເຕັມ, ຮອຍແຕກ, ເສັ້ນໃຍເປີດເຜີຍ, ການບິດເບືອນ, ຫຼື ຈຸດທີ່ອ່ອນແອ.
- ເລຂາຄະນິດເຮັດໃຫ້ເກີດການປ່ຽນແປງຂອງຄວາມເຄັ່ງຕຶງທາງໄຟຟ້າ ແລະ ກົນຈັກ. ຄວາມໜາຂອງຝາ, ລັດສະໝີ, ໄລຍະຫ່າງຕາມຜິວ (creepage paths), ໄລຍະຫ່າງ (clearances), ໄລຍະຫ່າງຂອງຊິ້ນສ່ວນທີ່ໃສ່, ການສຳຜັດກັບອາກ (arc), ພາລະການຍຶດ, ແລະ ແຮງຈາກວົງຈອນສັ້ນ ຈະສົ່ງຜົນຕໍ່ຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບ—ບໍ່ແມ່ນຕໍ່ກັບຕົວຢ່າງໃນແຜ່ນຂໍ້ມູນທີ່ເປັນແຜ່ນຮາບ.
ນີ້ຄືເຫດຜົນວ່າເປັນຫຍັງປະລິມານເສັ້ນໃຍທີ່ເທົ່າກັນຈຶ່ງບໍ່ໄດ້ໃຫ້ປະສິດທິພາບຂອງຊິ້ນສ່ວນທີ່ເທົ່າກັນ, ແລະ ເປັນຫຍັງຄ່າໃນແຜ່ນຂໍ້ມູນທີ່ສູງກວ່າຈຶ່ງບໍ່ສາມາດທົດແທນການກວດສອບແບບແຕ້ມ ຫຼື ການທົດສອບຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບໄດ້.
ເປັນຫຍັງສານປະກອບເທັກໂມເຊັດ (Thermoset) ຈຶ່ງຖືກນຳໃຊ້ໃນເບຣກເກີວົງຈອນ
ສານປະສົມ thermoset ເສີມເສັ້ນໃຍທີ່ຖືກກຳນົດຢ່າງຖືກຕ້ອງສາມາດລວມເອົາການເປັນສນວນໄຟຟ້າ, ຄວາມໝັ້ນຄົງທາງມິຕິ, ການທົນທານຕໍ່ຄວາມຮ້ອນ, ປະສິດທິພາບການຕ້ານໄຟ, ການຮອງຮັບທາງກົນຈັກ, ແລະ ຄວາມສາມາດໃນການຂຶ້ນຮູບ. ການປະສົມປະສານດັ່ງກ່າວມີຄຸນຄ່າໃນກໍລະນີທີ່ຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບຕ້ອງໃຊ້ໃນການກຳນົດຕຳແໜ່ງຂອງຊຸດອຸປະກອນນຳໄຟຟ້າ, ຮອງຮັບກົນໄກ, ຍຶດຊິ້ນສ່ວນທີ່ໃສ່, ແຍກພື້ນທີ່ທີ່ມີໄຟຟ້າ, ຫຼື ເປັນສ່ວນໜຶ່ງຂອງຕູ້ຫຸ້ມຫໍ່ອ້ອມຮອບອຸປະກອນສະຫຼັບໄຟຟ້າ.
ຕົວຢ່າງການອອກແບບທົ່ວໄປປະກອບມີ:
- ຖານ ແລະ ຝາປິດຂອງເບຣກເກີວົງຈອນ (MCCB);
- ແຜ່ນກັ້ນ ແລະ ຕົວຮອງຮັບສນວນພາຍໃນ;
- ຕົວຮອງຮັບຂົ້ວຕໍ່ ຫຼື ຕົວນຳແບບຝັງແມ່ພິມ;
- ຊິ້ນສ່ວນສນວນທີ່ຢູ່ໃກ້ກັບການເກີດອາກ, ຂຶ້ນຢູ່ກັບການອອກແບບ ແລະ ການກວດສອບອຸປະກອນ;
- ຊິ້ນສ່ວນສນວນໂຄງສ້າງຂອງ air-circuit-breaker ຫຼື ສະວິດເກຍ;
- ຕົວຮອງຮັບບັດບາ ແລະ ລູກຖ້ວຍສນວນ.
ເຫຼົ່ານີ້ແມ່ນທິດທາງການນຳໃຊ້ ບໍ່ແມ່ນຄຳຖະແຫຼງການກໍ່ສ້າງແບບທົ່ວໄປ. ເບຣກເກີວົງຈອນ ຫຼື ອົງປະກອບຍ່ອຍບາງຢ່າງໃຊ້ພລາສຕິກວິສະວະກຳ, ບາງຢ່າງໃຊ້ເທอร์ໂມເຊັດ, ເຊລາມິກ, ລາມິເນດ ຫຼື ການປະສົມປະສານຂອງວັດສະດຸ. ຕົວຢ່າງເຊັ່ນ: ໂຄງຂອງ MCB ບໍ່ໄດ້ເປັນ BMC ໂດຍອັດຕະໂນມັດ ພຽງແຕ່ຍ້ອນວ່າ BMC ເປັນທີ່ນິຍົມໃນໂຄງສ້າງ MCCB ຂະໜາດໃຫຍ່ບາງປະເພດ.
ສຳລັບທາງເລືອກທີ່ກວ້າງຂວາງລະຫວ່າງ PA66, PBT, PC, POM, PPS ແລະ ສານປະສົມເທັມໂມເຊັດ, ໃຫ້ໃຊ້ຄູ່ມື VIOX ສຳລັບ ພລາສຕິກວິສະວະກຳສຳລັບອົງປະກອບໄຟຟ້າ.
ການປຽບທຽບເກຣດ SMC ທຽບກັບ BMC ແບບຈຳກັດ
GB/T 23641-2018 ແມ່ນມາດຕະຖານແຫ່ງຊາດຂອງຈີນໃນປັດຈຸບັນສຳລັບ SMC ແລະ BMC ປະເພດໂພລີເອສເຕີທີ່ບໍ່ອີ່ມຕົວເສີມດ້ວຍເສັ້ນໃຍສຳລັບວຽກງານໄຟຟ້າ. ບົດຄັດຫຍໍ້ຕໍ່ໄປນີ້ປຽບທຽບສອງການກຳນົດສະເພາະທີ່ສະໜອງໃຫ້ໃນຂອບເຂດດັ່ງກ່າວ: UP-SMC-25a ແລະ UP-BMC-25a.
它不 ບໍ່ ອະທິບາຍເຖິງ SMC ແລະ BMC ທັງໝົດ. ຕົວເລກເຫຼົ່ານີ້ແມ່ນຂໍ້ກຳນົດດ້ານຄຸນນະພາບພາຍໃຕ້ຂອບການທົດສອບທີ່ອ້າງອີງ, ບໍ່ແມ່ນຄຸນສົມບັດທີ່ຮັບປະກັນຂອງສານປະສົມທາງການຄ້າໃດໜຶ່ງ ຫຼື ຊິ້ນສ່ວນເບຣກເກີວົງຈອນທີ່ສຳເລັດຮູບ.
| ຊັບສິນ | UP-SMC-25a | UP-BMC-25a | ການຕີຄວາມໝາຍທາງວິສະວະກຳ |
|---|---|---|---|
| ເນື້ອໃນເສັ້ນໃຍແກ້ວ | 25 ± 2.5% | 25 ± 2.5% | ສ່ວນປະສົມຂອງມວນສານທີ່ເທົ່າກັນບໍ່ໄດ້ເປັນຕົວຊີ້ບອກເຖິງຄວາມຍາວຂອງເສັ້ນໃຍ, ທິດທາງ, ຫຼື ຄວາມແຂງແຮງຂອງຊິ້ນສ່ວນທີ່ເທົ່າກັນ |
| ໂມດູລຄວາມຕຶງ | ≥10,000 MPa | ≥12,500 MPa | ຄວາມແຂງພຽງຢ່າງດຽວບໍ່ສາມາດຄາດຄະເນຄວາມຕ້ານທານຕໍ່ການແຕກຫັກ ຫຼື ພຶດຕິກຳການກະທົບໄດ້ |
| ຄວາມເຄັ່ງຕຶງເມື່ອຂາດ | ≥60 MPa | ≥30 MPa | SMC ເກຣດທີ່ເລືອກນີ້ມີຄວາມແຂງແຮງດຶງຂັ້ນຕ່ຳທີ່ສູງກວ່າ |
| ຄວາມເຄັ່ງຕຶງເມື່ອຂາດ | ≥2.0% | ≥0.5% | ເກຣດທີ່ເລືອກມີຂີດຈຳກັດການຜິດຮູບທີ່ແຕກຕ່າງກັນກ່ອນການແຕກຫັກ |
| ຄວາມແຂງແຮງຕໍ່ແຮງອັດ | ≥170 MPa | ≥120 MPa | ກ່ຽວຂ້ອງກັບການຈັບຍຶດແລະການຮັບນ້ຳໜັກ, ແຕ່ເລຂາຄະນິດຂອງຊິ້ນສ່ວນແລະການສຸມຄວາມເຄັ່ງຕຶງຍັງມີຄວາມສຳຄັນ |
| ຄ່າໂມດູລັສການໂຄ້ງງໍ | ≥10,000 MPa | ≥10,000 MPa | ຄ່າຕໍ່າສຸດທີ່ລະບຸໄວ້ແມ່ນເທົ່າກັນສຳລັບສອງເກຣດນີ້ |
| ຄວາມແຂງແຮງຕໍ່ການໂຄ້ງງໍ | ≥180 MPa | ≥90 MPa | ເກຣດ SMC ທີ່ເລືອກມີຄວາມແຂງແຮງຕໍ່ການໂຄ້ງງໍຂັ້ນຕໍ່າທີ່ສູງກວ່າ |
| ຄວາມແຂງແຮງຕໍ່ການກະທົບແບບ Charpy | ≥75 kJ/m² | ≥30 kJ/m² | ເກຣດ SMC ທີ່ເລືອກມີຜົນການທົດສອບການກະທົບຂັ້ນຕ່ຳທີ່ສູງກວ່າ |
| ອຸນຫະພູມການໂຄ້ງງໍພາຍໃຕ້ການໂຫຼດ | ≥240 °C | ≥220 °C | ການທົດສອບວັດສະດຸປຽບທຽບ ບໍ່ແມ່ນອຸນຫະພູມການເຮັດວຽກທີ່ອະນຸຍາດຂອງເບຣກເກີວົງຈອນ |
| ສຳປະສິດການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນແບບເສັ້ນ | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | ທັງສອງມີຂີດຈຳກັດທີ່ລະບຸໄວ້ຄືກັນ; ທິດທາງຂອງຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບ ແລະ ຂະບວນການຜະລິດຍັງມີຄວາມສຳຄັນ |
| ດັດຊະນີອຸນຫະພູມ, TI | ≥130 | ≥130 | ຕົວຊີ້ວັດຄວາມທົນທານຕໍ່ຄວາມຮ້ອນຂອງວັດສະດຸ, ບໍ່ແມ່ນການກຳນົດອຸນຫະພູມຂອງອຸປະກອນໂດຍກົງ |
| ຄວາມແຂງແຮງທາງໄຟຟ້າ | ≥22 kV/mm | ≥22 kV/mm | ຜົນການທົດສອບຕົວຢ່າງ; ສະນວນທີ່ສຳເລັດຮູບຈະຂຶ້ນກັບຄວາມໜາ, ຮູບຊົງ, ຮອຍຕໍ່, ຂໍ້ບົກພ່ອງ ແລະ ສະພາບການຕ່າງໆ |
| ຄ່າຄວາມຍອມຮັບໄຟຟ້າສຳພັດ (Relative permittivity) ທີ່ 100 Hz | ≤4.8 | ≤4.5 | ກ່ຽວຂ້ອງກັບພຶດຕິກຳຂອງສນວນໄຟຟ້າ ແຕ່ບໍ່ຄ່ອຍເປັນປັດໄຈຕັດສິນໃຈພຽງຢ່າງດຽວໃນການເລືອກວັດສະດຸເຮັດເບຣກເກີວົງຈອນ |
| ສຳປະສິດການກະຈາຍພະລັງງານທີ່ 100 Hz | ≤0.02 | ≤0.02 | ທັງສອງມີຄ່າສູງສຸດຕາມທີ່ລະບຸໄວ້ພາຍໃຕ້ການທົດສອບທີ່ກຳນົດ |
| ດັດຊະນີການຕິດຕາມການທົນທານຕໍ່ໄຟຟ້າ, PTI | ≥600 | ≥600 | ຊີ້ບອກເຖິງການຜ່ານການທົດສອບແຮງດັນໄຟຟ້າຕາມທີ່ກຳນົດໄວ້; ມັນບໍ່ແມ່ນການກຳນົດລະດັບແຮງດັນໄຟຟ້າຂອງລະບົບ |
| ຄວາມຕ້ານທານຕໍ່ການເກີດອາກ | ≥180 s | ≥180 s | ເປັນປະໂຫຍດສຳລັບການຄັດກອງວັດສະດຸທີ່ຄ້າຍຄືກັນ; ມັນບໍ່ໄດ້ຈຳລອງເຫດການການຕັດວົງຈອນຂອງເບຣກເກີວົງຈອນ |
| ການຕິດໄຟ | ບໍ່ຕໍ່າກວ່າ V-0 | ບໍ່ຕໍ່າກວ່າ V-0 | ການຈັດປະເພດຕົວຢ່າງທີ່ກຳນົດໄວ້; ຜະລິດຕະພັນສຳເລັດຮູບຍັງຈຳເປັນຕ້ອງໄດ້ຮັບການປະເມີນຜົນຕາມມາດຕະຖານທີ່ກ່ຽວຂ້ອງ |
| ດັດຊະນີອົກຊີເຈນ | — | ≥38% | ລະບຸໄວ້ສຳລັບເກຣດ BMC ທີ່ເລືອກໄວ້ໃນການປຽບທຽບນີ້ເທົ່ານັ້ນ |
| ດັດຊະນີການຕິດໄຟຂອງສາຍໄຟຮ້ອນ (Glow-wire flammability index), GWFI | — | ≥960 °C ທີ່ຄວາມໜາ 3.0 mm | ຜົນລວມຂອງວັດສະດຸທີ່ຄວາມໜາດັ່ງກ່າວ; ຫ້າມນຳໄປໃຊ້ກັບຄວາມໜາອື່ນ ຫຼື ຜະລິດຕະພັນສຳເລັດຮູບອື່ນໂດຍອັດຕະໂນມັດ |
| ຄວາມຫນາແຫນ້ນ | 1.60–2.00 g/cm³ | 1.70–2.10 g/cm³ | ມີຜົນຕໍ່ມວນສານຂອງຊິ້ນສ່ວນ ແລະ ການປຽບທຽບສູດການຜະລິດ, ບໍ່ແມ່ນຄຸນນະພາບໃນຕົວມັນເອງ |
| ການຫົດຕົວໃນການຂຶ້ນຮູບ | ≤0.14% | ≤0.14% | ຂີດຈຳກັດຂອງວັດສະດຸບໍ່ໄດ້ກຳຈັດການບິດງໍໃນທ້ອງຖິ່ນ ຫຼື ຜົນກະທົບຈາກເຄື່ອງມື/ຂະບວນການຜະລິດ |
| ການດູດຊຶມນ້ຳ | ≤0.21% | ≤0.21% | ທັງສອງມີຄ່າສູງສຸດທີ່ລະບຸໄວ້ຄືກັນ; ປະສິດທິພາບດ້ານສິ່ງແວດລ້ອມຕົວຈິງຍັງຂຶ້ນກັບຊິ້ນສ່ວນ ແລະ ສະພາບການນຳໃຊ້ |
ຜົນລັດທີ່ໜ້າສົນໃຈບໍ່ແມ່ນວ່າ “SMC ດີກວ່າສະເໝີ” ແຕ່ແມ່ນການທີ່ວັດສະດຸເສັ້ນໃຍແກ້ວ 25% ທັງສອງຊະນິດນີ້ບັນລຸຂີດຈຳກັດທາງໄຟຟ້າທີ່ລະບຸໄວ້ຄ້າຍຄືກັນ ໃນຂະນະທີ່ມີຄວາມແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໃນດ້ານຄວາມແຂງແຮງ ແລະ ການທົນຕໍ່ແຮງກະທົບ. ນັ້ນສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງຫຼັກຖານທາງໄຟຟ້າ ແລະ ກົນຈັກຈຶ່ງຕ້ອງໄດ້ຮັບການພິຈາລະນາຮ່ວມກັນ.
ສຳລັບຂໍ້ກຳນົດໃນການຈັດຊື້ ຫຼື ເອກະສານການປະຕິບັດຕາມມາດຕະຖານ ໃຫ້ກວດສອບທຸກຄ່າ, ສະພາບຂອງຕົວຢ່າງທົດສອບ ແລະ ວິທີການທົດສອບທີ່ອ້າງອີງ ໂດຍທຽບກັບສຳເນົາທີ່ມີການຄວບຄຸມຂອງມາດຕະຖານ GB/T 23641-2018 ແລະ ເອກະສານສະເພາະຂອງສິນຄ້າການຄ້າ. ຕາຕະລາງນີ້ເປັນພຽງການປຽບທຽບທາງວິສະວະກຳ ບໍ່ແມ່ນສິ່ງທີ່ໃຊ້ແທນມາດຕະຖານໄດ້.
GB/T 15568-2024 ກວມເອົາ SMC ຈຸດປະສົງທົ່ວໄປ. ມັນສາມາດຮອງຮັບບໍລິບົດຂອງວັດສະດຸທົ່ວໄປໄດ້, ແຕ່ບໍ່ຄວນນຳມາໃຊ້ແທນເກຣດສຳລັບວຽກງານໄຟຟ້າ ແລະ ຫຼັກຖານຂອງຜະລິດຕະພັນສຳເລັດຮູບທີ່ຈຳເປັນສຳລັບການນຳໃຊ້ເບຣກເກີວົງຈອນ.
ສິ່ງທີ່ຄ່າທາງໄຟຟ້າ ແລະ ຄວາມຮ້ອນສາມາດພິສູດໄດ້—ແລະ ບໍ່ສາມາດພິສູດໄດ້
PTI ແລະ CTI ຈັດການກັບພຶດຕິກຳການເກີດຮອຍໄໝ້ (tracking behavior)
IEC 60112:2025 ກຳນົດວິທີການສຳລັບການກຳນົດດັດຊະນີການທົນຕໍ່ການເກີດຮອຍໄໝ້ (PTI) ແລະ ດັດຊະນີການປຽບທຽບການເກີດຮອຍໄໝ້ (CTI) លើຕົວຢ່າງວັດສະດຸສນວນແຂງ ຫຼື ແຜ່ນວັດສະດຸໂດຍໃຊ້ແຮງດັນໄຟຟ້າ AC. PTI ຖືກນຳໃຊ້ເປັນມາດຖານການຍອມຮັບ ແລະ ການຄວບຄຸມຄຸນນະພາບ; CTI ຖືກນຳໃຊ້ເປັນຫຼັກເພື່ອຈຳແນກຄຸນລັກສະນະ ແລະ ປຽບທຽບວັດສະດຸຕ່າງໆ.
ຜົນລວມຂອງ PTI ບໍ່ແມ່ນແຮງດັນໄຟຟ້າທີ່ໃຊ້ງານຂອງວັດສະດຸ ແລະ ບໍ່ໄດ້ກຳນົດໄລຍະຫ່າງຕາມຜິວ (creepage distance) ດ້ວຍຕົວມັນເອງ. ລະດັບມົນລະພິດ, ກຸ່ມວັດສະດຸ, ສະໜາມໄຟຟ້າ, ເລຂາຄະນິດຂອງພື້ນຜິວ, ສະພາບແວດລ້ອມໃນການຕິດຕັ້ງ, ແລະ ຂໍ້ກຳນົດຂອງຜະລິດຕະພັນ ຫຼື ການປະສານງານດ້ານສນວນທີ່ກ່ຽວຂ້ອງຍັງຄົງມີຄວາມສຳຄັນ.
GWFI ແມ່ນການທົດສອບການຕິດໄຟຂອງວັດສະດຸ
IEC 60695-2-12:2021 ກຳນົດການທົດສອບດັດຊະນີການຕິດໄຟດ້ວຍລວດຮ້ອນ (glow-wire) ສຳລັບຕົວຢ່າງວັດສະດຸ. ຜົນການທົດສອບແມ່ນຂຶ້ນກັບວັດສະດຸທີ່ທົດສອບ ແລະ ເງື່ອນໄຂຂອງຕົວຢ່າງ ລວມເຖິງຄວາມໜາ. ການປະເມີນຜົນລວດຮ້ອນຂອງຜະລິດຕະພັນສຳເລັດຮູບ ແລະ ການປະເມີນຄວາມສ່ຽງຈາກອັກຄີໄພຂອງເບຣກເກີວົງຈອນຢ່າງຄົບຖ້ວນນັ້ນ ເປັນຄຳຖາມທີ່ແຍກອອກຈາກກັນ.
ຄວາມຕ້ານທານຕໍ່ການເກີດອາກໄຟຟ້າແມ່ນການຈຳແນກວັດສະດຸເບື້ອງຕົ້ນ
IEC 61621 ອະທິບາຍເຖິງການທົດສອບຄວາມຕ້ານທານຕໍ່ອາກໄຟຟ້າແຮງດັນສູງ, ກະແສໄຟຟ້າຕ່ຳ ເຊິ່ງມີຈຸດປະສົງເພື່ອການຈຳແນກເບື້ອງຕົ້ນ, ການກວດຫາການປ່ຽນແປງຂອງສູດການຜະລິດ ແລະ ການຄວບຄຸມຄຸນນະພາບຂອງວັດສະດຸສນວນແຂງແບບແຫ້ງ. ມັນບໍ່ໄດ້ຈຳລອງເຫດການອາກໄຟຟ້າກະແສສູງ, ແຮງດັນກ໊າຊ, ຄາບສານນຳໄຟຟ້າ, ການເຄື່ອນທີ່ຂອງໜ້າສຳຜັດ ຫຼື ລຳດັບການຕັດວົງຈອນພາຍໃນເບຣກເກີວົງຈອນ.
ອຸນຫະພູມການໂຄ້ງງໍບໍ່ແມ່ນຄ່າພິກັດອຸນຫະພູມໃນການເຮັດວຽກ
ອຸນຫະພູມການໂຄ້ງງໍພາຍໃຕ້ການໂຫຼດຈະຖືກວັດແທກພາຍໃຕ້ເງື່ອນໄຂຂອງຮູບຮ່າງຕົວຢ່າງ, ຄວາມເຄັ່ງຕຶງ ແລະ ການໃຫ້ຄວາມຮ້ອນທີ່ກຳນົດໄວ້. ISO 75-1:2020 ສະໜອງວິທີການທົ່ວໄປ, ໃນຂະນະທີ່ ISO 75-3:2025 ກວມເອົາວັດສະດຸລາມິເນດປະເພດ thermosetting ທີ່ມີຄວາມແຂງແຮງສູງ ແລະ ພລາສຕິກເສີມເສັ້ນໃຍຍາວພາຍໃນຂອບເຂດຂອງມັນ. ຜົນໄດ້ຮັບແມ່ນເປັນປະໂຫຍດສຳລັບການປຽບທຽບພຶດຕິກຳຂອງວັດສະດຸພາຍໃຕ້ການທົດສອບທີ່ກຳນົດໄວ້; ມັນບໍ່ໄດ້ອະນຸຍາດໃຫ້ໃຊ້ງານຢ່າງຕໍ່ເນື່ອງໃນອຸນຫະພູມດັ່ງກ່າວ.
ການກຳນົດທິດທາງຂອງວັດສະດຸໃຫ້ສອດຄ່ອງກັບຊິ້ນສ່ວນຂອງເບຣກເກີວົງຈອນ
| ສ່ວນປະກອບ ຫຼື ເງື່ອນໄຂການອອກແບບ | ທິດທາງການເລີ່ມຕົ້ນທີ່ເປັນໄປໄດ້ | ເປັນຫຍັງ | ຍັງຕ້ອງການຫຼັກຖານເພີ່ມເຕີມ |
|---|---|---|---|
| ແຜງສນວນກັນໄຟຟ້າທີ່ຮັບນ້ຳໜັກໄດ້ ຫຼື ແຜ່ນກັ້ນໂຄງສ້າງທີ່ມີຂະໜາດກວ້າງ | SMC | ການໃຊ້ວັດສະດຸແຜ່ນຂະໜາດໃຫຍ່ ແລະ ການເສີມໂຄງສ້າງສາມາດເໝາະສົມກັບຮູບແບບການອັດຂຶ້ນຮູບທີ່ມີຂະໜາດກວ້າງ | ຂໍ້ມູນເກຣດ, ການກວດສອບການໄຫຼ/ທິດທາງ, ຂະໜາດຂອງຊິ້ນສ່ວນທີ່ອັດຂຶ້ນຮູບ, ການກວດສອບທາງກົນຈັກ ແລະ ໄຟຟ້າ |
| ຖານ ຫຼື ຝາປິດ MCCB ທີ່ມີສັນ, ປຸ່ມນູນ, ຊິ້ນສ່ວນຝັງ, ແລະ ຊ່ອງວ່າງສາມມິຕິ | BMC/DMC ຫຼືວັດສະດຸ thermoset ອື່ນໆທີ່ມີຄຸນສົມບັດເໝາະສົມ | ການອັດປະຈຸແບບ Bulk ແລະວິທີການຂຶ້ນຮູບທີ່ເຂົ້າກັນໄດ້ສາມາດຕື່ມເຕັມຮູບຊົງທີ່ມີລາຍລະອຽດ ແລະ ໜາກວ່າໄດ້ | ເກຣດທີ່ແນ່ນອນ, ຂະບວນການໃສ່ຊິ້ນສ່ວນ, ການຄວບຄຸມການອົບແຂງ, ການກວດສອບມິຕິ, ການທົດສອບຊິ້ນສ່ວນ, ແລະການກວດສອບໃນລະດັບເບຣກເກີວົງຈອນ |
| ຖານຮອງຮັບສນວນແບບໃສ່ຊິ້ນສ່ວນຂຶ້ນຮູບທີ່ມີຂະໜາດກະທັດຮັດ | BMC/DMC ຫຼືວັດສະດຸ engineering thermoplastic ທີ່ມີຄຸນສົມບັດເໝາະສົມ | ການໄຫຼທີ່ລະອຽດອ້ອມຮອບອຸປະກອນທີ່ຝັງຢູ່ອາດເປັນຕົວຄວບຄຸມການເລືອກ | ຫຼັກຖານການດຶງອອກ/ແຮງບິດ ຫຼື ໂຫຼດຕາມຄວາມເໝາະສົມ, ຂໍ້ກຳນົດດ້ານໄດອີເລັກຕຣິກ ແລະ ການຕິດຕາມ, ຄຸນນະພາບຂອງພາກສ່ວນ, ການຄວບຄຸມການປ່ຽນແປງ |
| ຖານຮອງຮັບບັສບາ ຫຼື ຕົວຮອງຮັບ (standoff) | BMC/DMC, SMC, ເຣຊິນຫຼໍ່, ຫຼື ລະບົບອື່ນໆທີ່ລະບຸໄວ້ | ການສນວນໄຟຟ້າ ແລະ ການຮອງຮັບທາງກົນຕ້ອງໄດ້ຮັບການແກ້ໄຂໄປພ້ອມກັນ | ແບບແຕ້ມ, ຊິ້ນສ່ວນທີ່ຝັງ, ພາລະທາງກົນທີ່ກຳນົດ, ສະພາບແວດລ້ອມ, ຫຼັກຖານດ້ານໄດອີເລັກຕຣິກ, ແລະ ການກວດສອບການປະກອບ |
| ຊິ້ນສ່ວນກົນໄກທີ່ມີຄວາມລະອຽດບາງ ຫ່າງຈາກໜ້າທີ່ການສນວນທີ່ມີຄວາມເຄັ່ງຄຽດສູງ | ມັກຈະເປັນພລາສຕິກວິສະວະກຳຫຼາຍກວ່າ SMC/BMC | ຄຸນລັກສະນະທີ່ລະອຽດ, ການລັອກແບບສະແນັບ, ແຮງສຽດທານ, ແລະ ຄວາມລະອຽດໃນການຫຼໍ່ອາດເປັນປັດໄຈຫຼັກ | ຊັ້ນໂພລີເມີທີ່ແນ່ນອນ, ພຶດຕິກຳຕໍ່ຄວາມຊຸ່ມ/ຄວາມຮ້ອນ, ຂໍ້ກຳນົດດ້ານການລາມໄຟ ແລະ ໄຟຟ້າ, ຄວາມທົນທານ |
| ອົງປະກອບສນວນທີ່ຢູ່ໃກ້ກັບການເກີດອາກໄຟຟ້າ | ລະບົບວັດສະດຸສະເພາະຂອງຜະລິດຕະພັນ | ການສຳຜັດກັບອາກ, ຄາບສະສົມ, ການໄຫຼຂອງອາຍແກັສ, ຮູບຊົງເລຂາຄະນິດ, ແລະ ການອອກແບບການຕັດວົງຈອນແມ່ນປັດໄຈຫຼັກ | ຫຼັກຖານການອອກແບບເບຣກເກີວົງຈອນທີ່ແນ່ນອນ; ຢ່າເລືອກຈາກຄ່າຄວາມຕ້ານທານອາກທົ່ວໄປພຽງຢ່າງດຽວ |
VIOX ກຸ່ມຜະລິດຕະພັນ MCCB ສະໜອງບໍລິບົດຂອງອຸປະກອນ, ໃນຂະນະທີ່ ກຸ່ມຜະລິດຕະພັນສນວນບັສບາ ສະແດງໃຫ້ເຫັນການນຳໃຊ້ງານອື່ນທີ່ຕ້ອງມີການປະເມີນການສນວນແບບຫຼໍ່ ແລະ ການຮອງຮັບໂຄງສ້າງຮ່ວມກັນ. ຕ້ອງຢືນຢັນຄວາມພ້ອມຂອງຜະລິດຕະພັນ, ວັດສະດຸທີ່ແນ່ນອນ, ຄ່າພິກັດ, ແລະ ຫຼັກຖານການປະຕິບັດຕາມມາດຕະຖານສຳລັບຮຸ່ນທີ່ກ່ຽວຂ້ອງ.
ສິ່ງທີ່ຜູ້ຊື້ ແລະ ວິສະວະກອນຄວນຮ້ອງຂໍ
ຊຸດເອກະສານການອະນຸມັດທີ່ສາມາດປ້ອງກັນໄດ້ຈະເຊື່ອມໂຍງຫ້າເອກະລັກເຂົ້າດ້ວຍກັນ:
ແບບແຕ້ມຊິ້ນສ່ວນ → ການກຳນົດວັດສະດຸ → ຊຸດການຫຼໍ່ → ຫຼັກຖານການທົດສອບ → ເບຣກເກີວົງຈອນ ຫຼື ຊຸດປະກອບສຳເລັດຮູບ
ຮ້ອງຂໍຢ່າງໜ້ອຍ:
- ຊື່ສານປະກອບທີ່ສົມບູນ, ຕະກູນຢາງ, ປະລິມານສານເສີມຄວາມແຂງ, ສີ, ແລະ ຜູ້ສະໜອງທີ່ໄດ້ຮັບການອະນຸມັດ;
- ແຜ່ນຂໍ້ມູນວັດສະດຸທີ່ມີການຄວບຄຸມ ແລະ ຂໍ້ກຳນົດ ຫຼື ເກຣດທີ່ນຳໃຊ້;
- ວິທີການທົດສອບ, ຄວາມໜາຂອງຕົວຢ່າງ, ການປັບສະພາບ, ທິດທາງ, ແລະ ຄ່າການຍອມຮັບສຳລັບຄຸນສົມບັດທີ່ກ່ຽວຂ້ອງ;
- ແບບແຕ້ມທີ່ລະບຸຄວາມໜາຂອງຝາທີ່ສຳຄັນ, ຊິ້ນສ່ວນທີ່ໃສ່ເຂົ້າໄປ, ລັດສະໝີ, ໄລຍະທາງຕາມຜິວໜ້າ (creepage paths), ສິ່ງກີດຂວາງ, ແລະ ຈຸດຮັບໂຫຼດ;
- ການຄວບຄຸມຂະບວນການຂຶ້ນຮູບສຳລັບເອກະລັກຂອງວັດຖຸດິບ, ການອົບແຫ້ງ, ແມ່ພິມ, ຊ່ອງແມ່ພິມ, ຊິ້ນສ່ວນທີ່ໃສ່ເຂົ້າໄປ, ແລະ ຊິ້ນສ່ວນທີ່ບໍ່ໄດ້ມາດຕະຖານ;
- ການຕິດຕາມແຫຼ່ງທີ່ມາຂອງລັອດສິນຄ້າ ຕັ້ງແຕ່ສານປະກອບຂາເຂົ້າ ຈົນເຖິງຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບ ແລະ ອຸປະກອນສຳເລັດຮູບ;
- ກົດລະບຽບການຄວບຄຸມການປ່ຽນແປງທີ່ກວມເອົາຢາງ, ວັດສະດຸຕື່ມ, ເສັ້ນໃຍ, ສານເພີ່ມເຕີມ, ເມັດສີ, ຜູ້ສະໜອງ, ເຄື່ອງມື, ຂະບວນການ, ແລະ ສະຖານທີ່ຜະລິດ;
- ການກວດສອບ ແລະ ການຢັ້ງຢືນຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບໃຫ້ເໝາະສົມກັບໜ້າທີ່;
- ຫຼັກຖານຂອງເບຣກເກີວົງຈອນສຳເລັດຮູບ ຫຼື ການປະກອບພາຍໃຕ້ມາດຕະຖານຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງ ແລະ ເສັ້ນທາງຕະຫຼາດເປົ້າໝາຍ.
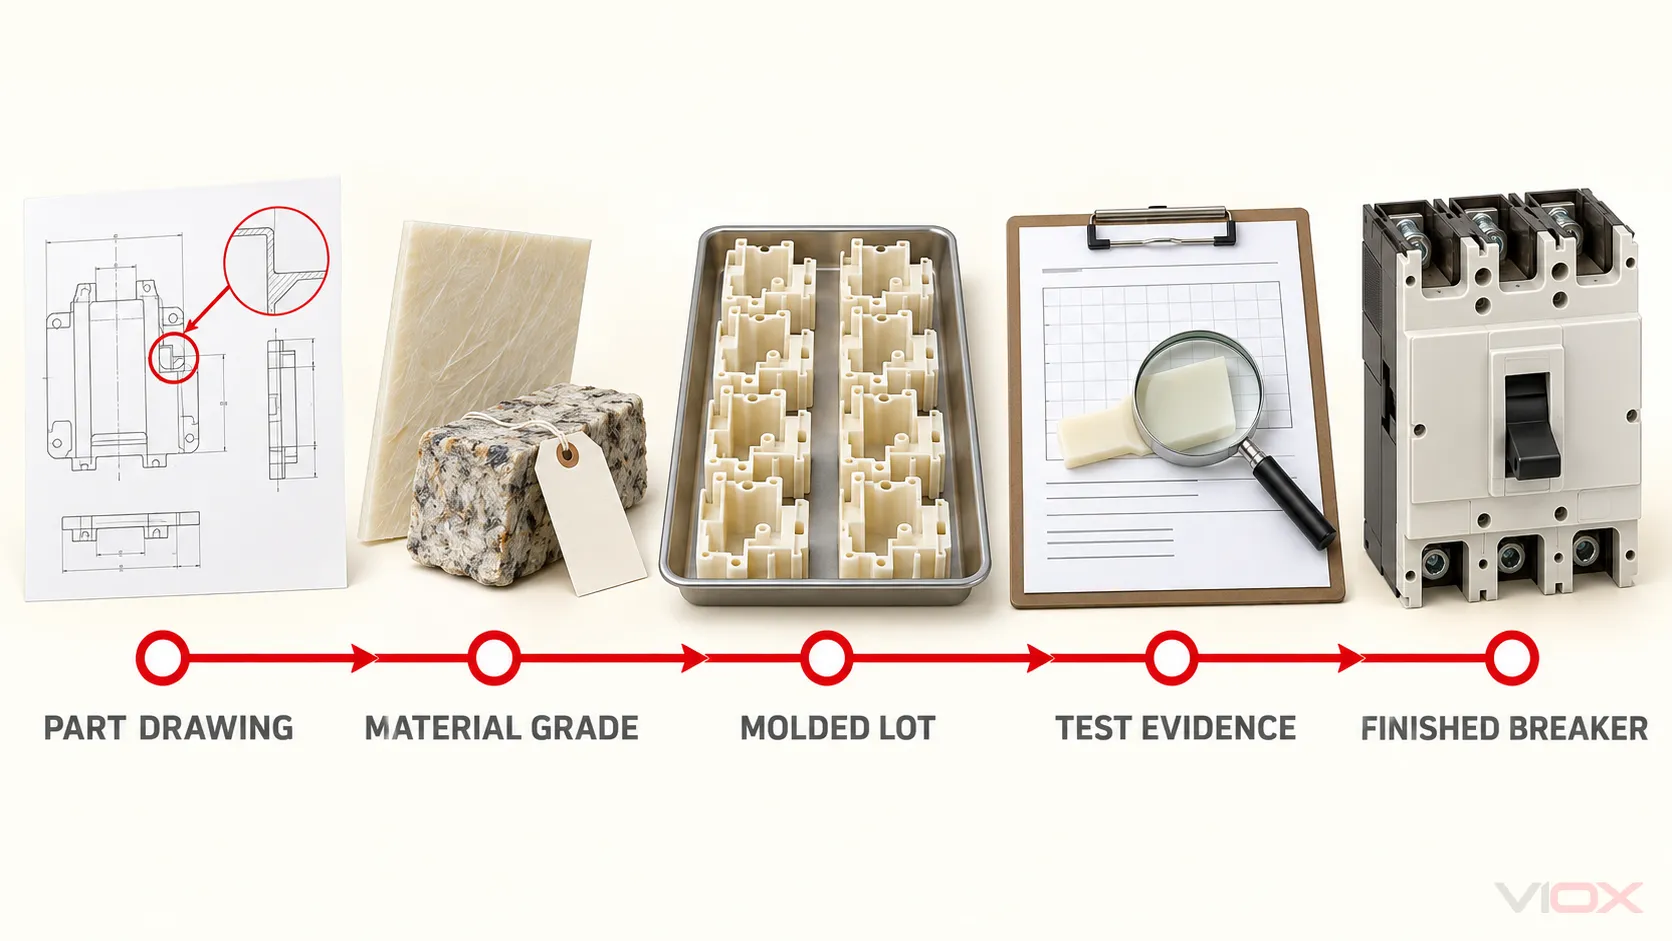
ໃບຢັ້ງຢືນສຳລັບໂຮງງານຜະລິດຢາງ, ໃບຢັ້ງຢືນ ISO 9001, ຫຼື ແຜ່ນຂໍ້ມູນວັດສະດຸສາມາດສະໜັບສະໜູນການເຊື່ອມຕໍ່ໜຶ່ງໄດ້. ບໍ່ມີອັນໃດທີ່ພິສູດໄດ້ທັງໝົດລະບົບຕ່ອງໂສ້. ບົດຄວາມ VIOX ກ່ຽວກັບ ການຮັບປະກັນຄຸນນະພາບໃນການຜະລິດ MCB ອະທິບາຍເຖິງຫຼັກການດຽວກັນຂອງເອກະລັກ ແລະ ການຄວບຄຸມການປ່ຽນແປງໃນລະດັບອຸປະກອນສຳເລັດຮູບ.
ຖາມເລື້ອຍໆ
DMC ຄືກັນກັບ BMC ບໍ?
ບາງຄັ້ງຄຳສັບເຫຼົ່ານີ້ຖືກໃຊ້ແທນກັນໃນການຄ້າ, ແຕ່ບໍ່ຄວນຖືວ່າຄືກັນໃນຂໍ້ກຳນົດທາງເຕັກນິກ. ISO 8606:2025 ຍອມຮັບວ່າ BMC ແລະ DMC ເປັນປະເພດຂອງຜະລິດຕະພັນຂຶ້ນຮູບທີ່ຊຸ່ມດ້ວຍຢາງ (preimpregnated). ໃຫ້ຢືນຢັນວິທີທີ່ຜູ້ສະໜອງກຳນົດຄຳສັບດັ່ງກ່າວ ແລະ ຂໍຂໍ້ມູນສະເພາະຂອງເກຣດໃຫ້ຄົບຖ້ວນ.
SMC ແຂງແຮງກວ່າ BMC ສະເໝີບໍ?
ບໍ່. SMC ແບບດັ້ງເດີມມັກຈະໃຊ້ໂຄງສ້າງເສັ້ນໃຍທີ່ຮອງຮັບປະສິດທິພາບດ້ານໂຄງສ້າງ ແລະ ການກະທົບທີ່ສູງກວ່າ, ແຕ່ຜົນໄດ້ຮັບແມ່ນຂຶ້ນກັບເກຣດທີ່ນຳມາປຽບທຽບ, ລະບົບຢາງ ແລະ ວັດສະດຸຕື່ມ, ປະລິມານ ແລະ ທິດທາງຂອງເສັ້ນໃຍ, ຂະບວນການຂຶ້ນຮູບ, ແລະ ຮູບຮ່າງຂອງຕົວຢ່າງ ຫຼື ຊິ້ນສ່ວນ. ຕາຕະລາງ UP-SMC-25a ທຽບກັບ UP-BMC-25a ເປັນການປຽບທຽບຂອງສອງເກຣດ, ບໍ່ແມ່ນກົດເກນສາກົນ.
ເປັນຫຍັງ BMC ຈຶ່ງຖືກນຳໃຊ້ສຳລັບກໍລະນີ ແລະ ຝາປິດຂອງ MCCB?
BMC ສາມາດປະສົມປະສານຄຸນສົມບັດການເປັນສນວນແບບ thermoset ເຂົ້າກັບການໄຫຼເຂົ້າໄປໃນຊ່ອງຮີບ, ຕຸ່ມຍຶດ, ບໍລິເວນທີ່ໃສ່ຊິ້ນສ່ວນ ແລະ ຄຸນລັກສະນະສາມມິຕິທີ່ມີລາຍລະອຽດອື່ນໆ. ມັນຈະເໝາະສົມຫຼືບໍ່ນັ້ນ ຂຶ້ນຢູ່ກັບສູດປະສົມທີ່ແນ່ນອນ, ການອອກແບບຊິ້ນສ່ວນ, ການຄວບຄຸມການຂຶ້ນຮູບ ແລະ ການກວດສອບໃນລະດັບເບຣກເກີ.
PTI 600 ໝາຍຄວາມວ່າວັດສະດຸສາມາດໃຊ້ງານທີ່ແຮງດັນ 600 V ໄດ້ບໍ?
ບໍ່. PTI ເປັນຜົນລວມຈາກການທົດສອບການເກີດຮອຍໄໝ້ເທິງພື້ນຜິວ (surface-tracking test) ທີ່ກຳນົດໄວ້ ແລະ ບໍ່ແມ່ນຄ່າພິກັດແຮງດັນໄຟຟ້າໃນການເຮັດວຽກ. ການອອກແບບຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງຕ້ອງພິຈາລະນາເຖິງໄລຍະຫ່າງຕາມຜິວ (creepage) ແລະ ໄລຍະຫ່າງໃນອາກາດ (clearance), ມົນລະພິດ, ຮູບຊົງ, ສະພາບແວດລ້ອມ ແລະ ຂໍ້ກຳນົດມາດຕະຖານຂອງຜະລິດຕະພັນນຳອີກ.
ຂໍ້ມູນການທົດສອບວັດສະດຸສາມາດພິສູດຄວາມສາມາດໃນການຕັດກະແສໄຟຟ້າຂອງ MCCB ໄດ້ບໍ?
ບໍ່. ຄວາມສາມາດໃນການຕັດກະແສໄຟຟ້າເປັນປະສິດທິພາບຂອງອຸປະກອນສຳເລັດຮູບ ເຊິ່ງກ່ຽວຂ້ອງກັບໜ້າສຳຜັດ, ກົນໄກ, ເສັ້ນທາງກະແສໄຟຟ້າ, ລະບົບຄວບຄຸມການເກີດອາກ (arc-control system), ໂຄງຮ່າງ, ສນວນ, ຂົ້ວຕໍ່ ແລະ ໂຄງສ້າງທີ່ຜ່ານການທົດສອບ. ຂໍ້ມູນວັດສະດຸຊ່ວຍສະໜັບສະໜູນການອອກແບບ ແລະ ການຄວບຄຸມຄຸນນະພາບ ແຕ່ບໍ່ສາມາດກຳນົດຄ່າພິກັດການຕັດກະແສໄຟຟ້າຂອງເບຣກເກີດ້ວຍຕົວມັນເອງໄດ້.
ກົດລະບຽບທາງວິສະວະກຳຂັ້ນສຸດທ້າຍ
ຢ່າເລືອກ SMC, BMC, ຫຼື DMC ໂດຍເບິ່ງພຽງແຕ່ຊື່ຫຍໍ້. ໃຫ້ເລືອກ ຊັ້ນຂອງສານປະສົມທີ່ກຳນົດໄວ້ ແລະ ເສັ້ນທາງການຂຶ້ນຮູບສຳລັບຮູບຊົງຊິ້ນສ່ວນທີ່ກຳນົດໄວ້, ຈາກນັ້ນໃຫ້ກວດສອບຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບ ແລະ ເບຣກເກີວົງຈອນ ຫຼື ຊຸດປະກອບທີ່ສົມບູນໃນລະດັບທີ່ເໝາະສົມ.
SMC ມັກຈະເປັນຈຸດເລີ່ມຕົ້ນທີ່ດີກວ່າສຳລັບຊິ້ນສ່ວນສນວນໂຄງສ້າງຂະໜາດໃຫຍ່. BMC/DMC ມັກຈະເປັນຈຸດເລີ່ມຕົ້ນທີ່ດີກວ່າສຳລັບຊິ້ນສ່ວນທີ່ຂຶ້ນຮູບທີ່ມີຄວາມກະທັດຮັດ, ມີລາຍລະອຽດ ແລະ ມີການໃສ່ຊິ້ນສ່ວນເສີມຫຼາຍ. ການຕັດສິນໃຈຂັ້ນສຸດທ້າຍຂຶ້ນຢູ່ກັບລະບົບຫຼັກຖານ—ບໍ່ແມ່ນຊື່ຂອງວັດສະດຸ.