នៅលើទំព័រនេះ
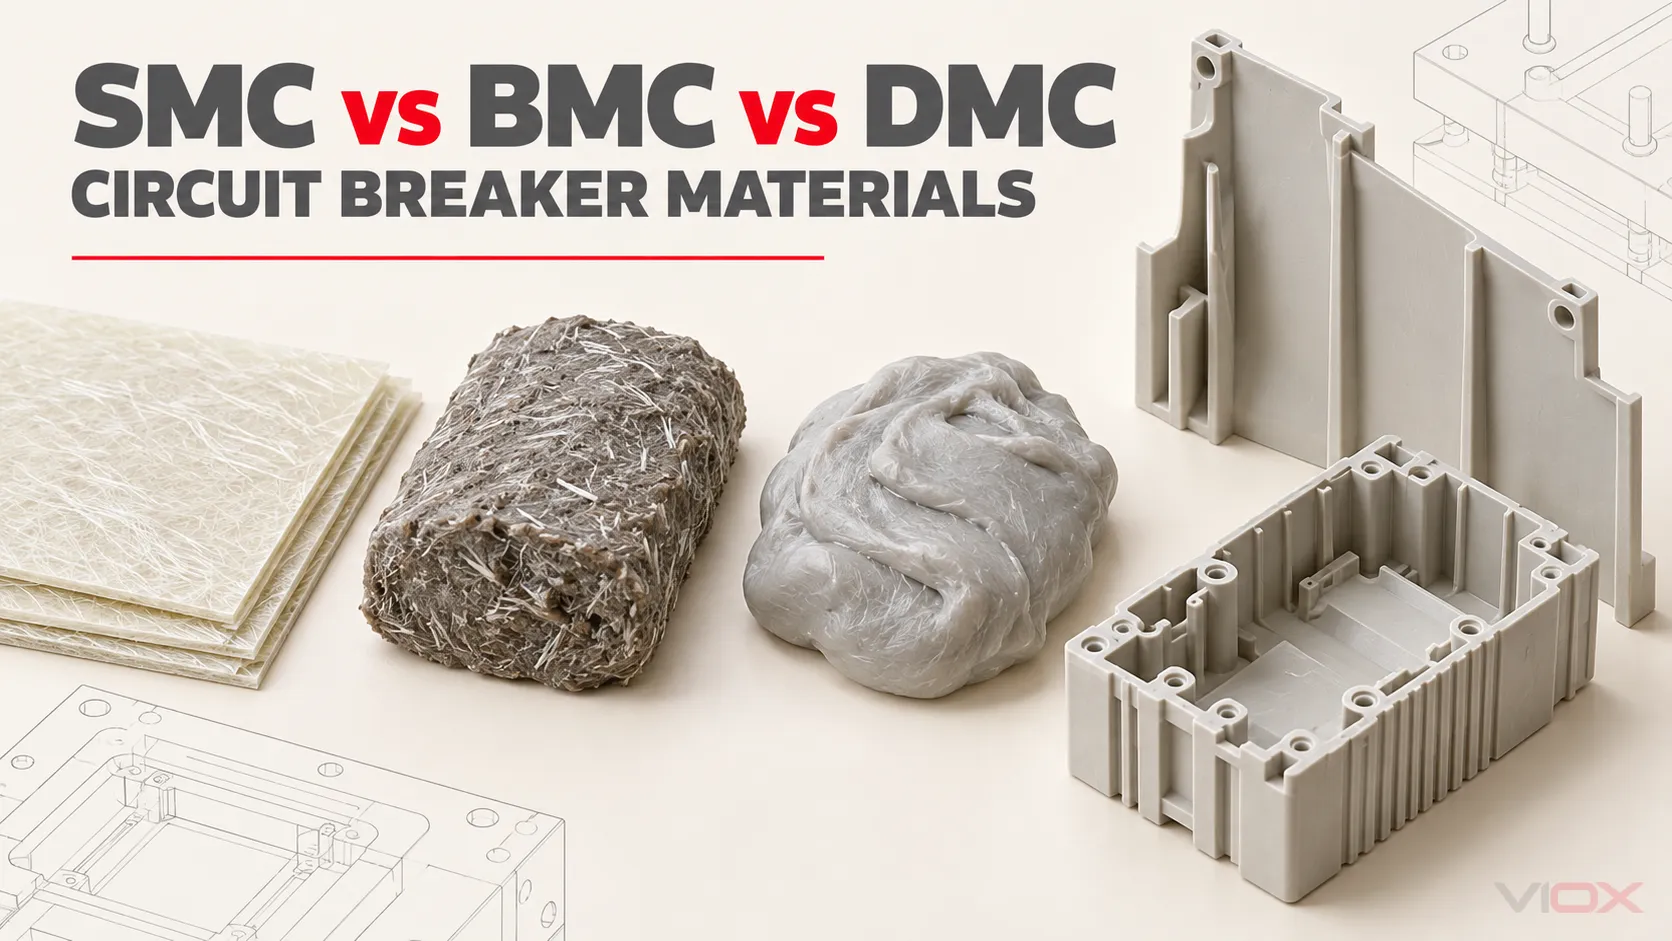
សម្រាប់ផ្នែកអ៊ីសូឡង់របស់ឧបករណ៍បំបែកសៀគ្វី៖, សមាសធាតុផ្សិតសន្លឹក (SMC) ជាធម្មតាគឺជាទិសដៅចាប់ផ្តើមដែលរឹងមាំជាងសម្រាប់ផ្នែករចនាសម្ព័ន្ធដែលធ្វើពីផ្សិតបង្ហាប់ទំហំធំ ខណៈពេលដែល សមាសធាតុផ្សិតដុំ (BMC) និង សមាសធាតុផ្សិតម្សៅ (DMC) ជាទូទៅគឺជាទិសដៅចាប់ផ្តើមដ៏ល្អប្រសើរសម្រាប់គ្រឿងបន្លាស់ដែលមានទំហំតូច កម្រាស់ក្រាស់ មានភាពស្មុគស្មាញ ឬមានការបញ្ចូលសមាសធាតុច្រើន។ នេះមិនមែនជាចំណាត់ថ្នាក់សម្ភារៈជាសកលនោះទេ។ កម្រិតសមាសធាតុពិតប្រាកដ រចនាសម្ព័ន្ធសរសៃ វិធីសាស្ត្រនៃការចាក់ពុម្ព រូបរាងធរណីមាត្រនៃគ្រឿងបន្លាស់ និងការផ្ទៀងផ្ទាត់ឧបករណ៍សម្រេច គឺជាកត្តាកំណត់ថាតើសម្ភារៈនោះមានភាពសមស្របឬអត់។.
ច្បាប់ដ៏សំខាន់បំផុតគឺឈ្មោះសម្ភារៈមិនមែនជាកត្តាកំណត់កម្រិតរបស់ឧបករណ៍បំបែកសៀគ្វីនោះទេ។ តម្លៃដូចជា PTI 600, GWFI 960 °C, លទ្ធផលកម្លាំងឌីអេឡិចត្រិច ឬចំណាត់ថ្នាក់ V-0 គ្រាន់តែពិពណ៌នាអំពីសមត្ថភាពក្រោមការធ្វើតេស្តសម្ភារៈដែលបានកំណត់ប៉ុណ្ណោះ។ វាមិនមែនជាការបញ្ជាក់ដោយឯករាជ្យអំពីសមត្ថភាពកាត់ផ្តាច់ ការសម្របសម្រួលអ៊ីសូឡង់ ការកើនឡើងសីតុណ្ហភាព ភាពធន់ផ្នែកមេកានិច ឬការអនុលោមតាមស្តង់ដារនៃឧបករណ៍បំបែកសៀគ្វីដែលបានបញ្ចប់នោះទេ។.
ទិដ្ឋភាពទូទៅនៃ SMC, BMC និង DMC
| វិមាត្រនៃការសម្រេចចិត្ត | SMC | BMC | DMC |
|---|---|---|---|
| ពាក្យពេញ | សមាសធាតុចាក់ពុម្ពជាសន្លឹក (Sheet Molding Compound) | សមាសធាតុចាក់ពុម្ពជាដុំ (Bulk Molding Compound) | សមាសធាតុចាក់ពុម្ពជាម្សៅលាយ (Dough Molding Compound) |
| ទម្រង់ដែលបានផ្គត់ផ្គង់ | សន្លឹកដែលបានរៀបចំរួច ដែលជាធម្មតាត្រូវបានដឹកជញ្ជូនដោយរុំក្នុងខ្សែភាពយន្ត | ទម្រង់ជាដុំ ជាកំណាត់ ជាដុំមូល ឬជាទម្រង់សម្រាប់បញ្ចូលក្នុងពុម្ព | បន្ទុកដុំដែលមានលក្ខណៈដូចម្សៅកុម្មង់ |
| ទិសដៅនៃការពង្រឹង | សរសៃកាត់ដែលជាទូទៅវែងជាងប្រភេទ BMC/DMC ទូទៅ | សរសៃកាត់ដែលជាទូទៅខ្លីជាង | មានទំនាក់ទំនងជិតស្និទ្ធជាមួយ BMC; ការបែងចែកច្បាស់លាស់អាស្រ័យលើលក្ខណៈបច្ចេកទេស និងរូបមន្ត |
| ទិសដៅដំណើរការធម្មតា | ការបង្ហាប់ដោយផ្សិត | ការបង្ហាប់ ការផ្ទេរ ឬការចាក់ចូលក្នុងផ្សិត នៅពេលដែលកម្រិតអនុញ្ញាត | ការបង្ហាប់ ឬវិធីសាស្ត្រចាក់ពុម្ពផ្សេងទៀតត្រូវបានអនុញ្ញាតតាមកម្រិត និងដំណើរការ |
| កម្លាំងរចនាសម្ព័ន្ធធម្មតា | ផ្នែកអ៊ីសូឡង់ដែលមានផ្ទៃធំ ឬផ្នែករចនាសម្ព័ន្ធដែលភាពរឹង និងសមត្ថភាពទប់ទល់នឹងការប៉ះទង្គិចមានសារៈសំខាន់ | ផ្នែកដែលមានវិមាត្របីលម្អិត ផ្នែកប៉ោង ឆ្អឹងជំនី លោហៈដែលបង្កប់ និងប្រហោងស្មុគស្មាញ | កម្មវិធីទម្រង់ធំស្រដៀងគ្នា; សូមផ្ទៀងផ្ទាត់ថាតើអ្នកផ្គត់ផ្គង់ចាត់ទុក DMC ជាពាក្យមានន័យដូច ពាក្យតាមតំបន់ ឬជាទម្រង់ដាច់ដោយឡែក |
| ការប្រុងប្រយ័ត្នសំខាន់ | លំហូរ ទិសដៅសរសៃ ការដាក់បន្ទុក និងការបំពេញព័ត៌មានលម្អិតស្មុគស្មាញត្រូវតែត្រូវបានរៀបចំតាមបច្ចេកទេស | សរសៃខ្លីជាង និងលំហូរអាចកាត់បន្ថយសមត្ថភាពរចនាសម្ព័ន្ធ ឬសមត្ថភាពទប់ទល់នឹងការប៉ះទង្គិច បើធៀបនឹងកម្រិត SMC ដែលបានជ្រើសរើស | អក្សរកាត់តែមួយមុខមិនកំណត់វិធីសាស្ត្រធ្វើឱ្យក្រាស់ សរសៃ ជ័រ ឬសមត្ថភាពការងារនោះទេ |
ប្រើតារាងនេះដើម្បីជ្រើសរើសទិសដៅអភិវឌ្ឍន៍ មិនមែនដើម្បីអនុម័តសម្ភារៈនោះទេ។ ការបញ្ជាក់លម្អិតអំពីសម្ភារៈ និងការផ្ទៀងផ្ទាត់ផ្នែកដែលបានចាក់ពុម្ពនៅតែមានភាពចាំបាច់។.
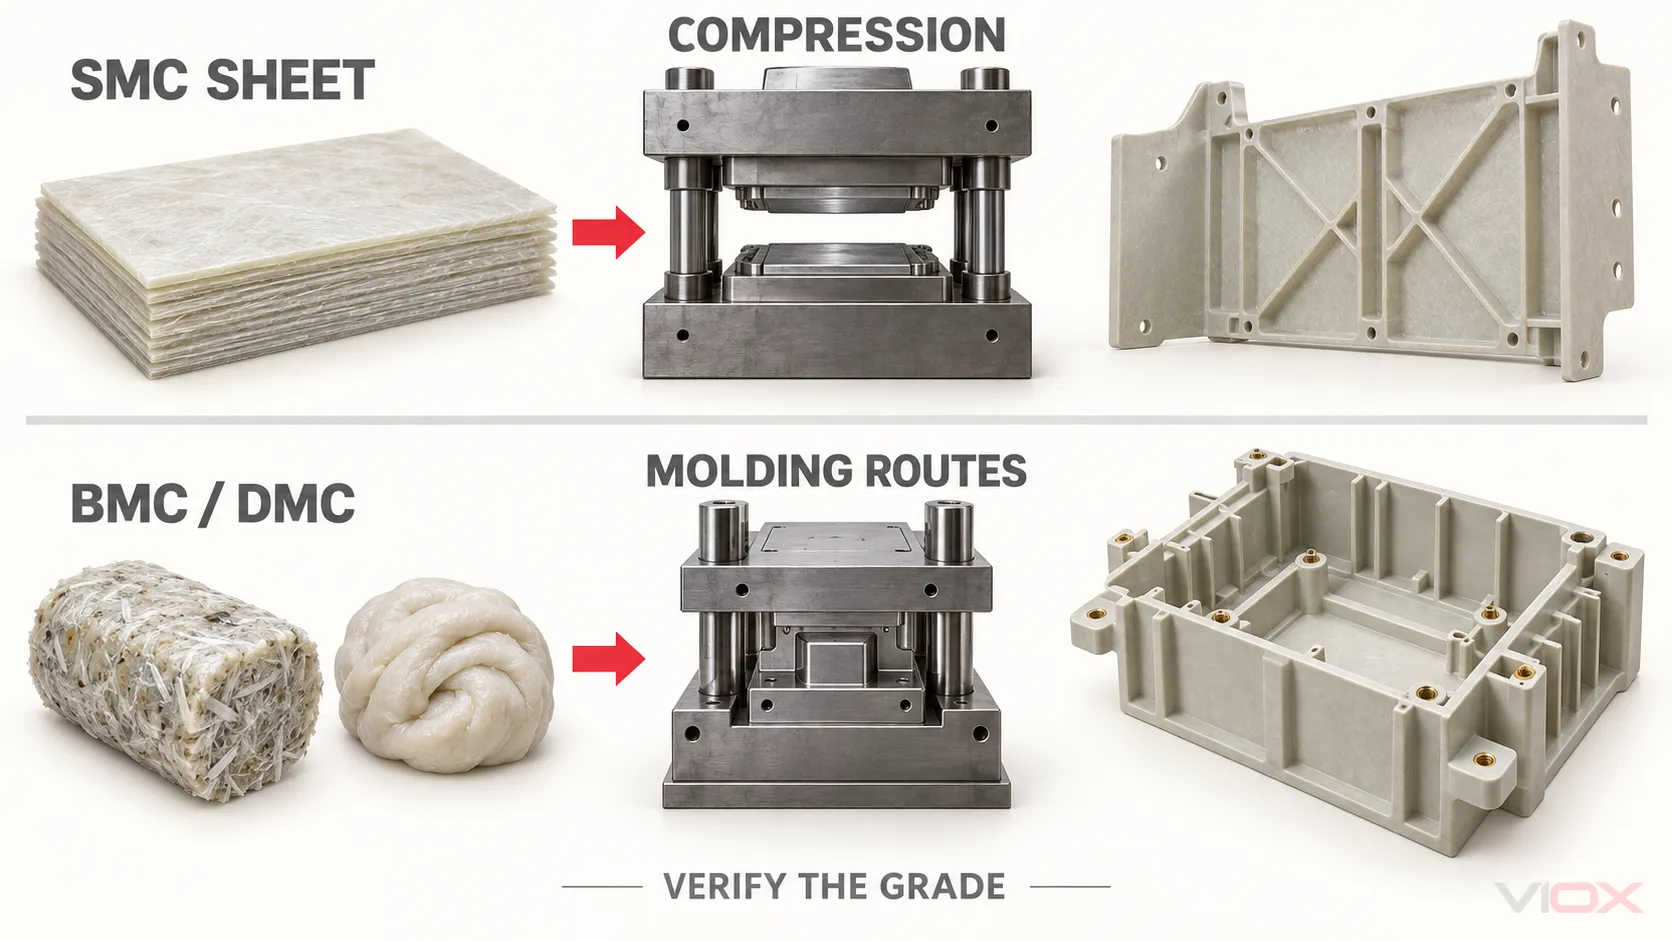
អត្ថន័យពិតប្រាកដនៃពាក្យទាំងបីនេះ
SMC៖ សន្លឹកសម្ភារៈសម្រាប់ចាក់ពុម្ពដែលបានរៀបចំរួច
SMC ត្រូវបានផលិតឡើងដោយការផ្សំប្រព័ន្ធជ័រប្រភេទ thermosetting ជាមួយនឹងសរសៃពង្រឹងដែលកាត់ខ្លីៗ សារធាតុបំពេញរ៉ែ សារធាតុចាប់ផ្ដើមប្រតិកម្ម ឬប្រព័ន្ធធ្វើឱ្យរឹង សារធាតុធ្វើឱ្យខាប់ និងសមាសធាតុបញ្ចេញ (release components) តាមការចាំបាច់ និងសារធាតុបន្ថែមផ្សេងទៀតនៅក្នុងរូបមន្ត។ ជ័រខាប់ និងសរសៃពង្រឹងត្រូវបានបង្រួមទៅជាសន្លឹកកម្រិតមធ្យម ដែលនឹងវិវត្តទៅជាសម្ភារៈសម្រាប់ចាក់ពុម្ពដែលអាចកាន់បាន។.
សម្រាប់ការចាក់ពុម្ព សន្លឹកនេះត្រូវបានកាត់ជាទំហំដែលបានកំណត់ ដាក់ចូលទៅក្នុងពុម្ពដែលកម្ដៅ បង្រួម បណ្ដោយឱ្យហូរ និងធ្វើឱ្យរឹង។ ទំហំ និងទីតាំងនៃការដាក់សម្ភារៈមានឥទ្ធិពលលើចម្ងាយហូរ និងទិសដៅនៃសរសៃ។ អថេរទាំងនោះអាចប៉ះពាល់ដល់កម្លាំង ការកោង ការតភ្ជាប់សរសៃ (knit regions) ការដាក់បញ្ចូលគ្រឿងបង្គុំ និងថាតើផ្នែកដែលស្តើង ឬមានលម្អិតអាចបំពេញបានត្រឹមត្រូវឬអត់។.
ទម្រង់ជាសន្លឹកធ្វើឱ្យ SMC មានប្រយោជន៍ជាពិសេសនៅពេលដែលផ្នែកមួយរួមបញ្ចូលផ្ទៃធំទូលាយជាមួយនឹងមុខងាររចនាសម្ព័ន្ធដ៏សំខាន់។ វាមិនមានន័យថា SMC គ្រប់ប្រភេទសុទ្ធតែសមស្របសម្រាប់សមាសភាគអគ្គិសនីធំៗទាំងអស់នោះទេ។.
BMC៖ សម្ភារៈសម្រាប់ចាក់ពុម្ពប្រភេទដុំ
BMC ផ្សំឡើងពីជ័រប្រភេទ thermosetting សរសៃពង្រឹងដែលកាត់ខ្លីៗ សារធាតុបំពេញ ប្រព័ន្ធធ្វើឱ្យរឹង ប្រព័ន្ធបញ្ចេញ (release system) និងសារធាតុបន្ថែមផ្សេងទៀតទៅជាសមាសធាតុដុំដែលមានកម្រិត viscosity ខ្ពស់។ បើប្រៀបធៀបជាមួយ SMC ទូទៅ សរសៃពង្រឹងជាទូទៅមានប្រវែងខ្លីជាង ហើយសម្ភារៈនេះងាយស្រួលក្នុងការវាស់បញ្ចូលទៅក្នុងពុម្ពដែលមានទំហំតូច។.
អាស្រ័យលើប្រភេទ និងឧបករណ៍ BMC អាចត្រូវបានចាក់ពុម្ពដោយការបង្រួម (compression molded) ការចាក់ពុម្ពផ្ទេរ (transfer molded) ឬការចាក់ពុម្ពដោយសម្ពាធ (injection molded)។ លក្ខណៈនៃការហូររបស់វាអាចទ្រទ្រង់ដល់ឆ្អឹងជំនីរ (ribs) កន្លែងទ្រាប់ (bosses) របាំងស្ថានីយ (terminal barriers) គ្រឿងបង្គុំដែលបានបង្កប់ ផ្នែកដែលក្រាស់ជាង និងលក្ខណៈពិសេសបីវិមាត្រផ្សេងទៀត ដែលអាចនឹងពិបាកក្នុងការបំពេញដោយប្រើសម្ភារៈ SMC។.
ការដោះដូរមិនមែនគ្រាន់តែជា “BMC ខ្សោយ” នោះទេ។ ផ្ទុយទៅវិញ ការកាត់សរសៃខ្លីៗ ទិសដៅ មាតិកាជ័រ និងសារធាតុបំពេញ តំបន់ផ្សារភ្ជាប់ និងប្រវត្តិការចាក់ពុម្ព អាចបង្កើតបានជាលក្ខណៈសម្បត្តិមេកានិចខុសពី SMC។ លក្ខណៈសម្បត្តិទាំងនោះអាចនៅតែសមស្របទាំងស្រុងសម្រាប់មូលដ្ឋានឧបករណ៍បំបែកសៀគ្វី គម្រប ទម្រ ឬសមាសធាតុអ៊ីសូឡង់ នៅពេលដែលការធ្វើតេស្តដែលបានបញ្ជាក់ និងតម្រូវការផ្នែកសម្រេចត្រូវបានបំពេញ។.
DMC៖ ទាក់ទងនឹង BMC ប៉ុន្តែមិនត្រូវបានកំណត់ដោយអក្សរកាត់តែមួយមុខនោះទេ
DMC ពិពណ៌នាអំពីសមាសធាតុចាក់ពុម្ពដែលមានលក្ខណៈដូចម្សៅកុម្មង់។ ការប្រើប្រាស់ក្នុងឧស្សាហកម្មមិនមានភាពដូចគ្នាបេះបិទនោះទេ៖ អ្នកផ្គត់ផ្គង់ និងតំបន់មួយចំនួនប្រើ BMC និង DMC ជំនួសគ្នាស្ទើរតែទាំងស្រុង ខណៈពេលដែលលក្ខណៈបច្ចេកទេសអាចបែងចែកពួកវាដោយរូបមន្ត វិធីសាស្ត្រធ្វើឱ្យខាប់ ភាពជាប់លាប់នៃការដោះស្រាយ ឬទម្រង់ផលិតផល។.
បច្ចុប្បន្ន ISO 8606:2025 ចាត់ទុក BMC និង DMC ជាប្រភេទផលិតផលដែលត្រាំទុកជាមុន និងកំណត់តម្រូវការសម្រាប់សម្ភារៈដែលមាន ឬគ្មានសារធាតុធ្វើឱ្យខាប់។ ដូច្នេះ អ្នកទិញមិនគួរប្រែសម្រួល DMC ដោយស្វ័យប្រវត្តិទៅជា BMC, ឬចាត់ទុកទាំងពីរនេះជាកម្រិតសមត្ថភាពការងារនោះទេ។ សូមសួររកការកំណត់សម្ភារៈពេញលេញ ក្រុមរូបមន្ត ព័ត៌មានការពង្រឹង ផ្លូវដំណើរការ និងទិន្នន័យលក្ខណៈសម្បត្តិដែលបានប្រកាស។.
របៀបដែលទម្រង់សម្ភារៈផ្លាស់ប្តូរផ្នែកដែលបានបញ្ចប់
ខ្សែសង្វាក់វិស្វកម្មគឺ៖
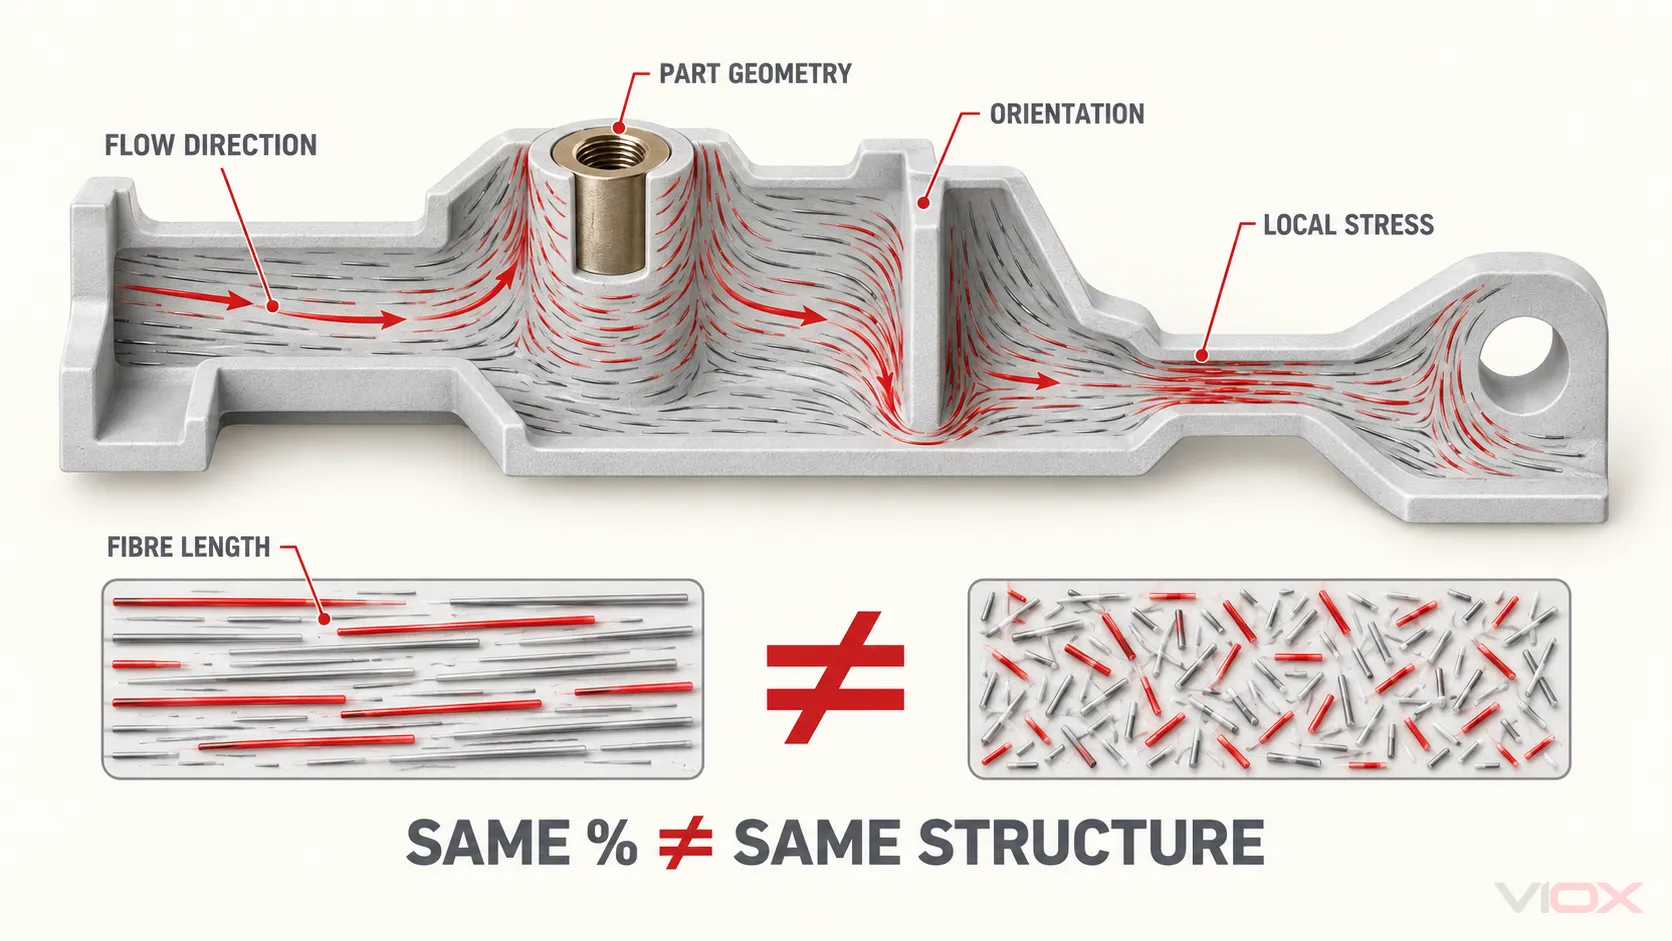
ទម្រង់បន្ទុក → ប្រវែង និងការចែកចាយសរសៃ → លំហូរ និងទិសដៅនៃផ្សិត → រចនាសម្ព័ន្ធមីក្រូនៃផ្នែកដែលបានចាក់ពុម្ព → លក្ខណៈសម្បត្តិរបស់ផ្នែក → ការផ្ទៀងផ្ទាត់កម្រិតឧបករណ៍បំបែកសៀគ្វី
រាល់តំណភ្ជាប់ទាំងអស់សុទ្ធតែមានសារៈសំខាន់។.
- ទម្រង់បន្ទុកគ្រប់គ្រងការដោះស្រាយ និងការដាក់ទីតាំង។. សន្លឹក SMC អាចត្រូវបានកាត់ និងជង់លើគ្នាដើម្បីណែនាំលំហូរឆ្លងកាត់ផ្សិតធំទូលាយ។ បន្ទុក BMC/DMC អាចត្រូវបានថ្លឹង និងដាក់ជុំវិញតំបន់លម្អិត ឬបញ្ចូលតាមរយៈឧបករណ៍ចាក់ពុម្ពដែលត្រូវគ្នា។.
- លំហូរធ្វើឱ្យផ្លាស់ប្តូរទិសដៅនៃសរសៃ។. ភាគរយនៃសរសៃកញ្ចក់ដែលបានបោះពុម្ពផ្សាយ មិនបង្ហាញពីរបៀបដែលសរសៃតម្រង់ជួរជុំវិញរន្ធ ឆ្អឹងជំនី ឧបករណ៍បញ្ចូល ឬផ្នែកតូចចង្អៀតនោះទេ។.
- ទិសដៅធ្វើឱ្យផ្លាស់ប្តូរភាពមិនដូចគ្នានៃលក្ខណៈសម្បត្តិ (anisotropy)។. ផ្នែកដែលបានចាក់ពុម្ពអាចបង្ហាញពីកម្លាំង និងការរួញខុសៗគ្នាតាមបណ្តោយ និងឆ្លងកាត់ទិសដៅលំហូរចម្បង។.
- ដំណើរការនេះផ្លាស់ប្តូរគុណវិបត្តិ។. ការបញ្ចេញខ្យល់មិនគ្រប់គ្រាន់ ការដាក់បន្ទុកមិនត្រឹមត្រូវ ការចម្លងរោគ ការប្រែប្រួលនៃការព្យាបាល ការកាត់ខ្លាំងពេក ឬលក្ខខណ្ឌនៃការបញ្ចូលដែលមិនអាចគ្រប់គ្រងបាន អាចបង្កើតជាចន្លោះប្រហោង ការបំពេញមិនពេញលេញ ស្នាមប្រេះ សរសៃដែលលាតត្រដាង ការខូចទ្រង់ទ្រាយ ឬតំបន់ខ្សោយ។.
- ធរណីមាត្រផ្លាស់ប្តូរភាពតានតឹងផ្នែកអគ្គិសនី និងមេកានិច។. កម្រាស់ជញ្ជាំង កាំ គន្លងលេចធ្លាយ (creepage paths) គម្លាតសុវត្ថិភាព (clearances) គម្លាតនៃការបញ្ចូល ការប៉ះពាល់នឹងធ្នូអគ្គិសនី បន្ទុកនៃការតភ្ជាប់ និងកម្លាំងសៀគ្វីខ្លី ធ្វើសកម្មភាពលើផ្នែកដែលបានផ្សិត មិនមែនលើគំរូសន្លឹកទិន្នន័យដែលរាបស្មើទេ។.
នេះជាមូលហេតុដែលមាតិកាសរសៃស្មើគ្នាមិនបង្កើតបាននូវប្រសិទ្ធភាពផ្នែកស្មើគ្នា ហើយហេតុអ្វីបានជាតម្លៃសន្លឹកទិន្នន័យខ្ពស់ជាងនេះមិនអាចជំនួសការពិនិត្យមើលគំនូរ ឬការធ្វើតេស្តផ្នែកដែលបានផ្សិតបាន។.
មូលហេតុដែលសមាសធាតុ Thermoset ត្រូវបានប្រើនៅក្នុងឧបករណ៍បំបែកសៀគ្វី
សមាសធាតុ thermoset ដែលពង្រឹងដោយសរសៃដែលបានបញ្ជាក់ត្រឹមត្រូវ អាចរួមបញ្ចូលគ្នានូវអ៊ីសូឡង់អគ្គិសនី ស្ថេរភាពវិមាត្រ ភាពធន់នឹងកំដៅ ប្រសិទ្ធភាពអណ្តាតភ្លើង ការគាំទ្រមេកានិច និងលទ្ធភាពនៃការផ្សិត។ ការរួមបញ្ចូលគ្នានោះមានតម្លៃនៅកន្លែងដែលផ្នែកដែលបានផ្សិតត្រូវកំណត់ទីតាំងគ្រឿងបន្លាស់ដែលមានចរន្តអគ្គិសនី គាំទ្រយន្តការ រក្សាការបញ្ចូល បំបែកតំបន់ដែលមានចរន្ត ឬរួមចំណែកដល់ការបិទជុំវិញសមាសធាតុប្តូរ។.
បេក្ខជនរចនាធម្មតាមានដូចជា៖
- មូលដ្ឋាន និងគម្របរបស់ឧបករណ៍បំបែកសៀគ្វី (MCCB)។;
- របាំងអ៊ីសូឡង់ខាងក្នុង និងឧបករណ៍ទ្រទ្រង់;
- ស្ថានីយ ឬឧបករណ៍ទ្រទ្រង់ចំហាយអគ្គិសនីដែលចាក់ពុម្ពបញ្ចូល;
- បន្ទះអ៊ីសូឡង់នៅជិតធ្នូអគ្គិសនី ដែលអាស្រ័យលើការរចនា និងការផ្ទៀងផ្ទាត់ឧបករណ៍;
- ផ្នែកអ៊ីសូឡង់រចនាសម្ព័ន្ធរបស់ឧបករណ៍បំបែកសៀគ្វីខ្យល់ ឬឧបករណ៍ប្តូរ;
- ឧបករណ៍ទ្រទ្រង់របារស្ពាន់ (busbar) និងអ៊ីសូឡង់ទ្រទ្រង់។.
ទាំងនេះគឺជាទិសដៅនៃការអនុវត្ត មិនមែនជាសេចក្តីថ្លែងការណ៍សំណង់ជាសកលនោះទេ។ ឧបករណ៍បំបែកសៀគ្វី ឬសមាសធាតុរងមួយចំនួនប្រើផ្លាស្ទិកវិស្វកម្ម (engineering thermoplastics) ចំណែកឯប្រភេទផ្សេងទៀតប្រើសារធាតុ thermosets សេរ៉ាមិច សម្ភារៈស្រទាប់ ឬការរួមបញ្ចូលគ្នានៃសម្ភារៈផ្សេងៗ។ ឧទាហរណ៍ ស្រោមរបស់ MCB មិនមែនជា BMC ដោយស្វ័យប្រវត្តិគ្រាន់តែដោយសារតែ BMC ជារឿងធម្មតានៅក្នុងរចនាសម្ព័ន្ធ MCCB ធំៗមួយចំនួននោះទេ។.
សម្រាប់ការជ្រើសរើសទូលំទូលាយរវាង PA66, PBT, PC, POM, PPS និងសមាសធាតុ thermoset សូមប្រើមគ្គុទ្ទេសក៍ VIOX សម្រាប់ ផ្លាស្ទិកវិស្វកម្មសម្រាប់សមាសធាតុអគ្គិសនី.
ការប្រៀបធៀបកម្រិតរវាង SMC និង BMC ដែលមានកំណត់
GB/T 23641-2018 គឺជាស្តង់ដារជាតិរបស់ប្រទេសចិនបច្ចុប្បន្នសម្រាប់ SMC និង BMC ដែលធ្វើពីប៉ូលីអេស្ទ័រមិនឆ្អែតពង្រឹងដោយសរសៃកញ្ចក់សម្រាប់គោលបំណងអគ្គិសនី។ សម្រង់ខាងក្រោមនេះប្រៀបធៀបការកំណត់ជាក់លាក់ពីរដែលបានផ្តល់ជូននៅក្នុងក្របខ័ណ្ឌនោះ៖ UP-SMC-25a និង UP-BMC-25a.
វាមិន មិន ពិពណ៌នាអំពី SMC និង BMC ទាំងអស់។ តួលេខទាំងនេះគឺជាតម្រូវការកម្រិតគុណភាពក្រោមក្របខ័ណ្ឌសាកល្បងដែលបានដកស្រង់ មិនមែនជាលក្ខណៈសម្បត្តិដែលធានាសម្រាប់សមាសធាតុពាណិជ្ជកម្ម ឬផ្នែកនៃឧបករណ៍បំបែកសៀគ្វីដែលបានបញ្ចប់នោះទេ។.
| ទ្រព្យសម្បត្តិ | UP-SMC-25a | UP-BMC-25a | ការបកស្រាយផ្នែកវិស្វកម្ម |
|---|---|---|---|
| មាតិកាសរសៃកញ្ចក់ | 25 ± 2.5% | 25 ± 2.5% | ប្រភាគម៉ាសស្មើគ្នា មិនកំណត់ពីប្រវែងសរសៃ ទិសដៅ ឬកម្លាំងនៃផ្នែកស្មើគ្នានោះទេ |
| ម៉ូឌុលភាពតានតឹង | ≥10,000 MPa | ≥12,500 MPa | ភាពរឹងតែមួយមុខមិនអាចព្យាករណ៍ពីភាពធន់នឹងការបាក់បែក ឬឥរិយាបថនៃការប៉ះទង្គិចបានឡើយ |
| ភាពតានតឹងនៅពេលដាច់ | ≥60 MPa | ≥30 MPa | ប្រភេទ SMC ដែលបានជ្រើសរើសនេះមានកម្លាំងតានតឹងអប្បបរមាខ្ពស់ជាង |
| ភាពតានតឹងនៅពេលដាច់ | ≥2.0% | ≥0.5% | ថ្នាក់ដែលបានជ្រើសរើសមានដែនកំណត់នៃការខូចទ្រង់ទ្រាយខុសៗគ្នាមុនពេលបាក់ |
| កម្លាំងសង្កត់ | ≥170 MPa | ≥120 MPa | ពាក់ព័ន្ធនឹងបន្ទុកនៃការគៀប និងការទ្រទ្រង់ ប៉ុន្តែធរណីមាត្រនៃឧបករណ៍បញ្ចូល និងការប្រមូលផ្តុំភាពតានតឹងនៅតែមានសារៈសំខាន់ |
| ម៉ូឌុលភាពបត់បែន | ≥10,000 MPa | ≥10,000 MPa | តម្លៃអប្បបរមាដែលបានបញ្ជាក់គឺស្មើគ្នាចំពោះថ្នាក់ទាំងពីរនេះ |
| កម្លាំងភាពបត់បែន | ≥180 MPa | ≥90 MPa | ថ្នាក់ SMC ដែលបានជ្រើសរើសមានកម្លាំងភាពបត់បែនអប្បបរមាខ្ពស់ជាង |
| កម្លាំងប៉ះទង្គិច Charpy | ≥75 kJ/m² | ≥30 kJ/m² | ថ្នាក់ SMC ដែលបានជ្រើសរើសមានលទ្ធផលផលប៉ះពាល់អប្បបរមាខ្ពស់ជាង |
| សីតុណ្ហភាពនៃការកោងនៅក្រោមបន្ទុក | ≥240 °C | ≥220 °C | ការធ្វើតេស្តសម្ភារៈប្រៀបធៀប មិនមែនជាសីតុណ្ហភាពប្រតិបត្តិការដែលអាចអនុញ្ញាតបានរបស់ឧបករណ៍បំបែកសៀគ្វីនោះទេ |
| មេគុណពង្រីកកម្ដៅលីនេអ៊ែរ | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | ទាំងពីរចែករំលែកដែនកំណត់ដែលបានបញ្ជាក់; ទិសដៅនៃផ្នែកដែលបានចាក់ពុម្ព និងដំណើរការនៅតែមានភាពពាក់ព័ន្ធ |
| សន្ទស្សន៍សីតុណ្ហភាព, TI | ≥130 | ≥130 | សូចនាករភាពធន់នឹងកម្ដៅនៃសម្ភារៈ មិនមែនជាកម្រិតសីតុណ្ហភាពរបស់ឧបករណ៍ដោយឡែកនោះទេ |
| កម្លាំងអគ្គិសនី | ≥22 kV/mm | ≥22 kV/mm | លទ្ធផលគំរូ; អ៊ីសូឡង់ដែលបានបញ្ចប់អាស្រ័យលើកម្រាស់ រូបរាងធរណីមាត្រ ផ្ទៃតភ្ជាប់ ពិការភាព និងលក្ខខណ្ឌនានា |
| ភាពជ្រាបអគ្គិសនីដែលទាក់ទងនៅ 100 Hz | ≤4.8 | ≤4.5 | ពាក់ព័ន្ធនឹងឥរិយាបថនៃឌីអេឡិចត្រិក ប៉ុន្តែមិនសូវជាកត្តាតែមួយគត់ក្នុងការសម្រេចចិត្តជ្រើសរើសសម្ភារៈឧបករណ៍បំបែកសៀគ្វីនោះទេ |
| កត្តាបាត់បង់ថាមពលនៅ 100 Hz | ≤0.02 | ≤0.02 | ទាំងពីរចែករំលែកតម្លៃអតិបរមាដែលបានបញ្ជាក់ក្រោមការធ្វើតេស្តដែលបានកំណត់ |
| សន្ទស្សន៍តាមដានការបញ្ជាក់, PTI | ≥600 | ≥600 | បង្ហាញពីការឆ្លងកាត់តង់ស្យុងតេស្តតាមដានដែលបានកំណត់; វាមិនមែនជាកម្រិតតង់ស្យុងរបស់ប្រព័ន្ធនោះទេ |
| ភាពធន់នឹងធ្នូអគ្គិសនី | ≥180 s | ≥180 s | មានប្រយោជន៍សម្រាប់ការពិនិត្យសម្ភារៈស្រដៀងគ្នា; វាមិនមែនជាការបង្កើតឡើងវិញនូវព្រឹត្តិការណ៍នៃការដាច់សៀគ្វីរបស់ឧបករណ៍បំបែកសៀគ្វីនោះទេ |
| ភាពងាយឆេះ | មិនអន់ជាង V-0 | មិនអន់ជាង V-0 | ការចាត់ថ្នាក់សំណាកដែលបានកំណត់; ផលិតផលសម្រេចនៅតែត្រូវការការវាយតម្លៃដែលពាក់ព័ន្ធ |
| សន្ទស្សន៍អុកស៊ីហ្សែន | — | ≥38% | បានចុះបញ្ជីសម្រាប់តែថ្នាក់ BMC ដែលបានជ្រើសរើសនៅក្នុងការប្រៀបធៀបនេះប៉ុណ្ណោះ |
| សន្ទស្សន៍ភាពងាយឆេះនៃខ្សែភ្លើងរងកម្ដៅ (Glow-wire flammability index), GWFI | — | ≥960 °C នៅកម្រាស់ 3.0 mm | លទ្ធផលនៃសម្ភារៈនៅកម្រាស់ដែលបានបញ្ជាក់; កុំផ្ទេរវាដោយស្វ័យប្រវត្តិទៅកម្រាស់ផ្សេងទៀត ឬផលិតផលសម្រេចផ្សេងទៀត |
| ដង់ស៊ីតេ | 1.60–2.00 g/cm³ | 1.70–2.10 g/cm³ | ជះឥទ្ធិពលដល់ម៉ាស់ផ្នែក និងការប្រៀបធៀបរូបមន្ត មិនមែនជាគុណភាពដោយខ្លួនឯងនោះទេ |
| ការរួញនៃផ្សិត | ≤0.14% | ≤0.14% | កម្រិតកំណត់នៃសម្ភារៈមិនលុបបំបាត់ការកោងនៅតាមចំណុច ឬផលប៉ះពាល់ពីឧបករណ៍/ដំណើរការផលិតនោះទេ |
| ការស្រូបយកទឹក | ≤0.21% | ≤0.21% | ទាំងពីរចែករំលែកកម្រិតអតិបរមាដែលបានបញ្ជាក់; ការអនុវត្តជាក់ស្តែងក្នុងបរិស្ថាននៅតែអាស្រ័យលើផ្នែក និងលក្ខខណ្ឌ |
លទ្ធផលដ៏គួរឱ្យកត់សម្គាល់មិនមែនមានន័យថា “SMC តែងតែប្រសើរជាងនោះទេ។” ប៉ុន្តែវាបង្ហាញថាប្រភេទសរសៃកញ្ចក់ 251% ទាំងពីរនេះឈានដល់កម្រិតកំណត់អគ្គិសនីដែលបានបញ្ជាក់ស្រដៀងគ្នា ខណៈពេលដែលមានភាពខុសគ្នាយ៉ាងខ្លាំងលើតម្រូវការកម្លាំង និងការប៉ះទង្គិចមួយចំនួន។ នេះបង្ហាញពីមូលហេតុដែលភស្តុតាងផ្នែកអគ្គិសនី និងមេកានិចត្រូវតែពិនិត្យរួមគ្នា។.
សម្រាប់លក្ខណៈបច្ចេកទេសនៃការទិញ ឬឯកសារអនុលោមតាមច្បាប់ សូមផ្ទៀងផ្ទាត់រាល់តម្លៃ លក្ខខណ្ឌនៃសំណាក និងវិធីសាស្ត្រសាកល្បងដែលបានយោង ធៀបនឹងច្បាប់ចម្លងដែលគ្រប់គ្រងដោយស្ថាប័ននៃ GB/T 23641-2018 និងឯកសារកម្រិតពាណិជ្ជកម្មជាក់លាក់។ តារាងនេះគឺជាការប្រៀបធៀបផ្នែកវិស្វកម្ម មិនមែនជាការជំនួសស្តង់ដារនោះទេ។.
GB/T 15568-2024 គ្របដណ្តប់លើ SMC គោលបំណងទូទៅ។ វាអាចគាំទ្របរិបទសម្ភារៈទូទៅ ប៉ុន្តែវាមិនគួរជំនួសថ្នាក់សម្រាប់គោលបំណងអគ្គិសនី និងភស្តុតាងផលិតផលសម្រេចដែលត្រូវការសម្រាប់កម្មវិធីឧបករណ៍បំបែកសៀគ្វីនោះទេ។.
អ្វីដែលតម្លៃអគ្គិសនី និងកម្ដៅអាចបង្ហាញ—និងមិនអាចបង្ហាញ—បាន
PTI និង CTI ដោះស្រាយលើឥរិយាបថនៃការតាមដាន (tracking behavior)
IEC 60112:2025 កំណត់វិធីសាស្ត្រសម្រាប់កំណត់សន្ទស្សន៍តាមដានភស្តុតាង (PTI) និងសន្ទស្សន៍តាមដានប្រៀបធៀប (CTI) លើសំណាកសម្ភារៈអ៊ីសូឡង់រឹង ឬបន្ទះសម្ភារៈដោយប្រើវ៉ុលឆ្លាស់។ PTI ត្រូវបានប្រើជាលក្ខណៈវិនិច្ឆ័យនៃការទទួលយក និងការត្រួតពិនិត្យគុណភាព ចំណែក CTI ត្រូវបានប្រើជាចម្បងដើម្បីកំណត់លក្ខណៈ និងប្រៀបធៀបសម្ភារៈ។.
លទ្ធផល PTI មិនមែនជាវ៉ុលប្រតិបត្តិការរបស់សម្ភារៈនោះទេ ហើយវាមិនកំណត់ចម្ងាយលូន (creepage distance) ដោយខ្លួនឯងឡើយ។ កម្រិតនៃការបំពុល ក្រុមសម្ភារៈ ដែនអគ្គិសនី ធរណីមាត្រផ្ទៃ បរិស្ថានដំឡើង និងតម្រូវការផលិតផល ឬការសម្របសម្រួលអ៊ីសូឡង់ដែលពាក់ព័ន្ធនៅតែមានសារៈសំខាន់។.
GWFI គឺជាការធ្វើតេស្តភាពងាយឆេះនៃសម្ភារៈ
IEC 60695-2-12:2021 កំណត់ការធ្វើតេស្តសន្ទស្សន៍ភាពងាយឆេះដោយខ្សែភ្លើងក្តៅ (glow-wire) សម្រាប់សំណាកសម្ភារៈ។ លទ្ធផលគឺជារបស់សម្ភារៈដែលបានធ្វើតេស្ត និងលក្ខខណ្ឌនៃសំណាក រួមទាំងកម្រាស់ផងដែរ។ ការវាយតម្លៃខ្សែភ្លើងក្តៅលើផលិតផលសម្រេច និងការវាយតម្លៃហានិភ័យអគ្គិភ័យពេញលេញរបស់ឧបករណ៍បំបែកសៀគ្វី គឺជាសំណួរដាច់ដោយឡែកពីគ្នា។.
ភាពធន់នឹងធ្នូអគ្គិសនីគឺជាការបែងចែកសម្ភារៈបឋម
IEC 61621 ពិពណ៌នាអំពីការធ្វើតេស្តភាពធន់នឹងធ្នូអគ្គិសនីដែលមានតង់ស្យុងខ្ពស់ និងចរន្តទាប ដែលមានបំណងសម្រាប់ការបែងចែកបឋម ការរកឃើញការផ្លាស់ប្តូររូបមន្ត និងការត្រួតពិនិត្យគុណភាពនៃសម្ភារៈអ៊ីសូឡង់រឹងស្ងួត។ វាមិនបង្កើតឡើងវិញនូវធ្នូអគ្គិសនីដែលមានចរន្តខ្ពស់ សម្ពាធឧស្ម័ន កាកសំណល់ចម្លងចរន្ត ការផ្លាស់ទីរបស់ស្ថានីយ ឬលំដាប់នៃការកាត់ផ្តាច់នៅខាងក្នុងឧបករណ៍បំបែកសៀគ្វីនោះទេ។.
សីតុណ្ហភាពនៃការកោងមិនមែនជាកម្រិតសីតុណ្ហភាពប្រតិបត្តិការនោះទេ
សីតុណ្ហភាពនៃការកោងក្រោមបន្ទុកត្រូវបានវាស់ក្រោមលក្ខខណ្ឌធរណីមាត្រនៃសំណាក សម្ពាធ និងកំដៅដែលបានកំណត់។. ISO 75-1:2020 ផ្តល់នូវវិធីសាស្ត្រទូទៅ ខណៈពេលដែល ISO 75-3:2025 គ្របដណ្តប់លើបន្ទះសរសៃកញ្ចក់កម្ដៅ (thermosetting laminates) ដែលមានកម្លាំងខ្ពស់ និងប្លាស្ទិកពង្រឹងដោយសរសៃវែងនៅក្នុងវិសាលភាពរបស់វា។ លទ្ធផលនេះមានប្រយោជន៍សម្រាប់ការប្រៀបធៀបឥរិយាបថនៃសម្ភារៈក្រោមការធ្វើតេស្តដែលបានបញ្ជាក់។ វាមិនអនុញ្ញាតឱ្យមានការប្រើប្រាស់ជាបន្តបន្ទាប់នៅសីតុណ្ហភាពនោះទេ។.
កំណត់ទិសដៅសម្ភារៈទៅកាន់ផ្នែកនៃឧបករណ៍បំបែកសៀគ្វី
| ផ្នែក ឬលក្ខខណ្ឌនៃការរចនា | ទិសដៅចាប់ផ្តើមដែលអាចជឿជាក់បាន | ហេតុអ្វី? | នៅតែត្រូវការភស្តុតាង |
|---|---|---|---|
| បន្ទះអ៊ីសូឡង់ដែលផ្ទុកបន្ទុកបានធំទូលាយ ឬរបាំងរចនាសម្ព័ន្ធ | SMC | បន្ទុកសន្លឹកធំជាង និងការពង្រឹងរចនាសម្ព័ន្ធអាចសមស្របសម្រាប់ទម្រង់ដែលបានបង្ហាប់ (compression-molded) ទូលំទូលាយ | ទិន្នន័យថ្នាក់ (Grade data), ការពិនិត្យមើលលំហូរ/ទិសដៅ, វិមាត្រនៃផ្នែកដែលបានផ្សិត, ការផ្ទៀងផ្ទាត់ផ្នែកមេកានិក និងអគ្គិសនី |
| មូលដ្ឋាន ឬគម្រប MCCB ដែលមានឆ្អឹងជំនី, ផ្នែកប៉ោង (bosses), ផ្នែកបញ្ចូល (inserts), និងប្រហោងបីវិមាត្រ | BMC/DMC ឬសារធាតុ thermoset ដែលមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់ផ្សេងទៀត | ការបញ្ចូលបន្ទុកច្រើន និងវិធីសាស្ត្រចាក់ពុម្ពដែលត្រូវគ្នាអាចបំពេញតាមធរណីមាត្រដែលមានភាពលម្អិត និងក្រាស់ជាងមុន | ថ្នាក់ជាក់លាក់ ដំណើរការបញ្ចូល ការគ្រប់គ្រងការរឹង ការត្រួតពិនិត្យវិមាត្រ ការធ្វើតេស្តផ្នែក និងការផ្ទៀងផ្ទាត់កម្រិតឧបករណ៍បំបែកសៀគ្វី |
| ឧបករណ៍ទ្រនាប់អ៊ីសូឡង់ដែលចាក់ពុម្ពបញ្ចូលមានទំហំតូច | BMC/DMC ឬផ្លាស្ទិកវិស្វកម្មដែលមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់ | លំហូរលម្អិតជុំវិញផ្នែករឹងដែលបានបង្កប់អាចគ្រប់គ្រងជម្រើសនេះបាន | ភស្តុតាងនៃការទាញចេញ/កម្លាំងបង្វិល ឬបន្ទុកតាមការអនុវត្ត តម្រូវការឌីអេឡិចត្រិច និងការតាមដាន គុណភាពផ្នែក និងការគ្រប់គ្រងការផ្លាស់ប្តូរ |
| ឧបករណ៍ទ្រនាប់របារស្ពាន់ (Busbar) ឬឧបករណ៍ទ្រនាប់ដាច់ដោយឡែក | BMC/DMC, SMC, ជ័រចាក់ (cast resin) ឬប្រព័ន្ធផ្សេងទៀតដែលបានបញ្ជាក់ | អ៊ីសូឡង់អគ្គិសនី និងការទ្រទ្រង់មេកានិកត្រូវតែដោះស្រាយរួមគ្នា | គំនូសតាង, គ្រឿងបង្គុំ (inserts), បន្ទុកមេកានិកដែលបានកំណត់, បរិស្ថាន, ភស្តុតាងនៃឌីអេឡិចត្រិច និងការផ្ទៀងផ្ទាត់ការដំឡើង |
| ផ្នែកយន្តការដែលមានភាពជាក់លាក់ខ្ពស់ និងស្តើង ដែលនៅឆ្ងាយពីកាតព្វកិច្ចអ៊ីសូឡង់ដែលមានភាពតានតឹងខ្ពស់ | ជារឿយៗជាផ្លាស្ទិកវិស្វកម្ម (engineering thermoplastic) ជាជាង SMC/BMC | លក្ខណៈពិសេសល្អិតល្អន់, ការភ្ជាប់ដោយការចុច (snap fits), កកិត និងភាពជាក់លាក់នៃការចាក់ពុម្ពអាចជាកត្តាគ្របដណ្តប់ | ថ្នាក់ប៉ូលីមែរជាក់លាក់, អាកប្បកិរិយាចំពោះសំណើម/កម្ដៅ, តម្រូវការអគ្គិសនី និងអណ្តាតភ្លើង, ភាពធន់ |
| សមាសភាគអ៊ីសូឡង់ដែលនៅជិតធ្នូអគ្គិសនី | ប្រព័ន្ធសម្ភារៈជាក់លាក់សម្រាប់ផលិតផល | ការប៉ះពាល់នឹងធ្នូអគ្គិសនី ការកកកុញនៃសារធាតុ ការហូរនៃឧស្ម័ន រូបរាងធរណីមាត្រ និងការរចនាសម្រាប់ការកាត់ផ្តាច់ គឺជាកត្តាសម្រេច | ភស្តុតាងនៃការរចនាឧបករណ៍បំបែកសៀគ្វីជាក់លាក់; កុំជ្រើសរើសដោយផ្អែកលើរយៈពេលធន់នឹងធ្នូអគ្គិសនីទូទៅតែមួយមុខ |
VIOX ក្រុមផលិតផល MCCB ផ្តល់នូវបរិបទនៃឧបករណ៍ ខណៈពេលដែល ក្រុមផលិតផលអ៊ីសូឡង់របារចរន្ត (busbar) បង្ហាញពីកម្មវិធីមួយផ្សេងទៀតដែលអ៊ីសូឡង់ដែលបានចាក់ពុម្ព និងការទ្រទ្រង់រចនាសម្ព័ន្ធត្រូវតែវាយតម្លៃរួមគ្នា។ ភាពអាចរកបាននៃផលិតផល សម្ភារៈជាក់លាក់ ការកំណត់កម្រិត និងភស្តុតាងនៃការអនុលោមតាមស្តង់ដារ ត្រូវតែបញ្ជាក់សម្រាប់ម៉ូដែលដែលពាក់ព័ន្ធ។.
អ្វីដែលអ្នកទិញ និងវិស្វករគួរតែស្នើសុំ
កញ្ចប់ឯកសារយល់ព្រមដែលអាចការពារបានតភ្ជាប់អត្តសញ្ញាណចំនួនប្រាំ៖
គំនូរផ្នែក → ការកំណត់សម្ភារៈ → ក្រុមផលិតផលដែលបានចាក់ពុម្ព → ភស្តុតាងនៃការធ្វើតេស្ត → ឧបករណ៍បំបែកសៀគ្វី ឬការដំឡើងដែលបានបញ្ចប់
ស្នើសុំយ៉ាងហោចណាស់៖
- ការកំណត់អត្តសញ្ញាណសមាសធាតុពេញលេញ ក្រុមជ័រ មាតិកាពង្រឹង ពណ៌ និងអ្នកផ្គត់ផ្គង់ដែលបានអនុម័ត;
- សន្លឹកទិន្នន័យសម្ភារៈដែលបានត្រួតពិនិត្យ និងលក្ខណៈបច្ចេកទេស ឬកម្រិតគុណភាពដែលអាចអនុវត្តបាន;
- វិធីសាស្ត្រសាកល្បង កម្រាស់សំណាក ការកំណត់លក្ខខណ្ឌ ទិសដៅ និងតម្លៃទទួលយកសម្រាប់លក្ខណៈសម្បត្តិដែលពាក់ព័ន្ធ;
- គំនូរដែលកំណត់កម្រាស់ជញ្ជាំងសំខាន់ៗ ឧបករណ៍បញ្ចូល កាំ ផ្លូវលេចធ្លាយ (creepage paths) របាំង និងចំណុចផ្ទុក;
- ការត្រួតពិនិត្យដំណើរការចាក់ពុម្ពសម្រាប់អត្តសញ្ញាណបន្ទុក ឬការផ្គត់ផ្គង់ ការព្យាបាល ឧបករណ៍ ប្រហោង ឧបករណ៍បញ្ចូល និងផ្នែកដែលមិនអនុលោមតាម;
- ការតាមដានឡូតិ៍ចាប់ពីសមាសធាតុដែលទទួលបាន រហូតដល់ផ្នែកដែលបានចាក់ពុម្ព និងឧបករណ៍ដែលបានបញ្ចប់;
- ច្បាប់ត្រួតពិនិត្យការផ្លាស់ប្តូរដែលគ្របដណ្តប់លើជ័រ សារធាតុបំពេញ សរសៃ សារធាតុបន្ថែម សារធាតុពណ៌ អ្នកផ្គត់ផ្គង់ ឧបករណ៍ ដំណើរការ និងទីតាំងផលិតកម្ម;
- ការត្រួតពិនិត្យ និងផ្ទៀងផ្ទាត់ផ្នែកដែលបានចាក់ពុម្ពឱ្យសមស្របទៅនឹងមុខងាររបស់វា។;
- ភស្តុតាងនៃឧបករណ៍បំបែកសៀគ្វីដែលបានបញ្ចប់ ឬការផ្គុំឡើងវិញ ស្របតាមស្តង់ដារផលិតផលដែលអាចអនុវត្តបាន និងផ្លូវទីផ្សារគោលដៅ។.
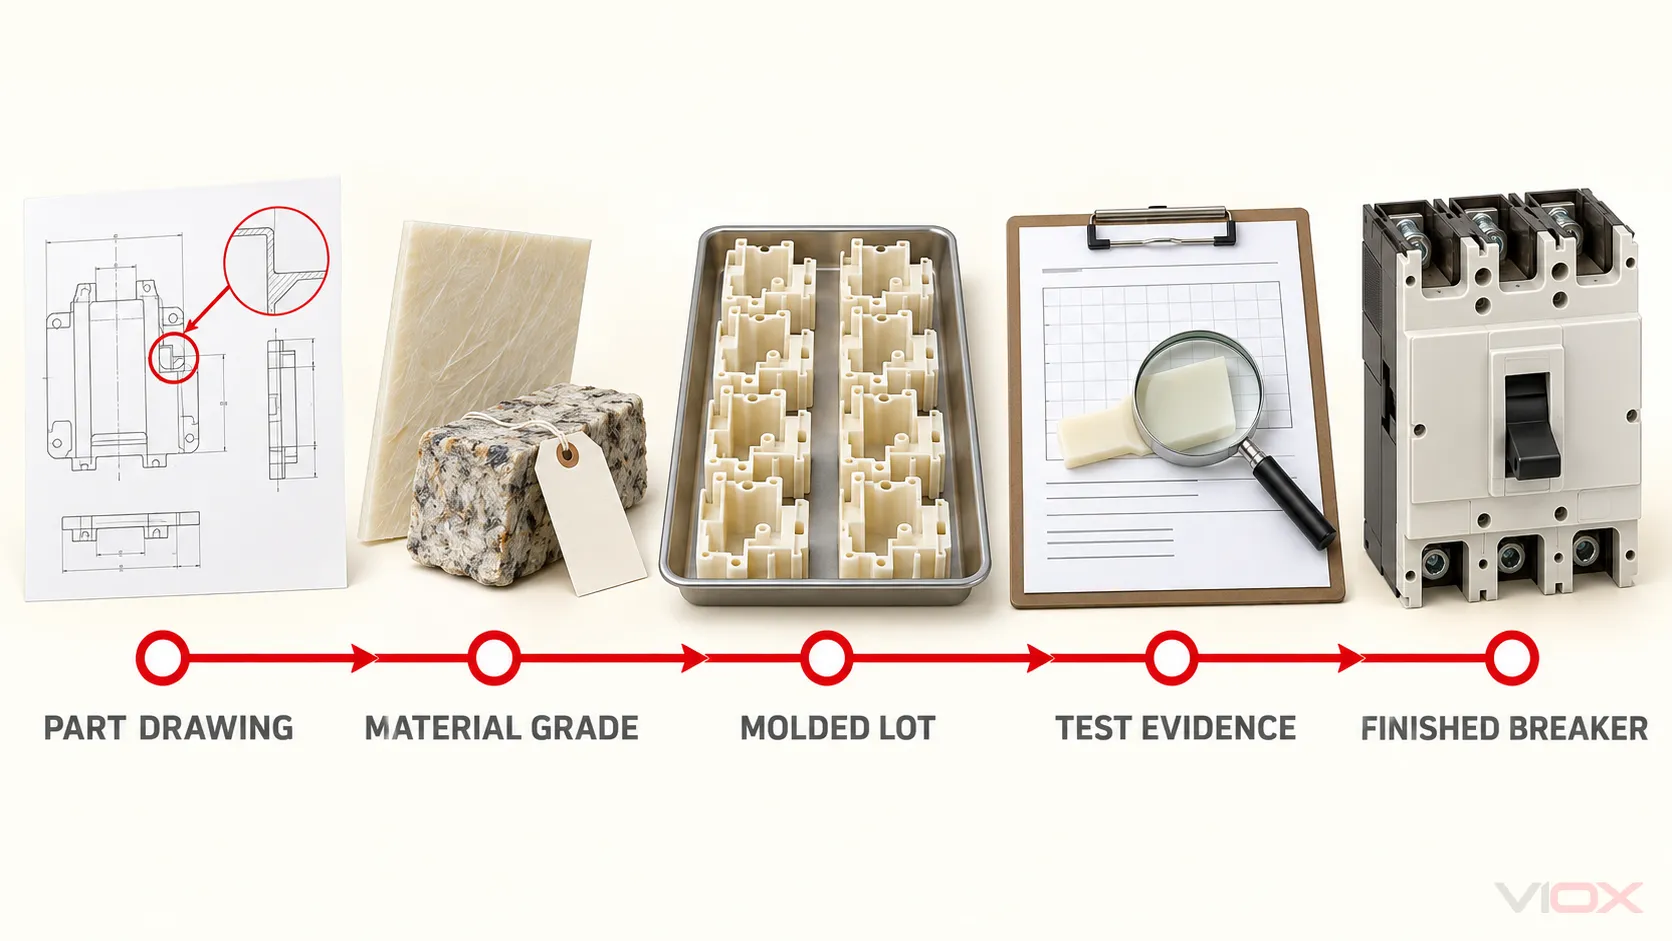
វិញ្ញាបនបត្រសម្រាប់រោងចក្រជ័រ វិញ្ញាបនបត្រ ISO 9001 ឬសន្លឹកទិន្នន័យសម្ភារៈអាចគាំទ្រតំណភ្ជាប់មួយបាន។ គ្មានអ្វីដែលបញ្ជាក់ពីខ្សែសង្វាក់ទាំងមូលនោះទេ។ អត្ថបទ VIOX ស្តីពី ការធានាគុណភាពក្នុងការផលិត MCB ពន្យល់ពីគោលការណ៍ដូចគ្នានៃអត្តសញ្ញាណ និងការគ្រប់គ្រងការផ្លាស់ប្តូរនៅកម្រិតឧបករណ៍ដែលបានបញ្ចប់។.
ជាញឹកញាប់បានសួរសំណួរ
តើ DMC ដូចគ្នាទៅនឹង BMC ដែរឬទេ?
ជួនកាលពាក្យទាំងនេះត្រូវបានប្រើជំនួសគ្នាទៅវិញទៅមកក្នុងពាណិជ្ជកម្ម ប៉ុន្តែមិនគួរត្រូវបានសន្មតថាដូចគ្នានៅក្នុងលក្ខណៈបច្ចេកទេសនោះទេ។ ISO 8606:2025 ទទួលស្គាល់ BMC និង DMC ជាប្រភេទផលិតផលចាក់ពុម្ពដែលបានត្រាំទុកជាមុន។ សូមបញ្ជាក់ពីរបៀបដែលអ្នកផ្គត់ផ្គង់កំណត់ពាក្យនេះ ហើយទទួលបានលក្ខណៈបច្ចេកទេសនៃថ្នាក់ផលិតផលទាំងស្រុង។.
តើ SMC តែងតែរឹងមាំជាង BMC ដែរឬទេ?
ទេ SMC បែបប្រពៃណីតែងតែប្រើរចនាសម្ព័ន្ធសរសៃដែលគាំទ្រដល់ដំណើរការរចនាសម្ព័ន្ធ និងការប៉ះទង្គិចខ្ពស់ជាង ប៉ុន្តែលទ្ធផលអាស្រ័យលើថ្នាក់ផលិតផលដែលបានប្រៀបធៀប ប្រព័ន្ធជ័រ និងសារធាតុបំពេញ មាតិកា និងទិសដៅនៃសរសៃ ដំណើរការចាក់ពុម្ព និងធរណីមាត្រនៃគំរូ ឬផ្នែក។ តារាង UP-SMC-25a ទល់នឹង UP-BMC-25a គឺជាការប្រៀបធៀបនៃថ្នាក់ផលិតផលពីរ មិនមែនជាច្បាប់សកលនោះទេ។.
ហេតុអ្វីបានជា BMC ត្រូវបានប្រើសម្រាប់ស្រោម និងគម្របរបស់ MCCB?
BMC អាចរួមបញ្ចូលគ្នានូវលក្ខណៈអ៊ីសូឡង់ប្រភេទ thermoset ជាមួយនឹងលំហូរចូលទៅក្នុងឆ្អឹងជំនីរ, ផ្នែកប៉ោង, តំបន់បញ្ចូល និងលក្ខណៈពិសេសបីវិមាត្រលម្អិតផ្សេងទៀត។ តើវាសមស្របឬអត់ គឺអាស្រ័យលើរូបមន្តជាក់លាក់ ការរចនាផ្នែក ការគ្រប់គ្រងការចាក់ពុម្ព និងការផ្ទៀងផ្ទាត់កម្រិតឧបករណ៍បំបែកសៀគ្វី។.
តើ PTI 600 មានន័យថាវត្ថុធាតុមួយអាចប្រើនៅតង់ស្យុង 600 V បានដែរឬទេ?
ទេ PTI គឺជាលទ្ធផលពីការធ្វើតេស្តតាមដានផ្ទៃដែលបានកំណត់ ហើយមិនមែនជាកម្រិតតង់ស្យុងប្រតិបត្តិការនោះទេ។ ការរចនាផលិតផលដែលពាក់ព័ន្ធក៏ត្រូវតែដោះស្រាយបញ្ហាគម្លាតផ្ទៃ (creepage) និងគម្លាតខ្យល់ (clearance), ការបំពុល, រូបរាងធរណីមាត្រ, បរិស្ថាន និងតម្រូវការស្តង់ដារផលិតផលផងដែរ។.
តើទិន្នន័យតេស្តវត្ថុធាតុអាចបញ្ជាក់ពីសមត្ថភាពកាត់ផ្តាច់របស់ MCCB បានដែរឬទេ?
ទេ សមត្ថភាពកាត់ផ្តាច់គឺជាសមត្ថភាពប្រតិបត្តិការរបស់ឧបករណ៍សម្រេច ដែលពាក់ព័ន្ធនឹងទំនាក់ទំនងអគ្គិសនី, យន្តការ, ផ្លូវចរន្ត, ប្រព័ន្ធគ្រប់គ្រងធ្នូអគ្គិសនី, ស្រោម, អ៊ីសូឡង់, ស្ថានីយ និងសំណង់ដែលបានធ្វើតេស្ត។ ទិន្នន័យវត្ថុធាតុជួយគាំទ្រដល់ការរចនា និងការត្រួតពិនិត្យគុណភាព ប៉ុន្តែមិនអាចកំណត់កម្រិតសមត្ថភាពកាត់ផ្តាច់របស់ឧបករណ៍បំបែកសៀគ្វីដោយខ្លួនឯងបានទេ។.
ច្បាប់វិស្វកម្មចុងក្រោយ
កុំជ្រើសរើស SMC, BMC ឬ DMC ដោយផ្អែកលើអក្សរកាត់។ ចូរជ្រើសរើស ថ្នាក់សមាសធាតុដែលបានកំណត់ និងវិធីសាស្ត្រចាក់ពុម្ពសម្រាប់រូបរាងធរណីមាត្រនៃផ្នែកដែលបានកំណត់, បន្ទាប់មកផ្ទៀងផ្ទាត់ផ្នែកដែលបានចាក់ពុម្ព និងឧបករណ៍បំបែកសៀគ្វីទាំងមូល ឬការដំឡើងនៅកម្រិតសមស្រប។.
SMC ជារឿយៗគឺជាចំណុចចាប់ផ្តើមដ៏ល្អប្រសើរសម្រាប់បំណែកអ៊ីសូឡង់រចនាសម្ព័ន្ធទូទៅ។ BMC/DMC ជារឿយៗគឺជាចំណុចចាប់ផ្តើមដ៏ល្អប្រសើរសម្រាប់ផ្នែកដែលបានចាក់ពុម្ពដែលមានទំហំតូច លម្អិត និងមានការបញ្ចូលច្រើន។ ការសម្រេចចិត្តចុងក្រោយគឺអាស្រ័យលើខ្សែសង្វាក់នៃភស្តុតាង មិនមែនអាស្រ័យលើឈ្មោះសម្ភារៈនោះទេ។.