ในหน้านี้
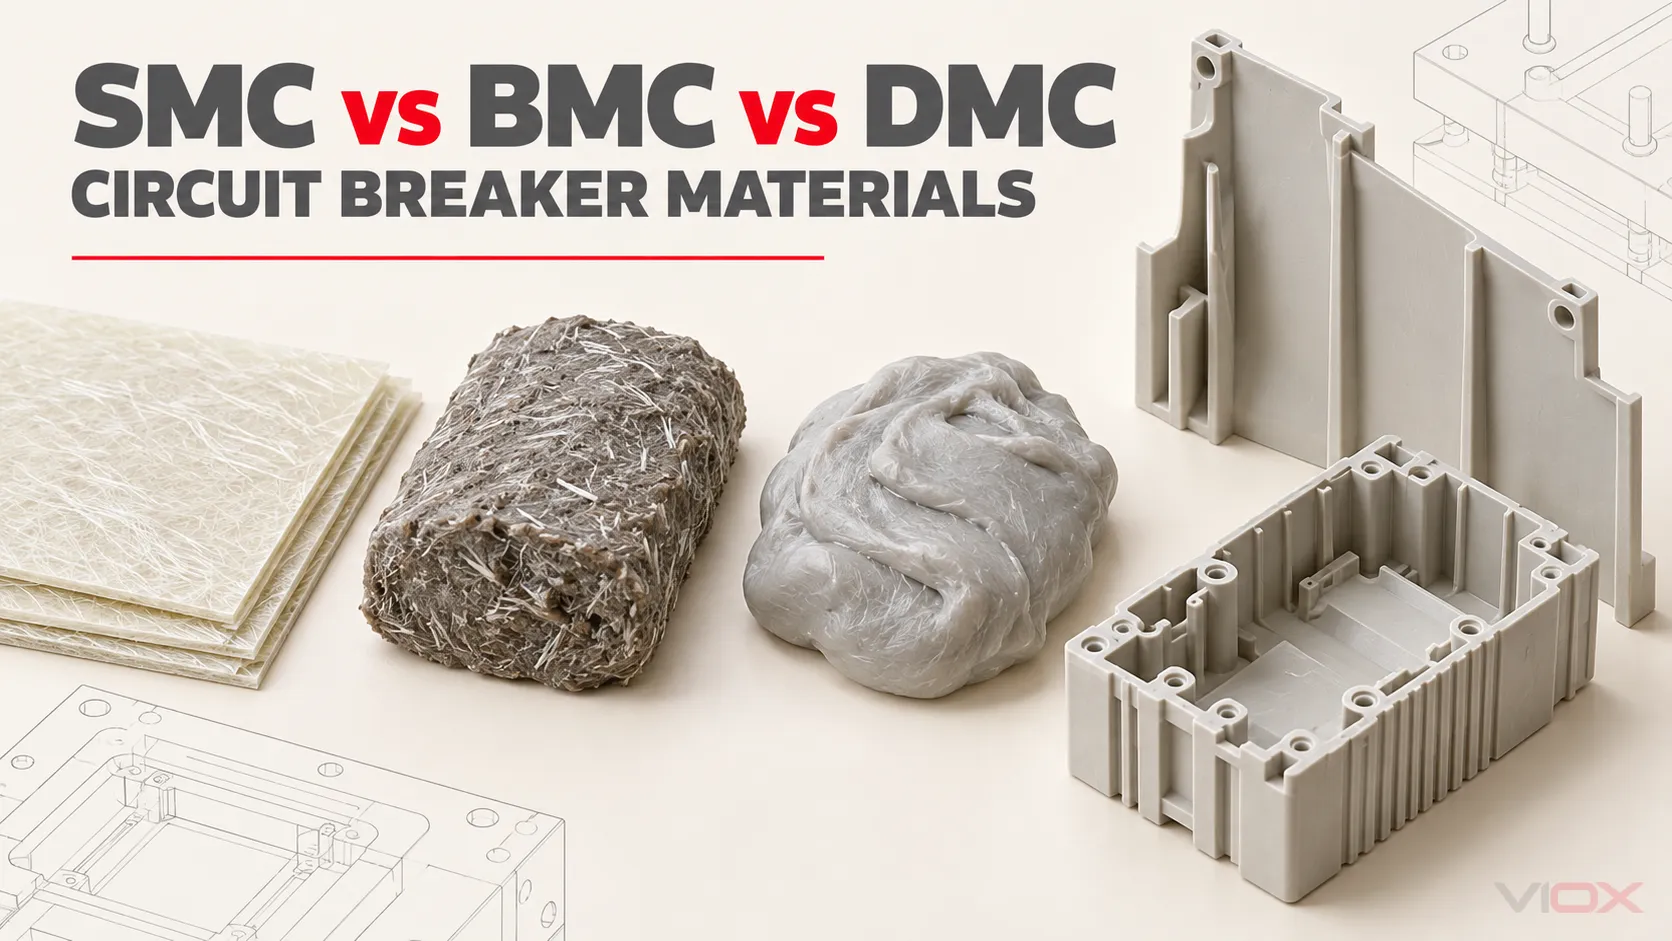
สำหรับชิ้นส่วนฉนวนของเซอร์กิตเบรกเกอร์, sheet molding compound (SMC) โดยปกติจะเป็นทิศทางเริ่มต้นที่แข็งแรงกว่าสำหรับชิ้นส่วนโครงสร้างที่ขึ้นรูปด้วยการอัดขนาดใหญ่ ในขณะที่ บัลก์โมลดิงคอมพาวด์ (BMC) แล้ว โดว์โมลดิงคอมพาวด์ (DMC) มักเป็นทิศทางการเริ่มต้นที่ดีกว่าสำหรับชิ้นส่วนที่มีขนาดเล็ก หนา ซับซ้อน หรือมีส่วนประกอบแทรกอยู่มาก ทั้งนี้ไม่ใช่การจัดลำดับวัสดุแบบครอบคลุมทุกกรณี เกรดของสารประกอบ โครงสร้างเส้นใย วิธีการขึ้นรูป รูปทรงของชิ้นส่วน และการตรวจสอบอุปกรณ์สำเร็จรูปที่แน่นอนจะเป็นตัวกำหนดว่าวัสดุนั้นเหมาะสมหรือไม่.
กฎที่สำคัญที่สุดคือชื่อวัสดุไม่ได้เป็นตัวกำหนดพิกัดของเซอร์กิตเบรกเกอร์ ค่าต่างๆ เช่น PTI 600, GWFI 960 °C, ผลการทดสอบความทนทานต่อแรงดันไฟฟ้า (dielectric strength) หรือการจำแนกประเภท V-0 เป็นเพียงการอธิบายประสิทธิภาพภายใต้การทดสอบวัสดุที่กำหนดไว้เท่านั้น ไม่ได้เป็นเครื่องพิสูจน์ความเป็นอิสระของค่าความสามารถในการตัดกระแสลัดวงจร (breaking capacity) การประสานงานของฉนวน การเพิ่มขึ้นของอุณหภูมิ ความทนทานทางกล หรือความสอดคล้องของเบรกเกอร์สำเร็จรูปแต่อย่างใด.
ภาพรวมของ SMC, BMC และ DMC
| มิติในการตัดสินใจ | SMC | BMC | DMC |
|---|---|---|---|
| คำเต็ม | Sheet Molding Compound | Bulk Molding Compound | Dough Molding Compound |
| รูปแบบที่จัดส่ง | แผ่นที่เตรียมไว้ มักบรรจุอยู่ระหว่างฟิล์ม | รูปแบบก้อน ท่อน ก้อนเนื้อ หรือปริมาณที่กำหนด | วัสดุชาร์จแบบก้อนคล้ายแป้งโด |
| ทิศทางการเสริมแรง | โดยทั่วไปจะมีเส้นใยตัดสั้นที่ยาวกว่าเกรด BMC/DMC ทั่วไป | โดยทั่วไปจะมีเส้นใยตัดสั้นที่สั้นกว่า | มีความใกล้เคียงกับ BMC มาก โดยความแตกต่างที่ชัดเจนขึ้นอยู่กับข้อกำหนดและสูตรการผลิต |
| ทิศทางการขึ้นรูปปกติ | การขึ้นรูปด้วยการอัด | การขึ้นรูปด้วยการอัด การถ่ายโอน หรือการฉีด เมื่อเกรดของวัสดุเอื้ออำนวย | อนุญาตให้ใช้วิธีการอัดขึ้นรูปหรือกระบวนการขึ้นรูปอื่น ๆ ตามเกรดและกระบวนการผลิต |
| ความแข็งแรงเชิงออกแบบทั่วไป | ชิ้นส่วนฉนวนที่มีพื้นที่ขนาดใหญ่หรือชิ้นส่วนโครงสร้างที่ความแข็งเกร็งและประสิทธิภาพการทนต่อแรงกระแทกมีความสำคัญ | ชิ้นส่วนสามมิติที่มีรายละเอียดสูง ส่วนนูน ซี่โครง โลหะฝัง และโพรงที่ซับซ้อน | การใช้งานในรูปแบบวัสดุเทกองที่คล้ายคลึงกัน โปรดตรวจสอบว่าซัพพลายเออร์ถือว่า DMC เป็นคำพ้องความหมาย คำศัพท์เฉพาะภูมิภาค หรือเป็นสูตรการผลิตที่แยกต่างหาก |
| ข้อควรระวังหลัก | การไหล การจัดเรียงตัวของเส้นใย การวางตำแหน่งวัสดุ และการเติมเต็มรายละเอียดที่ซับซ้อนจะต้องได้รับการออกแบบทางวิศวกรรม | เส้นใยที่สั้นกว่าและการไหลอาจลดประสิทธิภาพทางโครงสร้างหรือการทนต่อแรงกระแทกเมื่อเทียบกับเกรด SMC ที่เลือกไว้ | ตัวย่อเพียงอย่างเดียวไม่สามารถระบุถึงวิธีการทำให้ข้น เส้นใย เรซิน หรือประสิทธิภาพได้ |
ใช้ตารางนี้เพื่อเลือกทิศทางการพัฒนา ไม่ใช่เพื่ออนุมัติวัสดุ ข้อมูลจำเพาะของวัสดุที่สมบูรณ์และการตรวจสอบความถูกต้องของชิ้นส่วนขึ้นรูปยังคงมีความจำเป็น.
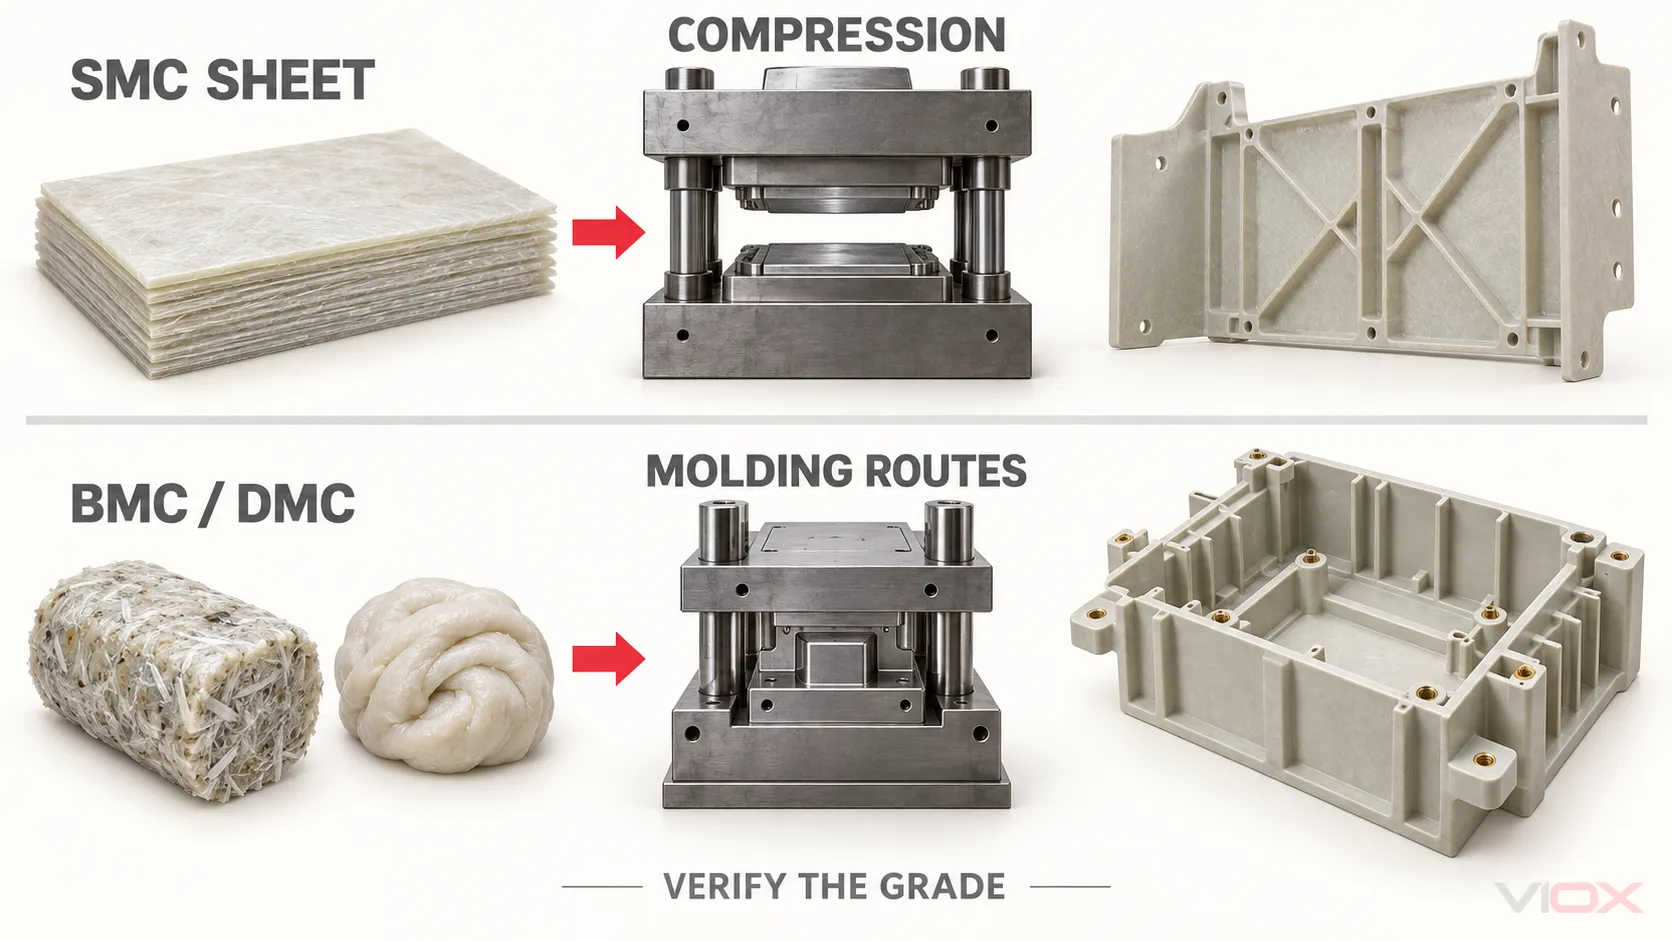
ความหมายที่แท้จริงของทั้งสามคำนี้
SMC: สารขึ้นรูปชนิดแผ่นที่เตรียมไว้
SMC ผลิตโดยการผสมระบบเรซินเทอร์โมเซตติงเข้ากับวัสดุเสริมแรงแบบสับ สารเติมแต่งแร่ ตัวเริ่มปฏิกิริยาหรือระบบบ่ม สารเพิ่มความหนืดและสารช่วยถอดแบบตามความเหมาะสม รวมถึงสารเติมแต่งสูตรอื่นๆ โดยเรซินเพสต์และวัสดุเสริมแรงจะถูกรวมเข้าเป็นแผ่นกึ่งสำเร็จรูปที่บ่มตัวจนกลายเป็นสารขึ้นรูปที่สามารถหยิบจับได้.
สำหรับการขึ้นรูป แผ่นวัสดุจะถูกตัดเป็นขนาดที่ควบคุมได้ วางในแม่พิมพ์ที่ได้รับความร้อน อัดขึ้นรูป ปล่อยให้ไหล และบ่มตัว ขนาดและการวางตำแหน่งของสารขึ้นรูปส่งผลต่อระยะการไหลและการจัดเรียงตัวของเส้นใย ซึ่งตัวแปรเหล่านั้นอาจส่งผลต่อความแข็งแรง การบิดงอ บริเวณรอยต่อ การใส่ชิ้นส่วนฝัง และการเติมเต็มในพื้นที่ที่บางหรือมีรายละเอียดอย่างถูกต้อง.
รูปแบบแผ่นทำให้ SMC มีประโยชน์อย่างยิ่งเมื่อชิ้นส่วนนั้นรวมพื้นที่ผิวขนาดใหญ่เข้ากับหน้าที่เชิงโครงสร้างที่สำคัญ แต่นั่นไม่ได้หมายความว่า SMC ทุกเกรดจะเหมาะสมกับส่วนประกอบทางไฟฟ้าขนาดใหญ่ทุกชนิด.
BMC: สารขึ้นรูปชนิดก้อน
BMC เป็นการรวมเรซินเทอร์โมเซตติง วัสดุเสริมแรงแบบสับ สารเติมแต่ง ระบบบ่ม ระบบช่วยถอดแบบ และสารเติมแต่งอื่นๆ เข้าเป็นสารประกอบชนิดก้อนที่มีความหนืดสูง เมื่อเปรียบเทียบกับ SMC ทั่วไป วัสดุเสริมแรงมักจะสั้นกว่าและสามารถตวงสารขึ้นรูปเข้าสู่เบ้าแม่พิมพ์ขนาดกะทัดรัดได้ง่ายกว่า.
ขึ้นอยู่กับเกรดและอุปกรณ์ BMC สามารถขึ้นรูปด้วยการอัด (compression molding), การฉีดเข้าแม่พิมพ์ (transfer molding) หรือการฉีดขึ้นรูป (injection molding) พฤติกรรมการไหลของวัสดุสามารถรองรับการทำครีบ, ส่วนนูน, แผงกั้นขั้วต่อ, ชิ้นส่วนฝัง, ส่วนที่มีความหนา และคุณลักษณะสามมิติอื่นๆ ซึ่งอาจทำได้ยากหากใช้สารขึ้นรูปชนิด SMC.
ข้อแลกเปลี่ยนไม่ใช่แค่เพียง “BMC อ่อนแอ” แต่การที่เส้นใยสั้นลง การจัดเรียงตัว ปริมาณเรซินและสารเติมแต่ง บริเวณรอยเชื่อม และประวัติการขึ้นรูป สามารถทำให้เกิดขอบเขตคุณสมบัติทางกลที่แตกต่างจาก SMC ได้ ซึ่งขอบเขตดังกล่าวอาจยังคงเหมาะสมอย่างยิ่งสำหรับฐานของเซอร์กิตเบรกเกอร์ ฝาครอบ ส่วนรองรับ หรือชิ้นส่วนฉนวน เมื่อผ่านการทดสอบที่ระบุและเป็นไปตามข้อกำหนดของชิ้นงานสำเร็จรูปแล้ว.
DMC: เกี่ยวข้องกับ BMC แต่ไม่ได้ถูกนิยามด้วยตัวย่อเพียงอย่างเดียว
DMC อธิบายถึงสารประกอบการขึ้นรูปที่มีลักษณะคล้ายแป้งโด การใช้งานในอุตสาหกรรมไม่ได้เป็นมาตรฐานเดียวกันทั้งหมด: ซัพพลายเออร์และภูมิภาคบางแห่งใช้ BMC และ DMC แทนกันได้เกือบจะสมบูรณ์ ในขณะที่ข้อกำหนดอาจแยกความแตกต่างระหว่างทั้งสองด้วยสูตร วิธีการทำให้ข้น ความสม่ำเสมอในการจัดการ หรือรูปแบบของผลิตภัณฑ์.
กระแสไฟฟ้า ISO 8606:2025 ถือว่า BMC และ DMC เป็นประเภทของผลิตภัณฑ์ที่ชุบน้ำยาไว้ล่วงหน้า (preimpregnated) และกำหนดข้อกำหนดสำหรับวัสดุที่มีหรือไม่มีสารทำให้ข้น ดังนั้น ผู้ซื้อไม่ควรแปล DMC โดยอัตโนมัติเป็น BMC, หรือถือว่าทั้งสองอย่างเป็นเกรดประสิทธิภาพ ให้สอบถามข้อมูลการระบุวัสดุที่สมบูรณ์ ตระกูลของสูตร ข้อมูลการเสริมแรง เส้นทางการประมวลผล และข้อมูลคุณสมบัติที่ประกาศไว้.
รูปแบบของวัสดุส่งผลต่อชิ้นส่วนสำเร็จรูปอย่างไร
ห่วงโซ่ทางวิศวกรรมคือ:
รูปแบบวัสดุตั้งต้น → ความยาวและการกระจายตัวของเส้นใย → การไหลและการจัดเรียงตัวในแม่พิมพ์ → โครงสร้างจุลภาคของชิ้นงานขึ้นรูป → คุณสมบัติของชิ้นงาน → การตรวจสอบระดับเซอร์กิตเบรกเกอร์
ทุกจุดเชื่อมโยงมีความสำคัญ.
- รูปแบบวัสดุตั้งต้นเป็นตัวควบคุมการจัดการและการจัดวาง. แผ่น SMC สามารถตัดและวางซ้อนกันเพื่อกำหนดทิศทางการไหลให้ทั่วแม่พิมพ์ขนาดใหญ่ วัสดุตั้งต้นประเภท BMC/DMC สามารถชั่งน้ำหนักและจัดวางรอบบริเวณที่มีรายละเอียดซับซ้อน หรือป้อนผ่านอุปกรณ์ขึ้นรูปที่รองรับได้.
- การไหลทำให้ทิศทางของเส้นใยเปลี่ยนไป. เปอร์เซ็นต์ของเส้นใยแก้วที่ระบุไว้ไม่ได้แสดงให้เห็นว่าเส้นใยมีการจัดเรียงตัวอย่างไรบริเวณรอบรู เจาะ ครีบ ชิ้นส่วนฝัง หรือส่วนที่แคบ.
- ทิศทางการจัดเรียงตัวทำให้เกิดสมบัติไม่เท่ากันในแต่ละทิศทาง (anisotropy). ชิ้นงานขึ้นรูปอาจแสดงค่าความแข็งแรงและการหดตัวที่แตกต่างกันตามแนวและขวางแนวการไหลหลัก.
- กระบวนการดังกล่าวทำให้เกิดการเปลี่ยนแปลงของข้อบกพร่อง. การระบายอากาศที่ไม่เพียงพอ การวางตำแหน่งประจุที่ไม่เหมาะสม การปนเปื้อน ความแปรปรวนในการบ่ม แรงเฉือนที่มากเกินไป หรือสภาวะของชิ้นงานแทรกที่ไม่ได้รับการควบคุม อาจทำให้เกิดช่องว่าง การเติมเนื้อวัสดุไม่เต็ม รอยร้าว เส้นใยโผล่ การบิดเบี้ยว หรือจุดที่เปราะบางได้.
- รูปทรงเรขาคณิตส่งผลต่อความเค้นทางไฟฟ้าและทางกล. ความหนาของผนัง รัศมี ระยะห่างตามผิวฉนวน (creepage paths) ระยะห่างในอากาศ (clearances) ระยะห่างของชิ้นงานแทรก การสัมผัสกับอาร์ค แรงยึด และแรงจากเหตุการณ์ลัดวงจร จะส่งผลต่อชิ้นงานที่ขึ้นรูป ไม่ใช่แค่ตัวอย่างทดสอบในเอกสารข้อมูล.
นี่คือเหตุผลว่าทำไมปริมาณเส้นใยที่เท่ากันจึงไม่ได้ให้ประสิทธิภาพของชิ้นงานที่เท่ากัน และเหตุผลที่ค่าในเอกสารข้อมูลที่สูงกว่าไม่สามารถทดแทนการตรวจสอบแบบสั่งงานหรือการทดสอบชิ้นงานที่ขึ้นรูปจริงได้.
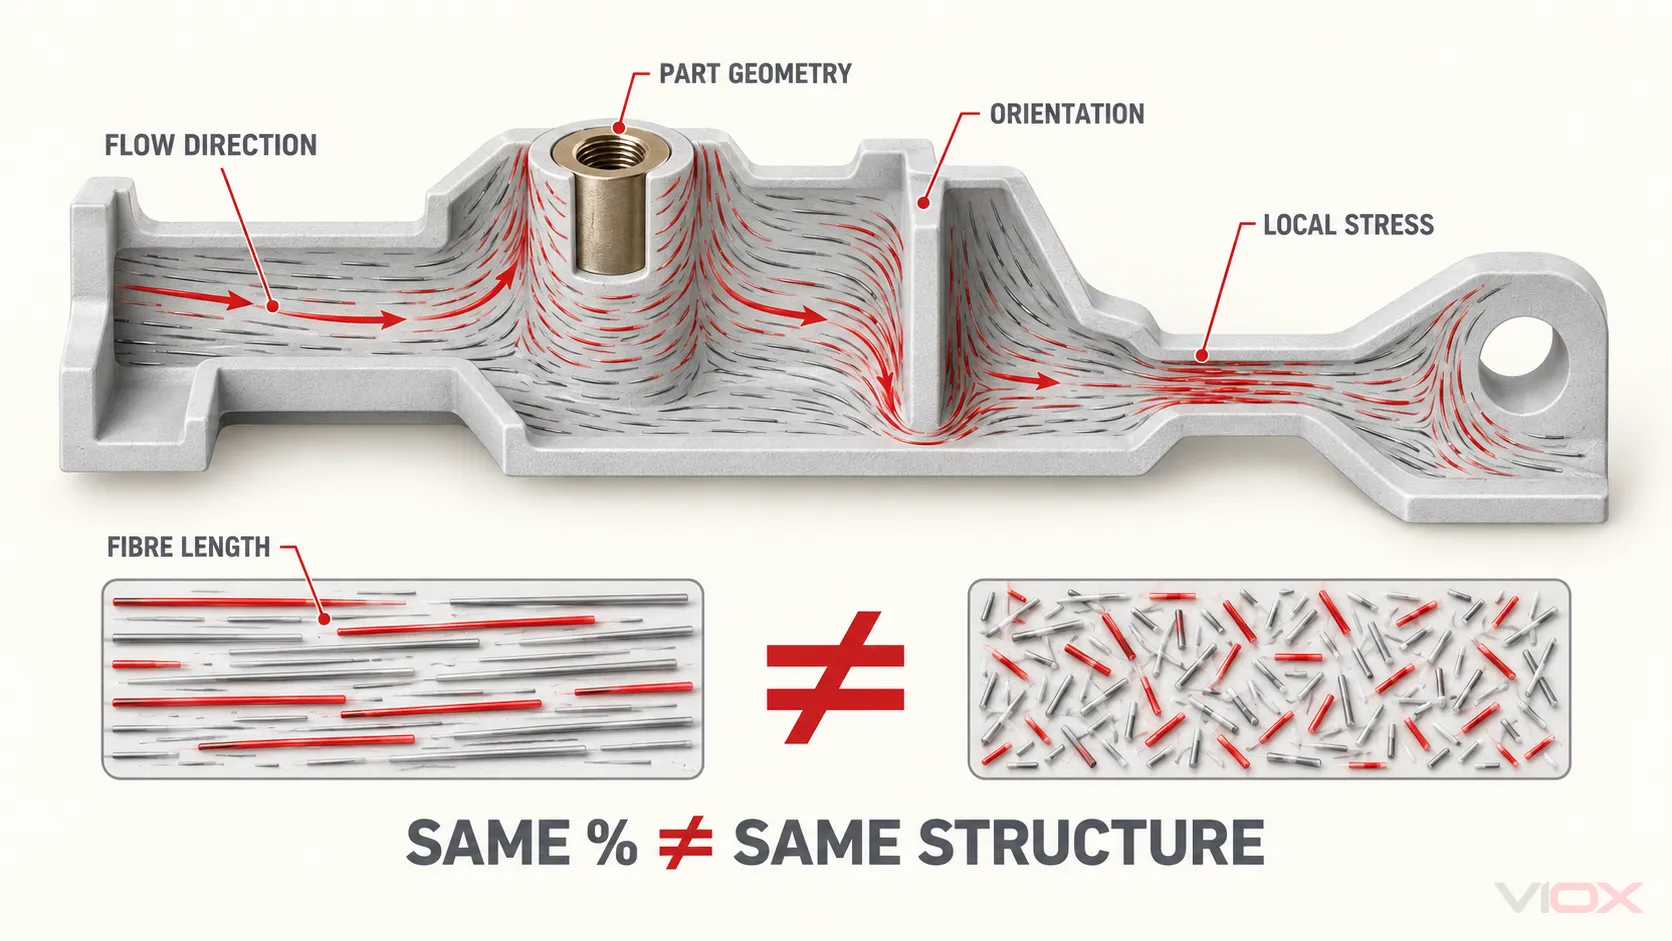
เหตุใดจึงใช้สารประกอบเทอร์โมเซตในเซอร์กิตเบรกเกอร์
สารประกอบเทอร์โมเซตเสริมแรงด้วยเส้นใยที่ระบุคุณสมบัติไว้อย่างเหมาะสมสามารถรวมคุณสมบัติความเป็นฉนวนไฟฟ้า ความเสถียรของมิติ ความทนทานต่อความร้อน ประสิทธิภาพการทนไฟ การรองรับทางกล และความสามารถในการขึ้นรูปเข้าด้วยกัน การผสมผสานดังกล่าวมีคุณค่าในกรณีที่ชิ้นงานที่ขึ้นรูปต้องใช้สำหรับติดตั้งชุดอุปกรณ์นำไฟฟ้า รองรับกลไก ยึดชิ้นงานแทรก แยกส่วนที่มีกระแสไฟฟ้า หรือเป็นส่วนหนึ่งของตู้หุ้มรอบอุปกรณ์สวิตช์.
ตัวอย่างการออกแบบทั่วไป ได้แก่:
- ฐานและฝาครอบของ MCCB;
- แผ่นกั้นฉนวนและตัวรองรับภายใน;
- ขั้วต่อหรือตัวรองรับตัวนำแบบขึ้นรูปฝังในเนื้อวัสดุ;
- ชิ้นส่วนฉนวนที่อยู่ติดกับส่วนอาร์ก ขึ้นอยู่กับการออกแบบและการตรวจสอบอุปกรณ์;
- ชิ้นส่วนฉนวนโครงสร้างของแอร์เซอร์กิตเบรกเกอร์หรือสวิตช์เกียร์;
- ตัวรองรับบัสบาร์และฉนวนรองรับ (standoff insulators).
สิ่งเหล่านี้เป็นแนวทางการใช้งาน ไม่ใช่ข้อกำหนดการก่อสร้างแบบครอบจักรวาล เซอร์กิตเบรกเกอร์หรือส่วนประกอบย่อยบางชนิดใช้พลาสติกวิศวกรรม ส่วนชนิดอื่นใช้เทอร์โมเซต เซรามิก ลามิเนต หรือวัสดุผสม ตัวอย่างเช่น โครงของ MCB ไม่ได้ทำจาก BMC โดยอัตโนมัติเพียงเพราะ BMC เป็นวัสดุที่นิยมใช้ในโครงสร้างแบบ molded-case ขนาดใหญ่บางประเภท.
สำหรับการเลือกที่กว้างขึ้นระหว่าง PA66, PBT, PC, POM, PPS และสารประกอบเทอร์โมเซต ให้ใช้คู่มือ VIOX สำหรับ พลาสติกวิศวกรรมสำหรับส่วนประกอบทางไฟฟ้า.
การเปรียบเทียบเกรด SMC เทียบกับ BMC แบบจำกัดขอบเขต
GB/T 23641-2018 เป็นมาตรฐานแห่งชาติจีนปัจจุบันสำหรับวัสดุ SMC และ BMC ชนิดโพลีเอสเตอร์ไม่อิ่มตัวเสริมแรงด้วยเส้นใยสำหรับงานไฟฟ้า ข้อมูลที่คัดมาต่อไปนี้เป็นการเปรียบเทียบการกำหนดประเภทเฉพาะสองรายการที่ระบุไว้ในกรอบมาตรฐานดังกล่าว: UP-SMC-25a แล้ว UP-BMC-25a.
มันไม่ได้ ไม่ อธิบายถึง SMC และ BMC ทั้งหมด ตัวเลขดังกล่าวเป็นข้อกำหนดเกรดภายใต้กรอบการทดสอบที่อ้างถึง ไม่ใช่คุณสมบัติที่รับประกันของสารประกอบเชิงพาณิชย์ทั่วไปหรือชิ้นส่วนเซอร์กิตเบรกเกอร์สำเร็จรูป.
| คุณสมบัติ | UP-SMC-25a | UP-BMC-25a | การตีความทางวิศวกรรม |
|---|---|---|---|
| ปริมาณเส้นใยแก้ว | 25 ± 2.5% | 25 ± 2.5% | เศษส่วนมวลที่เท่ากันไม่ได้เป็นตัวกำหนดความยาวของเส้นใย การจัดเรียงตัว หรือความแข็งแรงของชิ้นส่วนที่เท่ากัน |
| โมดูลัสแรงดึง | ≥10,000 MPa | ≥12,500 MPa | ความแข็งเกร็งเพียงอย่างเดียวไม่สามารถคาดการณ์ความต้านทานต่อการแตกหักหรือพฤติกรรมเมื่อได้รับแรงกระแทกได้ |
| ความเค้นแรงดึง ณ จุดขาด | ≥60 MPa | ≥30 MPa | เกรด SMC ที่เลือกนี้มีความต้านทานแรงดึงขั้นต่ำที่สูงกว่า |
| ความเครียดแรงดึงที่จุดขาด | ≥2.0% | ≥0.5% | เกรดที่เลือกมีขีดจำกัดการเสียรูปก่อนการแตกหักที่แตกต่างกัน |
| ความต้านทานแรงอัด | ≥170 MPa | ≥120 MPa | เกี่ยวข้องกับโหลดการยึดและการรองรับ แต่รูปทรงของชิ้นงานและการกระจุกตัวของความเค้นยังคงมีความสำคัญ |
| โมดูลัสการดัด | ≥10,000 MPa | ≥10,000 MPa | ค่าต่ำสุดที่ระบุไว้มีค่าเท่ากันสำหรับเกรดทั้งสองนี้ |
| ความแข็งแรงต่อการดัด | ≥180 MPa | ≥90 MPa | เกรด SMC ที่เลือกมีความแข็งแรงต่อการดัดขั้นต่ำที่สูงกว่า |
| ความต้านทานแรงกระแทกแบบชาร์ปี | ≥75 kJ/m² | ≥30 kJ/m² | เกรด SMC ที่เลือกมีค่าความต้านทานแรงกระแทกขั้นต่ำที่สูงกว่า |
| อุณหภูมิการแอ่นตัวภายใต้ภาระ | ≥240 °C | ≥220 °C | เป็นการทดสอบเปรียบเทียบวัสดุ ไม่ใช่อุณหภูมิการทำงานที่อนุญาตของเซอร์กิตเบรกเกอร์ |
| สัมประสิทธิ์การขยายตัวทางความร้อนเชิงเส้น | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | ทั้งสองส่วนใช้ขีดจำกัดที่ระบุไว้ร่วมกัน ทิศทางของชิ้นส่วนขึ้นรูปและกระบวนการผลิตยังคงมีความสำคัญ |
| ดัชนีอุณหภูมิ, TI | ≥130 | ≥130 | ตัวบ่งชี้ความทนทานต่อความร้อนของวัสดุ ไม่ใช่ค่าพิกัดอุณหภูมิของอุปกรณ์โดยตรง |
| ความทนทานต่อแรงดันไฟฟ้า | ≥22 kV/mm | ≥22 kV/mm | ผลลัพธ์จากชิ้นงานทดสอบ ฉนวนสำเร็จรูปขึ้นอยู่กับความหนา รูปทรง รอยต่อ ข้อบกพร่อง และสภาวะการใช้งาน |
| ค่าคงที่ไดอิเล็กทริกสัมพัทธ์ที่ 100 Hz | ≤4.8 | ≤4.5 | เกี่ยวข้องกับพฤติกรรมทางไดอิเล็กทริก แต่ไม่ค่อยเป็นปัจจัยตัดสินใจเพียงอย่างเดียวในการเลือกวัสดุเบรกเกอร์ |
| ค่าตัวประกอบการสูญเสีย (Dissipation factor) ที่ 100 Hz | ≤0.02 | ≤0.02 | ทั้งสองมีค่าสูงสุดตามที่ระบุไว้ภายใต้การทดสอบที่กำหนด |
| ดัชนีการทนต่อการเกิดรอยทางไฟฟ้า (Proof tracking index), PTI | ≥600 | ≥600 | ระบุว่าผ่านแรงดันไฟฟ้าทดสอบการติดตามค่าที่กำหนด ไม่ใช่พิกัดแรงดันไฟฟ้าของระบบ |
| ความต้านทานต่อการเกิดอาร์ก | ≥180 s | ≥180 s | มีประโยชน์สำหรับการคัดกรองวัสดุที่คล้ายคลึงกัน โดยไม่ได้จำลองเหตุการณ์การตัดวงจรของเซอร์กิตเบรกเกอร์ |
| ความสามารถในการติดไฟ | ไม่แย่ไปกว่า V-0 | ไม่แย่ไปกว่า V-0 | การจำแนกประเภทชิ้นงานทดสอบที่กำหนดไว้ ผลิตภัณฑ์สำเร็จรูปยังคงต้องได้รับการประเมินตามมาตรฐานที่เกี่ยวข้อง |
| ดัชนีออกซิเจน | — | ≥38% | ระบุไว้สำหรับเกรด BMC ที่เลือกไว้ในการเปรียบเทียบนี้เท่านั้น |
| ดัชนีความสามารถในการติดไฟจากลวดเรืองแสง, GWFI | — | ≥960 °C ที่ความหนา 3.0 มม. | ผลลัพธ์ของวัสดุที่ความหนาดังกล่าว ห้ามนำไปใช้กับความหนาอื่นหรือผลิตภัณฑ์สำเร็จรูปอื่นโดยอัตโนมัติ |
| ความหนาแน่น | 1.60–2.00 g/cm³ | 1.70–2.10 g/cm³ | มีผลต่อมวลของชิ้นส่วนและการเปรียบเทียบสูตร ไม่ใช่คุณภาพในตัวมันเอง |
| การหดตัวจากการขึ้นรูป | ≤0.14% | ≤0.14% | ขีดจำกัดของวัสดุไม่ได้ช่วยขจัดปัญหาการบิดงอเฉพาะจุดหรือผลกระทบจากเครื่องมือ/กระบวนการผลิต |
| การดูดซึมน้ำ | ≤0.21% | ≤0.21% | ทั้งสองชนิดมีค่าสูงสุดตามที่ระบุไว้เหมือนกัน ประสิทธิภาพการใช้งานจริงในสภาพแวดล้อมยังคงขึ้นอยู่กับชิ้นงานและสภาวะการใช้งาน |
ผลลัพธ์ที่น่าสนใจไม่ใช่การสรุปว่า “SMC ดีกว่าเสมอไป” แต่คือการที่วัสดุใยแก้ว 25% ทั้งสองเกรดนี้มีขีดจำกัดทางไฟฟ้าที่ระบุไว้ใกล้เคียงกัน ในขณะที่มีความแตกต่างกันอย่างมากในด้านความแข็งแรงและคุณสมบัติการทนต่อแรงกระแทก ซึ่งแสดงให้เห็นว่าเหตุใดจึงต้องพิจารณาหลักฐานทางไฟฟ้าและทางกลควบคู่กันไป.
สำหรับการจัดทำข้อกำหนดในการจัดซื้อหรือเอกสารการปฏิบัติตามมาตรฐาน ให้ตรวจสอบค่าทุกค่า สภาวะของชิ้นงานทดสอบ และวิธีการทดสอบที่อ้างอิง เทียบกับสำเนาควบคุมของมาตรฐาน GB/T 23641-2018 ขององค์กรและเอกสารข้อมูลเกรดเชิงพาณิชย์ที่ถูกต้อง ตารางนี้เป็นการเปรียบเทียบทางวิศวกรรม ไม่ใช่สิ่งทดแทนมาตรฐานดังกล่าว.
GB/T 15568-2024 ครอบคลุม SMC วัตถุประสงค์ทั่วไป โดยสามารถรองรับบริบทของวัสดุทั่วไปได้ แต่ไม่ควรนำมาใช้แทนเกรดสำหรับงานไฟฟ้าและหลักฐานผลิตภัณฑ์สำเร็จรูปที่จำเป็นสำหรับการใช้งานกับเซอร์กิตเบรกเกอร์.
สิ่งที่ค่าทางไฟฟ้าและความร้อนพิสูจน์ได้—และพิสูจน์ไม่ได้
PTI และ CTI ใช้ระบุพฤติกรรมการเกิดรอยทางไฟฟ้า (tracking behavior)
IEC 60112:2025 กำหนดวิธีการสำหรับหาค่าดัชนีการทนต่อการเกิดรอยทางไฟฟ้า (PTI) และดัชนีการเปรียบเทียบการเกิดรอยทางไฟฟ้า (CTI) บนชิ้นงานทดสอบวัสดุฉนวนที่เป็นของแข็งหรือแผ่นวัสดุโดยใช้แรงดันไฟฟ้ากระแสสลับ โดย PTI ใช้เป็นเกณฑ์ในการยอมรับและการควบคุมคุณภาพ ส่วน CTI ใช้เพื่อจำแนกคุณลักษณะและเปรียบเทียบวัสดุเป็นหลัก.
ผลลัพธ์ของ PTI ไม่ใช่แรงดันใช้งานของวัสดุและไม่ได้เป็นตัวกำหนดระยะห่างตามผิวฉนวน (creepage distance) ด้วยตัวมันเอง ทั้งนี้ระดับมลภาวะ กลุ่มวัสดุ สนามไฟฟ้า รูปทรงของพื้นผิว สภาพแวดล้อมในการติดตั้ง และข้อกำหนดของผลิตภัณฑ์หรือการประสานฉนวนที่เกี่ยวข้องยังคงมีความสำคัญ.
GWFI คือการทดสอบการติดไฟของวัสดุ
IEC 60695-2-12:2021 กำหนดวิธีการทดสอบดัชนีการติดไฟด้วยลวดเรืองแสง (glow-wire flammability index) สำหรับชิ้นงานทดสอบวัสดุ ผลลัพธ์ที่ได้จะขึ้นอยู่กับวัสดุที่ทดสอบและสภาวะของชิ้นงาน รวมถึงความหนา ทั้งนี้การประเมินด้วยลวดเรืองแสงในผลิตภัณฑ์สำเร็จรูปและการประเมินอันตรายจากอัคคีภัยโดยรวมของเซอร์กิตเบรกเกอร์ถือเป็นประเด็นแยกต่างหาก.
ความต้านทานต่อการเกิดอาร์กเป็นการจำแนกวัสดุในเบื้องต้น
IEC 61621 อธิบายถึงการทดสอบความต้านทานต่อการเกิดอาร์กด้วยแรงดันไฟฟ้าสูงและกระแสไฟฟ้าต่ำ ซึ่งมีวัตถุประสงค์เพื่อการจำแนกเบื้องต้น การตรวจจับการเปลี่ยนแปลงของสูตรการผลิต และการควบคุมคุณภาพของวัสดุฉนวนชนิดแข็งแบบแห้ง โดยการทดสอบนี้ไม่ได้จำลองสภาวะอาร์กกระแสสูง แรงดันก๊าซ คราบนำไฟฟ้า การเคลื่อนที่ของหน้าสัมผัส หรือลำดับการตัดวงจรที่เกิดขึ้นภายในเซอร์กิตเบรกเกอร์.
อุณหภูมิการบิดตัวไม่ใช่ค่าพิกัดอุณหภูมิใช้งาน
อุณหภูมิการบิดตัวภายใต้ภาระจะถูกวัดภายใต้รูปทรงของชิ้นงานทดสอบ ความเค้น และสภาวะการให้ความร้อนที่กำหนดไว้. ISO 75-1:2020 ให้วิธีการทั่วไป ในขณะที่ ISO 75-3:2025 ครอบคลุมถึงวัสดุลามิเนตเทอร์โมเซตติงความแข็งแรงสูงและพลาสติกเสริมแรงด้วยเส้นใยยาว ผลลัพธ์ที่ได้มีประโยชน์สำหรับการเปรียบเทียบพฤติกรรมของวัสดุภายใต้การทดสอบที่กำหนด แต่ไม่ได้เป็นการรับรองให้ใช้งานต่อเนื่องที่อุณหภูมิดังกล่าว.
การจับคู่ทิศทางของวัสดุกับชิ้นส่วนของเซอร์กิตเบรกเกอร์
| ชิ้นส่วนหรือสภาวะการออกแบบ | ทิศทางการเริ่มต้นที่เป็นไปได้ | ทำไม | ยังคงต้องการหลักฐานประกอบ |
|---|---|---|---|
| แผ่นฉนวนรับน้ำหนักหรือแผงกั้นโครงสร้างที่มีขนาดกว้าง | SMC | การใช้สารเติมแต่งแบบแผ่นขนาดใหญ่และการเสริมความแข็งแรงทางโครงสร้างสามารถเหมาะสมกับรูปทรงที่ขึ้นรูปด้วยการอัดแบบกว้างๆ | ข้อมูลเกรด, การทบทวนการไหล/ทิศทาง, ขนาดของชิ้นส่วนที่ขึ้นรูป, การตรวจสอบทางกลและทางไฟฟ้า |
| ฐานหรือฝาครอบ MCCB ที่มีครีบ, ส่วนนูน, ชิ้นส่วนฝัง และช่องว่างสามมิติ | BMC/DMC หรือวัสดุเทอร์โมเซตอื่นที่ผ่านการรับรอง | การอัดขึ้นรูปแบบ Bulk charge และกระบวนการขึ้นรูปที่เข้ากันได้สามารถเติมเต็มรูปทรงที่มีรายละเอียดและหนาขึ้นได้ | เกรดที่แน่นอน, กระบวนการฝังชิ้นงาน, การควบคุมการบ่ม, การตรวจสอบมิติ, การทดสอบชิ้นส่วน และการตรวจสอบระดับเซอร์กิตเบรกเกอร์ |
| ฉนวนรองรับแบบฝังขึ้นรูปขนาดกะทัดรัด | BMC/DMC หรือพลาสติกวิศวกรรมเทอร์โมพลาสติกที่ผ่านการรับรอง | การไหลของวัสดุอย่างละเอียดรอบชิ้นส่วนโลหะที่ฝังอยู่ภายในอาจเป็นตัวกำหนดทางเลือก | หลักฐานการดึงออก/แรงบิด หรือการรับโหลดตามความเหมาะสม, ข้อกำหนดด้านไดอิเล็กทริกและการติดตามกระแส, คุณภาพของหน้าตัด, การควบคุมการเปลี่ยนแปลง |
| ตัวรองรับบัสบาร์หรือลูกถ้วยรองรับ | BMC/DMC, SMC, เรซินหล่อ หรือระบบอื่นที่ระบุไว้ | ฉนวนไฟฟ้าและการรองรับทางกลจะต้องได้รับการพิจารณาร่วมกัน | แบบวาด, ชิ้นส่วนฝัง, โหลดทางกลที่กำหนด, สภาพแวดล้อม, หลักฐานความเป็นฉนวน และการตรวจสอบการประกอบ |
| ชิ้นส่วนกลไกที่มีความละเอียดบาง ซึ่งแยกออกจากหน้าที่ของฉนวนที่รับความเค้นสูง | มักเป็นเทอร์โมพลาสติกทางวิศวกรรมมากกว่า SMC/BMC | คุณลักษณะที่ละเอียด, การประกอบแบบสแนปฟิต, แรงเสียดทาน และความแม่นยำในการขึ้นรูปอาจเป็นปัจจัยหลัก | เกรดของพอลิเมอร์ที่แน่นอน, พฤติกรรมต่อความชื้น/ความร้อน, ข้อกำหนดด้านการลามไฟและไฟฟ้า, ความทนทาน |
| ส่วนประกอบที่เป็นฉนวนซึ่งอยู่ใกล้กับส่วนที่เกิดอาร์ก | ระบบวัสดุเฉพาะผลิตภัณฑ์ | การสัมผัสกับอาร์ก, คราบสะสม, การไหลของก๊าซ, รูปทรงเรขาคณิต และการออกแบบการตัดวงจรเป็นปัจจัยหลัก | หลักฐานการออกแบบเซอร์กิตเบรกเกอร์ที่แม่นยำ ห้ามเลือกจากค่าเวลาทนทานต่ออาร์กทั่วไปเพียงอย่างเดียว |
VIOX กลุ่มผลิตภัณฑ์ MCCB ให้บริบทของอุปกรณ์ ในขณะที่ กลุ่มผลิตภัณฑ์ฉนวนบัสบาร์ แสดงการประยุกต์ใช้งานอีกรูปแบบหนึ่งที่ต้องประเมินฉนวนแบบหล่อและการรองรับโครงสร้างร่วมกัน ต้องยืนยันความพร้อมจำหน่ายของผลิตภัณฑ์ วัสดุที่แน่นอน พิกัด และหลักฐานการปฏิบัติตามมาตรฐานสำหรับรุ่นที่เกี่ยวข้อง.
สิ่งที่ผู้ซื้อและวิศวกรควรเรียกขอ
ชุดเอกสารการอนุมัติที่เชื่อถือได้จะเชื่อมโยงข้อมูลประจำตัวห้าประการเข้าด้วยกัน:
แบบวาดชิ้นส่วน → การระบุวัสดุ → ล็อตการหล่อ → หลักฐานการทดสอบ → เซอร์กิตเบรกเกอร์หรือชุดประกอบสำเร็จรูป
ขอข้อมูลอย่างน้อยดังนี้:
- ชื่อเรียกสารประกอบฉบับสมบูรณ์ ตระกูลเรซิน ปริมาณวัสดุเสริมแรง สี และซัพพลายเออร์ที่ได้รับการรับรอง;
- เอกสารข้อมูลวัสดุที่มีการควบคุมและข้อกำหนดหรือเกรดที่เกี่ยวข้อง;
- วิธีการทดสอบ ความหนาของชิ้นงานทดสอบ การปรับสภาพ ทิศทาง และค่าการยอมรับสำหรับคุณสมบัติที่สำคัญ;
- แบบวาดที่ระบุความหนาของผนัง ชิ้นส่วนฝัง รัศมี ระยะห่างตามผิวฉนวน (creepage paths) แผงกั้น และจุดรับโหลด;
- การควบคุมกระบวนการขึ้นรูปสำหรับเอกลักษณ์ของประจุหรือวัตถุดิบ การบ่ม แม่พิมพ์ โพรง ชิ้นส่วนฝัง และชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนด;
- การตรวจสอบย้อนกลับของล็อตสินค้าตั้งแต่สารประกอบขาเข้าจนถึงชิ้นส่วนที่ขึ้นรูปและอุปกรณ์สำเร็จรูป;
- กฎการควบคุมการเปลี่ยนแปลงที่ครอบคลุมถึงเรซิน สารเติมแต่ง เส้นใย สารเพิ่มประสิทธิภาพ เม็ดสี ซัพพลายเออร์ เครื่องมือ กระบวนการ และสถานที่ผลิต;
- การตรวจสอบและยืนยันชิ้นส่วนขึ้นรูปให้เหมาะสมกับการใช้งาน;
- หลักฐานของเซอร์กิตเบรกเกอร์สำเร็จรูปหรือชุดประกอบภายใต้มาตรฐานผลิตภัณฑ์ที่เกี่ยวข้องและช่องทางการตลาดเป้าหมาย.
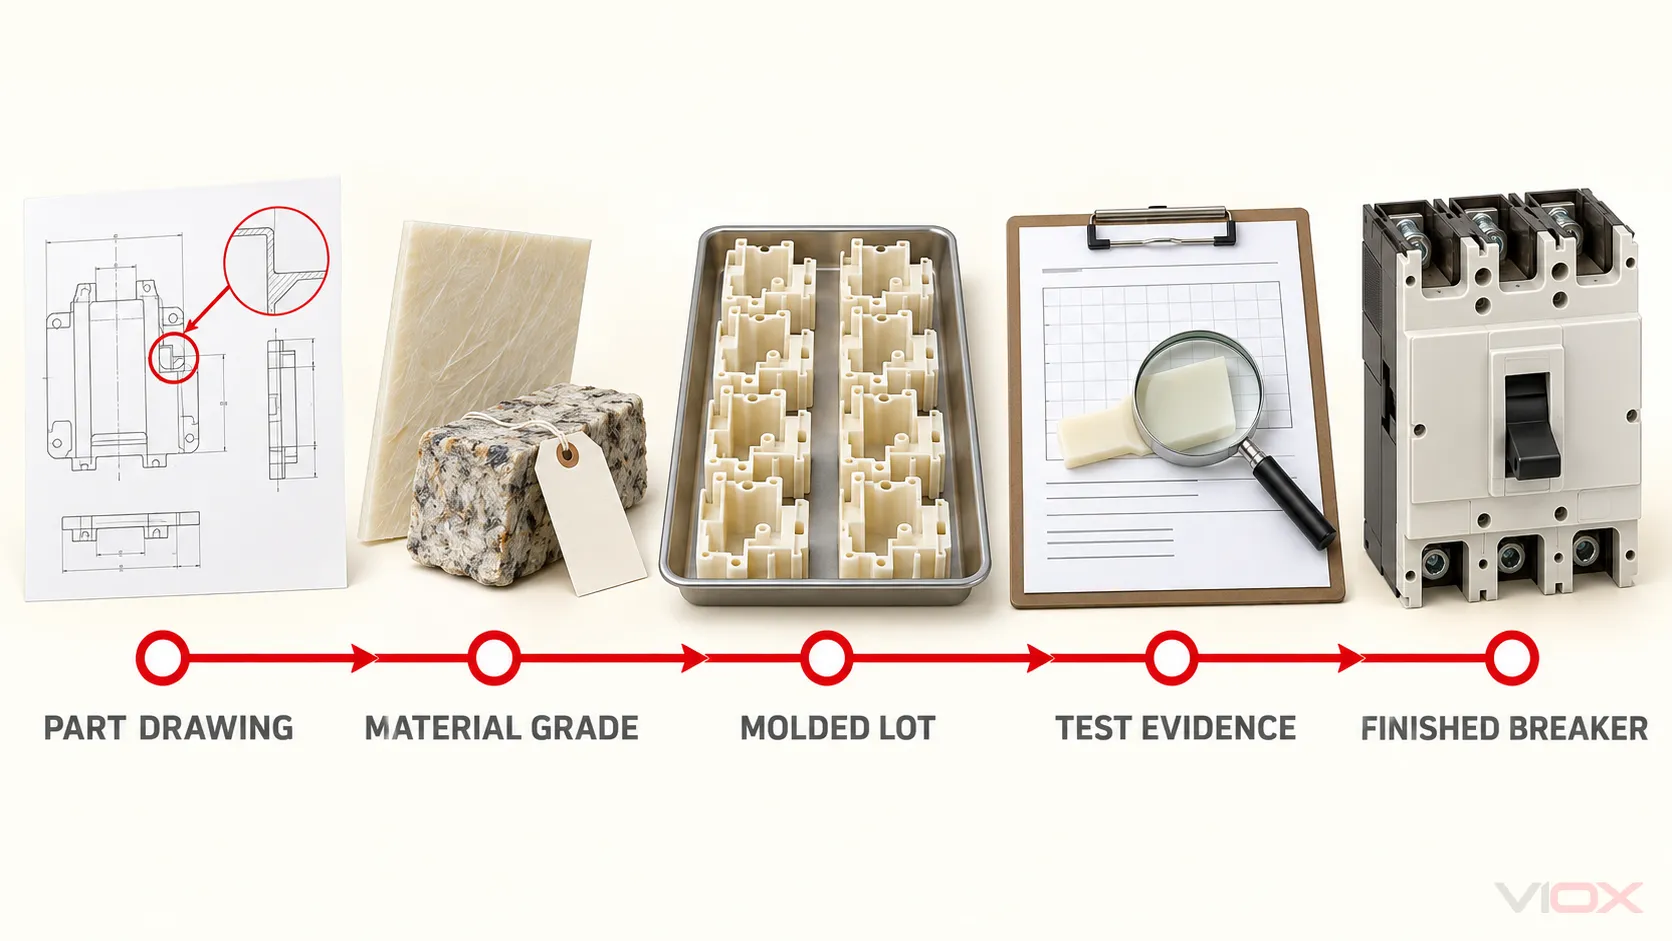
ใบรับรองสำหรับโรงงานผลิตเรซิน ใบรับรอง ISO 9001 หรือเอกสารข้อมูลวัสดุสามารถใช้สนับสนุนความเชื่อมโยงได้หนึ่งส่วน แต่ไม่มีสิ่งใดพิสูจน์ได้ทั้งห่วงโซ่ บทความ VIOX เรื่อง การประกันคุณภาพในการผลิต MCB อธิบายหลักการเดียวกันในเรื่องเอกลักษณ์และการควบคุมการเปลี่ยนแปลงในระดับอุปกรณ์สำเร็จรูป.
คำถามที่ถูกถามบ่อย
DMC เหมือนกับ BMC หรือไม่?
บางครั้งมีการใช้คำเหล่านี้แทนกันในเชิงพาณิชย์ แต่ไม่ควรอนุมานว่าเหมือนกันในข้อกำหนดทางเทคนิค ISO 8606:2025 ยอมรับว่า BMC และ DMC เป็นประเภทของผลิตภัณฑ์ขึ้นรูปที่ชุบเรซินไว้ล่วงหน้า โปรดยืนยันว่าซัพพลายเออร์นิยามคำนี้อย่างไรและขอข้อมูลจำเพาะของเกรดที่สมบูรณ์.
SMC แข็งแรงกว่า BMC เสมอหรือไม่?
ไม่เสมอไป SMC แบบดั้งเดิมมักใช้โครงสร้างเส้นใยที่รองรับประสิทธิภาพเชิงโครงสร้างและการทนต่อแรงกระแทกได้สูงกว่า แต่ผลลัพธ์ขึ้นอยู่กับเกรดที่นำมาเปรียบเทียบ ระบบเรซินและสารเติมแต่ง ปริมาณและการจัดเรียงตัวของเส้นใย กระบวนการขึ้นรูป และรูปทรงของชิ้นงานหรือชิ้นส่วน ตาราง UP-SMC-25a เทียบกับ UP-BMC-25a เป็นเพียงการเปรียบเทียบของสองเกรดเท่านั้น ไม่ใช่กฎสากล.
เหตุใดจึงใช้ BMC สำหรับตัวเรือนและฝาครอบของ MCCB?
BMC สามารถรวมคุณสมบัติความเป็นฉนวนแบบเทอร์โมเซตเข้ากับการไหลตัวเข้าไปในส่วนที่เป็นซี่โครง, ส่วนนูน, บริเวณที่ใส่ชิ้นส่วนแทรก และรายละเอียดสามมิติอื่นๆ ได้ ความเหมาะสมนั้นขึ้นอยู่กับสูตรผสมที่แน่นอน การออกแบบชิ้นส่วน การควบคุมการขึ้นรูป และการตรวจสอบในระดับเซอร์กิตเบรกเกอร์.
PTI 600 หมายความว่าวัสดุสามารถใช้ที่แรงดันไฟฟ้า 600 V ได้หรือไม่?
ไม่ PTI เป็นผลลัพธ์จากการทดสอบการเกิดรอยทางบนพื้นผิวที่กำหนดไว้ และไม่ใช่ค่าพิกัดแรงดันไฟฟ้าใช้งาน การออกแบบผลิตภัณฑ์ที่เกี่ยวข้องจะต้องพิจารณาถึงระยะห่างตามผิวฉนวน (creepage) และระยะห่างในอากาศ (clearance), มลภาวะ, รูปทรง, สภาพแวดล้อม และข้อกำหนดตามมาตรฐานผลิตภัณฑ์ด้วย.
ข้อมูลการทดสอบวัสดุสามารถพิสูจน์ความสามารถในการตัดกระแสลัดวงจรของ MCCB ได้หรือไม่?
ไม่ได้ ความสามารถในการตัดกระแสลัดวงจรเป็นสมรรถนะของอุปกรณ์สำเร็จรูป ซึ่งเกี่ยวข้องกับหน้าสัมผัส, กลไก, เส้นทางกระแสไฟฟ้า, ระบบควบคุมอาร์ก, ตัวเรือน, ฉนวน, ขั้วต่อ และโครงสร้างที่ผ่านการทดสอบ ข้อมูลวัสดุช่วยสนับสนุนการออกแบบและการควบคุมคุณภาพ แต่ไม่สามารถกำหนดค่าพิกัดการตัดกระแสของเบรกเกอร์ได้ด้วยตัวมันเอง.
กฎทางวิศวกรรมขั้นสุดท้าย
อย่าเลือก SMC, BMC หรือ DMC โดยดูจากชื่อย่อ ให้เลือกจาก เกรดของสารประกอบและวิธีการขึ้นรูปที่กำหนดไว้สำหรับรูปทรงชิ้นส่วนที่กำหนด, จากนั้นให้ตรวจสอบชิ้นส่วนที่ขึ้นรูปและเซอร์กิตเบรกเกอร์หรือชุดประกอบที่สมบูรณ์ในระดับที่เหมาะสม.
SMC มักเป็นจุดเริ่มต้นที่ดีกว่าสำหรับชิ้นส่วนฉนวนโครงสร้างขนาดใหญ่ ส่วน BMC/DMC มักเป็นจุดเริ่มต้นที่ดีกว่าสำหรับชิ้นส่วนที่ขึ้นรูปที่มีขนาดกะทัดรัด มีรายละเอียดซับซ้อน และมีชิ้นส่วนฝังอยู่มาก การตัดสินใจขั้นสุดท้ายขึ้นอยู่กับห่วงโซ่หลักฐาน ไม่ใช่ชื่อวัสดุ.