En esta página
La garantía de calidad en la fabricación de MCB no se demuestra con un certificado, un informe de inspección o una fotografía de un banco de pruebas. Un sistema creíble conecta el modelo exacto de interruptor automático en miniatura y los valores nominales declarados con la norma de producto aplicable, la verificación del diseño, la producción controlada, los controles de producción adecuados, el control de cambios y los registros trazables.
Esta distinción es importante en el abastecimiento. Una prueba de tipo o de certificación puede demostrar que muestras representativas de un diseño cumplieron con los requisitos especificados. Por sí sola, no prueba que cada lote de producción posterior sea idéntico. Por el contrario, una fábrica puede realizar controles útiles durante el proceso, pero esos controles no pueden reemplazar la evidencia de cortocircuito y resistencia a nivel de diseño requerida para una clasificación de producto declarada.
La cadena de evidencia de calidad de los MCB
La pregunta práctica para un comprador no es simplemente: “¿Esta fábrica prueba los MCB?”. Es: “¿Puede el proveedor conectar esta orden de compra con el diseño verificado y mostrar cómo se controla la variación de la producción?”
| Capa de calidad | Propósito principal | Evidencia a solicitar | Lo que no demuestra por sí solo |
|---|---|---|---|
| Definición del producto y de la norma | Establecer el dispositivo exacto, los valores nominales, el mercado previsto y los requisitos aplicables | Hoja de datos, diseño de la placa de características, codificación del modelo, norma aplicable y edición | Que el diseño superó todas las evaluaciones requeridas |
| Verificación de diseño o de tipo | Demostrar que muestras representativas del diseño pueden cumplir con los requisitos declarados | Certificado válido cuando sea necesario, informe de prueba completo o relevante, lista de familias de modelos | Que cada unidad de producción esté libre de defectos |
| Control de entrada y en proceso | Mantener los materiales, las dimensiones, el ensamblaje y la calibración dentro de límites controlados | Especificaciones, plan de control, registros de inspección, estado del equipo, instrucciones de trabajo | Conformidad total con la norma del producto sin evidencia de diseño |
| Verificación de la producción | Detectar no conformidades de ensamblaje, calibración, dieléctricas, de marcado o funcionales utilizando el plan aplicable | Registros de pruebas rutinarias e inspección de lotes con criterios de aceptación e ID de los equipos | La capacidad de ruptura declarada a menos que esté respaldada por la evidencia requerida a nivel de diseño |
| Control de cambios y trazabilidad | Preservar la relación entre el diseño probado y el producto enviado | Código de lote, revisión de la lista de materiales, registros de cambios aprobados, registros de no conformidad y de acciones correctivas | Que un cambio de producto no documentado permanezca cubierto por un informe anterior |
La evidencia más sólida está vinculada a través de las cinco capas. Un número de certificado debe conducir a una familia de modelos definida. El modelo debe conducir a una lista de materiales y un proceso controlados. El lote enviado debe conducir a registros de inspección y prueba creados con equipos identificados y criterios de aceptación.
Paso 1: Definir el producto y el mercado antes de auditar la fábrica
Los controles de calidad solo tienen sentido una vez que el alcance del producto está fijado. Como mínimo, el comprador y el fabricante deben acordar:
- aplicación en CA o CC;
- configuración de polos;
- corriente y tensión nominales;
- característica de disparo;
- capacidad de cortocircuito declarada;
- instalación prevista y entorno de usuario;
- país o mercado de destino;
- norma de producto aplicable y ruta de conformidad requerida;
- número de catálogo exacto, etiqueta e identidad de embalaje.
Para interruptores automáticos de AC de uso doméstico y similares, IEC 60898-1 cubre dispositivos dentro de sus límites declarados de tensión, corriente y capacidad de cortocircuito. IEC 60947-2 se aplica a los interruptores automáticos dentro de su alcance que están destinados a ser instalados y operados por personas instruidas o cualificadas. Estas normas no son etiquetas intercambiables, y una declaración genérica como “interruptor automático IEC” no es suficiente.
El suministro norteamericano sigue un camino separado. UL Solutions identifica la norma UL 489 como una norma principal para interruptores automáticos de caja moldeada, interruptores y envolventes utilizados para la protección de acometidas, alimentadores o circuitos derivados. Un producto destinado a ese mercado debe ser evaluado según la categoría y los requisitos de certificación norteamericanos apropiados en lugar de asumir su equivalencia por tener un informe orientado a IEC.
La edición de la norma también importa. Se deben consultar las páginas actuales de IEC al especificar un nuevo proyecto; los certificados e informes existentes deben revisarse frente a las ediciones y reglas de transición aceptadas por el esquema de certificación o la autoridad de destino.
Paso 2: Verificar la evidencia a nivel de diseño
La verificación de diseño o de tipo cuestiona si una construcción de MCB definida puede ofrecer su comportamiento declarado bajo las condiciones de prueba aplicables. Dependiendo de la norma y la ruta de conformidad, el programa puede abordar elementos tales como:
- marcado y construcción;
- bornes y conexión de conductores;
- operación mecánica y eléctrica;
- propiedades dieléctricas;
- aumento de temperatura;
- características de operación tiempo-corriente;
- rendimiento ante cortocircuito;
- resistencia al calor, calor anormal, fuego o influencias ambientales;
- durabilidad o resistencia.
La secuencia exacta, el agrupamiento de muestras, los criterios de aceptación y las condiciones de prueba deben provenir de la norma y el programa de certificación aplicables. Una lista de verificación de marketing no sustituye a esos documentos.
Verifique el informe, el certificado y el producto
No revise un certificado de forma aislada. Compare estos campos entre el certificado, el informe, la hoja de datos, la placa de características, la muestra y la especificación de compra:
- fabricante y centro de producción;
- titular del certificado;
- categoría de producto y edición de la norma;
- designación del modelo o serie;
- configuraciones de polos;
- valores nominales de corriente y tensión;
- curvas de disparo o características de funcionamiento;
- capacidad de cortocircuito y cualquier condición asociada a la misma;
- variantes de construcción o programa de la familia de modelos;
- fecha de emisión, estado, referencia del informe y vía de verificación del organismo de certificación.
Si se presenta un informe de 6 kA para un pedido de 10 kA, o si un modelo de dos polos no está cubierto por el programa de la familia referenciada, la brecha no puede cerrarse con una envolvente de aspecto similar. Nuestro artículo sobre por qué los MCB de 10 kA son difíciles de producir en masa explica por qué la evidencia de la capacidad de ruptura pertenece a la construcción y capacidad nominal probadas, y no simplemente a una etiqueta de producto.
Paso 3: Controlar materiales y componentes por función
La inspección de entrada debe basarse en el riesgo. El objetivo no es recopilar certificados para cada artículo de bajo riesgo; es controlar las características que pueden alterar el rendimiento de protección, el aumento de temperatura, el aislamiento, el funcionamiento mecánico o la fiabilidad de la conexión.
| Componente o subsistema | Riesgo de calidad | Ejemplos de evidencia controlada |
|---|---|---|
| Bimetal y trayectoria térmica | Desviación en la respuesta a la sobrecarga debido a variaciones en el material, la geometría, la unión o la calibración | Especificación aprobada, dimensiones, identidad del proveedor/lote, registros de proceso y calibración |
| Disparo magnético | Disparo instantáneo fuera del rango previsto | Especificación de la bobina o del conductor, geometría de la armadura, ajuste del ensamblaje, método de calibración verificado |
| Contactos y trayectoria de corriente | Calentamiento excesivo, soldadura, erosión o resistencia inestable | Especificación de material y dimensiones, controles del proceso de unión, resultados de inspección |
| Piezas de control de arco | Rendimiento de interrupción inconsistente o contención de daños | Geometría controlada, especificación de material, orientación del ensamblaje, aprobación de cambios |
| Carcasa moldeada y aislamiento | Agrietamiento, deformación, distancias de aislamiento inadecuadas o sustitución de materiales | Resina/especificación aprobada, controles de moldeo, criterios dimensionales y visuales |
| Bornes y tornillos | Sujeción deficiente del conductor, roscas trasroscadas o calentamiento excesivo | Dimensiones, especificación de material/recubrimiento, criterios de montaje e inspección funcional |
| Piezas del mecanismo | Atascamiento, apertura incompleta o fuerza de contacto inconsistente | Control de utillaje, comprobaciones dimensionales, poka-yoke de ensamblaje, comprobaciones de funcionamiento mecánico |
Aquí es también donde a menudo se introducen sustituciones no autorizadas. El fabricante debe ser capaz de demostrar cómo se cualifican los proveedores alternativos o los cambios de material y si el cambio requiere una revisión frente al archivo de prueba o certificación del producto existente.
Paso 4: Ensamblaje y calibración del control
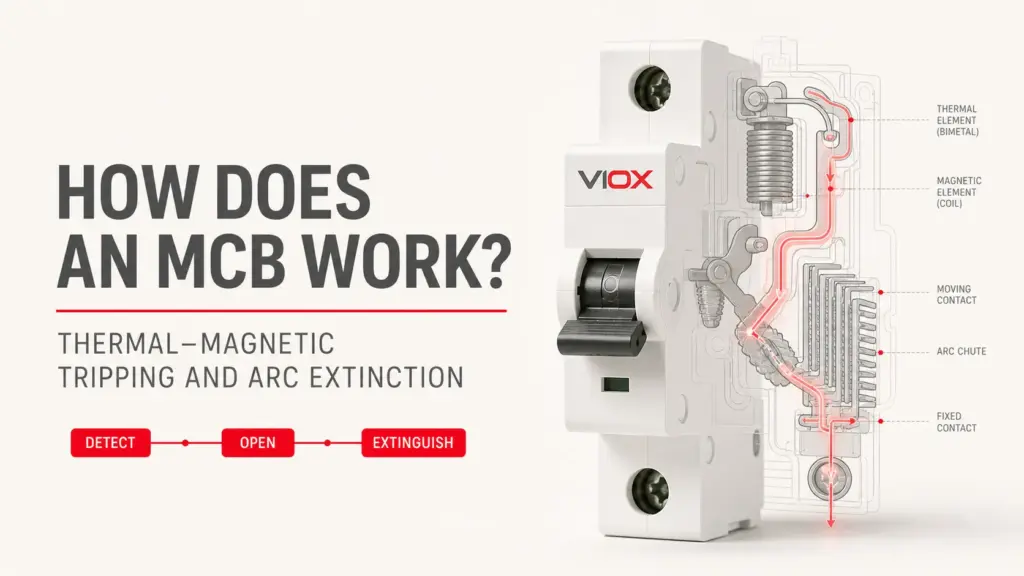
El rendimiento del MCB depende de las interacciones entre la trayectoria de corriente, el elemento térmico, el disparo magnético, el pestillo, los contactos, los muelles y la estructura de control de arco. Para una explicación causal detallada, consulte cómo funciona un MCB. En la fabricación, la tarea de calidad consiste en mantener esas interacciones dentro de los límites de construcción verificados.
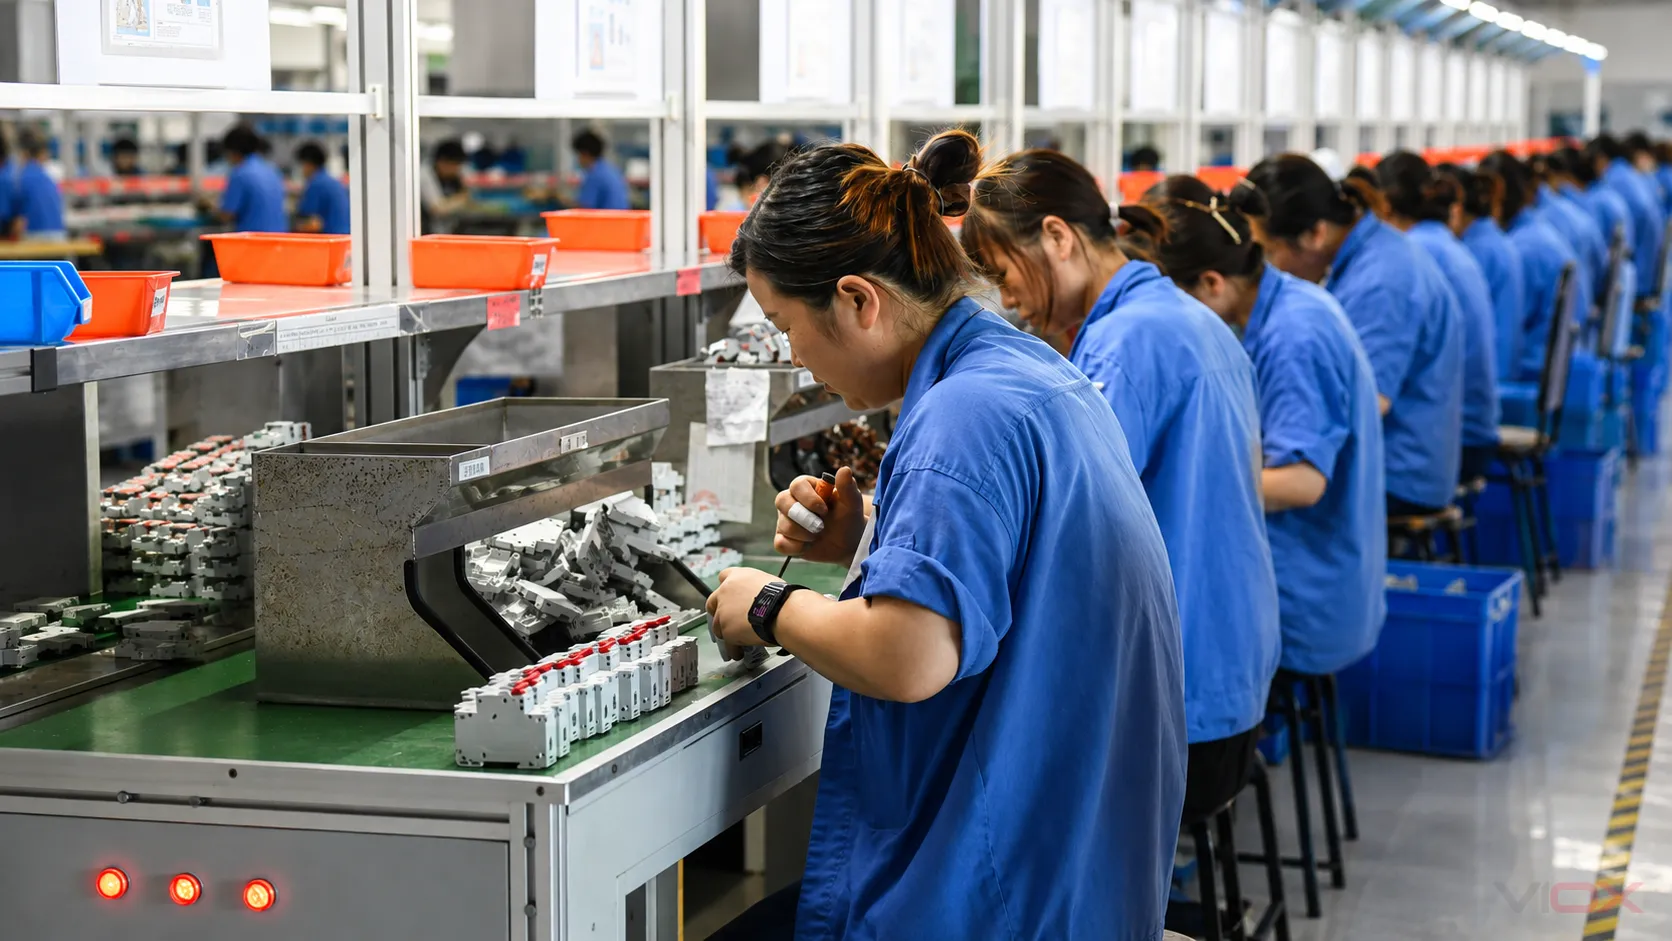
Un plan de control de procesos eficaz identifica las características críticas y responde a cinco preguntas:
- ¿Qué característica se controla?
- ¿En qué operación se controla?
- ¿Cómo se mide o se evita que se desvíe?
- ¿Cuál es el criterio de aceptación y el plan de reacción?
- ¿Qué registro vincula el resultado con el lote o la unidad?
Los controles útiles pueden incluir la verificación de accesorios o herramientas, comprobaciones de orientación de componentes, operaciones de ajuste calibrado, enclavamientos mecánicos, sistemas a prueba de errores, aprobación de la primera pieza y respuestas definidas cuando una medición tiende hacia un límite de control. El método de control específico debe coincidir con el diseño del producto y el riesgo de producción; la automatización por sí sola no es evidencia de conformidad.
Paso 5: Separar las comprobaciones de producción de las pruebas de diseño
Los compradores preguntan con frecuencia si cada MCB está “completamente probado”. Esa frase es demasiado vaga. Los planes de calidad de fabricación normalmente combinan varias actividades diferentes, cada una con un propósito distinto.
| Actividad | Rol típico | Cobertura | Pregunta del comprador |
|---|---|---|---|
| Verificación de diseño/tipo | Establecer la capacidad de un diseño definido frente a la norma aplicable | Muestras representativas y secuencias de prueba definidas | ¿El informe cubre este modelo y valor nominal exactos? |
| Verificación de producción rutinaria | Detectar defectos de fabricación especificados | Según lo requerido por la norma, el esquema y el plan de control de fábrica aplicables | ¿Qué comprobaciones se aplican a cada unidad y dónde están los registros? |
| Inspección o calibración en proceso | Controlar las características críticas antes del ensamblaje final | Operaciones, unidades o lotes definidos | ¿Qué se mide, con qué equipo y qué sucede tras un fallo? |
| Inspección por lote o muestreo | Monitorear la consistencia del lote y las características no aptas para pruebas en cada unidad | Muestras seleccionadas bajo un plan declarado | ¿Cuál es la base de muestreo, el criterio de aceptación y la regla de disposición? |
| Actividad periódica o de vigilancia | Confirmar la conformidad continua o supervisar el rendimiento a largo plazo | Intervalos definidos, muestras o vigilancia de la certificación | ¿Quién lo requiere y qué modelos y centros de producción están cubiertos? |
Las pruebas de cortocircuito de alta energía no deben confundirse con una comprobación final no destructiva realizada en cada unidad. Se trata de una evidencia a nivel de diseño realizada bajo condiciones controladas en muestras específicas. Por lo tanto, un proveedor debe mostrar tanto la evidencia de diseño aplicable como los controles de producción utilizados para reproducir dicha construcción.
Qué debe contener un registro de pruebas de producción
Un registro creíble es más útil que una fotografía de un equipo de pruebas. Dependiendo del plan de control, debe identificar:
- modelo de producto y valor nominal;
- lote, fecha, línea o identificador de unidad;
- método de prueba o inspección;
- criterios de aceptación;
- resultado real o disposición clara de aprobado/fallido;
- identificador de equipo o estación;
- estado de calibración o verificación;
- registro del operador o del sistema;
- tratamiento de unidades fallidas y reevaluadas.
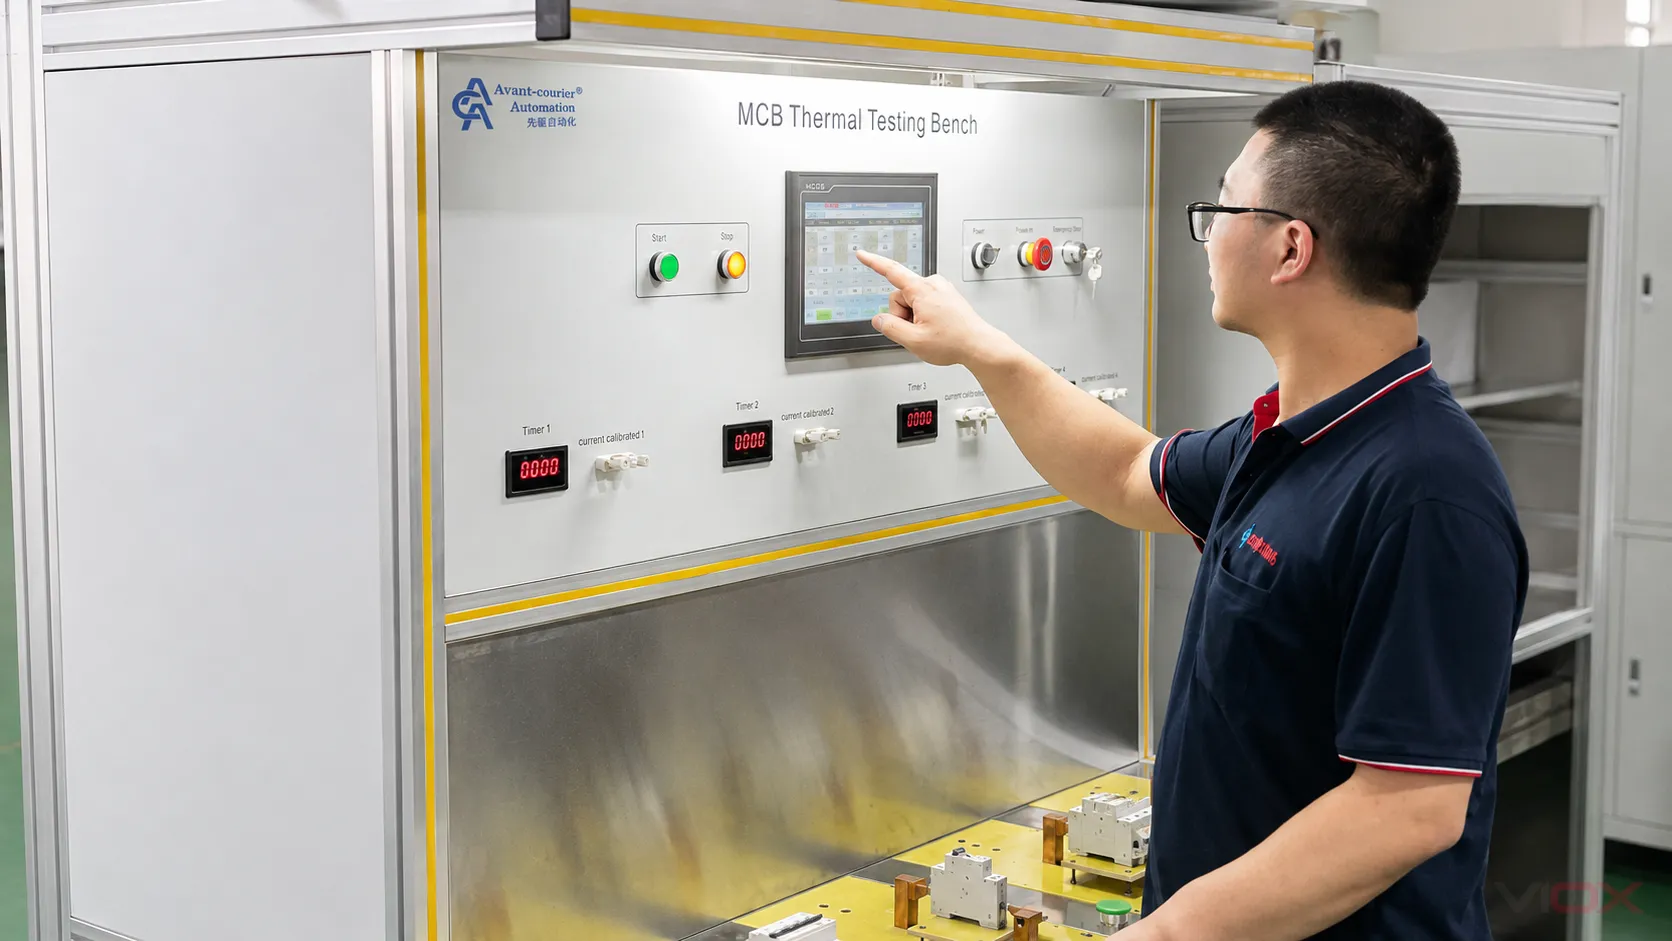
Evite imponer una corriente, tiempo, tensión dieléctrica, tamaño de muestra o frecuencia de prueba universales para todos los MCB. Esos valores dependen de la norma aplicable, la familia del dispositivo, la capacidad nominal, el propósito de la prueba y el plan de calidad aprobado.
Paso 6: Exigir trazabilidad y control de cambios
La trazabilidad no necesita exponer fórmulas confidenciales ni precios de proveedores. Sí necesita permitir que el fabricante contenga un problema y determine qué producto puede estar afectado.
Una cadena de trazabilidad práctica puede conectar:
MCB terminado o código de lote → fecha y línea de producción → registro de inspección/prueba → revisión de la lista de materiales → lotes de componentes críticos → proveedor aprobado e historial de cambios
El control de cambios es tan importante como la aprobación inicial. Un nuevo material de contacto, fuente de bimetal, pieza moldeada, resorte, geometría de cámara de arco, diseño de borne, sitio de producción o método de calibración puede afectar el rendimiento o el alcance de la evidencia de conformidad existente. La revisión debe determinar si el cambio está permitido, requiere una revalidación interna, debe informarse a un organismo de certificación o requiere pruebas adicionales.
El producto no conforme debe ser identificado y segregado. Las reglas de retrabajo y reensayo deben estar documentadas. La acción correctiva debe abordar la causa (como la variación del material, el desgaste de los accesorios, la desviación del proceso o una instrucción poco clara) y no simplemente reemplazar la muestra fallida.
ISO explica que ISO 9001 proporciona los requisitos para un sistema de gestión de calidad, incluyendo la operación controlada, la información documentada, la evaluación del desempeño y la mejora. Dicho marco puede respaldar una fabricación consistente. La certificación ISO 9001 no es un certificado de producto MCB y no demuestra que un interruptor automático específico cumpla con IEC 60898-1, IEC 60947-2, UL 489 o cualquier valor nominal declarado.
Lista de verificación de documentos y auditoría de proveedores de MCB
Utilice la siguiente lista de verificación antes de aprobar un modelo o emitir una orden de producción.
Identidad del producto
Evidencia de conformidad
Control de fabricación
Trazabilidad y gestión de cambios
Banderas rojas durante la evaluación de proveedores de MCB
Detenga el proceso de aprobación cuando encuentre cualquiera de estas condiciones:
- se utiliza un certificado para reclamar cobertura de modelos o valores nominales no relacionados;
- se menciona la norma sin una edición, informe o referencia de certificado verificable;
- los datos de la etiqueta difieren del informe o de la especificación de compra;
- un proveedor afirma que cada unidad recibe una prueba completa de capacidad de ruptura;
- se muestra el equipo de prueba, pero los métodos, límites, estado del equipo y registros no están disponibles;
- se pueden realizar sustituciones de materiales críticos sin una revisión de ingeniería o de conformidad;
- las unidades fallidas simplemente se vuelven a probar hasta que pasan, sin una disposición definida;
- los códigos de lote no se pueden vincular a los registros de producción o inspección;
- se presenta la norma ISO 9001 como prueba de certificación del producto MCB;
- el proveedor no identificará qué planta de producción fabricó la muestra aprobada y el envío.
Lo que las fotografías de fábrica pueden —y no pueden— mostrar
Las fotografías de fábrica pueden establecer que equipos, áreas de trabajo y operaciones particulares estaban presentes cuando se capturaron las imágenes. Pueden ayudar a un comprador a comprender la disposición de la línea, la automatización, el ensamblaje manual y las estaciones de prueba disponibles.
No pueden demostrar la precisión de la prueba, el estado de calibración, la frecuencia de muestreo, la cobertura del certificado, la consistencia de la producción actual ni la conformidad de un modelo solicitado. Considere las fotografías como evidencia de orientación y utilice registros, auditorías presenciadas, muestras y documentación verificable de terceros para las decisiones de aprobación.
Preguntas Frecuentes
¿Se somete cada MCB a pruebas de cortocircuito a su plena capacidad de ruptura?
No. La verificación de la capacidad de ruptura es una actividad de nivel de diseño de alta energía realizada en muestras especificadas bajo la norma o el programa de certificación aplicable. No debe confundirse con las comprobaciones rutinarias o finales de producción. Pregunte cómo se controla la construcción probada en la producción normal.
¿La certificación ISO 9001 demuestra que un MCB cumple con la norma IEC 60898-1?
No. La norma ISO 9001 se refiere al sistema de gestión de calidad de la organización. La conformidad del producto requiere evidencia vinculada al modelo de MCB, los valores nominales, la norma de producto y la ruta de conformidad pertinentes.
¿Cuál es el documento más importante que se debe solicitar a un fabricante de MCB?
No existe un único documento suficiente. Comience con la especificación exacta del modelo, luego verifique el certificado y el informe de prueba pertinentes con su lista de modelos. Siga con el plan de control de fábrica, los registros de producción, el método de trazabilidad y el proceso de control de cambios.
¿Puede un informe interno de fábrica reemplazar la certificación de terceros?
No automáticamente. La respuesta depende del mercado objetivo, el esquema de conformidad requerido, el contrato y la autoridad competente. Un informe interno puede proporcionar evidencia útil para el desarrollo o la producción, pero no debe presentarse como una certificación independiente.
¿Cómo deberían los compradores comparar dos proveedores de MCB?
Compárelos al mismo nivel de modelo y requisitos. Utilice la misma especificación, solicite las mismas categorías de evidencia y evalúe las brechas en lugar de contar certificados. Para las opciones a nivel de modelo de VIOX, revise la comparativa de series de MCB antes de preparar la solicitud de cotización (RFQ).
Base la RFQ en evidencia, no en afirmaciones generales
Una solicitud de cotización de MCB efectiva debe especificar el mercado previsto, la norma, los valores nominales, las configuraciones de polos, las curvas de disparo, la capacidad de ruptura, los documentos requeridos, las expectativas de inspección, la trazabilidad, el embalaje y las reglas de notificación de cambios. Esto proporciona tanto al comprador como al fabricante una definición comprobable de aceptación.
Para evaluar las series publicadas, la disponibilidad de documentos, los requisitos de OEM y las preguntas sobre el control de fábrica, visite el Página del fabricante de MCB VIOX o envíe la solicitud completada y los requisitos de cumplimiento a [email protected].
Referencias autorizadas
- IEC 60898-1:2015 — Interruptores automáticos para protección contra sobreintensidades para instalaciones domésticas y similares
- IEC 60947-2:2024 — Aparamenta de baja tensión, Parte 2: Interruptores automáticos
- IEC: Evaluación de la conformidad
- ISO 9001 — Sistemas de gestión de la calidad
- ISO: Introducción a los sistemas de gestión de la calidad
- UL Solutions: Servicios de interruptores automáticos y protectores suplementarios
- UL Solutions: Guía de marcado y aplicación de interruptores automáticos de caja moldeada (MCCB)