


Na tej stronie
W przypadku części izolacyjnych wyłączników automatycznych, żywica poliestrowa wzmocniona włóknem szklanym (SMC) jest zazwyczaj mocniejszym kierunkiem początkowym dla większych części konstrukcyjnych formowanych tłocznie, podczas gdy masa formierska (BMC) oraz masa formierska (DMC) są zazwyczaj lepszym punktem wyjścia dla mniejszych, grubszych, bardziej skomplikowanych części lub części z wkładkami. Nie jest to uniwersalny ranking materiałów. Dokładny gatunek mieszanki, struktura włókien, metoda formowania, geometria części oraz weryfikacja gotowego urządzenia decydują o tym, czy dany materiał jest odpowiedni.
Najważniejszą zasadą jest to, że nazwa materiału nie określa parametrów znamionowych wyłącznika automatycznego. Wartość taka jak PTI 600, GWFI 960 °C, wynik badania wytrzymałości dielektrycznej lub klasyfikacja V-0 opisuje właściwości w określonym teście materiałowym. Nie stanowi ona samodzielnego dowodu zdolności wyłączania, koordynacji izolacji, wzrostu temperatury, trwałości mechanicznej ani zgodności gotowego wyłącznika.
SMC, BMC i DMC w skrócie
| Kryterium decyzji | SMC | BMC | DMC |
|---|---|---|---|
| Pełna nazwa | Sheet Molding Compound (SMC) | Bulk Molding Compound (BMC) | Dough Molding Compound (DMC) |
| Postać dostarczana | Przygotowany arkusz, zazwyczaj przenoszony pomiędzy foliami | Postać masowa, w formie wałka, bryły lub wsadu | Masa plastyczna w formie ciasta |
| Kierunek zbrojenia | Zazwyczaj dłuższe włókna cięte niż w konwencjonalnych gatunkach BMC/DMC | Zazwyczaj krótsze włókna cięte | Blisko spokrewnione z BMC; dokładne rozróżnienie zależy od specyfikacji i składu |
| Normalny kierunek przetwarzania | Formowanie tłoczne | Formowanie tłoczne, transferowe lub wtryskowe, jeśli pozwala na to dany gatunek | Formowanie tłoczne lub inna metoda formowania dozwolona dla danego gatunku i procesu |
| Typowa wytrzymałość projektowa | Elementy izolacyjne o większej powierzchni lub konstrukcyjne, w których istotna jest sztywność i odporność na uderzenia | Szczegółowe części trójwymiarowe, wypusty, żebra, wtopki metalowe i złożone wnęki | Podobne zastosowania masowe; należy zweryfikować, czy dostawca traktuje DMC jako synonim, termin regionalny czy odrębną formulację |
| Główna uwaga | Przepływ, orientację włókien, rozmieszczenie ładunku oraz wypełnianie złożonych detali należy zaprojektować inżynieryjnie | Krótsze włókna i przepływ mogą obniżyć parametry konstrukcyjne lub odporność na uderzenia w stosunku do wybranego gatunku SMC | Samo skrótowe oznaczenie nie definiuje metody zagęszczania, rodzaju włókna, żywicy ani parametrów użytkowych |
Tabelę tę należy wykorzystywać do wyboru kierunku rozwoju, a nie do zatwierdzania materiału. Pełna specyfikacja materiałowa oraz walidacja części formowanych pozostają niezbędne.
Co tak naprawdę oznaczają te trzy terminy
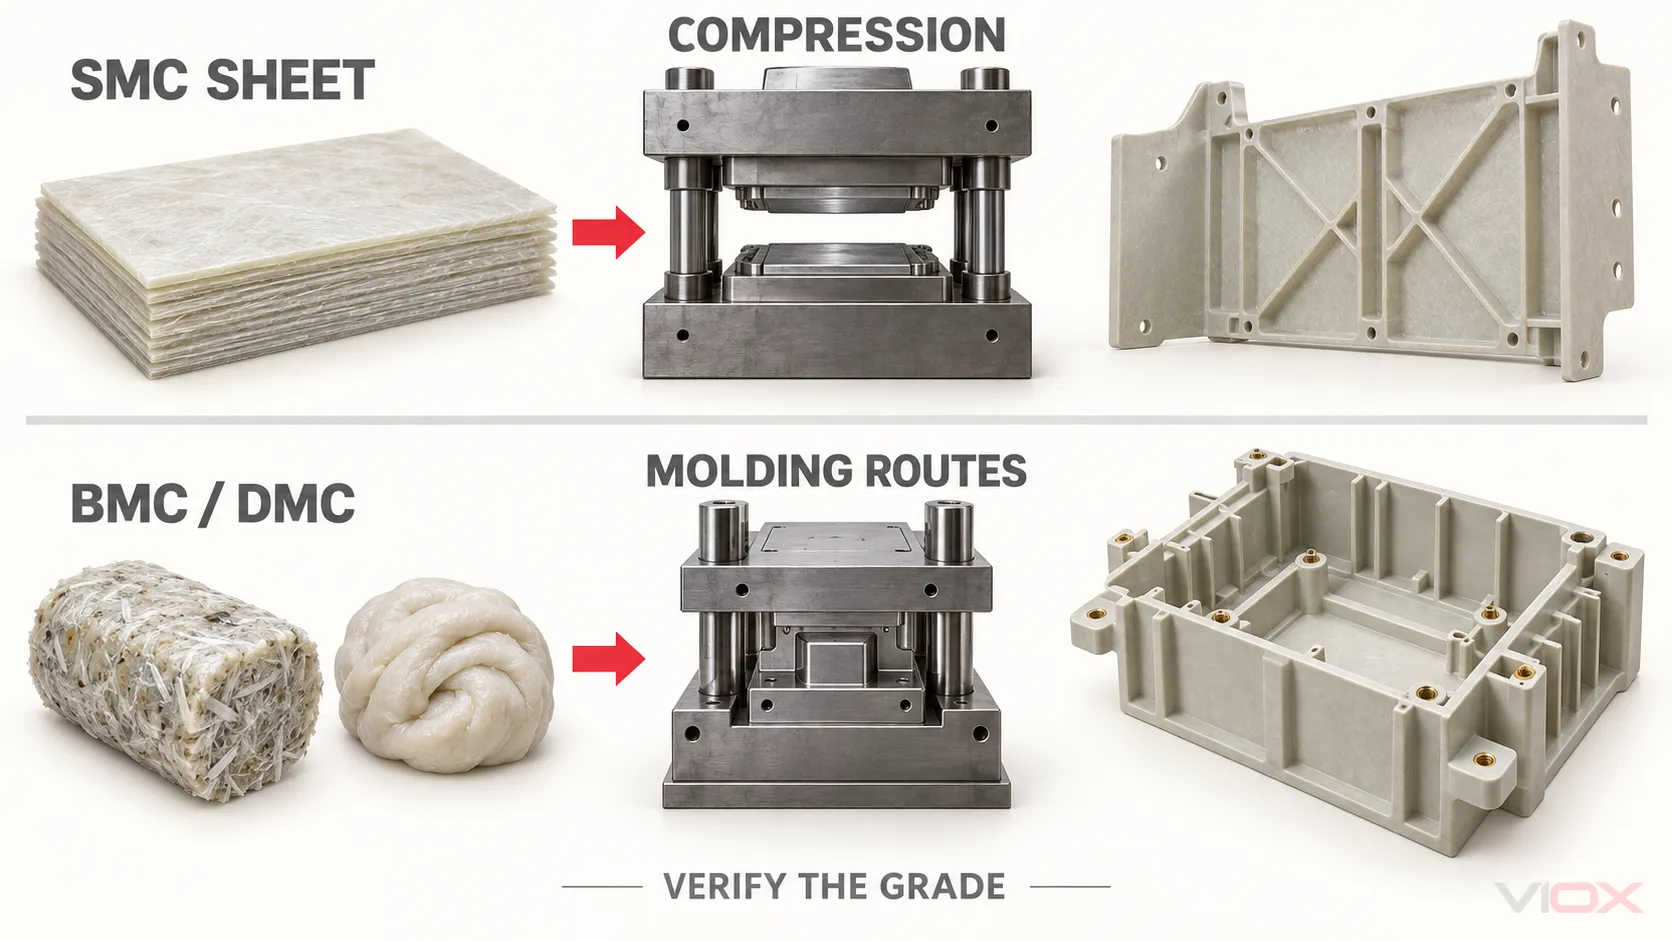
SMC: przygotowana masa formierska w arkuszach
SMC powstaje przez połączenie systemu żywic termoutwardzalnych z ciętym zbrojeniem, wypełniaczem mineralnym, inicjatorem lub systemem utwardzania, składnikami zagęszczającymi i antyadhezyjnymi (jeśli mają zastosowanie) oraz innymi dodatkami formulacyjnymi. Pasta żywiczna i zbrojenie są konsolidowane w półprodukt w formie arkusza, który dojrzewa do postaci dającej się formować masy.
W procesie formowania arkusz jest cięty na kontrolowaną porcję, umieszczany w podgrzewanej formie, ściskany, poddawany procesowi płynięcia i utwardzany. Wielkość i rozmieszczenie porcji wpływają na drogę płynięcia oraz orientację włókien. Zmienne te mogą wpływać na wytrzymałość, wypaczenia, miejsca łączenia strug, osadzanie wkładek oraz na to, czy cienkie lub szczegółowe obszary zostaną prawidłowo wypełnione.
Forma arkusza sprawia, że SMC jest szczególnie przydatne, gdy część łączy dużą powierzchnię z istotną funkcją konstrukcyjną. Nie oznacza to, że każdy gatunek SMC jest odpowiedni dla każdego dużego komponentu instalacji elektrycznej.
BMC: masa formierska w postaci sypkiej
BMC łączy żywicę termoutwardzalną, cięte zbrojenie, wypełniacz, system utwardzania, system antyadhezyjny i inne dodatki w masę o wysokiej lepkości. W porównaniu z konwencjonalnym SMC, zbrojenie jest zazwyczaj krótsze, a masę łatwiej dozować do kompaktowej wnęki formy.
W zależności od gatunku i wyposażenia, BMC może być formowane tłocznie, wtryskowo lub metodą transferową. Jego charakterystyka płynięcia pozwala na wykonywanie żebrowań, wsporników, przegród zacisków, zatapianych wkładek, grubszych sekcji oraz innych trójwymiarowych elementów, które mogą być trudne do wypełnienia przy użyciu masy SMC.
Kompromis nie polega po prostu na stwierdzeniu, że “BMC jest słabe”. Raczej skracanie włókien, orientacja, zawartość żywicy i wypełniacza, obszary zgrzewania oraz historia formowania mogą wytworzyć inny zakres właściwości mechanicznych niż w przypadku SMC. Zakres ten może być nadal całkowicie odpowiedni dla podstawy wyłącznika, pokrywy, wspornika lub elementu izolacyjnego, pod warunkiem spełnienia określonych testów i wymagań dotyczących gotowej części.
DMC: powiązane z BMC, ale nie definiowane wyłącznie przez ten akronim
DMC opisuje masę formierską o konsystencji ciasta. Użycie w branży nie jest w pełni jednolite: niektórzy dostawcy i regiony używają terminów BMC i DMC niemal zamiennie, podczas gdy specyfikacje mogą rozróżniać je pod względem składu, metody zagęszczania, konsystencji podczas obróbki lub formy produktu.
Bieżąca ISO 8606:2025 traktuje BMC i DMC jako rodzaje produktów preimpregnowanych i ustanawia wymagania dla materiałów z dodatkiem środków zagęszczających lub bez nich. Dlatego nabywca nie powinien tłumaczyć DMC automatycznie na BMC, ani traktować tych dwóch materiałów jako klas wydajności. Należy poprosić o pełne oznaczenie materiału, rodzinę składu, informacje o zbrojeniu, ścieżkę przetwarzania oraz deklarowane dane dotyczące właściwości.
Jak forma materiału wpływa na gotowy element
Łańcuch inżynieryjny to:
postać wsadu → długość i rozkład włókien → przepływ i orientacja w formie → mikrostruktura wypraski → właściwości części → weryfikacja na poziomie wyłącznika
Każde ogniwo ma znaczenie.
- Postać wsadu determinuje sposób przenoszenia i umieszczania materiału. Arkusze SMC można ciąć i układać w stosy, aby ukierunkować przepływ w dużej formie. Wsady BMC/DMC można ważyć i umieszczać wokół detali lub podawać przez kompatybilne urządzenia formujące.
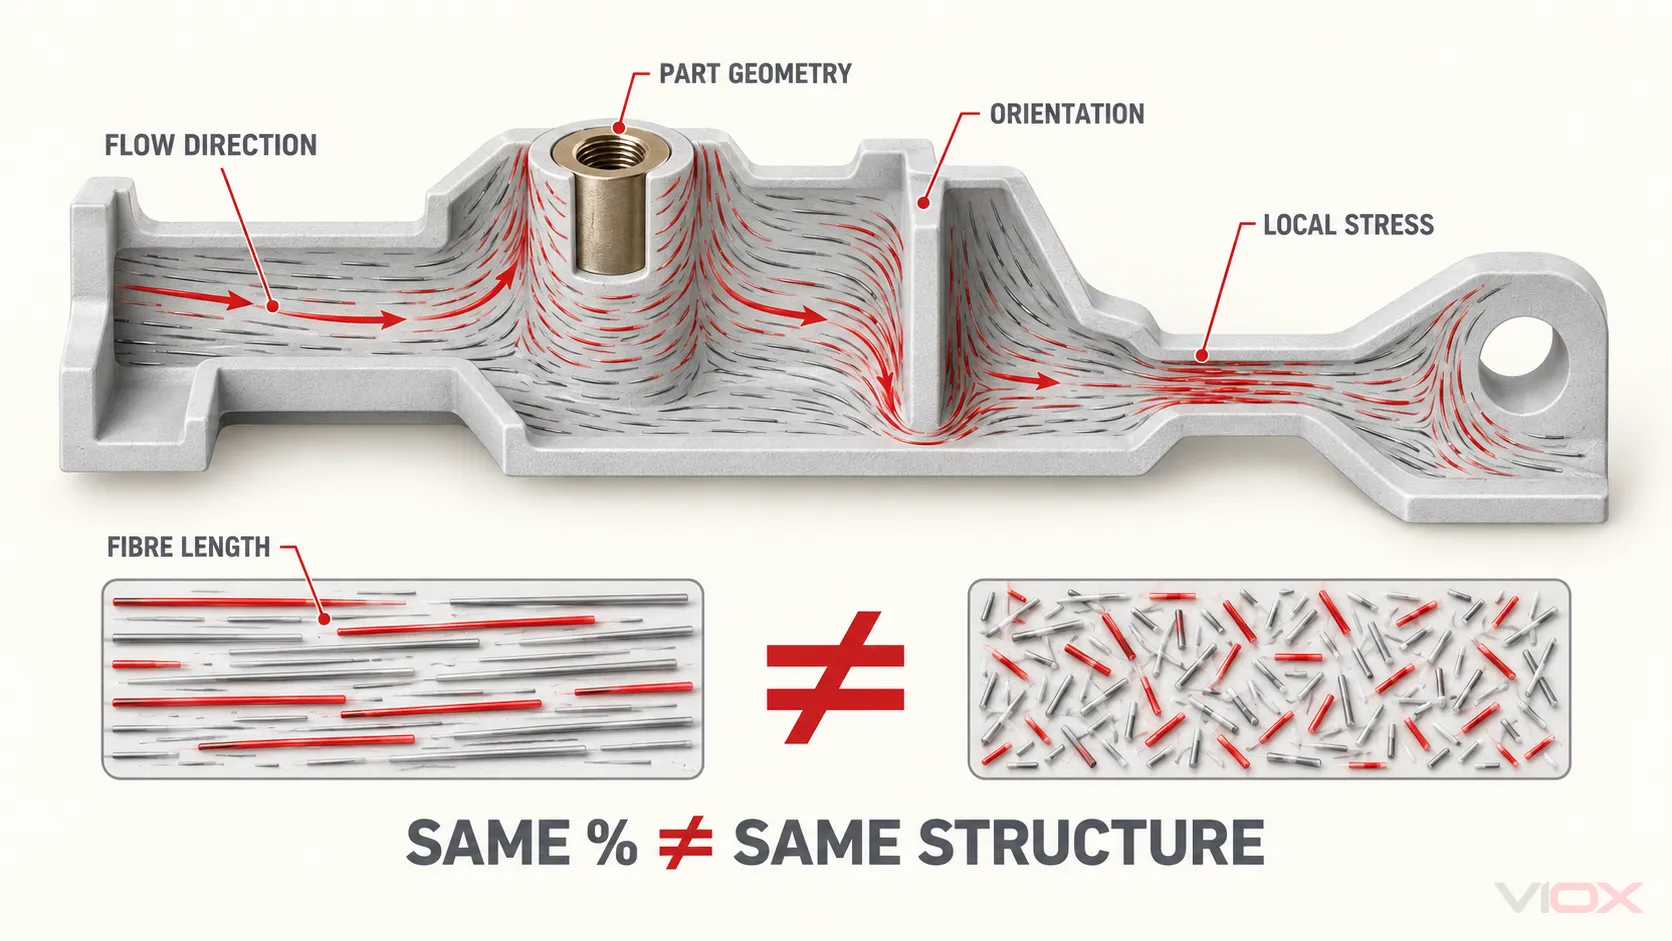
- Przepływ zmienia orientację włókien. Deklarowany procentowy udział włókna szklanego nie pokazuje, jak włókna układają się wokół otworów, żeber, wkładek lub wąskich sekcji.
- Orientacja zmienia anizotropię. Wypraska może wykazywać różną wytrzymałość i skurcz wzdłuż oraz w poprzek dominującego kierunku przepływu.
- Proces zmienia wady. Nieodpowiednia wentylacja, niewłaściwe umieszczenie wsadu, zanieczyszczenia, zmienność utwardzania, nadmierne ścinanie lub niekontrolowane warunki wkładki mogą powodować powstawanie pustek, niepełne wypełnienie, pęknięcia, odsłonięte włókna, odkształcenia lub słabe obszary.
- Geometria zmienia naprężenia elektryczne i mechaniczne. Grubość ścianek, promienie, drogi upływu, odstępy izolacyjne, rozstaw wkładek, narażenie na łuk elektryczny, obciążenie mocujące i siły zwarciowe oddziałują na formowany element – a nie na płaską próbkę z karty katalogowej.
Dlatego taka sama zawartość włókien nie zapewnia takiej samej wydajności elementu i dlatego wyższa wartość z karty katalogowej nie może zastąpić przeglądu rysunku technicznego lub testu formowanego elementu.
Dlaczego w wyłącznikach automatycznych stosuje się tworzywa termoutwardzalne
Właściwie dobrane kompozyty termoutwardzalne wzmocnione włóknem mogą łączyć izolację elektryczną, stabilność wymiarową, odporność termiczną, właściwości palne, wsparcie mechaniczne i podatność na formowanie. Takie połączenie jest cenne tam, gdzie formowany element musi pozycjonować zespoły przewodzące, wspierać mechanizm, utrzymywać wkładki, oddzielać części pod napięciem lub stanowić część obudowy wokół komponentów łączeniowych.
Typowe zastosowania projektowe obejmują:
- podstawy i pokrywy wyłączników kompaktowych (MCCB);
- wewnętrzne bariery izolacyjne i wsporniki;
- wsporniki zacisków lub przewodów formowane wtryskowo;
- elementy izolacyjne przylegające do łuku elektrycznego, zależne od konstrukcji i weryfikacji urządzenia;
- części izolacji konstrukcyjnej wyłączników powietrznych lub rozdzielnic;
- wsporniki szyn zbiorczych i izolatory wsporcze.
Są to wskazówki aplikacyjne, a nie uniwersalne stwierdzenia dotyczące konstrukcji. Niektóre wyłączniki lub podzespoły wykorzystują techniczne tworzywa termoplastyczne, inne tworzywa termoutwardzalne, ceramikę, laminaty lub kombinacje materiałów. Obudowy MCB, na przykład, nie są automatycznie wykonane z BMC tylko dlatego, że BMC jest powszechne w niektórych większych konstrukcjach w obudowach formowanych.
Aby dokonać szerszego wyboru pomiędzy PA66, PBT, PC, POM, PPS i mieszankami termoutwardzalnymi, skorzystaj z przewodnika VIOX dotyczącego tworzyw konstrukcyjnych dla komponentów elektrycznych.
Porównanie klas SMC i BMC
GB/T 23641-2018 to aktualna chińska norma krajowa dotycząca nienasyconych żywic poliestrowych wzmacnianych włóknem szklanym typu SMC i BMC do zastosowań elektrycznych. Poniższy fragment porównuje dwa konkretne oznaczenia zawarte w tych ramach: UP-SMC-25a oraz UP-BMC-25a.
Nie chroni przed: nie opisują wszystkie materiały SMC i BMC. Podane wartości są wymaganiami klasowymi w ramach przytoczonej normy badawczej, a nie gwarantowanymi właściwościami dowolnego kompozytu handlowego lub gotowego elementu wyłącznika automatycznego.
| Własność | UP-SMC-25a | UP-BMC-25a | Interpretacja inżynierska |
|---|---|---|---|
| Zawartość włókna szklanego | 25 ± 2,5% | 25 ± 2,5% | Równy ułamek masowy nie oznacza równej długości włókien, ich orientacji ani wytrzymałości elementu |
| Moduł sprężystości przy rozciąganiu | ≥10 000 MPa | ≥12 500 MPa | Sama sztywność nie pozwala przewidzieć odporności na pękanie ani zachowania przy uderzeniu |
| Naprężenie rozciągające przy zerwaniu | ≥60 MPa | ≥30 MPa | Ten wybrany gatunek SMC ma wyższą minimalną wytrzymałość na rozciąganie |
| Wydłużenie względne przy zerwaniu | ≥2,0% | ≥0,5% | Wybrane gatunki mają różne granice odkształcenia przed pęknięciem |
| Wytrzymałość na ściskanie | ≥170 MPa | ≥120 MPa | Istotne dla obciążeń zaciskowych i wsporczych, jednak geometria wkładki oraz koncentracja naprężeń nadal mają znaczenie |
| Moduł sprężystości przy zginaniu | ≥10 000 MPa | ≥10 000 MPa | Podana wartość minimalna jest jednakowa dla tych dwóch klas |
| Wytrzymałość na zginanie | ≥180 MPa | ≥90 MPa | Wybrana klasa SMC charakteryzuje się wyższą minimalną wytrzymałością na zginanie |
| Udarność metodą Charpy'ego | ≥75 kJ/m² | ≥30 kJ/m² | Wybrany gatunek SMC charakteryzuje się wyższą minimalną udarnością |
| Temperatura ugięcia pod obciążeniem | ≥240 °C | ≥220 °C | Porównawczy test materiałowy, a nie dopuszczalna temperatura pracy wyłącznika |
| Współczynnik liniowej rozszerzalności cieplnej | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | Oba dzielą podany limit; kierunek formowania części i proces pozostają istotne |
| Wskaźnik temperatury, TI | ≥130 | ≥130 | Wskaźnik wytrzymałości termicznej materiału, a nie samodzielna wartość znamionowa temperatury urządzenia |
| Wytrzymałość elektryczna | ≥22 kV/mm | ≥22 kV/mm | Wynik dla próbki; gotowa izolacja zależy od grubości, geometrii, powierzchni styku, wad i warunków |
| Przenikalność elektryczna względna przy 100 Hz | ≤4.8 | ≤4.5 | Istotne dla właściwości dielektrycznych, ale rzadko stanowi jedyne kryterium wyboru materiału wyłącznika |
| Współczynnik strat przy 100 Hz | ≤0.02 | ≤0.02 | Oba spełniają podaną wartość maksymalną w określonym teście |
| Wskaźnik odporności na prądy pełzające, PTI | ≥600 | ≥600 | Wskazuje na przejście zdefiniowanego testu napięcia śledzenia; nie jest to znamionowe napięcie systemu |
| Odporność na łuk elektryczny | ≥180 s | ≥180 s | Przydatne do porównywania podobnych materiałów; nie odwzorowuje zdarzenia przerwania obwodu przez wyłącznik automatyczny |
| Palność | Nie gorsze niż V-0 | Nie gorsze niż V-0 | Zdefiniowana klasyfikacja próbki; gotowy produkt nadal wymaga odpowiedniej oceny |
| Indeks tlenowy | — | ≥38% | Wymienione tylko dla wybranego gatunku BMC w tym porównaniu |
| Wskaźnik palności rozżarzonym drutem, GWFI | — | ≥960 °C przy 3,0 mm | Wynik dla materiału o podanej grubości; nie należy przenosić go automatycznie na inną grubość lub produkt końcowy |
| Gęstość | 1,60–2,00 g/cm³ | 1,70–2,10 g/cm³ | Wpływa na masę części i porównanie składu, a nie na samą jakość |
| Skurcz przetwórczy | ≤0,14% | ≤0,14% | Limit materiałowy nie eliminuje lokalnych odkształceń ani wpływu narzędzi/procesu |
| Absorpcja wody | ≤0,21% | ≤0,21% | Oba materiały mają określone to samo maksimum; rzeczywista wydajność w warunkach środowiskowych zależy od części i warunków |
Uderzający wniosek nie brzmi: “SMC jest zawsze lepszy”. Chodzi o to, że te dwa gatunki z 25% zawartością włókna szklanego osiągają podobne deklarowane limity elektryczne, różniąc się znacząco pod względem kilku wymagań dotyczących wytrzymałości i udarności. Ilustruje to, dlaczego dowody elektryczne i mechaniczne muszą być analizowane łącznie.
W przypadku specyfikacji zakupu lub dokumentacji zgodności należy zweryfikować każdą wartość, stan próbki i przywołaną metodę badawczą w odniesieniu do kontrolowanej kopii normy GB/T 23641-2018 oraz dokładnej dokumentacji klasy handlowej. Niniejsza tabela stanowi porównanie inżynierskie i nie zastępuje normy.
GB/T 15568-2024 obejmuje ogólne zastosowania SMC. Może wspierać ogólny kontekst materiałowy, ale nie powinien zastępować klasy przeznaczonej do zastosowań elektrycznych ani dowodów dotyczących gotowego produktu, wymaganych w przypadku wyłącznika automatycznego.
Co wartości elektryczne i cieplne udowadniają, a czego nie
PTI i CTI odnoszą się do zjawiska pełzania prądu
IEC 60112:2025 definiuje metody wyznaczania wskaźnika odporności na pełzanie prądu (PTI) oraz porównawczego wskaźnika odporności na pełzanie prądu (CTI) dla próbek materiałów izolacyjnych stałych lub płytek materiałowych przy użyciu napięcia przemiennego. PTI jest stosowany jako kryterium akceptacji i kontroli jakości; CTI jest używany głównie do charakteryzowania i porównywania materiałów.
Wynik PTI nie stanowi napięcia roboczego materiału i sam w sobie nie określa odstępu izolacyjnego powierzchniowego. Stopień zanieczyszczenia, grupa materiałowa, pole elektryczne, geometria powierzchni, środowisko instalacji oraz mające zastosowanie wymagania dotyczące produktu lub koordynacji izolacji nadal mają znaczenie.
GWFI to test palności materiału
IEC 60695-2-12:2021 definiuje test wskaźnika palności rozżarzonym drutem dla próbek materiałów. Wynik odnosi się do badanego materiału i warunków próbki, w tym jej grubości. Ocena rozżarzonym drutem produktu końcowego oraz pełna ocena zagrożenia pożarowego wyłącznika automatycznego to odrębne zagadnienia.
Odporność na łuk elektryczny jest wstępnym rozróżnieniem materiałowym
IEC 61621 opisuje test odporności na łuk elektryczny wysokiego napięcia i niskiego natężenia prądu, przeznaczony do wstępnego rozróżniania, wykrywania zmian w składzie oraz kontroli jakości suchych stałych materiałów izolacyjnych. Nie odwzorowuje on łuku o wysokim natężeniu, ciśnienia gazu, osadów przewodzących, ruchu styków ani sekwencji przerywania wewnątrz wyłącznika automatycznego.
Temperatura ugięcia nie jest wartością znamionową temperatury pracy
Temperatura ugięcia pod obciążeniem jest mierzona w określonych warunkach geometrii próbki, naprężenia i nagrzewania. ISO 75-1:2020 określa metodę ogólną, podczas gdy ISO 75-3:2025 obejmuje swoim zakresem wysokowytrzymałe laminaty termoutwardzalne oraz tworzywa sztuczne wzmacniane długimi włóknami. Wynik jest przydatny do porównywania zachowania materiału w określonym teście; nie stanowi on zezwolenia na pracę ciągłą w tej temperaturze.
Przypisz kierunek materiału do części wyłącznika
| Część lub warunki projektowe | Prawdopodobny kierunek początkowy | Dlaczego | Wymagane dodatkowe dowody |
|---|---|---|---|
| Szeroki, nośny panel izolacyjny lub bariera konstrukcyjna | SMC | Większy wsad arkuszowy i wzmocnienie konstrukcyjne mogą być odpowiednie dla szerokich form tłoczonych | Dane gatunkowe, analiza przepływu/orientacji, wymiary części formowanej, weryfikacja mechaniczna i elektryczna |
| Podstawa lub pokrywa MCCB z żebrami, występami, wkładkami i trójwymiarowymi wnękami | BMC/DMC lub inne kwalifikowane tworzywo termoutwardzalne | Ładowanie masowe i kompatybilne metody formowania pozwalają na wypełnienie szczegółowych, grubszych geometrii | Dokładny gatunek, proces wkładkowy, kontrola utwardzania, kontrole wymiarowe, testy części oraz weryfikacja na poziomie wyłącznika |
| Kompaktowy wspornik izolacyjny formowany wtryskowo z wkładkami | BMC/DMC lub kwalifikowane konstrukcyjne tworzywo termoplastyczne | Szczegółowy przepływ wokół osadzonych elementów metalowych może determinować wybór | Weryfikacja siły wyrywania/momentu obrotowego lub obciążenia w stosownych przypadkach, wymagania dielektryczne i odporność na prądy pełzające, jakość przekroju, kontrola zmian |
| Wspornik szyny zbiorczej lub izolator wsporczy | BMC/DMC, SMC, żywica odlewnicza lub inny określony system | Izolacja elektryczna i wsparcie mechaniczne muszą być rozwiązane łącznie | Rysunek, wkładki, znamionowe obciążenia mechaniczne, środowisko, dowody dielektryczne oraz weryfikacja montażu |
| Cienka część mechanizmu precyzyjnego z dala od izolacji poddawanej wysokim naprężeniom | Często termoplastyczne tworzywo konstrukcyjne zamiast SMC/BMC | Drobne elementy, zatrzaski, tarcie i precyzja formowania mogą być kluczowe | Dokładny gatunek polimeru, zachowanie pod wpływem wilgoci/ciepła, wymagania dotyczące palności i właściwości elektrycznych, trwałość |
| Element izolacyjny sąsiadujący z łukiem elektrycznym | System materiałowy specyficzny dla produktu | Ekspozycja na łuk, osady, przepływ gazu, geometria oraz konstrukcja przerywania mają kluczowe znaczenie | Dokładne dane konstrukcyjne wyłącznika; nigdy nie należy dokonywać wyboru wyłącznie na podstawie ogólnych sekund odporności na łuk |
VIOX Rodzina produktów MCCB zapewnia kontekst urządzenia, podczas gdy rodzinę produktów izolatorów szyn zbiorczych pokazuje inne zastosowanie, w którym izolacja formowana i wsparcie konstrukcyjne muszą być oceniane łącznie. Dostępność produktu, dokładny materiał, parametry znamionowe oraz dowody zgodności muszą zostać potwierdzone dla odpowiedniego modelu.
O co powinni pytać nabywcy i inżynierowie
Uzasadniony pakiet zatwierdzeń łączy pięć tożsamości:
rysunek części → oznaczenie materiału → partia formowana → dowód z badań → gotowy wyłącznik lub zespół
Wymagaj co najmniej:
- pełnego oznaczenia mieszanki, rodziny żywic, zawartości wzmocnienia, koloru oraz zatwierdzonego dostawcy;
- kontrolowanej karty katalogowej materiału oraz odpowiedniej specyfikacji lub klasy;
- metod badawczych, grubości próbki, kondycjonowania, kierunku oraz wartości akceptacji dla właściwości wynikowych;
- rysunku określającego krytyczne grubości ścianek, wkładki, promienie, drogi upływu, bariery oraz punkty obciążenia;
- kontroli procesu formowania w zakresie identyfikacji wsadu lub podawania, utwardzania, narzędzi, gniazd formy, wkładek oraz części niezgodnych;
- identyfikowalności partii od dostarczonej mieszanki poprzez formowaną część aż po gotowe urządzenie;
- zasad kontroli zmian obejmujących żywicę, wypełniacz, włókno, dodatki, pigment, dostawcę, oprzyrządowanie, proces oraz miejsce produkcji;
- kontrola i weryfikacja części formowanych odpowiednio do ich funkcji;
- dowód dla gotowego wyłącznika lub zespołu zgodnie z odpowiednią normą produktową i ścieżką dla rynku docelowego.
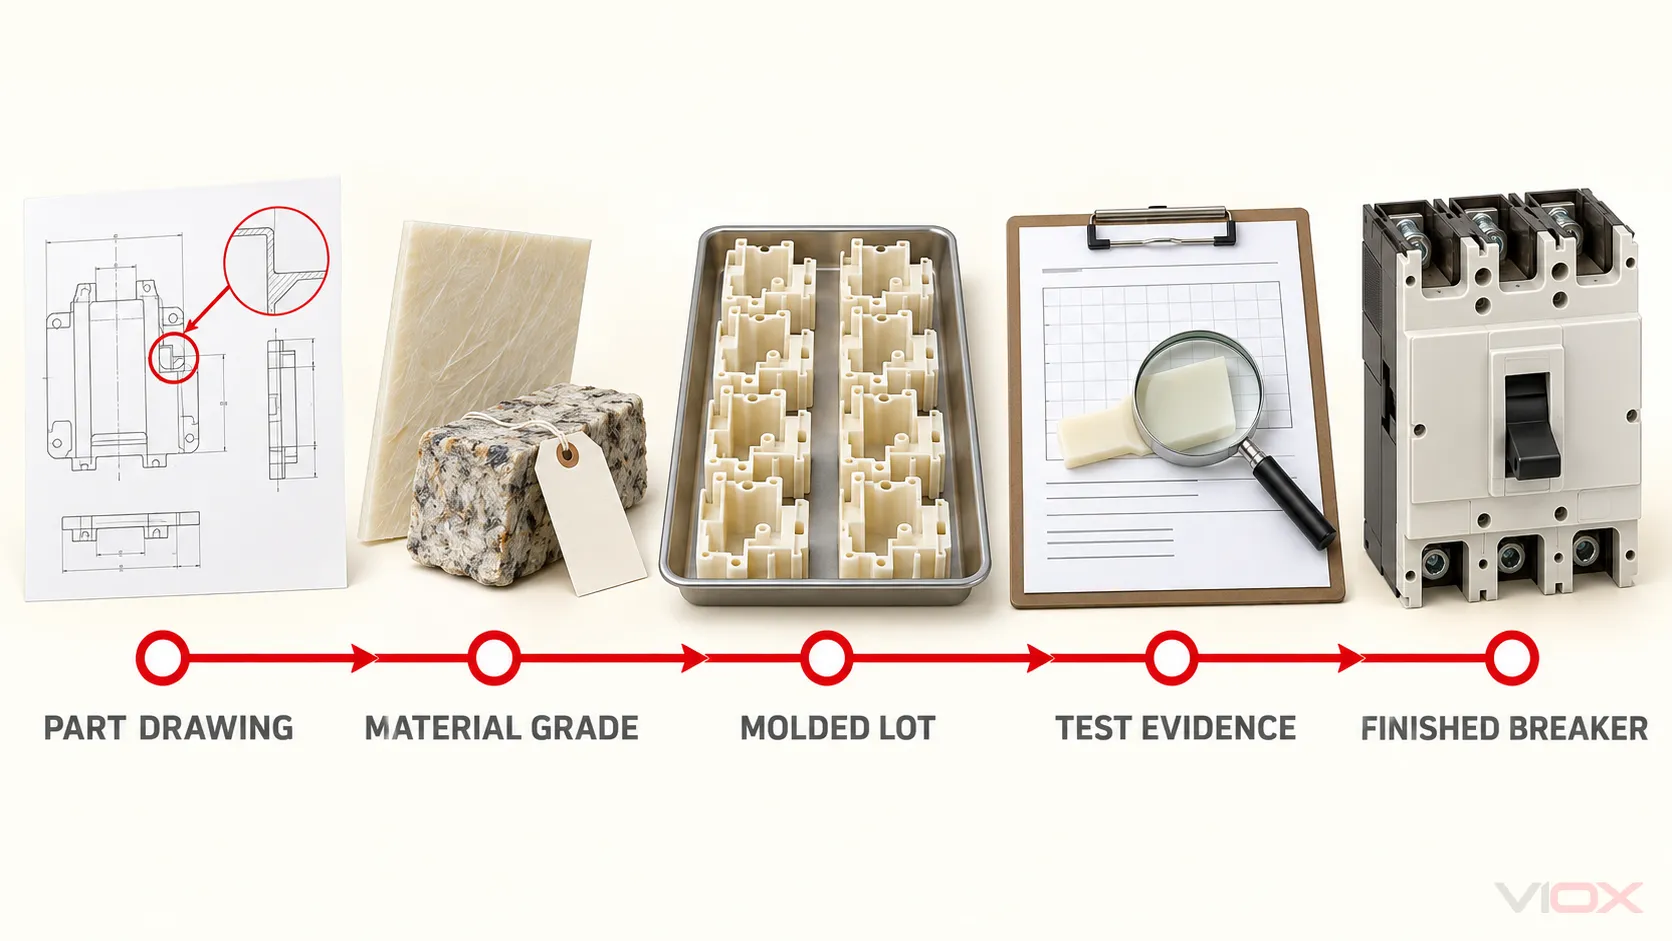
Certyfikat zakładu produkującego żywicę, certyfikat ISO 9001 lub karta charakterystyki materiału mogą stanowić jedno ogniwo. Żaden z nich nie stanowi dowodu dla całego łańcucha. Artykuł VIOX na temat zapewnienie jakości w produkcji MCB wyjaśnia tę samą zasadę tożsamości i kontroli zmian na poziomie gotowego urządzenia.
Pytania i odpowiedzi
Czy DMC to to samo co BMC?
Czasami terminy te są używane zamiennie w handlu, ale nie należy zakładać, że są identyczne w specyfikacji technicznej. Norma ISO 8606:2025 uznaje BMC i DMC za rodzaje wstępnie impregnowanych produktów formierskich. Należy potwierdzić, jak dostawca definiuje ten termin i uzyskać pełną specyfikację gatunku.
Czy SMC jest zawsze wytrzymalsze niż BMC?
Nie. Konwencjonalne SMC często wykorzystuje architekturę włókien, która zapewnia wyższą wytrzymałość konstrukcyjną i odporność na uderzenia, ale wynik zależy od porównywanych gatunków, systemu żywic i wypełniaczy, zawartości i orientacji włókien, procesu formowania oraz geometrii próbki lub części. Tabela UP-SMC-25a w porównaniu z UP-BMC-25a stanowi zestawienie dwóch gatunków, a nie uniwersalną zasadę.
Dlaczego BMC jest stosowane w obudowach i pokrywach MCCB?
BMC łączy właściwości izolacyjne tworzyw termoutwardzalnych z możliwością wypełniania żebrowań, wsporników, obszarów z wkładkami oraz innych szczegółowych elementów trójwymiarowych. Przydatność materiału zależy od dokładnego składu, projektu części, parametrów formowania oraz weryfikacji na poziomie wyłącznika.
Czy PTI 600 oznacza, że materiał może być stosowany przy 600 V?
Nie. PTI jest wynikiem określonego testu śledzenia powierzchni i nie stanowi wartości znamionowej napięcia roboczego. Odpowiedni projekt produktu musi również uwzględniać odstępy izolacyjne powierzchniowe i powietrzne, stopień zanieczyszczenia, geometrię, środowisko oraz wymagania norm produktowych.
Czy dane z testów materiałowych mogą potwierdzić zdolność wyłączania MCCB?
Nie. Zdolność wyłączania jest parametrem gotowego urządzenia, obejmującym styki, mechanizm, tor prądowy, system gaszenia łuku, obudowę, izolację, zaciski oraz badaną konstrukcję. Dane materiałowe wspierają projektowanie i kontrolę jakości, ale same w sobie nie mogą określić znamionowej zdolności wyłączania wyłącznika.
Ostateczna zasada inżynieryjna
Nie należy dobierać SMC, BMC ani DMC na podstawie akronimu. Należy wybrać określony gatunek mieszanki i metodę formowania dla zdefiniowanej geometrii części, a następnie zweryfikuj część formowaną oraz kompletny wyłącznik lub zespół na odpowiednim poziomie.
SMC jest często lepszym punktem wyjścia dla dużych elementów izolacji konstrukcyjnej. BMC/DMC są często lepszym punktem wyjścia dla kompaktowych, szczegółowych i bogatych we wkładki części formowanych. Ostateczna decyzja należy do łańcucha dowodowego – a nie do nazwy materiału.