Ezen az oldalon
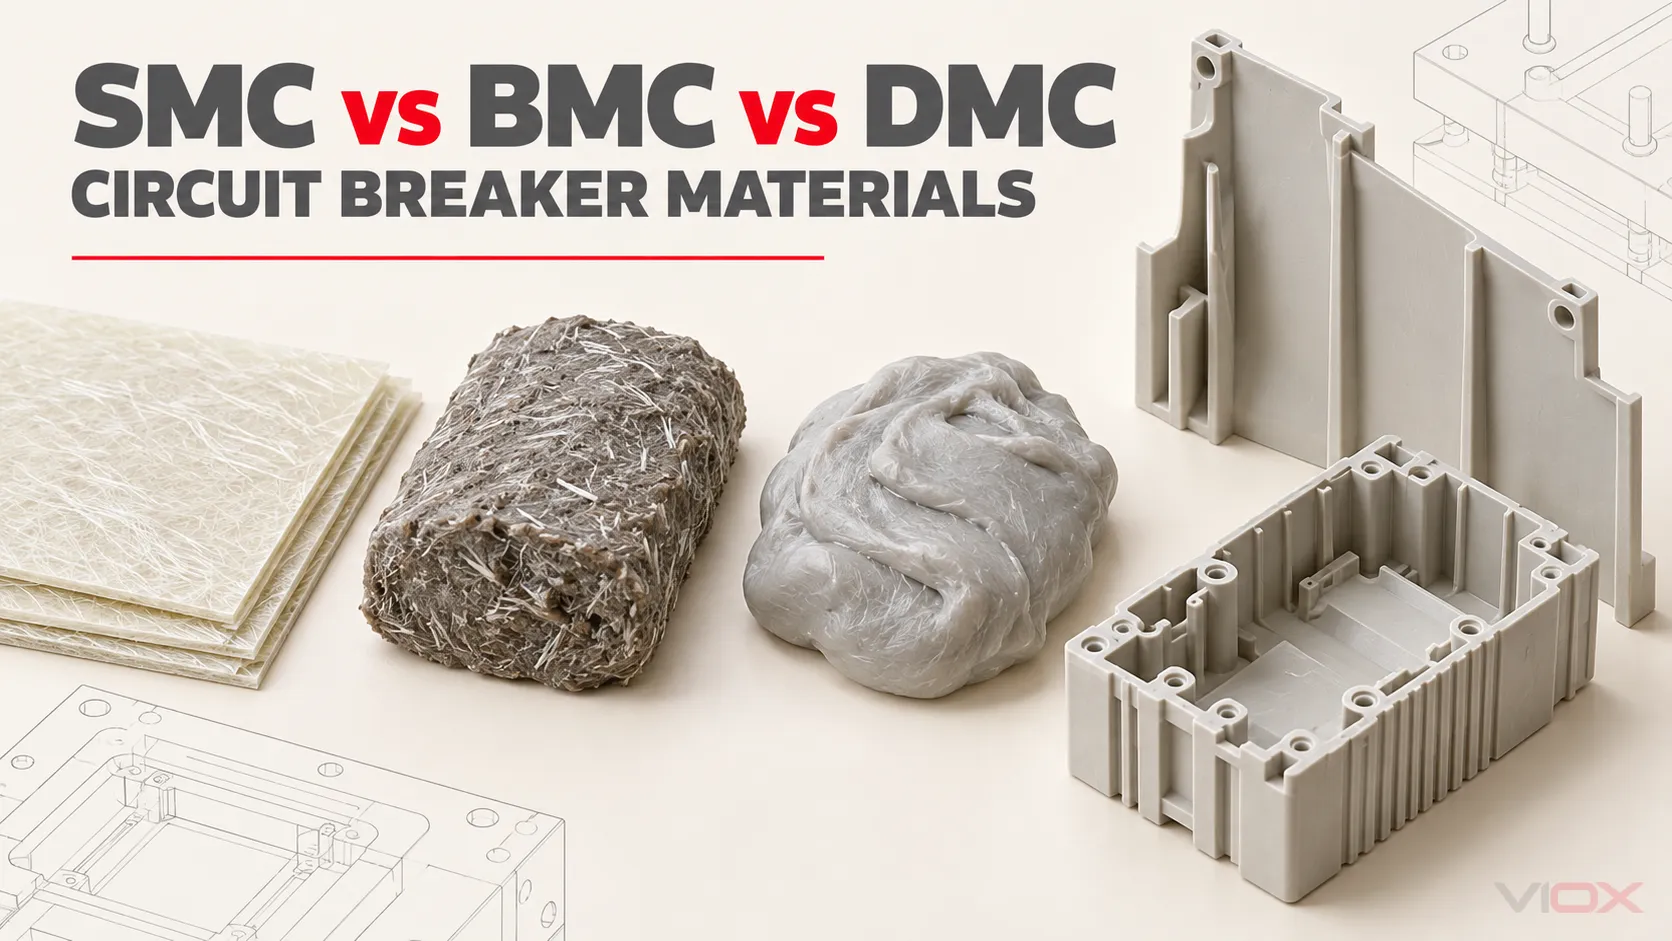
Megszakító szigetelő alkatrészei esetén, lemezformázó vegyület (SMC) általában az erősebb kiindulási irány a nagyobb préselt szerkezeti alkatrészeknél, míg tömegformázó vegyület (BMC) és tésztaformázó vegyület (DMC) általában jobb kiindulási irányt jelentenek kisebb, vastagabb, bonyolultabb vagy betétekkel ellátott alkatrészek esetén. Ez nem egy univerzális anyagbesorolás. A pontos vegyületminőség, a szálszerkezet, az öntési eljárás, az alkatrész geometriája és a kész eszköz ellenőrzése határozza meg, hogy egy anyag megfelelő-e.
A legfontosabb szabály az, hogy az anyag neve nem határozza meg a megszakító névleges értékeit. Egy olyan érték, mint a PTI 600, a GWFI 960 °C, egy dielektromos szilárdsági eredmény vagy egy V-0 osztályozás, egy meghatározott anyagvizsgálat alatti teljesítményt ír le. Ez önmagában nem igazolja a kész megszakító megszakítóképességét, szigetelési koordinációját, melegedését, mechanikai tartósságát vagy megfelelőségét.
SMC, BMC és DMC áttekintése
| Döntési szempont | SMC (lemezformázó vegyület) | BMC | DMC |
|---|---|---|---|
| Teljes kifejezés | Lemezes formázóanyag (Sheet Molding Compound) | Ömlesztett formázóanyag (Bulk Molding Compound) | Tésztaszerű formázóanyag (Dough Molding Compound) |
| Szállított forma | Előkészített lemez, amelyet általában fóliák között szállítanak | Ömlesztett, rönk, darabos vagy töltet forma | Tésztaszerű ömlesztett töltet |
| Erősítési irány | Általában hosszabb vágott szálak, mint a hagyományos BMC/DMC minőségeknél | Általában rövidebb vágott szálak | Szoros rokonságban áll a BMC-vel; a pontos különbségtétel a specifikációtól és az összetételtől függ |
| Normál feldolgozási irány | Préselés | Préselés, transzfer- vagy fröccsöntés, amennyiben a minőség lehetővé teszi | A minőség és az eljárás által megengedett sajtolás vagy egyéb öntési mód |
| Tipikus tervezési szilárdság | Nagyobb felületű vagy szerkezeti szigetelőalkatrészek, ahol a merevség és az ütésállóság fontos | Részletgazdag háromdimenziós alkatrészek, főnökök, bordák, beágyazott fémek és összetett üregek | Hasonló ömlesztett formájú alkalmazások; ellenőrizze, hogy a szállító a DMC-t szinonimaként, regionális kifejezésként vagy külön összetételként kezeli-e |
| Fő figyelmeztetés | Az áramlást, a szálirányt, a töltet elhelyezését és az összetett részletek kitöltését meg kell tervezni | A rövidebb szálak és az áramlás csökkentheti a szerkezeti vagy ütésállósági teljesítményt a kiválasztott SMC minőséghez képest | Önmagában a rövidítés nem határozza meg a sűrítési módszert, a szálat, a gyantát vagy a teljesítményt |
Használja ezt a táblázatot a fejlesztési irány kiválasztásához, ne pedig az anyag jóváhagyásához. A teljes anyagspecifikáció és az öntött alkatrész validálása továbbra is szükséges.
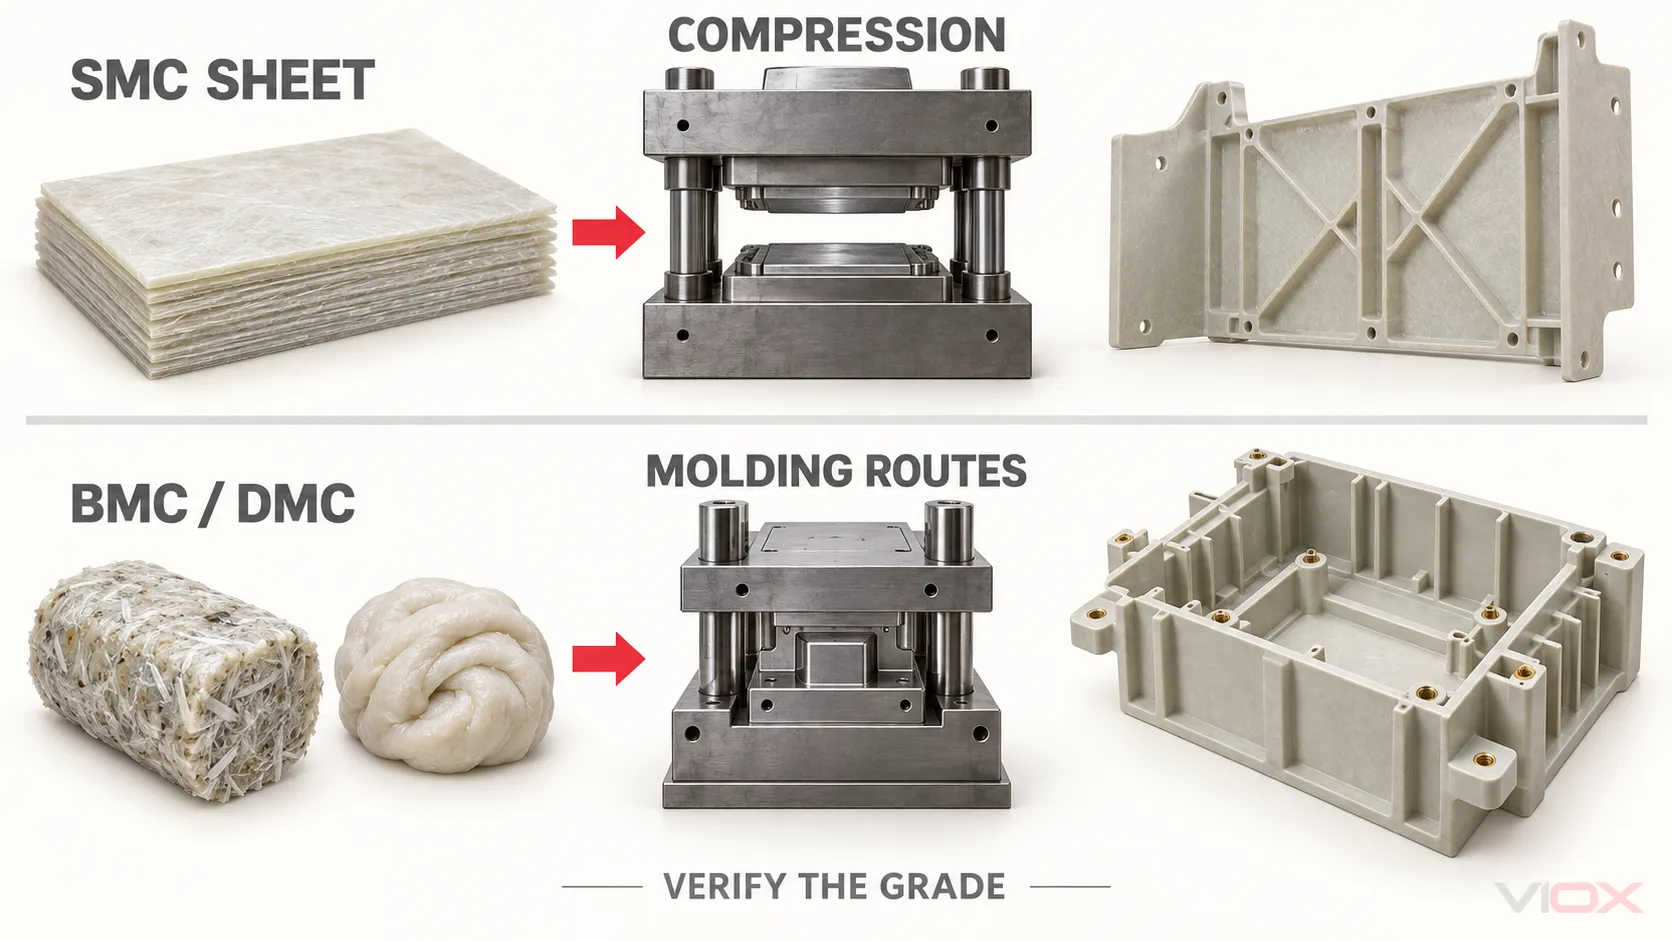
Mit jelentenek valójában ezek a kifejezések
SMC: előkészített szálas formázóanyag (sheet molding charge)
Az SMC egy hőre keményedő gyantarendszer, aprított erősítőanyag, ásványi töltőanyag, iniciátor vagy térhálósító rendszer, sűrítő- és formaleválasztó komponensek, valamint egyéb adalékanyagok kombinálásával készül. A gyantapaszta és az erősítőanyag egy lemezszerű köztes termékké áll össze, amely kezelhető formázóanyaggá érik.
A formázáshoz a lemezt meghatározott méretű töltetre vágják, fűtött formába helyezik, összenyomják, hagyják folyni, majd térhálósítják. A töltet mérete és elhelyezése befolyásolja az áramlási távolságot és a szálirányt. Ezek a változók hatással lehetnek a szilárdságra, a vetemedésre, az összefolyási vonalakra, a betétek terhelésére, valamint arra, hogy a vékony vagy részletgazdag területek megfelelően kitöltődnek-e.
A lemezforma különösen hasznossá teszi az SMC-t olyan alkatrészeknél, amelyek nagy felületet kombinálnak jelentős szerkezeti igénybevétellel. Ez nem jelenti azt, hogy minden SMC-minőség alkalmas minden nagy méretű elektromos alkatrészhez.
BMC: ömlesztett formázóanyag (bulk molding charge)
A BMC hőre keményedő gyantát, aprított erősítőanyagot, töltőanyagot, térhálósító rendszert, formaleválasztó rendszert és egyéb adalékanyagokat kombinál egy nagy viszkozitású ömlesztett vegyületté. A hagyományos SMC-hez képest az erősítőanyag általában rövidebb, és a töltet könnyebben adagolható kompakt üregbe.
A minőségtől és a berendezéstől függően a BMC sajtolható, transzferpréselhető vagy fröccsönthető. Áramlási viselkedése lehetővé teszi bordák, kiemelkedések, kapocsgátak, beágyazott betétek, vastagabb szakaszok és egyéb háromdimenziós jellemzők kialakítását, amelyeket SMC-töltettel nehéz lehet kitölteni.
A kompromisszum nem egyszerűen annyi, hogy “a BMC gyenge”. Inkább a szálrövidülés, az orientáció, a gyanta- és töltőanyag-tartalom, a hegesztési zónák és a fröccsöntési előzmények az SMC-től eltérő mechanikai tulajdonságokat eredményezhetnek. Ez a tartomány még mindig teljesen megfelelő lehet egy megszakító alapjához, fedeléhez, tartójához vagy szigetelőeleméhez, amennyiben a meghatározott vizsgálatok és a késztermékre vonatkozó követelmények teljesülnek.
DMC: a BMC-vel rokon, de nem kizárólag a betűszó alapján meghatározott anyag
A DMC egy tésztaszerű formázóanyagot jelöl. Az iparági használat nem teljesen egységes: egyes beszállítók és régiók a BMC-t és a DMC-t szinte felcserélhetően használják, míg a specifikációk összetétel, sűrítési módszer, kezelési konzisztencia vagy termékforma alapján különbséget tehetnek közöttük.
Az áramerősség ISO 8606:2025 a BMC-t és a DMC-t előre impregnált terméktípusként kezeli, és követelményeket állapít meg a sűrítőanyagot tartalmazó vagy anélküli anyagokra vonatkozóan. Ezért a vásárlónak nem szabad lefordítania DMC automatikusan a következőre: BMC, vagy a kettőt teljesítményosztályként kezelnie. Kérje a teljes anyagmegjelölést, az összetételi családot, az erősítőanyaggal kapcsolatos információkat, a feldolgozási módot és a deklarált tulajdonságadatokat.
Hogyan változtatja meg az anyagforma a kész alkatrészt
A mérnöki lánc a következő:
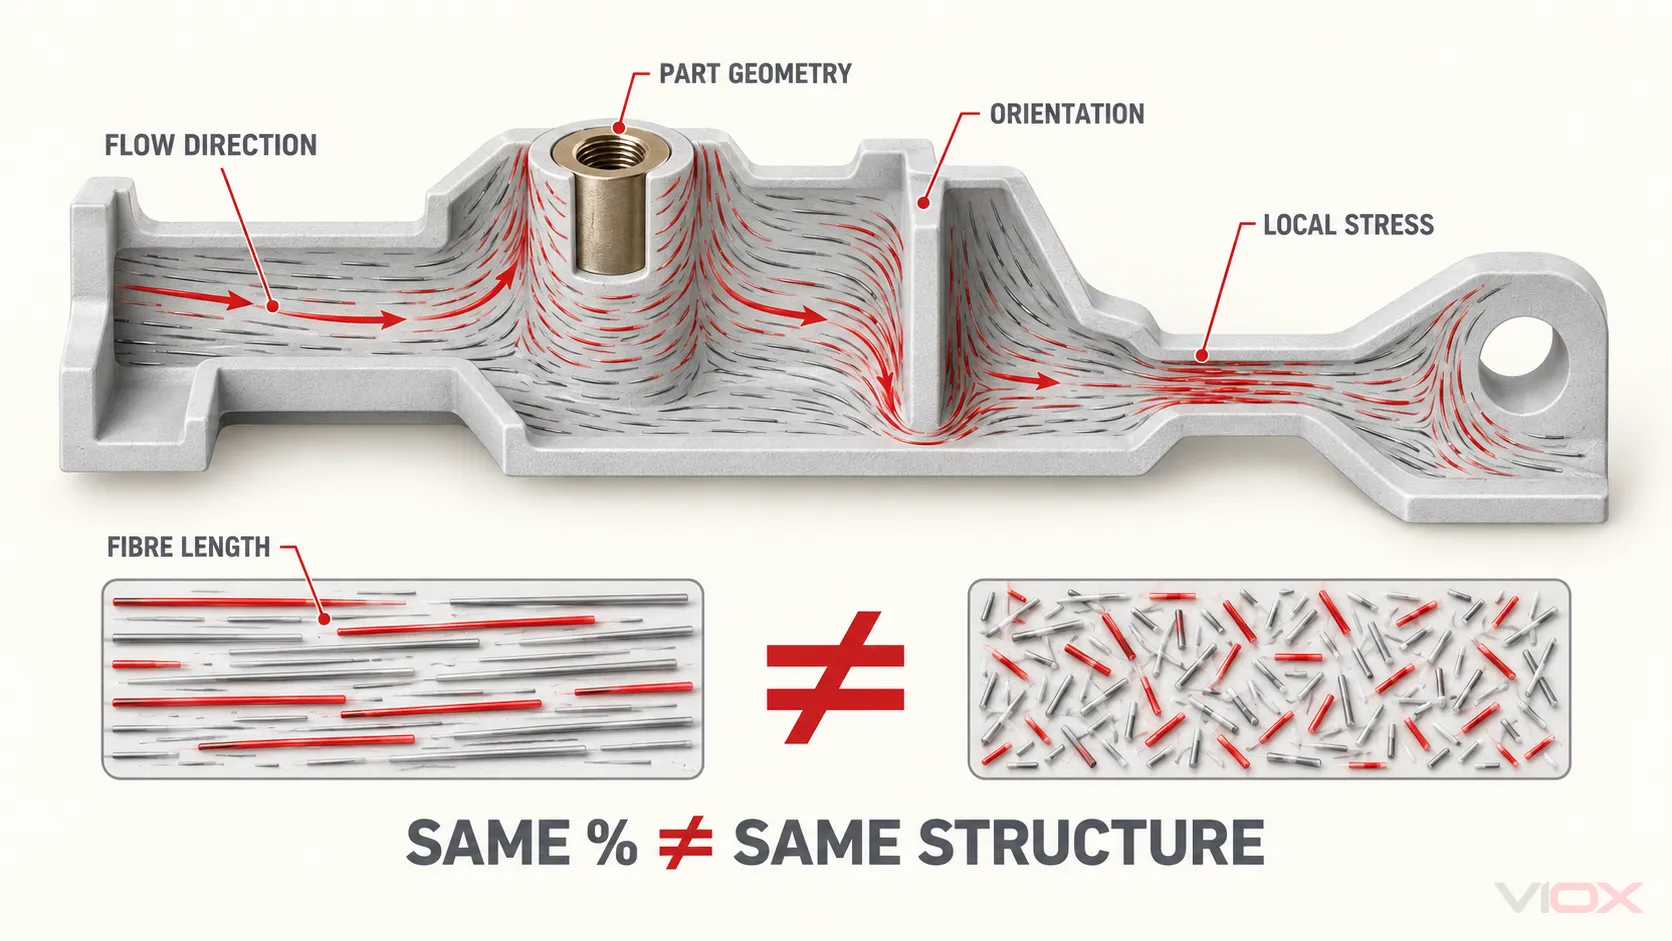
töltetforma → szálhossz és eloszlás → öntőforma-áramlás és orientáció → öntött mikroszerkezet → alkatrészjellemzők → megszakító-szintű ellenőrzés
Minden láncszem számít.
- A töltetforma szabályozza a kezelést és az elhelyezést. Az SMC-lemezek vághatók és egymásra rakhatók az áramlás irányításához a széles öntőformában. A BMC/DMC töltetek lemérhetők és elhelyezhetők a részletesebb területek körül, vagy kompatibilis öntőberendezéseken keresztül adagolhatók.
- Az áramlás megváltoztatja a szálak orientációját. A közzétett üvegszál-százalék nem mutatja meg, hogyan rendeződnek a szálak a furatok, bordák, betétek vagy keskeny szakaszok körül.
- Az orientáció megváltoztatja az anizotrópiát. Az öntött alkatrész eltérő szilárdságot és zsugorodást mutathat a domináns áramlási iránnyal párhuzamosan és arra merőlegesen.
- A folyamat megváltoztatja a hibákat. A nem megfelelő szellőzés, a rossz töltet-elhelyezés, a szennyeződés, a kikeményedési eltérések, a túlzott nyíróerő vagy az ellenőrizetlen betétkörülmények üregeket, hiányos kitöltést, repedéseket, szabaddá vált szálakat, torzulást vagy gyenge pontokat okozhatnak.
- A geometria megváltoztatja az elektromos és mechanikai igénybevételt. A falvastagság, a sugarak, a kúszóáramutak, a hézagok, a betétek távolsága, az ívhatás, a rögzítési terhelés és a rövidzárlati erők a fröccsöntött alkatrészre hatnak – nem pedig egy lapos adatlap-mintadarabra.
Ezért nem eredményez azonos alkatrész-teljesítményt az azonos száltartalom, és ezért nem helyettesítheti a magasabb adatlapérték a tervrajz felülvizsgálatát vagy a fröccsöntött alkatrész vizsgálatát.
Miért használnak hőre keményedő vegyületeket a megszakítókban
A megfelelően specifikált szálerősítésű hőre keményedő vegyületek egyesíthetik az elektromos szigetelést, a méretstabilitást, a hőállóságot, az égésgátló tulajdonságokat, a mechanikai tartást és az alakíthatóságot. Ez a kombináció értékes ott, ahol a fröccsöntött alkatrésznek vezetőképes szerelvényeket kell elhelyeznie, mechanizmust kell megtámasztania, betéteket kell rögzítenie, feszültség alatt álló részeket kell elválasztania, vagy hozzájárulnia egy kapcsolókészülékek körüli burkolathoz.
A tipikus tervezési jelöltek a következők:
- tokozott megszakító (MCCB) alapok és fedelek;
- belső szigetelő válaszfalak és tartók;
- fröccsöntött kapocs- vagy vezetőtartók;
- ívközeli szigetelőelemek, az eszköz kialakításától és ellenőrzésétől függően;
- légmegszakító vagy kapcsolóberendezés szerkezeti szigetelőalkatrészei;
- gyűjtősíntartók és távtartó szigetelők.
Ezek alkalmazási irányelvek, nem általános konstrukciós állítások. Egyes megszakítók vagy részegységek műszaki hőre lágyuló műanyagokat, mások hőre keményedő műanyagokat, kerámiákat, laminátumokat vagy anyagkombinációkat használnak. A kismegszakító házak például nem automatikusan BMC-ből készülnek csak azért, mert a BMC gyakori egyes nagyobb tokozott szerkezeteknél.
A PA66, PBT, PC, POM, PPS és hőre keményedő vegyületek közötti szélesebb választékhoz használja a VIOX útmutatót a villamos alkatrészekhez használt műszaki műanyagokról.
SMC vs BMC minőségi összehasonlítás
GB/T 23641-2018 a szálerősítésű, telítetlen poliészter alapú SMC és BMC anyagok elektromos célú felhasználására vonatkozó jelenlegi kínai nemzeti szabvány. Az alábbi kivonat összehasonlítja az ezen keretrendszerben megadott két konkrét jelölést: UP-SMC-25a és UP-BMC-25a.
Nem nem az összes SMC és BMC anyagot írják le. A számadatok az idézett vizsgálati keretrendszer szerinti minőségi követelmények, nem pedig egy tetszőleges kereskedelmi vegyület vagy kész megszakító alkatrész garantált tulajdonságai.
| Ingatlan | UP-SMC-25a | UP-BMC-25a | Mérnöki értelmezés |
|---|---|---|---|
| Üvegszál-tartalom | 25 ± 2,5% | 25 ± 2,5% | Az azonos tömeghányad nem jelenti azonos szálhossz, orientáció vagy alkatrészszilárdság meglétét |
| Szakítómódulus | ≥10 000 MPa | ≥12 500 MPa | A merevség önmagában nem jelzi előre a törésállóságot vagy az ütésállósági viselkedést |
| Szakítófeszültség szakadáskor | ≥60 MPa | ≥30 MPa | Ez a kiválasztott SMC minőség rendelkezik a magasabb minimális szakítószilárdsággal |
| Szakadási nyúlás | ≥2,0% | ≥0,5% | A kiválasztott minőségek törés előtti deformációs határértékei eltérőek |
| Nyomószilárdság | ≥170 MPa | ≥120 MPa | A rögzítési és támasztási terhelések szempontjából releváns, de a betét geometriája és a feszültségkoncentráció továbbra is számít |
| Hajlítási rugalmassági modulus | ≥10 000 MPa | ≥10 000 MPa | A megadott minimumérték megegyezik ennél a két minőségnél |
| Hajlítószilárdság | ≥180 MPa | ≥90 MPa | A kiválasztott SMC minőség rendelkezik a magasabb minimális hajlítószilárdsággal |
| Charpy-ütőmunka | ≥75 kJ/m² | ≥30 kJ/m² | A kiválasztott SMC minőség rendelkezik a magasabb minimális ütésállósági értékkel |
| Hőalaktartási hőmérséklet | ≥240 °C | ≥220 °C | Összehasonlító anyagvizsgálat, nem a megszakító megengedett üzemi hőmérséklete |
| Lineáris hőtágulási együttható | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | Mindkettőre ugyanaz a megadott határérték vonatkozik; az öntött alkatrész iránya és a folyamat továbbra is releváns |
| Hőmérsékleti index, TI | ≥130 | ≥130 | Anyag hőállósági mutató, nem önálló eszközhőmérsékleti besorolás |
| Elektromos szilárdság | ≥22 kV/mm | ≥22 kV/mm | Mintaeredmény; a kész szigetelés függ a vastagságtól, a geometriától, az illesztésektől, a hibáktól és a körülményektől |
| Relatív permittivitás 100 Hz-en | ≤4.8 | ≤4.5 | A dielektromos viselkedés szempontjából releváns, de ritkán a megszakító anyagára vonatkozó egyedüli döntési szempont |
| Disszipációs tényező 100 Hz-en | ≤0.02 | ≤0.02 | Mindkettő megfelel a megadott maximális értéknek a meghatározott vizsgálat során |
| Kúszóáram-állósági index, PTI | ≥600 | ≥600 | Jelzi a meghatározott kúszóáram-vizsgálati feszültség teljesítését; ez nem rendszerszintű névleges feszültség |
| Ívellenállás | ≥180 s | ≥180 s | Hasznos hasonló anyagok szűrésére; nem reprodukálja a megszakító megszakítási eseményét |
| Gyúlékonyság | Nem rosszabb, mint V-0 | Nem rosszabb, mint V-0 | Meghatározott mintabesorolás; a késztermék még igényli a rá vonatkozó értékelést |
| Oxigénindex | — | ≥38% | Ebben az összehasonlításban csak a kiválasztott BMC minőségre vonatkozik |
| Izzóhuzalos gyúlékonysági index, GWFI | — | ≥960 °C 3,0 mm-nél | Anyageredmény a megadott vastagságban; ne alkalmazza automatikusan más vastagságra vagy végtermékre |
| Sűrűség | 1,60–2,00 g/cm³ | 1,70–2,10 g/cm³ | Az alkatrész tömegét és a készítmény összehasonlítását befolyásolja, önmagában a minőséget nem |
| Formázási zsugorodás | ≤0,14% | ≤0,14% | Az anyaghatár nem küszöböli ki a helyi vetemedést vagy a szerszám/folyamat hatásait |
| Vízfelvétel | ≤0,21% | ≤0,21% | Mindkettő osztozik a megadott maximumon; a tényleges környezeti teljesítmény továbbra is az alkatrésztől és a körülményektől függ |
A megdöbbentő eredmény nem az, hogy “az SMC mindig jobb”. Hanem az, hogy ez a két 25%-os üvegszálas minőség hasonló megadott elektromos határértékeket ér el, miközben anyagilag eltérnek számos szilárdsági és ütésállósági követelmény tekintetében. Ez szemlélteti, hogy az elektromos és mechanikai bizonyítékokat miért kell együttesen vizsgálni.
Beszerzési specifikáció vagy megfelelőségi dokumentáció esetén ellenőrizzen minden értéket, mintakörülményt és hivatkozott vizsgálati módszert a szervezet által ellenőrzött GB/T 23641-2018 példány és a pontos kereskedelmi minőségű dokumentáció alapján. Ez a táblázat egy mérnöki összehasonlítás, nem helyettesíti a szabványt.
GB/T 15568-2024 általános célú SMC-re vonatkozik. Támogathat általános anyagkörnyezetet, de nem helyettesítheti a megszakító alkalmazásához szükséges, elektromos célú minősítést és a késztermékre vonatkozó igazolásokat.
Mit bizonyítanak – és mit nem – az elektromos és hőtechnikai értékek
A PTI és a CTI a kúszóáram-képződési viselkedést vizsgálja
IEC 60112:2025 meghatározza a szilárd szigetelőanyag-mintákon vagy anyaglapokon, váltakozó feszültség alkalmazásával végzett vizsgálati kúszóáram-állósági index (PTI) és összehasonlító kúszóáram-állósági index (CTI) meghatározásának módszereit. A PTI-t elfogadási és minőségellenőrzési kritériumként használják; a CTI-t elsősorban az anyagok jellemzésére és összehasonlítására alkalmazzák.
A PTI-eredmény nem az anyag üzemi feszültsége, és önmagában nem határozza meg a kúszóáramutat. A szennyezettségi fok, az anyagcsoport, az elektromos mező, a felületi geometria, a telepítési környezet, valamint az alkalmazandó termék- vagy szigeteléskoordinációs követelmények továbbra is meghatározóak.
A GWFI egy anyagok gyúlékonyságát vizsgáló teszt
IEC 60695-2-12:2021 meghatározza az anyagminták izzóhuzalos gyúlékonysági indexének vizsgálatát. Az eredmény a vizsgált anyagra és a minta állapotára, beleértve a vastagságot is, vonatkozik. A végtermék izzóhuzalos értékelése és a megszakító teljes tűzveszélyességi értékelése külön kérdéskör.
Az ívellenállás előzetes anyagmegkülönböztetésre szolgál
IEC 61621 egy nagyfeszültségű, kisáramú ívellenállás-vizsgálatot ír le, amely száraz szilárd szigetelőanyagok előzetes megkülönböztetésére, összetétel-változásának kimutatására és minőségellenőrzésére szolgál. Nem reprodukálja a megszakítón belüli nagyáramú ívet, gáznyomást, vezetőképes lerakódásokat, érintkezőmozgást vagy megszakítási folyamatot.
A hőalakváltozási hőmérséklet nem üzemi hőmérsékleti besorolás
A terhelés alatti hőalakváltozási hőmérsékletet meghatározott próbatest-geometria, feszültség és melegítési körülmények között mérik. ISO 75-1:2020 adja meg az általános módszert, míg ISO 75-3:2025 hatálya kiterjed a nagy szilárdságú hőre keményedő laminátumokra és a hosszú szálakkal erősített műanyagokra. Az eredmény hasznos az anyag viselkedésének összehasonlítására a meghatározott vizsgálat során; nem jogosít fel az adott hőmérsékleten történő folyamatos üzemeltetésre.
Az anyagirány hozzárendelése a megszakító alkatrészéhez
| Alkatrész vagy tervezési feltétel | Valószínű kiindulási irány | Miért | Bizonyíték még szükséges |
|---|---|---|---|
| Széles, teherhordó szigetelőpanel vagy szerkezeti gát | SMC (lemezformázó vegyület) | A nagyobb lemezadag és a szerkezeti erősítés megfelelhet a széles, préselt formáknak | Minőségi adatok, áramlási/orientációs felülvizsgálat, öntött alkatrész méretei, mechanikai és elektromos ellenőrzés |
| MCCB alap vagy fedél bordákkal, kiemelkedésekkel, betétekkel és háromdimenziós üregekkel | BMC/DMC vagy más minősített hőre keményedő műanyag | Az ömlesztett töltés és a kompatibilis öntési eljárások képesek kitölteni a részletgazdag, vastagabb geometriákat | Pontos minőség, betétkészítési folyamat, kikeményedés-ellenőrzés, méretellenőrzések, alkatrészvizsgálatok és megszakító szintű ellenőrzés |
| Kompakt, fröccsöntött szigetelő tartóelem | BMC/DMC vagy minősített műszaki hőre lágyuló műanyag | A beágyazott hardver körüli részletes áramlás meghatározhatja a választást | Kihúzási/nyomaték- vagy terhelési igazolás az alkalmazhatóságnak megfelelően, dielektromos és kúszóáram-állósági követelmények, szelvény minősége, változáskezelés |
| Gyűjtősín-tartó vagy távtartó | BMC/DMC, SMC, öntöttgyanta vagy más meghatározott rendszer | Az elektromos szigetelést és a mechanikai alátámasztást együttesen kell megoldani | Rajz, betétek, névleges mechanikai terhelések, környezet, dielektromos bizonyíték és összeszerelési ellenőrzés |
| Vékony precíziós mechanikai alkatrész, távol a nagy igénybevételű szigetelési feladattól | Gyakran műszaki hőre lágyuló műanyag az SMC/BMC helyett | A finom részletek, a bepattintható illesztések, a súrlódás és az öntési pontosság dominálhat | Pontos polimer minőség, nedvesség/hő viselkedés, lángállósági és elektromos követelmények, tartósság |
| Ív közeli szigetelőelem | Termékspecifikus anyagrendszer | Az ívhatás, a lerakódások, a gázáramlás, a geometria és a megszakítási kialakítás a meghatározó | Pontos megszakító-kialakítási bizonyíték; soha ne válasszon kizárólag az általános ívellenállási másodpercek alapján |
A VIOX MCCB termékcsalád biztosítja az eszköz környezetét, míg a gyűjtősín-szigetelő termékcsalád egy másik alkalmazást mutat be, ahol az öntött szigetelést és a szerkezeti támasztást együttesen kell értékelni. A termék elérhetőségét, a pontos anyagot, a névleges értékeket és a megfelelőségi bizonyítékot az adott modellre vonatkozóan igazolni kell.
Mit kérjenek a vásárlók és a mérnökök
Egy védhető jóváhagyási csomag öt azonosságot kapcsol össze:
alkatrészrajz → anyagmegjelölés → öntött tétel → vizsgálati bizonyíték → kész megszakító vagy szerelvény
Legalább az alábbiakat kérje:
- a teljes vegyületmegjelölést, a gyantacsaládot, az erősítőanyag-tartalmat, a színt és a jóváhagyott beszállítót;
- az ellenőrzött anyagadatlapot és az alkalmazandó specifikációt vagy minőséget;
- a vizsgálati módszereket, a próbatest vastagságát, a kondicionálást, az irányt és az elfogadási értékeket a következményes tulajdonságokra vonatkozóan;
- egy rajzot, amely azonosítja a kritikus falvastagságokat, betéteket, sugarakat, kúszóáramutakat, gátakat és terhelési pontokat;
- az öntési folyamat ellenőrzéseit a töltet vagy adagolás azonosságára, a kikeményedésre, a szerszámra, az üregekre, a betétekre és a nem megfelelő alkatrészekre vonatkozóan;
- tételkövethetőséget a beérkező vegyülettől az öntött alkatrészen át a kész eszközig;
- a változáskezelési szabályokat, amelyek kiterjednek a gyantára, töltőanyagra, szálra, adalékanyagokra, pigmentre, beszállítóra, szerszámozásra, folyamatra és a gyártási helyre;
- az öntött alkatrész ellenőrzése és a funkciónak megfelelő hitelesítése;
- a kész megszakító vagy szerelvény igazolása az alkalmazandó termékszabvány és a célpiaci útvonal szerint.
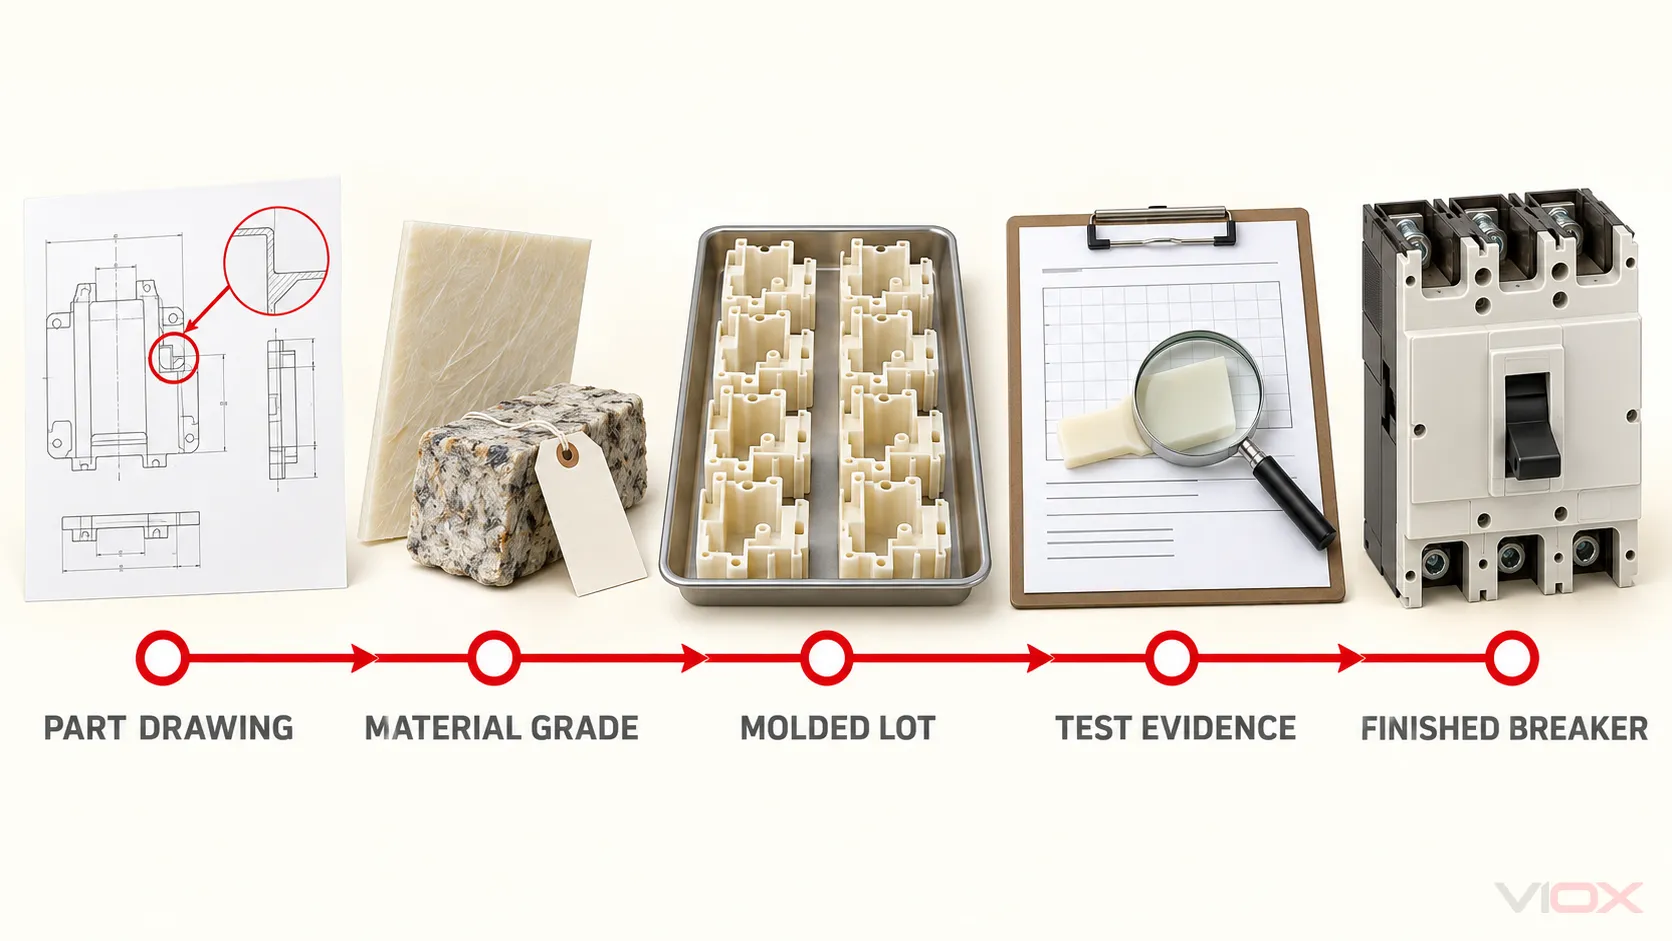
Egy gyantaüzem tanúsítványa, egy ISO 9001 tanúsítvány vagy egy anyagadatlap alátámaszthat egy láncszemet. Egyik sem bizonyítja a teljes láncolatot. A VIOX cikk a következőkről: minőségbiztosítás az MCB gyártásban ugyanazt az azonossági és változáskezelési elvet magyarázza a kész eszköz szintjén.
Gyakran Ismételt Kérdések
A DMC ugyanaz, mint a BMC?
Néha a kifejezéseket felcserélhetően használják a kereskedelemben, de műszaki specifikációban nem szabad azonosnak tekinteni őket. Az ISO 8606:2025 a BMC-t és a DMC-t az előimpregnált öntvénytermékek típusaiként ismeri el. Erősítse meg, hogyan határozza meg a beszállító a kifejezést, és kérje el a teljes minőségi specifikációt.
Az SMC mindig erősebb, mint a BMC?
Nem. A hagyományos SMC gyakran olyan szálszerkezetet használ, amely nagyobb szerkezeti és ütésállósági teljesítményt támogat, de az eredmény a összehasonlított minőségektől, a gyanta- és töltőanyagrendszertől, a száltartalomtól és -irányítottságtól, az öntési eljárástól, valamint a minta vagy alkatrész geometriájától függ. Az UP-SMC-25a és UP-BMC-25a táblázat két minőség összehasonlítása, nem pedig egyetemes törvény.
Miért használják a BMC-t az MCCB házaihoz és fedeleihez?
A BMC képes ötvözni a hőre keményedő szigetelési viselkedést a bordákba, kiemelkedésekbe, betétterületekbe és egyéb részletes háromdimenziós formákba történő folyással. Az, hogy megfelel-e a célnak, az adott összetételtől, az alkatrész kialakításától, a fröccsöntési folyamat ellenőrzésétől és a megszakító szintű ellenőrzéstől függ.
A PTI 600 azt jelenti, hogy az anyag 600 V feszültségen használható?
Nem. A PTI egy meghatározott kúszóáram-állósági vizsgálat eredménye, nem pedig üzemi feszültségérték. Az alkalmazandó termékkialakításnak emellett figyelembe kell vennie a kúszóutakat és légközöket, a szennyezettséget, a geometriát, a környezetet és a termékszabványi követelményeket.
Az anyagvizsgálati adatok igazolhatják egy MCCB megszakítóképességét?
Nem. A megszakítóképesség a kész eszköz teljesítménye, amely magában foglalja az érintkezőket, a mechanizmust, az áramutat, az ívoltó rendszert, a burkolatot, a szigetelést, a kapcsokat és a bevizsgált konstrukciót. Az anyagadatok támogatják a tervezést és a minőségellenőrzést, de önmagukban nem határozhatják meg a megszakító megszakítási teljesítményét.
Végső mérnöki szabály
Ne betűszó alapján válasszon SMC-t, BMC-t vagy DMC-t. Válasszon meghatározott vegyületminőséget és fröccsöntési eljárást az adott alkatrészgeometriához, majd ellenőrizze az öntött alkatrészt és a komplett megszakítót vagy szerelvényt a megfelelő szinten.
Az SMC gyakran jobb kiindulópont a szélesebb szerkezeti szigetelőelemek esetében. A BMC/DMC gyakran jobb kiindulópont a kompakt, részletgazdag és betétekkel teli öntött alkatrészeknél. A végső döntés a bizonyítékláncon alapul – nem az anyag nevén.