Bu sayfada
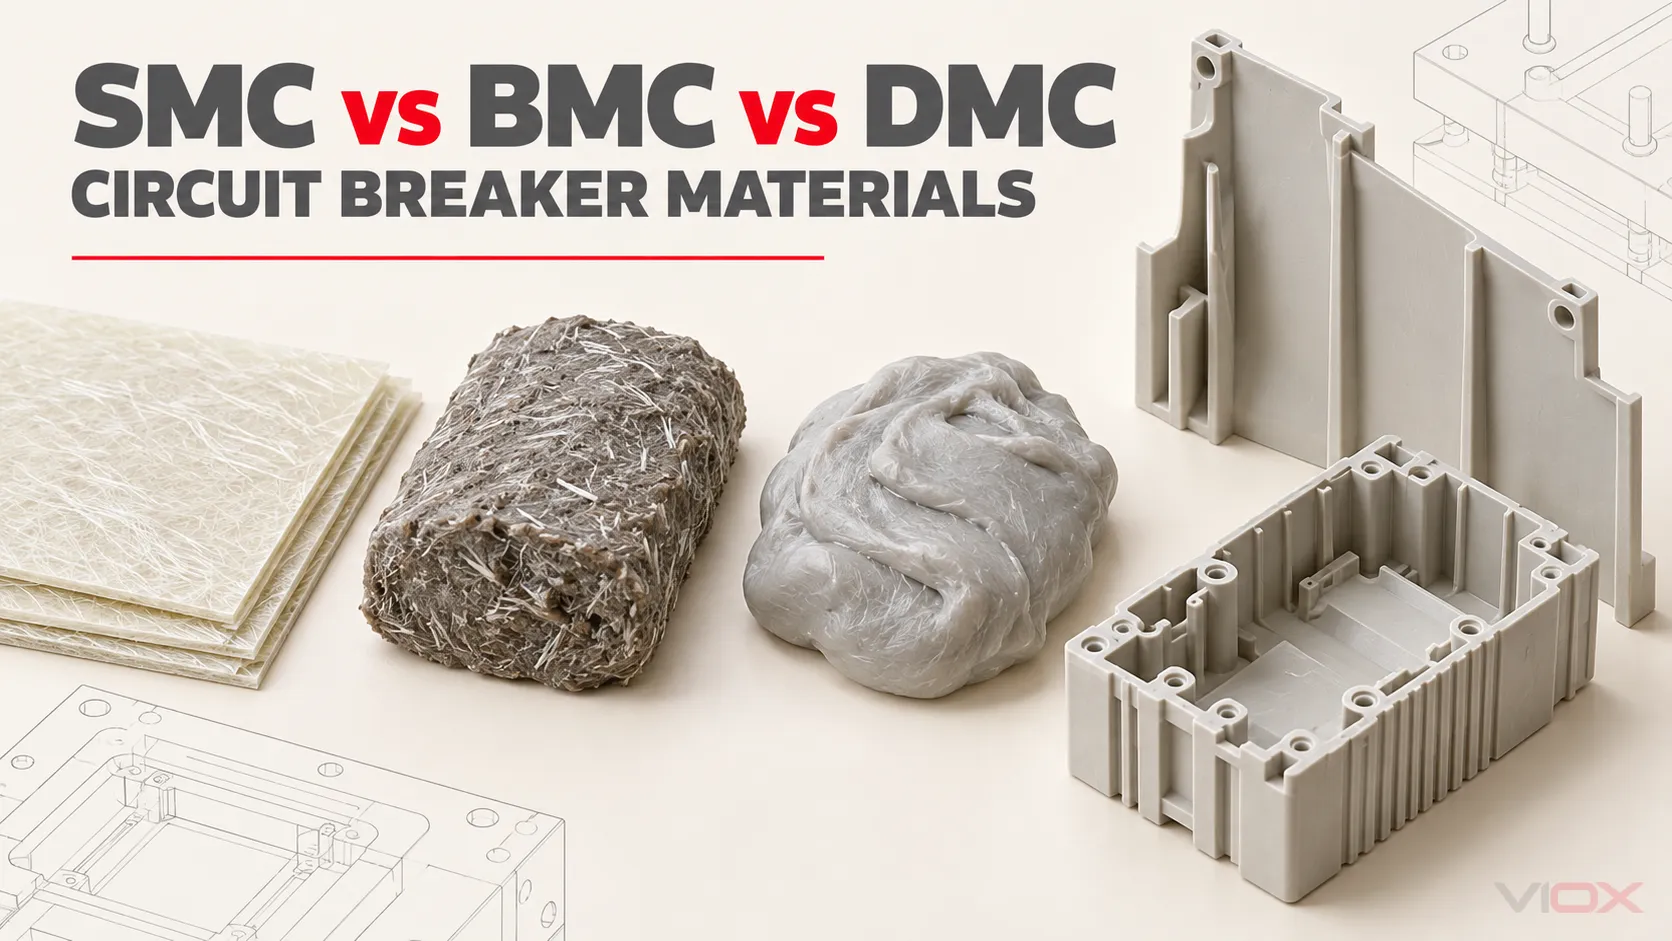
Devre kesici yalıtım parçaları için, tabaka kalıplama bileşiği (SMC) daha büyük pres baskı yapısal parçalar için genellikle daha güçlü başlangıç yönüdür, oysa dökme kalıplama bileşiği (BMC) ve hamur kalıplama bileşiği (DMC) daha küçük, daha kalın, daha karmaşık veya insert içeren parçalar için genellikle daha iyi başlangıç yönleridir. Bu evrensel bir malzeme sıralaması değildir. Tam bileşik sınıfı, elyaf yapısı, kalıplama yöntemi, parça geometrisi ve bitmiş cihaz doğrulaması, bir malzemenin uygun olup olmadığını belirler.
En önemli kural, bir malzeme adının bir devre kesicinin değerini belirlememesidir. PTI 600, GWFI 960 °C, dielektrik dayanım sonucu veya V-0 sınıflandırması gibi bir değer, tanımlanmış bir malzeme testi altındaki performansı tanımlar. Bu, bitmiş bir devre kesicinin kesme kapasitesini, yalıtım koordinasyonunu, sıcaklık artışını, mekanik dayanıklılığını veya uygunluğunu tek başına kanıtlamaz.
Kısaca SMC, BMC ve DMC
| Karar boyutu | SMC | BMC | DMC |
|---|---|---|---|
| Tam terim | Tabaka Kalıplama Bileşiği | Dökme Kalıplama Bileşiği | Hamur Kalıplama Bileşiği |
| Tedarik formu | Genellikle filmler arasında taşınan hazırlanmış tabaka | Dökme, kütük, parça veya şarj formu | Hamur benzeri dökme yük |
| Takviye yönü | Geleneksel BMC/DMC sınıflarına göre genellikle daha uzun kıyılmış elyaflar | Genellikle daha kısa kıyılmış elyaflar | BMC ile yakından ilişkili; kesin ayrım teknik özelliklere ve formülasyona bağlıdır |
| Normal işleme yönü | Presleme kalıplama | Sınıfın izin verdiği durumlarda presleme, transfer veya enjeksiyon kalıplama | Sınıf ve işlem tarafından izin verilen presleme veya diğer kalıplama yöntemleri |
| Tipik tasarım dayanımı | Sertlik ve darbe performansının önemli olduğu daha geniş alanlı veya yapısal yalıtım parçaları | Detaylı üç boyutlu parçalar, saplamalar, nervürler, gömülü metal ve karmaşık boşluklar | Benzer dökme form uygulamaları; tedarikçinin DMC'yi eş anlamlı, bölgesel bir terim veya ayrı bir formülasyon olarak kabul edip etmediğini doğrulayın |
| Temel uyarı | Akış, elyaf yönelimi, şarj yerleşimi ve karmaşık detay dolgusu mühendislik çalışması gerektirir | Daha kısa elyaflar ve akış, seçilen bir SMC sınıfına kıyasla yapısal veya darbe performansını düşürebilir | Kısaltmanın kendisi kalınlaştırma yöntemini, elyafı, reçineyi veya performansı tanımlamaz |
Bir malzemeyi onaylamak için değil, bir geliştirme yönü seçmek için bu tabloyu kullanın. Eksiksiz malzeme spesifikasyonu ve kalıplanmış parça doğrulaması gereklidir.
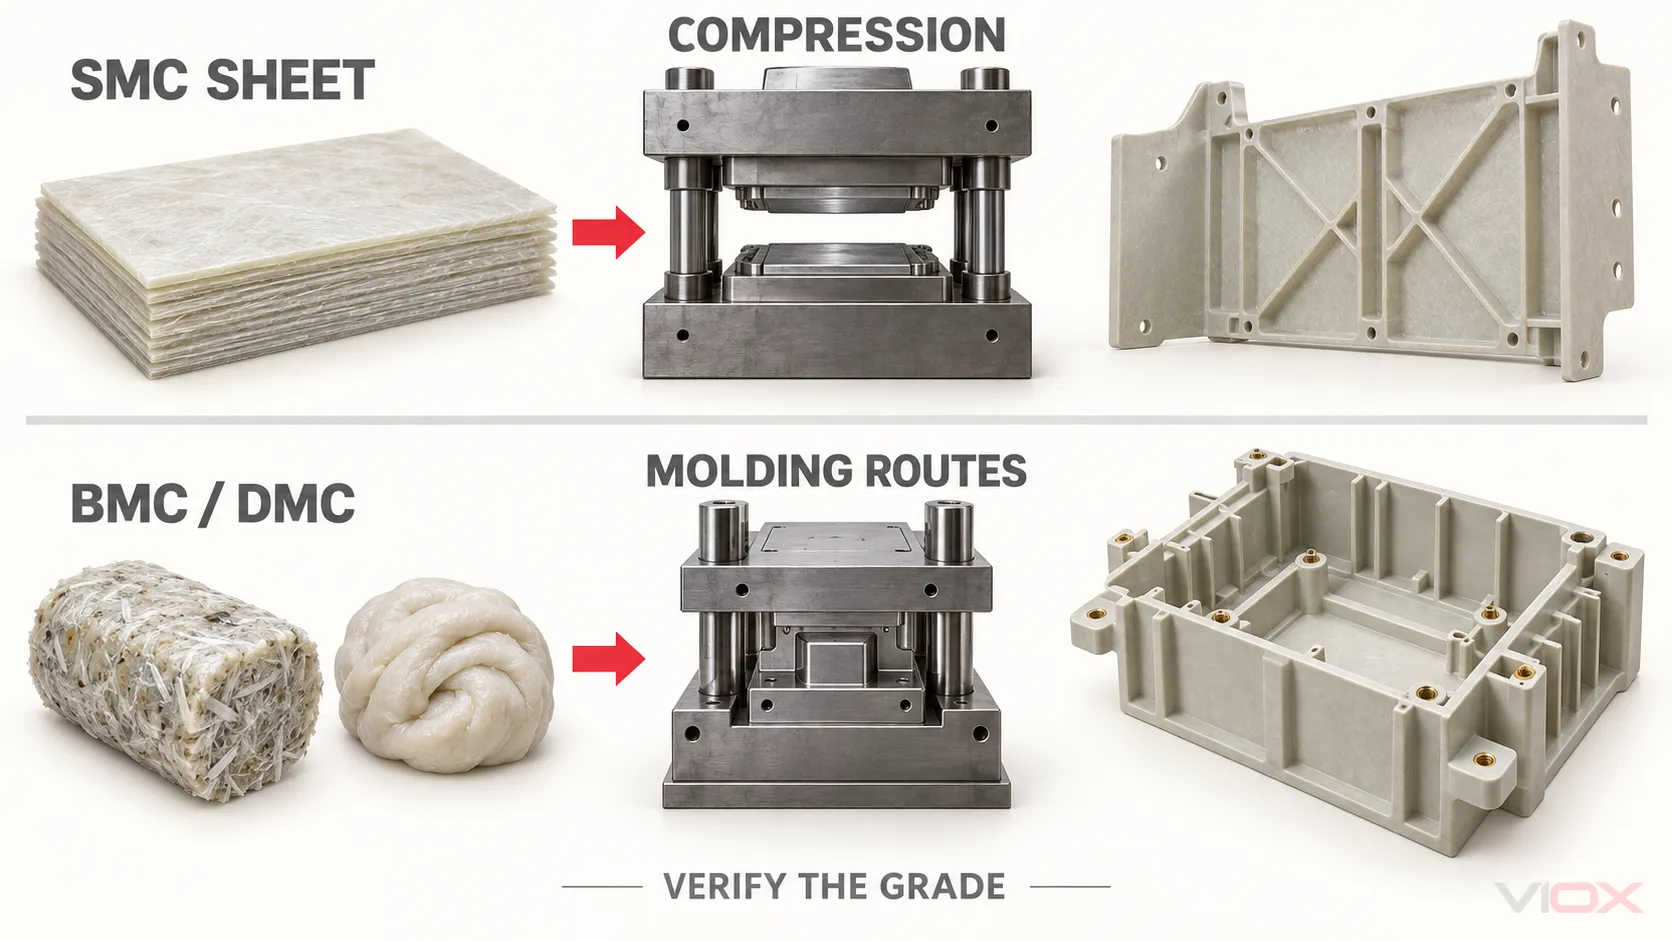
Bu Üç Terim Gerçekte Ne Anlama Geliyor
SMC: hazırlanmış bir tabaka kalıplama şarjı
SMC, bir termoset reçine sisteminin; kıyılmış takviye, mineral dolgu, başlatıcı veya kürleme sistemi, uygun durumlarda kalınlaştırıcı ve ayırıcı bileşenler ve diğer formülasyon katkı maddeleri ile birleştirilmesiyle yapılır. Reçine pastası ve takviye, işlenebilir bir kalıplama şarjı haline gelen tabaka benzeri bir ara ürüne dönüştürülür.
Kalıplama için tabaka, kontrollü bir şarj boyutunda kesilir, ısıtılmış bir kalıba yerleştirilir, sıkıştırılır, akmasına izin verilir ve kürlenir. Şarj boyutu ve yerleşimi, akış mesafesini ve elyaf yönelimini etkiler. Bu değişkenler mukavemeti, çarpılmayı, birleşme bölgelerini, insert yüklemesini ve ince veya detaylı alanların doğru şekilde dolup dolmadığını etkileyebilir.
Tabaka formu, SMC'yi özellikle bir parça geniş bir yüzey alanını önemli bir yapısal görevle birleştirdiğinde kullanışlı kılar. Bu, her SMC sınıfının her büyük elektrikli bileşen için uygun olduğu anlamına gelmez.
BMC: bir dökme kalıplama şarjı
BMC; bir termoset reçineyi, kıyılmış takviyeyi, dolguyu, kürleme sistemini, ayırıcı sistemi ve diğer katkı maddelerini yüksek viskoziteli bir dökme bileşikte birleştirir. Geleneksel SMC ile karşılaştırıldığında, takviye genellikle daha kısadır ve şarjın kompakt bir boşluğa dozajlanması daha kolaydır.
Sınıfa ve ekipmana bağlı olarak BMC; kompresyon kalıplama, transfer kalıplama veya enjeksiyon kalıplama ile şekillendirilebilir. Akış davranışı; nervürleri, çıkıntıları, terminal bariyerlerini, gömülü insertleri, daha kalın kesitleri ve bir SMC şarjı ile doldurulması zor olabilecek diğer üç boyutlu özellikleri destekleyebilir.
Buradaki ödünleşim basitçe “BMC zayıftır” demek değildir. Aksine; elyaf kısalması, yönelim, reçine ve dolgu içeriği, kaynak bölgeleri ve kalıplama geçmişi, SMC'den farklı bir mekanik özellik zarfı oluşturabilir. Belirtilen testler ve bitmiş parça gereksinimleri karşılandığında, bu zarf bir devre kesici tabanı, kapağı, desteği veya yalıtım bileşeni için hala tamamen uygun olabilir.
DMC: BMC ile ilişkili, ancak yalnızca kısaltmasıyla tanımlanmayan
DMC, hamur benzeri bir kalıplama bileşiğini tanımlar. Endüstriyel kullanım tam olarak standart değildir: bazı tedarikçiler ve bölgeler BMC ve DMC'yi neredeyse birbirinin yerine kullanırken, teknik özellikler bunları formülasyon, kıvamlaştırma yöntemi, işleme tutarlılığı veya ürün biçimine göre ayırt edebilir.
Mevcut ISO 8606:2025 BMC ve DMC'yi ön emdirilmiş ürün türleri olarak ele alır ve kıvam artırıcı içeren veya içermeyen malzemeler için gereklilikleri belirler. Bu nedenle, bir alıcı çeviri yapmamalıdır DMC otomatik olarak BMC, veya ikisini performans dereceleri olarak değerlendirin. Eksiksiz malzeme tanımı, formülasyon ailesi, takviye bilgisi, işleme yöntemi ve beyan edilen özellik verilerini talep edin.
Malzeme Formu Bitmiş Parçayı Nasıl Değiştirir
Mühendislik zinciri şöyledir:
şarj formu → elyaf uzunluğu ve dağılımı → kalıp akışı ve yönelimi → kalıplanmış mikro yapı → parça özellikleri → devre kesici seviyesinde doğrulama
Her bağlantı önemlidir.
- Şarj formu, elleçlemeyi ve yerleştirmeyi kontrol eder. SMC tabakaları, geniş bir kalıp boyunca akışı yönlendirmek için kesilebilir ve istiflenebilir. BMC/DMC şarjları tartılabilir ve detaylı bölgelerin etrafına yerleştirilebilir veya uyumlu kalıplama ekipmanları aracılığıyla beslenebilir.
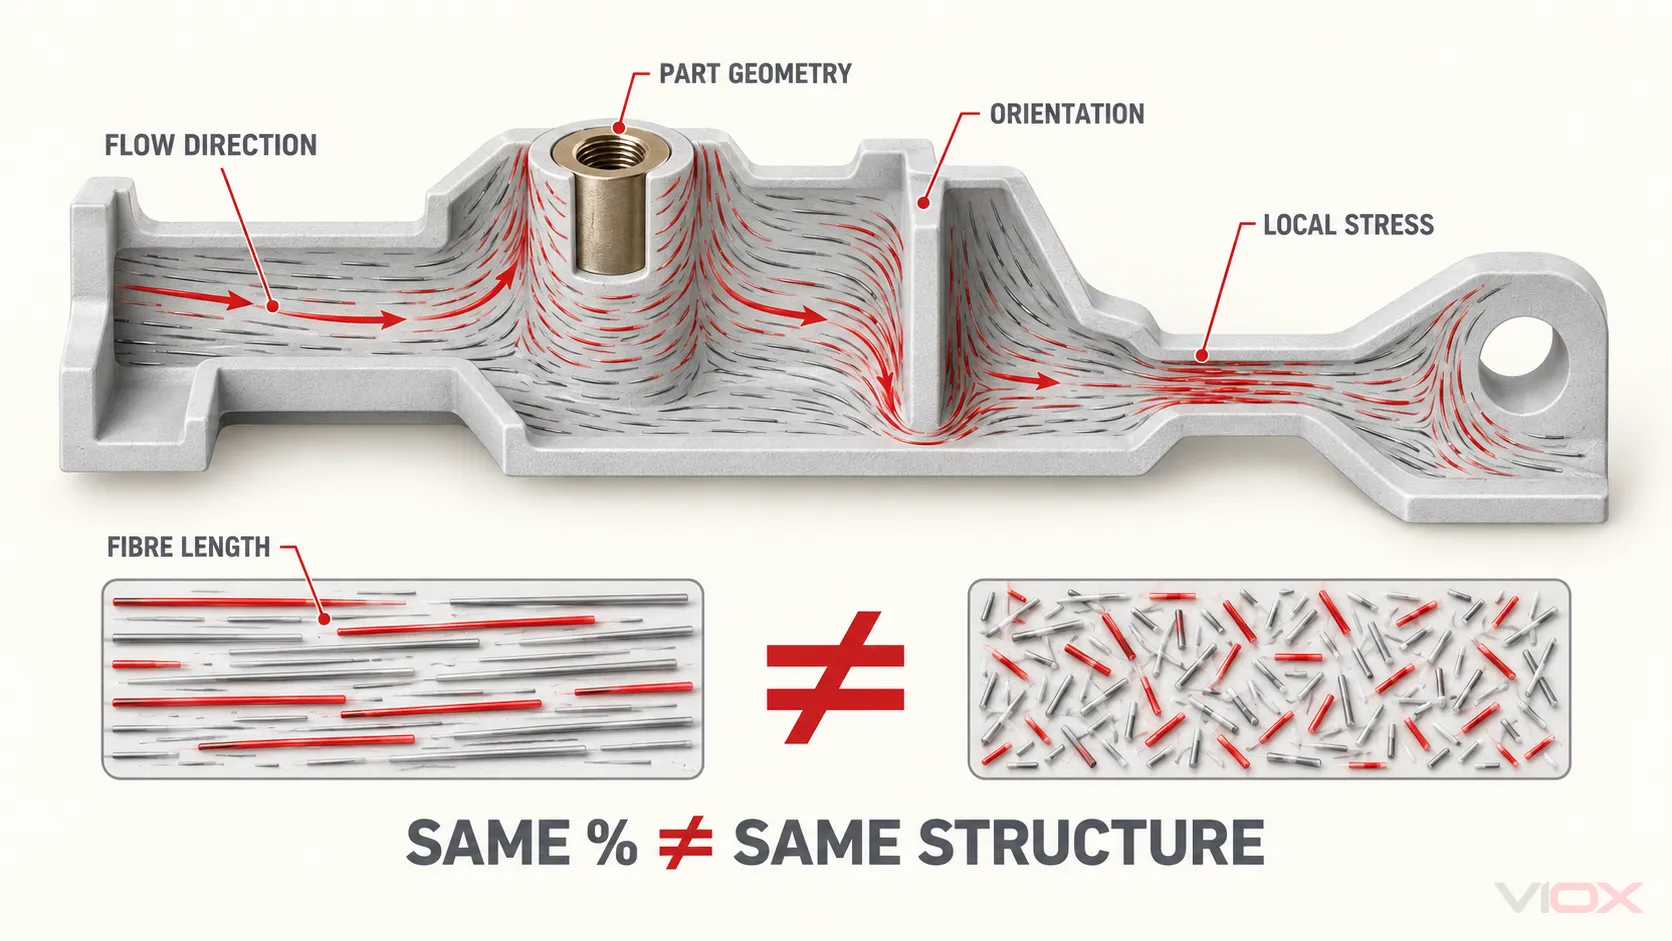
- Akış, elyaf yönelimini değiştirir. Yayınlanmış bir cam elyaf yüzdesi, elyafların delikler, nervürler, ek parçalar veya dar kesitler etrafında nasıl hizalandığını göstermez.
- Yönelim, anizotropiyi değiştirir. Kalıplanmış bir parça, baskın akış yönü boyunca ve bu yöne dik olarak farklı mukavemet ve büzülme değerleri gösterebilir.
- Süreç kusurları değiştirir. Yetersiz havalandırma, hatalı şarj yerleşimi, kirlenme, kürlenme değişkenliği, aşırı kayma veya kontrolsüz insert koşulları boşluklar, eksik dolum, çatlaklar, açıkta kalan lifler, bozulma veya zayıf bölgeler oluşturabilir.
- Geometri, elektriksel ve mekanik gerilimi değiştirir. Et kalınlığı, radyuslar, kaçak akım yolları, açıklıklar, insert aralığı, ark maruziyeti, sabitleme yükü ve kısa devre kuvvetleri, düz bir veri sayfası numunesi üzerinde değil, kalıplanmış parça üzerinde etki eder.
Eşit lif içeriğinin eşit parça performansı üretmemesinin ve daha yüksek bir veri sayfası değerinin, bir teknik resim incelemesinin veya kalıplanmış parça testinin yerini alamamasının nedeni budur.
Termoset Bileşikler Neden Devre Kesicilerde Kullanılır
Doğru şekilde belirtilmiş lif takviyeli termoset bileşikler; elektriksel yalıtım, boyutsal kararlılık, ısı direnci, alev performansı, mekanik destek ve kalıplanabilirlik özelliklerini birleştirebilir. Bu kombinasyon, kalıplanmış parçanın iletken düzenekleri konumlandırması, bir mekanizmayı desteklemesi, insertleri tutması, canlı bölgeleri ayırması veya anahtarlama bileşenlerinin etrafındaki bir mahfazaya katkıda bulunması gereken durumlarda değerlidir.
Tipik tasarım adayları şunları içerir:
- molded-case circuit breaker (MCCB) tabanları ve kapakları;
- dahili yalıtım bariyerleri ve destekleri;
- insert kalıplı terminal veya iletken destekleri;
- cihaz tasarımı ve doğrulamasına tabi ark bitişiğindeki yalıtım parçaları;
- açık tip devre kesici veya şalt cihazı yapısal yalıtım parçaları;
- bara destekleri ve mesnet izolatörleri.
Bunlar uygulama talimatlarıdır, evrensel yapı beyanları değildir. Bazı devre kesiciler veya alt bileşenler mühendislik termoplastikleri, diğerleri ise termosetler, seramikler, laminatlar veya malzeme kombinasyonları kullanır. Örneğin, MCB muhafazaları, bazı büyük gövdeli devre kesici yapılarında BMC yaygın olduğu için otomatik olarak BMC değildir.
PA66, PBT, PC, POM, PPS ve termoset bileşikleri arasındaki daha geniş seçim için, VIOX kılavuzunu kullanın: elektrikli bileşenler için mühendislik plastikleri.
Sınırlı Bir SMC ve BMC Sınıf Karşılaştırması
GB/T 23641-2018 elektriksel amaçlı elyaf takviyeli doymamış polyester SMC ve BMC için güncel Çin ulusal standardıdır. Aşağıdaki alıntı, bu çerçevede sağlanan iki özel tanımı karşılaştırmaktadır: UP-SMC-25a ve UP-BMC-25a.
Yapmaz değil tüm SMC ve BMC'leri tanımlar. Rakamlar, belirtilen test çerçevesi kapsamındaki kalite gereklilikleridir; herhangi bir ticari bileşiğin veya bitmiş devre kesici parçasının garanti edilen özellikleri değildir.
| Mülkiyet | UP-SMC-25a | UP-BMC-25a | Mühendislik yorumu |
|---|---|---|---|
| Cam elyaf içeriği | 25 ± %2,5 | 25 ± %2,5 | Eşit kütle fraksiyonu, eşit elyaf uzunluğunu, yönelimini veya parça mukavemetini oluşturmaz |
| Çekme modülü | ≥10.000 MPa | ≥12.500 MPa | Sadece rijitlik, kırılma direncini veya darbe davranışını öngörmez |
| Kopmada çekme gerilmesi | ≥60 MPa | ≥30 MPa | Bu seçilen SMC sınıfı, daha yüksek minimum çekme dayanımına sahiptir |
| Kopmada çekme gerilimi | ≥%2,0 | ≥%0,5 | Seçilen kaliteler, kırılma öncesinde farklı deformasyon sınırlarına sahiptir |
| Basınç dayanımı | ≥170 MPa | ≥120 MPa | Sıkıştırma ve destek yükleri ile ilgilidir, ancak parça geometrisi ve gerilme yığılması yine de önemlidir |
| Eğilme modülü | ≥10.000 MPa | ≥10.000 MPa | Belirtilen minimum değer bu iki kalite için eşittir |
| Eğilme dayanımı | ≥180 MPa | ≥90 MPa | Seçilen SMC kalitesi daha yüksek minimum eğilme dayanımına sahiptir |
| Charpy darbe dayanımı | ≥75 kJ/m² | ≥30 kJ/m² | Seçilen SMC sınıfı, daha yüksek minimum darbe sonucuna sahiptir |
| Yük altında sehim sıcaklığı | ≥240 °C | ≥220 °C | Karşılaştırmalı bir malzeme testi olup, izin verilen devre kesici çalışma sıcaklığı değildir |
| Lineer ısıl genleşme katsayısı | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | Her ikisi de belirtilen sınırı paylaşır; kalıplanmış parça yönü ve proses geçerliliğini korur |
| Sıcaklık indeksi, TI | ≥130 | ≥130 | Bağımsız bir cihaz sıcaklık değeri değil, bir malzeme ısıl dayanım göstergesidir |
| Elektriksel dayanım | ≥22 kV/mm | ≥22 kV/mm | Numune sonucu; bitmiş yalıtım kalınlığa, geometriye, arayüzlere, kusurlara ve koşullara bağlıdır |
| 100 Hz'de bağıl geçirgenlik | ≤4.8 | ≤4.5 | Dielektrik davranışla ilgilidir ancak nadiren tek başına bir kesici malzeme kararıdır |
| 100 Hz'de kayıp faktörü | ≤0.02 | ≤0.02 | Her ikisi de tanımlanan test kapsamında belirtilen maksimum değeri paylaşır |
| İzleme direnci indeksi, PTI | ≥600 | ≥600 | Tanımlanan izleme testi geriliminin geçildiğini gösterir; bu bir sistem gerilimi değeri değildir |
| Ark direnci | ≥180 s | ≥180 s | Benzer malzemelerin taranması için kullanışlıdır; bir devre kesici kesme olayını birebir yansıtmaz |
| Yanıcılık | V-0'dan daha kötü değil | V-0'dan daha kötü değil | Tanımlanmış numune sınıflandırması; bitmiş ürünün yine de ilgili değerlendirmesinin yapılması gerekir |
| Oksijen indeksi | — | ≥38% | Bu karşılaştırmada yalnızca seçilen BMC sınıfı için listelenmiştir |
| Kızaran tel alevlenebilirlik indeksi, GWFI | — | 3,0 mm'de ≥960 °C | Belirtilen kalınlıktaki malzeme sonucu; bunu otomatik olarak başka bir kalınlığa veya nihai ürüne aktarmayın |
| Yoğunluk | 1,60–2,00 g/cm³ | 1,70–2,10 g/cm³ | Parça kütlesini ve formülasyon karşılaştırmasını etkiler, tek başına kaliteyi değil |
| Kalıplama çekmesi | ≤0.14% | ≤0.14% | Malzeme sınırı, yerel çarpılmayı veya kalıp/proses etkilerini ortadan kaldırmaz |
| Su emme | ≤0.21% | ≤0.21% | Her ikisi de belirtilen maksimum değeri paylaşır; gerçek çevresel performans, parçaya ve koşullara bağlı kalmaya devam eder |
Çarpıcı sonuç, “SMC her zaman daha iyidir” değildir. Bu iki cam elyaf sınıfının, çeşitli mukavemet ve darbe gereksinimlerinde önemli ölçüde farklılık gösterirken benzer elektriksel sınır değerlerine ulaşmasıdır. Bu durum, elektriksel ve mekanik kanıtların neden birlikte incelenmesi gerektiğini göstermektedir.
Bir satın alma şartnamesi veya uygunluk dosyası için her değeri, numune durumunu ve referans verilen test yöntemini, kuruluşun kontrollü GB/T 23641-2018 kopyası ve ticari sınıf dokümantasyonun aslı ile doğrulayın. Bu tablo bir mühendislik karşılaştırmasıdır, standardın yerine geçmez.
GB/T 15568-2024 Genel amaçlı SMC'yi kapsar. Genel malzeme bağlamını destekleyebilir, ancak bir devre kesici uygulaması için gereken elektriksel amaçlı kaliteyi ve bitmiş ürün kanıtının yerini almamalıdır.
Elektriksel ve Isıl Değerlerin Neyi Kanıtlayıp Neyi Kanıtlamadığı
PTI ve CTI, izleme davranışını ele alır
IEC 60112:2025 katı yalıtkan malzeme numuneleri veya malzeme plakaları üzerinde alternatif gerilim kullanarak kanıt izleme indeksi (PTI) ve karşılaştırmalı izleme indeksi (CTI) belirleme yöntemlerini tanımlar. PTI, bir kabul ve kalite kontrol kriteri olarak kullanılır; CTI ise öncelikli olarak malzemeleri karakterize etmek ve karşılaştırmak için kullanılır.
Bir PTI sonucu, malzemenin çalışma gerilimi değildir ve tek başına yüzeysel kaçak mesafesini belirlemez. Kirlilik derecesi, malzeme grubu, elektrik alanı, yüzey geometrisi, kurulum ortamı ve geçerli ürün veya yalıtım koordinasyonu gereklilikleri hala önem taşımaktadır.
GWFI, bir malzeme yanıcılık testidir
IEC 60695-2-12:2021 malzeme numuneleri için kızaran tel yanıcılık indeksi testini tanımlar. Sonuç, kalınlık dahil olmak üzere test edilen malzemeye ve numune koşullarına aittir. Nihai ürün kızaran tel değerlendirmesi ve devre kesicinin tam yangın tehlikesi değerlendirmesi ayrı konulardır.
Ark direnci ön malzeme ayrımıdır
IEC 61621 kuru katı yalıtım malzemelerinin ön ayrımı, formülasyon değişikliği tespiti ve kalite kontrolü için amaçlanan yüksek gerilimli, düşük akımlı bir ark direnci testini tanımlar. Bir devre kesici içindeki yüksek akımlı arkı, gaz basıncını, iletken birikintileri, kontak hareketini veya kesme sırasını yeniden oluşturmaz.
Sehim sıcaklığı bir çalışma sıcaklığı değeri değildir
Yük altında sehim sıcaklığı, tanımlanmış numune geometrisi, gerilme ve ısıtma koşulları altında ölçülür. ISO 75-1:2020 genel yöntemi sağlarken, ISO 75-3:2025 kapsamı dahilinde yüksek mukavemetli termoset laminatları ve uzun elyaf takviyeli plastikleri ele alır. Elde edilen sonuç, belirtilen test altındaki malzeme davranışını karşılaştırmak için faydalıdır; bu sıcaklıkta sürekli çalışmaya izin vermez.
Malzeme Yönünü Devre Kesici Parçasıyla Eşleştirin
| Parça veya tasarım koşulu | Makul başlangıç yönü | Neden | Kanıt hala gerekli |
|---|---|---|---|
| Geniş, yük taşıyan yalıtım paneli veya yapısal bariyer | SMC | Daha büyük tabaka yükü ve yapısal takviye, geniş kompresyon kalıplı formlara uygun olabilir | Sınıf verileri, akış/yönelim incelemesi, kalıplanmış parça boyutları, mekanik ve elektriksel doğrulama |
| Kanalları, çıkıntıları, ek parçaları ve üç boyutlu boşlukları olan MCCB tabanı veya kapağı | BMC/DMC veya başka bir nitelikli termoset | Dökme yük ve uyumlu kalıplama yöntemleri, detaylı ve daha kalın geometrileri doldurabilir | Tam kalite, insert süreci, kürleme kontrolü, boyutsal kontroller, parça testleri ve devre kesici seviyesinde doğrulama |
| Kompakt insert kalıplı yalıtkan mesnet | BMC/DMC veya nitelikli mühendislik termoplastiği | Gömülü donanım etrafındaki detaylı akış, seçimi belirleyebilir | Uygulanabilir olduğu durumlarda çekme/tork veya yük kanıtı, dielektrik ve izleme gereksinimleri, kesit kalitesi, değişiklik kontrolü |
| Bara mesnedi veya izolatör | BMC/DMC, SMC, dökme reçine veya başka bir belirtilen sistem | Elektriksel yalıtım ve mekanik destek birlikte çözülmelidir | Çizim, ek parçalar, nominal mekanik yükler, ortam, dielektrik kanıtı ve montaj doğrulaması |
| Yüksek gerilimli yalıtım görevinden uzak ince hassas mekanizma parçası | Genellikle SMC/BMC yerine bir mühendislik termoplastiği | İnce detaylar, geçmeli bağlantılar, sürtünme ve kalıplama hassasiyeti baskın olabilir | Tam polimer sınıfı, nem/ısı davranışı, alev ve elektriksel gereksinimler, dayanıklılık |
| Ark bitişiğindeki yalıtım bileşeni | Ürüne özel malzeme sistemi | Ark maruziyeti, birikintiler, gaz akışı, geometri ve kesme tasarımı baskındır | Kesin devre kesici tasarım kanıtı; asla sadece genel ark direnci saniyelerine göre seçim yapmayın |
VIOX MCCB ürün ailesi cihaz bağlamını sağlarken, busbar izolatör ürün ailesi kalıplanmış yalıtım ve yapısal desteğin birlikte değerlendirilmesi gereken başka bir uygulamayı göstermektedir. Ürün bulunabilirliği, kesin malzeme, değerler ve uygunluk kanıtı ilgili model için doğrulanmalıdır.
Alıcıların ve Mühendislerin Talep Etmesi Gerekenler
Savunulabilir bir onay paketi beş kimliği birbirine bağlar:
parça çizimi → malzeme tanımı → kalıplanmış parti → test kanıtı → bitmiş devre kesici veya montaj
En azından şunları talep edin:
- tam bileşik tanımı, reçine ailesi, takviye içeriği, renk ve onaylı tedarikçi;
- kontrollü malzeme veri sayfası ve geçerli şartname veya kalite;
- test yöntemleri, numune kalınlığı, koşullandırma, yön ve sonuç özelliklerine ilişkin kabul değerleri;
- kritik duvar kalınlıklarını, ek parçaları, yarıçapları, kaçak akım yollarını, bariyerleri ve yük noktalarını tanımlayan bir çizim;
- şarj veya besleme kimliği, kürleme, kalıp, boşluklar, ek parçalar ve uygun olmayan parçalar için kalıplama süreci kontrolleri;
- gelen bileşikten kalıplanmış parçaya ve bitmiş cihaza kadar parti izlenebilirliği;
- reçine, dolgu maddesi, elyaf, katkı maddeleri, pigment, tedarikçi, kalıplama, süreç ve üretim sahasını kapsayan değişiklik kontrol kuralları;
- işleve uygun kalıplanmış parça denetimi ve doğrulaması;
- ilgili ürün standardı ve hedef pazar rotası kapsamında bitmiş devre kesici veya montaj kanıtı.
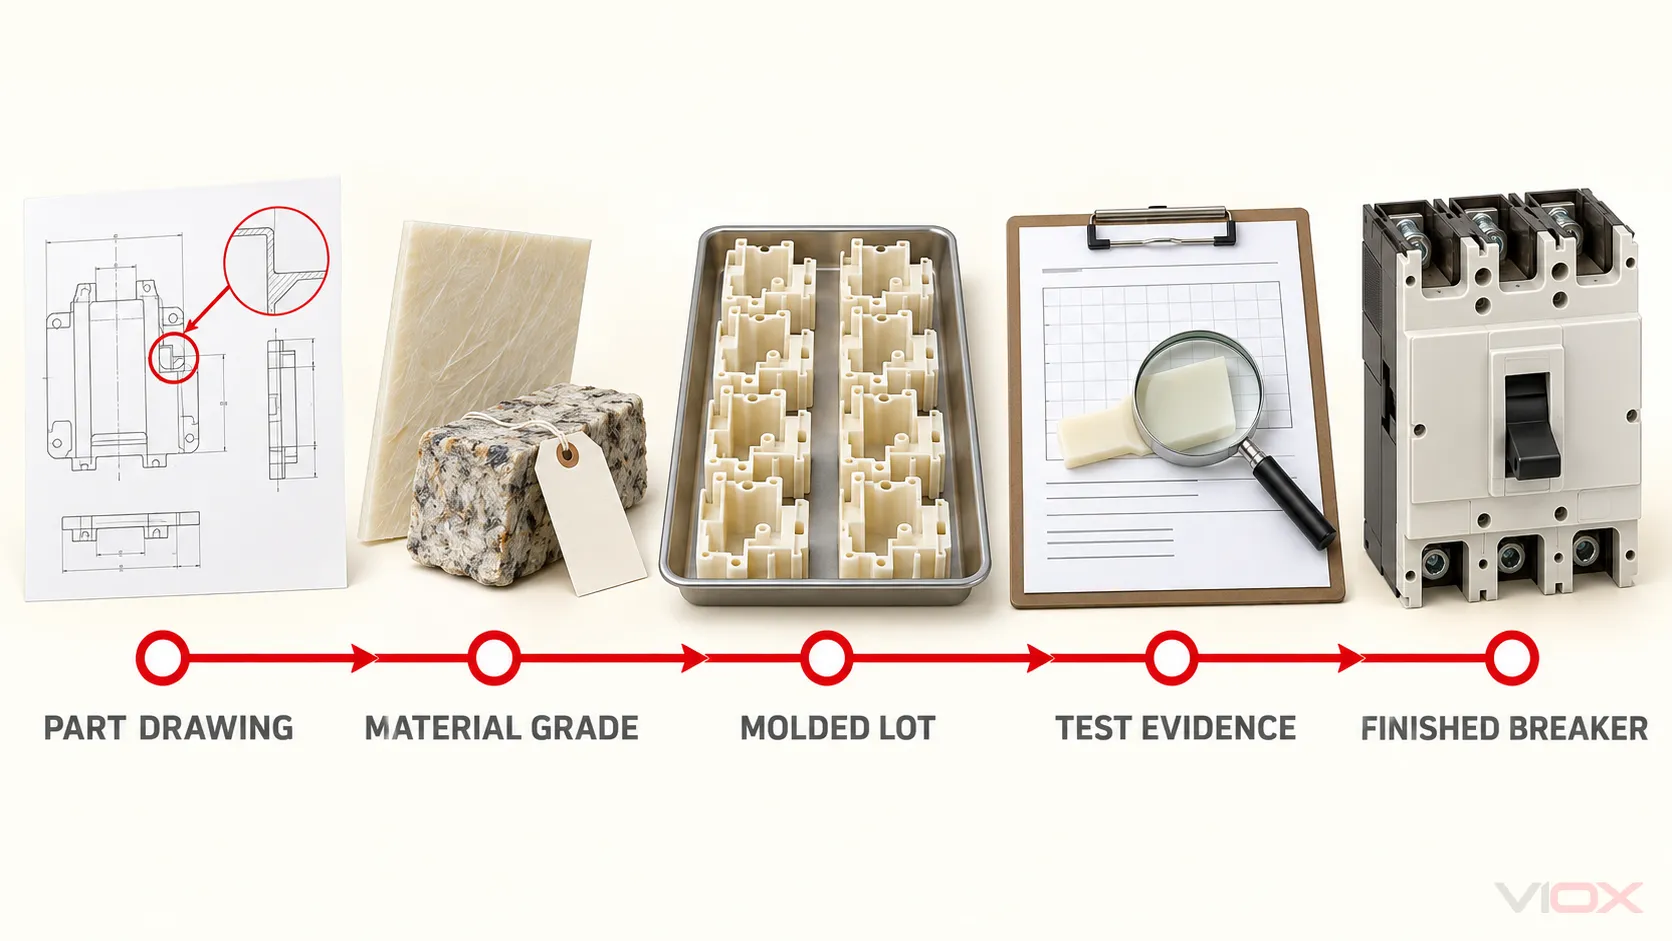
Bir reçine tesisi sertifikası, ISO 9001 sertifikası veya malzeme veri sayfası tek bir bağlantıyı destekleyebilir. Hiçbiri tüm zinciri kanıtlamaz. VIOX makalesi MCB üretiminde kalite güvencesi aynı kimlik ve değişim kontrolü ilkesini bitmiş cihaz seviyesinde açıklamaktadır.
Sıkça Sorulan Sorular
DMC, BMC ile aynı mıdır?
Bazen bu terimler ticarette birbirinin yerine kullanılır, ancak teknik bir şartnamede aynı oldukları varsayılmamalıdır. ISO 8606:2025, BMC ve DMC'yi ön emdirilmiş kalıplama ürünü türleri olarak tanır. Tedarikçinin terimi nasıl tanımladığını doğrulayın ve tam kalite şartnamesini edinin.
SMC her zaman BMC'den daha mı güçlüdür?
Hayır. Geleneksel SMC genellikle daha yüksek yapısal ve darbe performansı destekleyen bir fiber mimarisi kullanır, ancak sonuç karşılaştırılan kalitelere, reçine ve dolgu sistemine, fiber içeriğine ve yönelimine, kalıplama işlemine ve numune veya parça geometrisine bağlıdır. UP-SMC-25a ile UP-BMC-25a tablosu iki kalitenin karşılaştırmasıdır, evrensel bir yasa değildir.
MCCB kasaları ve kapakları için neden BMC kullanılır?
BMC, termoset yalıtım davranışını nervürler, çıkıntılar, insert bölgeleri ve diğer detaylı üç boyutlu özellikler içine akışla birleştirebilir. Uygun olup olmadığı; tam formülasyona, parça tasarımına, kalıplama kontrollerine ve devre kesici seviyesindeki doğrulamaya bağlıdır.
PTI 600, bir malzemenin 600 V değerinde kullanılabileceği anlamına mı gelir?
Hayır. PTI, tanımlanmış bir yüzey izleme testinin sonucudur ve bir çalışma gerilimi değeri değildir. Uygulanabilir ürün tasarımı ayrıca yüzeysel kaçak mesafesi ve açıklık, kirlilik, geometri, ortam ve ürün standardı gerekliliklerini de ele almalıdır.
Malzeme test verileri bir MCCB'nin kesme kapasitesini kanıtlayabilir mi?
Hayır. Kesme kapasitesi; kontakları, mekanizmayı, akım yolunu, ark kontrol sistemini, muhafazayı, yalıtımı, terminalleri ve test edilmiş yapıyı içeren bitmiş bir cihaz performansıdır. Malzeme verileri tasarımı ve kalite kontrolü destekler ancak tek başına bir devre kesicinin kesme değerini belirleyemez.
Nihai Mühendislik Kuralı
SMC, BMC veya DMC'yi kısaltmalarına göre seçmeyin. Bir tanımlanmış parça geometrisi için tanımlanmış bir bileşik sınıfı ve kalıplama rotası seçin, ardından kalıplanmış parçayı ve komple devre kesiciyi veya montajı uygun seviyede doğrulayın.
SMC, geniş yapısal yalıtım parçaları için genellikle daha iyi bir başlangıç noktasıdır. BMC/DMC ise kompakt, detaylı ve ek parçalı kalıplanmış parçalar için genellikle daha iyi bir başlangıç noktasıdır. Nihai karar, malzeme adına değil, kanıt zincirine aittir.