اس صفحے پر
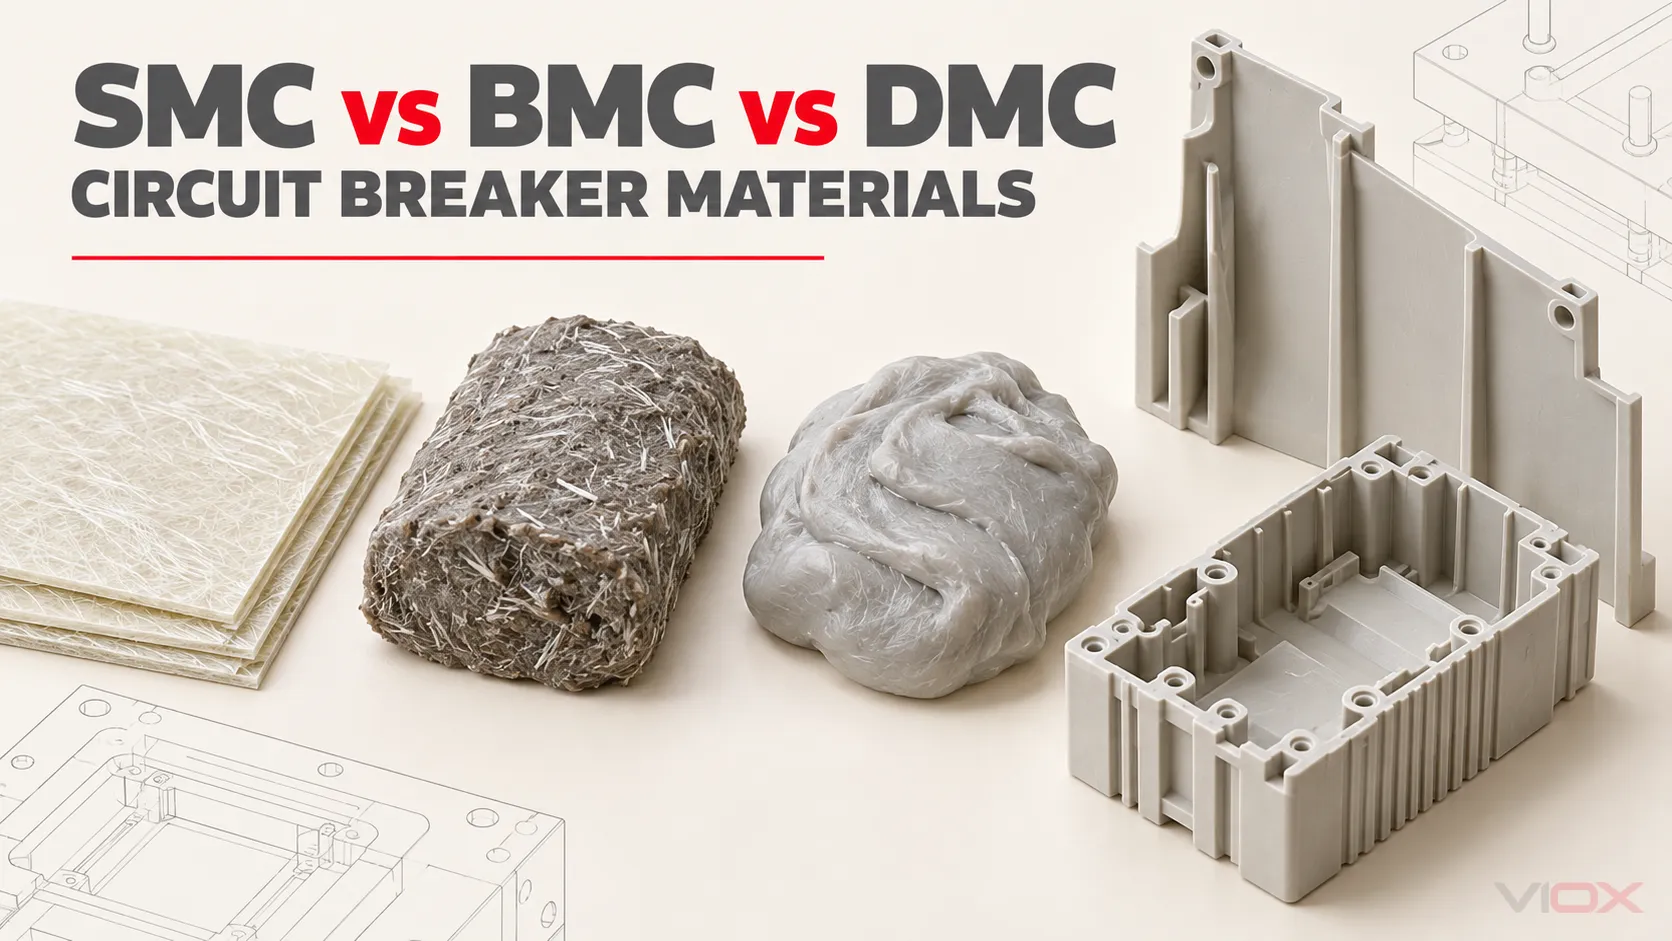
سرکٹ بریکر کے انسولیشن حصوں کے لیے،, شیٹ مولڈنگ کمپاؤنڈ (SMC) بڑے کمپریشن مولڈڈ ساختی حصوں کے لیے عام طور پر مضبوط ابتدائی سمت ہوتی ہے، جبکہ بلک مولڈنگ کمپاؤنڈ (BMC) اور ڈو مولڈنگ کمپاؤنڈ (DMC) چھوٹے، موٹے، زیادہ پیچیدہ، یا انسرٹ سے بھرپور پرزوں کے لیے عام طور پر بہتر ابتدائی سمتیں ہیں۔ یہ مواد کی کوئی آفاقی درجہ بندی نہیں ہے۔ کمپاؤنڈ کا درست گریڈ، فائبر کا ڈھانچہ، مولڈنگ کا طریقہ، پرزے کی جیومیٹری، اور تیار شدہ ڈیوائس کی تصدیق یہ طے کرتی ہے کہ آیا کوئی مواد موزوں ہے یا نہیں۔.
سب سے اہم اصول یہ ہے کہ مواد کا نام سرکٹ بریکر کی ریٹنگ کا تعین نہیں کرتا ہے۔ PTI 600، GWFI 960 °C، ڈائی الیکٹرک اسٹرینتھ کا نتیجہ، یا V-0 درجہ بندی جیسی اقدار صرف ایک متعین مادی ٹیسٹ کے تحت کارکردگی کو بیان کرتی ہیں۔ یہ آزادانہ طور پر کسی تیار شدہ بریکر کی بریکنگ کیپیسٹی، انسولیشن کوآرڈینیشن، درجہ حرارت میں اضافہ، مکینیکل برداشت، یا مطابقت کو ثابت نہیں کرتیں۔.
ایک نظر میں SMC، BMC، اور DMC
| فیصلے کا پہلو | ایس ایم سی (SMC) | بی ایم سی (BMC) | ڈی ایم سی (DMC) |
|---|---|---|---|
| مکمل اصطلاح | شیٹ مولڈنگ کمپاؤنڈ | بلک مولڈنگ کمپاؤنڈ | ڈو مولڈنگ کمپاؤنڈ |
| فراہمی کی شکل | تیار شدہ شیٹ، جو عام طور پر فلموں کے درمیان لائی جاتی ہے | بلک، لاگ، لمپ، یا چارج کی شکل | آٹے جیسا بلک چارج |
| مضبوطی کی سمت | عام طور پر روایتی BMC/DMC گریڈز کے مقابلے میں لمبے کٹے ہوئے ریشے | عام طور پر چھوٹے کٹے ہوئے ریشے | BMC سے گہرا تعلق؛ درست فرق تفصیلات اور فارمولیشن پر منحصر ہے |
| پروسیسنگ کی معمول کی سمت | کمپریشن مولڈنگ | کمپریشن، ٹرانسفر، یا انجیکشن مولڈنگ جب گریڈ اس کی اجازت دے | گریڈ اور عمل کے لحاظ سے کمپریشن یا مولڈنگ کا کوئی دوسرا طریقہ کار قابل قبول ہے۔ |
| عام ڈیزائن کی مضبوطی | بڑے رقبے والے یا ساختی انسولیشن کے پرزے جہاں سختی اور امپیکٹ کارکردگی اہمیت رکھتی ہے۔ | تفصیلی سہ جہتی پرزے، باسز، پسلیاں، ایمبیڈڈ دھات، اور پیچیدہ کیویٹیز۔ | اسی طرح کی بلک فارم ایپلی کیشنز؛ تصدیق کریں کہ آیا سپلائر DMC کو مترادف، علاقائی اصطلاح، یا الگ فارمولیشن کے طور پر لیتا ہے۔ |
| اہم احتیاط | بہاؤ، فائبر کی سمت، چارج کی جگہ کا تعین، اور پیچیدہ تفصیلات کو بھرنے کے عمل کو انجینئر کیا جانا چاہیے۔ | منتخب کردہ SMC گریڈ کے مقابلے میں چھوٹے فائبرز اور بہاؤ ساختی یا امپیکٹ کارکردگی کو کم کر سکتے ہیں۔ | صرف مخفف تھکنگ کے طریقہ کار، فائبر، رال، یا کارکردگی کی وضاحت نہیں کرتا ہے۔ |
اس جدول کا استعمال ترقی کی سمت منتخب کرنے کے لیے کریں، نہ کہ کسی مواد کی منظوری کے لیے۔ مکمل مادی تفصیلات اور مولڈ شدہ پرزوں کی توثیق اب بھی ضروری ہے۔.
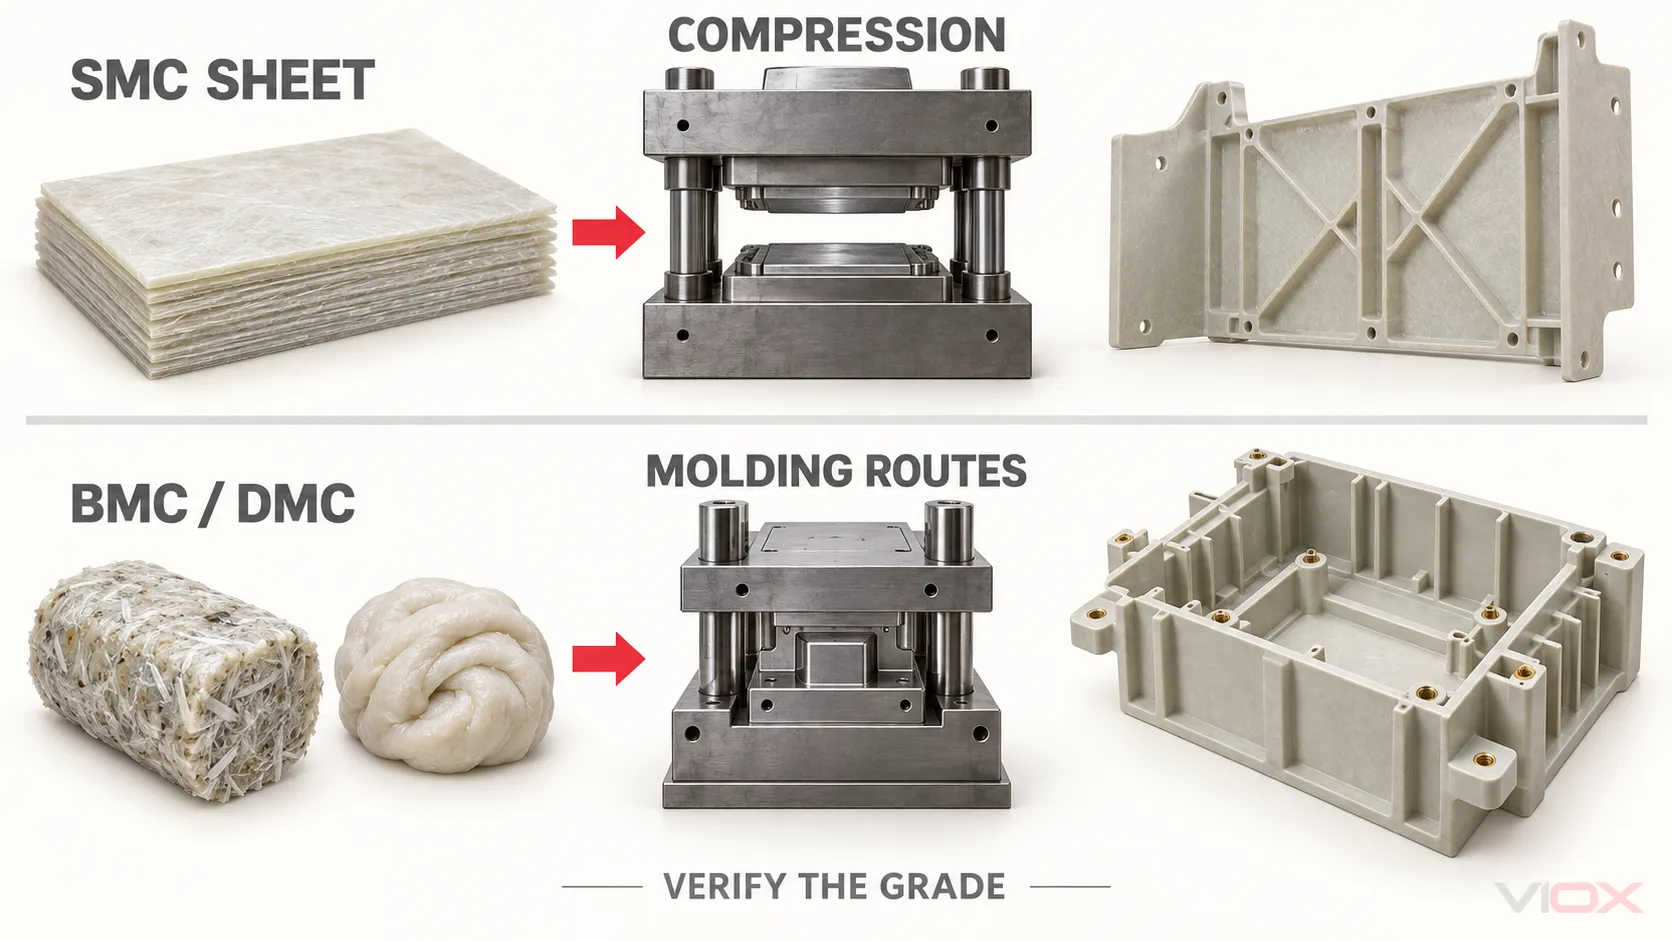
ان تین اصطلاحات کا اصل مطلب کیا ہے
SMC: ایک تیار شدہ شیٹ مولڈنگ چارج
SMC کو تھرموسیٹنگ رال سسٹم کو کٹی ہوئی ری انفورسمنٹ، منرل فلر، انیشی ایٹر یا کیورنگ سسٹم، گاڑھا کرنے والے اور ریلیز کرنے والے اجزاء جہاں لاگو ہوں، اور دیگر فارمولیشن ایڈیٹوز کے ساتھ ملا کر بنایا جاتا ہے۔ رال پیسٹ اور ری انفورسمنٹ کو ایک شیٹ نما انٹرمیڈیٹ میں یکجا کیا جاتا ہے جو پک کر ایک قابلِ استعمال مولڈنگ چارج بن جاتا ہے۔.
مولڈنگ کے لیے، شیٹ کو ایک کنٹرول شدہ چارج میں کاٹا جاتا ہے، گرم مولڈ میں رکھا جاتا ہے، دبایا جاتا ہے، بہنے دیا جاتا ہے، اور کیور کیا جاتا ہے۔ چارج کا سائز اور جگہ بہاؤ کے فاصلے اور فائبر کی سمت کو متاثر کرتے ہیں۔ یہ متغیرات طاقت، وارپیج، نِٹ ریجنز، انسرٹ لوڈنگ، اور اس بات کو متاثر کر سکتے ہیں کہ آیا پتلے یا تفصیلی حصے درست طریقے سے بھرتے ہیں یا نہیں۔.
شیٹ کی شکل SMC کو خاص طور پر اس وقت مفید بناتی ہے جب کوئی پرزہ وسیع سطحی رقبے کو اہم ساختی ذمہ داری کے ساتھ ملاتا ہے۔ اس کا مطلب یہ نہیں ہے کہ ہر SMC گریڈ ہر بڑے برقی پرزے کے لیے موزوں ہے۔.
BMC: ایک بلک مولڈنگ چارج
BMC ایک تھرموسیٹنگ رال، کٹی ہوئی ری انفورسمنٹ، فلر، کیورنگ سسٹم، ریلیز سسٹم، اور دیگر ایڈیٹوز کو ملا کر ایک ہائی وسکوسٹی بلک کمپاؤنڈ بناتا ہے۔ روایتی SMC کے مقابلے میں، ری انفورسمنٹ عام طور پر چھوٹی ہوتی ہے اور چارج کو ایک کمپیکٹ کیویٹی میں میٹر کرنا آسان ہوتا ہے۔.
گریڈ اور آلات کے لحاظ سے، BMC کو کمپریشن مولڈ، ٹرانسفر مولڈ، یا انجیکشن مولڈ کیا جا سکتا ہے۔ اس کا بہاؤ کا رویہ پسلیوں، باسز، ٹرمینل بیریئرز، ایمبیڈڈ انسرٹس، موٹے حصوں، اور دیگر سہ جہتی خصوصیات کو سپورٹ کر سکتا ہے جنہیں SMC چارج کے ساتھ بھرنا مشکل ہو سکتا ہے۔.
اس کا موازنہ محض یہ نہیں ہے کہ “BMC کمزور ہے۔” بلکہ، فائبر کا چھوٹا ہونا، سمت، رال (resin) اور فلر کا مواد، ویلڈ کے مقامات، اور مولڈنگ کی تاریخ SMC سے مختلف مکینیکل خصوصیات کا دائرہ کار پیدا کر سکتی ہے۔ جب مخصوص ٹیسٹ اور تیار شدہ پرزے کے تقاضے پورے ہو جائیں تو وہ دائرہ کار اب بھی سرکٹ بریکر کی بنیاد، کور، سپورٹ، یا انسولیٹنگ پرزے کے لیے مکمل طور پر موزوں ہو سکتا ہے۔.
DMC: BMC سے متعلق ہے، لیکن صرف مخفف سے اس کی تعریف نہیں ہوتی۔
DMC ایک آٹے جیسے مولڈنگ کمپاؤنڈ کو بیان کرتا ہے۔ صنعتی استعمال مکمل طور پر یکساں نہیں ہے: کچھ سپلائرز اور خطے BMC اور DMC کو تقریباً ایک دوسرے کے متبادل کے طور پر استعمال کرتے ہیں، جبکہ تصریحات انہیں فارمولیشن، گاڑھا کرنے کے طریقہ کار، ہینڈلنگ کی مستقل مزاجی، یا پروڈکٹ کی شکل کے لحاظ سے ممتاز کر سکتی ہیں۔.
کرنٹ ISO 8606:2025 BMC اور DMC کو پہلے سے امپریگنیٹڈ (preimpregnated) پروڈکٹ کی اقسام کے طور پر برتا ہے اور گاڑھا کرنے والے ایجنٹوں کے ساتھ یا اس کے بغیر مواد کے لیے تقاضے قائم کرتا ہے۔ لہذا، خریدار کو ترجمہ نہیں کرنا چاہیے ڈی ایم سی (DMC) خود بخود بی ایم سی (BMC), ، یا دونوں کو کارکردگی کے درجات کے طور پر نہیں لینا چاہیے۔ مکمل میٹریل کا عہدہ، فارمولیشن فیملی، کمک (reinforcement) کی معلومات، پروسیسنگ کا راستہ، اور اعلان کردہ پراپرٹی ڈیٹا طلب کریں۔.
مادی شکل تیار شدہ حصے کو کیسے تبدیل کرتی ہے
انجینئرنگ چین یہ ہے:
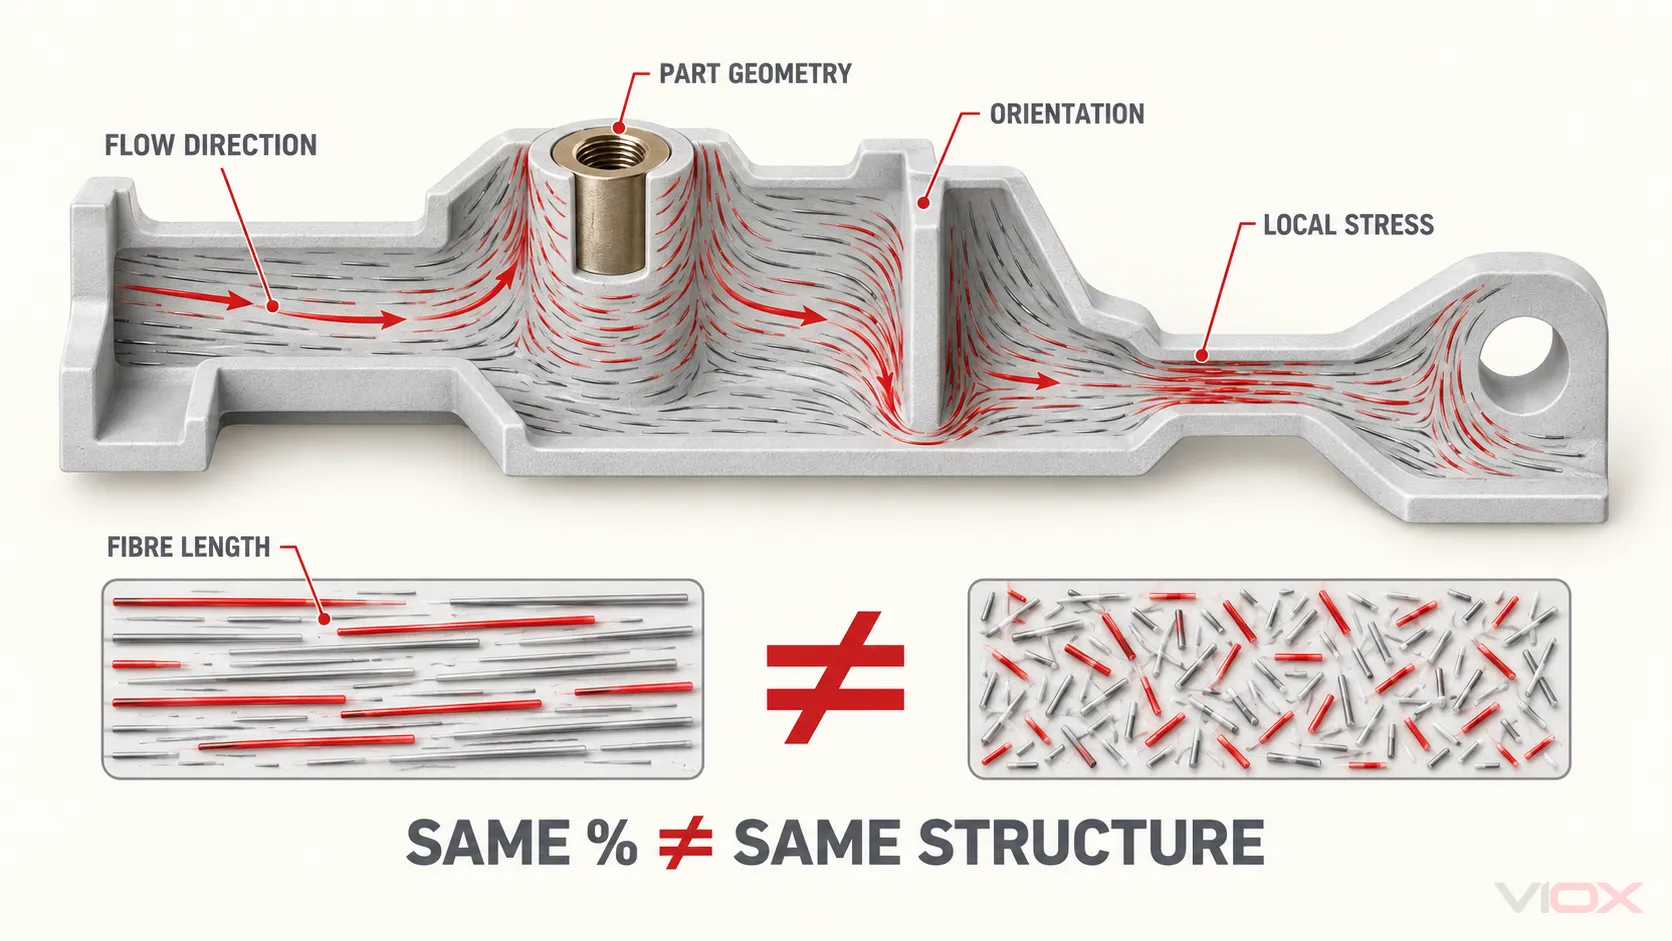
چارج کی شکل ← فائبر کی لمبائی اور تقسیم ← مولڈ کا بہاؤ اور سمت ← مولڈ شدہ مائیکرو اسٹرکچر ← پرزے کی خصوصیات ← بریکر کی سطح پر تصدیق
ہر کڑی اہمیت رکھتی ہے۔.
- چارج کی شکل ہینڈلنگ اور پلیسمنٹ کو کنٹرول کرتی ہے۔. SMC شیٹس کو کاٹ کر اور تہہ کر کے ایک وسیع مولڈ میں بہاؤ کی رہنمائی کی جا سکتی ہے۔ BMC/DMC چارجز کا وزن کر کے انہیں تفصیلی حصوں کے ارد گرد رکھا جا سکتا ہے یا ہم آہنگ مولڈنگ آلات کے ذریعے فیڈ کیا جا سکتا ہے۔.
- بہاؤ فائبر کی سمت کو تبدیل کرتا ہے۔. شیشے کے فائبر کا شائع شدہ فیصد یہ نہیں دکھاتا کہ فائبر سوراخوں، پسلیوں، انسرٹس، یا تنگ حصوں کے ارد گرد کیسے ترتیب پاتے ہیں۔.
- سمت انیسوٹروپی (anisotropy) کو تبدیل کرتی ہے۔. ایک مولڈ شدہ پرزہ بہاؤ کی غالب سمت کے ساتھ اور اس کے آر پار مختلف طاقت اور سکڑاؤ ظاہر کر سکتا ہے۔.
- یہ عمل نقائص کو تبدیل کرتا ہے۔. ناکافی وینٹنگ، چارج کی ناقص جگہ، آلودگی، کیورنگ میں تبدیلی، ضرورت سے زیادہ شیئر، یا غیر کنٹرول شدہ انسرٹ کے حالات خلا، نامکمل بھرائی، دراڑیں، بے نقاب ریشے، بگاڑ، یا کمزور حصوں کا باعث بن سکتے ہیں۔.
- جیومیٹری برقی اور مکینیکل تناؤ کو تبدیل کرتی ہے۔. دیوار کی موٹائی، رداس، کریپیج پاتھ، کلیئرنس، انسرٹ کا درمیانی فاصلہ، آرک کا اثر، فاسٹننگ لوڈ، اور شارٹ سرکٹ کی قوتیں مولڈ شدہ حصے پر اثر انداز ہوتی ہیں—نہ کہ فلیٹ ڈیٹا شیٹ کے نمونے پر۔.
یہی وجہ ہے کہ فائبر کی مساوی مقدار ایک جیسی کارکردگی پیدا نہیں کرتی، اور یہی وجہ ہے کہ ڈیٹا شیٹ کی اعلیٰ قدر ڈرائنگ کے جائزے یا مولڈ شدہ حصے کے ٹیسٹ کی جگہ نہیں لے سکتی۔.
سرکٹ بریکرز میں تھرموسیٹ کمپاؤنڈز کیوں استعمال ہوتے ہیں
مناسب طریقے سے متعین کردہ فائبر ریئنفورسڈ تھرموسیٹ کمپاؤنڈز برقی موصلیت، جہتی استحکام، حرارت کے خلاف مزاحمت، شعلے کی کارکردگی، مکینیکل سپورٹ، اور مولڈ ہونے کی صلاحیت کو یکجا کر سکتے ہیں۔ یہ امتزاج وہاں قیمتی ہوتا ہے جہاں مولڈ شدہ حصے کو کنڈکٹیو اسمبلیوں کو جگہ دینی ہو، کسی میکانزم کو سہارا دینا ہو، انسرٹس کو برقرار رکھنا ہو، لائیو حصوں کو الگ کرنا ہو، یا سوئچنگ اجزاء کے گرد انکلوژر میں حصہ ڈالنا ہو۔.
عام ڈیزائن کے امیدواروں میں شامل ہیں:
- مولڈڈ کیس سرکٹ بریکر (MCCB) کے بیس اور کور؛;
- اندرونی انسولیٹنگ رکاوٹیں اور سپورٹس؛;
- انسرٹ مولڈڈ ٹرمینل یا کنڈکٹر سپورٹس؛;
- آرک کے قریب انسولیٹنگ ٹکڑے، جو ڈیوائس کے ڈیزائن اور تصدیق کے تابع ہیں؛;
- ایئر سرکٹ بریکر یا سوئچ گیئر کے ساختی انسولیشن پرزے؛;
- بس بار سپورٹس اور اسٹینڈ آف انسولیٹرز۔.
یہ اطلاقی ہدایات ہیں، نہ کہ عالمی تعمیراتی بیانات۔ کچھ بریکرز یا ذیلی اجزاء انجینئرنگ تھرموپلاسٹکس، دیگر تھرموسیٹس، سیرامکس، لیمینیٹس، یا مواد کے امتزاج کا استعمال کرتے ہیں۔ مثال کے طور پر، Miniature circuit breaker کی ہاؤسنگ خود بخود BMC نہیں ہوتی صرف اس لیے کہ BMC کچھ بڑے مولڈڈ کیس ڈھانچوں میں عام ہے۔.
PA66، PBT، PC، POM، PPS، اور تھرموسیٹ مرکبات کے درمیان وسیع تر انتخاب کے لیے، VIOX گائیڈ کا استعمال کریں برائے برقی اجزاء کے لیے انجینئرنگ پلاسٹک.
SMC بمقابلہ BMC گریڈ کا ایک محدود موازنہ
GB/T 23641-2018 برقی مقاصد کے لیے فائبر سے تقویت یافتہ غیر سیر شدہ پولیسٹر SMC اور BMC کے لیے موجودہ چینی قومی معیار ہے۔ درج ذیل اقتباس اس فریم ورک میں فراہم کردہ دو مخصوص عہدوں کا موازنہ کرتا ہے: UP-SMC-25a اور UP-BMC-25a.
یہ اس سے ضروری نہیں تمام SMC اور BMC کو بیان کرتے ہیں۔ یہ اعداد و شمار مذکورہ ٹیسٹ فریم ورک کے تحت گریڈ کی ضروریات ہیں، نہ کہ کسی من مانی تجارتی مرکب یا تیار شدہ بریکر پارٹ کی ضمانت شدہ خصوصیات۔.
| جائیداد | UP-SMC-25a | UP-BMC-25a | انجینئرنگ کی تشریح |
|---|---|---|---|
| گلاس فائبر کا مواد | 25 ± 2.5% | 25 ± 2.5% | برابر ماس فریکشن فائبر کی مساوی لمبائی، سمت، یا حصے کی مضبوطی کو قائم نہیں کرتا |
| ٹینسائل ماڈیولس | ≥10,000 MPa | ≥12,500 MPa | صرف سختی فریکچر کے خلاف مزاحمت یا اثر کے رویے کی پیش گوئی نہیں کرتی |
| ٹوٹنے پر ٹینسائل تناؤ | ≥60 MPa | ≥30 MPa | اس منتخب کردہ SMC گریڈ کی کم از کم ٹینسائل طاقت زیادہ ہے |
| ٹوٹنے پر تناؤ کی کھنچاؤ | ≥2.0% | ≥0.5% | منتخب کردہ گریڈز میں ٹوٹنے سے پہلے ڈیفارمیشن کی مختلف حدود ہوتی ہیں |
| کمپریسو اسٹرینتھ (دباؤ برداشت کرنے کی طاقت) | ≥170 MPa | ≥120 MPa | کلیمپنگ اور سپورٹ لوڈز سے متعلق، لیکن انسرٹ کی جیومیٹری اور تناؤ کا ارتکاز اب بھی اہمیت رکھتا ہے |
| فلیکچرل ماڈیولس | ≥10,000 MPa | ≥10,000 MPa | بیان کردہ کم از کم حد ان دو گریڈز کے لیے برابر ہے |
| فلیکچرل اسٹرینتھ | ≥180 MPa | ≥90 MPa | منتخب کردہ SMC گریڈ کی کم از کم فلیکچرل اسٹرینتھ زیادہ ہے |
| چارپی امپیکٹ اسٹرینتھ | ≥75 kJ/m² | ≥30 kJ/m² | منتخب کردہ SMC گریڈ کا کم از کم امپیکٹ رزلٹ زیادہ ہے |
| لوڈ کے تحت ڈیفلیکشن کا درجہ حرارت | ≥240 °C | ≥220 °C | ایک تقابلی میٹریل ٹیسٹ، نہ کہ بریکر کے کام کرنے کا قابلِ قبول درجہ حرارت |
| لکیری تھرمل توسیعی کوفیشینٹ | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | دونوں بیان کردہ حد کا اشتراک کرتے ہیں؛ مولڈ پارٹ کی سمت اور عمل متعلقہ رہتے ہیں۔ |
| درجہ حرارت انڈیکس، TI | ≥130 | ≥130 | ایک میٹریل تھرمل-اینڈیورنس انڈیکیٹر، نہ کہ کوئی اسٹینڈ الون ڈیوائس ٹمپریچر ریٹنگ۔ |
| برقی طاقت | ≥22 kV/mm | ≥22 kV/mm | نمونے کا نتیجہ؛ تیار شدہ انسولیشن کا انحصار موٹائی، جیومیٹری، انٹرفیس، نقائص اور حالات پر ہوتا ہے۔ |
| 100 Hz پر رشتہ دار پرمٹیوٹی | ≤4.8 | ≤4.5 | ڈائی الیکٹرک رویے سے متعلق ہے لیکن شاذ و نادر ہی بریکر کے مواد کے فیصلے کی واحد وجہ ہوتی ہے |
| 100 Hz پر ڈسپی ایشن فیکٹر | ≤0.02 | ≤0.02 | دونوں بیان کردہ ٹیسٹ کے تحت مذکورہ زیادہ سے زیادہ حد کا اشتراک کرتے ہیں |
| پروف ٹریکنگ انڈیکس، PTI | ≥600 | ≥600 | تعریف کردہ ٹریکنگ ٹیسٹ وولٹیج کو پاس کرنے کی نشاندہی کرتا ہے؛ یہ سسٹم وولٹیج کی ریٹنگ نہیں ہے۔ |
| آرک ریزسٹنس | ≥180 s | ≥180 s | مشابہ مواد کی جانچ کے لیے مفید ہے؛ یہ سرکٹ بریکر کے انٹرپشن ایونٹ (رکاوٹ کے واقعے) کی نقل نہیں کرتا۔ |
| آتش گیری۔ | V-0 سے بدتر نہیں | V-0 سے بدتر نہیں | تعریف شدہ نمونے کی درجہ بندی؛ تیار شدہ پروڈکٹ کو اب بھی اپنے قابل اطلاق جائزے کی ضرورت ہے۔ |
| آکسیجن انڈیکس | — | ≥38% | اس موازنے میں صرف منتخب کردہ BMC گریڈ کے لیے درج کیا گیا ہے |
| گلو-وائر فلیم ایبلٹی انڈیکس، GWFI | — | ≥960 °C بمطابق 3.0 mm | مذکورہ موٹائی پر مواد کا نتیجہ؛ اسے خود بخود کسی دوسری موٹائی یا حتمی پروڈکٹ پر منتقل نہ کریں |
| کثافت | 1.60–2.00 g/cm³ | 1.70–2.10 g/cm³ | یہ پرزے کے ماس اور فارمولیشن کے موازنے پر اثر انداز ہوتا ہے، نہ کہ بذات خود معیار پر |
| مولڈنگ سکڑاؤ | ≤0.14% | ≤0.14% | مادی حد مقامی مڑاؤ (warpage) یا ٹول/عمل کے اثرات کو ختم نہیں کرتی۔ |
| پانی کا جذب | ≤0.21% | ≤0.21% | دونوں بیان کردہ زیادہ سے زیادہ حد کا اشتراک کرتے ہیں؛ اصل ماحولیاتی کارکردگی کا انحصار پرزے اور حالات پر رہتا ہے۔ |
حیران کن نتیجہ یہ نہیں ہے کہ “SMC ہمیشہ بہتر ہے۔” بلکہ یہ ہے کہ یہ دونوں 25% گلاس فائبر گریڈز یکساں برقی حدود تک پہنچتے ہیں جبکہ کئی طاقت اور اثر کی ضروریات میں مادی طور پر مختلف ہیں۔ یہ اس بات کی وضاحت کرتا ہے کہ برقی اور مکینیکل شواہد کا ایک ساتھ جائزہ کیوں لیا جانا چاہیے۔.
خریداری کی تفصیلات یا تعمیل کی فائل کے لیے، ہر قدر، نمونے کی حالت، اور حوالہ کردہ ٹیسٹ کے طریقہ کار کی تصدیق GB/T 23641-2018 کی تنظیم کی کنٹرول شدہ کاپی اور درست کمرشل گریڈ دستاویزات کے مطابق کریں۔ یہ جدول ایک انجینئرنگ موازنہ ہے، نہ کہ معیار کا متبادل۔.
GB/T 15568-2024 یہ عام مقصد کے SMC کا احاطہ کرتا ہے۔ یہ عام مادی سیاق و سباق کی حمایت کر سکتا ہے، لیکن اسے بریکر ایپلی کیشن کے لیے درکار الیکٹریکل گریڈ اور تیار شدہ پروڈکٹ کے ثبوت کی جگہ نہیں لینی چاہیے۔.
برقی اور حرارتی اقدار کیا ثابت کرتی ہیں—اور کیا نہیں
PTI اور CTI ٹریکنگ کے رویے کو بیان کرتے ہیں
IEC 60112:2025 متبادل وولٹیج کا استعمال کرتے ہوئے ٹھوس انسولیٹنگ میٹریل کے نمونوں یا میٹریل پلیٹس پر پروف ٹریکنگ انڈیکس (PTI) اور کمپیریٹو ٹریکنگ انڈیکس (CTI) کا تعین کرنے کے طریقے بیان کرتا ہے۔ PTI کو قبولیت اور کوالٹی کنٹرول کے معیار کے طور پر استعمال کیا جاتا ہے؛ CTI بنیادی طور پر مواد کی خصوصیات اور موازنہ کرنے کے لیے استعمال ہوتا ہے۔.
PTI کا نتیجہ مواد کا ورکنگ وولٹیج نہیں ہے اور یہ خود سے کریپیج ڈسٹنس (creepage distance) کا تعین نہیں کرتا ہے۔ آلودگی کی ڈگری، میٹریل گروپ، الیکٹرک فیلڈ، سطح کی جیومیٹری، تنصیب کا ماحول، اور قابل اطلاق پروڈکٹ یا انسولیشن کوآرڈینیشن کے تقاضے اب بھی اہمیت رکھتے ہیں۔.
GWFI مواد کی آتش گیریت (flammability) کا ایک ٹیسٹ ہے
IEC 60695-2-12:2021 مادی نمونوں کے لیے گلو-وائر فلیم ایبلٹی انڈیکس ٹیسٹ کی وضاحت کرتا ہے۔ نتیجہ ٹیسٹ شدہ مواد اور نمونے کے حالات سے تعلق رکھتا ہے، بشمول موٹائی۔ حتمی پروڈکٹ کی گلو-وائر تشخیص اور سرکٹ بریکر کا مکمل آگ کے خطرے کا تخمینہ الگ الگ سوالات ہیں۔.
آرک ریزسٹنس ابتدائی مادی تفریق ہے۔
IEC 61621 ایک ہائی وولٹیج، کم کرنٹ والے آرک ریزسٹنس ٹیسٹ کو بیان کرتا ہے جس کا مقصد خشک ٹھوس انسولیٹنگ مواد کی ابتدائی تفریق، فارمولیشن میں تبدیلی کا پتہ لگانا، اور کوالٹی کنٹرول ہے۔ یہ سرکٹ بریکر کے اندر ہائی کرنٹ آرک، گیس کے دباؤ، کنڈکٹیو ڈپازٹس، کانٹیکٹ کی حرکت، یا انٹرپشن سیکونس کی نقل نہیں کرتا ہے۔.
ڈیفلیکشن ٹمپریچر آپریٹنگ ٹمپریچر کی درجہ بندی نہیں ہے۔
لوڈ کے تحت ڈیفلیکشن ٹمپریچر کی پیمائش مخصوص نمونے کی جیومیٹری، تناؤ، اور حرارتی حالات کے تحت کی جاتی ہے۔. ISO 75-1:2020 عام طریقہ کار فراہم کرتا ہے، جبکہ ISO 75-3:2025 اس کے دائرہ کار میں اعلیٰ طاقت والے تھرموسیٹنگ لیمینیٹس اور لمبی فائبر سے تقویت یافتہ پلاسٹک شامل ہیں۔ اس کا نتیجہ مخصوص ٹیسٹ کے تحت مواد کے رویے کا موازنہ کرنے کے لیے مفید ہے؛ یہ اس درجہ حرارت پر مسلسل سروس کی اجازت نہیں دیتا۔.
مٹیریل کی سمت کو بریکر کے حصے کے مطابق ترتیب دیں
| حصہ یا ڈیزائن کی حالت | قابل فہم ابتدائی سمت | کیوں | ثبوت کی اب بھی ضرورت ہے |
|---|---|---|---|
| چوڑا، بوجھ اٹھانے والا انسولیٹنگ پینل یا ساختی رکاوٹ | ایس ایم سی (SMC) | بڑی شیٹ چارج اور ساختی کمک وسیع کمپریشن مولڈ شکلوں کے لیے موزوں ہو سکتی ہے | گریڈ ڈیٹا، بہاؤ/سمت کا جائزہ، مولڈ شدہ حصے کے طول و عرض، مکینیکل اور برقی تصدیق |
| MCCB بیس یا کور جس میں پسلیاں، باس، انسرٹس، اور سہ جہتی گہرائیاں ہوں | BMC/DMC یا کوئی اور کوالیفائیڈ تھرموسیٹ | بلک چارج اور ہم آہنگ مولڈنگ کے طریقے تفصیلی اور موٹی جیومیٹری کو پُر کر سکتے ہیں | درست گریڈ، انسرٹ کا عمل، کیور کنٹرول، جہتی جانچ، پرزوں کے ٹیسٹ، اور بریکر کی سطح پر تصدیق |
| کمپیکٹ انسرٹ مولڈڈ انسولیٹنگ سپورٹ | BMC/DMC یا کوالیفائیڈ انجینئرنگ تھرموپلاسٹک | ایمبیڈڈ ہارڈویئر کے گرد تفصیلی بہاؤ انتخاب کو کنٹرول کر سکتا ہے | قابل اطلاق ہونے پر پل آؤٹ/ٹارک یا لوڈ کا ثبوت، ڈائی الیکٹرک اور ٹریکنگ کی ضروریات، سیکشن کا معیار، تبدیلی کا کنٹرول |
| بس بار سپورٹ یا اسٹینڈ آف | BMC/DMC، SMC، کاسٹ ریزن، یا کوئی اور مخصوص نظام | برقی انسولیشن اور مکینیکل سپورٹ کو ایک ساتھ حل کیا جانا چاہیے | ڈرائنگ، انسرٹس، ریٹیڈ مکینیکل لوڈز، ماحول، ڈائی الیکٹرک شواہد، اور اسمبلی کی تصدیق |
| باریک پریسیژن میکانزم کا حصہ جو ہائی اسٹریس انسولیشن ڈیوٹی سے دور ہو | اکثر SMC/BMC کے بجائے ایک انجینئرنگ تھرموپلاسٹک | باریک فیچرز، اسنیپ فٹس، رگڑ، اور مولڈنگ کی درستگی حاوی ہو سکتی ہے | پولیمر کا درست گریڈ، نمی/حرارت کا رویہ، شعلہ اور برقی ضروریات، پائیداری |
| آرک (Arc) کے قریب واقع انسولیٹنگ جزو | پروڈکٹ کے لیے مخصوص میٹریل سسٹم | آرک کا اخراج، ڈیپازٹس، گیس کا بہاؤ، جیومیٹری، اور انٹرپشن ڈیزائن حاوی ہوتے ہیں | بریکر کے ڈیزائن کا درست ثبوت؛ کبھی بھی صرف عام آرک-ریزسٹنس سیکنڈز کی بنیاد پر انتخاب نہ کریں |
VIOX MCCB پروڈکٹ فیملی ڈیوائس کا سیاق و سباق فراہم کرتا ہے، جبکہ بس بار انسولیٹر پروڈکٹ فیملی ایک اور ایپلی کیشن دکھاتا ہے جہاں مولڈڈ انسولیشن اور ساختی سپورٹ کا ایک ساتھ جائزہ لیا جانا چاہیے۔ متعلقہ ماڈل کے لیے پروڈکٹ کی دستیابی، درست میٹریل، ریٹنگز، اور مطابقت کے ثبوت کی تصدیق ہونی چاہیے۔.
خریداروں اور انجینئرز کو کیا درخواست کرنی چاہیے
ایک قابل دفاع منظوری کا پیکیج پانچ شناختوں کو جوڑتا ہے:
پارٹ ڈرائنگ → میٹریل کا عہدہ → مولڈڈ لاٹ → ٹیسٹ کا ثبوت → تیار شدہ بریکر یا اسمبلی
کم از کم درج ذیل کی درخواست کریں:
- مکمل کمپاؤنڈ کا نام، رال (resin) کی قسم، کمک (reinforcement) کا مواد، رنگ، اور منظور شدہ سپلائر؛;
- کنٹرول شدہ میٹریل ڈیٹا شیٹ اور قابل اطلاق تفصیلات یا گریڈ؛;
- ٹیسٹ کے طریقے، نمونے کی موٹائی، کنڈیشنگ، سمت، اور اہم خصوصیات کے لیے قبولیت کی اقدار؛;
- ایک ڈرائنگ جو اہم دیوار کی موٹائی، انسرٹس، رداس (radii)، کریپیج پاتھ، رکاوٹیں، اور لوڈ پوائنٹس کی نشاندہی کرتی ہو؛;
- چارج یا فیڈ کی شناخت، کیور (cure)، ٹول، کیویٹیز، انسرٹس، اور غیر معیاری پرزوں کے لیے مولڈنگ کے عمل کے کنٹرول؛;
- آنے والے کمپاؤنڈ سے لے کر مولڈ شدہ حصے اور تیار شدہ ڈیوائس تک لاٹ کی ٹریس ایبلٹی؛;
- تبدیلی کو کنٹرول کرنے کے قواعد جن میں رال، فلر، فائبر، ایڈیٹوز، پگمنٹ، سپلائر، ٹولنگ، عمل، اور پیداواری مقام شامل ہوں؛;
- فنکشن کے مطابق مولڈ پارٹ کا معائنہ اور تصدیق؛;
- قابل اطلاق پروڈکٹ اسٹینڈرڈ اور ٹارگٹ مارکیٹ روٹ کے تحت تیار شدہ بریکر یا اسمبلی کا ثبوت۔.
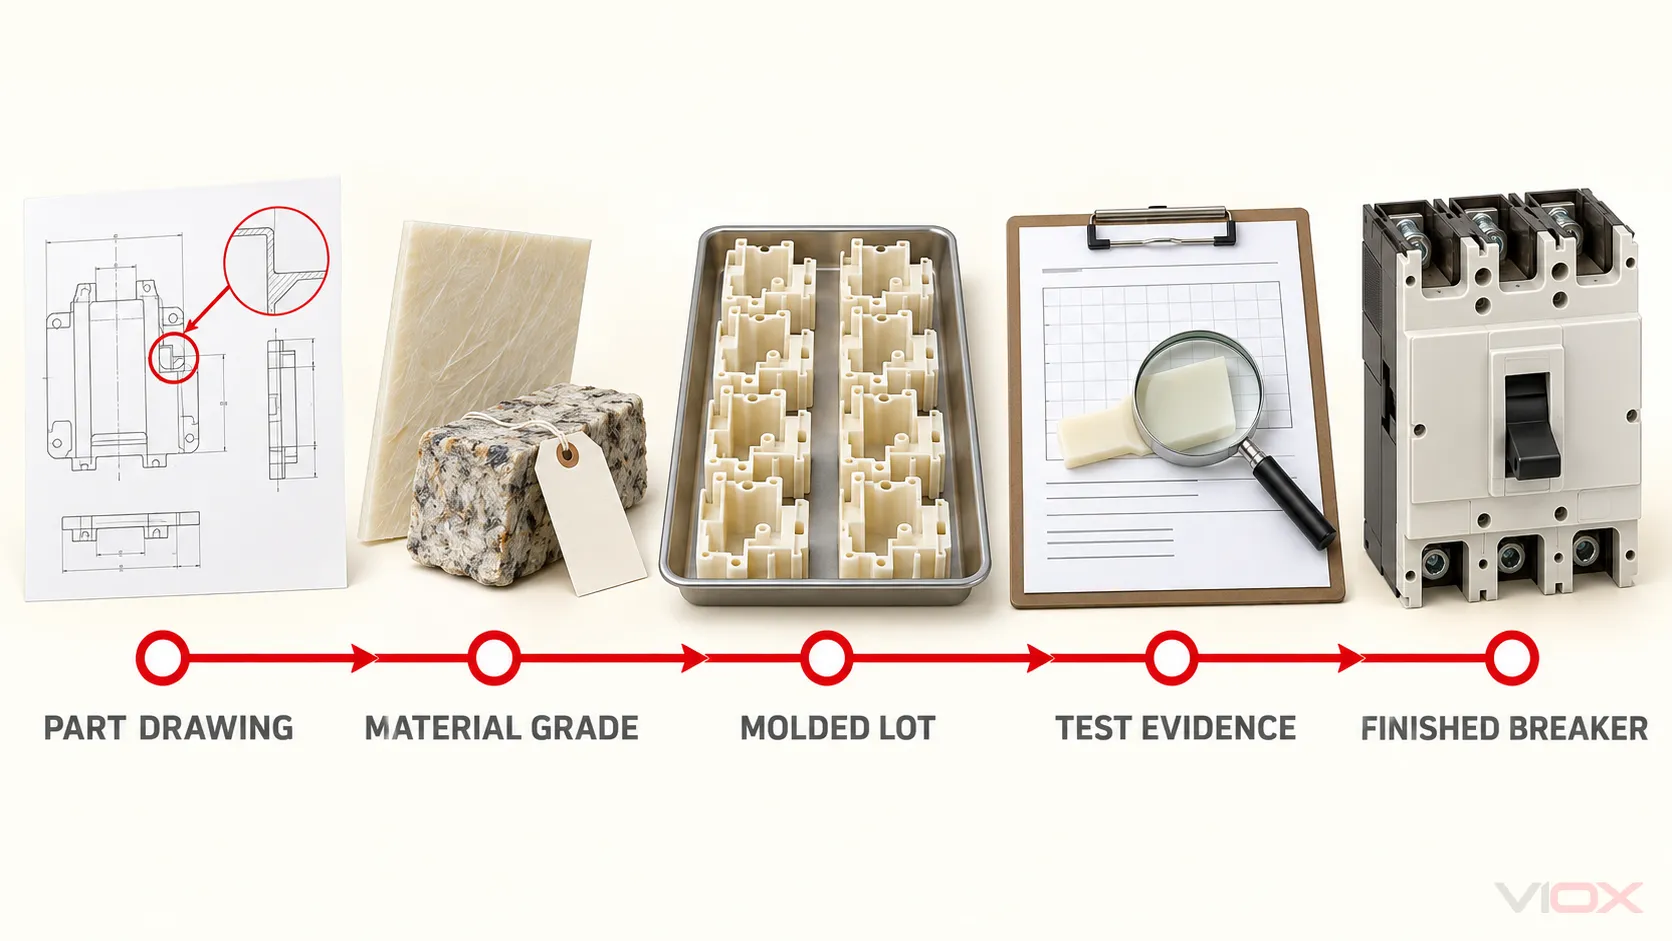
ریزین پلانٹ کا سرٹیفکیٹ، ISO 9001 سرٹیفکیٹ، یا میٹریل ڈیٹا شیٹ ایک لنک کی تائید کر سکتے ہیں۔ کوئی بھی پوری چین کو ثابت نہیں کرتا۔ VIOX کا مضمون جو MCB مینوفیکچرنگ میں کوالٹی ایشورنس تیار شدہ ڈیوائس کی سطح پر اسی شناخت اور تبدیلی کے کنٹرول کے اصول کی وضاحت کرتا ہے۔.
اکثر پوچھے گئے سوالات
کیا DMC اور BMC ایک ہی ہیں؟
کبھی کبھی تجارتی طور پر یہ اصطلاحات ایک دوسرے کی جگہ استعمال ہوتی ہیں، لیکن تکنیکی تفصیلات میں انہیں ایک جیسا نہیں سمجھا جانا چاہیے۔ ISO 8606:2025، BMC اور DMC کو پہلے سے تیار شدہ مولڈنگ پروڈکٹ کی اقسام کے طور پر تسلیم کرتا ہے۔ تصدیق کریں کہ سپلائر اس اصطلاح کی کیا تعریف کرتا ہے اور مکمل گریڈ کی تفصیلات حاصل کریں۔.
کیا SMC ہمیشہ BMC سے زیادہ مضبوط ہوتا ہے؟
نہیں۔ روایتی SMC اکثر فائبر آرکیٹیکچر کا استعمال کرتا ہے جو اعلیٰ ساختی اور امپیکٹ کارکردگی کو سپورٹ کرتا ہے، لیکن نتیجہ موازنہ کیے گئے گریڈز، ریزین اور فلر سسٹم، فائبر کے مواد اور سمت، مولڈنگ کے عمل، اور نمونے یا حصے کی جیومیٹری پر منحصر ہوتا ہے۔ UP-SMC-25a بمقابلہ UP-BMC-25a ٹیبل دو گریڈز کا موازنہ ہے، نہ کہ کوئی آفاقی قانون۔.
MCCB کیسز اور کورز کے لیے BMC کیوں استعمال کیا جاتا ہے؟
BMC تھرموسیٹ انسولیشن کے رویے کو پسلیوں، باسز، انسرٹ والے حصوں، اور دیگر تفصیلی سہ جہتی خصوصیات میں بہاؤ کے ساتھ یکجا کر سکتا ہے۔ آیا یہ موزوں ہے یا نہیں، اس کا انحصار درست فارمولیشن، پرزے کے ڈیزائن، مولڈنگ کنٹرولز، اور بریکر کی سطح پر تصدیق پر ہوتا ہے۔.
کیا PTI 600 کا مطلب یہ ہے کہ کوئی مواد 600 V پر استعمال کیا جا سکتا ہے؟
نہیں۔ PTI ایک متعین سرفیس ٹریکنگ ٹیسٹ کا نتیجہ ہے اور یہ ورکنگ وولٹیج کی درجہ بندی نہیں ہے۔ قابل اطلاق پروڈکٹ ڈیزائن کو کریپیج اور کلیئرنس، آلودگی، جیومیٹری، ماحول، اور پروڈکٹ اسٹینڈرڈ کے تقاضوں کو بھی پورا کرنا چاہیے۔.
کیا میٹریل ٹیسٹ ڈیٹا MCCB کی بریکنگ کیپیسٹی کو ثابت کر سکتا ہے؟
نہیں۔ بریکنگ کیپیسٹی ایک تیار شدہ ڈیوائس کی کارکردگی ہے جس میں کونٹیکٹس، میکانزم، کرنٹ پاتھ، آرک کنٹرول سسٹم، انکلوژر، انسولیشن، ٹرمینلز، اور ٹیسٹ شدہ ساخت شامل ہوتی ہے۔ میٹریل ڈیٹا ڈیزائن اور کوالٹی کنٹرول میں معاونت کرتا ہے لیکن یہ خود سے بریکر کی انٹرپٹنگ ریٹنگ قائم نہیں کر سکتا۔.
حتمی انجینئرنگ اصول
SMC، BMC، یا DMC کا انتخاب صرف مخفف (acronym) کی بنیاد پر نہ کریں۔ انتخاب کریں ایک متعین کمپاؤنڈ گریڈ اور ایک متعین پارٹ جیومیٹری کے لیے مولڈنگ روٹ کا, ، پھر مناسب سطح پر مولڈ شدہ حصے اور مکمل سرکٹ بریکر یا اسمبلی کی تصدیق کریں۔.
SMC اکثر وسیع ساختی انسولیشن کے ٹکڑوں کے لیے بہتر نقطہ آغاز ہوتا ہے۔ BMC/DMC اکثر کمپیکٹ، تفصیلی، اور انسرٹ سے بھرپور مولڈ شدہ حصوں کے لیے بہتر نقطہ آغاز ہوتے ہیں۔ حتمی فیصلہ شواہد کی زنجیر پر منحصر ہے—نہ کہ میٹریل کے نام پر۔.