


Trên trang này
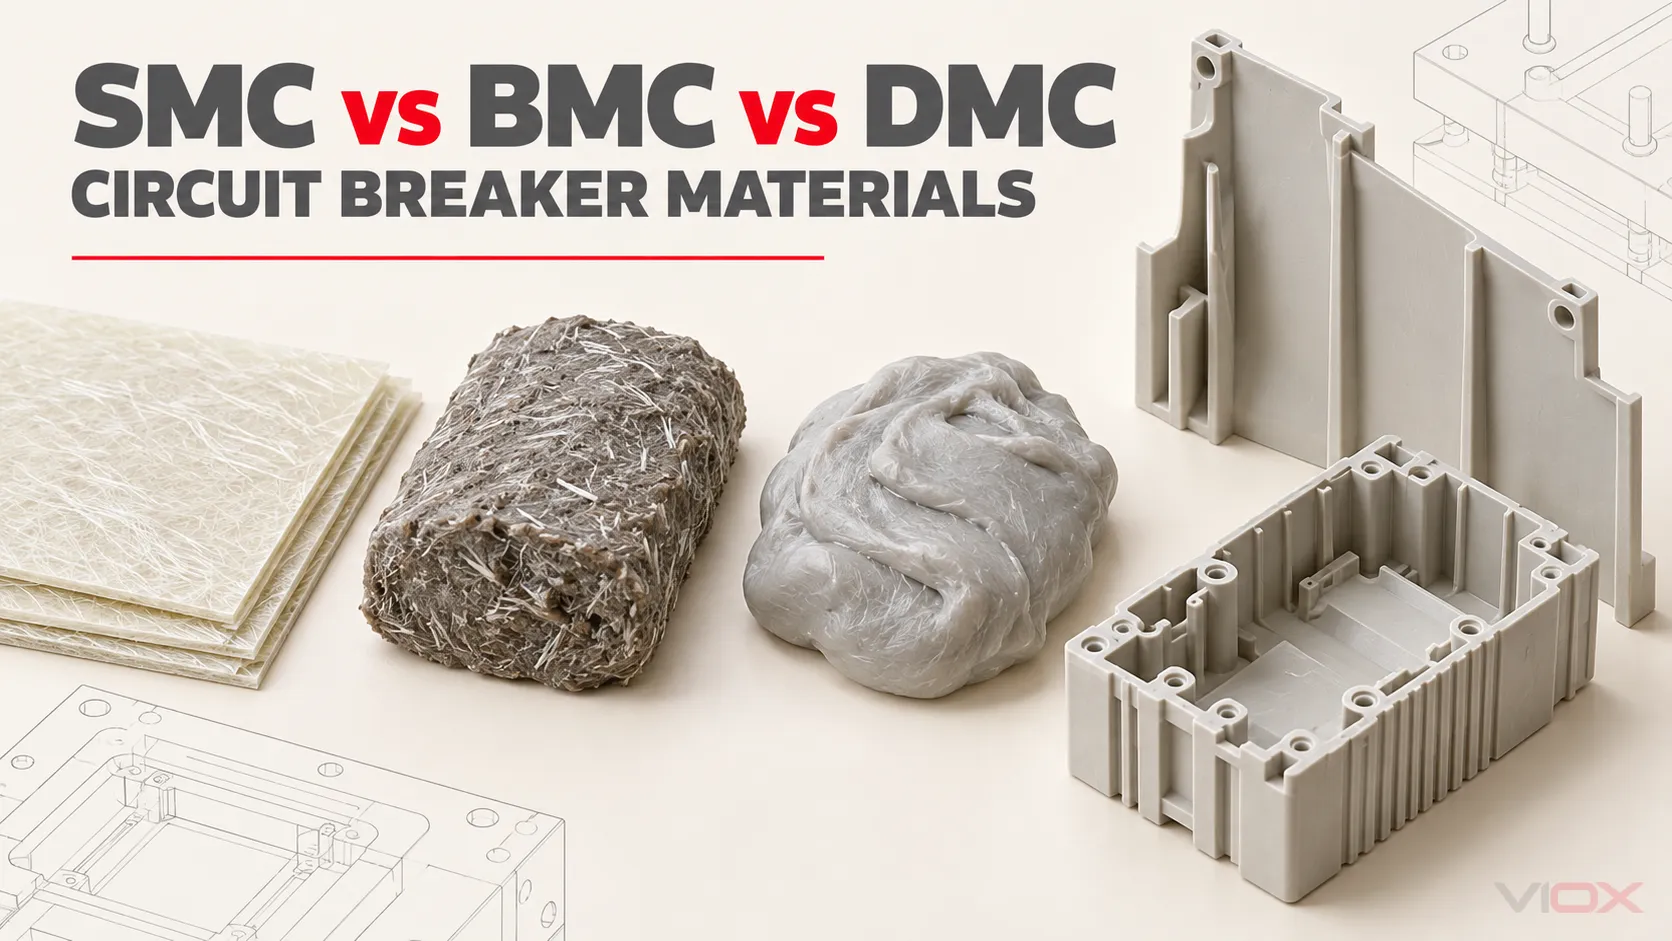
Đối với các bộ phận cách điện của máy cắt điện, hợp chất đúc dạng tấm (SMC) thường là hướng bắt đầu bền chắc hơn cho các bộ phận kết cấu đúc nén lớn hơn, trong khi hợp chất đúc dạng khối (BMC) và hợp chất đúc dạng bột nhão (DMC) thường là các hướng khởi đầu tốt hơn cho các chi tiết nhỏ hơn, dày hơn, phức tạp hơn hoặc có nhiều chi tiết chèn. Đây không phải là bảng xếp hạng vật liệu phổ quát. Cấp hợp chất chính xác, cấu trúc sợi, quy trình đúc, hình học chi tiết và việc kiểm chứng thiết bị hoàn thiện mới quyết định liệu một vật liệu có phù hợp hay không.
Quy tắc quan trọng nhất là tên vật liệu không xác định định mức của máy cắt điện. Một giá trị như PTI 600, GWFI 960 °C, kết quả độ bền điện môi hoặc phân loại V-0 chỉ mô tả hiệu suất trong một thử nghiệm vật liệu xác định. Nó không chứng minh độc lập khả năng cắt, phối hợp cách điện, độ tăng nhiệt, độ bền cơ học hoặc sự phù hợp của một máy cắt điện hoàn thiện.
Tổng quan về SMC, BMC và DMC
| Khía cạnh quyết định | SMC (Hợp chất đúc tấm) | BMC | DMC |
|---|---|---|---|
| Thuật ngữ đầy đủ | Hợp chất đúc dạng tấm (Sheet Molding Compound) | Hợp chất đúc dạng khối (Bulk Molding Compound) | Hợp chất đúc dạng bột nhão (Dough Molding Compound) |
| Dạng cung cấp | Tấm đã chuẩn bị, thường được vận chuyển giữa các lớp màng | Dạng khối, thanh, cục hoặc dạng nạp liệu | Hợp chất dạng bột nhão |
| Hướng gia cường | Sợi cắt thường dài hơn so với các loại BMC/DMC thông thường | Sợi cắt thường ngắn hơn | Có liên quan chặt chẽ với BMC; sự khác biệt chính xác phụ thuộc vào thông số kỹ thuật và công thức |
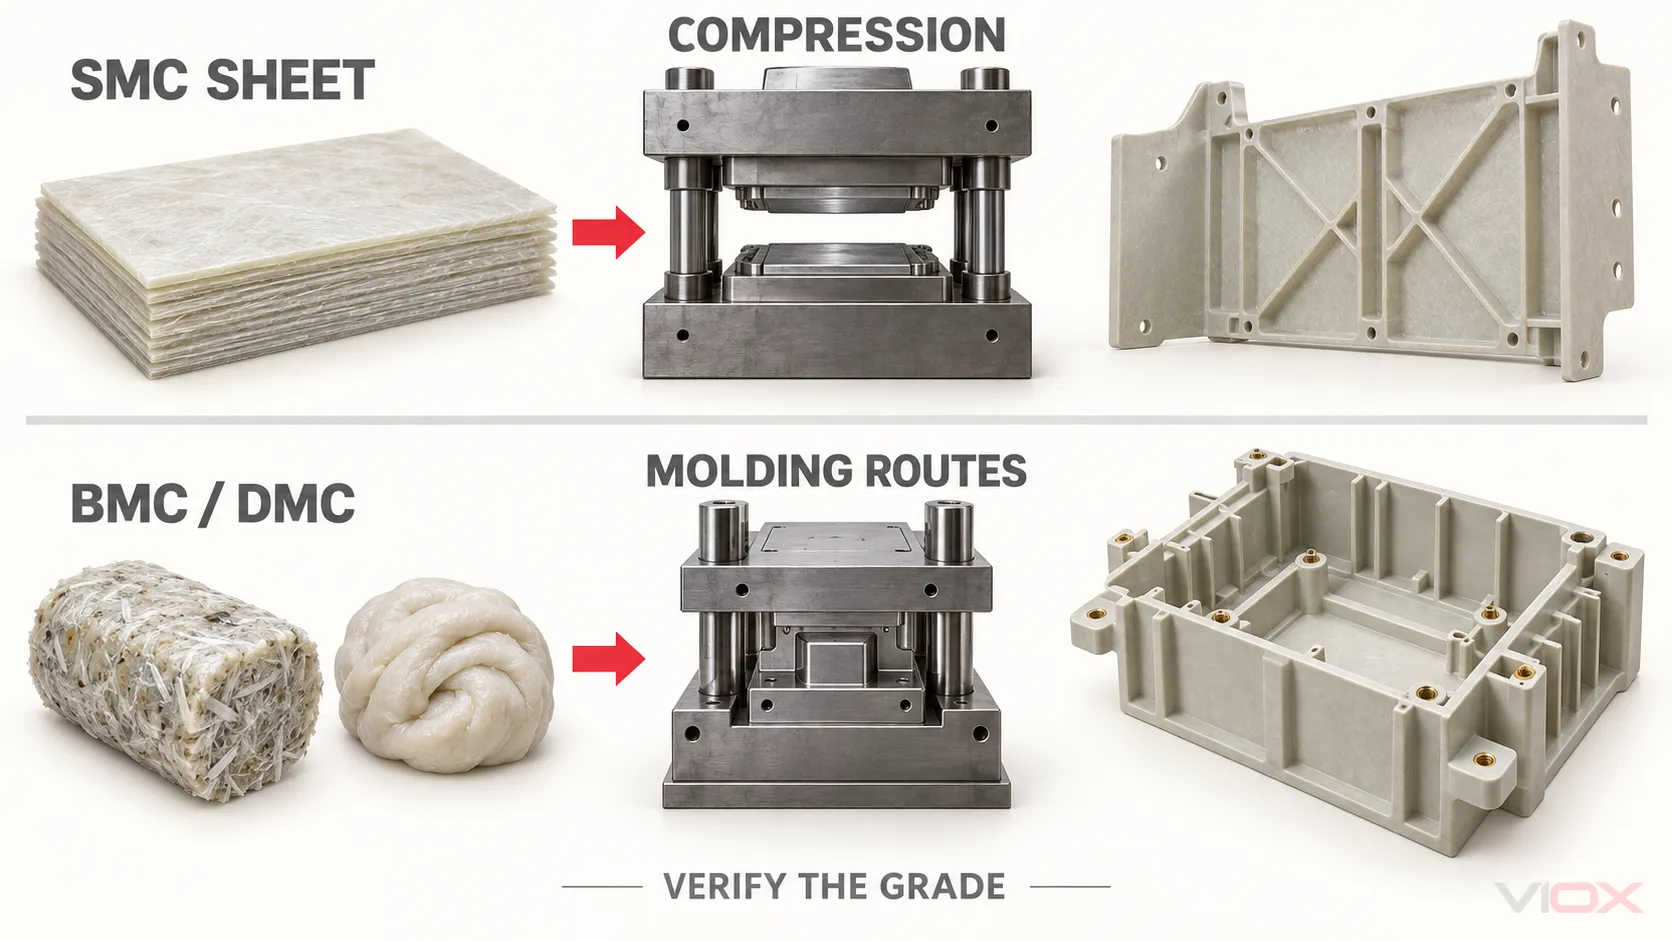
| Hướng gia công thông thường | Đúc nén | Đúc nén, đúc chuyển hoặc đúc phun khi loại vật liệu cho phép | Ép khuôn hoặc các phương pháp đúc khác được cho phép tùy theo cấp độ và quy trình |
| Cường độ thiết kế điển hình | Các bộ phận cách điện có diện tích lớn hoặc mang tính kết cấu, nơi độ cứng và hiệu suất chịu va đập là yếu tố quan trọng | Các bộ phận ba chiều chi tiết, vấu, gân tăng cứng, chi tiết kim loại nhúng và các hốc phức tạp | Các ứng dụng dạng khối tương tự; cần xác minh xem nhà cung cấp coi DMC là từ đồng nghĩa, thuật ngữ khu vực hay là một công thức riêng biệt |
| Lưu ý quan trọng | Dòng chảy, hướng sợi, vị trí nạp liệu và việc điền đầy các chi tiết phức tạp phải được thiết kế kỹ thuật | Sợi ngắn hơn và dòng chảy có thể làm giảm hiệu suất kết cấu hoặc khả năng chịu va đập so với cấp SMC đã chọn | Bản thân chữ viết tắt không xác định phương pháp làm đặc, loại sợi, nhựa hoặc hiệu suất |
Sử dụng bảng này để chọn hướng phát triển, không phải để phê duyệt vật liệu. Thông số kỹ thuật đầy đủ của vật liệu và việc xác nhận bộ phận đúc vẫn là cần thiết.
Ý nghĩa thực sự của ba thuật ngữ này
SMC: hợp chất đúc dạng tấm đã chuẩn bị sẵn
SMC được tạo ra bằng cách kết hợp hệ thống nhựa nhiệt rắn với cốt sợi cắt nhỏ, chất độn khoáng, chất khơi mào hoặc hệ thống đóng rắn, các thành phần làm đặc và tách khuôn nếu có, cùng các phụ gia công thức khác. Hỗn hợp nhựa và cốt sợi được hợp nhất thành một dạng tấm trung gian, sau đó chuyển hóa thành hợp chất đúc có thể thao tác được.
Để đúc, tấm vật liệu được cắt thành một lượng nạp có kiểm soát, đặt vào khuôn đã gia nhiệt, nén, cho phép chảy và đóng rắn. Kích thước và vị trí nạp ảnh hưởng đến khoảng cách dòng chảy và hướng sợi. Những biến số đó có thể ảnh hưởng đến độ bền, độ cong vênh, các vùng liên kết, tải trọng chèn và khả năng điền đầy chính xác các khu vực mỏng hoặc chi tiết.
Dạng tấm làm cho SMC đặc biệt hữu ích khi một bộ phận kết hợp diện tích bề mặt rộng với nhiệm vụ cấu trúc quan trọng. Điều đó không có nghĩa là mọi loại SMC đều phù hợp cho mọi linh kiện điện lớn.
BMC: hợp chất đúc dạng khối
BMC kết hợp nhựa nhiệt rắn, cốt sợi cắt nhỏ, chất độn, hệ thống đóng rắn, hệ thống tách khuôn và các phụ gia khác thành một hợp chất khối có độ nhớt cao. So với SMC thông thường, cốt sợi thường ngắn hơn và hợp chất dễ định lượng hơn vào các khoang khuôn nhỏ gọn.
Tùy thuộc vào loại vật liệu và thiết bị, BMC có thể được đúc nén, đúc chuyển hoặc đúc phun. Đặc tính dòng chảy của nó có thể hỗ trợ các gân tăng cứng, vấu, vách ngăn đầu nối, các chi tiết chèn nhúng, các phần dày hơn và các đặc điểm ba chiều khác mà có thể khó điền đầy bằng hợp chất SMC.
Sự đánh đổi không đơn thuần là “BMC yếu”. Thay vào đó, việc rút ngắn sợi, định hướng, hàm lượng nhựa và chất độn, các vùng hàn, và lịch sử đúc có thể tạo ra một phạm vi đặc tính cơ học khác so với SMC. Phạm vi đó vẫn có thể hoàn toàn phù hợp cho đế, nắp, giá đỡ hoặc linh kiện cách điện của máy cắt điện khi đáp ứng được các thử nghiệm và yêu cầu về thành phẩm được chỉ định.
DMC: liên quan đến BMC, nhưng không chỉ được định nghĩa bởi từ viết tắt này
DMC mô tả một hợp chất đúc dạng bột nhão. Cách sử dụng trong ngành không hoàn toàn đồng nhất: một số nhà cung cấp và khu vực sử dụng BMC và DMC gần như thay thế cho nhau, trong khi các thông số kỹ thuật có thể phân biệt chúng theo công thức, phương pháp làm đặc, độ đặc khi xử lý hoặc dạng sản phẩm.
Dòng điện ISO 8606:2025 xem BMC và DMC là các loại sản phẩm đã được tẩm sẵn và thiết lập các yêu cầu đối với vật liệu có hoặc không có chất làm đặc. Do đó, người mua không nên dịch DMC một cách tự động thành BMC, hoặc coi hai loại này là các cấp hiệu suất. Hãy yêu cầu cung cấp đầy đủ tên gọi vật liệu, họ công thức, thông tin gia cường, quy trình xử lý và dữ liệu đặc tính đã công bố.
Cách thức dạng vật liệu thay đổi thành phẩm
Chuỗi kỹ thuật là:
dạng nạp liệu → chiều dài và phân bố sợi → dòng chảy và hướng khuôn → cấu trúc vi mô đúc → đặc tính chi tiết → kiểm chứng ở cấp máy cắt điện
Mỗi liên kết đều quan trọng.
- Dạng nạp liệu kiểm soát việc xử lý và đặt vật liệu. Các tấm SMC có thể được cắt và xếp chồng để dẫn hướng dòng chảy trên một khuôn rộng. Các loại nạp liệu BMC/DMC có thể được cân và đặt xung quanh các vùng chi tiết hoặc nạp qua thiết bị đúc tương thích.
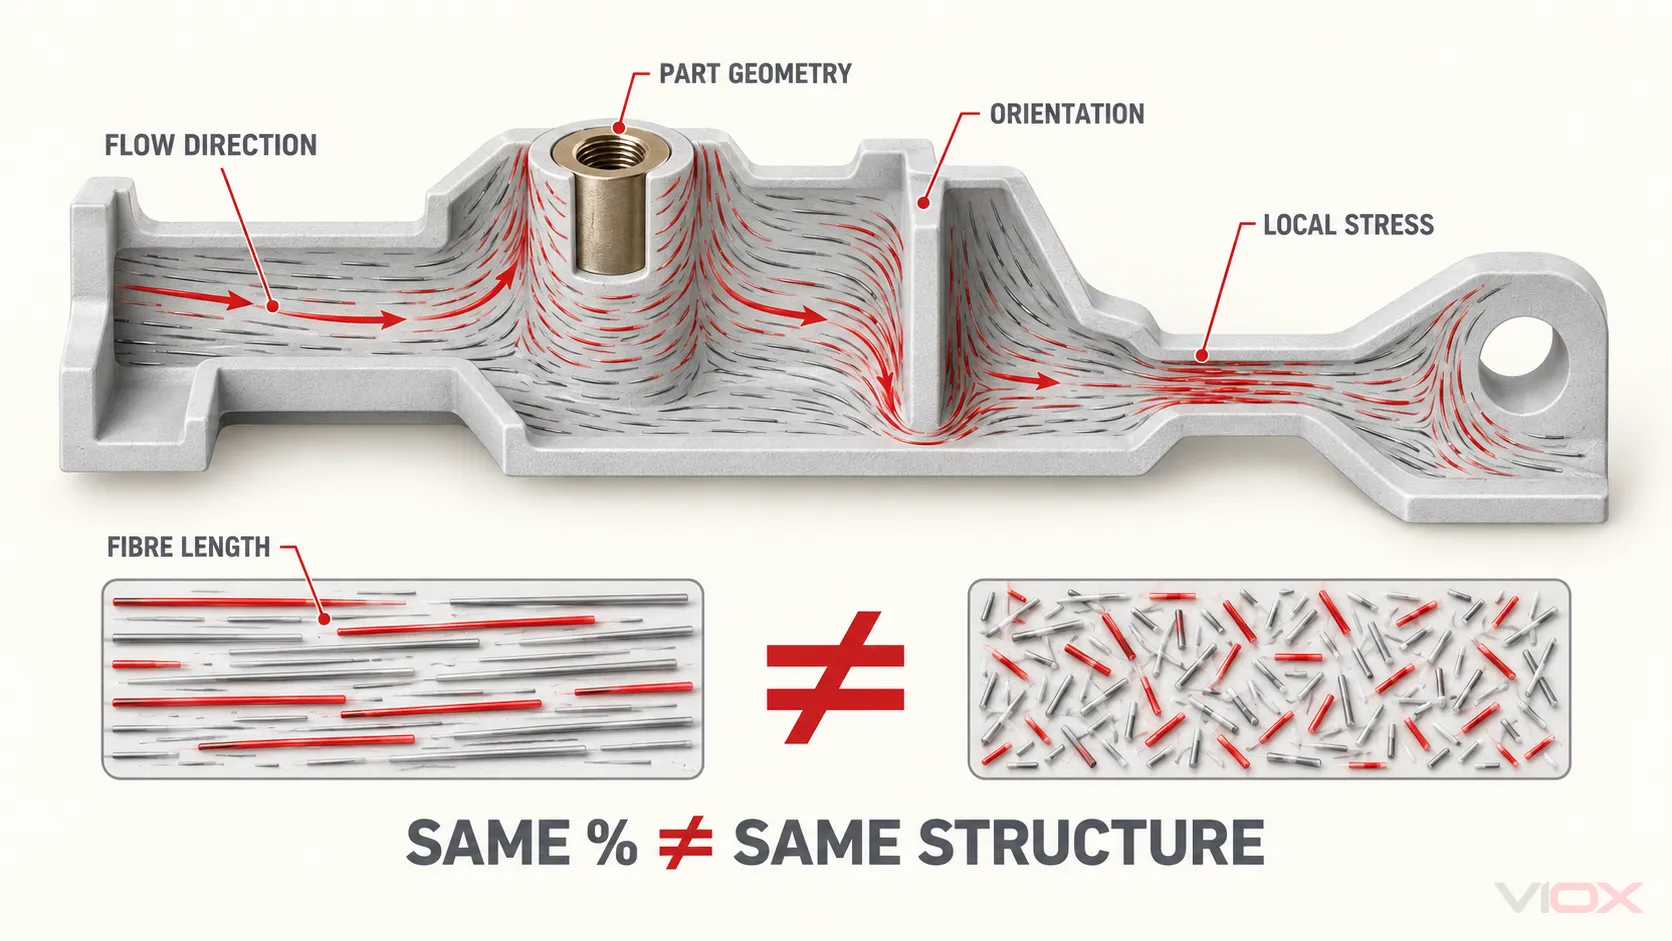
- Dòng chảy làm thay đổi hướng sợi. Tỷ lệ phần trăm sợi thủy tinh được công bố không cho thấy cách các sợi sắp xếp xung quanh các lỗ, gân, miếng chèn hoặc các phần hẹp.
- Hướng làm thay đổi tính dị hướng. Một chi tiết đúc có thể cho thấy độ bền và độ co ngót khác nhau dọc theo và cắt ngang hướng dòng chảy chủ đạo.
- Quy trình làm thay đổi các khuyết tật. Việc thông gió không đầy đủ, đặt điện tích kém, nhiễm bẩn, biến đổi trong quá trình đóng rắn, lực cắt quá mức hoặc các điều kiện chèn không được kiểm soát có thể tạo ra các lỗ rỗng, điền đầy không hoàn toàn, vết nứt, sợi bị lộ, biến dạng hoặc các vùng yếu.
- Hình học làm thay đổi ứng suất điện và cơ học. Độ dày thành, bán kính, đường rò điện, khoảng cách cách điện, khoảng cách chèn, sự tiếp xúc với hồ quang, tải trọng siết chặt và lực ngắn mạch tác động lên bộ phận đúc—chứ không phải trên mẫu thử phẳng trong bảng dữ liệu.
Đây là lý do tại sao hàm lượng sợi bằng nhau không tạo ra hiệu suất bộ phận bằng nhau, và tại sao giá trị cao hơn trong bảng dữ liệu không thể thay thế cho việc xem xét bản vẽ hoặc thử nghiệm bộ phận đúc.
Tại sao hợp chất nhiệt rắn được sử dụng trong máy cắt điện
Các hợp chất nhiệt rắn gia cường sợi được chỉ định đúng cách có thể kết hợp khả năng cách điện, độ ổn định kích thước, khả năng chịu nhiệt, hiệu suất chống cháy, hỗ trợ cơ học và khả năng đúc. Sự kết hợp đó rất có giá trị khi bộ phận đúc phải định vị các cụm dẫn điện, hỗ trợ cơ cấu, giữ các chi tiết chèn, phân tách các vùng có điện hoặc góp phần tạo thành vỏ bao quanh các thành phần đóng cắt.
Các ứng viên thiết kế điển hình bao gồm:
- đế và nắp máy cắt điện dạng khối (MCCB);
- các vách ngăn cách điện và giá đỡ bên trong;
- đầu nối hoặc giá đỡ dây dẫn được đúc chèn;
- các chi tiết cách điện nằm gần hồ quang, tùy thuộc vào thiết kế và kiểm chứng thiết bị;
- các bộ phận cách điện kết cấu của máy cắt không khí hoặc thiết bị đóng cắt;
- giá đỡ thanh cái và sứ cách điện dạng trụ.
Đây là các hướng dẫn ứng dụng, không phải là tuyên bố xây dựng phổ quát. Một số máy cắt hoặc các bộ phận phụ sử dụng nhựa kỹ thuật nhiệt dẻo, các loại khác sử dụng nhựa nhiệt rắn, gốm, vật liệu nhiều lớp hoặc kết hợp các loại vật liệu. Ví dụ, vỏ của MCB không mặc định là BMC chỉ vì BMC phổ biến trong một số cấu trúc MCCB lớn hơn.
Để có lựa chọn rộng rãi hơn giữa PA66, PBT, PC, POM, PPS và các hợp chất nhiệt rắn, hãy sử dụng hướng dẫn VIOX về nhựa kỹ thuật cho các linh kiện điện.
So sánh các cấp SMC và BMC giới hạn
GB/T 23641-2018 là tiêu chuẩn quốc gia hiện hành của Trung Quốc về vật liệu SMC và BMC polyester không no gia cường sợi thủy tinh dùng trong hệ thống điện. Đoạn trích sau đây so sánh hai ký hiệu cụ thể được cung cấp trong khuôn khổ đó: UP-SMC-25a và UP-BMC-25a.
Nó không không mô tả tất cả các loại SMC và BMC. Các số liệu này là yêu cầu cấp độ theo khuôn khổ thử nghiệm được trích dẫn, không phải là các đặc tính được đảm bảo của bất kỳ hợp chất thương mại hoặc bộ phận máy cắt điện hoàn thiện nào.
| Tài sản | UP-SMC-25a | UP-BMC-25a | Giải thích kỹ thuật |
|---|---|---|---|
| Hàm lượng sợi thủy tinh | 25 ± 2,5% | 25 ± 2,5% | Phần khối lượng bằng nhau không xác lập được chiều dài sợi, hướng sợi hoặc độ bền của bộ phận bằng nhau |
| Mô đun đàn hồi | ≥10.000 MPa | ≥12.500 MPa | Độ cứng đơn thuần không dự đoán được khả năng chống gãy hoặc đặc tính chịu va đập |
| Ứng suất kéo tại điểm đứt | ≥60 MPa | ≥30 MPa | Loại vật liệu SMC được chọn này có độ bền kéo tối thiểu cao hơn |
| Độ giãn dài khi đứt | ≥2,0% | ≥0,5% | Các cấp độ được chọn có giới hạn biến dạng khác nhau trước khi đứt gãy |
| Cường độ chịu nén | ≥170 MPa | ≥120 MPa | Liên quan đến tải trọng kẹp và đỡ, nhưng hình học của miếng chèn và sự tập trung ứng suất vẫn quan trọng |
| Mô đun đàn hồi uốn | ≥10.000 MPa | ≥10.000 MPa | Giá trị tối thiểu được nêu là bằng nhau cho hai cấp này |
| Độ bền uốn | ≥180 MPa | ≥90 MPa | Cấp SMC được chọn có độ bền uốn tối thiểu cao hơn |
| Độ bền va đập Charpy | ≥75 kJ/m² | ≥30 kJ/m² | Cấp SMC được chọn có kết quả chịu va đập tối thiểu cao hơn |
| Nhiệt độ biến dạng dưới tải | ≥240 °C | ≥220 °C | Một thử nghiệm vật liệu so sánh, không phải nhiệt độ vận hành cho phép của máy cắt điện |
| Hệ số giãn nở nhiệt tuyến tính | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | Cả hai đều có chung giới hạn đã nêu; hướng của bộ phận đúc và quy trình vẫn là yếu tố liên quan |
| Chỉ số nhiệt độ, TI | ≥130 | ≥130 | Một chỉ báo về độ bền nhiệt của vật liệu, không phải là định mức nhiệt độ thiết bị độc lập |
| Độ bền điện | ≥22 kV/mm | ≥22 kV/mm | Kết quả mẫu thử; lớp cách điện hoàn thiện phụ thuộc vào độ dày, hình học, bề mặt tiếp xúc, khuyết tật và các điều kiện |
| Hằng số điện môi tương đối ở 100 Hz | ≤4.8 | ≤4.5 | Liên quan đến đặc tính điện môi nhưng hiếm khi là yếu tố quyết định duy nhất đối với vật liệu máy cắt điện |
| Hệ số tổn hao tại 100 Hz | ≤0.02 | ≤0.02 | Cả hai đều có chung mức tối đa được nêu theo thử nghiệm đã xác định |
| Chỉ số phóng điện bề mặt, PTI | ≥600 | ≥600 | Chỉ báo việc vượt qua điện áp thử nghiệm theo dõi được xác định; đây không phải là định mức điện áp hệ thống |
| Khả năng chịu hồ quang | ≥180 s | ≥180 s | Hữu ích cho việc sàng lọc các vật liệu tương tự; nó không tái tạo lại sự kiện ngắt của máy cắt điện |
| Tính dễ cháy | Không tệ hơn V-0 | Không tệ hơn V-0 | Phân loại mẫu thử được xác định; thành phẩm vẫn cần được đánh giá áp dụng |
| Chỉ số oxy | — | ≥38% | Chỉ được liệt kê cho cấp BMC đã chọn trong bảng so sánh này |
| Chỉ số bắt cháy dây nóng, GWFI | — | ≥960 °C tại 3.0 mm | Kết quả vật liệu tại độ dày đã nêu; không tự động áp dụng kết quả này cho độ dày hoặc sản phẩm cuối khác |
| Tỉ trọng | 1.60–2.00 g/cm³ | 1.70–2.10 g/cm³ | Ảnh hưởng đến khối lượng chi tiết và so sánh công thức, không phải là thước đo chất lượng tự thân |
| Độ co ngót khi đúc | ≤0.14% | ≤0.14% | Giới hạn vật liệu không loại trừ hiện tượng cong vênh cục bộ hoặc các ảnh hưởng từ khuôn/quy trình |
| Độ hút nước | ≤0.21% | ≤0.21% | Cả hai đều có chung mức tối đa đã nêu; hiệu suất thực tế trong môi trường phụ thuộc vào từng bộ phận và điều kiện cụ thể |
Kết quả đáng chú ý không phải là “SMC luôn tốt hơn”. Mà là hai loại sợi thủy tinh 25% này đạt được các giới hạn điện đã nêu tương tự nhau trong khi có sự khác biệt đáng kể về một số yêu cầu về độ bền và va đập. Điều đó minh họa lý do tại sao các bằng chứng về điện và cơ học phải được xem xét cùng nhau.
Đối với thông số kỹ thuật mua hàng hoặc hồ sơ tuân thủ, hãy xác minh mọi giá trị, điều kiện mẫu và phương pháp thử nghiệm được tham chiếu dựa trên bản sao có kiểm soát của GB/T 23641-2018 của tổ chức và tài liệu cấp thương mại chính xác. Bảng này là một bảng so sánh kỹ thuật, không thay thế cho tiêu chuẩn.
GB/T 15568-2024 bao gồm SMC mục đích chung. Nó có thể hỗ trợ ngữ cảnh vật liệu chung, nhưng không nên thay thế cấp độ chuyên dụng cho điện và bằng chứng thành phẩm cần thiết cho ứng dụng máy cắt điện.
Những giá trị điện và nhiệt chứng minh được—và không chứng minh được—điều gì
PTI và CTI giải quyết đặc tính phóng điện bề mặt
IEC 60112:2025 xác định các phương pháp xác định chỉ số phóng điện bề mặt (PTI) và chỉ số phóng điện bề mặt so sánh (CTI) trên các mẫu vật liệu cách điện rắn hoặc tấm vật liệu sử dụng điện áp xoay chiều. PTI được sử dụng làm tiêu chí chấp nhận và kiểm soát chất lượng; CTI chủ yếu được sử dụng để đặc trưng và so sánh các vật liệu.
Kết quả PTI không phải là điện áp làm việc của vật liệu và tự nó không thiết lập khoảng cách leo điện. Mức độ ô nhiễm, nhóm vật liệu, điện trường, hình học bề mặt, môi trường lắp đặt và các yêu cầu về sản phẩm hoặc phối hợp cách điện áp dụng vẫn rất quan trọng.
GWFI là một thử nghiệm tính dễ cháy của vật liệu
IEC 60695-2-12:2021 xác định thử nghiệm chỉ số tính dễ cháy dây nóng cho các mẫu vật liệu. Kết quả thuộc về vật liệu được thử nghiệm và các điều kiện mẫu, bao gồm cả độ dày. Việc đánh giá dây nóng cho sản phẩm cuối cùng và đánh giá rủi ro hỏa hoạn hoàn chỉnh của máy cắt điện là những vấn đề riêng biệt.
Khả năng chịu hồ quang là sự phân biệt vật liệu sơ bộ
IEC 61621 mô tả một thử nghiệm khả năng chịu hồ quang điện áp cao, dòng điện thấp nhằm mục đích phân biệt sơ bộ, phát hiện thay đổi công thức và kiểm soát chất lượng của các vật liệu cách điện rắn khô. Thử nghiệm này không tái tạo lại hồ quang dòng điện cao, áp suất khí, cặn dẫn điện, chuyển động của tiếp điểm hoặc trình tự ngắt bên trong một máy cắt điện.
Nhiệt độ biến dạng không phải là định mức nhiệt độ vận hành
Nhiệt độ biến dạng dưới tải được đo trong các điều kiện về hình học mẫu thử, ứng suất và gia nhiệt xác định. ISO 75-1:2020 cung cấp phương pháp chung, trong khi ISO 75-3:2025 đề cập đến các loại vật liệu nhựa nhiệt rắn cường độ cao và nhựa gia cường sợi dài trong phạm vi của nó. Kết quả này hữu ích cho việc so sánh đặc tính vật liệu dưới các thử nghiệm được chỉ định; nó không cho phép vận hành liên tục ở nhiệt độ đó.
Ánh xạ hướng vật liệu tới bộ phận của máy cắt điện
| Bộ phận hoặc điều kiện thiết kế | Hướng bắt đầu hợp lý | Tại sao | Vẫn cần bằng chứng |
|---|---|---|---|
| Tấm cách điện chịu lực hoặc rào chắn kết cấu có diện tích rộng | SMC (Hợp chất đúc tấm) | Điện tích tấm lớn hơn và gia cường kết cấu có thể phù hợp với các dạng đúc nén rộng | Dữ liệu cấp độ, đánh giá dòng chảy/định hướng, kích thước bộ phận đúc, xác minh cơ và điện |
| Đế hoặc nắp MCCB có các gân, vấu, miếng chèn và các hốc ba chiều | BMC/DMC hoặc vật liệu nhiệt rắn đủ tiêu chuẩn khác | Quy trình nạp liệu khối và các phương pháp đúc tương thích có thể lấp đầy các hình học chi tiết và dày hơn | Cấp vật liệu chính xác, quy trình chèn, kiểm soát đóng rắn, kiểm tra kích thước, thử nghiệm bộ phận và xác minh ở cấp độ máy cắt điện |
| Giá đỡ cách điện đúc chèn nhỏ gọn | BMC/DMC hoặc nhựa kỹ thuật nhiệt dẻo đủ tiêu chuẩn | Dòng chảy chi tiết xung quanh phần cứng nhúng có thể quyết định sự lựa chọn | Bằng chứng về lực kéo/mô-men xoắn hoặc tải trọng nếu có, các yêu cầu về điện môi và độ rò rỉ, chất lượng mặt cắt, kiểm soát thay đổi |
| Giá đỡ thanh cái hoặc trụ cách điện | BMC/DMC, SMC, nhựa đúc, hoặc hệ thống được chỉ định khác | Cách điện và hỗ trợ cơ khí phải được giải quyết đồng thời | Bản vẽ, chi tiết chèn, tải trọng cơ khí định mức, môi trường, bằng chứng điện môi và xác minh lắp ráp |
| Bộ phận cơ cấu chính xác mỏng tách biệt khỏi nhiệm vụ cách điện chịu ứng suất cao | Thường là nhựa kỹ thuật nhiệt dẻo thay vì SMC/BMC | Các đặc tính tinh vi, khớp nối nhanh, ma sát và độ chính xác khi đúc có thể chiếm ưu thế | Cấp polymer chính xác, đặc tính chịu ẩm/nhiệt, yêu cầu về chống cháy và điện, độ bền |
| Thành phần cách điện liền kề hồ quang | Hệ thống vật liệu đặc thù của sản phẩm | Sự tiếp xúc hồ quang, cặn lắng, dòng khí, hình học và thiết kế ngắt mạch là các yếu tố chủ đạo | Bằng chứng thiết kế máy cắt điện chính xác; không bao giờ chỉ chọn dựa trên các thông số thời gian chịu hồ quang chung chung |
VIOX Dòng sản phẩm MCCB cung cấp ngữ cảnh thiết bị, trong khi dòng sản phẩm sứ cách điện thanh cái cho thấy một ứng dụng khác mà ở đó lớp cách điện đúc và kết cấu đỡ phải được đánh giá cùng nhau. Tính sẵn có của sản phẩm, vật liệu chính xác, các thông số định mức và bằng chứng tuân thủ phải được xác nhận cho kiểu máy liên quan.
Những điều người mua và kỹ sư nên yêu cầu
Một bộ hồ sơ phê duyệt có tính thuyết phục cần kết nối năm danh tính:
bản vẽ chi tiết → chỉ định vật liệu → lô đúc → bằng chứng thử nghiệm → máy cắt điện hoặc cụm lắp ráp hoàn thiện
Yêu cầu tối thiểu:
- tên gọi hợp chất đầy đủ, họ nhựa, hàm lượng cốt sợi, màu sắc và nhà cung cấp được phê duyệt;
- bảng dữ liệu vật liệu được kiểm soát và thông số kỹ thuật hoặc cấp độ áp dụng;
- các phương pháp thử nghiệm, độ dày mẫu, điều kiện xử lý, hướng và các giá trị chấp nhận đối với các đặc tính hệ quả;
- bản vẽ xác định độ dày thành phần quan trọng, miếng chèn, bán kính, đường rò điện, rào chắn và các điểm chịu tải;
- các biện pháp kiểm soát quy trình đúc cho nhận dạng nguyên liệu nạp hoặc cấp liệu, quá trình đóng rắn, khuôn, lòng khuôn, miếng chèn và các bộ phận không phù hợp;
- truy xuất nguồn gốc lô hàng từ hợp chất đầu vào thông qua bộ phận đúc và thiết bị hoàn thiện;
- các quy tắc kiểm soát thay đổi bao gồm nhựa, chất độn, sợi, phụ gia, chất tạo màu, nhà cung cấp, dụng cụ, quy trình và địa điểm sản xuất;
- kiểm tra và xác minh bộ phận đúc phù hợp với chức năng;
- bằng chứng về máy cắt điện hoặc cụm lắp ráp hoàn thiện theo tiêu chuẩn sản phẩm áp dụng và lộ trình thị trường mục tiêu.
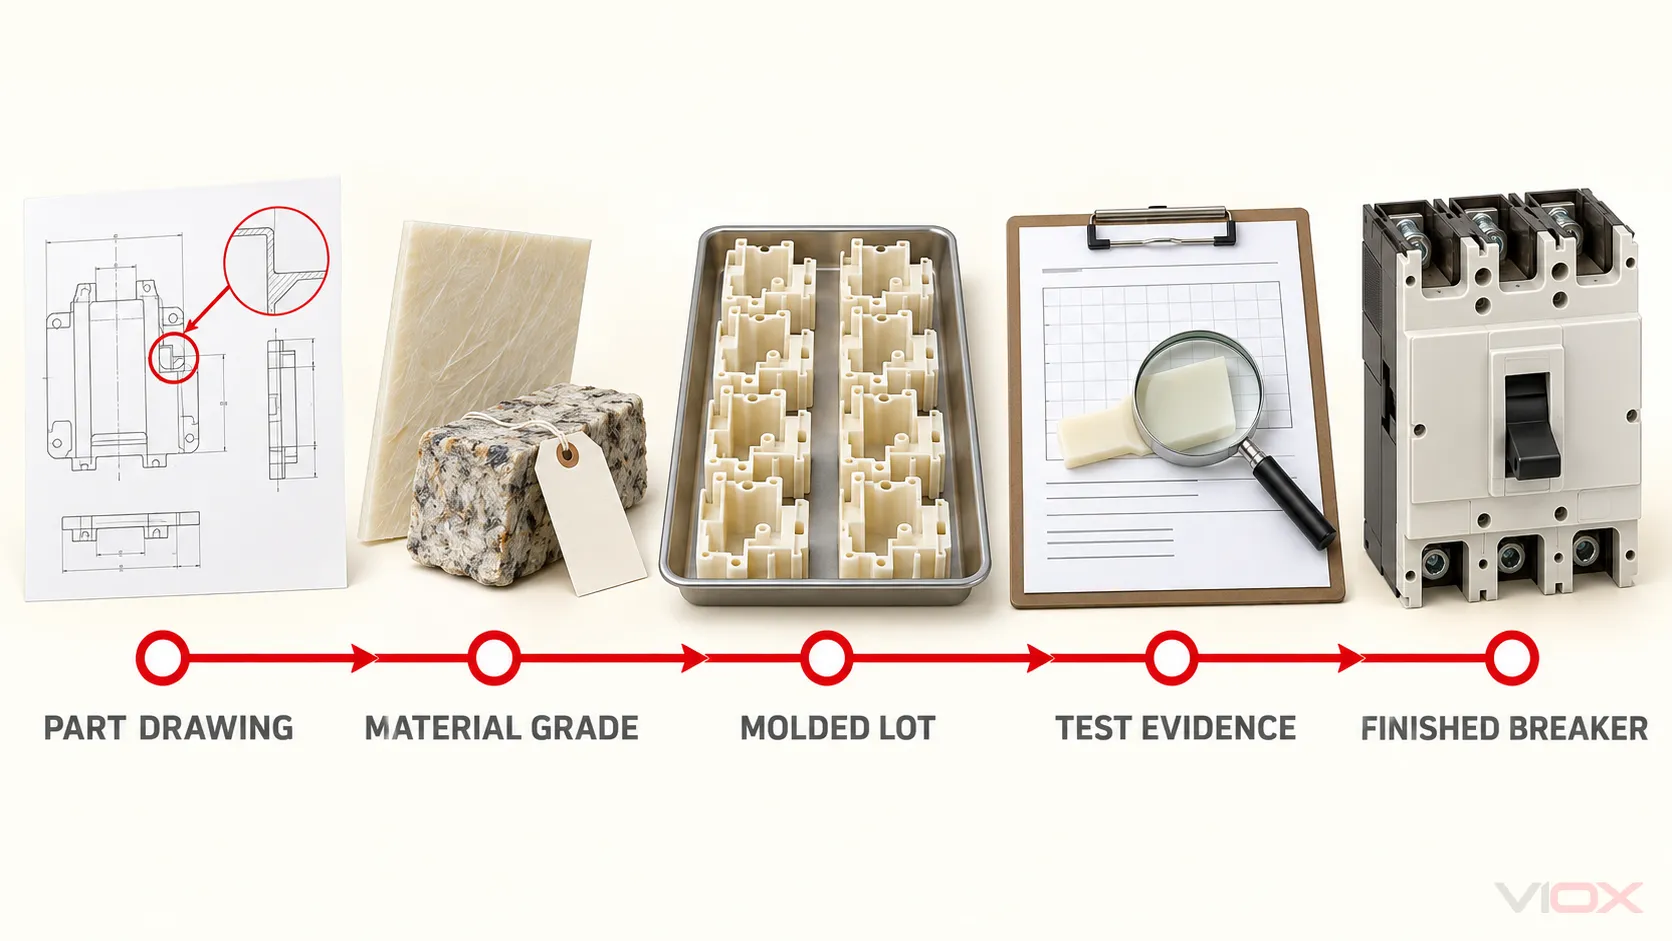
Chứng chỉ cho nhà máy sản xuất nhựa, chứng chỉ ISO 9001 hoặc bảng dữ liệu vật liệu có thể hỗ trợ một mắt xích. Không có tài liệu nào chứng minh được toàn bộ chuỗi. Bài viết VIOX về đảm bảo chất lượng trong sản xuất MCB giải thích nguyên tắc kiểm soát thay đổi và nhận dạng tương tự ở cấp độ thiết bị hoàn thiện.
Những Câu Hỏi Thường
DMC có giống với BMC không?
Đôi khi các thuật ngữ này được sử dụng thay thế cho nhau trong thương mại, nhưng không nên mặc định chúng giống hệt nhau trong một thông số kỹ thuật. ISO 8606:2025 công nhận BMC và DMC là các loại sản phẩm đúc tiền tẩm. Hãy xác nhận cách nhà cung cấp định nghĩa thuật ngữ và lấy thông số kỹ thuật đầy đủ của loại vật liệu đó.
SMC có luôn bền hơn BMC không?
Không. SMC thông thường sử dụng cấu trúc sợi hỗ trợ hiệu suất chịu lực và chịu va đập cao hơn, nhưng kết quả phụ thuộc vào các loại vật liệu được so sánh, hệ thống nhựa và chất độn, hàm lượng và hướng sợi, quy trình đúc, cũng như hình học của mẫu thử hoặc bộ phận. Bảng UP-SMC-25a so với UP-BMC-25a là sự so sánh giữa hai loại vật liệu, không phải là một quy luật phổ quát.
Tại sao BMC được sử dụng cho vỏ và nắp của MCCB?
BMC có thể kết hợp đặc tính cách điện nhiệt rắn với khả năng chảy vào các gân, vấu, vùng chèn và các đặc điểm ba chiều chi tiết khác. Việc vật liệu này có phù hợp hay không phụ thuộc vào công thức chính xác, thiết kế bộ phận, kiểm soát đúc và xác minh ở cấp độ máy cắt điện.
PTI 600 có nghĩa là vật liệu có thể được sử dụng ở mức 600 V không?
Không. PTI là kết quả từ một thử nghiệm theo dõi bề mặt được xác định và không phải là định mức điện áp làm việc. Thiết kế sản phẩm áp dụng cũng phải giải quyết các yêu cầu về khoảng cách rò, khoảng cách phóng điện, mức độ ô nhiễm, hình học, môi trường và tiêu chuẩn sản phẩm.
Dữ liệu thử nghiệm vật liệu có thể chứng minh khả năng cắt của MCCB không?
Không. Khả năng cắt là hiệu suất của thiết bị hoàn chỉnh bao gồm các tiếp điểm, cơ cấu, đường dẫn dòng điện, hệ thống dập hồ quang, vỏ bọc, cách điện, đầu nối và kết cấu đã được thử nghiệm. Dữ liệu vật liệu hỗ trợ thiết kế và kiểm soát chất lượng nhưng không thể tự xác định định mức cắt của máy cắt điện.
Quy tắc kỹ thuật cuối cùng
Không chọn SMC, BMC hoặc DMC theo từ viết tắt. Hãy chọn cấp hợp chất xác định và quy trình đúc cho một hình học bộ phận xác định, sau đó kiểm tra bộ phận đúc và máy cắt điện hoàn chỉnh hoặc cụm lắp ráp ở cấp độ phù hợp.
SMC thường là điểm khởi đầu tốt hơn cho các chi tiết cách điện kết cấu lớn. BMC/DMC thường là điểm khởi đầu tốt hơn cho các bộ phận đúc nhỏ gọn, chi tiết và có nhiều chi tiết chèn. Quyết định cuối cùng thuộc về chuỗi bằng chứng—chứ không phải tên vật liệu.