ဤစာမျက်နှာတွင်
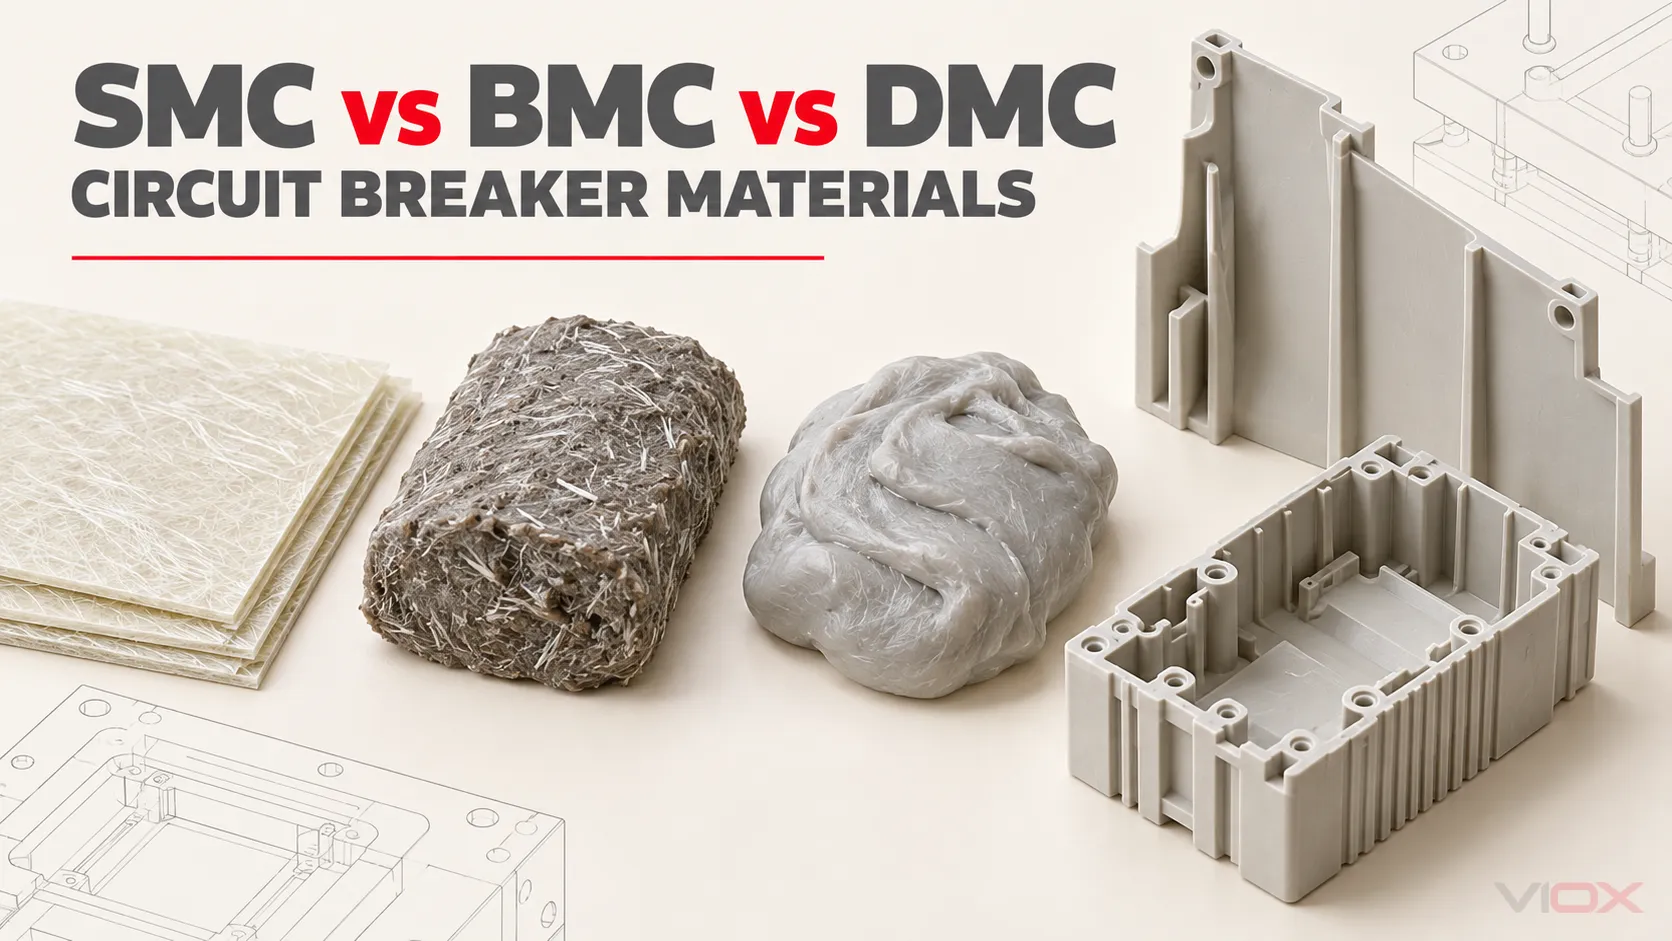
ဆားကစ်ဘရိတ်ကာ၏ လျှပ်ကာအစိတ်အပိုင်းများအတွက်၊, sheet molding compound (SMC) သည် ပိုမိုကြီးမားသော ဖိသိပ်ပုံသွင်းထားသည့် တည်ဆောက်ပုံ အစိတ်အပိုင်းများအတွက် ပုံမှန်အားဖြင့် ပိုမိုအားကောင်းသော စတင်သည့် ဦးတည်ရာဖြစ်ပြီး၊ တစ်ဖက်တွင် bulk molding compound (BMC) နှင့် dough molding compound (DMC) သည် ပိုမိုသေးငယ်သော၊ ပိုမိုထူသော၊ ပိုမိုရှုပ်ထွေးသော သို့မဟုတ် အစိတ်အပိုင်းများ ထည့်သွင်းထားသော ပစ္စည်းများအတွက် ပိုမိုကောင်းမွန်သော စတင်လမ်းညွှန်ချက်များ ဖြစ်သည်။ ၎င်းသည် ပစ္စည်းအမျိုးအစားခွဲခြားမှုအတွက် တစ်ကမ္ဘာလုံးဆိုင်ရာ စံသတ်မှတ်ချက်မဟုတ်ပါ။ အတိအကျဖော်ပြထားသော ဒြပ်ပေါင်းအဆင့်၊ ဖိုင်ဘာဖွဲ့စည်းပုံ၊ ပုံသွင်းသည့်နည်းလမ်း၊ အစိတ်အပိုင်း၏ ပုံသဏ္ဍာန်နှင့် အချောသတ်ထားသော စက်ပစ္စည်း၏ စစ်ဆေးအတည်ပြုချက်တို့က ပစ္စည်းတစ်ခုသည် သင့်လျော်မှုရှိမရှိကို ဆုံးဖြတ်ပေးသည်။.
အရေးကြီးဆုံးစည်းမျဉ်းမှာ ပစ္စည်းအမည်တစ်ခုသည် ဆားကစ်ဘရိတ်ကာ၏ အဆင့်သတ်မှတ်ချက်ကို မဆုံးဖြတ်ပေးနိုင်ခြင်း ဖြစ်သည်။ PTI 600၊ GWFI 960 °C၊ လျှပ်ကာစွမ်းအား (dielectric-strength) ရလဒ် သို့မဟုတ် V-0 အမျိုးအစားခွဲခြားမှုကဲ့သို့သော တန်ဖိုးများသည် သတ်မှတ်ထားသော ပစ္စည်းစမ်းသပ်မှုအောက်ရှိ စွမ်းဆောင်ရည်ကိုသာ ဖော်ပြခြင်းဖြစ်သည်။ ၎င်းသည် အချောသတ်ထားသော ဘရိတ်ကာတစ်ခု၏ ဖြတ်တောက်နိုင်စွမ်း၊ လျှပ်ကာညှိနှိုင်းမှု၊ အပူချိန်တက်လာမှု၊ စက်မှုဆိုင်ရာ ကြံ့ခိုင်မှု သို့မဟုတ် လိုက်လျောညီထွေရှိမှုတို့ကို သီးခြားသက်သေပြနိုင်ခြင်း မရှိပါ။.
SMC၊ BMC နှင့် DMC အနှစ်ချုပ်
| ဆုံးဖြတ်ချက်ချမှတ်ရာတွင် ထည့်သွင်းစဉ်းစားရမည့်အချက် | SMC | BMC | DMC |
|---|---|---|---|
| အပြည့်အစုံ | Sheet Molding Compound | Bulk Molding Compound | Dough Molding Compound |
| ပေးသွင်းသည့်ပုံစံ | အလွှာလိုက် ပြင်ဆင်ထားပြီး၊ များသောအားဖြင့် ဖလင်များကြားတွင် သယ်ဆောင်ထားသည် | အစုလိုက်၊ တုံးလိုက်၊ အခဲလိုက် သို့မဟုတ် အားဖြည့်ပုံစံ | မုန့်စိမ်းကဲ့သို့သော အစုလိုက် အားဖြည့်ပစ္စည်း |
| အားဖြည့်ပေးသည့် ဦးတည်ချက် | သာမန် BMC/DMC အမျိုးအစားများထက် အမျှင်တိုများ ပိုမိုရှည်လျားလေ့ရှိသည် | အမျှင်တိုများ ပိုမိုတိုတောင်းလေ့ရှိသည် | BMC နှင့် အလွန်နီးစပ်သည်၊ တိကျသော ကွဲပြားချက်မှာ သတ်မှတ်ချက်နှင့် ဖော်မြူလာအပေါ် မူတည်သည် |
| ပုံမှန် လုပ်ဆောင်သည့် ဦးတည်ချက် | ဖိအားဖြင့် ပုံသွင်းခြင်း | အမျိုးအစား ခွင့်ပြုပါက ဖိအားဖြင့် ပုံသွင်းခြင်း၊ လွှဲပြောင်းပုံသွင်းခြင်း သို့မဟုတ် ထိုးသွင်းပုံသွင်းခြင်း | အဆင့်နှင့် လုပ်ငန်းစဉ်အရ ခွင့်ပြုထားသော ဖိသိပ်ခြင်း သို့မဟုတ် အခြားပုံသွင်းခြင်းနည်းလမ်း |
| ပုံမှန်ဒီဇိုင်းခိုင်ခံ့မှု | တောင့်တင်းမှုနှင့် ရိုက်ခတ်မှုစွမ်းဆောင်ရည် အရေးပါသည့် ဧရိယာကျယ်သော သို့မဟုတ် တည်ဆောက်ပုံဆိုင်ရာ လျှပ်ကာအစိတ်အပိုင်းများ | အသေးစိတ်ကျသော သုံးဖက်မြင်အစိတ်အပိုင်းများ၊ ဘော့စ်များ (bosses)၊ နံရိုးများ၊ ထည့်သွင်းထားသော သတ္တုများနှင့် ရှုပ်ထွေးသော အခေါင်းပေါက်များ | အလားတူ ပမာဏအများအပြားသုံး အသုံးချမှုများ၊ ပေးသွင်းသူက DMC ကို တူညီသောဝေါဟာရ၊ ဒေသဆိုင်ရာအသုံးအနှုန်း သို့မဟုတ် သီးခြားဖော်မြူလာအဖြစ် သတ်မှတ်ခြင်း ရှိ၊ မရှိ စစ်ဆေးပါ |
| အဓိကသတိပြုရန်အချက် | စီးဆင်းမှု၊ ဖိုက်ဘာဦးတည်ချက်၊ အားဖြည့်ပစ္စည်းနေရာချထားမှုနှင့် ရှုပ်ထွေးသောအသေးစိတ်အချက်အလက်များ ဖြည့်သွင်းခြင်းတို့ကို အင်ဂျင်နီယာနည်းအရ စီမံဆောင်ရွက်ရမည် | ရွေးချယ်ထားသော SMC အဆင့်နှင့် နှိုင်းယှဉ်ပါက ဖိုက်ဘာတိုခြင်းနှင့် စီးဆင်းမှုတို့သည် တည်ဆောက်ပုံဆိုင်ရာ သို့မဟုတ် ရိုက်ခတ်မှုစွမ်းဆောင်ရည်ကို လျော့ကျစေနိုင်သည် | အတိုကောက်အမည်တစ်ခုတည်းဖြင့် ထူထဲစေသည့်နည်းလမ်း၊ ဖိုက်ဘာ၊ အစေး (resin) သို့မဟုတ် စွမ်းဆောင်ရည်ကို အဓိပ္ပာယ်ဖွင့်ဆို၍မရပါ |
ဤဇယားကို ပစ္စည်းတစ်ခုအား အတည်ပြုရန်အတွက်မဟုတ်ဘဲ ဖွံ့ဖြိုးတိုးတက်မှုလမ်းကြောင်းကို ရွေးချယ်ရန်အတွက်သာ အသုံးပြုပါ။ ပစ္စည်းဆိုင်ရာ သတ်မှတ်ချက်အပြည့်အစုံနှင့် ပုံသွင်းထားသော အစိတ်အပိုင်းများ၏ တရားဝင်အတည်ပြုချက်မှာ လိုအပ်ဆဲဖြစ်သည်။.
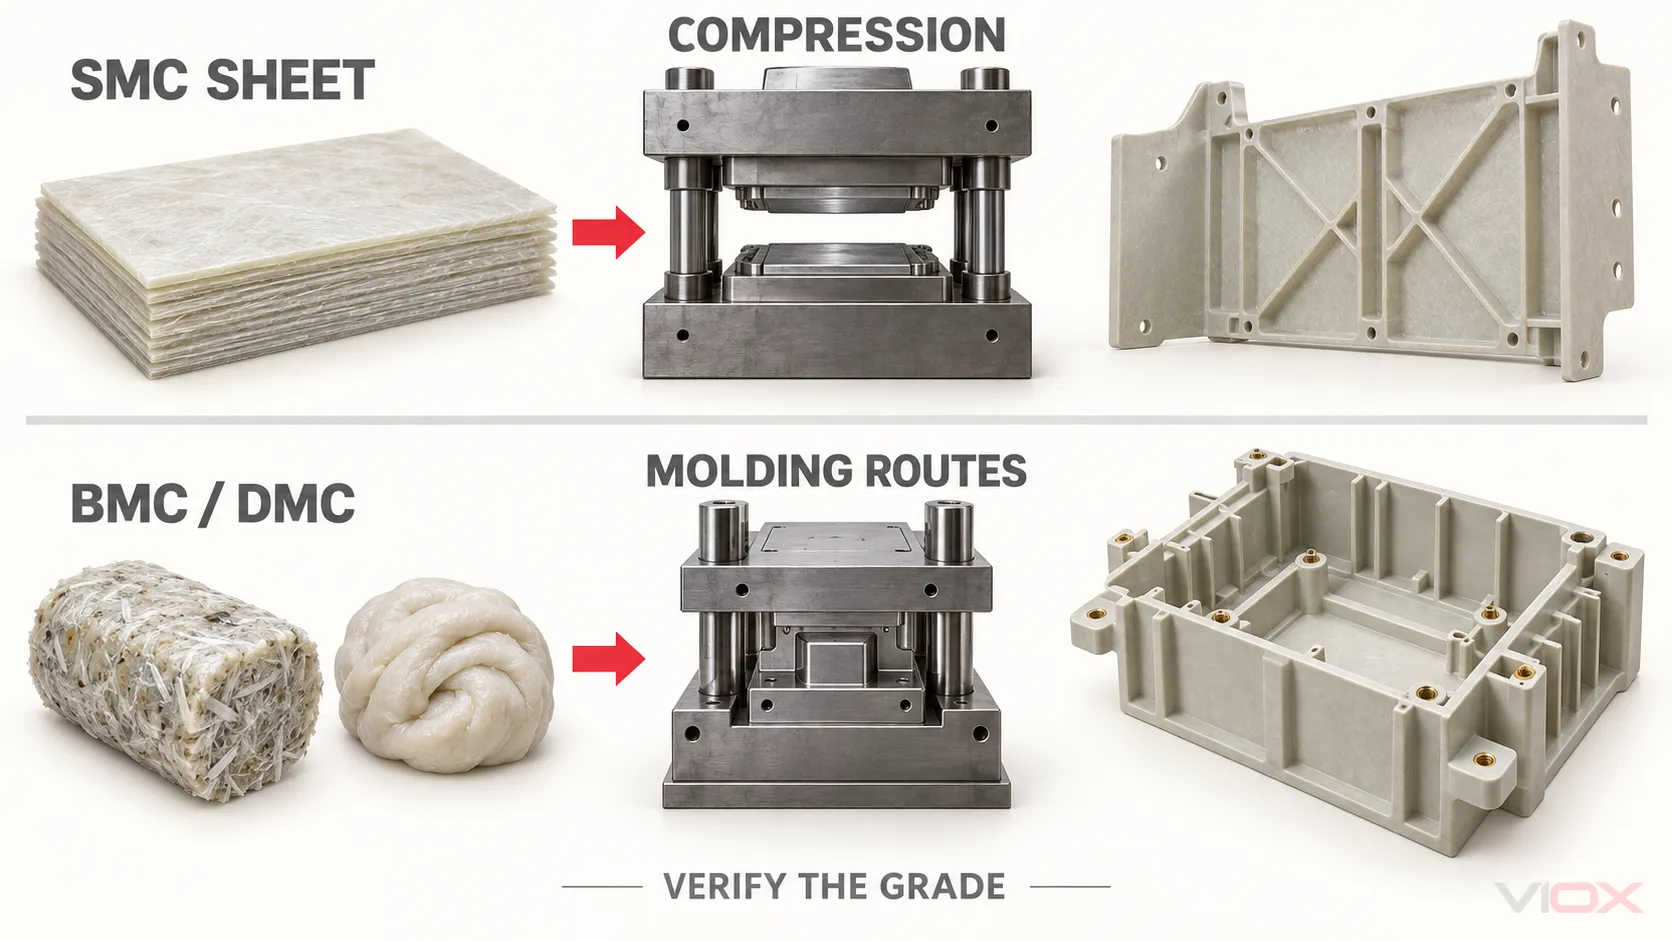
အဆိုပါ ဝေါဟာရသုံးခု၏ အဓိပ္ပာယ်အစစ်အမှန်
SMC: ကြိုတင်ပြင်ဆင်ထားသော ရှီးပုံသွင်းသည့် အားဖြည့်ပစ္စည်း
SMC ကို သာမိုဆက်တင်း (thermosetting) အစေးစနစ်နှင့် အပိုင်းပိုင်းဖြတ်ထားသော အားဖြည့်ပစ္စည်းများ၊ သတ္တုဓာတ်ဖြည့်စွက်ပစ္စည်းများ၊ ဓာတ်ပြုစတင်ပေးသည့် သို့မဟုတ် မာကျောစေသည့်စနစ်၊ လိုအပ်ပါက ထူထဲစေသည့်နှင့် ခွာထုတ်လွယ်စေသည့် အစိတ်အပိုင်းများ၊ နှင့် အခြားသော ဖော်မြူလာဖြည့်စွက်ပစ္စည်းများ ပေါင်းစပ်၍ ပြုလုပ်ထားသည်။ အစေးအနှစ်နှင့် အားဖြည့်ပစ္စည်းများကို ရှီးပုံစံ အလယ်အလတ်ပစ္စည်းအဖြစ် ပေါင်းစပ်ထားပြီး ၎င်းသည် ကိုင်တွယ်နိုင်သော ပုံသွင်းသည့် အားဖြည့်ပစ္စည်းအဖြစ် ရင့်ကျက်လာသည်။.
ပုံသွင်းရန်အတွက် ရှီးကို ထိန်းချုပ်ထားသော ပမာဏအတိုင်း ဖြတ်တောက်ပြီး အပူပေးထားသော ပုံစံခွက်ထဲတွင် ထည့်ကာ ဖိသိပ်ခြင်း၊ စီးဆင်းစေခြင်းနှင့် မာကျောစေခြင်းတို့ကို ပြုလုပ်သည်။ အားဖြည့်ပစ္စည်း၏ ပမာဏနှင့် နေရာချထားမှုသည် စီးဆင်းသည့်အကွာအဝေးနှင့် ဖိုက်ဘာ၏ ဦးတည်ချက်ကို သက်ရောက်မှုရှိသည်။ ထိုပြောင်းလဲနိုင်သော အချက်များသည် ခိုင်ခံ့မှု၊ ကောက်ကွေးမှု၊ ချိတ်ဆက်သည့်နေရာများ၊ ထည့်သွင်းရမည့် ဝန်နှင့် ပါးလွှာသော သို့မဟုတ် အသေးစိတ်ကျသော နေရာများ မှန်ကန်စွာ ပြည့်မပြည့်တို့ကို သက်ရောက်မှုရှိနိုင်သည်။.
ရှီးပုံစံသည် အစိတ်အပိုင်းတစ်ခုတွင် မျက်နှာပြင်ဧရိယာကျယ်ဝန်းပြီး အရေးပါသော တည်ဆောက်ပုံဆိုင်ရာ တာဝန်ကို ထမ်းဆောင်ရသည့်အခါ SMC ကို အထူးအသုံးဝင်စေသည်။ ၎င်းသည် SMC အဆင့်တိုင်းသည် လျှပ်စစ်အစိတ်အပိုင်းကြီးတိုင်းအတွက် သင့်လျော်သည်ဟု ဆိုလိုခြင်းမဟုတ်ပါ။.
BMC: အစုလိုက်ပုံသွင်းသည့် အားဖြည့်ပစ္စည်း
BMC သည် သာမိုဆက်တင်း (thermosetting) အစေး၊ အပိုင်းပိုင်းဖြတ်ထားသော အားဖြည့်ပစ္စည်း၊ ဖြည့်စွက်ပစ္စည်း၊ မာကျောစေသည့်စနစ်၊ ခွာထုတ်လွယ်စေသည့်စနစ်နှင့် အခြားဖြည့်စွက်ပစ္စည်းများကို ပျစ်ခဲမှုမြင့်မားသော အစုလိုက်ဒြပ်ပေါင်းအဖြစ် ပေါင်းစပ်ထားသည်။ သာမန် SMC နှင့် နှိုင်းယှဉ်ပါက အားဖြည့်ပစ္စည်းများသည် ပိုမိုတိုတောင်းပြီး အားဖြည့်ပစ္စည်းကို ကျစ်လစ်သော အခေါင်းပေါက်ထဲသို့ တိုင်းတာထည့်သွင်းရန် ပိုမိုလွယ်ကူသည်။.
အဆင့်နှင့် စက်ကိရိယာပေါ်မူတည်၍ BMC ကို ဖိသိပ်ပုံသွင်းခြင်း (compression molding)၊ လွှဲပြောင်းပုံသွင်းခြင်း (transfer molding) သို့မဟုတ် ထိုးသွင်းပုံသွင်းခြင်း (injection molding) တို့ဖြင့် ပြုလုပ်နိုင်သည်။ ၎င်း၏ စီးဆင်းမှုပုံစံသည် နံရိုးများ၊ အဖုများ၊ တာမီနယ် အကာအရံများ၊ မြှုပ်နှံထားသော အစိတ်အပိုင်းများ၊ ထူထဲသော အပိုင်းများနှင့် SMC အားဖြည့်ပစ္စည်းဖြင့် ဖြည့်ရန်ခက်ခဲနိုင်သည့် အခြားသော သုံးဖက်မြင် အသွင်အပြင်များကို ပံ့ပိုးပေးနိုင်သည်။.
အပေးအယူမှာ “BMC သည် အားနည်းသည်” ဟု ရိုးရှင်းစွာ ပြော၍မရပါ။ အမှန်စင်စစ် ဖိုင်ဘာတိုခြင်း၊ တိမ်းညွတ်မှု၊ အစေးနှင့် ဖြည့်စွက်ပစ္စည်းပါဝင်မှု၊ ဂဟေဆက်သည့်နေရာများနှင့် ပုံသွင်းသည့်သမိုင်းကြောင်းတို့သည် SMC နှင့် မတူညီသော စက်မှုဆိုင်ရာ ဂုဏ်သတ္တိနယ်ပယ်ကို ဖန်တီးပေးနိုင်သည်။ သတ်မှတ်ထားသော စမ်းသပ်မှုများနှင့် အချောသတ်အစိတ်အပိုင်း လိုအပ်ချက်များ ပြည့်မီပါက ထိုနယ်ပယ်သည် ဘရိတ်ကာအောက်ခံ၊ အဖုံး၊ အထောက်အပံ့ သို့မဟုတ် လျှပ်ကာအစိတ်အပိုင်းများအတွက် လုံးဝသင့်လျော်နေဆဲ ဖြစ်နိုင်သည်။.
DMC- BMC နှင့် ဆက်စပ်မှုရှိသော်လည်း အတိုကောက်အမည်တစ်ခုတည်းဖြင့် အဓိပ္ပာယ်ဖွင့်ဆို၍မရပါ
DMC သည် မုန့်စိမ်းကဲ့သို့သော ပုံသွင်းဒြပ်ပေါင်းကို ဖော်ပြသည်။ စက်မှုလုပ်ငန်းသုံးတွင် အပြည့်အဝ တူညီမှုမရှိပါ- အချို့သော ပေးသွင်းသူများနှင့် ဒေသများတွင် BMC နှင့် DMC ကို အပြန်အလှန် အသုံးပြုလေ့ရှိကြသော်လည်း သတ်မှတ်ချက်များတွင် ၎င်းတို့၏ ဖော်မြူလာ၊ ပျစ်ခဲစေသည့်နည်းလမ်း၊ ကိုင်တွယ်ရလွယ်ကူမှု သို့မဟုတ် ထုတ်ကုန်ပုံစံတို့ဖြင့် ခွဲခြားသတ်မှတ်နိုင်သည်။.
လက်ရှိ ISO 8606:2025 သည် BMC နှင့် DMC ကို ကြိုတင်စိမ်ထားသော ထုတ်ကုန်အမျိုးအစားများအဖြစ် သတ်မှတ်ပြီး ပျစ်ခဲစေသည့် အေးဂျင့်များ ပါဝင်သည်ဖြစ်စေ၊ မပါဝင်သည်ဖြစ်စေ ပစ္စည်းများအတွက် လိုအပ်ချက်များကို ချမှတ်ပေးသည်။ ထို့ကြောင့် ဝယ်ယူသူအနေဖြင့် မဘာသာပြန်သင့်ပါ DMC အလိုအလျောက်သို့ BMC, သို့မဟုတ် ထိုနှစ်ခုကို စွမ်းဆောင်ရည်အဆင့်များအဖြစ် မသတ်မှတ်သင့်ပါ။ ပစ္စည်း၏ အမည်အပြည့်အစုံ၊ ဖော်မြူလာအမျိုးအစား၊ အားဖြည့်ပစ္စည်းဆိုင်ရာ အချက်အလက်၊ ထုတ်လုပ်မှုလမ်းကြောင်းနှင့် ကြေညာထားသော ဂုဏ်သတ္တိဆိုင်ရာ အချက်အလက်များကို တောင်းဆိုပါ။.
ပစ္စည်းပုံစံသည် အချောသတ်အစိတ်အပိုင်းအပေါ် မည်သို့သက်ရောက်မှုရှိသနည်း
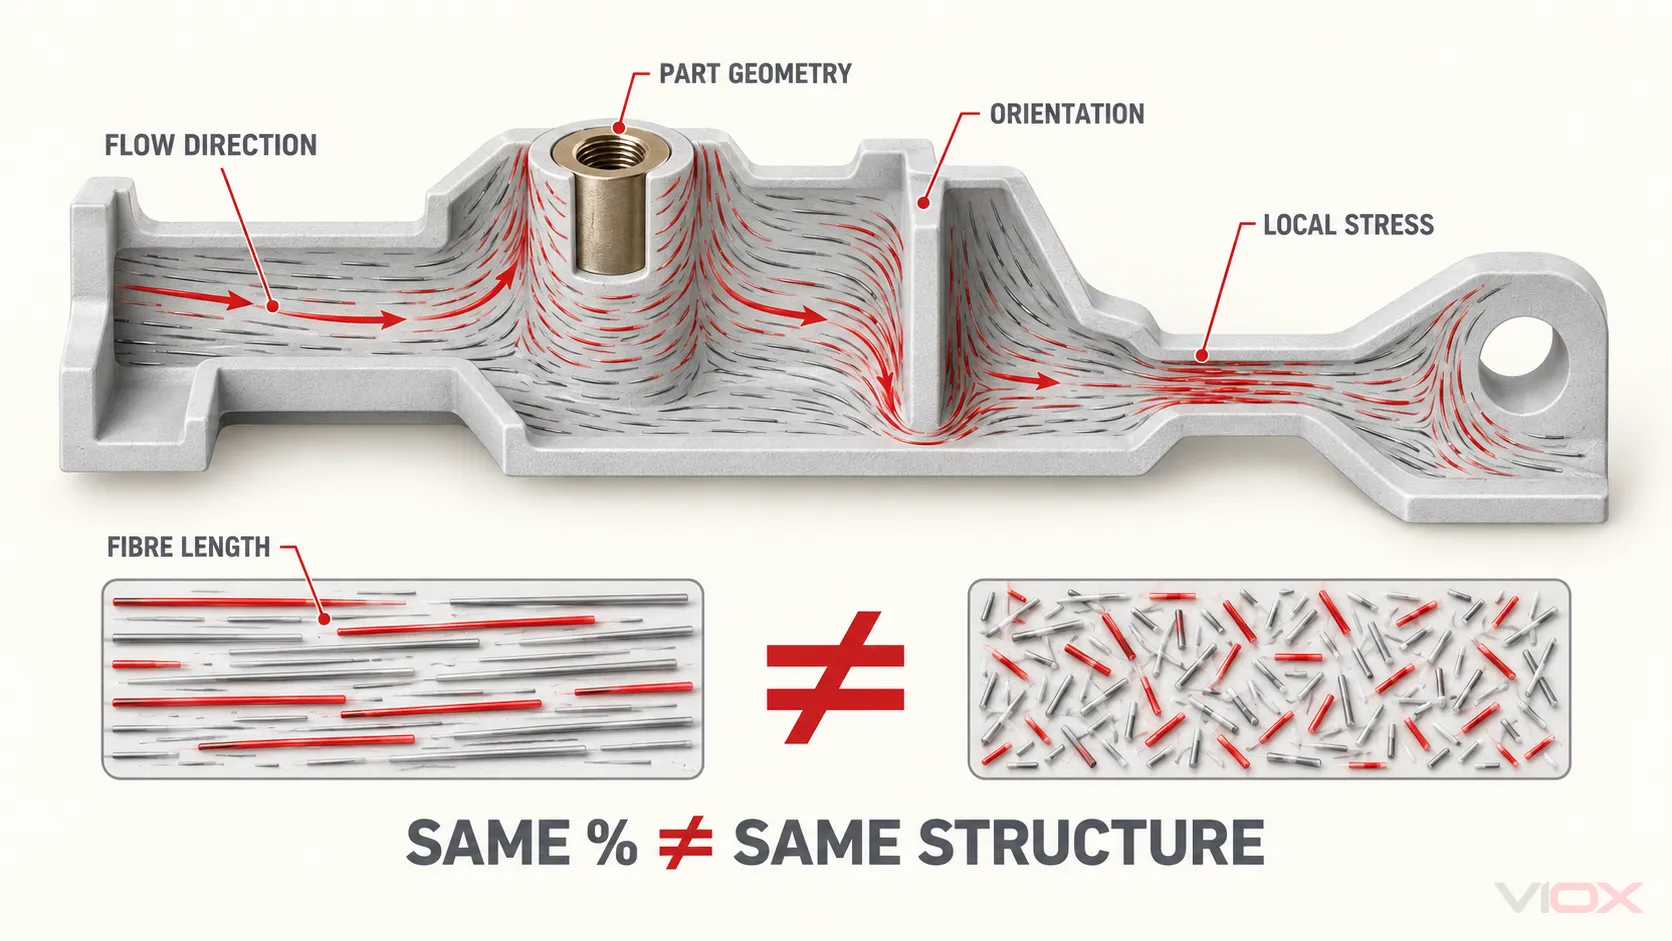
အင်ဂျင်နီယာဆိုင်ရာ ကွင်းဆက်မှာ-
charge form → ဖိုင်ဘာအရှည်နှင့် ဖြန့်ဖြူးမှု → မှိုအတွင်း စီးဆင်းမှုနှင့် ဦးတည်ချက် → ပုံသွင်းထားသော အဏုကြည့်ဖွဲ့စည်းပုံ → အစိတ်အပိုင်း၏ ဂုဏ်သတ္တိများ → ဘရိတ်ကာအဆင့် စစ်ဆေးအတည်ပြုခြင်း
ချိတ်ဆက်မှုတိုင်းသည် အရေးကြီးသည်။.
- Charge form သည် ကိုင်တွယ်မှုနှင့် နေရာချထားမှုကို ထိန်းချုပ်သည်။. SMC sheets များကို ဖြတ်တောက်ပြီး အလွှာလိုက်စီခြင်းဖြင့် ကျယ်ပြန့်သောမှိုအတွင်း စီးဆင်းမှုကို လမ်းညွှန်နိုင်သည်။ BMC/DMC charges များကို အလေးချိန်ချိန်တွယ်ပြီး အသေးစိတ်အပိုင်းများတွင် နေရာချထားနိုင်သည် သို့မဟုတ် သင့်လျော်သော ပုံသွင်းကိရိယာများမှတစ်ဆင့် ထည့်သွင်းနိုင်သည်။.
- စီးဆင်းမှုသည် ဖိုင်ဘာ၏ ဦးတည်ချက်ကို ပြောင်းလဲစေသည်။. ဖော်ပြထားသော ဖန်ဖိုင်ဘာ ရာခိုင်နှုန်းသည် အပေါက်များ၊ နံရိုးများ၊ ထည့်သွင်းပစ္စည်းများ သို့မဟုတ် ကျဉ်းမြောင်းသော အပိုင်းများတစ်ဝိုက်တွင် ဖိုင်ဘာများ မည်သို့စီတန်းနေသည်ကို မပြသပါ။.
- ဦးတည်ချက်သည် anisotropy ကို ပြောင်းလဲစေသည်။. ပုံသွင်းထားသော အစိတ်အပိုင်းတစ်ခုသည် အဓိကစီးဆင်းမှုလမ်းကြောင်းအတိုင်းနှင့် ဖြတ်လျက်တွင် မတူညီသော ခိုင်ခံ့မှုနှင့် ကျုံ့ဝင်မှုတို့ကို ပြသနိုင်သည်။.
- ဤလုပ်ငန်းစဉ်သည် ချို့ယွင်းချက်များကို ပြောင်းလဲစေသည်။. လေဝင်လေထွက် မလုံလောက်ခြင်း၊ အားသွင်းသည့်နေရာ မမှန်ခြင်း၊ ညစ်ညမ်းခြင်း၊ ကုသမှုကွဲပြားခြင်း၊ အလွန်အကျွံ ပွတ်တိုက်အားသက်ရောက်ခြင်း သို့မဟုတ် ထည့်သွင်းသည့်အခြေအနေများကို မထိန်းချုပ်နိုင်ခြင်းတို့ကြောင့် လေခိုခြင်း၊ အပြည့်မဖြည့်နိုင်ခြင်း၊ အက်ကွဲခြင်း၊ အမျှင်များ ပေါ်ထွက်လာခြင်း၊ ပုံပျက်ခြင်း သို့မဟုတ် အားနည်းသည့်နေရာများ ဖြစ်ပေါ်လာနိုင်သည်။.
- ဂျီသြမေတြီပုံစံသည် လျှပ်စစ်နှင့် စက်မှုဆိုင်ရာ ဖိအားများကို ပြောင်းလဲစေသည်။. နံရံအထူ၊ အချင်းဝက်၊ တွားသွားလမ်းကြောင်းများ (creepage paths)၊ ကွာဟချက်များ၊ ထည့်သွင်းသည့်နေရာများ၊ လျှပ်စစ်မီးပွားထိတွေ့မှု၊ ချိတ်ဆက်မှုဝန်နှင့် ဝါယာရှော့ဖြစ်စဉ်ကြောင့် ဖြစ်ပေါ်လာသော အားများသည် ပြားချပ်နေသည့် ဒေတာစာရွက်နမူနာပေါ်တွင် မဟုတ်ဘဲ ပုံသွင်းထားသော အစိတ်အပိုင်းပေါ်တွင် သက်ရောက်သည်။.
ထို့ကြောင့် အမျှင်ပါဝင်မှု တူညီရုံဖြင့် အစိတ်အပိုင်း၏ စွမ်းဆောင်ရည် တူညီမည်မဟုတ်သည့်အပြင် ဒေတာစာရွက်တွင် ဖော်ပြထားသော တန်ဖိုးမြင့်မားရုံဖြင့် ပုံစံထုတ်လုပ်မှု စစ်ဆေးခြင်း သို့မဟုတ် ပုံသွင်းထားသော အစိတ်အပိုင်း စမ်းသပ်ခြင်းနေရာတွင် အစားထိုး၍ မရနိုင်ခြင်းဖြစ်သည်။.
ဆားကစ်ဘရိတ်ကာများတွင် အပူဒဏ်ခံနိုင်သော ဒြပ်ပေါင်းများ (Thermoset Compounds) ကို အဘယ်ကြောင့် အသုံးပြုရသနည်း
စနစ်တကျ သတ်မှတ်ထားသော အမျှင်ဖြင့် အားဖြည့်ထားသည့် အပူဒဏ်ခံနိုင်သော ဒြပ်ပေါင်းများသည် လျှပ်စစ်ကာရံခြင်း၊ ပုံသဏ္ဍာန်တည်ငြိမ်ခြင်း၊ အပူဒဏ်ခံနိုင်ခြင်း၊ မီးလောင်ကျွမ်းမှုဆိုင်ရာ စွမ်းဆောင်ရည်၊ စက်မှုဆိုင်ရာ အထောက်အပံ့နှင့် ပုံသွင်းနိုင်မှုတို့ကို ပေါင်းစပ်ပေးနိုင်သည်။ ထိုပေါင်းစပ်မှုသည် ပုံသွင်းထားသော အစိတ်အပိုင်းတစ်ခုအနေဖြင့် လျှပ်ကူးပစ္စည်းများကို နေရာချထားရန်၊ ယန္တရားတစ်ခုကို ထောက်ပံ့ရန်၊ ထည့်သွင်းပစ္စည်းများကို ထိန်းသိမ်းရန်၊ လျှပ်စစ်စီးဆင်းနေသော နေရာများကို ခွဲခြားရန် သို့မဟုတ် ခလုတ်ခုံအစိတ်အပိုင်းများပတ်လည်ရှိ အကာအရံတစ်ခုတွင် အထောက်အကူပြုရန် လိုအပ်သည့်နေရာများတွင် အလွန်တန်ဖိုးရှိသည်။.
ပုံမှန်ဒီဇိုင်းအတွက် ရွေးချယ်စရာများမှာ အောက်ပါအတိုင်းဖြစ်သည် -
- molded-case circuit breaker (MCCB) အခြေခံအုတ်မြစ်များနှင့် အဖုံးများ၊;
- အတွင်းပိုင်း လျှပ်ကာအတားအဆီးများနှင့် အထောက်အပံ့များ၊;
- ပုံစံခွက်အတွင်း ထည့်သွင်းထားသော တာမီနယ် သို့မဟုတ် လျှပ်ကူးပစ္စည်း အထောက်အပံ့များ၊;
- စက်ပစ္စည်း ဒီဇိုင်းနှင့် စိစစ်အတည်ပြုချက်အပေါ် မူတည်သည့် လျှပ်စစ်မီးပွားနှင့် နီးကပ်သော လျှပ်ကာအပိုင်းအစများ၊;
- လေဖြင့်ဖြတ်တောက်သော ဆားကစ်ဘရိတ်ကာ သို့မဟုတ် ဆွစ်ဂီယာ၏ တည်ဆောက်ပုံဆိုင်ရာ လျှပ်ကာအစိတ်အပိုင်းများ၊;
- ဘတ်စ်ဘား အထောက်အပံ့များနှင့် စတန်းအော့ဖ် လျှပ်ကာပစ္စည်းများ။.
ဤသည်တို့မှာ အသုံးချမှုဆိုင်ရာ လမ်းညွှန်ချက်များဖြစ်ပြီး အများသုံး တည်ဆောက်ပုံဆိုင်ရာ ဖော်ပြချက်များ မဟုတ်ပါ။ အချို့သော ဘရိတ်ကာများ သို့မဟုတ် အစိတ်အပိုင်းခွဲများသည် အင်ဂျင်နီယာဆိုင်ရာ သာမိုပလတ်စတစ်များ၊ အခြားသော သာမိုဆက်များ၊ ကြွေထည်များ၊ လာမီနိတ်များ သို့မဟုတ် ပစ္စည်းများ၏ ပေါင်းစပ်မှုများကို အသုံးပြုကြသည်။ ဥပမာအားဖြင့်၊ MCB အိမ်များသည် BMC သည် အချို့သော ပိုကြီးသည့် မိုလ်ဒ်-ကေ့စ် တည်ဆောက်ပုံများတွင် အသုံးများသော်လည်း BMC ဖြစ်သည်ဟု အလိုအလျောက် သတ်မှတ်၍မရပါ။.
PA66၊ PBT၊ PC၊ POM၊ PPS နှင့် သာမိုဆက် ဒြပ်ပေါင်းများအကြား ပိုမိုကျယ်ပြန့်သော ရွေးချယ်မှုအတွက် VIOX လမ်းညွှန်ကို အသုံးပြုပါ လျှပ်စစ်အစိတ်အပိုင်းများအတွက် အင်ဂျင်နီယာဆိုင်ရာ ပလတ်စတစ်များ.
SMC နှင့် BMC အဆင့်သတ်မှတ်ချက်များ၏ နှိုင်းယှဉ်ချက်
GB/T 23641-2018 သည် လျှပ်စစ်ဆိုင်ရာ ရည်ရွယ်ချက်များအတွက် ဖိုက်ဘာဖြင့် အားဖြည့်ထားသော မပြည့်ဝသော ပိုလီစတာ SMC နှင့် BMC အတွက် လက်ရှိ တရုတ်နိုင်ငံတော် စံနှုန်းဖြစ်သည်။ အောက်ပါ ကောက်နုတ်ချက်သည် ထိုမူဘောင်အတွင်း ပံ့ပိုးပေးထားသော သီးခြား သတ်မှတ်ချက်နှစ်ခုကို နှိုင်းယှဉ်ထားသည် - UP-SMC-25a နှင့် UP-BMC-25a.
၎င်းသည် မ သည် SMC နှင့် BMC အားလုံးကို ဖော်ပြသည်။ အဆိုပါ ကိန်းဂဏန်းများသည် ကိုးကားထားသော စမ်းသပ်မှုမူဘောင်အောက်ရှိ အဆင့်သတ်မှတ်ချက်များဖြစ်ပြီး၊ မည်သည့် စီးပွားဖြစ် ဒြပ်ပေါင်း သို့မဟုတ် အချောသတ်ထားသော ဘရိတ်ကာ အစိတ်အပိုင်း၏ အာမခံချက်ရှိသော ဂုဏ်သတ္တိများ မဟုတ်ပါ။.
| ပစ္စည်းဥစ္စာ | UP-SMC-25a | UP-BMC-25a | အင်ဂျင်နီယာဆိုင်ရာ အဓိပ္ပာယ်ဖွင့်ဆိုချက် |
|---|---|---|---|
| ဖန်ဖိုက်ဘာ ပါဝင်မှု | 25 ± 2.5% | 25 ± 2.5% | တူညီသော ဒြပ်ထုအပိုင်းအစသည် တူညီသော ဖိုက်ဘာအရှည်၊ တိမ်းညွတ်မှု သို့မဟုတ် အစိတ်အပိုင်း၏ ကြံ့ခိုင်မှုကို မသတ်မှတ်နိုင်ပါ |
| Tensile modulus | ≥10,000 MPa | ≥12,500 MPa | Stiffness တစ်ခုတည်းဖြင့် ကျိုးပဲ့မှုဒဏ်ခံနိုင်ရည် သို့မဟုတ် ရိုက်ခတ်မှုဆိုင်ရာ အပြုအမူကို ကြိုတင်ခန့်မှန်း၍မရပါ |
| Tensile stress at break | ≥60 MPa | ≥30 MPa | ဤရွေးချယ်ထားသော SMC အဆင့်သည် အနိမ့်ဆုံး tensile strength ပိုမိုမြင့်မားသည် |
| ကျိုးပြတ်ချိန်တွင် ဆွဲအားဒဏ်ခံနိုင်မှု | ≥2.0% | ≥0.5% | ရွေးချယ်ထားသော အဆင့်များသည် ကျိုးပြတ်ခြင်းမဖြစ်မီ ပုံစံပျက်ခြင်း ကန့်သတ်ချက်များ ကွဲပြားကြသည် |
| ဖိအားဒဏ်ခံနိုင်မှု | ≥170 MPa | ≥120 MPa | ညှပ်ခြင်းနှင့် ထောက်ပံ့ခြင်း ဝန်များနှင့် သက်ဆိုင်သော်လည်း ထည့်သွင်းရမည့် ပုံသဏ္ဍာန်နှင့် ဖိအားစုစည်းမှုတို့သည်လည်း အရေးကြီးဆဲဖြစ်သည် |
| ကွေးညွှတ်မှုဆိုင်ရာ မော်ဂျူးလပ်စ် (Flexural modulus) | ≥10,000 MPa | ≥10,000 MPa | ဖော်ပြထားသော အနည်းဆုံးတန်ဖိုးသည် ဤအဆင့်နှစ်ခုအတွက် တူညီသည် |
| ကွေးညွှတ်နိုင်စွမ်းအား (Flexural strength) | ≥180 MPa | ≥90 MPa | ရွေးချယ်ထားသော SMC အဆင့်သည် ပိုမိုမြင့်မားသော အနည်းဆုံး ကွေးညွှတ်နိုင်စွမ်းအား ရှိသည် |
| Charpy ရိုက်ခတ်မှုဒဏ်ခံနိုင်စွမ်းအား | ≥75 kJ/m² | ≥30 kJ/m² | ရွေးချယ်ထားသော SMC အဆင့်သည် အမြင့်ဆုံး အနည်းဆုံး ရိုက်ခတ်မှုဒဏ်ခံနိုင်ရည် ရလဒ်ရှိသည် |
| ဝန်တင်ထားစဉ် အပူချိန်ကြောင့် ကွေးညွတ်မှု | ≥240 °C | ≥220 °C | နှိုင်းယှဉ်မှုဆိုင်ရာ ပစ္စည်းစမ်းသပ်ချက်ဖြစ်ပြီး၊ ဘရိတ်ကာ၏ ခွင့်ပြုထားသော လည်ပတ်မှုအပူချိန်မဟုတ်ပါ |
| အပူကြောင့် ဖြစ်ပေါ်သော ရိုးရှင်းသည့် တိုးချဲ့မှုကိန်းဂဏန်း | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | နှစ်ခုစလုံးသည် ဖော်ပြပါကန့်သတ်ချက်ကို မျှဝေသုံးစွဲကြပြီး၊ ပုံသွင်းထားသော အစိတ်အပိုင်း၏ ဦးတည်ချက်နှင့် လုပ်ငန်းစဉ်တို့မှာ ဆက်လက်သက်ဆိုင်နေဆဲဖြစ်သည်။ |
| အပူချိန်ညွှန်းကိန်း၊ TI | ≥130 | ≥130 | ပစ္စည်းတစ်ခု၏ အပူခံနိုင်ရည်ညွှန်ပြချက်ဖြစ်ပြီး၊ စက်ပစ္စည်းတစ်ခုတည်း၏ အပူချိန်သတ်မှတ်ချက်မဟုတ်ပါ။ |
| လျှပ်စစ်ဓာတ်အားခံနိုင်ရည် | ≥22 kV/mm | ≥22 kV/mm | နမူနာစမ်းသပ်မှုရလဒ်ဖြစ်ပြီး၊ အချောသတ်လျှပ်ကာ၏ အရည်အသွေးသည် အထူ၊ ပုံသဏ္ဍာန်၊ ကြားခံမျက်နှာပြင်များ၊ ချို့ယွင်းချက်များနှင့် အခြေအနေများအပေါ် မူတည်သည်။ |
| 100 Hz တွင် နှိုင်းရလျှပ်ကာကိန်း (Relative permittivity) | ≤4.8 | ≤4.5 | လျှပ်ကာဓာတ်ပြုမှုနှင့် သက်ဆိုင်သော်လည်း ဘရိတ်ကာပစ္စည်းရွေးချယ်ရာတွင် တစ်ခုတည်းသော အဆုံးအဖြတ်မဟုတ်ပါ |
| 100 Hz တွင် Dissipation factor | ≤0.02 | ≤0.02 | နှစ်ခုစလုံးသည် သတ်မှတ်ထားသော စမ်းသပ်မှုအောက်တွင် ဖော်ပြပါ အများဆုံးတန်ဖိုးကို အတူတူပင် သုံးစွဲသည် |
| Proof tracking index, PTI | ≥600 | ≥600 | သတ်မှတ်ထားသော tracking test ဗို့အားကို ကျော်ဖြတ်နိုင်ကြောင်း ပြသသည်၊ ၎င်းသည် စနစ်၏ ဗို့အားသတ်မှတ်ချက် မဟုတ်ပါ |
| Arc resistance | ≥180 s | ≥180 s | ဆင်တူသော ပစ္စည်းများကို စစ်ဆေးရန်အတွက် အသုံးဝင်သည်၊ ၎င်းသည် ဆားကစ်ဘရိတ်ကာ ပြတ်တောက်မှုဖြစ်စဉ်ကို ပြန်လည်ဖော်ပြခြင်း မဟုတ်ပါ |
| မီးလောင်လွယ်ခြင်း။ | V-0 ထက် မညံ့ပါ | V-0 ထက် မညံ့ပါ | သတ်မှတ်ထားသော နမူနာ အမျိုးအစားခွဲခြားမှု၊ အချောသတ်ထုတ်ကုန်အတွက် သက်ဆိုင်ရာ အကဲဖြတ်မှု လိုအပ်နေဆဲဖြစ်သည် |
| Oxygen index | — | ≥38% | ဤနှိုင်းယှဉ်ချက်တွင် ရွေးချယ်ထားသော BMC အဆင့်အတွက်သာ ဖော်ပြထားသည် |
| Glow-wire မီးလောင်ကျွမ်းနိုင်မှု အညွှန်းကိန်း၊ GWFI | — | 3.0 mm တွင် ≥960 °C | ဖော်ပြထားသော အထူရှိ ပစ္စည်း၏ ရလဒ်ဖြစ်သည်၊ ၎င်းကို အခြားအထူ သို့မဟုတ် နောက်ဆုံးထုတ်ကုန်တစ်ခုခုသို့ အလိုအလျောက် ကူးပြောင်းအသုံးပြုခြင်း မပြုရ |
| သိပ်သည်းဆ | 1.60–2.00 g/cm³ | 1.70–2.10 g/cm³ | အစိတ်အပိုင်း၏ ဒြပ်ထုနှင့် ဖော်မြူလာနှိုင်းယှဉ်ချက်အပေါ် သက်ရောက်မှုရှိပြီး အရည်အသွေးကို တိုက်ရိုက်ကိုယ်စားမပြုပါ |
| ပုံသွင်းစဉ် ကျုံ့ဝင်မှု | ≤0.14% | ≤0.14% | ပစ္စည်း၏ ကန့်သတ်ချက်သည် ဒေသအလိုက် ကောက်ကွေးခြင်း သို့မဟုတ် ကိရိယာ/လုပ်ငန်းစဉ်ဆိုင်ရာ သက်ရောက်မှုများကို မဖယ်ရှားပေးနိုင်ပါ |
| ရေစုပ်ယူမှု | ≤0.21% | ≤0.21% | နှစ်ခုစလုံးသည် ဖော်ပြပါ အမြင့်ဆုံးတန်ဖိုးကို မျှဝေသုံးစွဲကြပြီး၊ လက်တွေ့ပတ်ဝန်းကျင်ဆိုင်ရာ စွမ်းဆောင်ရည်မှာမူ အစိတ်အပိုင်းနှင့် အခြေအနေအပေါ် မူတည်နေဆဲဖြစ်သည် |
ထူးခြားချက်မှာ “SMC သည် အမြဲတမ်း ပိုကောင်းသည်” ဟု ဆိုလိုခြင်းမဟုတ်ပါ။ ဤဖန်မျှင် (glass-fibre) အဆင့် ၂ ခုစလုံးသည် တူညီသော လျှပ်စစ်ဆိုင်ရာ ကန့်သတ်ချက်များကို ရောက်ရှိကြသော်လည်း ခိုင်ခံ့မှုနှင့် ရိုက်ခတ်မှုဆိုင်ရာ လိုအပ်ချက်များတွင် သိသာစွာ ကွဲပြားနေခြင်းဖြစ်သည်။ ၎င်းက လျှပ်စစ်နှင့် စက်မှုဆိုင်ရာ အထောက်အထားများကို အဘယ်ကြောင့် ပေါင်းစပ်သုံးသပ်ရမည်ကို ပြသနေသည်။.
ဝယ်ယူမှုဆိုင်ရာ သတ်မှတ်ချက် သို့မဟုတ် လိုက်နာမှုဆိုင်ရာ ဖိုင်တစ်ခုအတွက် တန်ဖိုးတိုင်း၊ နမူနာအခြေအနေတိုင်းနှင့် ကိုးကားထားသော စမ်းသပ်မှုနည်းလမ်းတိုင်းကို GB/T 23641-2018 ၏ အဖွဲ့အစည်းဆိုင်ရာ ထိန်းချုပ်မိတ္တူနှင့် တိကျသော ကုန်သွယ်မှုအဆင့် စာရွက်စာတမ်းများနှင့် တိုက်ဆိုင်စစ်ဆေးပါ။ ဤဇယားသည် အင်ဂျင်နီယာဆိုင်ရာ နှိုင်းယှဉ်ချက်သာဖြစ်ပြီး စံနှုန်းအတွက် အစားထိုးသုံးစွဲနိုင်မည်မဟုတ်ပါ။.
GB/T 15568-2024 ယင်းသည် ယေဘုယျသုံး SMC ကို အကျုံးဝင်သည်။ ၎င်းသည် ယေဘုယျပစ္စည်းဆိုင်ရာ အကြောင်းအရာများကို ပံ့ပိုးပေးနိုင်သော်လည်း ဘရိတ်ကာအသုံးပြုမှုအတွက် လိုအပ်သော လျှပ်စစ်ဆိုင်ရာ အဆင့်သတ်မှတ်ချက်နှင့် အချောသတ်ထုတ်ကုန်ဆိုင်ရာ အထောက်အထားများနေရာတွင် အစားထိုးအသုံးပြု၍ မရပါ။.
လျှပ်စစ်နှင့် အပူတန်ဖိုးများက မည်သည့်အရာကို သက်သေပြပြီး မည်သည့်အရာကို သက်သေမပြနိုင်သနည်း
PTI နှင့် CTI တို့သည် tracking ဖြစ်စဉ်ကို ကိုင်တွယ်ဖြေရှင်းပေးသည်။
IEC 60112:2025 သည် လျှပ်စီးကြောင်းပြောင်း (alternating voltage) ကို အသုံးပြု၍ အစိုင်အခဲ လျှပ်ကာပစ္စည်း နမူနာများ သို့မဟုတ် ပစ္စည်းပြားများပေါ်တွင် proof tracking index (PTI) နှင့် comparative tracking index (CTI) တို့ကို ဆုံးဖြတ်ရန် နည်းလမ်းများကို သတ်မှတ်ပေးသည်။ PTI ကို လက်ခံမှုနှင့် အရည်အသွေးထိန်းချုပ်မှု စံနှုန်းအဖြစ် အသုံးပြုပြီး CTI ကိုမူ ပစ္စည်းများကို ခွဲခြားသတ်မှတ်ရန်နှင့် နှိုင်းယှဉ်ရန်အတွက် အဓိကအသုံးပြုသည်။.
PTI ရလဒ်သည် ပစ္စည်း၏ လုပ်ငန်းသုံးဗို့အား မဟုတ်သလို creepage distance ကိုလည်း သူ့အလိုလို သတ်မှတ်ပေးခြင်း မရှိပါ။ ညစ်ညမ်းမှုအဆင့် (Pollution degree)၊ ပစ္စည်းအုပ်စု၊ လျှပ်စစ်စက်ကွင်း၊ မျက်နှာပြင် ပုံသဏ္ဍာန်၊ တပ်ဆင်သည့် ပတ်ဝန်းကျင်နှင့် သက်ဆိုင်ရာ ထုတ်ကုန် သို့မဟုတ် လျှပ်ကာညှိနှိုင်းမှု လိုအပ်ချက်များသည် ဆက်လက်၍ အရေးပါနေဆဲဖြစ်သည်။.
GWFI သည် ပစ္စည်း၏ မီးလောင်ကျွမ်းနိုင်မှု စမ်းသပ်ချက်တစ်ခုဖြစ်သည်။
IEC 60695-2-12:2021 သည် ပစ္စည်းနမူနာများအတွက် glow-wire မီးလောင်ကျွမ်းနိုင်မှု အညွှန်းကိန်း စမ်းသပ်ချက်ကို သတ်မှတ်ပေးသည်။ ရလဒ်သည် စမ်းသပ်ထားသော ပစ္စည်းနှင့် အထူအပါအဝင် နမူနာအခြေအနေများအပေါ်တွင် မူတည်သည်။ နောက်ဆုံးထုတ်ကုန်၏ glow-wire အကဲဖြတ်ခြင်းနှင့် ဆားကစ်ဘရိတ်ကာ၏ မီးဘေးအန္တရာယ်ဆိုင်ရာ အပြည့်အစုံ အကဲဖြတ်ခြင်းတို့မှာ သီးခြားကိစ္စရပ်များ ဖြစ်သည်။.
Arc resistance သည် ပဏာမပစ္စည်း ကွဲပြားခြားနားမှု ဖြစ်သည်။
IEC 61621 သည် ပဏာမ ကွဲပြားခြားနားမှု၊ ဖော်မြူလာပြောင်းလဲမှုအား စစ်ဆေးခြင်းနှင့် ခြောက်သွေ့သော အစိုင်အခဲ လျှပ်ကာပစ္စည်းများ၏ အရည်အသွေးထိန်းချုပ်မှုအတွက် ရည်ရွယ်သည့် ဗို့အားမြင့်၊ လျှပ်စီးနည်းသော arc-resistance စမ်းသပ်မှုကို ဖော်ပြသည်။ ၎င်းသည် ဆားကစ်ဘရိတ်ကာ အတွင်းရှိ လျှပ်စီးမြင့် arc၊ ဓာတ်ငွေ့ဖိအား၊ လျှပ်ကူးပစ္စည်း အနည်အနှစ်များ၊ တာမီနယ် ရွေ့လျားမှု သို့မဟုတ် ပြတ်တောက်မှု အစီအစဉ်တို့ကို ပြန်လည်ဖော်ပြခြင်း မပြုပါ။.
Deflection temperature သည် လုပ်ငန်းလည်ပတ်မှု အပူချိန် သတ်မှတ်ချက် မဟုတ်ပါ
ဝန်တင်ထားစဉ် Deflection temperature ကို သတ်မှတ်ထားသော နမူနာပုံစံ၊ ဖိအားနှင့် အပူပေးသည့် အခြေအနေများအောက်တွင် တိုင်းတာသည်။. ISO 75-1:2020 သည် ယေဘုယျနည်းလမ်းကို ပံ့ပိုးပေးပြီး၊ ISO 75-3:2025 ၎င်း၏ နယ်ပယ်အတွင်း၌ မြင့်မားသော ခိုင်ခံ့မှုရှိသည့် အပူဒဏ်ခံ လမင်နိတ်များ (thermosetting laminates) နှင့် အမျှင်ရှည်ဖြင့် အားဖြည့်ထားသော ပလတ်စတစ်များကို ကိုင်တွယ်ဖြေရှင်းပေးသည်။ ရလဒ်သည် သတ်မှတ်ထားသော စမ်းသပ်မှုအောက်တွင် ပစ္စည်း၏ တုံ့ပြန်မှုများကို နှိုင်းယှဉ်ရန်အတွက် အသုံးဝင်သော်လည်း၊ ထိုအပူချိန်တွင် စဉ်ဆက်မပြတ် အသုံးပြုရန် ခွင့်ပြုချက်ပေးခြင်း မဟုတ်ပါ။.
ပစ္စည်း၏ ဦးတည်ရာကို ဘရိတ်ကာ အစိတ်အပိုင်းနှင့် ချိတ်ဆက်သတ်မှတ်ပါ
| အစိတ်အပိုင်း သို့မဟုတ် ဒီဇိုင်းအခြေအနေ | ဖြစ်နိုင်ခြေရှိသော စတင်သည့် ဦးတည်ချက် | ဘာကြောင့်လဲ။ | အထောက်အထားများ လိုအပ်နေဆဲဖြစ်သည် |
|---|---|---|---|
| ကျယ်ပြန့်သော ဝန်ထမ်းနိုင်သည့် လျှပ်ကာပြား သို့မဟုတ် တည်ဆောက်ပုံဆိုင်ရာ အကာအရံ | SMC | ပိုမိုကြီးမားသော အလွှာလိုက် အားဖြည့်ပစ္စည်းနှင့် တည်ဆောက်ပုံဆိုင်ရာ အားဖြည့်မှုများသည် ကျယ်ပြန့်သော ဖိအားဖြင့် ပုံသွင်းထားသည့် ပုံစံများနှင့် ကိုက်ညီနိုင်သည် | အဆင့်အချက်အလက်၊ စီးဆင်းမှု/ဦးတည်ချက် ပြန်လည်သုံးသပ်ခြင်း၊ ပုံသွင်းထားသော အစိတ်အပိုင်း၏ အတိုင်းအတာများ၊ စက်မှုနှင့် လျှပ်စစ်ဆိုင်ရာ အတည်ပြုချက် |
| နံရိုးများ၊ အဖုများ၊ ထည့်သွင်းပစ္စည်းများနှင့် သုံးဖက်မြင် အခေါင်းပေါက်များပါရှိသော MCCB အောက်ခံ သို့မဟုတ် အဖုံး | BMC/DMC သို့မဟုတ် အခြားအရည်အချင်းပြည့်မီသော အပူဒဏ်ခံနိုင်သည့် ပလတ်စတစ် (thermoset) | Bulk charge နှင့် သင့်လျော်သော ပုံသွင်းနည်းလမ်းများသည် အသေးစိတ်ကျပြီး ထူထဲသော ပုံသဏ္ဍာန်များကို ဖြည့်သွင်းပေးနိုင်သည် | တိကျသော အဆင့်၊ ထည့်သွင်းသည့် လုပ်ငန်းစဉ်၊ အမာခံဖြစ်စေရန် ထိန်းချုပ်မှု၊ အတိုင်းအတာ စစ်ဆေးမှုများ၊ အစိတ်အပိုင်း စမ်းသပ်မှုများနှင့် ဘရိတ်ကာအဆင့် စစ်ဆေးအတည်ပြုခြင်း |
| ကျစ်လျစ်သော အင်ဆတ်ပုံသွင်းထားသည့် လျှပ်ကာအထောက်အပံ့ | BMC/DMC သို့မဟုတ် အရည်အချင်းပြည့်မီသော အင်ဂျင်နီယာသုံး သာမိုပလတ်စတစ် | ထည့်သွင်းထားသော ဟာ့ဒ်ဝဲပတ်လည်ရှိ အသေးစိတ်စီးဆင်းမှုသည် ရွေးချယ်မှုကို ထိန်းချုပ်နိုင်သည် | သက်ဆိုင်ရာ ဆွဲထုတ်နိုင်မှု/torque သို့မဟုတ် ဝန်အား သက်သေပြချက်၊ လျှပ်ကာနှင့် လမ်းကြောင်းဆိုင်ရာ လိုအပ်ချက်များ၊ အပိုင်းအစ အရည်အသွေး၊ ပြောင်းလဲမှု ထိန်းချုပ်ခြင်း |
| Busbar အထောက်အပံ့ သို့မဟုတ် standoff | BMC/DMC၊ SMC၊ ကတ်စရီစင် သို့မဟုတ် အခြားသတ်မှတ်ထားသော စနစ် | လျှပ်စစ်လျှပ်ကာနှင့် စက်မှုပိုင်းဆိုင်ရာ အထောက်အပံ့တို့ကို ပေါင်းစပ်ဖြေရှင်းရမည် | ပုံဆွဲခြင်း၊ ထည့်သွင်းပစ္စည်းများ၊ သတ်မှတ်ထားသော စက်မှုဝန်များ၊ ပတ်ဝန်းကျင်၊ ဒိုင်အီလက်ထရစ် အထောက်အထားနှင့် တပ်ဆင်မှု အတည်ပြုချက် |
| မြင့်မားသောဖိအားရှိသည့် လျှပ်ကာလုပ်ငန်းမှ ဝေးကွာသော ပါးလွှာသည့် တိကျသော ယန္တရားအစိတ်အပိုင်း | SMC/BMC ထက် အင်ဂျင်နီယာသုံး သာမိုပလတ်စတစ်ကို ပိုမိုအသုံးပြုလေ့ရှိသည် | ကောင်းမွန်သော အင်္ဂါရပ်များ၊ snap fits များ၊ ပွတ်တိုက်မှုနှင့် ပုံသွင်းခြင်း တိကျမှုတို့က အဓိကဖြစ်နိုင်သည် | တိကျသော ပိုလီမာအဆင့်၊ အစိုဓာတ်/အပူဒဏ်ခံနိုင်မှု၊ မီးနှင့် လျှပ်စစ်ဆိုင်ရာ လိုအပ်ချက်များ၊ ကြံ့ခိုင်မှု |
| လျှပ်စစ်မီးပွားနှင့် နီးကပ်သော လျှပ်ကာအစိတ်အပိုင်း | ထုတ်ကုန်အလိုက် သတ်မှတ်ထားသော ပစ္စည်းစနစ် | Arc ထိတွေ့မှု၊ အနည်ကျမှုများ၊ ဓာတ်ငွေ့စီးဆင်းမှု၊ ပုံသဏ္ဍာန်နှင့် ပြတ်တောက်မှု ဒီဇိုင်းတို့သည် အဓိကကျသည် | တိကျသော ဆားကစ်ဘရိတ်ကာ ဒီဇိုင်းအထောက်အထား၊ ယေဘုယျ Arc-resistance စက္ကန့်များကိုသာ အခြေခံ၍ ဘယ်သောအခါမျှ မရွေးချယ်ပါနှင့် |
VIOX MCCB ထုတ်ကုန်အမျိုးအစား သည် စက်ပစ္စည်း၏ အခြေအနေကို ပံ့ပိုးပေးပြီး၊ ဘတ်စ်ဘားလျှပ်ကာပစ္စည်း ထုတ်ကုန်အမျိုးအစား သည် ပုံသွင်းလျှပ်ကာနှင့် တည်ဆောက်ပုံဆိုင်ရာ အထောက်အပံ့တို့ကို အတူတကွ အကဲဖြတ်ရမည့် အခြားအသုံးချမှုတစ်ခုကို ပြသသည်။ သက်ဆိုင်ရာ မော်ဒယ်အတွက် ထုတ်ကုန်ရရှိနိုင်မှု၊ တိကျသောပစ္စည်း၊ အဆင့်သတ်မှတ်ချက်များနှင့် လိုက်လျောညီထွေမှုဆိုင်ရာ အထောက်အထားများကို အတည်ပြုရမည်။.
ဝယ်ယူသူများနှင့် အင်ဂျင်နီယာများ တောင်းဆိုသင့်သည့်အချက်များ
ခိုင်လုံသော အတည်ပြုချက် ပက်ကေ့ချ်တစ်ခုသည် အောက်ပါ အချက်ငါးချက်ကို ချိတ်ဆက်ပေးသည် -
အစိတ်အပိုင်းပုံစံ → ပစ္စည်းသတ်မှတ်ချက် → ပုံသွင်းထားသော အစုအဝေး → စမ်းသပ်မှုအထောက်အထား → အချောသတ်ထားသော ဆားကစ်ဘရိတ်ကာ သို့မဟုတ် တပ်ဆင်မှု
အနည်းဆုံး အောက်ပါတို့ကို တောင်းဆိုပါ -
- ပြည့်စုံသော ပေါင်းစပ်သတ်မှတ်ချက်၊ အစေးအမျိုးအစား (resin family)၊ အားဖြည့်ပစ္စည်းပါဝင်မှု၊ အရောင်နှင့် အတည်ပြုထားသော ပေးသွင်းသူ၊;
- ထိန်းချုပ်ထားသော ပစ္စည်းဆိုင်ရာ ဒေတာစာရွက်နှင့် သက်ဆိုင်သည့် သတ်မှတ်ချက် သို့မဟုတ် အဆင့်၊;
- စမ်းသပ်မှုနည်းလမ်းများ၊ နမူနာအထူ၊ အခြေအနေသတ်မှတ်ခြင်း၊ ဦးတည်ချက်နှင့် နောက်ဆက်တွဲ ဂုဏ်သတ္တိများအတွက် လက်ခံနိုင်သော တန်ဖိုးများ၊;
- အရေးပါသော နံရံအထူ၊ ထည့်သွင်းပစ္စည်းများ (inserts)၊ အချင်းဝက်များ၊ လျှပ်စီးလမ်းကြောင်း (creepage paths)၊ အကာအရံများနှင့် ဝန်တင်မှတ်များကို ဖော်ပြထားသည့် ပုံဆွဲချက်၊;
- အားသွင်းခြင်း သို့မဟုတ် ကျွေးမွေးခြင်းဆိုင်ရာ အထောက်အထား၊ ကုသခြင်း (cure)၊ ကိရိယာ၊ အခေါင်းပေါက်များ၊ ထည့်သွင်းပစ္စည်းများနှင့် စံမမီသော အစိတ်အပိုင်းများအတွက် ပုံသွင်းခြင်းလုပ်ငန်းစဉ် ထိန်းချုပ်မှုများ၊;
- ဝင်လာသော ပေါင်းစပ်ပစ္စည်းမှသည် ပုံသွင်းထားသော အစိတ်အပိုင်းနှင့် အချောသတ်ထားသော ကိရိယာအထိ အသုတ်လိုက် (lot) ခြေရာခံနိုင်မှု၊;
- အစေး၊ ဖြည့်စွက်ပစ္စည်း၊ ဖိုင်ဘာ၊ ဖြည့်စွက်ဓာတုပစ္စည်းများ၊ ဆိုးဆေး၊ ပေးသွင်းသူ၊ ကိရိယာတန်ဆာပလာ၊ လုပ်ငန်းစဉ်နှင့် ထုတ်လုပ်သည့်နေရာတို့ကို လွှမ်းခြုံထားသော ပြောင်းလဲမှုထိန်းချုပ်ရေး စည်းမျဉ်းများ။;
- လုပ်ဆောင်ချက်နှင့် ကိုက်ညီသော ပုံသွင်းအစိတ်အပိုင်း စစ်ဆေးခြင်းနှင့် အတည်ပြုခြင်း၊;
- သက်ဆိုင်ရာ ထုတ်ကုန်စံနှုန်းနှင့် ပစ်မှတ်ဈေးကွက် လမ်းကြောင်းအောက်ရှိ အပြီးသတ်ထုတ်လုပ်ထားသော ဆားကစ်ဘရိတ်ကာ သို့မဟုတ် တပ်ဆင်မှုဆိုင်ရာ အထောက်အထား။.
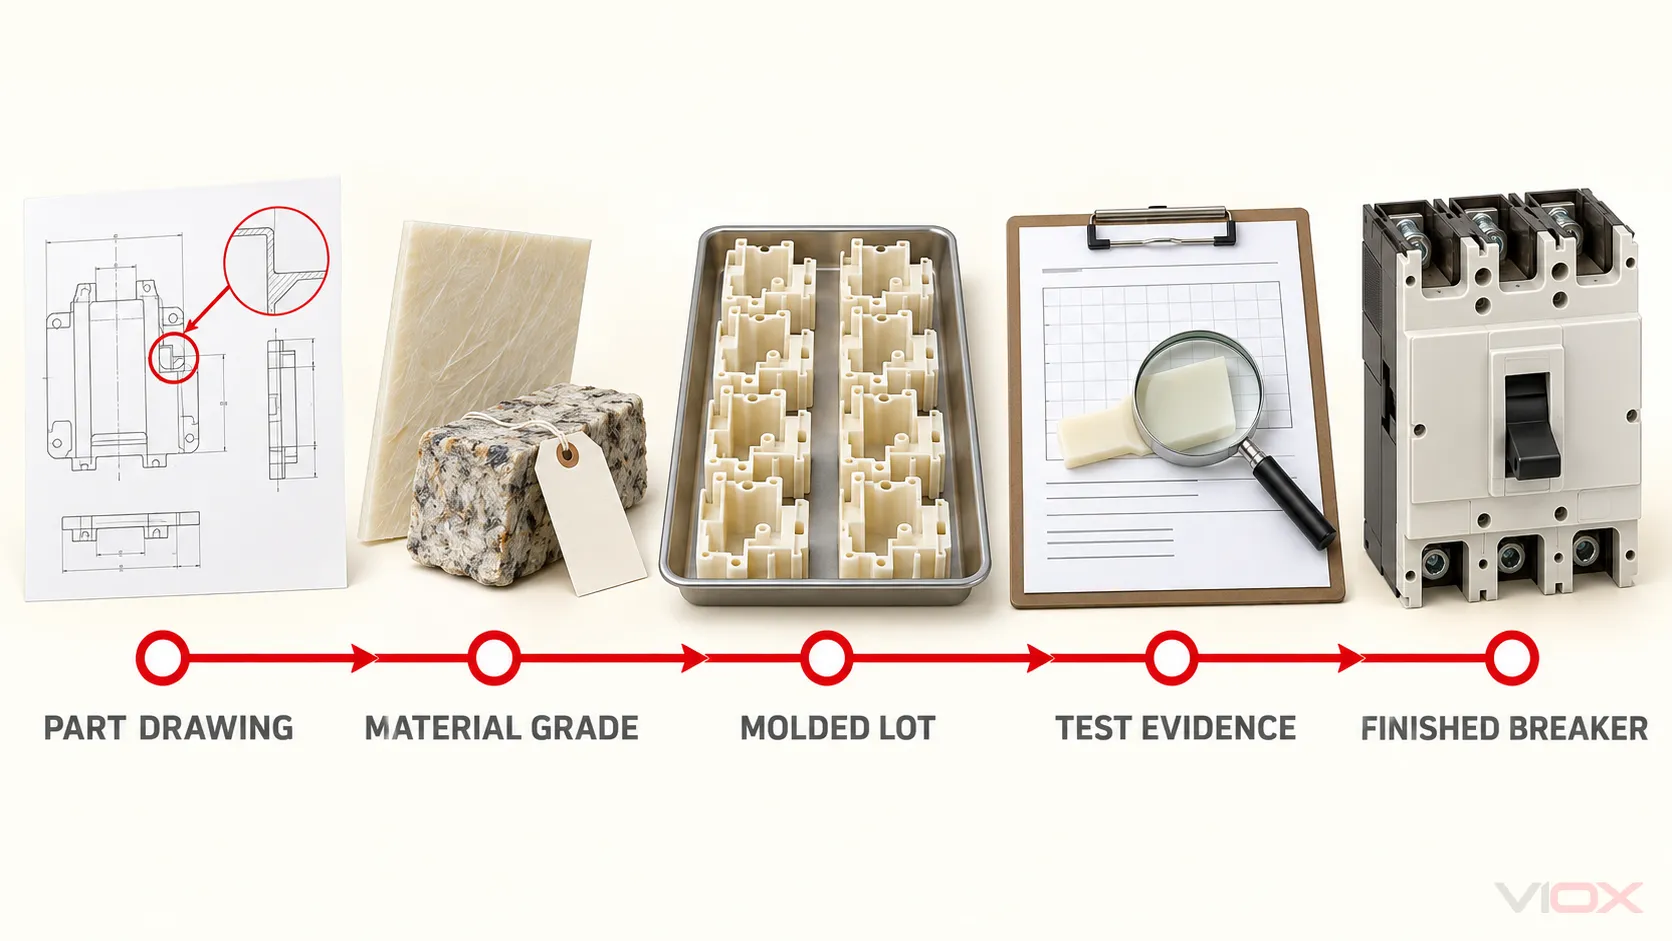
အစေးစက်ရုံအတွက် လက်မှတ်၊ ISO 9001 လက်မှတ် သို့မဟုတ် ပစ္စည်းဆိုင်ရာ ဒေတာစာရွက်သည် ချိတ်ဆက်မှုတစ်ခုကို အထောက်အကူပြုနိုင်သည်။ မည်သည့်အရာကမျှ တစ်ကွင်းလုံးကို သက်သေမပြနိုင်ပါ။ VIOX ဆောင်းပါးတွင် MCB ထုတ်လုပ်မှုတွင် အရည်အသွေးအာမခံချက် အပြီးသတ်ကိရိယာအဆင့်တွင် တူညီသော အထောက်အထားနှင့် ပြောင်းလဲမှုထိန်းချုပ်ရေး နိယာမကို ရှင်းပြထားသည်။.
မကြာခဏမေးမေးခွန်းများ
DMC သည် BMC နှင့် တူညီပါသလား။
တစ်ခါတစ်ရံတွင် အဆိုပါ ဝေါဟာရများကို ကုန်သွယ်မှုတွင် အပြန်အလှန် အသုံးပြုကြသော်လည်း နည်းပညာဆိုင်ရာ သတ်မှတ်ချက်များတွင် တူညီသည်ဟု ယူဆမထားသင့်ပါ။ ISO 8606:2025 သည် BMC နှင့် DMC ကို ကြိုတင်စိမ်ထားသော ပုံသွင်းထုတ်ကုန် အမျိုးအစားများအဖြစ် အသိအမှတ်ပြုသည်။ ပေးသွင်းသူက ဝေါဟာရကို မည်သို့သတ်မှတ်ထားသည်ကို အတည်ပြုပြီး အဆင့်သတ်မှတ်ချက် အပြည့်အစုံကို ရယူပါ။.
SMC သည် BMC ထက် အမြဲတမ်း ပိုမိုသန်မာပါသလား။
မဟုတ်ပါ။ သမားရိုးကျ SMC သည် ပိုမိုမြင့်မားသော တည်ဆောက်ပုံနှင့် ထိခိုက်မှုစွမ်းဆောင်ရည်ကို ပံ့ပိုးပေးသည့် ဖိုက်ဘာဖွဲ့စည်းပုံကို မကြာခဏ အသုံးပြုသော်လည်း ရလဒ်သည် နှိုင်းယှဉ်ထားသော အဆင့်များ၊ အစေးနှင့် ဖြည့်စွက်ပစ္စည်းစနစ်၊ ဖိုက်ဘာပါဝင်မှုနှင့် ဦးတည်ချက်၊ ပုံသွင်းခြင်းလုပ်ငန်းစဉ်၊ နှင့် နမူနာ သို့မဟုတ် အစိတ်အပိုင်း၏ ပုံသဏ္ဍာန်တို့အပေါ် မူတည်ပါသည်။ UP-SMC-25a နှင့် UP-BMC-25a ဇယားသည် အဆင့်နှစ်ခုကို နှိုင်းယှဉ်ခြင်းသာဖြစ်ပြီး တစ်ကမ္ဘာလုံးဆိုင်ရာ နိယာမမဟုတ်ပါ။.
MCCB အဖုံးများနှင့် ကိုယ်ထည်များအတွက် BMC ကို အဘယ်ကြောင့် အသုံးပြုသနည်း။
BMC သည် အပူဒဏ်ခံနိုင်သော လျှပ်ကာဂုဏ်သတ္တိကို နံရိုးများ၊ အဖုများ၊ ထည့်သွင်းရမည့်နေရာများနှင့် အခြားအသေးစိတ် သုံးဖက်မြင်ပုံစံများအတွင်းသို့ စီးဝင်နိုင်မှုတို့နှင့် ပေါင်းစပ်ပေးနိုင်သည်။ ၎င်းသည် သင့်လျော်မှုရှိမရှိမှာ တိကျသော ပါဝင်ဖွဲ့စည်းမှု၊ အစိတ်အပိုင်းဒီဇိုင်း၊ ပုံသွင်းခြင်းဆိုင်ရာ ထိန်းချုပ်မှုများနှင့် ဘရိတ်ကာအဆင့် စစ်ဆေးအတည်ပြုချက်များအပေါ်တွင် မူတည်သည်။.
PTI 600 ဆိုသည်မှာ ပစ္စည်းတစ်ခုကို 600 V တွင် အသုံးပြုနိုင်သည်ဟု ဆိုလိုပါသလား။
မဟုတ်ပါ။ PTI သည် သတ်မှတ်ထားသော မျက်နှာပြင် လျှပ်စီးကြောင်းဖြတ်သန်းမှု စမ်းသပ်ချက် (surface-tracking test) မှ ရလဒ်တစ်ခုသာဖြစ်ပြီး လုပ်ငန်းသုံး ဗို့အားအဆင့်သတ်မှတ်ချက် မဟုတ်ပါ။ သက်ဆိုင်ရာ ထုတ်ကုန်ဒီဇိုင်းသည် creepage နှင့် clearance၊ ညစ်ညမ်းမှု၊ ပုံသဏ္ဍာန်၊ ပတ်ဝန်းကျင်နှင့် ထုတ်ကုန်စံနှုန်းဆိုင်ရာ လိုအပ်ချက်များကိုလည်း ထည့်သွင်းစဉ်းစားရမည်ဖြစ်သည်။.
ပစ္စည်းစမ်းသပ်မှု အချက်အလက်များသည် MCCB တစ်ခု၏ ဖြတ်တောက်နိုင်စွမ်း (breaking capacity) ကို သက်သေပြနိုင်ပါသလား။
မရပါ။ ဖြတ်တောက်နိုင်စွမ်းဆိုသည်မှာ အဆက်အသွယ်များ (contacts)၊ ယန္တရား၊ လျှပ်စီးကြောင်းလမ်းကြောင်း၊ လျှပ်စစ်မီးပွား ထိန်းချုပ်မှုစနစ်၊ အကာအကွယ်အဖုံး၊ လျှပ်ကာ၊ တာမီနယ်များနှင့် စမ်းသပ်ထားသော တည်ဆောက်ပုံတို့ ပါဝင်သည့် အချောသတ်ကိရိယာတစ်ခု၏ စွမ်းဆောင်ရည်ဖြစ်သည်။ ပစ္စည်းဆိုင်ရာ အချက်အလက်များသည် ဒီဇိုင်းနှင့် အရည်အသွေးထိန်းချုပ်မှုကို အထောက်အကူပြုသော်လည်း ဘရိတ်ကာ၏ ဖြတ်တောက်နိုင်စွမ်း အဆင့်သတ်မှတ်ချက်ကို တစ်ဦးတည်းဖြင့် အတည်ပြုပေးနိုင်မည်မဟုတ်ပါ။.
နောက်ဆုံး အင်ဂျင်နီယာဆိုင်ရာ စည်းမျဉ်း
SMC၊ BMC သို့မဟုတ် DMC ကို အတိုကောက်အမည်ဖြင့် မရွေးချယ်ပါနှင့်။ သတ်မှတ်ထားသော အစိတ်အပိုင်းပုံသဏ္ဍာန်အတွက် သတ်မှတ်ထားသော ဒြပ်ပေါင်းအဆင့် (compound grade) နှင့် ပုံသွင်းသည့်နည်းလမ်းကို ရွေးချယ်ပါ။, ၊ ထို့နောက် ပုံသွင်းထားသော အစိတ်အပိုင်းနှင့် ဆားကစ်ဘရိတ်ကာ သို့မဟုတ် တပ်ဆင်မှုတစ်ခုလုံးကို သင့်လျော်သောအဆင့်တွင် စစ်ဆေးပါ။.
SMC သည် ကျယ်ပြန့်သော တည်ဆောက်ပုံဆိုင်ရာ လျှပ်ကာအပိုင်းအစများအတွက် ပိုမိုကောင်းမွန်သော အစပြုရာနေရာတစ်ခု ဖြစ်လေ့ရှိသည်။ BMC/DMC တို့သည် ကျစ်လျစ်ပြီး အသေးစိတ်ကျကာ အစိတ်အပိုင်းများ ထည့်သွင်းရသည့် ပုံသွင်းအစိတ်အပိုင်းများအတွက် ပိုမိုကောင်းမွန်သော အစပြုရာနေရာများ ဖြစ်လေ့ရှိသည်။ နောက်ဆုံးဆုံးဖြတ်ချက်သည် ပစ္စည်းအမည်အပေါ်တွင် မူတည်သည်မဟုတ်ဘဲ အထောက်အထားကွင်းဆက်အပေါ်တွင်သာ မူတည်သည်။.