Di halaman ini
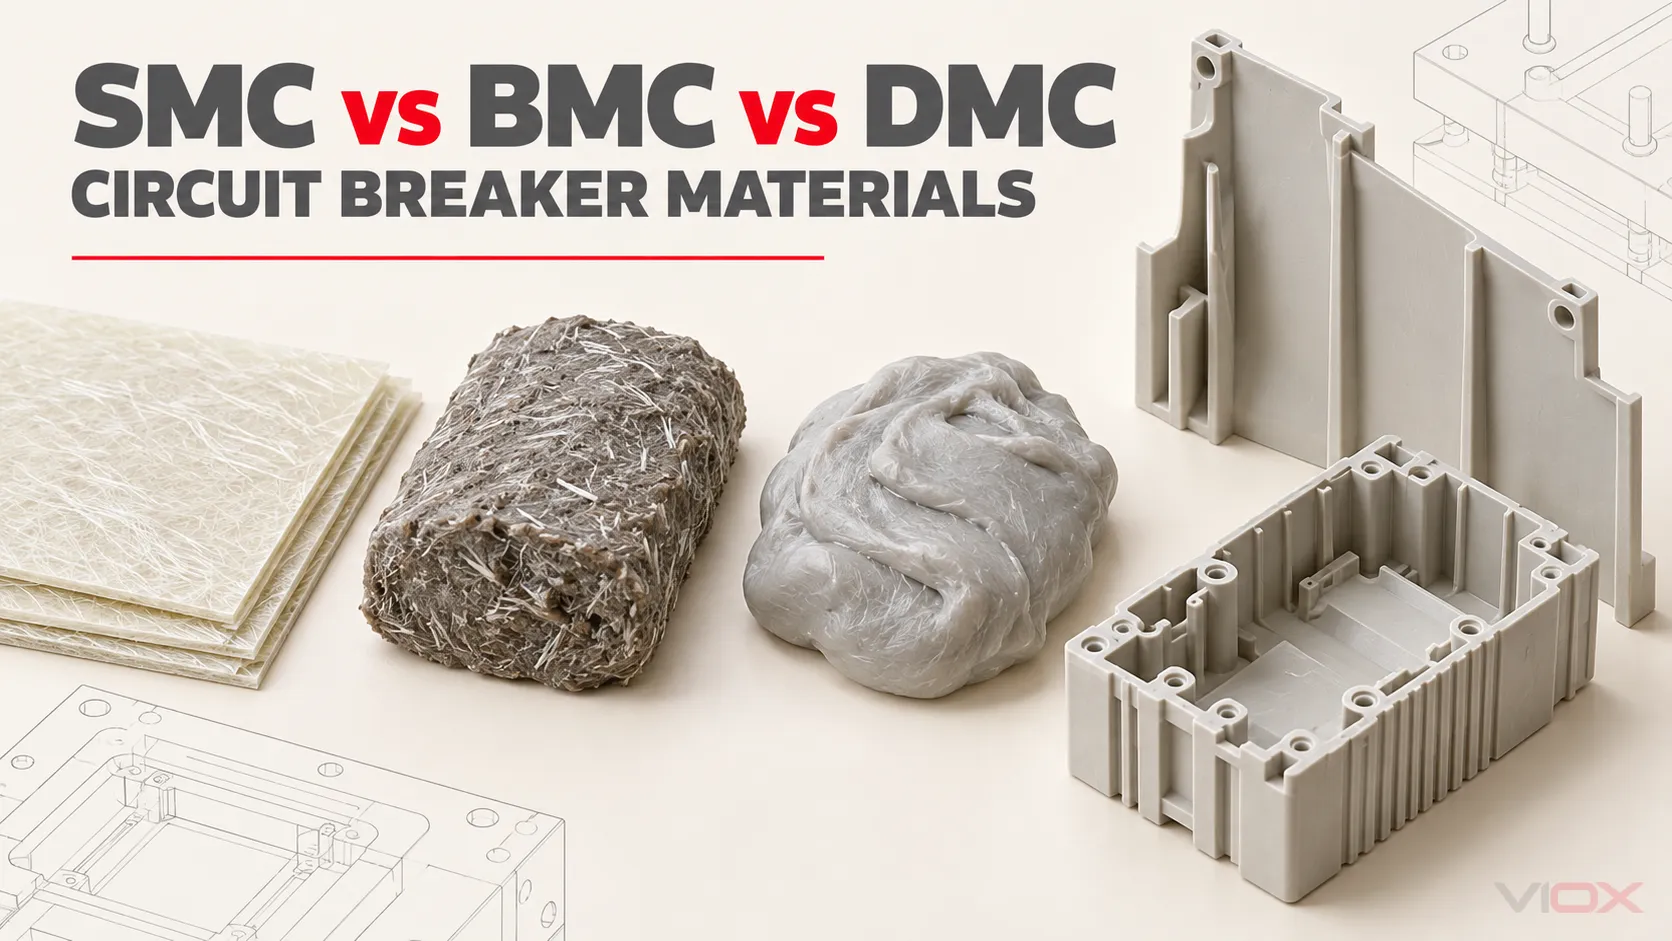
Untuk bagian isolasi pemutus sirkuit, sheet molding compound (SMC) biasanya merupakan arah awal yang lebih kuat untuk bagian struktural cetakan kompresi yang lebih besar, sementara bulk molding compound (BMC) dan dough molding compound (DMC) biasanya merupakan arah awal yang lebih baik untuk komponen yang lebih kecil, lebih tebal, lebih rumit, atau kaya akan sisipan. Ini bukan peringkat material universal. Tingkat senyawa yang tepat, arsitektur serat, rute pencetakan, geometri komponen, dan verifikasi perangkat jadi menentukan apakah suatu material cocok.
Aturan yang paling penting adalah bahwa nama material tidak menentukan peringkat pemutus sirkuit. Nilai seperti PTI 600, GWFI 960 °C, hasil kekuatan dielektrik, atau klasifikasi V-0 menjelaskan kinerja di bawah pengujian material yang ditentukan. Hal tersebut tidak secara independen membuktikan kapasitas pemutusan, koordinasi isolasi, kenaikan suhu, ketahanan mekanis, atau kesesuaian pemutus sirkuit yang sudah jadi.
Sekilas tentang SMC, BMC, dan DMC
| Dimensi keputusan | SMC | BMC | DMC |
|---|---|---|---|
| Istilah lengkap | Sheet Molding Compound | Bulk Molding Compound | Dough Molding Compound |
| Bentuk yang dipasok | Lembaran yang disiapkan, biasanya dibawa di antara lapisan film | Bentuk curah, log, gumpalan, atau muatan | Muatan curah seperti adonan |
| Arah penguatan | Umumnya serat cincang yang lebih panjang daripada tingkat BMC/DMC konvensional | Umumnya serat cincang yang lebih pendek | Sangat berkaitan dengan BMC; perbedaan tepatnya bergantung pada spesifikasi dan formulasi |
| Arah pemrosesan normal | Pencetakan kompresi | Pencetakan kompresi, transfer, atau injeksi jika tingkatannya memungkinkan | Kompresi atau jalur pencetakan lain diizinkan oleh tingkatan dan prosesnya |
| Kekuatan desain tipikal | Bagian isolasi area luas atau struktural di mana kekakuan dan kinerja benturan menjadi hal yang penting | Bagian tiga dimensi yang mendetail, bos, rusuk, logam tertanam, dan rongga kompleks | Aplikasi bentuk curah serupa; verifikasi apakah pemasok memperlakukan DMC sebagai sinonim, istilah regional, atau formulasi terpisah |
| Peringatan utama | Aliran, orientasi serat, penempatan muatan, dan pengisian detail kompleks harus direkayasa | Serat yang lebih pendek dan aliran dapat mengurangi kinerja struktural atau benturan relatif terhadap tingkatan SMC yang dipilih | Singkatan tersebut saja tidak menentukan metode penebalan, serat, resin, atau kinerja |
Gunakan tabel ini untuk memilih arah pengembangan, bukan untuk menyetujui suatu material. Spesifikasi material lengkap dan validasi komponen cetakan tetap diperlukan.
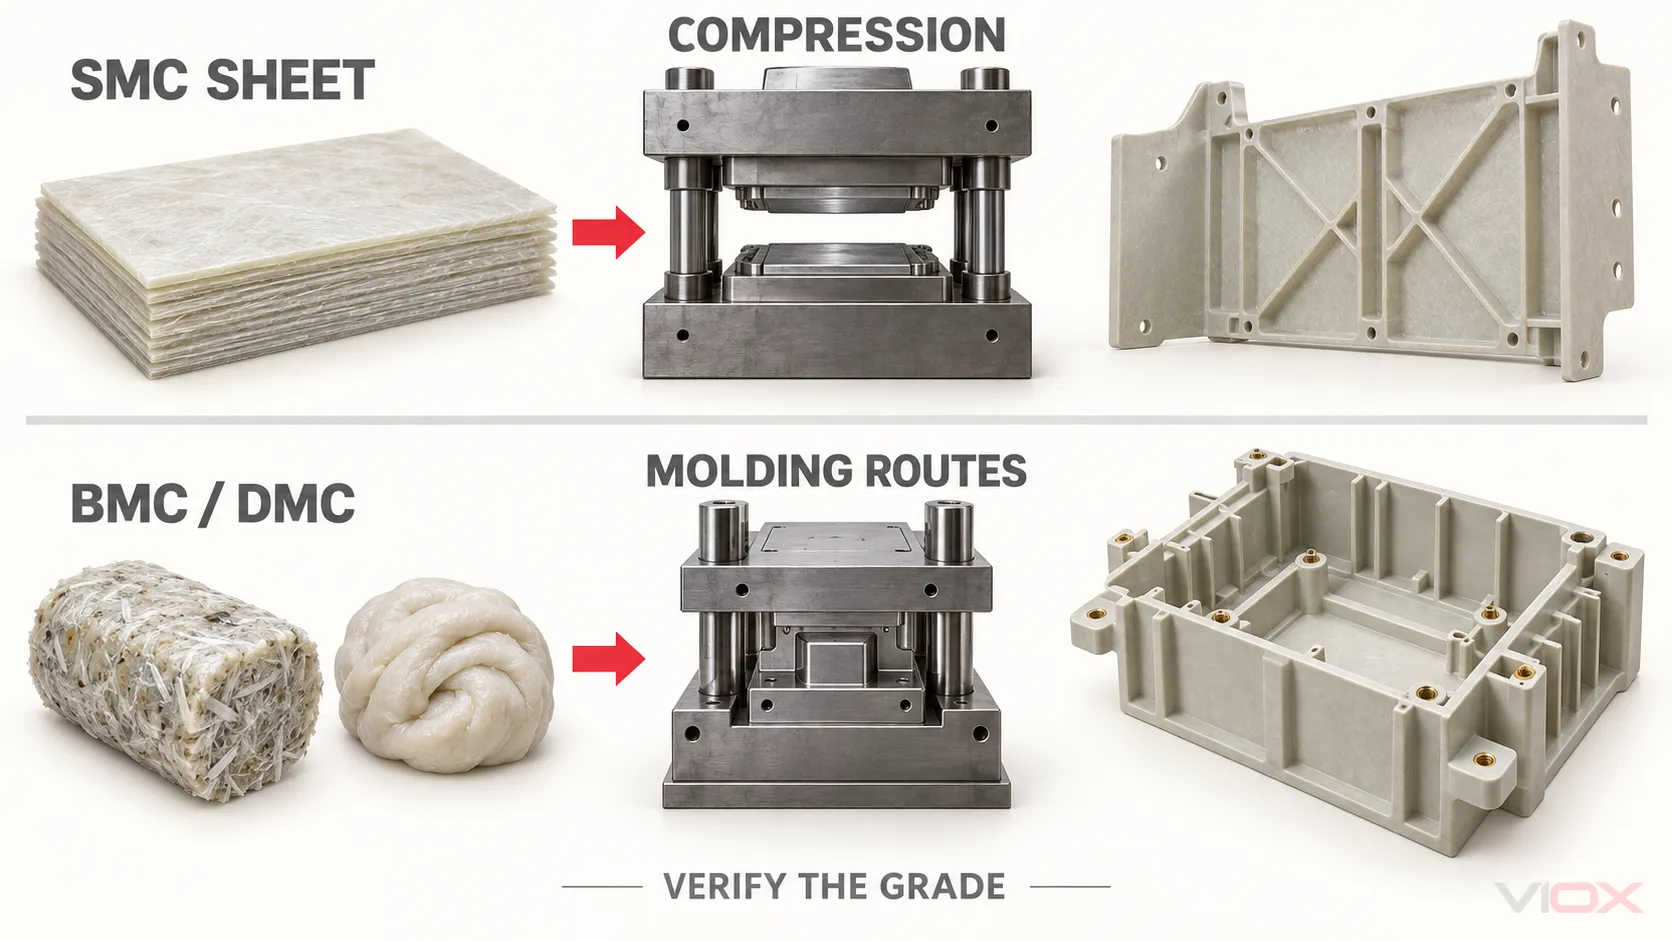
Apa Arti Sebenarnya dari Ketiga Istilah Tersebut
SMC: muatan cetakan lembaran yang telah disiapkan
SMC dibuat dengan menggabungkan sistem resin termoset dengan penguat cincang, pengisi mineral, inisiator atau sistem pengeras, komponen pengental dan pelepas jika diperlukan, serta bahan tambahan formulasi lainnya. Pasta resin dan penguat disatukan menjadi perantara berbentuk lembaran yang matang menjadi muatan cetakan yang dapat ditangani.
Untuk pencetakan, lembaran dipotong menjadi muatan terkontrol, ditempatkan dalam cetakan yang dipanaskan, dikompresi, dibiarkan mengalir, dan dikeraskan. Ukuran dan penempatan muatan memengaruhi jarak aliran dan orientasi serat. Variabel tersebut dapat memengaruhi kekuatan, lengkungan, area rajutan, pemuatan sisipan, dan apakah area tipis atau detail terisi dengan benar.
Bentuk lembaran membuat SMC sangat berguna ketika suatu komponen menggabungkan luas permukaan yang lebar dengan tugas struktural yang signifikan. Ini tidak berarti bahwa setiap tingkat SMC cocok untuk setiap komponen kelistrikan yang besar.
BMC: muatan cetakan curah
BMC menggabungkan resin termoset, penguat cincang, pengisi, sistem pengeras, sistem pelepas, dan bahan tambahan lainnya menjadi senyawa curah dengan viskositas tinggi. Dibandingkan dengan SMC konvensional, penguatnya umumnya lebih pendek dan muatannya lebih mudah diukur ke dalam rongga yang ringkas.
Tergantung pada tingkat dan peralatannya, BMC dapat dicetak dengan kompresi, dicetak dengan transfer, atau dicetak dengan injeksi. Perilaku alirannya dapat mendukung rusuk, bos, penghalang terminal, sisipan tertanam, bagian yang lebih tebal, dan fitur tiga dimensi lainnya yang mungkin sulit diisi dengan muatan SMC.
Pertukaran nilainya bukan sekadar “BMC itu lemah.” Sebaliknya, pemendekan serat, orientasi, kandungan resin dan pengisi, area las, serta riwayat pencetakan dapat menghasilkan selubung properti mekanis yang berbeda dari SMC. Selubung tersebut mungkin masih sepenuhnya sesuai untuk basis, penutup, penyangga, atau komponen isolasi pemutus sirkuit ketika pengujian yang ditentukan dan persyaratan komponen jadi terpenuhi.
DMC: terkait dengan BMC, namun tidak didefinisikan oleh akronimnya saja
DMC mendeskripsikan senyawa cetakan seperti adonan. Penggunaan industri tidak sepenuhnya seragam: beberapa pemasok dan wilayah menggunakan BMC dan DMC hampir secara bergantian, sementara spesifikasi mungkin membedakannya berdasarkan formulasi, metode pengentalan, konsistensi penanganan, atau bentuk produk.
Arus tersebut ISO 8606:2025 memperlakukan BMC dan DMC sebagai jenis produk pra-impregnasi dan menetapkan persyaratan untuk material dengan atau tanpa bahan pengental. Oleh karena itu, pembeli sebaiknya tidak menerjemahkan DMC secara otomatis menjadi BMC, atau memperlakukan keduanya sebagai tingkat kinerja. Mintalah penunjukan material lengkap, keluarga formulasi, informasi penguatan, rute pemrosesan, dan data properti yang dinyatakan.
Bagaimana Bentuk Material Mengubah Bagian Akhir
Rantai rekayasanya adalah:
bentuk muatan → panjang dan distribusi serat → aliran dan orientasi cetakan → struktur mikro cetakan → properti komponen → verifikasi tingkat pemutus sirkuit
Setiap tautan itu penting.
- Bentuk muatan mengendalikan penanganan dan penempatan. Lembaran SMC dapat dipotong dan ditumpuk untuk mengarahkan aliran di seluruh cetakan yang luas. Muatan BMC/DMC dapat ditimbang dan ditempatkan di sekitar area mendetail atau dimasukkan melalui peralatan pencetakan yang kompatibel.
- Aliran mengubah orientasi serat. Persentase serat kaca yang dipublikasikan tidak menunjukkan bagaimana serat sejajar di sekitar lubang, rusuk, sisipan, atau bagian yang sempit.
- Orientasi mengubah anisotropi. Komponen cetakan dapat menunjukkan kekuatan dan penyusutan yang berbeda sepanjang dan melintasi arah aliran dominan.
- Proses tersebut mengubah cacat. Ventilasi yang tidak memadai, penempatan muatan yang buruk, kontaminasi, variasi pengerasan, geser berlebih, atau kondisi sisipan yang tidak terkontrol dapat menciptakan rongga, pengisian tidak lengkap, retakan, serat yang terbuka, distorsi, atau area yang lemah.
- Geometri mengubah tegangan listrik dan mekanis. Ketebalan dinding, radius, jalur rambat, jarak bebas, jarak antar sisipan, paparan busur api, beban pengencangan, dan gaya hubung singkat bekerja pada komponen cetakan—bukan pada spesimen lembar data yang datar.
Inilah sebabnya mengapa kandungan serat yang sama tidak menghasilkan kinerja komponen yang sama, dan mengapa nilai lembar data yang lebih tinggi tidak dapat menggantikan tinjauan gambar atau pengujian komponen cetakan.
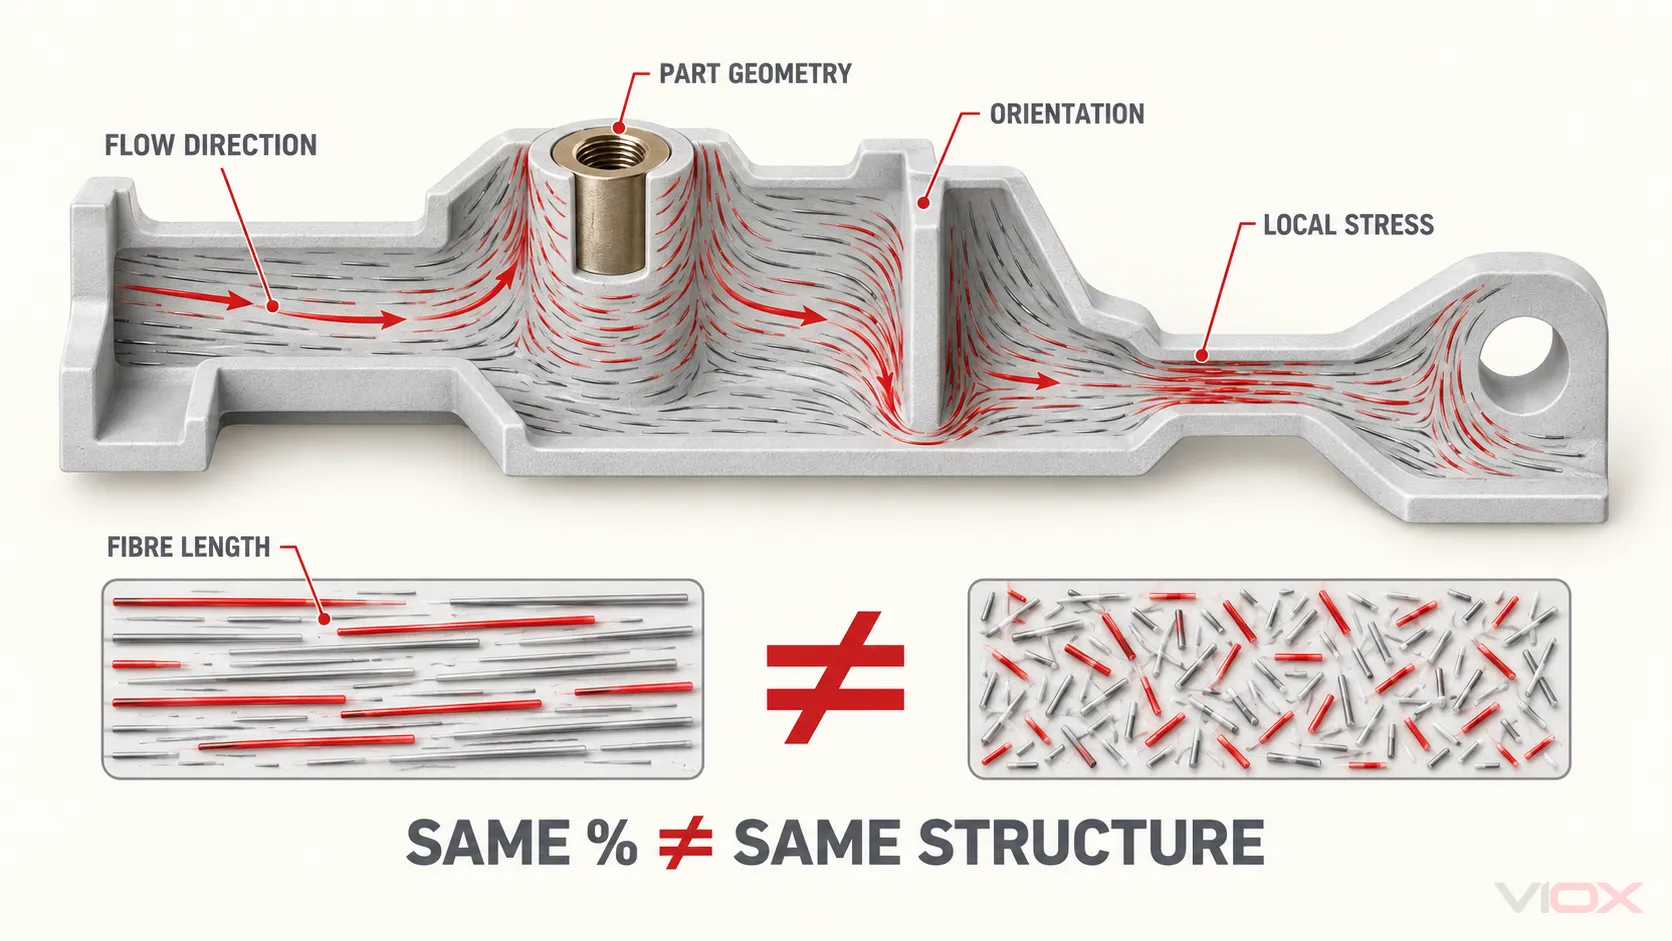
Mengapa Senyawa Termoset Digunakan dalam Pemutus Sirkuit
Senyawa termoset berpenguat serat yang dispesifikasikan dengan benar dapat menggabungkan isolasi listrik, stabilitas dimensi, ketahanan panas, kinerja api, dukungan mekanis, dan kemampuan cetak. Kombinasi tersebut sangat berharga di mana komponen cetakan harus menempatkan rakitan konduktif, mendukung mekanisme, menahan sisipan, memisahkan area bertegangan, atau berkontribusi pada selungkup di sekitar komponen penyakelaran.
Kandidat desain yang umum meliputi:
- basis dan penutup pemutus sirkuit kotak tercetak (MCCB);
- penghalang dan penyangga isolasi internal;
- penyangga terminal atau konduktor yang dicetak (insert-molded);
- bagian isolasi yang berdekatan dengan busur api, bergantung pada desain dan verifikasi perangkat;
- bagian isolasi struktural air-circuit-breaker atau switchgear;
- penyangga busbar dan isolator penyangga (standoff insulators).
Ini adalah petunjuk aplikasi, bukan pernyataan konstruksi universal. Beberapa pemutus sirkuit atau subkomponen menggunakan termoplastik teknik, yang lain menggunakan termoset, keramik, laminasi, atau kombinasi material. Rumah Miniature circuit breaker, sebagai contoh, tidak secara otomatis menggunakan BMC hanya karena BMC umum digunakan pada beberapa struktur molded-case yang lebih besar.
Untuk pilihan yang lebih luas di antara PA66, PBT, PC, POM, PPS, dan senyawa termoset, gunakan panduan VIOX untuk plastik teknik untuk komponen kelistrikan.
Perbandingan Kelas SMC vs BMC yang Terbatas
GB/T 23641-2018 adalah standar nasional Tiongkok saat ini untuk SMC dan BMC poliester tak jenuh yang diperkuat serat untuk keperluan kelistrikan. Kutipan berikut membandingkan dua penunjukan spesifik yang disediakan dalam kerangka kerja tersebut: UP-SMC-25a dan UP-BMC-25a.
It does tidak mendeskripsikan semua SMC dan BMC. Angka-angka tersebut adalah persyaratan tingkat di bawah kerangka pengujian yang dikutip, bukan properti yang dijamin dari senyawa komersial sem barang atau bagian pemutus sirkuit yang sudah jadi.
| Properti | UP-SMC-25a | UP-BMC-25a | Interpretasi teknis |
|---|---|---|---|
| Kandungan serat kaca | 25 ± 2,5% | 25 ± 2,5% | Fraksi massa yang sama tidak menetapkan panjang serat, orientasi, atau kekuatan bagian yang sama |
| Modulus tarik | ≥10.000 MPa | ≥12.500 MPa | Kekakuan saja tidak dapat memprediksi ketahanan retak atau perilaku impak |
| Tegangan tarik saat putus | ≥60 MPa | ≥30 MPa | Tingkat SMC yang dipilih ini memiliki kekuatan tarik minimum yang lebih tinggi |
| Regangan tarik saat putus | ≥2,0% | ≥0,5% | Tingkat yang dipilih memiliki batas deformasi yang berbeda sebelum terjadi keretakan |
| Kekuatan tekan | ≥170 MPa | ≥120 MPa | Relevan dengan beban penjepitan dan penyangga, namun geometri sisipan dan konsentrasi tegangan tetap penting |
| Modulus lentur | ≥10.000 MPa | ≥10.000 MPa | Minimum yang dinyatakan adalah sama untuk kedua grade ini |
| Kekuatan lentur | ≥180 MPa | ≥90 MPa | Grade SMC yang dipilih memiliki kekuatan lentur minimum yang lebih tinggi |
| Kekuatan impak Charpy | ≥75 kJ/m² | ≥30 kJ/m² | Tingkat SMC yang dipilih memiliki hasil dampak minimum yang lebih tinggi |
| Suhu defleksi di bawah beban | ≥240 °C | ≥220 °C | Uji material komparatif, bukan suhu operasi pemutus sirkuit yang diizinkan |
| Koefisien ekspansi termal linear | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | Keduanya memiliki batas yang dinyatakan; arah bagian cetakan dan proses tetap relevan |
| Indeks suhu, TI | ≥130 | ≥130 | Indikator ketahanan termal material, bukan peringkat suhu perangkat yang berdiri sendiri |
| Kekuatan elektrik | ≥22 kV/mm | ≥22 kV/mm | Hasil spesimen; isolasi akhir bergantung pada ketebalan, geometri, antarmuka, cacat, dan kondisi |
| Permitivitas relatif pada 100 Hz | ≤4.8 | ≤4.5 | Relevan dengan perilaku dielektrik namun jarang menjadi satu-satunya penentu material pemutus sirkuit |
| Faktor disipasi pada 100 Hz | ≤0.02 | ≤0.02 | Keduanya memiliki nilai maksimum yang dinyatakan di bawah pengujian yang ditentukan |
| Indeks pelacakan bukti, PTI | ≥600 | ≥600 | Menunjukkan kelulusan uji tegangan pelacakan yang ditentukan; ini bukan peringkat tegangan sistem |
| Ketahanan busur | ≥180 s | ≥180 s | Berguna untuk menyaring material serupa; ini tidak mereproduksi peristiwa pemutusan pemutus sirkuit |
| Mudah terbakar | Tidak lebih buruk dari V-0 | Tidak lebih buruk dari V-0 | Klasifikasi spesimen yang ditentukan; produk jadi masih memerlukan evaluasi yang berlaku |
| Indeks oksigen | — | ≥38% | Terdaftar hanya untuk grade BMC yang dipilih dalam perbandingan ini |
| Indeks kemudahan terbakar kawat pijar, GWFI | — | ≥960 °C pada 3,0 mm | Hasil material pada ketebalan yang dinyatakan; jangan mentransfernya secara otomatis ke ketebalan atau produk akhir lain |
| Kepadatan | 1,60–2,00 g/cm³ | 1,70–2,10 g/cm³ | Mempengaruhi perbandingan massa dan formulasi komponen, bukan kualitas itu sendiri |
| Penyusutan cetakan | ≤0,14% | ≤0,14% | Batas material tidak menghilangkan lengkungan lokal atau efek alat/proses |
| Penyerapan air | ≤0,21% | ≤0,21% | Keduanya memiliki batas maksimum yang dinyatakan; kinerja lingkungan aktual tetap bergantung pada bagian dan kondisi |
Hasil yang mencolok bukanlah bahwa “SMC selalu lebih baik.” Melainkan bahwa kedua tingkat serat kaca 25% ini mencapai batas kelistrikan yang dinyatakan serupa meskipun berbeda secara material dalam beberapa persyaratan kekuatan dan dampak. Hal itu mengilustrasikan mengapa bukti kelistrikan dan mekanis harus ditinjau bersama-sama.
Untuk spesifikasi pembelian atau berkas kepatuhan, verifikasi setiap nilai, kondisi spesimen, dan metode pengujian yang dirujuk terhadap salinan terkendali GB/T 23641-2018 milik organisasi dan dokumentasi tingkat komersial yang tepat. Tabel ini merupakan perbandingan teknik, bukan pengganti standar.
GB/T 15568-2024 mencakup SMC tujuan umum. Ini dapat mendukung konteks material umum, namun tidak boleh menggantikan tingkat tujuan kelistrikan dan bukti produk jadi yang diperlukan untuk aplikasi pemutus sirkuit.
Apa yang Dibuktikan—dan Tidak Dibuktikan—oleh Nilai Kelistrikan dan Panas
PTI dan CTI membahas perilaku pelacakan (tracking)
IEC 60112:2025 mendefinisikan metode untuk menentukan proof tracking index (PTI) dan comparative tracking index (CTI) pada spesimen material isolasi padat atau pelat material menggunakan tegangan bolak-balik. PTI digunakan sebagai kriteria penerimaan dan kontrol kualitas; CTI terutama digunakan untuk mengarakterisasi dan membandingkan material.
Hasil PTI bukanlah tegangan kerja material dan tidak menentukan jarak rambat (creepage distance) dengan sendirinya. Tingkat polusi, kelompok material, medan listrik, geometri permukaan, lingkungan pemasangan, serta persyaratan produk atau koordinasi isolasi yang berlaku tetap penting.
GWFI adalah uji kemudahan terbakar material
IEC 60695-2-12:2021 mendefinisikan uji glow-wire flammability index untuk spesimen material. Hasilnya bergantung pada material yang diuji dan kondisi spesimen, termasuk ketebalan. Evaluasi glow-wire produk akhir dan penilaian bahaya kebakaran lengkap pada pemutus sirkuit adalah pertanyaan yang terpisah.
Ketahanan busur adalah diferensiasi material awal
IEC 61621 menjelaskan pengujian ketahanan busur tegangan tinggi dan arus rendah yang ditujukan untuk diferensiasi awal, deteksi perubahan formulasi, dan kontrol kualitas material isolasi padat kering. Pengujian ini tidak mereproduksi busur arus tinggi, tekanan gas, endapan konduktif, pergerakan kontak, atau urutan pemutusan di dalam pemutus sirkuit.
Suhu defleksi bukanlah peringkat suhu operasional
Suhu defleksi di bawah beban diukur berdasarkan geometri spesimen, tegangan, dan kondisi pemanasan yang ditentukan. ISO 75-1:2020 menyediakan metode umum, sedangkan ISO 75-3:2025 menangani laminasi termoset berkekuatan tinggi dan plastik yang diperkuat serat panjang dalam ruang lingkupnya. Hasilnya berguna untuk membandingkan perilaku material di bawah pengujian yang ditentukan; hal ini tidak mengizinkan penggunaan terus-menerus pada suhu tersebut.
Petakan Arah Material ke Bagian Pemutus Sirkuit
| Bagian atau kondisi desain | Arah awal yang masuk akal | Mengapa | Bukti masih diperlukan |
|---|---|---|---|
| Panel isolasi penahan beban yang lebar atau penghalang struktural | SMC | Muatan lembaran yang lebih besar dan penguatan struktural dapat disesuaikan dengan bentuk cetakan kompresi yang lebar | Data tingkat, tinjauan aliran/orientasi, dimensi bagian cetakan, verifikasi mekanis dan kelistrikan |
| Basis atau penutup MCCB dengan rusuk, bos, sisipan, dan rongga tiga dimensi | BMC/DMC atau termoset lain yang memenuhi syarat | Pengisian curah dan jalur pencetakan yang kompatibel dapat mengisi geometri yang detail dan lebih tebal | Tingkat presisi, proses penyisipan, kontrol pengerasan, pemeriksaan dimensi, pengujian komponen, dan verifikasi tingkat pemutus sirkuit |
| Dukungan isolasi cetakan sisipan yang ringkas | BMC/DMC atau termoplastik rekayasa yang memenuhi syarat | Aliran detail di sekitar perangkat keras yang tertanam dapat menentukan pilihan | Bukti tarik/torsi atau beban sebagaimana mestinya, persyaratan dielektrik dan pelacakan, kualitas bagian, kontrol perubahan |
| Dukungan busbar atau penyangga | BMC/DMC, SMC, resin cor, atau sistem lain yang ditentukan | Isolasi listrik dan dukungan mekanis harus diselesaikan bersama-sama | Gambar, sisipan, beban mekanis terukur, lingkungan, bukti dielektrik, dan verifikasi perakitan |
| Bagian mekanisme presisi tipis yang jauh dari tugas isolasi tegangan tinggi | Seringkali berupa termoplastik teknik daripada SMC/BMC | Fitur halus, snap fit, gesekan, dan presisi pencetakan mungkin mendominasi | Tingkat polimer yang tepat, perilaku kelembapan/panas, persyaratan nyala api dan listrik, ketahanan |
| Komponen isolasi yang berdekatan dengan busur api | Sistem material spesifik produk | Paparan busur, endapan, aliran gas, geometri, dan desain pemutusan menjadi faktor dominan | Bukti desain pemutus sirkuit yang akurat; jangan pernah memilih hanya berdasarkan detik ketahanan busur generik |
VIOX Keluarga produk MCCB menyediakan konteks perangkat, sementara keluarga produk isolator busbar menunjukkan aplikasi lain di mana isolasi cetakan dan dukungan struktural harus dievaluasi bersama. Ketersediaan produk, material yang tepat, peringkat, dan bukti kesesuaian harus dikonfirmasi untuk model yang relevan.
Apa yang Harus Diminta oleh Pembeli dan Insinyur
Paket persetujuan yang dapat dipertanggungjawabkan menghubungkan lima identitas:
gambar komponen → penunjukan material → lot cetakan → bukti pengujian → pemutus sirkuit atau rakitan jadi
Minta setidaknya:
- penunjukan senyawa lengkap, keluarga resin, kandungan penguat, warna, dan pemasok yang disetujui;
- lembar data material terkontrol dan spesifikasi atau tingkatan yang berlaku;
- metode pengujian, ketebalan spesimen, pengondisian, arah, dan nilai penerimaan untuk properti konsekuensial;
- gambar yang mengidentifikasi ketebalan dinding kritis, sisipan, radius, jalur rambat, penghalang, dan titik beban;
- kontrol proses pencetakan untuk identitas muatan atau umpan, pengawetan, alat, rongga, sisipan, dan suku cadang yang tidak sesuai;
- ketertelusuran lot dari senyawa masuk melalui bagian yang dicetak dan perangkat jadi;
- aturan kontrol perubahan yang mencakup resin, pengisi, serat, aditif, pigmen, pemasok, perkakas, proses, dan lokasi produksi;
- inspeksi dan verifikasi bagian cetakan yang sesuai dengan fungsinya;
- bukti pemutus sirkuit atau perakitan jadi berdasarkan standar produk yang berlaku dan jalur pasar target.
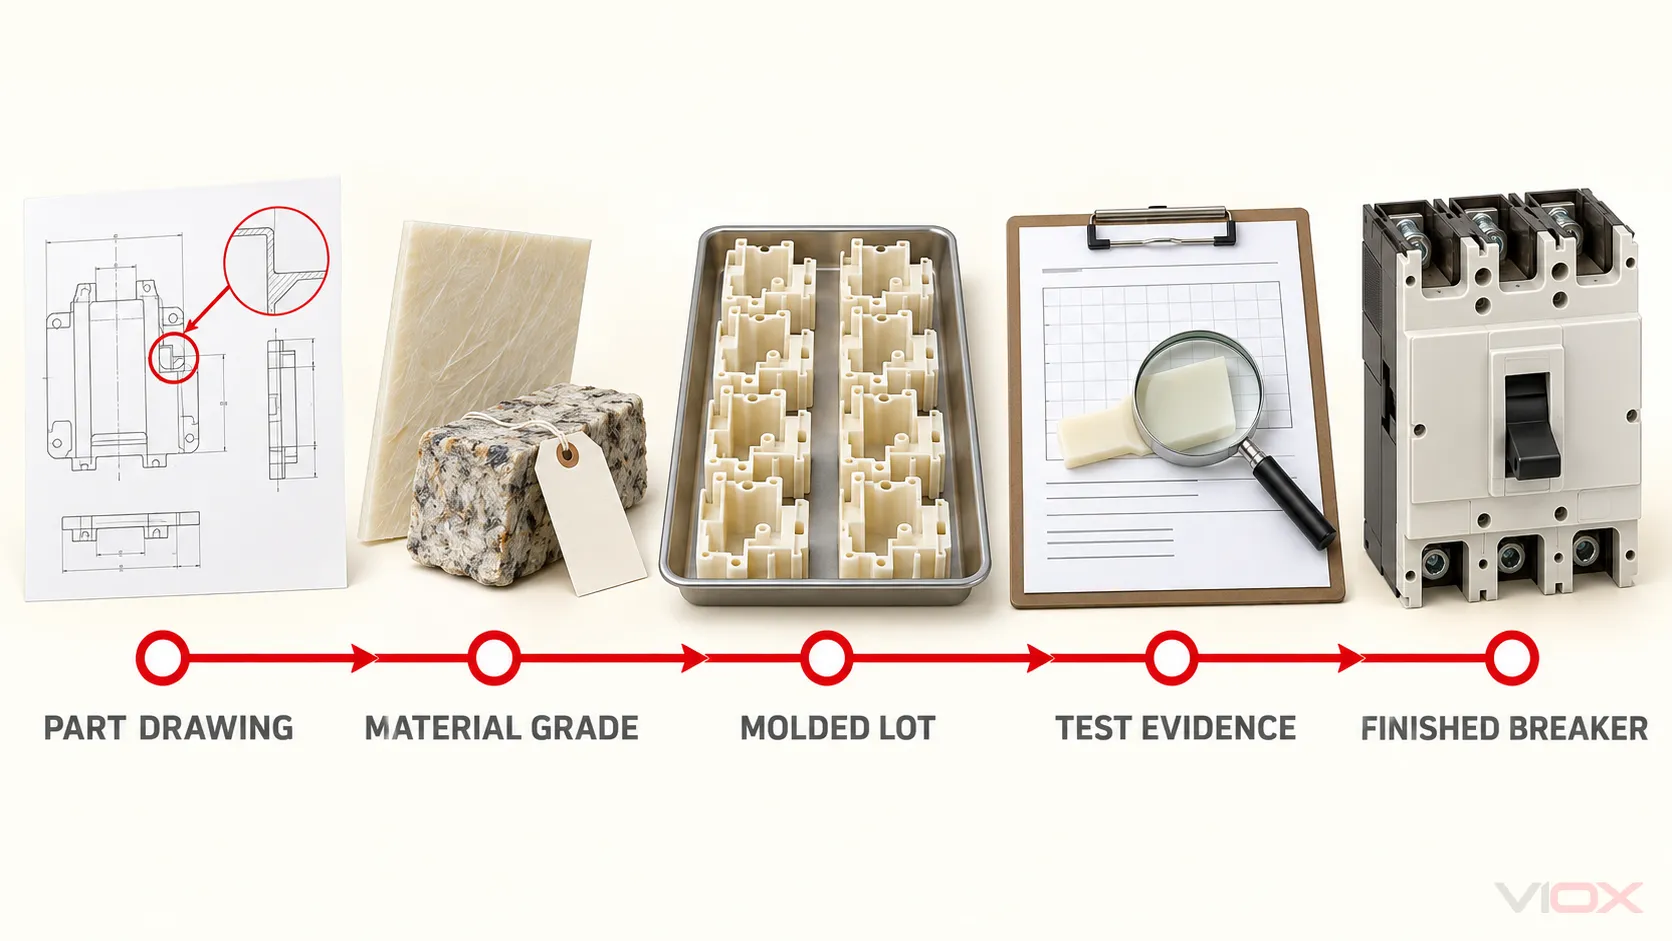
Sertifikat untuk pabrik resin, sertifikat ISO 9001, atau lembar data material dapat mendukung satu mata rantai. Tidak ada yang membuktikan keseluruhan rantai tersebut. Artikel VIOX tentang jaminan kualitas dalam manufaktur MCB menjelaskan prinsip identitas dan kontrol perubahan yang sama pada tingkat perangkat jadi.
Pertanyaan yang Sering Diajukan
Apakah DMC sama dengan BMC?
Terkadang istilah tersebut digunakan secara bergantian dalam perdagangan, namun tidak boleh dianggap identik dalam spesifikasi teknis. ISO 8606:2025 mengakui BMC dan DMC sebagai jenis produk cetakan pra-impregnasi. Konfirmasikan bagaimana pemasok mendefinisikan istilah tersebut dan dapatkan spesifikasi kelas yang lengkap.
Apakah SMC selalu lebih kuat daripada BMC?
Tidak. SMC konvensional sering menggunakan arsitektur serat yang mendukung kinerja struktural dan impak yang lebih tinggi, namun hasilnya bergantung pada kelas yang dibandingkan, sistem resin dan pengisi, kandungan dan orientasi serat, proses pencetakan, serta geometri spesimen atau bagian. Tabel UP-SMC-25a dibandingkan dengan UP-BMC-25a adalah perbandingan dua kelas, bukan hukum universal.
Mengapa BMC digunakan untuk casing dan penutup MCCB?
BMC dapat menggabungkan perilaku isolasi termoset dengan kemampuan mengalir ke dalam rusuk, bos, area sisipan, dan fitur tiga dimensi mendetail lainnya. Apakah bahan ini cocok atau tidak bergantung pada formulasi yang tepat, desain komponen, kontrol pencetakan, dan verifikasi tingkat pemutus sirkuit.
Apakah PTI 600 berarti suatu material dapat digunakan pada 600 V?
Tidak. PTI adalah hasil dari uji pelacakan permukaan yang ditentukan dan bukan peringkat tegangan kerja. Desain produk yang berlaku juga harus memperhatikan jarak rambat (creepage) dan jarak bebas (clearance), polusi, geometri, lingkungan, dan persyaratan standar produk.
Dapatkah data uji material membuktikan kapasitas pemutusan suatu MCCB?
Tidak. Kapasitas pemutusan adalah kinerja perangkat jadi yang melibatkan kontak, mekanisme, jalur arus, sistem kontrol busur api, selungkup, isolasi, terminal, dan konstruksi yang diuji. Data material mendukung desain dan kontrol kualitas tetapi tidak dapat menetapkan peringkat interupsi pemutus sirkuit dengan sendirinya.
Aturan Rekayasa Akhir
Jangan memilih SMC, BMC, atau DMC berdasarkan akronim. Pilihlah tingkat senyawa dan rute pencetakan yang ditentukan untuk geometri komponen yang ditentukan, kemudian verifikasi bagian yang dicetak dan pemutus sirkuit atau rakitan lengkap pada tingkat yang sesuai.
SMC sering kali menjadi titik awal yang lebih baik untuk bagian isolasi struktural yang luas. BMC/DMC sering kali menjadi titik awal yang lebih baik untuk bagian cetakan yang ringkas, mendetail, dan kaya akan sisipan. Keputusan akhir bergantung pada rantai bukti—bukan pada nama material.