


در این صفحه
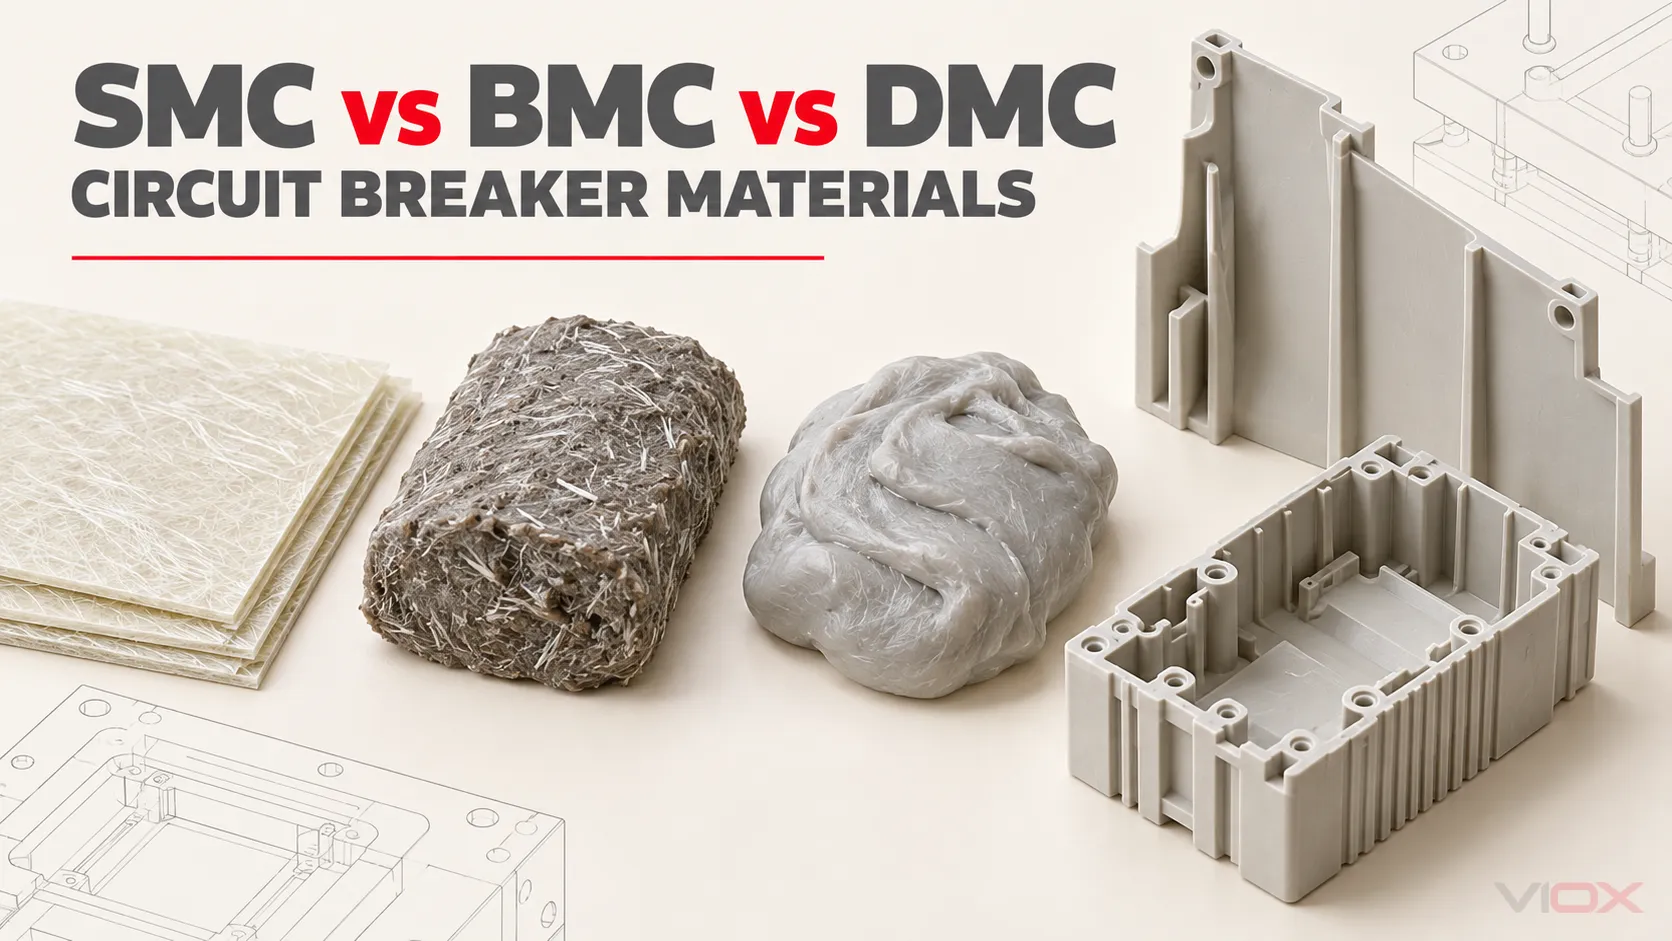
برای قطعات عایق کلید مدار،, ترکیب قالبگیری ورقهای (SMC) معمولاً جهت شروع قویتری برای قطعات ساختاری بزرگتر که به روش قالبگیری فشاری تولید میشوند، محسوب میشود، در حالی که ترکیب قالبگیری تودهای (BMC) و ترکیب قالبگیری خمیری (DMC) معمولاً برای قطعات کوچکتر، ضخیمتر، پیچیدهتر یا دارای اینسرت، جهتگیریهای شروع بهتری هستند. این یک رتبهبندی جهانی برای مواد نیست. گرید دقیق ترکیب، ساختار الیاف، روش قالبگیری، هندسه قطعه و تأیید نهایی دستگاه تعیین میکند که آیا یک ماده مناسب است یا خیر.
مهمترین قاعده این است که نام یک ماده، تعیینکننده رتبهبندی کلید مدار نیست. مقادیری مانند PTI 600، GWFI 960 °C، نتیجه استحکام دیالکتریک یا طبقهبندی V-0، عملکرد را تحت یک آزمون تعریفشده برای مواد توصیف میکنند. این موارد بهطور مستقل ظرفیت قطع، هماهنگی عایقی، افزایش دما، استقامت مکانیکی یا انطباق یک کلید مدار نهایی را اثبات نمیکنند.
نگاهی اجمالی به SMC، BMC و DMC
| بعد تصمیمگیری | اسامسی (SMC) | BMC | DMC |
|---|---|---|---|
| عبارت کامل | ترکیب قالبگیری ورقهای (SMC) | ترکیب قالبگیری فلهای (BMC) | ترکیب قالبگیری خمیری (DMC) |
| شکل عرضه | ورق آماده، که معمولاً بین لایههای فیلم حمل میشود | به شکل فله، کُنده، توده یا شارژ | شارژ تودهای خمیریشکل |
| جهت تقویتکننده | معمولاً دارای الیاف خردشده بلندتر نسبت به گریدهای متداول BMC/DMC | معمولاً دارای الیاف خردشده کوتاهتر | بسیار مرتبط با BMC؛ تمایز دقیق آن به مشخصات و فرمولاسیون بستگی دارد |
| جهت پردازش عادی | قالبگیری فشاری | قالبگیری فشاری، انتقالی یا تزریقی در صورتی که گرید اجازه دهد | قالبگیری فشاری یا سایر روشهای قالبگیری بر اساس گرید و فرآیند مجاز است |
| استحکام طراحی معمول | قطعات عایقی با سطح بزرگتر یا ساختاری که در آنها سختی و عملکرد ضربهای اهمیت دارد | قطعات سهبعدی دقیق، برجستگیها، دندهها، قطعات فلزی تعبیهشده و حفرههای پیچیده | کاربردهای مشابه به صورت تودهای؛ بررسی کنید که آیا تأمینکننده DMC را به عنوان یک مترادف، اصطلاح منطقهای یا فرمولاسیون جداگانه در نظر میگیرد |
| هشدار اصلی | جریان مواد، جهتگیری الیاف، محل قرارگیری شارژ و پر کردن جزئیات پیچیده باید مهندسی شوند | الیاف کوتاهتر و جریان مواد میتواند عملکرد ساختاری یا ضربهای را نسبت به گرید SMC انتخابشده کاهش دهد | این مخفف به تنهایی روش غلیظسازی، نوع الیاف، رزین یا عملکرد را تعیین نمیکند |
از این جدول برای انتخاب جهت توسعه استفاده کنید، نه برای تأیید یک ماده. مشخصات کامل ماده و اعتبارسنجی قطعه قالبگیریشده همچنان ضروری است.
معنای واقعی این سه اصطلاح
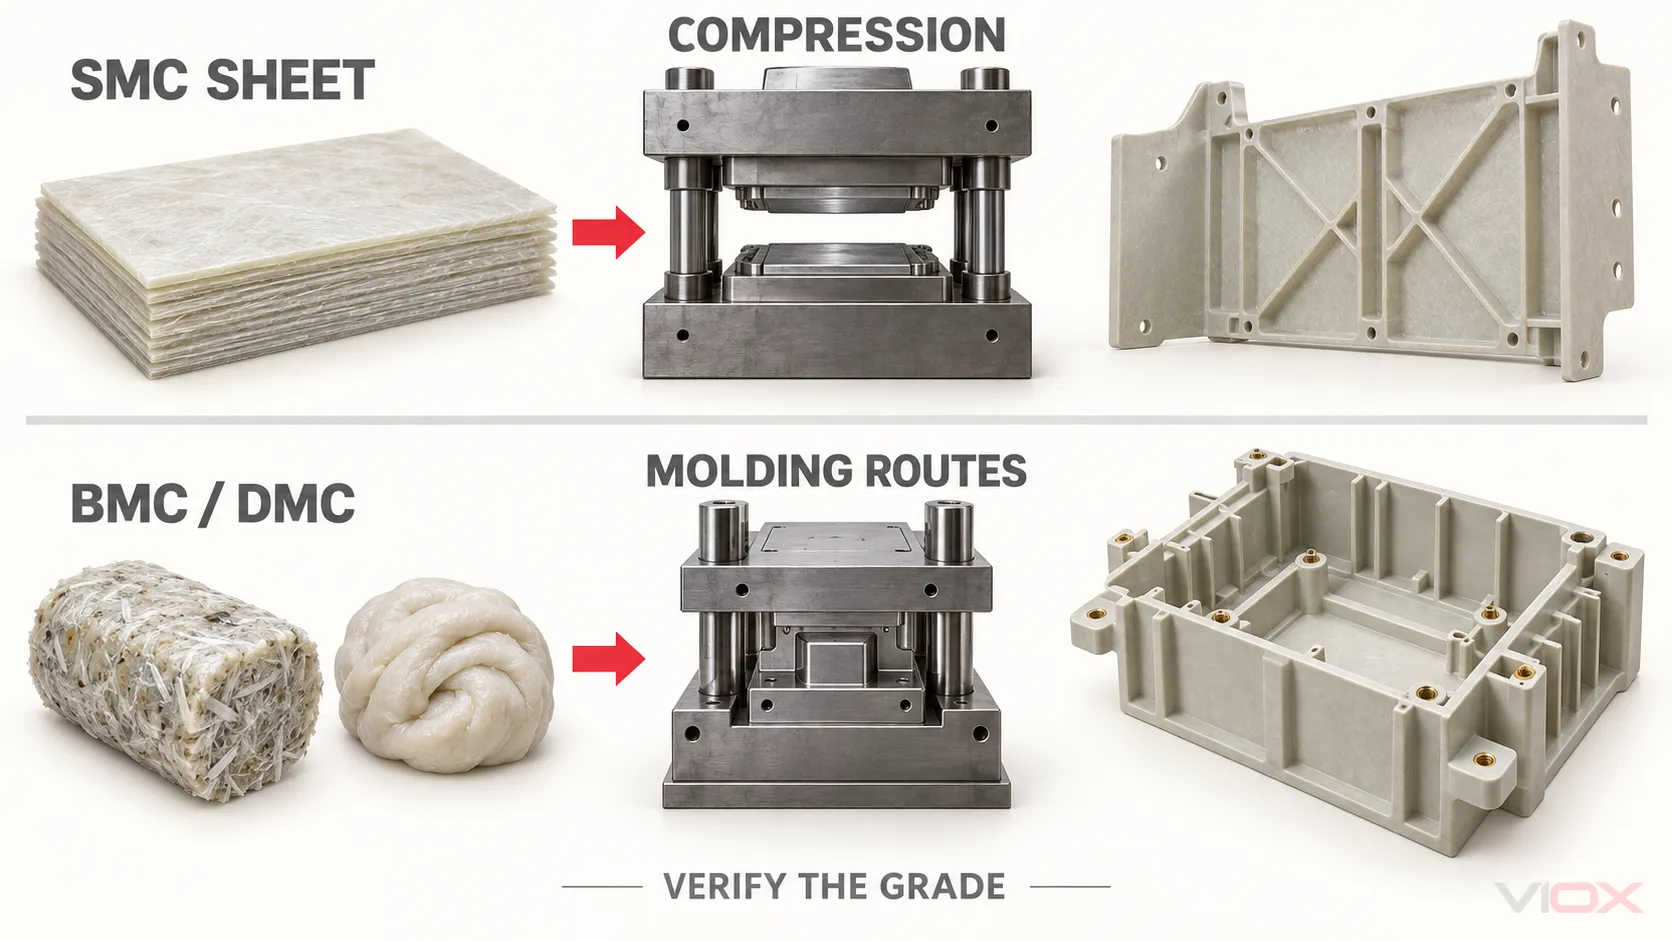
SMC: یک شارژ قالبگیری ورقهای آماده
SMC از ترکیب یک سیستم رزین گرماسخت با تقویتکننده خردشده، پرکننده معدنی، آغازگر یا سیستم پخت، اجزای غلیظکننده و جداکننده در صورت لزوم، و سایر افزودنیهای فرمولاسیون ساخته میشود. خمیر رزین و تقویتکننده به یک واسطه ورقمانند تبدیل میشوند که به یک شارژ قالبگیری قابل حمل تبدیل میگردد.
برای قالبگیری، ورق به یک شارژ کنترلشده برش داده میشود، در قالب گرمشده قرار میگیرد، فشرده میشود، اجازه جریان یافتن به آن داده میشود و پخت میگردد. اندازه و محل قرارگیری شارژ بر مسافت جریان و جهتگیری الیاف تأثیر میگذارد. این متغیرها میتوانند بر استحکام، تابدیدگی، نواحی اتصال، بارگذاری اینسرت و اینکه آیا نواحی نازک یا دارای جزئیات به درستی پر میشوند یا خیر، تأثیر بگذارند.
شکل ورقهای، SMC را بهویژه زمانی که یک قطعه سطح وسیع را با وظیفه ساختاری قابلتوجه ترکیب میکند، مفید میسازد. این بدان معنا نیست که هر گرید SMC برای هر قطعه الکتریکی بزرگ مناسب است.
BMC: یک شارژ قالبگیری فلهای
BMC یک رزین گرماسخت، تقویتکننده خردشده، پرکننده، سیستم پخت، سیستم جداکننده و سایر افزودنیها را در یک ترکیب فلهای با ویسکوزیته بالا ترکیب میکند. در مقایسه با SMC معمولی، تقویتکننده معمولاً کوتاهتر است و اندازهگیری شارژ در یک حفره فشرده آسانتر است.
بسته به گرید و تجهیزات، BMC میتواند به روش قالبگیری فشاری، قالبگیری انتقالی یا قالبگیری تزریقی شکل بگیرد. رفتار جریان آن میتواند از ریبها، باسها، موانع ترمینال، اینسرتهای تعبیهشده، مقاطع ضخیمتر و سایر ویژگیهای سهبعدی که ممکن است پر کردن آنها با شارژ SMC دشوار باشد، پشتیبانی کند.
موازنه صرفاً به معنای “ضعیف بودن BMC” نیست. بلکه کوتاه شدن الیاف، جهتگیری، محتوای رزین و پرکننده، نواحی جوش و تاریخچه قالبگیری میتوانند محدوده خواص مکانیکی متفاوتی نسبت به SMC ایجاد کنند. این محدوده ممکن است همچنان برای پایه کلید مدار، درپوش، تکیهگاه یا قطعه عایق، در صورتی که آزمونهای مشخصشده و الزامات قطعه نهایی برآورده شوند، کاملاً مناسب باشد.
DMC: مرتبط با BMC، اما صرفاً با این مخفف تعریف نمیشود
DMC توصیفکننده یک ترکیب قالبگیری خمیرمانند است. کاربرد صنعتی آن کاملاً یکسان نیست: برخی تأمینکنندگان و مناطق از BMC و DMC تقریباً به جای یکدیگر استفاده میکنند، در حالی که مشخصات فنی ممکن است آنها را بر اساس فرمولاسیون، روش غلیظسازی، قوام در هنگام کار یا شکل محصول متمایز کنند.
جریان ISO 8606:2025 BMC و DMC را به عنوان انواعی از محصولات پیشآغشته در نظر میگیرد و الزامات مواد را با یا بدون عوامل غلیظکننده تعیین میکند. بنابراین، خریدار نباید ترجمه کند DMC به طور خودکار به BMC, ، یا این دو را به عنوان درجات عملکردی در نظر بگیرد. نام کامل ماده، خانواده فرمولاسیون، اطلاعات تقویتکننده، مسیر پردازش و دادههای ویژگیهای اعلامشده را درخواست کنید.
چگونه شکل ماده، قطعه نهایی را تغییر میدهد
زنجیره مهندسی عبارت است از:
شکل شارژ → طول و توزیع الیاف → جریان و جهتگیری قالب → ریزساختار قالبگیری شده → خواص قطعه → تایید در سطح کلید مدار
هر حلقه اهمیت دارد.
- شکل شارژ، نحوه جابجایی و جایگذاری را کنترل میکند. ورقهای SMC را میتوان برش داد و روی هم چید تا جریان را در سراسر یک قالب پهن هدایت کرد. شارژهای BMC/DMC را میتوان وزن کرد و در اطراف نواحی دقیق قرار داد یا از طریق تجهیزات قالبگیری سازگار تغذیه کرد.
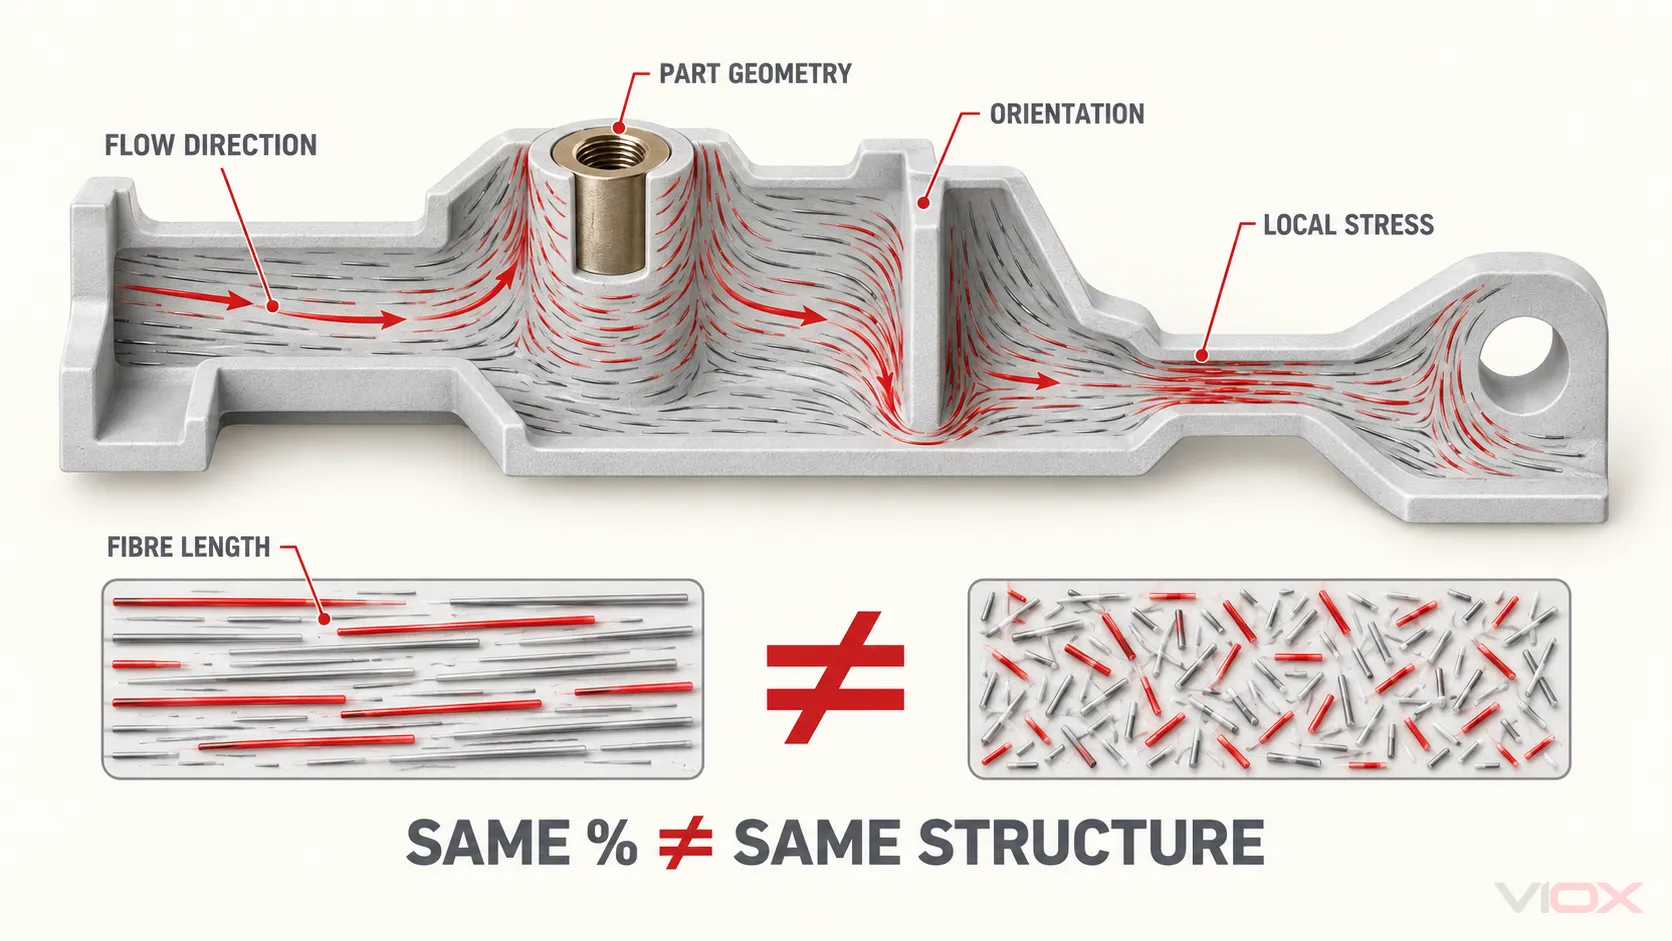
- جریان، جهتگیری الیاف را تغییر میدهد. درصد الیاف شیشه اعلامشده، نشان نمیدهد که الیاف چگونه در اطراف سوراخها، دندهها، اینسرتها یا مقاطع باریک همراستا میشوند.
- جهتگیری، ناهمسانگردی را تغییر میدهد. یک قطعه قالبگیری شده میتواند استحکام و انقباض متفاوتی در امتداد و در عرض جهت اصلی جریان نشان دهد.
- این فرآیند باعث تغییر عیوب میشود. تهویه ناکافی، جایگذاری نامناسب شارژ، آلودگی، تغییرات در فرآیند پخت، برش بیش از حد، یا شرایط کنترلنشده اینسرتها میتواند منجر به ایجاد حفره، پرشدگی ناقص، ترک، نمایان شدن الیاف، اعوجاج یا نواحی ضعیف شود.
- هندسه، تنشهای الکتریکی و مکانیکی را تغییر میدهد. ضخامت دیواره، شعاعها، فواصل خزشی، فواصل هوایی، فاصلهگذاری اینسرتها، مواجهه با قوس الکتریکی، بار بستن و نیروهای اتصال کوتاه بر قطعه قالبگیریشده اثر میگذارند، نه بر نمونه تخت موجود در برگه اطلاعات.
به همین دلیل است که محتوای الیاف برابر، عملکرد یکسانی را در قطعه ایجاد نمیکند و چرا مقدار بالاتر در برگه اطلاعات نمیتواند جایگزین بررسی نقشه یا تست قطعه قالبگیریشده شود.
چرا ترکیبات گرماسخت در کلیدهای مدار استفاده میشوند
ترکیبات گرماسخت تقویتشده با الیاف که بهدرستی مشخص شده باشند، میتوانند عایق الکتریکی، پایداری ابعادی، مقاومت حرارتی، عملکرد در برابر شعله، پشتیبانی مکانیکی و قابلیت قالبگیری را با هم ترکیب کنند. این ترکیب در مواردی ارزشمند است که قطعه قالبگیریشده باید مجموعههای رسانا را در جای خود قرار دهد، مکانیزمی را پشتیبانی کند، اینسرتها را نگه دارد، نواحی برقدار را از هم جدا کند یا به عنوان بخشی از محفظه اطراف قطعات کلیدزنی عمل کند.
کاندیداهای طراحی معمول عبارتند از:
- پایهها و درپوشهای کلید مدار قالبموردی (MCCB)؛;
- موانع و تکیهگاههای عایق داخلی؛;
- تکیهگاههای ترمینال یا هادی با قالبگیری تزریقی؛;
- قطعات عایق مجاور قوس الکتریکی، بسته به طراحی و تاییدیه دستگاه؛;
- قطعات عایق ساختاری کلید مدار هوایی یا تابلو برق؛;
- تکیهگاههای شین و مقرههای اتکایی.
اینها دستورالعملهای کاربردی هستند، نه بیانیههای ساختوساز عمومی. برخی از کلیدها یا زیرمجموعهها از ترموپلاستیکهای مهندسی، و برخی دیگر از ترموستها، سرامیکها، لمینتها یا ترکیبی از مواد استفاده میکنند. برای مثال، محفظههای MCB لزوماً از جنس BMC نیستند، صرفاً به این دلیل که BMC در برخی از ساختارهای بزرگتر MCCB رایج است.
برای انتخاب گستردهتر میان PA66، PBT، PC، POM، PPS و ترکیبات ترموست، از راهنمای VIOX برای پلاستیکهای مهندسی برای قطعات الکتریکی استفاده کنید.
مقایسه محدود گریدهای SMC در برابر BMC
GB/T 23641-2018 استاندارد ملی فعلی چین برای SMC و BMC پلیاستر غیراشباع تقویتشده با الیاف برای مقاصد الکتریکی است. گزیده زیر دو نامگذاری خاص ارائهشده در آن چارچوب را مقایسه میکند: UP-SMC-25a و UP-BMC-25a.
این لزوماً تمام SMC و BMC را توصیف میکنند. ارقام ارائهشده، الزامات درجهبندی تحت چارچوب آزمون ذکرشده هستند، نه ویژگیهای تضمینشده یک ترکیب تجاری دلخواه یا قطعه نهایی کلید مدار.
| ملک | UP-SMC-25a | UP-BMC-25a | تفسیر مهندسی |
|---|---|---|---|
| محتوای الیاف شیشه | 25 ± 2.5% | 25 ± 2.5% | کسر جرمی برابر، طول الیاف، جهتگیری یا استحکام قطعه را یکسان نمیکند |
| مدول کششی | ≥10,000 MPa | ≥12,500 MPa | سختی به تنهایی پیشبینیکننده مقاومت در برابر شکست یا رفتار ضربهای نیست |
| تنش کششی در نقطه شکست | ≥60 MPa | ≥30 MPa | این گرید SMC انتخابشده دارای حداقل استحکام کششی بالاتری است |
| کرنش کششی در نقطه شکست | ≥2.0% | ≥0.5% | گریدهای انتخابشده دارای محدودیتهای تغییر شکل متفاوتی پیش از شکست هستند |
| مقاومت فشاری | ≥170 MPa | ≥120 MPa | مربوط به بارهای گیرهبندی و تکیهگاهی، اما هندسه اینسرت و تمرکز تنش همچنان اهمیت دارند |
| مدول خمشی | ≥10,000 MPa | ≥10,000 MPa | حداقل مقدار ذکر شده برای این دو گرید برابر است |
| استحکام خمشی | ≥180 MPa | ≥90 MPa | گرید SMC انتخابشده دارای حداقل استحکام خمشی بالاتری است |
| استحکام ضربه شارپی | ≥75 kJ/m² | ≥30 kJ/m² | گرید SMC انتخابشده دارای بالاترین حداقل نتیجه ضربه است |
| دمای خمش تحت بار | ≥240 °C | ≥220 °C | یک تست مقایسهای مواد، نه دمای مجاز عملکرد کلید مدار |
| ضریب انبساط حرارتی خطی | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | هر دو دارای حد ذکر شده هستند؛ جهت قطعه قالبگیری شده و فرآیند همچنان مرتبط باقی میمانند |
| شاخص دما، TI | ≥130 | ≥130 | یک شاخص استقامت حرارتی مواد، نه یک درجهبندی دمایی مستقل برای دستگاه |
| استحکام الکتریکی | ≥22 kV/mm | ≥22 kV/mm | نتیجه نمونه؛ عایق نهایی به ضخامت، هندسه، سطوح مشترک، عیوب و شرایط بستگی دارد |
| گذردهی نسبی در 100 Hz | ≤4.8 | ≤4.5 | مربوط به رفتار دیالکتریک است اما بهندرت تنها عامل تصمیمگیری برای مواد کلید مدار محسوب میشود |
| ضریب اتلاف در 100 Hz | ≤0.02 | ≤0.02 | هر دو در آزمون تعریفشده، دارای حداکثر مقدار ذکرشده هستند |
| شاخص ردیابی اثبات، PTI | ≥600 | ≥600 | نشاندهنده عبور از ولتاژ تست ردیابی تعریفشده است؛ این یک درجهبندی ولتاژ سیستم نیست |
| مقاومت در برابر قوس الکتریکی | ≥180 s | ≥180 s | برای غربالگری مواد مشابه مفید است؛ این تست بازتولیدکننده رویداد قطع کلید مدار نیست |
| اشتعال پذیری | نه بدتر از V-0 | نه بدتر از V-0 | طبقهبندی نمونه تعریفشده؛ محصول نهایی همچنان به ارزیابی قابلاعمال خود نیاز دارد |
| شاخص اکسیژن | — | ≥38% | فقط برای گرید BMC انتخابشده در این مقایسه فهرست شده است |
| شاخص اشتعالپذیری سیم داغ، GWFI | — | ≥960 °C در ضخامت 3.0 mm | نتیجه ماده در ضخامت ذکرشده؛ آن را بهطور خودکار به ضخامت دیگر یا محصول نهایی تعمیم ندهید |
| تراکم | 1.60–2.00 g/cm³ | 1.70–2.10 g/cm³ | بر جرم قطعه و مقایسه فرمولاسیون تأثیر میگذارد، نه لزوماً بر کیفیت آن |
| انقباض قالبگیری | ≤0.14% | ≤0.14% | محدودیت مواد، تابدیدگی موضعی یا اثرات ابزار/فرآیند را از بین نمیبرد |
| جذب آب | ≤0.21% | ≤0.21% | هر دو دارای حداکثر مقدار ذکر شده هستند؛ عملکرد واقعی در محیط، وابسته به قطعه و شرایط است |
نتیجه قابل توجه این نیست که “SMC همیشه بهتر است.” بلکه این است که این دو گرید الیاف شیشه 25% به محدودیتهای الکتریکی مشابهی میرسند، در حالی که از نظر استحکام و الزامات ضربه تفاوتهای اساسی دارند. این موضوع نشان میدهد که چرا شواهد الکتریکی و مکانیکی باید با هم بررسی شوند.
برای مشخصات خرید یا پرونده انطباق، هر مقدار، شرایط نمونه و روش آزمون ارجاعشده را با نسخه کنترلشده GB/T 23641-2018 سازمان و مستندات دقیق گرید تجاری مطابقت دهید. این جدول یک مقایسه مهندسی است، نه جایگزینی برای استاندارد.
GB/T 15568-2024 این استاندارد، SMCهای عمومی را پوشش میدهد. این ماده میتواند زمینه کاربرد عمومی را پشتیبانی کند، اما نباید جایگزین گرید مخصوص کاربردهای الکتریکی و شواهد محصول نهایی مورد نیاز برای کاربرد در کلید مدار شود.
مقادیر الکتریکی و حرارتی چه چیزی را اثبات میکنند و چه چیزی را اثبات نمیکنند
PTI و CTI به رفتار ردیابی (Tracking) میپردازند
IEC 60112:2025 روشهایی را برای تعیین شاخص ردیابی اثباتی (PTI) و شاخص ردیابی مقایسهای (CTI) بر روی نمونههای مواد عایق جامد یا پلاکهای مواد با استفاده از ولتاژ متناوب تعریف میکند. PTI به عنوان معیاری برای پذیرش و کنترل کیفیت استفاده میشود؛ CTI عمدتاً برای مشخصهیابی و مقایسه مواد به کار میرود.
نتیجه PTI، ولتاژ کاری ماده نیست و به تنهایی فاصله خزشی را تعیین نمیکند. درجه آلودگی، گروه مواد، میدان الکتریکی، هندسه سطح، محیط نصب و الزامات مربوط به محصول یا هماهنگی عایقی همچنان اهمیت دارند.
GWFI یک آزمون اشتعالپذیری مواد است
IEC 60695-2-12:2021 آزمون شاخص اشتعالپذیری سیم داغ را برای نمونههای مواد تعریف میکند. نتیجه به دست آمده متعلق به ماده آزمایششده و شرایط نمونه، از جمله ضخامت آن است. ارزیابی سیم داغ محصول نهایی و ارزیابی کامل خطر آتشسوزی کلید مدار، موضوعات جداگانهای هستند.
مقاومت در برابر قوس الکتریکی، یک تمایز اولیه برای مواد است
IEC 61621 یک آزمون مقاومت در برابر قوس الکتریکی با ولتاژ بالا و جریان پایین را توصیف میکند که برای تمایز اولیه، تشخیص تغییر در فرمولاسیون و کنترل کیفیت مواد عایق جامد خشک در نظر گرفته شده است. این آزمون، قوس الکتریکی با جریان بالا، فشار گاز، رسوبات رسانا، حرکت کنتاکت یا توالی قطع داخل یک کلید مدار را بازسازی نمیکند.
دمای خمش، یک رتبهبندی دمای کاری نیست
دمای خمش تحت بار، تحت شرایط هندسی، تنش و گرمایشی تعریفشده برای نمونه اندازهگیری میشود. ISO 75-1:2020 روش کلی را ارائه میدهد، در حالی که ISO 75-3:2025 لمینتهای گرماسخت با مقاومت بالا و پلاستیکهای تقویتشده با الیاف بلند را در محدوده خود پوشش میدهد. نتیجه حاصل برای مقایسه رفتار مواد تحت آزمون مشخصشده مفید است؛ این نتیجه، مجوز استفاده مداوم در آن دما را صادر نمیکند.
جهتگیری مواد را با قطعه کلید مدار مطابقت دهید
| بخش یا شرایط طراحی | جهت شروع قابل قبول | چرا | هنوز به شواهد نیاز است |
|---|---|---|---|
| پنل عایق پهن و باربر یا مانع ساختاری | اسامسی (SMC) | شارژ ورقهای بزرگتر و تقویتکننده ساختاری میتواند برای قالبهای فشاری پهن مناسب باشد | دادههای گرید، بررسی جریان/جهتگیری، ابعاد قطعه قالبگیری شده، تاییدیه مکانیکی و الکتریکی |
| پایه یا درپوش MCCB با دندهها، برجستگیها، اینسرتها و حفرههای سهبعدی | BMC/DMC یا سایر مواد ترموست واجد شرایط | شارژ تودهای و روشهای قالبگیری سازگار میتوانند هندسههای دقیقتر و ضخیمتر را پر کنند | گرید دقیق، فرآیند اینسرت، کنترل پخت، بررسیهای ابعادی، تستهای قطعه و تاییدیه در سطح کلید مدار |
| تکیهگاه عایق فشرده با اینسرت قالبگیری شده | BMC/DMC یا ترموپلاستیک مهندسی واجد شرایط | جریان دقیق در اطراف قطعات سختافزاری تعبیهشده ممکن است تعیینکننده انتخاب باشد | شواهد مربوط به بیرونکشیدن/گشتاور یا بار بر حسب مورد، الزامات دیالکتریک و ردیابی، کیفیت مقطع، کنترل تغییرات |
| تکیهگاه یا پایه عایق شین (Busbar) | BMC/DMC، SMC، رزین ریختهگری یا سایر سیستمهای مشخصشده | عایق الکتریکی و پشتیبانی مکانیکی باید با هم حل شوند | نقشه، اینسرتها، بارهای مکانیکی نامی، محیط، شواهد دیالکتریک و تاییدیه مونتاژ |
| قطعه مکانیزم دقیق و نازک دور از وظیفه عایقبندی تحت تنش بالا | اغلب یک ترموپلاستیک مهندسی به جای SMC/BMC | ویژگیهای ظریف، اتصالات فشاری (snap fits)، اصطکاک و دقت قالبگیری ممکن است غالب باشند | گرید دقیق پلیمر، رفتار رطوبت/حرارت، الزامات شعله و الکتریکی، استقامت |
| قطعه عایق مجاور قوس الکتریکی | سیستم مواد مختص محصول | مواجهه با قوس الکتریکی، رسوبات، جریان گاز، هندسه و طراحی قطعکننده، عوامل تعیینکننده هستند | شواهد طراحی دقیق کلید مدار؛ هرگز تنها بر اساس ثانیههای مقاومت در برابر قوس الکتریکی عمومی انتخاب نکنید |
VIOX خانواده محصول MCCB زمینه دستگاه را فراهم میکند، در حالی که خانواده محصول مقرههای شینهبندی کاربرد دیگری را نشان میدهد که در آن عایقبندی قالبی و پشتیبانی ساختاری باید با هم ارزیابی شوند. در دسترس بودن محصول، مواد دقیق، رتبهبندیها و شواهد انطباق باید برای مدل مربوطه تأیید شود.
آنچه خریداران و مهندسان باید درخواست کنند
یک بسته تأییدیه قابل دفاع، پنج هویت را به هم متصل میکند:
نقشه قطعه ← نامگذاری مواد ← بچ قالبگیری شده ← شواهد آزمون ← کلید مدار یا مجموعه نهایی
حداقل موارد زیر را درخواست کنید:
- نام کامل ترکیب، خانواده رزین، میزان تقویتکننده، رنگ و تأمینکننده تأییدشده؛;
- برگه اطلاعات مواد کنترلشده و مشخصات یا گرید مربوطه؛;
- روشهای آزمون، ضخامت نمونه، شرایط محیطی، جهت و مقادیر پذیرش برای ویژگیهای تبعی؛;
- نقشهای که ضخامتهای بحرانی دیواره، اینسرتها، شعاعها، فواصل خزشی، موانع و نقاط بارگذاری را مشخص میکند؛;
- کنترلهای فرآیند قالبگیری برای هویت شارژ یا خوراک، پخت، ابزار، حفرهها، اینسرتها و قطعات غیرمنطبق؛;
- قابلیت ردیابی لات از ترکیب ورودی تا قطعه قالبگیری شده و دستگاه نهایی؛;
- قوانین کنترل تغییرات شامل رزین، پرکننده، الیاف، افزودنیها، رنگدانه، تأمینکننده، ابزارآلات، فرآیند و محل تولید؛;
- بازرسی و تایید قطعه قالبگیری شده متناسب با عملکرد آن؛;
- مستندات کلید مدار یا مجموعه نهایی تحت استاندارد محصول مربوطه و مسیر بازار هدف.
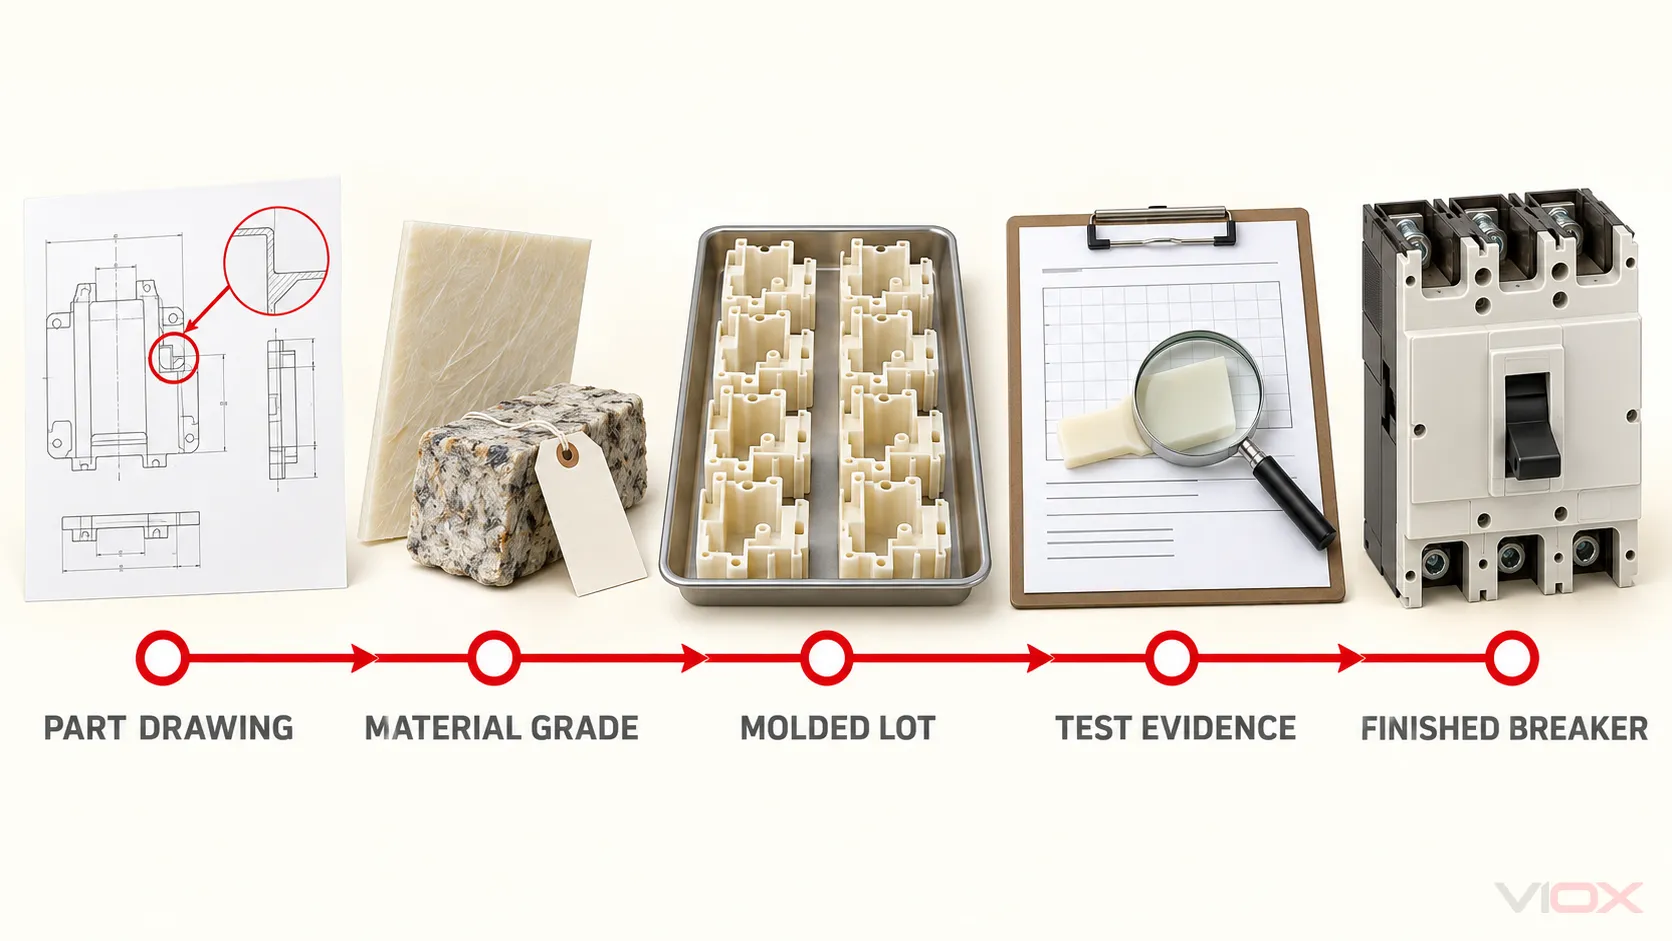
گواهی یک کارخانه رزین، گواهی ISO 9001، یا برگه اطلاعات مواد میتواند یک حلقه را تایید کند. هیچکدام کل زنجیره را اثبات نمیکنند. مقاله VIOX در مورد تضمین کیفیت در تولید MCB همان اصل هویت و کنترل تغییرات را در سطح دستگاه نهایی توضیح میدهد.
سوالات متداول
آیا DMC همان BMC است؟
گاهی اوقات این اصطلاحات در تجارت به جای یکدیگر استفاده میشوند، اما نباید فرض کرد که در مشخصات فنی یکسان هستند. استاندارد ISO 8606:2025، BMC و DMC را به عنوان انواعی از محصولات قالبگیری پیشآغشته به رسمیت میشناسد. نحوه تعریف این اصطلاح توسط تامینکننده را تایید کرده و مشخصات کامل گرید را دریافت کنید.
آیا SMC همیشه قویتر از BMC است؟
خیر. SMC متداول اغلب از ساختار الیافی استفاده میکند که عملکرد ساختاری و ضربهای بالاتری را پشتیبانی میکند، اما نتیجه به گریدهای مورد مقایسه، سیستم رزین و پرکننده، محتوا و جهتگیری الیاف، فرآیند قالبگیری و هندسه نمونه یا قطعه بستگی دارد. جدول UP-SMC-25a در مقابل UP-BMC-25a مقایسهای از دو گرید است، نه یک قانون جهانی.
چرا از BMC برای بدنه و درپوشهای MCCB استفاده میشود؟
BMC میتواند رفتار عایقی ترموست را با قابلیت جریانیافتن در ریبها، برجستگیها، نواحی اینسرت و سایر ویژگیهای سهبعدی دقیق ترکیب کند. مناسب بودن آن به فرمولاسیون دقیق، طراحی قطعه، کنترلهای قالبگیری و تأیید در سطح کلید مدار بستگی دارد.
آیا PTI 600 به این معنی است که یک ماده میتواند در ولتاژ 600 V استفاده شود؟
خیر. PTI نتیجه یک آزمون تعریفشده ردیابی سطحی است و یک رتبهبندی ولتاژ کاری نیست. طراحی محصول مربوطه باید فواصل خزشی و هوایی، آلودگی، هندسه، محیط و الزامات استاندارد محصول را نیز در نظر بگیرد.
آیا دادههای آزمون مواد میتواند ظرفیت قطع یک MCCB را اثبات کند؟
خیر. ظرفیت قطع، عملکرد یک دستگاه نهایی است که شامل کنتاکتها، مکانیزم، مسیر جریان، سیستم کنترل قوس، محفظه، عایقبندی، ترمینالها و ساختار تستشده میباشد. دادههای مواد از طراحی و کنترل کیفیت پشتیبانی میکنند اما نمیتوانند به تنهایی رتبهبندی قطع یک کلید مدار را تعیین کنند.
قانون مهندسی نهایی
SMC، BMC یا DMC را بر اساس مخفف انتخاب نکنید. انتخاب کنید: یک گرید ترکیب تعریفشده و مسیر قالبگیری برای یک هندسه قطعه مشخص, ، سپس قطعه قالبگیری شده و کلید مدار یا مجموعه کامل را در سطح مناسب بررسی کنید.
SMC اغلب نقطه شروع بهتری برای قطعات عایق ساختاری گسترده است. BMC/DMC اغلب نقطه شروع بهتری برای قطعات قالبگیری شده فشرده، دقیق و دارای اینسرتهای زیاد هستند. تصمیم نهایی به زنجیره شواهد بستگی دارد، نه به نام ماده.