


На этой странице
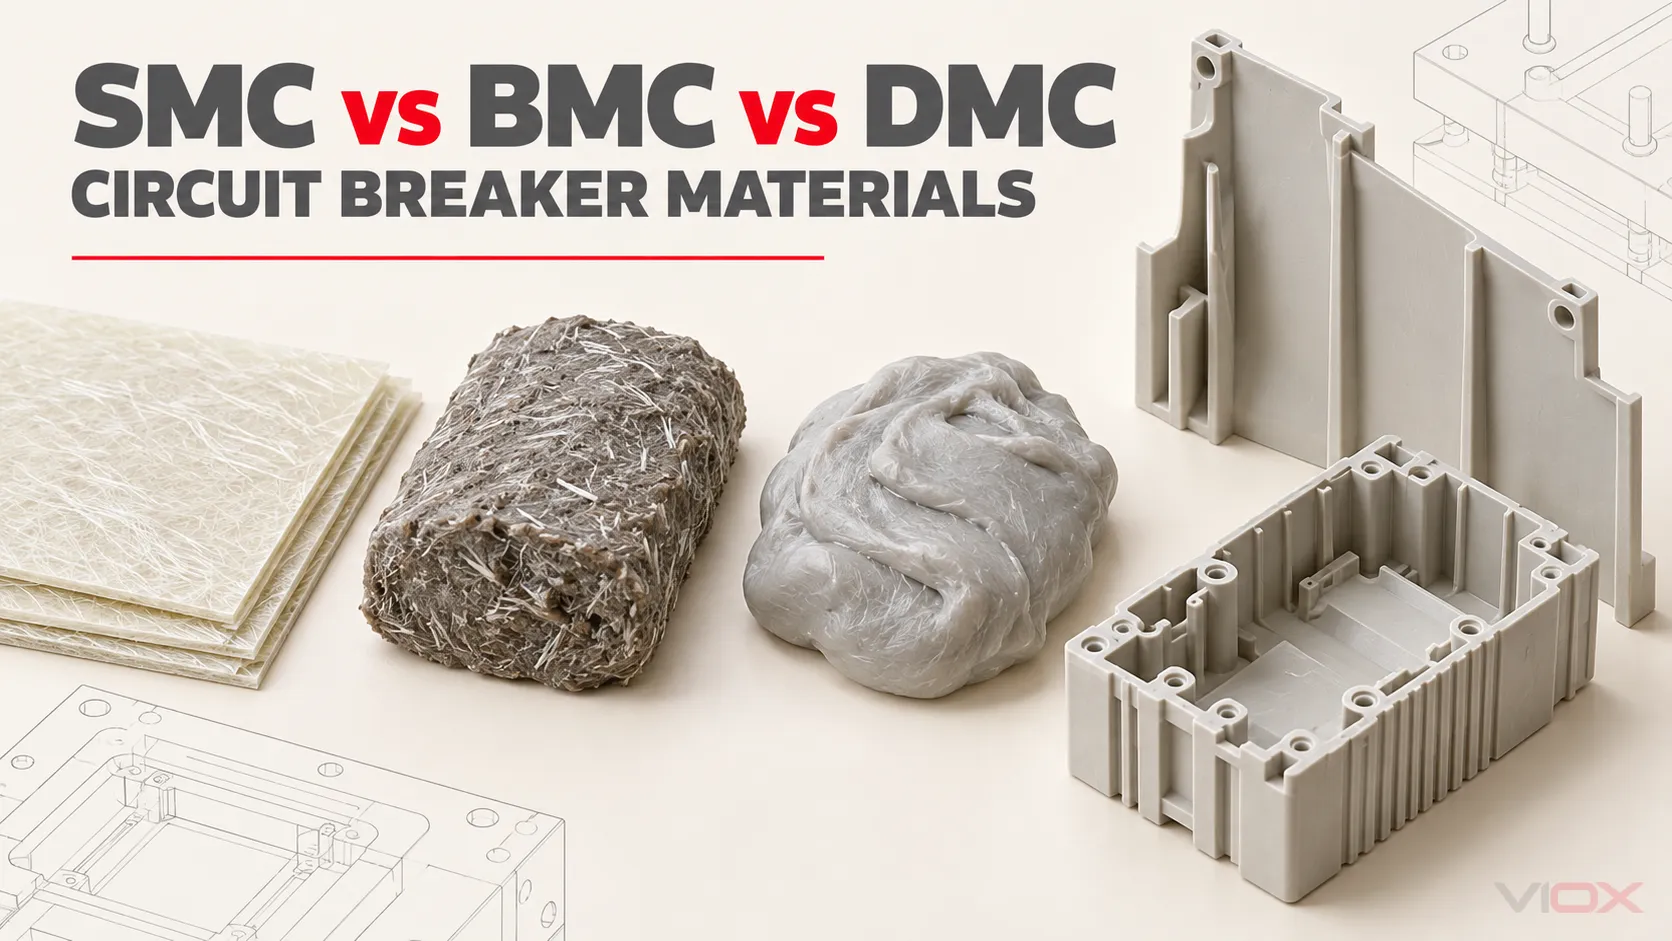
Для изоляционных деталей автоматических выключателей, листовой пресс-материал (SMC) обычно является более прочным начальным направлением для крупных конструкционных деталей, полученных методом компрессионного прессования, в то время как блочный пресс-материал (BMC) и тестообразный пресс-материал (DMC) обычно являются более предпочтительными отправными точками для небольших, более толстых, сложных деталей или деталей с закладными элементами. Это не универсальный рейтинг материалов. Точная марка компаунда, архитектура волокна, способ формования, геометрия детали и проверка готового устройства определяют, подходит ли материал.
Самое важное правило заключается в том, что название материала не определяет номинальные характеристики автоматического выключателя. Такие показатели, как PTI 600, GWFI 960 °C, результат испытания на диэлектрическую прочность или класс V-0, описывают эксплуатационные характеристики в рамках определенного испытания материала. Они не доказывают независимо отключающую способность, координацию изоляции, превышение температуры, механическую износостойкость или соответствие готового автоматического выключателя требованиям.
Краткий обзор SMC, BMC и DMC
| Критерий принятия решения | SMC (листовой пресс-материал) | BMC | DMC |
|---|---|---|---|
| Полный термин | Листовой пресс-материал (SMC) | Объемный пресс-материал (BMC) | Тестообразный пресс-материал (DMC) |
| Форма поставки | Подготовленный лист, обычно транспортируемый между пленками | Объемная форма, в виде бруска, куска или навески | Тестообразная насыпная шихта |
| Направление армирования | Обычно более длинные рубленые волокна, чем в стандартных марках BMC/DMC | Обычно более короткие рубленые волокна | Тесно связан с BMC; точное различие зависит от спецификации и состава |
| Нормальное направление обработки | Компрессионное формование | Компрессионное, трансферное или литьевое формование, если это допускается маркой | Допускается прессование или другой метод формования, предусмотренный маркой материала и технологическим процессом |
| Типовая расчетная прочность | Крупногабаритные или конструкционные изоляционные детали, для которых важны жесткость и ударопрочность | Детали сложной трехмерной формы, бобышки, ребра жесткости, закладные металлические элементы и сложные полости | Аналогичные области применения для объемных форм; уточните, рассматривает ли поставщик DMC как синоним, региональный термин или отдельный состав |
| Основное предостережение | Необходимо спроектировать параметры течения, ориентации волокон, размещения заряда и заполнения сложных деталей | Более короткие волокна и характер течения могут снизить структурные или ударные характеристики по сравнению с выбранной маркой SMC | Сама по себе аббревиатура не определяет метод загущения, тип волокна, смолы или эксплуатационные характеристики |
Используйте эту таблицу для выбора направления разработки, а не для утверждения материала. Полная спецификация материала и валидация литой детали остаются обязательными.
Что на самом деле означают эти три термина
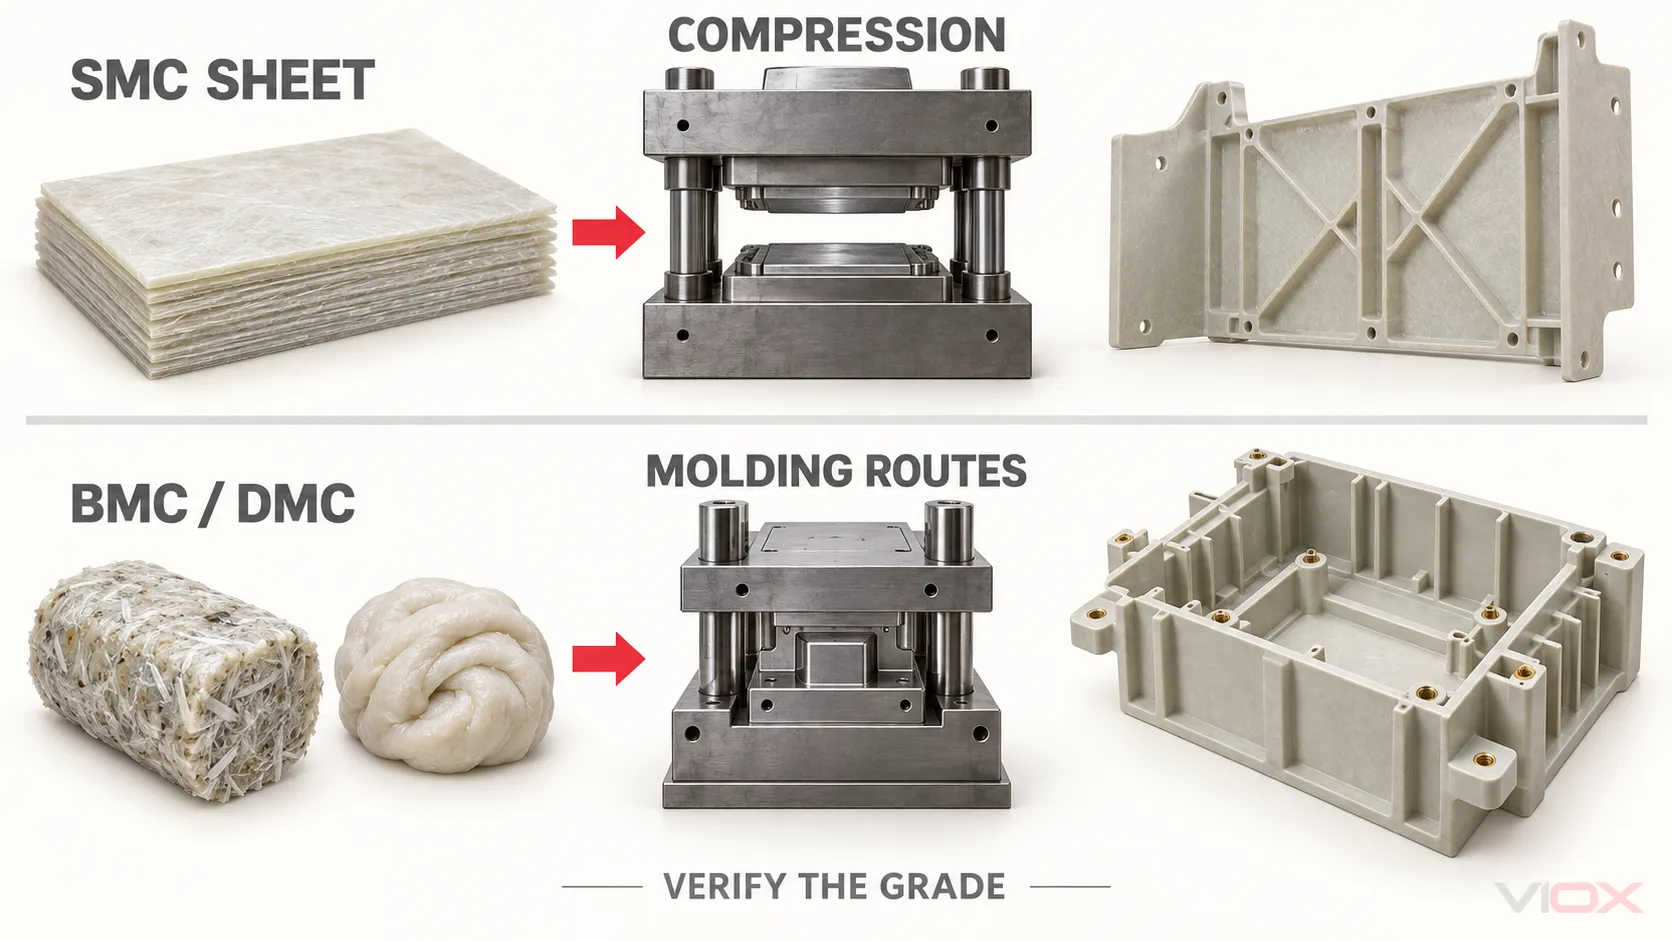
SMC: подготовленный листовой формовочный материал
SMC изготавливается путем объединения системы термореактивной смолы с рубленым армирующим наполнителем, минеральным наполнителем, инициатором или системой отверждения, загустителями и разделительными компонентами (где применимо), а также другими добавками. Смоляная паста и армирующий наполнитель объединяются в листовой промежуточный продукт, который созревает до состояния пригодного для формования материала.
Для формования лист нарезается на дозированные заготовки, помещается в нагретую пресс-форму, сжимается, выдерживается для растекания и отверждается. Размер и расположение заготовки влияют на расстояние растекания и ориентацию волокон. Эти переменные могут влиять на прочность, коробление, зоны спая, установку вставок, а также на правильность заполнения тонких или детализированных участков.
Листовая форма делает SMC особенно полезным, когда деталь сочетает в себе большую площадь поверхности и значительную структурную нагрузку. Это не означает, что каждая марка SMC подходит для любого крупного электрического компонента.
BMC: объемный формовочный материал
BMC объединяет термореактивную смолу, рубленый армирующий наполнитель, наполнитель, систему отверждения, разделительную систему и другие добавки в высоковязкий объемный компаунд. По сравнению с обычным SMC, армирующий наполнитель обычно короче, а материал легче дозировать в компактную полость.
В зависимости от марки и оборудования, BMC может подвергаться компрессионному, трансферному или литьевому формованию. Его текучесть позволяет формировать ребра жесткости, бобышки, клеммные барьеры, закладные элементы, утолщенные секции и другие трехмерные элементы, которые может быть трудно заполнить с помощью SMC.
Компромисс заключается не просто в утверждении “BMC — слабый материал”. Скорее, укорочение волокон, их ориентация, содержание смолы и наполнителя, зоны сварки и история формования могут создавать иную область механических свойств по сравнению с SMC. Эта область может быть вполне приемлемой для основания, крышки, опоры или изоляционного компонента автоматического выключателя при условии соблюдения установленных испытаний и требований к готовому изделию.
DMC: относится к BMC, но не определяется только этой аббревиатурой
DMC описывает тестообразный формовочный материал. Отраслевая терминология не является абсолютно единообразной: некоторые поставщики и регионы используют BMC и DMC практически как взаимозаменяемые понятия, в то время как в спецификациях их могут различать по составу, методу загущения, консистенции при обработке или форме выпуска продукта.
Текущий ISO 8606:2025 рассматривает BMC и DMC как типы препрегов и устанавливает требования к материалам с загустителями или без них. Поэтому покупателю не следует переводить DMC автоматически в BMC, или рассматривать эти два материала как классы эксплуатационных характеристик. Запрашивайте полное обозначение материала, семейство состава, информацию об армировании, технологический маршрут и заявленные данные о свойствах.
Как форма материала влияет на готовую деталь
Инженерная цепочка выглядит следующим образом:
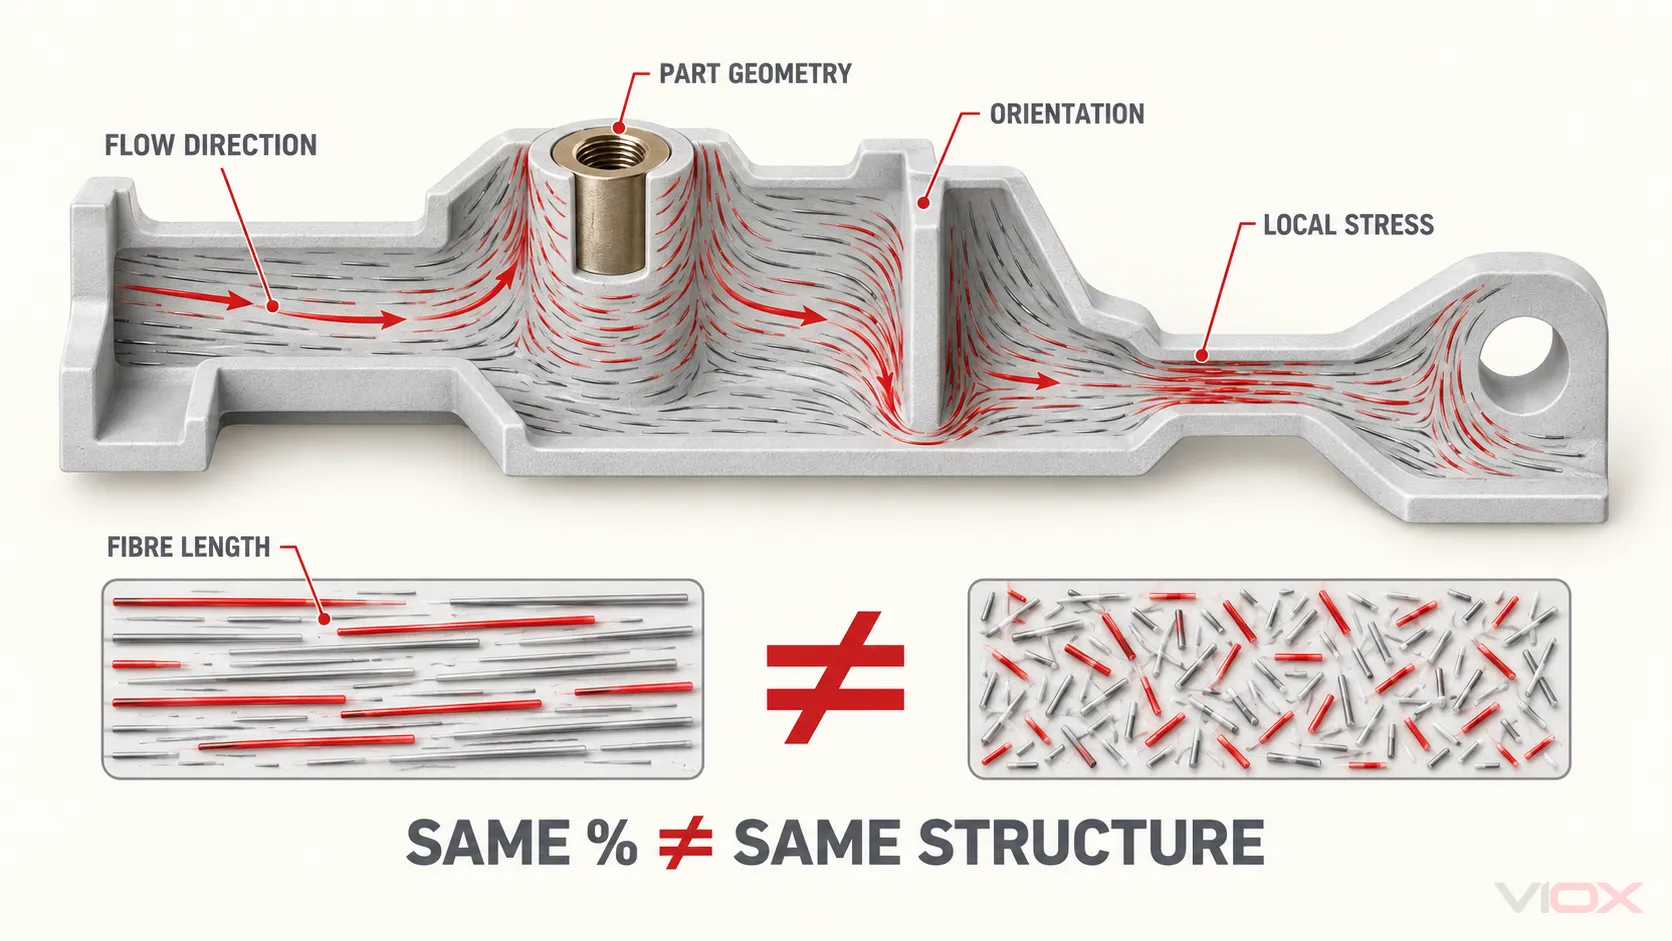
форма загрузки → длина и распределение волокон → течение и ориентация в пресс-форме → микроструктура отливки → свойства детали → проверка на уровне автоматического выключателя
Каждое звено имеет значение.
- Форма загрузки определяет процесс обработки и размещения. Листы SMC можно нарезать и укладывать для управления потоком по всей площади пресс-формы. Загрузки BMC/DMC можно взвешивать и размещать вокруг сложных участков или подавать через совместимое формовочное оборудование.
- Течение изменяет ориентацию волокон. Опубликованный процент содержания стекловолокна не показывает, как волокна располагаются вокруг отверстий, ребер, вставок или узких сечений.
- Ориентация изменяет анизотропию. Литая деталь может демонстрировать различную прочность и усадку вдоль и поперек основного направления потока.
- Процесс изменяет дефекты. Недостаточная вентиляция, неправильное размещение заряда, загрязнение, отклонения в процессе отверждения, чрезмерный сдвиг или неконтролируемые условия установки вставок могут привести к образованию пустот, неполному заполнению, трещинам, оголению волокон, деформации или появлению слабых участков.
- Геометрия изменяет электрические и механические нагрузки. Толщина стенок, радиусы, пути утечки, зазоры, расстояние между вставками, воздействие дуги, нагрузка при креплении и токи короткого замыкания воздействуют на литую деталь, а не на плоский образец из технического паспорта.
Именно поэтому одинаковое содержание волокна не обеспечивает одинаковые эксплуатационные характеристики детали, и поэтому более высокое значение из технического паспорта не может заменить анализ чертежа или испытание литой детали.
Почему термореактивные компаунды используются в автоматических выключателях
Правильно подобранные термореактивные композиты, армированные волокном, могут сочетать в себе электроизоляцию, стабильность размеров, термостойкость, огнестойкость, механическую прочность и технологичность формования. Это сочетание ценно там, где литая деталь должна фиксировать токопроводящие узлы, поддерживать механизм, удерживать вставки, разделять токоведущие части или служить частью корпуса вокруг коммутационных компонентов.
Типичные объекты для проектирования включают:
- основания и крышки автоматических выключателей в литом корпусе (MCCB);
- внутренние изоляционные барьеры и опоры;
- запрессованные в форму клеммы или опоры проводников;
- изоляционные детали, расположенные вблизи дуги, в зависимости от конструкции и верификации устройства;
- конструкционные изоляционные детали воздушных автоматических выключателей или распределительных устройств;
- опоры шин и опорные изоляторы.
Это указания по применению, а не универсальные положения по конструкции. В некоторых автоматических выключателях или их компонентах используются инженерные термопласты, в других — реактопласты, керамика, слоистые пластики или комбинации материалов. Корпуса MCB, например, не обязательно изготавливаются из BMC только потому, что BMC широко применяется в некоторых более крупных конструкциях в литых корпусах.
Для более широкого выбора между PA66, PBT, PC, POM, PPS и компаундами на основе реактопластов используйте руководство VIOX по инженерным пластикам для электрических компонентов.
Сравнительный анализ марок SMC и BMC
GB/T 23641-2018 — действующий национальный стандарт КНР на ненасыщенные полиэфирные SMC и BMC, армированные стекловолокном, для электротехнических целей. В следующей выдержке сравниваются два конкретных обозначения, предусмотренных в рамках данного стандарта: UP-SMC-25a и UP-BMC-25a.
Он не нет описывают все SMC и BMC. Приведенные цифры являются требованиями к классу материала согласно указанному стандарту испытаний, а не гарантированными свойствами произвольного коммерческого компаунда или готовой детали автоматического выключателя.
| Недвижимость | UP-SMC-25a | UP-BMC-25a | Техническая интерпретация |
|---|---|---|---|
| Содержание стекловолокна | 25 ± 2,5% | 25 ± 2,5% | Равная массовая доля не означает одинаковую длину волокна, ориентацию или прочность детали |
| Модуль упругости при растяжении | ≥10 000 МПа | ≥12 500 МПа | Жесткость сама по себе не позволяет прогнозировать сопротивление разрушению или ударную вязкость |
| Предел прочности при растяжении | ≥60 МПа | ≥30 МПа | Данная выбранная марка SMC обладает более высоким минимальным пределом прочности при растяжении |
| Относительное удлинение при разрыве | ≥2.0% | ≥0.5% | Выбранные марки имеют различные пределы деформации до разрушения |
| Предел прочности на сжатие | ≥170 MPa | ≥120 MPa | Актуально для зажимных и опорных нагрузок, однако геометрия вставки и концентрация напряжений по-прежнему имеют значение |
| Модуль упругости при изгибе | ≥10 000 МПа | ≥10 000 МПа | Указанный минимум одинаков для этих двух марок |
| Предел прочности при изгибе | ≥180 MPa | ≥90 MPa | Выбранная марка SMC обладает более высоким минимальным пределом прочности при изгибе |
| Ударная вязкость по Шарпи | ≥75 kJ/m² | ≥30 кДж/м² | Выбранная марка SMC имеет более высокий минимальный показатель ударной вязкости |
| Температура деформации под нагрузкой | ≥240 °C | ≥220 °C | Сравнительное испытание материала, а не допустимая рабочая температура автоматического выключателя |
| Коэффициент линейного теплового расширения | ≤30 × 10⁻⁶/K | ≤30 × 10⁻⁶/K | Оба имеют указанный предел; направление литья и технологический процесс остаются значимыми |
| Температурный индекс, TI | ≥130 | ≥130 | Показатель теплостойкости материала, а не самостоятельный номинальный температурный показатель устройства |
| Электрическая прочность | ≥22 kV/mm | ≥22 kV/mm | Результат для образца; характеристики готовой изоляции зависят от толщины, геометрии, поверхностей раздела, дефектов и условий |
| Относительная диэлектрическая проницаемость при 100 Hz | ≤4.8 | ≤4.5 | Относится к диэлектрическим характеристикам, но редко является единственным критерием при выборе материала автоматического выключателя |
| Коэффициент диэлектрических потерь при 100 Hz | ≤0.02 | ≤0.02 | Оба соответствуют указанному максимуму при проведении установленного испытания |
| Индекс контрольного трекинга, PTI | ≥600 | ≥600 | Указывает на прохождение испытания на стойкость к трекингу при заданном напряжении; это не является номинальным напряжением системы |
| Дугостойкость | ≥180 s | ≥180 s | Полезно для сравнительной оценки материалов; не воспроизводит процесс разрыва цепи автоматическим выключателем |
| Воспламеняемость | Не хуже, чем V-0 | Не хуже, чем V-0 | Определенная классификация образца; готовое изделие по-прежнему требует соответствующей оценки |
| Кислородный индекс | — | ≥38% | Указано только для выбранной марки BMC в данном сравнении |
| Индекс воспламеняемости от нагретой проволоки, GWFI | — | ≥960 °C при 3.0 мм | Результат для материала при указанной толщине; не следует автоматически переносить его на другую толщину или конечное изделие |
| Плотность | 1.60–2.00 г/см³ | 1.70–2.10 г/см³ | Влияет на массу детали и сравнение состава, а не на качество как таковое |
| Усадка при формовании | ≤0.14% | ≤0.14% | Предел материала не исключает локальное коробление или влияние инструмента/технологического процесса |
| Водопоглощение | ≤0.21% | ≤0.21% | Оба материала имеют указанный максимум; фактические эксплуатационные характеристики зависят от конкретной детали и условий |
Важный вывод заключается не в том, что “SMC всегда лучше”. А в том, что эти две марки стекловолокна с содержанием 25% достигают схожих заявленных электрических пределов, существенно различаясь при этом по ряду требований к прочности и ударным нагрузкам. Это иллюстрирует, почему электрические и механические данные должны рассматриваться в совокупности.
Для спецификации на закупку или файла соответствия проверяйте каждое значение, состояние образца и указанный метод испытаний в соответствии с контролируемой копией стандарта GB/T 23641-2018 и точной документацией на коммерческий сорт материала. Данная таблица является инженерным сравнением, а не заменой стандарта.
GB/T 15568-2024 охватывает SMC общего назначения. Он может поддерживать общий материальный контекст, но не должен заменять собой требования к электротехническому классу материала и подтверждающие документы на готовую продукцию, необходимые для применения в автоматических выключателях.
Что доказывают — и чего не доказывают — электрические и тепловые характеристики
PTI и CTI определяют поведение при трекинге
IEC 60112:2025 определяет методы определения контрольного индекса трекингостойкости (PTI) и сравнительного индекса трекингостойкости (CTI) на образцах твердых изоляционных материалов или пластинах из материала с использованием переменного напряжения. PTI используется в качестве критерия приемки и контроля качества; CTI в основном используется для характеристики и сравнения материалов.
Результат PTI не является рабочим напряжением материала и сам по себе не определяет путь утечки. Степень загрязнения, группа материала, электрическое поле, геометрия поверхности, условия установки, а также применимые требования к изделию или координации изоляции по-прежнему имеют значение.
GWFI — это испытание материала на воспламеняемость
IEC 60695-2-12:2021 определяет метод испытания на воспламеняемость с помощью раскаленной проволоки для образцов материалов. Результат относится к испытанному материалу и условиям образца, включая толщину. Оценка конечного изделия с помощью раскаленной проволоки и полная оценка пожарной опасности автоматического выключателя являются отдельными вопросами.
Дугостойкость является предварительным показателем дифференциации материалов
IEC 61621 описывает испытание на дугостойкость при высоком напряжении и малом токе, предназначенное для предварительной дифференциации, обнаружения изменений в составе и контроля качества сухих твердых изоляционных материалов. Оно не воспроизводит дугу высокого тока, давление газа, токопроводящие отложения, движение контактов или последовательность размыкания внутри автоматического выключателя.
Температура изгиба под нагрузкой не является номинальной рабочей температурой
Температура деформации под нагрузкой измеряется при заданных геометрических параметрах образца, напряжении и условиях нагрева. ISO 75-1:2020 предоставляет общий метод, в то время как ISO 75-3:2025 охватывает высокопрочные термореактивные слоистые пластики и пластмассы, армированные длинным волокном. Полученный результат полезен для сравнения поведения материала при указанном испытании; он не дает разрешения на длительную эксплуатацию при данной температуре.
Сопоставление направления материала с деталью автоматического выключателя
| Деталь или проектное условие | Вероятное направление пуска | Почему | Требуется дополнительное подтверждение |
|---|---|---|---|
| Широкая несущая изоляционная панель или конструктивный барьер | SMC (листовой пресс-материал) | Более крупная листовая заготовка и структурное армирование могут подходить для широких форм, полученных методом компрессионного формования | Данные о сорте материала, анализ потока/ориентации, размеры формованной детали, механическая и электрическая проверка |
| Основание или крышка MCCB с ребрами жесткости, бобышками, вставками и трехмерными полостями | BMC/DMC или другой подходящий термореактивный материал | Методы объемной загрузки и совместимого формования позволяют заполнять детализированную геометрию с большей толщиной стенок | Точная марка материала, процесс закладки, контроль отверждения, проверка размеров, испытания деталей и верификация на уровне автоматического выключателя |
| Компактная изоляционная опора с закладными элементами, полученная методом литья | BMC/DMC или подходящий конструкционный термопласт | Детализированное течение материала вокруг встроенных металлических компонентов может определять выбор | Данные по усилию вырыва/крутящему моменту или нагрузке (в зависимости от применимости), требования к диэлектрическим свойствам и стойкости к трекингу, качество сечения, контроль изменений |
| Опора или изолятор шинопровода | BMC/DMC, SMC, литьевая смола или другая указанная система | Электрическая изоляция и механическая опора должны рассматриваться совместно | Чертеж, вставки, номинальные механические нагрузки, окружающая среда, диэлектрические характеристики и проверка сборки |
| Тонкая прецизионная деталь механизма, расположенная вдали от зоны высокой изоляционной нагрузки | Часто используется инженерный термопласт, а не SMC/BMC | Мелкие элементы, защелки, трение и точность литья могут быть определяющими факторами | Точная марка полимера, поведение при воздействии влаги/тепла, требования к огнестойкости и электрическим характеристикам, износостойкость |
| Изоляционный компонент, расположенный вблизи зоны дуги | Система материалов, специфичных для изделия | Воздействие дуги, отложения, поток газа, геометрия и конструкция прерывания тока являются определяющими факторами | Точные данные о конструкции автоматического выключателя; никогда не выбирайте устройство, основываясь только на общих показателях дугостойкости |
VIOX Семейство изделий MCCB обеспечивает контекст устройства, в то время как семейства продуктов изоляторов для шин показывает другое применение, где литая изоляция и структурная поддержка должны оцениваться совместно. Наличие изделия, точный материал, номинальные характеристики и подтверждение соответствия должны быть проверены для соответствующей модели.
Что следует запрашивать покупателям и инженерам
Обоснованный пакет документов для утверждения связывает пять идентификаторов:
чертеж детали → обозначение материала → партия литья → протокол испытаний → готовый автоматический выключатель или сборка
Запросите как минимум:
- полное составное обозначение, семейство смол, содержание армирующего наполнителя, цвет и одобренного поставщика;
- контролируемый технический паспорт материала и применимую спецификацию или марку;
- методы испытаний, толщину образца, кондиционирование, направление и допустимые значения для соответствующих характеристик;
- чертеж, на котором указаны критическая толщина стенок, вставки, радиусы, пути утечки, барьеры и точки приложения нагрузки;
- средства контроля процесса формования для идентификации шихты или сырья, отверждения, инструмента, полостей, вставок и несоответствующих деталей;
- прослеживаемость партии от поступающего компаунда до отформованной детали и готового устройства;
- правила контроля изменений, охватывающие смолу, наполнитель, волокно, добавки, пигмент, поставщика, оснастку, процесс и производственную площадку;
- контроль и проверка литых деталей в соответствии с их функциональным назначением;
- подтверждение соответствия готового автоматического выключателя или сборки применимому стандарту на продукцию и требованиям целевого рынка.
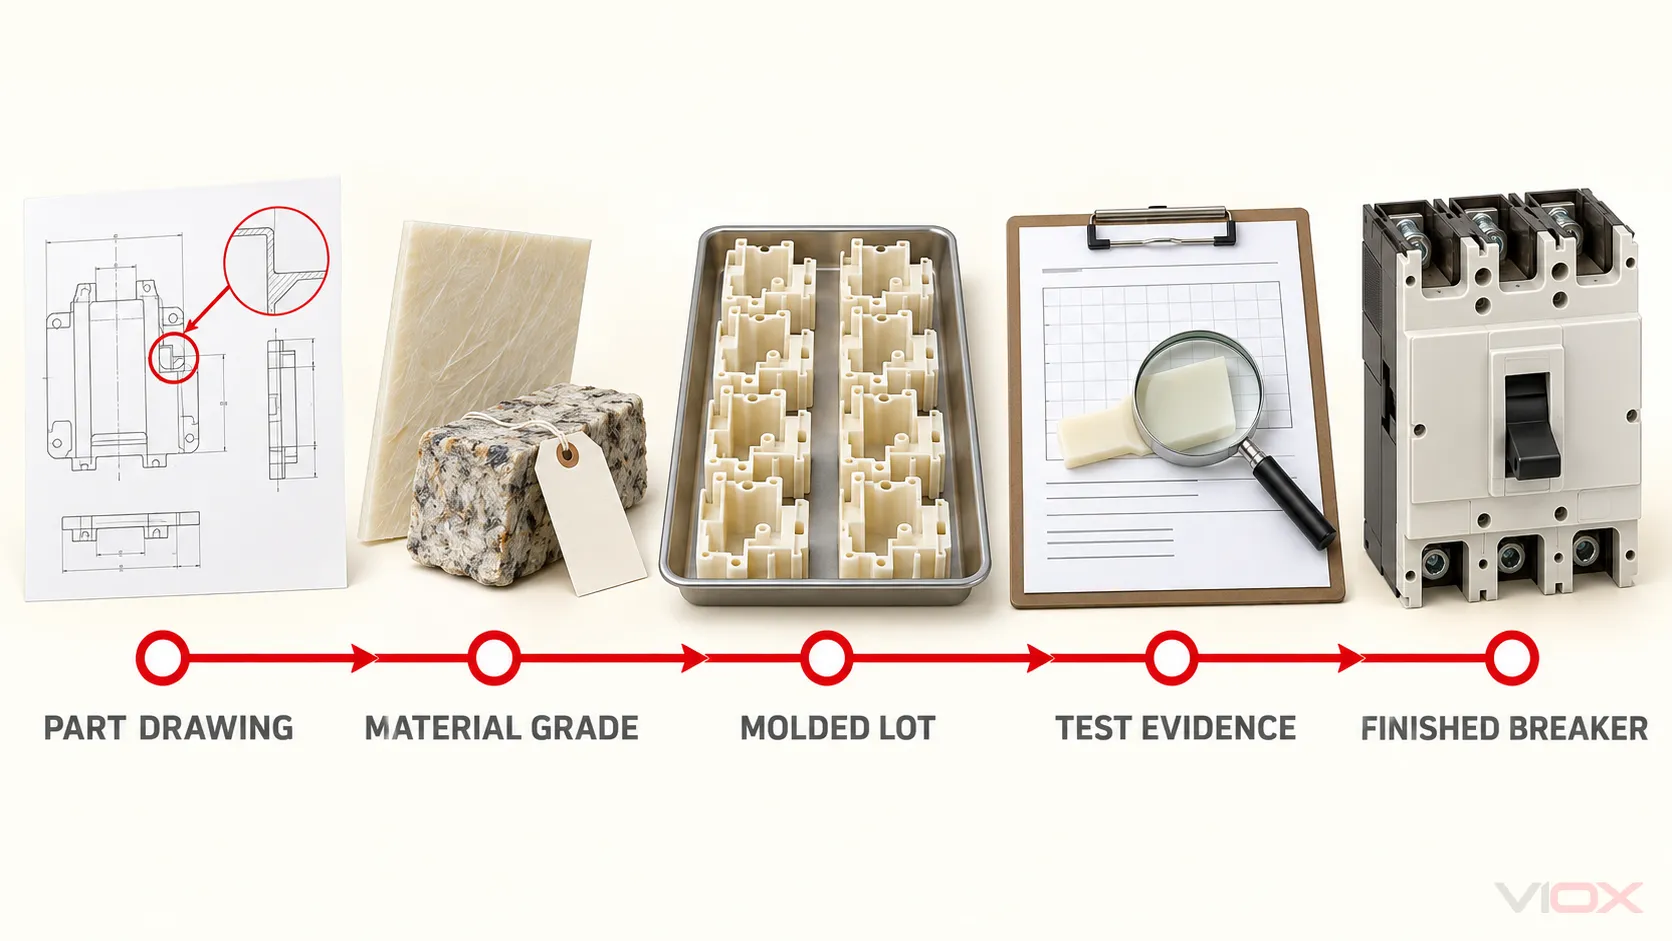
Сертификат завода-изготовителя полимерных материалов, сертификат ISO 9001 или технический паспорт материала могут подтвердить одно звено. Ни один из них не доказывает целостность всей цепи. Статья VIOX о обеспечение качества при производстве MCB объясняет тот же принцип идентификации и контроля изменений на уровне готового устройства.
Вопросы и ответы
Являются ли DMC и BMC одним и тем же?
Иногда эти термины используются в торговле как взаимозаменяемые, но их не следует считать идентичными в технической спецификации. ISO 8606:2025 признает BMC и DMC типами препрегов для формования. Уточните, как поставщик определяет этот термин, и получите полную спецификацию марки материала.
Всегда ли SMC прочнее, чем BMC?
Нет. Обычный SMC часто использует архитектуру волокон, которая обеспечивает более высокие структурные и ударные характеристики, но результат зависит от сравниваемых марок, системы смол и наполнителей, содержания и ориентации волокон, процесса формования, а также геометрии образца или детали. Таблица UP-SMC-25a в сравнении с UP-BMC-25a — это сравнение двух марок, а не универсальный закон.
Почему BMC используется для корпусов и крышек MCCB?
BMC позволяет сочетать свойства термореактивной изоляции с возможностью заполнения ребер, бобышек, зон установки вставок и других сложных трехмерных элементов. Пригодность материала зависит от конкретной рецептуры, конструкции детали, параметров литья и испытаний на уровне автоматического выключателя.
Означает ли PTI 600, что материал можно использовать при напряжении 600 V?
Нет. PTI — это результат определенного испытания на поверхностный трекинг, а не номинальное рабочее напряжение. Конструкция изделия также должна учитывать пути утечки и воздушные зазоры, степень загрязнения, геометрию, условия окружающей среды и требования стандартов на продукцию.
Могут ли данные испытаний материала подтвердить отключающую способность MCCB?
Нет. Отключающая способность — это характеристика готового устройства, зависящая от контактов, механизма, токоведущих путей, системы дугогашения, корпуса, изоляции, клемм и испытанной конструкции. Данные о материале помогают при проектировании и контроле качества, но сами по себе не могут определять номинальную отключающую способность автоматического выключателя.
Итоговое инженерное правило
Не выбирайте SMC, BMC или DMC по аббревиатуре. Выбирайте определенную марку компаунда и технологию литья для конкретной геометрии детали, затем проверьте литую деталь и автоматический выключатель в сборе или узел на соответствующем уровне.
SMC часто является лучшей отправной точкой для крупных конструкционных изоляционных деталей. BMC/DMC часто являются лучшей отправной точкой для компактных, детализированных и насыщенных вставками литых деталей. Окончательное решение зависит от цепочки доказательств, а не от названия материала.