

このページについて
MCB製造における品質保証は、1枚の証明書、1件の検査報告書、あるいは試験ベンチの写真1枚で証明されるものではありません。信頼できるシステムとは、 特定のMCBモデルおよび宣言された定格を、 適用される製品規格、設計検証、管理された製造、適切な製造検査、変更管理、および追跡可能な記録に結びつけるものです。.
この区別は調達において重要です。型式試験や認証試験は、設計の代表サンプルが規定の要件を満たしていることを示すことはできます。しかし、それ自体が、その後のすべての製造ロットが同一であることを証明するものではありません。逆に、工場が有用な工程内検査を実施していたとしても、それらの検査は、宣言された製品定格に必要な設計レベルの短絡試験や耐久性のエビデンスに取って代わることはできません。.
MCB品質エビデンスチェーン
購入者にとっての実務的な問いは、単に「この工場はMCBを試験しているか?」ということではありません。「サプライヤーはこの発注を検証済みの設計と結びつけ、製造上のばらつきがどのように管理されているかを示せるか?」ということです。“
| 品質レイヤー | 主な目的 | 要求すべき証拠 | それ単体では証明できないこと |
|---|---|---|---|
| 製品および規格の定義 | 正確なデバイス、定格、対象市場、および適用要件を確立する | データシート、銘板アートワーク、モデルコード、適用規格および版数 | 設計がすべての必須評価に合格していること |
| 設計または型式検証 | 設計の代表サンプルが宣言された要件を満たせることを実証する | 必要な場合の有効な証明書、完全または関連する試験報告書、モデルファミリーのスケジュール | すべての生産ユニットに欠陥がないこと |
| 受入および工程内管理 | 材料、寸法、組立、および校正を管理限界内に維持すること | 仕様書、管理計画書、検査記録、設備状態、作業指示書 | 設計根拠を伴わない製品規格への完全適合 |
| 生産検証 | 適用される計画を用いて、組立、校正、絶縁耐力、マーキング、または機能上の不適合を検出すること | 合格基準および設備IDを含むルーチン試験およびロット検査の記録 | 必要な設計レベルの証拠によって裏付けられていない限り、宣言された遮断容量 |
| 変更管理およびトレーサビリティ | 試験済みの設計と出荷製品との間の関係を維持すること | ロットコード、部品表(BOM)の改訂、承認済み変更記録、不適合および是正処置記録 | 文書化されていない製品変更が、以前のレポートの範囲内に留まっていること |
最も強力な証拠は、5つの層すべてにわたって関連付けられています。証明書番号は、定義されたモデルファミリーに紐付いている必要があります。モデルは、管理された部品表およびプロセスに紐付いている必要があります。出荷されたロットは、識別された機器および合格基準を用いて作成された検査記録および試験記録に紐付いている必要があります。.
ステップ1:工場を監査する前に、製品と市場を定義する
品質チェックは、製品の範囲が確定した後に初めて意味を持ちます。最低限、購入者と製造業者は以下の点について合意しておく必要があります:
- ACまたはDCの用途;
- 極構成;
- 定格電流および定格電圧;
- トリップ特性;
- 規定短絡容量;
- 想定される設置環境および使用環境;
- 対象国または市場;
- 適用製品規格および必要な適合ルート;
- 正確なカタログ番号、ラベル、および梱包識別情報。.
適用される家庭用および類似のAC回路遮断器については、, IEC 60898-1 規定された電圧、電流、および短絡容量の制限内にあるデバイスを対象としています。. IEC 60947-2 その適用範囲内にある、指示を受けた者または熟練者が設置および操作することを意図した回路遮断器に適用されます。これらの規格は互換性のあるラベルではなく、「IEC回路遮断器」といった一般的な記述だけでは不十分です。.
北米の供給規格は別の経路をたどります。UL Solutionsは、UL 489を、サービス、フィーダー、または分岐回路の保護に使用されるMCCB、スイッチ、およびエンクロージャーの主要規格として定めています。当該市場向けの製品は、IEC準拠のレポートがあるからといって同等とみなすのではなく、適切な北米のカテゴリーおよび認証要件に基づいて評価されるべきです。.
規格の版数も重要です。新規プロジェクトの仕様を決定する際には、最新のIECページを確認する必要があります。既存の証明書やレポートは、対象となる認証スキームまたは当局が受け入れる版数および移行ルールに照らして検討されるべきです。.
ステップ2:設計レベルの証拠を確認する
設計または型式検証では、定義されたMCBの構造が、適用される試験条件下で宣言された性能を発揮できるかどうかを問います。規格および適合性ルートに応じて、プログラムは以下の項目などを扱う場合があります。
- マーキングおよび構造、;
- 端子および導体接続、;
- 機械的および電気的動作;
- 誘電特性;
- 温度上昇;
- 時間-電流動作特性;
- 短絡性能;
- 熱、異常熱、火災、または環境影響に対する耐性;
- 耐久性または耐用性。.
正確な手順、サンプルグループ分け、合格基準、および試験条件は、適用される規格および認証プログラムに基づかなければなりません。マーケティングチェックリストは、これらの文書の代わりにはなりません。.
レポート、証明書、および製品を照合してください。
証明書を単独で確認しないでください。証明書、レポート、データシート、銘板、サンプル、および購入仕様書の間で、以下の項目を比較してください:
- 製造業者および製造拠点;;
- 証明書保持者;;
- 製品カテゴリおよび規格版;;
- モデルまたはシリーズ名;;
- 極構成;;
- 電流および電圧の定格;;
- トリップ曲線または動作特性、;
- 短絡定格およびそれに付随する条件、;
- 構造のバリエーションまたはモデルファミリーのスケジュール、;
- 発行日、ステータス、レポート参照番号、および認証機関による検証ルート。.
10 kAの注文に対して6 kAのレポートが提示された場合、または2極モデルが参照されたファミリースケジュールに含まれていない場合、外観が似ている筐体でそのギャップを埋めることはできません。当社の記事「 なぜ10 kA MCBの大量生産が困難なのか 」では、遮断容量の証明が単なる製品ラベルではなく、試験済みの構造と定格に帰属する理由を説明しています。.
ステップ3:機能別に材料とコンポーネントを管理する
受入検査はリスクベースで行うべきです。その目的は、低リスクのすべての品目について証明書を収集することではなく、保護性能、温度上昇、絶縁、機械的動作、または接続の信頼性に影響を及ぼし得る特性を管理することにあります。.
| コンポーネントまたはサブシステム | 品質リスク | 管理された証拠の例 |
|---|---|---|
| バイメタルおよび熱経路 | 材料、形状、接合、または校正のばらつきに起因する過負荷応答のシフト | 承認済み仕様書、寸法、サプライヤー/ロット識別情報、工程および校正記録 |
| 電磁引き外し | 意図した範囲外での瞬時引き外し | コイルまたは導体の仕様、アーマチュアの形状、組み立て設定、検証済みの校正方法 |
| 接点および電流経路 | 過熱、溶着、浸食、または不安定な抵抗 | 材料および寸法の仕様、接合プロセスの管理、検査結果 |
| アーク制御部品 | 一貫性のない遮断性能または損傷の封じ込め | 制御された形状、材料仕様、組み立て方向、変更承認 |
| モールドハウジングおよび絶縁 | 亀裂、変形、不十分なクリアランス、または材料の代替 | 承認された樹脂/仕様、成形管理、寸法および外観基準 |
| 端子およびねじ | 導体の締め付け不良、ねじ山の損傷、または過度の発熱 | 寸法、材料/コーティング仕様、組み立ておよび機能検査基準 |
| 機構部品 | 固着、不完全な開放、または不均一な接触力 | 治具管理、寸法検査、組立ポカヨケ、機械動作確認 |
ここは、不正な代替品が混入しやすい箇所でもあります。製造者は、代替サプライヤーや材料の変更がどのように認定されているか、またその変更が既存の製品試験や認証ファイルに基づいた再評価を必要とするかどうかを提示できる必要があります。.
ステップ4:制御組立および校正
MCBの性能は、電流経路、熱動素子、電磁解放装置、ラッチ、接点、スプリング、および消弧構造間の相互作用に依存します。詳細な因果関係の説明については、以下を参照してください。 MCBの仕組み. 。製造において品質管理の役割は、それらの相互作用を検証済みの構造限界内に維持することです。.
効果的なプロセス管理計画は、重要な特性を特定し、以下の5つの問いに答えるものです。
- どの特性が制御されるか?
- どの操作時に制御されるか?
- どのように測定されるか、あるいはドリフトがどのように防止されるか?
- 合格基準と対応計画は何か?
- どの記録が結果をロットまたはユニットに紐付けているか?
有用な管理手法には、治具や工具の検証、部品の向きの確認、校正された設定操作、機械的インターロック、ポカヨケ、初品承認、および測定値が管理限界に近づいた際の定義された対応などが含まれます。具体的な管理方法は製品設計と製造リスクに適合させる必要があり、自動化そのものは適合性の証拠にはなりません。.
ステップ5:製造チェックと設計試験の分離
バイヤーは、すべてのMCBが「全数試験済み」かどうかを頻繁に尋ねます。その表現はあまりに曖昧です。製造品質計画は通常、それぞれ異なる目的を持つ複数の活動を組み合わせて構成されます。.
| アクティビティ | 一般的な役割 | カバレッジ | 購入者からの質問 |
|---|---|---|---|
| 設計/型式検証 | 適用規格に対する規定設計の能力を確立する | 代表サンプルおよび規定の試験シーケンス | レポートはこの正確なモデルおよび定格を網羅しているか? |
| 日常的な製造検証 | 特定の製造上の欠陥を検出する | 適用規格、スキーム、および工場管理計画で要求される通り | 各ユニットにどのチェックが適用され、記録はどこにあるか? |
| 工程内検査または校正 | 最終組み立て前の重要特性の管理 | 定義された作業、単位、またはロット | 何を、どの機器で測定し、不適合発生時にはどうするか? |
| ロット検査または抜取検査 | 全数検査に適さないバッチの一貫性および特性の監視 | 規定された計画に基づいて選択されたサンプル | 抜取の根拠、合格基準、および処置ルールは何か? |
| 定期的な活動または監視活動 | 継続的な適合性の確認、または長期的な性能の監視 | 規定の間隔、サンプル、または認証監視 | 誰がそれを要求し、どのモデルおよび製造拠点が対象となるか? |
高エネルギー短絡試験を、すべてのユニットに対して実施される非破壊の最終チェックと混同してはなりません。これは、特定のサンプルに対して管理された条件下で実施される設計レベルの証拠です。したがって、サプライヤーは、適用される設計上の証拠と、その構造を再現するために使用される製造管理の両方を提示する必要があります。.
製造試験記録に含めるべき内容
信頼できる記録は、試験機の写真よりも有用です。管理計画に応じて、以下を特定する必要があります:
- 製品モデルおよび定格;;
- ロット、日付、ライン、またはユニット識別子;
- 試験または検査方法;
- 合格基準;
- 実際の結果または明確な合否判定;
- 機器またはステーション識別子;
- 校正または検証ステータス;
- オペレーターまたはシステム記録;
- 不合格ユニットおよび再試験ユニットの取り扱い。.
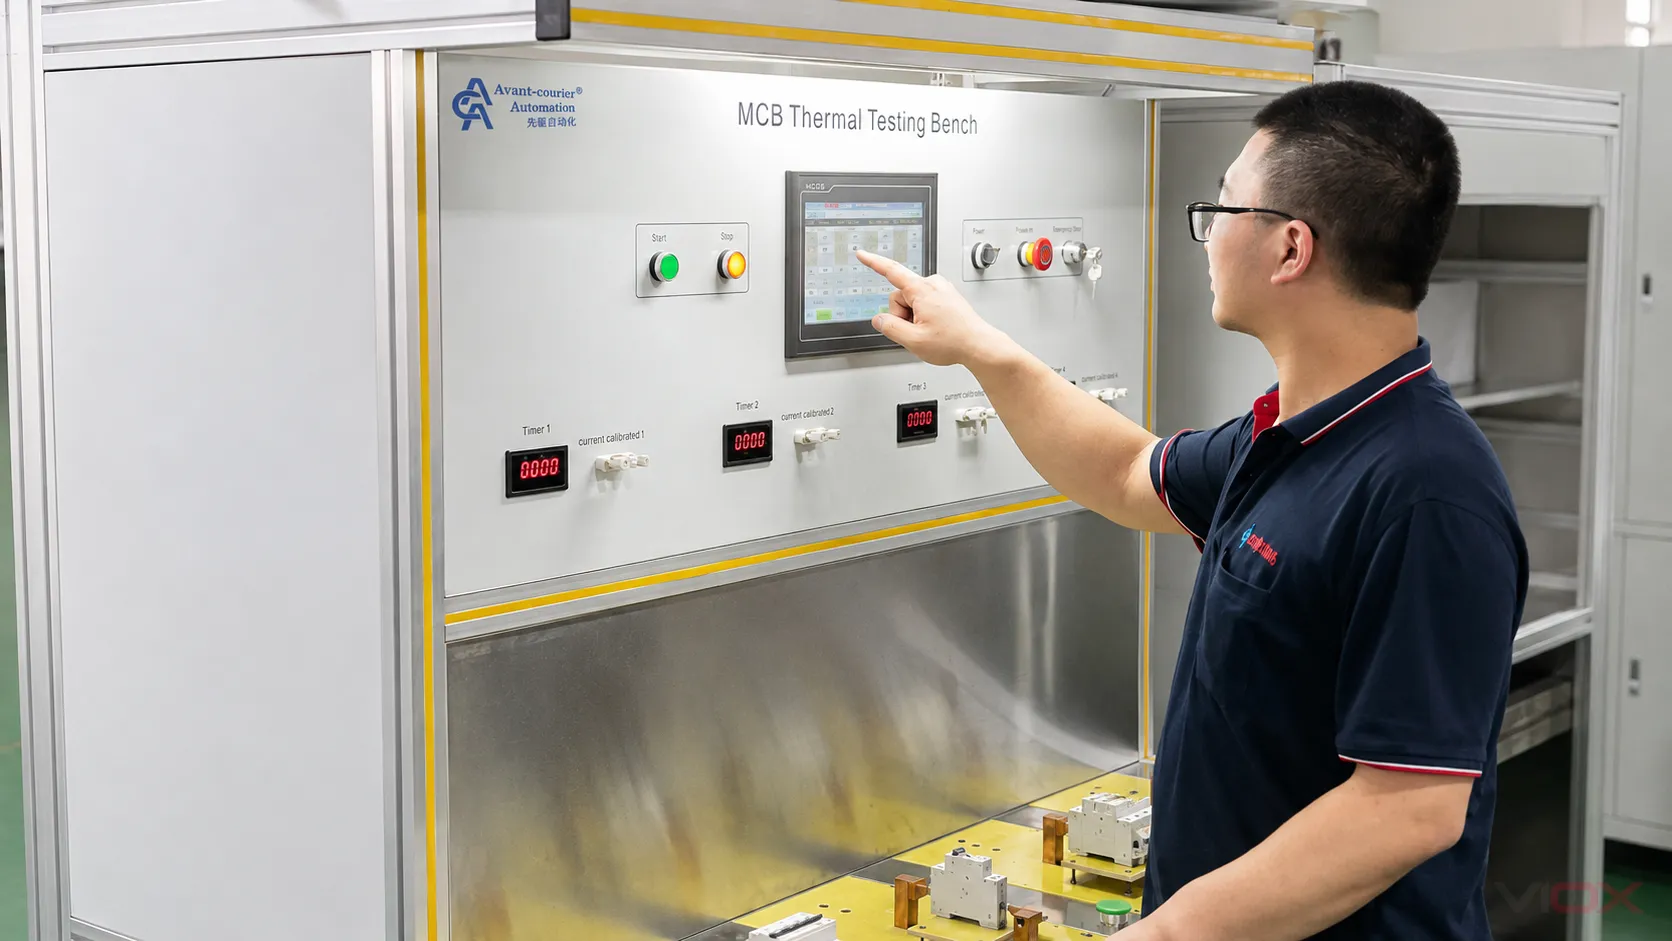
すべてのMCBに対して、単一の普遍的な電流、時間、絶縁耐圧、サンプルサイズ、または試験周波数を適用することは避けてください。これらの値は、適用される規格、デバイスファミリー、定格、試験目的、および承認された品質計画に依存します。.
ステップ6:トレーサビリティと変更管理の要求
トレーサビリティは、機密の計算式やサプライヤーの価格設定を公開する必要はありません。メーカーが問題を封じ込め、どの製品が影響を受ける可能性があるかを特定できるようにする必要があります。.
実用的なトレーサビリティチェーンは、以下を関連付けることができます:
完成したMCBまたはバッチコード → 製造日および製造ライン → 検査/試験記録 → 部品表(BOM)の改訂 → 重要部品のロット → 承認済みサプライヤーおよび変更履歴
変更管理は、初期承認と同様に重要です。新しい接点材料、バイメタルの供給源、成形部品、スプリング、消弧室の形状、端子設計、製造拠点、または校正方法は、性能や既存の適合性証拠の範囲に影響を与える可能性があります。レビューでは、その変更が許可されるか、社内での再検証が必要か、認証機関への報告が必要か、あるいは追加試験が必要かを判断する必要があります。.
不適合製品は識別し、隔離する必要があります。手直しおよび再試験のルールは文書化されるべきです。是正処置は、単に不合格となったサンプルを交換するのではなく、材料のばらつき、治具の摩耗、プロセスのドリフト、不明確な指示といった原因に対処するものであるべきです。.
ISOは次のように説明しています。 ISO 9001 品質管理システムのための要件を提供しており、これには管理された運用、文書化された情報、パフォーマンス評価、および改善が含まれます。そのフレームワークは、一貫した製造をサポートすることができます。. ISO 9001認証はMCB製品の証明書ではなく、特定の回路遮断器がIEC 60898-1、IEC 60947-2、UL 489、またはその他の宣言された定格に適合していることを証明するものではありません。.
MCBサプライヤー監査および文書チェックリスト
モデルの承認または製造指示書の発行前に、以下のチェックリストを使用してください。.
製品識別
適合性の証拠
製造管理
トレーサビリティおよび変更管理
MCBサプライヤー評価におけるレッドフラッグ
以下のいずれかの状況が見つかった場合は、承認プロセスを一時停止してください:
- 1つの認証が、関連性のないモデルや定格の範囲をカバーしていると主張するために使用されている場合。;
- 規格名に版数、レポート、または検証可能な認証参照が記載されていない場合。;
- ラベルデータがレポートや購入仕様書と異なる場合。;
- サプライヤーがすべてのユニットに対して完全な遮断容量試験を実施していると主張している場合。;
- 試験装置は示されているものの、手法、制限値、装置の状態、および記録が利用できません。;
- 重要な材料の代替が、エンジニアリングや適合性審査なしに行われる可能性があります。;
- 不合格となったユニットは、明確な処分規定がないまま、合格するまで単純に再試験されます。;
- バッチコードを製造記録や検査記録と関連付けることができません。;
- ISO 9001がMCB製品認証の証明として提示されています。;
- サプライヤーは、承認されたサンプルおよび出荷品がどの製造拠点で製造されたかを明らかにしません。.
工場写真で示せること、示せないこと
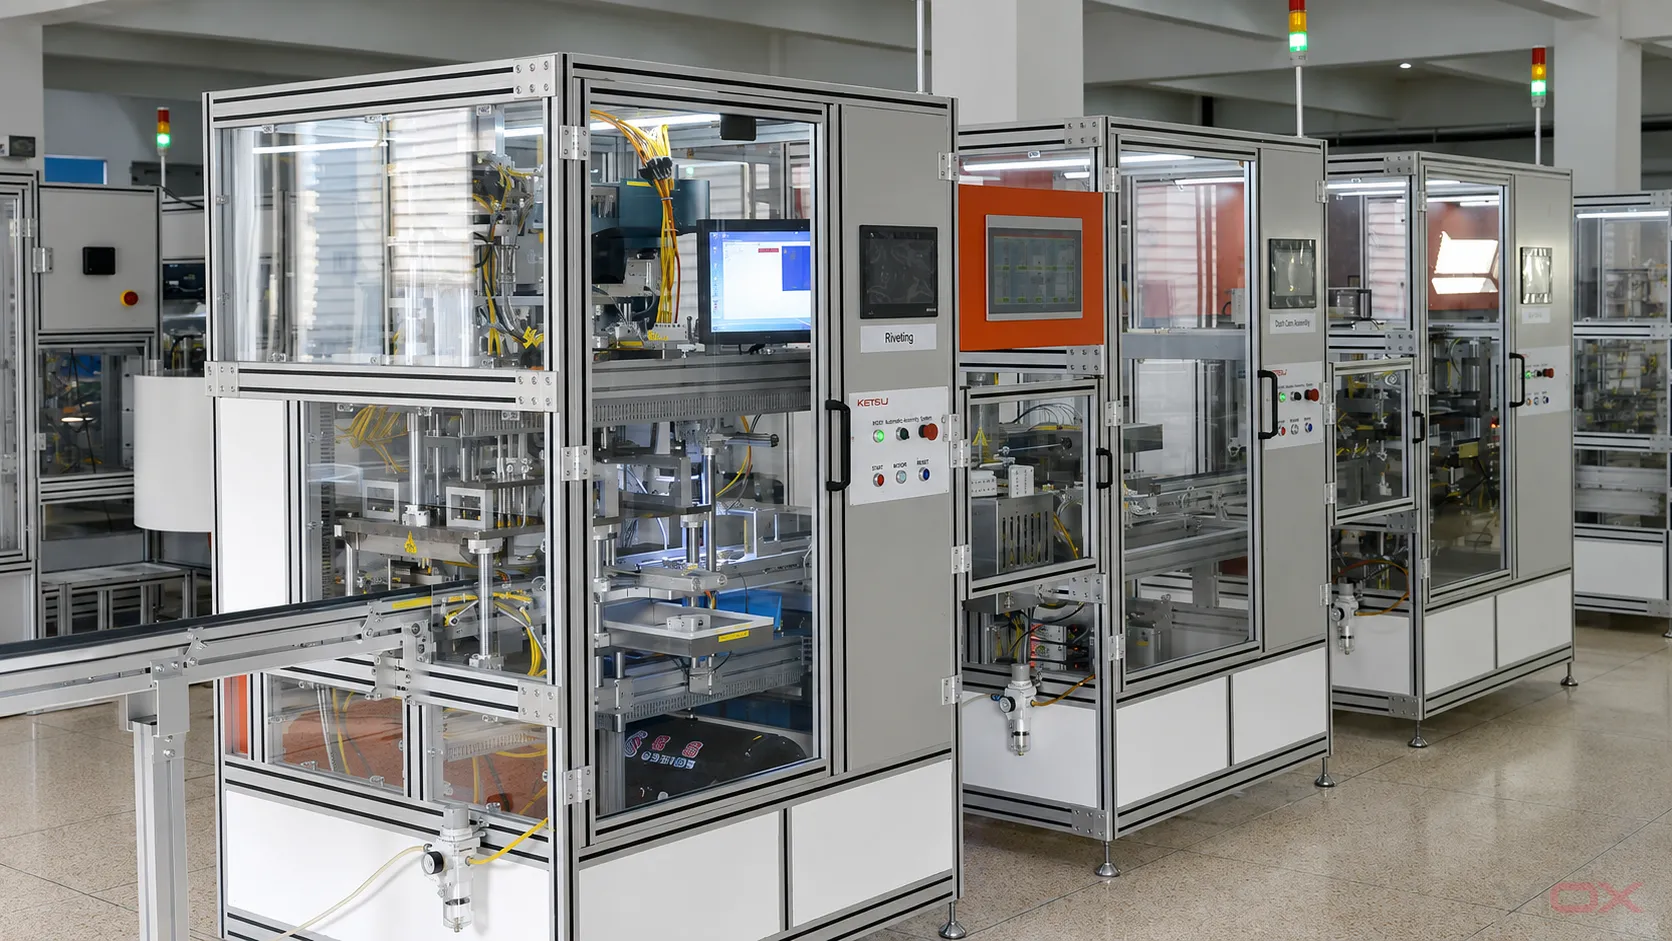
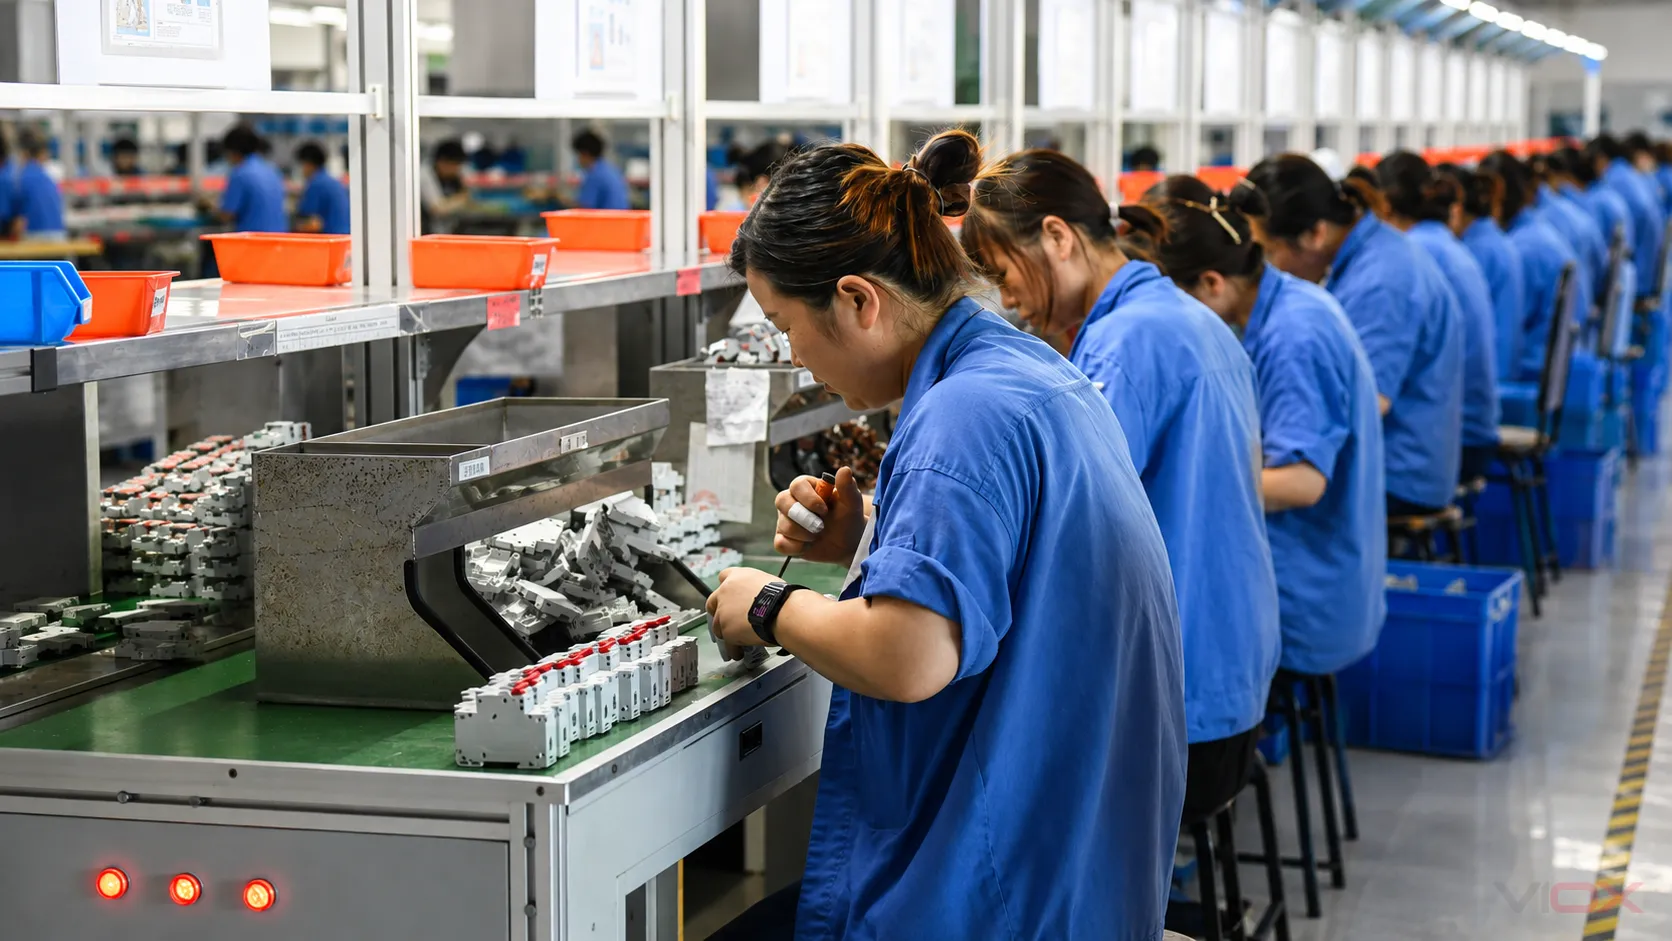
工場写真は、画像が撮影された時点で特定の装置、作業エリア、および作業が存在していたことを証明できます。これらは、バイヤーがラインレイアウト、自動化、手作業による組み立て、および利用可能な試験ステーションを理解するのに役立ちます。.
これらは、試験の精度、校正状況、サンプリング頻度、証明書の適用範囲、現在の製造の一貫性、または注文したモデルの適合性を証明するものではありません。写真はあくまで参考資料として扱い、承認の判断には記録、立会監査、サンプル、および検証可能な第三者機関の文書を使用してください。.
よくある質問
すべてのMCBは、その定格遮断容量で短絡試験が行われていますか?
いいえ。遮断容量の検証は、適用される規格または認証プログラムに基づき、特定のサンプルに対して実施される高エネルギーの設計レベルの活動です。日常的な検査や最終的な製造検査と混同しないでください。試験された構造が通常の製造工程でどのように管理されているかを確認してください。.
ISO 9001認証は、MCBがIEC 60898-1に準拠していることを証明しますか?
いいえ。ISO 9001は組織の品質マネジメントシステムに関するものです。製品の適合性には、該当するMCBモデル、定格、製品規格、および適合性ルートに関連付けられた証拠が必要です。.
MCBメーカーに要求すべき最も重要な文書は何ですか?
単一の十分な文書というものはありません。まずは正確なモデル仕様書から始め、関連する証明書と試験報告書をモデルスケジュールと照合してください。続いて、工場管理計画、製造記録、トレーサビリティ手法、および変更管理プロセスを確認してください。.
社内の工場報告書は、第三者機関の認証の代わりになりますか?
自動的には行われません。回答は、対象市場、必要な適合スキーム、契約、および管轄当局によって異なります。社内レポートは開発や生産の有用な証拠となる可能性がありますが、独立した認証として提示すべきではありません。.
バイヤーはどのように2社のMCBサプライヤーを比較すべきでしょうか?
同じモデルおよび要件レベルで比較してください。同一の仕様を使用し、同じカテゴリーの証拠を要求し、証明書の数ではなくギャップを評価してください。VIOXのモデルレベルのオプションについては、以下を確認してください。 MCBシリーズの比較 RFQを作成する前に。.
一般的な主張ではなく、証拠に基づいてRFQを作成する
効果的なMCBの見積依頼(RFQ)には、対象市場、規格、定格、極構成、トリップ曲線、遮断容量、必要書類、検査の期待値、トレーサビリティ、梱包、および変更通知ルールを明記する必要があります。これにより、バイヤーとメーカーの双方が検証可能な合格基準を定義できます。.
公開されているシリーズ、文書の入手可能性、OEM要件、および工場管理に関する質問を評価するには、以下にアクセスしてください。 VIOX MCBメーカーページ または、記入済みの申請書およびコンプライアンス要件を以下まで送付してください [email protected].