در این صفحه
تضمین کیفیت در تولید MCB با یک گواهینامه، یک گزارش بازرسی یا یک عکس از میز آزمون اثبات نمیشود. یک سیستم معتبر، مدل دقیق کلید مدار مینیاتوری و مقادیر نامی اعلامشده را به استاندارد محصول مربوطه، تأیید طراحی، تولید کنترلشده، بررسیهای مناسب تولید، کنترل تغییرات و سوابق قابل ردیابی متصل میکند.
این تمایز در تأمین کالا اهمیت دارد. یک آزمون نوعی یا گواهینامه میتواند نشان دهد که نمونههای معرف یک طراحی، الزامات مشخصشده را برآورده کردهاند. این امر بهتنهایی ثابت نمیکند که هر محموله تولیدی بعدی یکسان است. برعکس، یک کارخانه ممکن است بررسیهای حین فرآیند مفیدی انجام دهد، اما آن بررسیها نمیتوانند جایگزین شواهد اتصال کوتاه و استقامت در سطح طراحی شوند که برای رتبهبندی اعلامشده محصول مورد نیاز است.
زنجیره شواهد کیفیت MCB
پرسش عملی برای خریدار صرفاً این نیست که “آیا این کارخانه MCBها را آزمایش میکند؟” بلکه این است که “آیا تأمینکننده میتواند این سفارش خرید را به طراحی تأییدشده متصل کند و نشان دهد که چگونه تغییرات تولید کنترل میشود؟”
| لایه کیفیت | هدف اصلی | مستندات مورد نیاز برای درخواست | آنچه به تنهایی اثبات نمیکند |
|---|---|---|---|
| تعریف محصول و استاندارد | تعیین دقیق دستگاه، ردهبندیها، بازار هدف و الزامات قابل اجرا | برگه اطلاعات، طرح پلاک مشخصات، کدگذاری مدل، استاندارد قابل اجرا و ویرایش آن | اینکه طراحی تمام ارزیابیهای مورد نیاز را پشت سر گذاشته است |
| تایید طراحی یا نوع | اثبات اینکه نمونههای معرف از طراحی میتوانند الزامات اعلامشده را برآورده کنند | گواهی معتبر در صورت نیاز، گزارش تست کامل یا مرتبط، فهرست خانواده مدل | اینکه هر واحد تولیدی بدون نقص باشد |
| کنترل ورودی و حین فرآیند | مواد، ابعاد، مونتاژ و کالیبراسیون را در محدودههای کنترلشده نگه دارید | مشخصات فنی، طرح کنترل، سوابق بازرسی، وضعیت تجهیزات، دستورالعملهای کاری | انطباق کامل محصول با استاندارد بدون شواهد طراحی |
| تایید تولید | عدم انطباقهای مونتاژ، کالیبراسیون، دیالکتریک، نشانهگذاری یا عملکردی را با استفاده از طرح مربوطه شناسایی کنید | سوابق آزمونهای روتین و بازرسی محموله به همراه معیارهای پذیرش و شناسههای تجهیزات | ظرفیت قطع اعلامشده، مگر اینکه توسط شواهد سطح طراحی مورد نیاز پشتیبانی شود |
| کنترل تغییرات و قابلیت ردیابی | حفظ رابطه بین طراحی آزمایششده و محصول ارسالشده | کد لات، ویرایش صورتحساب مواد (BOM)، سوابق تغییرات تأییدشده، سوابق عدم انطباق و اقدامات اصلاحی | اینکه یک تغییر محصول مستندنشده همچنان تحت پوشش گزارش قبلی باقی میماند |
قویترین شواهد در هر پنج لایه به هم مرتبط هستند. شماره گواهی باید به یک خانواده مدل مشخص منتهی شود. مدل باید به صورتحساب مواد و فرآیند کنترلشده منتهی شود. لات ارسالشده باید به سوابق بازرسی و آزمون ایجادشده با تجهیزات شناساییشده و معیارهای پذیرش منتهی شود.
گام ۱: تعریف محصول و بازار پیش از ممیزی کارخانه
بررسیهای کیفیت تنها زمانی معنادار هستند که دامنه محصول مشخص شده باشد. حداقل، خریدار و تولیدکننده باید بر سر موارد زیر توافق کنند:
- کاربرد AC یا DC؛;
- پیکربندی پل؛;
- جریان و ولتاژ نامی;
- مشخصه قطع؛;
- ظرفیت اتصال کوتاه اعلامشده؛;
- محل نصب و محیط کاربری مورد نظر؛;
- کشور یا بازار هدف؛;
- استاندارد محصول قابل اعمال و مسیر انطباق مورد نیاز؛;
- شماره کاتالوگ دقیق، برچسب و هویت بستهبندی.
برای کلیدهای مدار AC خانگی و مشابه قابل اعمال،, IEC 60898-1 تجهیزات را در محدوده ولتاژ، جریان و ظرفیت اتصال کوتاه تعیینشده پوشش میدهد. IEC 60947-2 برای کلیدهای مدار در محدوده خود که قرار است توسط افراد آموزشدیده یا متخصص نصب و بهرهبرداری شوند، اعمال میشود. این استانداردها برچسبهای قابل جایگزینی نیستند و یک عبارت کلی مانند “کلید مدار IEC” کافی نیست.
تغذیه در آمریکای شمالی مسیر جداگانهای را دنبال میکند. UL Solutions استاندارد UL 489 را به عنوان استاندارد اصلی برای کلیدهای مدار قالبمُهر (MCCB)، کلیدها و محفظههای مورد استفاده برای حفاظت سرویس، فیدر یا مدار انشعابی شناسایی میکند. محصولی که برای آن بازار در نظر گرفته شده است باید به جای فرض معادل بودن به دلیل داشتن گزارش مبتنی بر IEC، بر اساس ردهبندی و الزامات گواهینامه مناسب آمریکای شمالی ارزیابی شود.
ویرایش استاندارد نیز اهمیت دارد. هنگام مشخصاتدهی برای یک پروژه جدید، باید صفحات فعلی IEC بررسی شوند؛ گواهینامهها و گزارشهای موجود باید بر اساس ویرایشها و قوانین انتقالی پذیرفتهشده توسط طرح گواهینامه یا مرجع هدف، بازبینی شوند.
گام ۲: تایید شواهد در سطح طراحی
تایید طراحی یا نوع، بررسی میکند که آیا ساختار تعریفشده MCB میتواند عملکرد اعلامشده خود را تحت شرایط آزمون قابل اعمال ارائه دهد یا خیر. بسته به استاندارد و مسیر انطباق، برنامه ممکن است به مواردی مانند موارد زیر بپردازد:
- علامتگذاری و ساختار؛;
- ترمینالها و اتصال هادی؛;
- عملکرد مکانیکی و الکتریکی؛;
- خواص دیالکتریک؛;
- افزایش دما؛;
- مشخصههای عملکردی زمان-جریان؛;
- عملکرد در شرایط اتصال کوتاه؛;
- مقاومت در برابر حرارت، حرارت غیرعادی، آتش یا عوامل محیطی؛;
- دوام یا استقامت.
توالی دقیق، گروهبندی نمونهها، معیارهای پذیرش و شرایط آزمون باید از استاندارد مربوطه و برنامه گواهینامه استخراج شوند. چکلیست بازاریابی جایگزینی برای آن اسناد نیست.
گزارش، گواهی و محصول را متقاطع بررسی کنید
گواهی را بهصورت مجزا بررسی نکنید. این فیلدها را در گواهی، گزارش، برگه اطلاعات، پلاک مشخصات، نمونه و مشخصات خرید با هم مقایسه کنید:
- سازنده و محل تولید؛;
- دارنده گواهی؛;
- دستهبندی محصول و ویرایش استاندارد؛;
- نامگذاری مدل یا سری؛;
- پیکربندیهای قطب؛;
- مقادیر نامی جریان و ولتاژ؛;
- منحنیهای قطع یا مشخصات عملکرد؛;
- درجهبندی اتصال کوتاه و هرگونه شرایط مرتبط با آن؛;
- انواع ساختار یا فهرست خانواده مدلها؛;
- تاریخ صدور، وضعیت، مرجع گزارش و مسیر تأییدیه نهاد گواهیدهنده.
اگر برای یک سفارش 10 kA، گزارشی با ظرفیت 6 kA ارائه شود، یا یک مدل دو پل در فهرست خانواده ارجاعشده پوشش داده نشده باشد، این شکاف را نمیتوان با یک محفظه مشابه پر کرد. مقاله ما در مورد اینکه چرا تولید انبوه MCBهای 10 kA دشوار است توضیح میدهد که چرا شواهد ظرفیت قطع به ساختار و درجهبندی تستشده مربوط میشود، نه صرفاً به برچسب محصول.
گام ۳: کنترل مواد و قطعات بر اساس عملکرد
بازرسی ورودی باید مبتنی بر ریسک باشد. هدف، جمعآوری گواهی برای تکتک اقلام کمریسک نیست؛ بلکه کنترل مشخصاتی است که میتوانند عملکرد حفاظتی، افزایش دما، عایقبندی، عملکرد مکانیکی یا قابلیت اطمینان اتصال را تغییر دهند.
| قطعه یا زیرسیستم | ریسک کیفی | نمونههایی از شواهد کنترلی |
|---|---|---|
| بیمتال و مسیر حرارتی | تغییر در پاسخ اضافهبار به دلیل تغییرات در مواد، هندسه، اتصال یا کالیبراسیون | مشخصات فنی تأییدشده، ابعاد، هویت تأمینکننده/لات، سوابق فرآیند و کالیبراسیون |
| رهاساز مغناطیسی | پیکاپ لحظهای خارج از محدوده مورد نظر | مشخصات سیمپیچ یا هادی، هندسه آرمیچر، تنظیمات مونتاژ، روش کالیبراسیون تاییدشده |
| کنتاکتها و مسیر جریان | گرمای بیش از حد، جوشخوردگی، فرسایش یا مقاومت ناپایدار | مشخصات مواد و ابعاد، کنترلهای فرآیند اتصال، نتایج بازرسی |
| قطعات کنترل قوس الکتریکی | عملکرد قطع ناپایدار یا مهار آسیب | هندسه کنترلشده، مشخصات مواد، جهتگیری مونتاژ، تاییدیه تغییرات |
| بدنه قالبگیریشده و عایقبندی | ترکخوردگی، تغییر شکل، فواصل ناکافی یا جایگزینی مواد | رزین/مشخصات فنی تأییدشده، کنترلهای قالبگیری، معیارهای ابعادی و ظاهری |
| ترمینالها و پیچها | اتصال ضعیف هادی، رزوه هرز شده یا گرمای بیش از حد | ابعاد، مشخصات مواد/پوشش، معیارهای مونتاژ و بازرسی عملکردی |
| قطعات مکانیزم | گیر کردن، باز شدن ناقص یا نیروی تماس ناپایدار | کنترل ابزار، بررسیهای ابعادی، پوکا-یوکه (خطاناپذیرسازی) مونتاژ، بررسیهای عملکرد مکانیکی |
این همان جایی است که جایگزینیهای غیرمجاز اغلب وارد میشوند. سازنده باید بتواند نشان دهد که چگونه تأمینکنندگان جایگزین یا تغییرات مواد تأیید صلاحیت میشوند و آیا این تغییر نیاز به بازبینی در برابر پرونده تست یا گواهی محصول موجود دارد یا خیر.
گام ۴: مونتاژ و کالیبراسیون کنترل
عملکرد MCB به تعاملات بین مسیر جریان، المان حرارتی، رهاساز مغناطیسی، ضامن، کنتاکتها، فنرها و ساختار کنترل قوس بستگی دارد. برای توضیح علت دقیق، ببینید نحوه عملکرد یک MCB. در تولید، وظیفه کیفی این است که آن تعاملات را در محدوده ساخت تأییدشده نگه داریم.
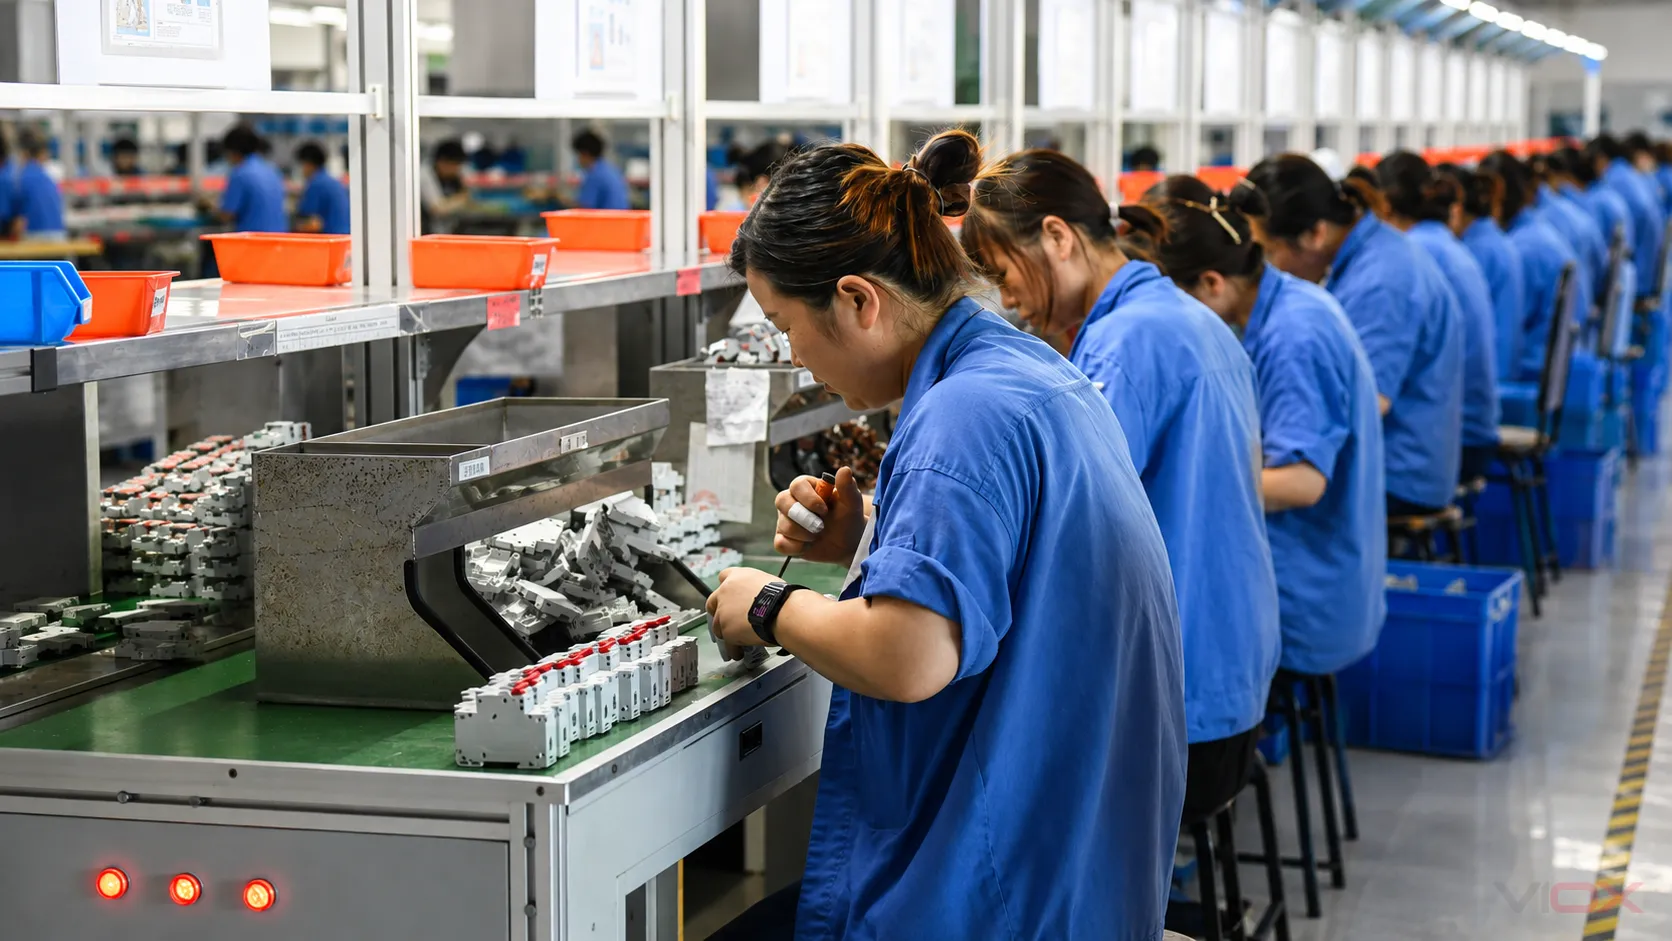
یک طرح کنترل فرآیند مؤثر، ویژگیهای حیاتی را شناسایی کرده و به پنج سؤال پاسخ میدهد:
- چه مشخصهای کنترل میشود؟
- در کدام مرحله از عملیات، این کنترل انجام میشود؟
- چگونه اندازهگیری میشود یا از انحراف آن جلوگیری به عمل میآید؟
- معیار پذیرش و طرح واکنش چیست؟
- کدام سوابق، نتیجه را به لات یا واحد تولیدی مرتبط میسازد؟
کنترلهای مفید ممکن است شامل تأیید فیکسچر یا ابزار، بررسی جهتگیری قطعات، عملیات تنظیم کالیبره، اینترلاکهای مکانیکی، خطاناپذیرسازی، تأیید قطعه اول و پاسخهای تعریفشده در هنگام گرایش اندازهگیری به سمت حد کنترل باشد. روش کنترل خاص باید با طراحی محصول و ریسک تولید مطابقت داشته باشد؛ اتوماسیون به تنهایی گواهی بر انطباق نیست.
گام ۵: تفکیک بررسیهای تولید از آزمونهای طراحی
خریداران اغلب میپرسند که آیا هر MCB “بهطور کامل تست شده” است یا خیر. این عبارت بسیار مبهم است. برنامههای کیفیت تولید معمولاً ترکیبی از چندین فعالیت مختلف هستند که هر کدام هدف متفاوتی دارند.
| فعالیت | نقش معمول | پوشش | پرسش خریدار |
|---|---|---|---|
| تأیید طراحی/نوع | اثبات قابلیت یک طراحی مشخص در برابر استاندارد مربوطه | نمونههای معرف و توالیهای آزمون تعریفشده | آیا گزارش، این مدل و رتبه دقیق را پوشش میدهد؟ |
| تأیید تولید روتین | تشخیص عیوب ساخت مشخصشده | مطابق با الزامات استاندارد، طرح و برنامه کنترل کارخانه مربوطه | چه بررسیهایی برای هر واحد اعمال میشود و سوابق آنها کجا هستند؟ |
| بازرسی یا کالیبراسیون در حین فرآیند | کنترل مشخصههای بحرانی پیش از مونتاژ نهایی | عملیات، واحدها یا محمولههای تعریفشده | چه چیزی اندازهگیری میشود، با چه تجهیزاتی، و پس از خرابی چه اتفاقی میافتد؟ |
| بازرسی محموله یا نمونهبرداری | پایش ثبات دستهها و مشخصههایی که برای تست تکتک واحدها مناسب نیستند | نمونههای انتخابشده تحت یک طرح اعلامشده | مبنای نمونهبرداری، معیار پذیرش و قانون تعیین تکلیف چیست؟ |
| فعالیت دورهای یا نظارتی | تأیید انطباق مستمر یا پایش عملکرد در بلندمدت | بازه زمانی، نمونهها یا نظارت بر گواهینامه تعریفشده | چه کسی آن را الزامی میکند و کدام مدلها و سایتهای تولیدی تحت پوشش هستند؟ |
آزمون اتصال کوتاه با انرژی بالا نباید با بررسی نهایی غیرمخرب که روی هر واحد انجام میشود، اشتباه گرفته شود. این آزمون، شواهدی در سطح طراحی است که تحت شرایط کنترلشده روی نمونههای مشخص انجام میشود. بنابراین، تأمینکننده باید هم شواهد طراحی قابلاعمال و هم کنترلهای تولیدی مورد استفاده برای بازتولید آن ساختار را ارائه دهد.
یک سابقه آزمون تولید باید شامل چه مواردی باشد
یک سابقه معتبر، مفیدتر از عکس گرفتن از دستگاه تست است. بسته به طرح کنترل، این سابقه باید موارد زیر را مشخص کند:
- مدل محصول و رتبهبندی (rating)؛;
- شناسه لات، تاریخ، خط یا واحد؛;
- روش تست یا بازرسی؛;
- معیارهای پذیرش؛;
- نتیجه واقعی یا وضعیت نهایی قبولی/مردودی؛;
- شناسه تجهیزات یا ایستگاه؛;
- وضعیت کالیبراسیون یا تاییدیه؛;
- ثبت اپراتور یا سیستم؛;
- نحوه رسیدگی به واحدهای مردود و تست مجدد آنها.
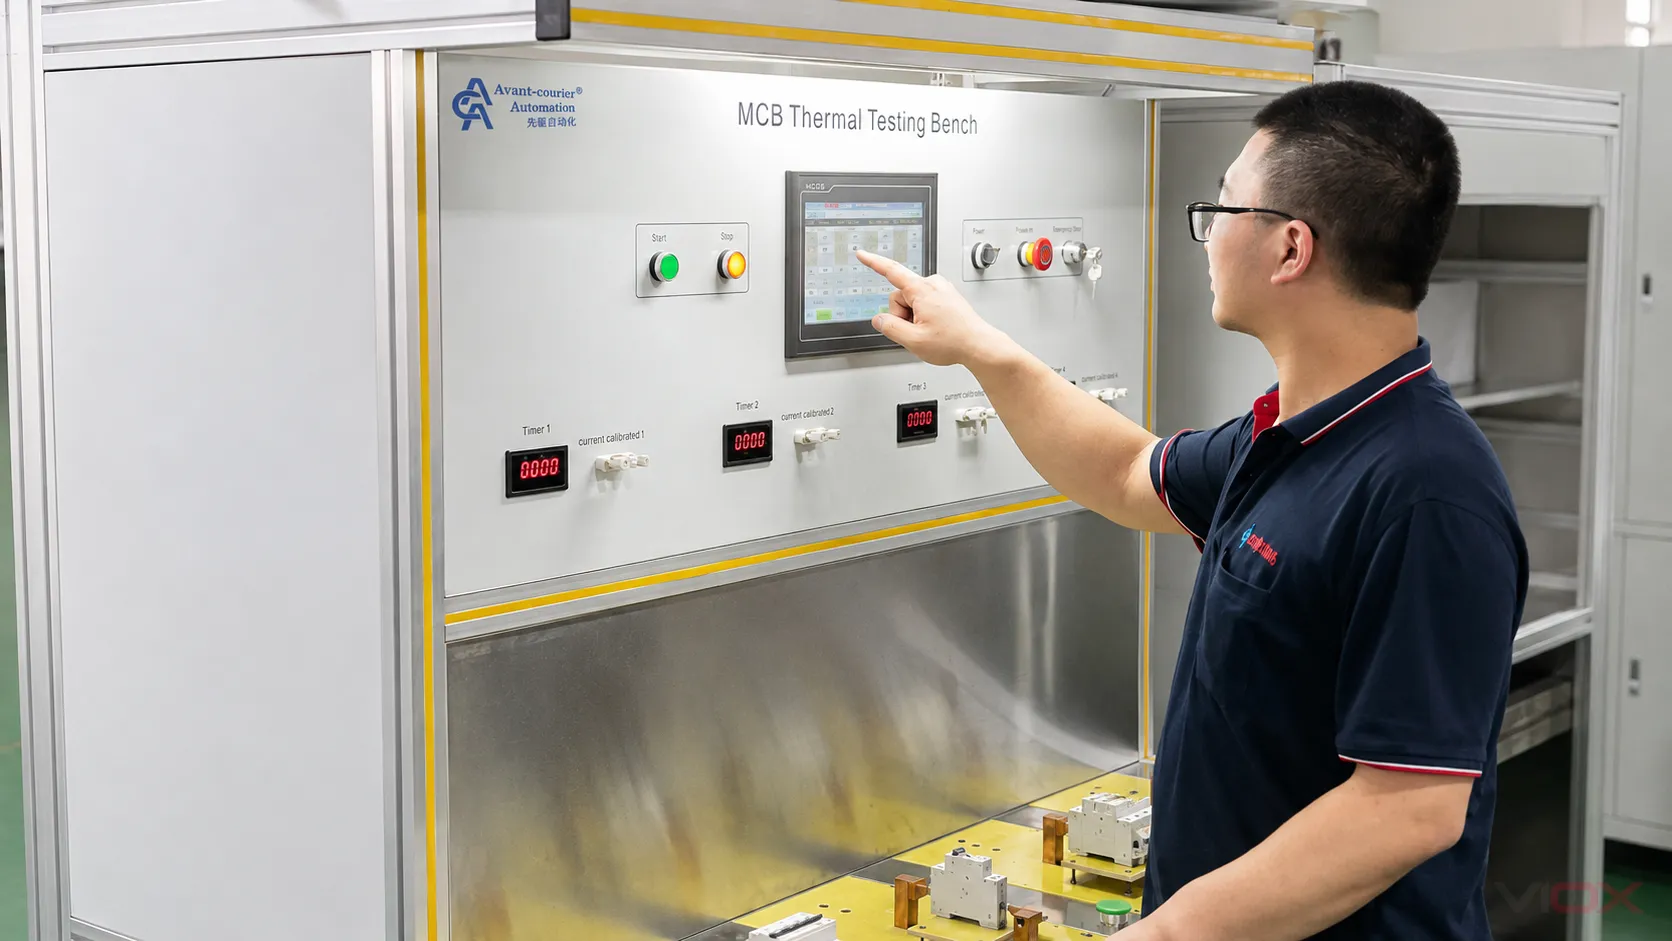
از اعمال یک جریان، زمان، ولتاژ دیالکتریک، اندازه نمونه یا فرکانس تست واحد برای تمامی MCBها خودداری کنید. این مقادیر به استاندارد مربوطه، خانواده دستگاه، رتبهبندی، هدف تست و طرح کیفیت مصوب بستگی دارند.
گام ۶: الزام به قابلیت ردیابی و کنترل تغییرات
قابلیت ردیابی نیازی به افشای فرمولهای محرمانه یا قیمتگذاری تأمینکننده ندارد. این قابلیت باید به تولیدکننده امکان دهد تا یک مشکل را محدود کرده و تعیین کند که کدام محصول ممکن است تحت تأثیر قرار گرفته باشد.
یک زنجیره قابلیت ردیابی کاربردی میتواند موارد زیر را به هم متصل کند:
کد MCB نهایی یا کد سری ساخت ← تاریخ و خط تولید ← سوابق بازرسی/تست ← ویرایش صورتحساب مواد (BOM) ← سری قطعات حیاتی ← تأمینکننده تأییدشده و تاریخچه تغییرات
کنترل تغییرات به اندازه تأییدیه اولیه اهمیت دارد. یک ماده کنتاکت جدید، منبع بایمتال، قطعه قالبگیریشده، فنر، هندسه محفظه جرقه، طراحی ترمینال، محل تولید یا روش کالیبراسیون ممکن است بر عملکرد یا دامنه شواهد انطباق موجود تأثیر بگذارد. بررسی باید تعیین کند که آیا تغییر مجاز است، نیاز به اعتبارسنجی مجدد داخلی دارد، باید به نهاد صدور گواهینامه گزارش شود یا نیازمند تستهای اضافی است.
محصولات غیرمنطبق باید شناسایی و جداسازی شوند. قوانین مربوط به دوبارهکاری و تست مجدد باید مستند شوند. اقدامات اصلاحی باید به جای جایگزینی ساده نمونه معیوب، به علت اصلی مشکل - مانند تغییرات مواد، فرسودگی فیکسچر، انحراف فرآیند یا دستورالعملهای نامشخص - بپردازند.
استاندارد ISO توضیح میدهد که ایزو ۹۰۰۱ الزامات مربوط به سیستم مدیریت کیفیت، شامل عملیات کنترلشده، اطلاعات مستند، ارزیابی عملکرد و بهبود را ارائه میدهد. این چارچوب میتواند از تولید یکپارچه پشتیبانی کند. گواهینامه ISO 9001 یک گواهی محصول برای MCB نیست و ثابت نمیکند که یک کلید مدار خاص با استانداردهای IEC 60898-1، IEC 60947-2، UL 489 یا هر ردهبندی اعلامشدهای مطابقت دارد.
چکلیست اسناد و ممیزی تأمینکننده MCB
پیش از تأیید یک مدل یا صدور سفارش تولید، از چکلیست زیر استفاده کنید.
شناسه محصول
مستندات انطباق
کنترل تولید
قابلیت ردیابی و مدیریت تغییرات
نکات هشداردهنده در حین ارزیابی تامینکننده MCB
در صورت مشاهده هر یک از شرایط زیر، فرآیند تایید را متوقف کنید:
- استفاده از یک گواهینامه برای ادعای پوششدهی مدلها یا ردهبندیهای نامرتبط؛;
- ذکر نام استاندارد بدون اشاره به ویرایش، گزارش یا مرجع گواهینامه قابل استعلام؛;
- تفاوت دادههای روی برچسب با گزارش یا مشخصات خرید؛;
- ادعای تامینکننده مبنی بر اینکه هر واحد تحت آزمون کامل ظرفیت قطع قرار میگیرد؛;
- تجهیزات تست نمایش داده شدهاند، اما روشها، محدودیتها، وضعیت تجهیزات و سوابق در دسترس نیستند؛;
- جایگزینیهای حیاتی مواد میتوانند بدون بررسی مهندسی یا انطباق انجام شوند؛;
- واحدهای معیوب صرفاً تا زمانی که تایید شوند دوباره تست میشوند، بدون اینکه تعیین تکلیف مشخصی برای آنها وجود داشته باشد؛;
- کدهای سری ساخت را نمیتوان به سوابق تولید یا بازرسی متصل کرد؛;
- استاندارد ISO 9001 به عنوان گواهی تایید محصول MCB ارائه شده است؛;
- تامینکننده مشخص نمیکند که کدام سایت تولیدی، نمونه تایید شده و محموله را ساخته است.
عکسهای کارخانه چه چیزی را میتوانند—و چه چیزی را نمیتوانند—نشان دهند
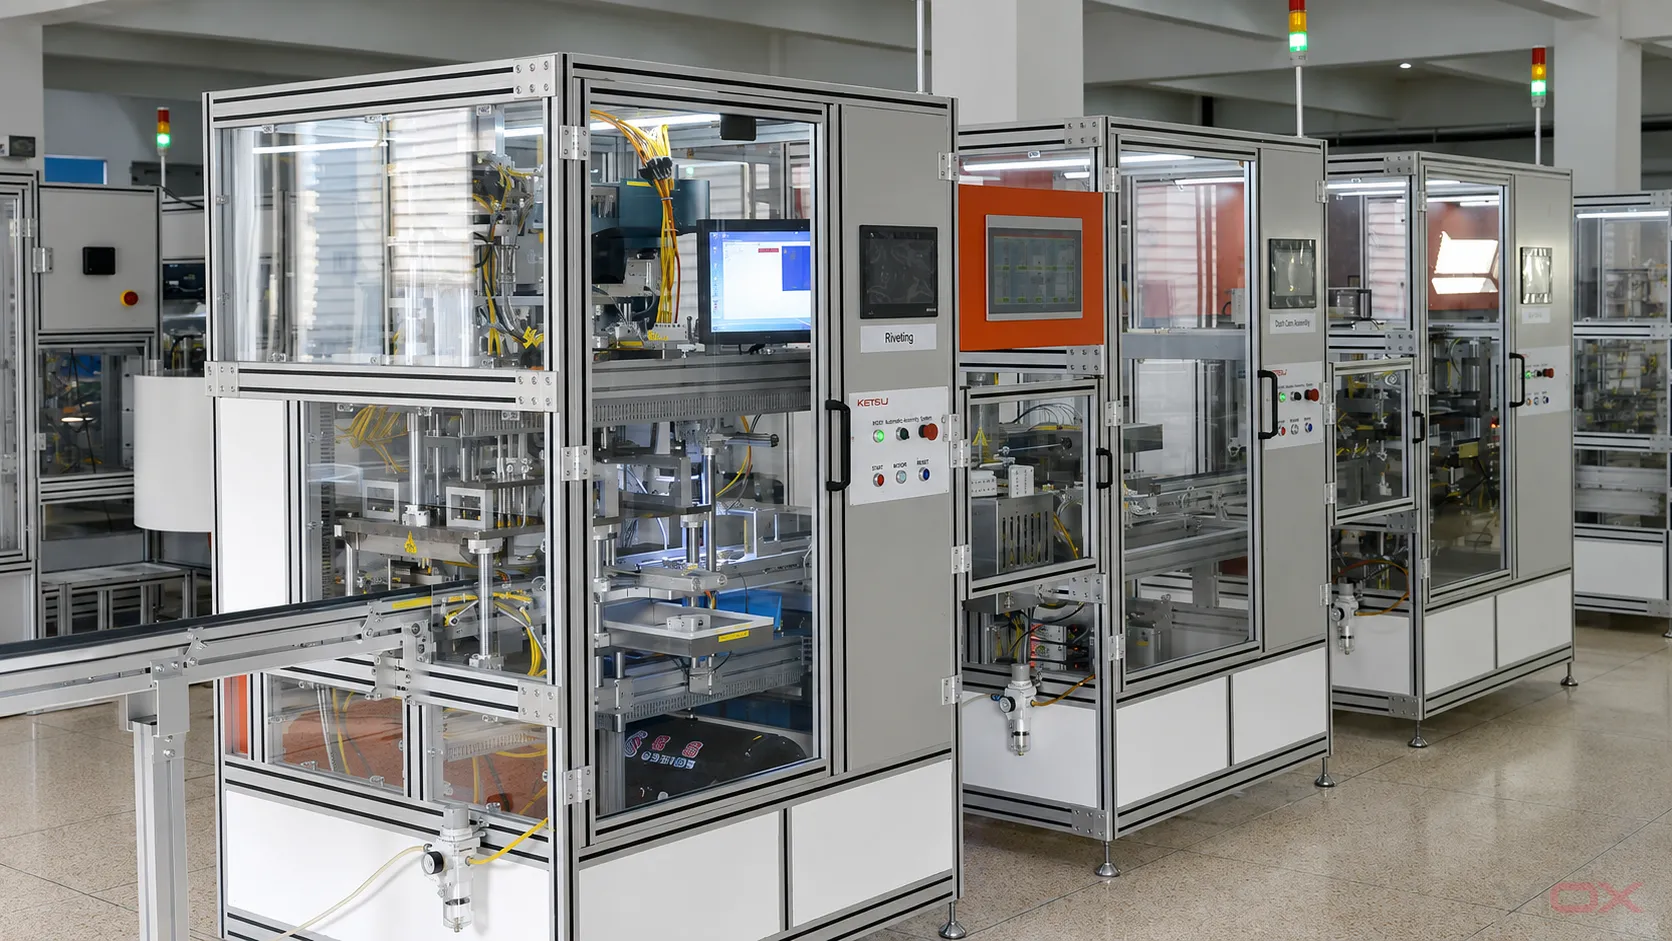
عکسهای کارخانه میتوانند اثبات کنند که تجهیزات، مناطق کاری و عملیات خاصی در زمان ثبت تصاویر وجود داشتهاند. آنها میتوانند به خریدار کمک کنند تا چیدمان خط تولید، اتوماسیون، مونتاژ دستی و ایستگاههای تست موجود را درک کند.
آنها نمیتوانند دقت آزمون، وضعیت کالیبراسیون، فرکانس نمونهبرداری، پوشش گواهینامه، ثبات تولید جاری یا انطباق مدل سفارشدادهشده را اثبات کنند. عکسها را تنها به عنوان شواهد جهتگیری در نظر بگیرید و برای تصمیمگیریهای تأیید، از سوابق، ممیزیهای شاهد، نمونهها و مستندات قابلراستیآزمایی شخص ثالث استفاده کنید.
سوالات متداول
آیا هر MCB در ظرفیت قطع کامل خود تحت آزمون اتصال کوتاه قرار میگیرد؟
خیر. تأیید ظرفیت قطع، یک فعالیت سطح طراحی با انرژی بالا است که بر روی نمونههای مشخصشده تحت استاندارد یا برنامه گواهینامه مربوطه انجام میشود. این مورد نباید با بررسیهای روتین یا نهایی تولید اشتباه گرفته شود. بپرسید که ساختار آزمونشده چگونه در تولید عادی کنترل میشود.
آیا گواهی ISO 9001 ثابت میکند که یک MCB با استاندارد IEC 60898-1 مطابقت دارد؟
خیر. ISO 9001 مربوط به سیستم مدیریت کیفیت سازمان است. انطباق محصول نیازمند شواهدی است که به مدل MCB، ردهبندیها، استاندارد محصول و مسیر انطباق مربوطه مرتبط باشد.
مهمترین سندی که باید از یک تولیدکننده MCB درخواست کرد چیست؟
هیچ سند واحد و کافیای وجود ندارد. با مشخصات دقیق مدل شروع کنید، سپس گواهینامه و گزارش آزمون مربوطه را با فهرست مدلهای آن مطابقت دهید. پس از آن، طرح کنترل کارخانه، سوابق تولید، روش ردیابی و فرآیند کنترل تغییرات را پیگیری کنید.
آیا گزارش داخلی کارخانه میتواند جایگزین گواهینامه شخص ثالث شود؟
خیر، بهصورت خودکار نیست. پاسخ به بازار هدف، طرح انطباق مورد نیاز، قرارداد و مرجع ذیصلاح بستگی دارد. یک گزارش داخلی ممکن است شواهد مفیدی برای توسعه یا تولید ارائه دهد، اما نباید بهعنوان گواهی مستقل معرفی شود.
خریداران چگونه باید دو تأمینکننده MCB را با هم مقایسه کنند؟
آنها را در سطح مدل و الزامات یکسان مقایسه کنید. از مشخصات فنی مشابه استفاده کنید، دستههای شواهد یکسانی را درخواست نمایید و بهجای شمارش گواهیها، شکافها را ارزیابی کنید. برای گزینههای سطح مدل VIOX، بررسی کنید مقایسه سری MCB پیش از آمادهسازی RFQ.
RFQ را بر اساس شواهد بنا کنید، نه ادعاهای کلی
یک درخواست استعلام قیمت (RFQ) مؤثر برای MCB باید شامل بازار هدف، استاندارد، ردهبندیها، پیکربندیهای پل، منحنیهای قطع، ظرفیت قطع، اسناد مورد نیاز، انتظارات بازرسی، قابلیت ردیابی، بستهبندی و قوانین اطلاعرسانی تغییرات باشد. این کار به خریدار و تولیدکننده یک تعریف قابل آزمون از پذیرش ارائه میدهد.
برای ارزیابی سریهای منتشرشده، در دسترس بودن اسناد، الزامات OEM و پرسشهای مربوط به کنترل کارخانه، به صفحه سازنده MCB برند VIOX یا درخواست تکمیلشده و الزامات انطباق را به ... ارسال کنید [email protected].
مراجع معتبر
- IEC 60898-1:2015 — کلیدهای مدار برای حفاظت در برابر جریان اضافه در تأسیسات خانگی و مشابه
- IEC 60947-2:2024 — کلید و تجهیزات کنترل ولتاژ پایین، بخش ۲: کلیدهای مدار
- IEC: ارزیابی انطباق
- ISO 9001 — سیستمهای مدیریت کیفیت
- ISO: مقدمهای بر سیستمهای مدیریت کیفیت
- UL Solutions: خدمات کلید مدار و محافظهای تکمیلی
- یوال سولوشنز (UL Solutions): راهنمای علامتگذاری و کاربرد کلیدهای اتوماتیک کمپکت (MCCB)