Sur cette page
L'assurance qualité dans la fabrication des MCB ne se démontre pas par un seul certificat, un seul rapport d'inspection ou une seule photographie d'un banc d'essai. Un système crédible relie le modèle exact de disjoncteur miniature et les caractéristiques assignées déclarées à la norme produit applicable, à la vérification de la conception, à la production contrôlée, aux contrôles de production appropriés, à la gestion des modifications et aux enregistrements traçables.
Cette distinction est importante lors de l'approvisionnement. Un essai de type ou de certification peut démontrer que des échantillons représentatifs d'une conception ont satisfait aux exigences spécifiées. Cela ne prouve pas, en soi, que chaque lot de production ultérieur est identique. Inversement, une usine peut effectuer des contrôles en cours de processus utiles, mais ces contrôles ne peuvent remplacer les preuves de court-circuit et d'endurance au niveau de la conception requises pour une caractéristique assignée déclarée du produit.
La chaîne de preuves de qualité des MCB
La question pratique pour un acheteur n'est pas simplement : “ Cette usine teste-t-elle les MCB ? ” Elle est : “ Le fournisseur peut-il relier ce bon de commande à la conception vérifiée et montrer comment la variation de production est contrôlée ? ”
| Niveau de qualité | Objectif principal | Preuves à demander | Ce qu'il ne prouve pas seul |
|---|---|---|---|
| Définition du produit et de la norme | Établir le dispositif exact, les caractéristiques nominales, le marché visé et les exigences applicables | Fiche technique, maquette de la plaque signalétique, codification du modèle, norme applicable et édition | Que la conception a réussi toutes les évaluations requises |
| Vérification de la conception ou du type | Démontrer que des échantillons représentatifs de la conception peuvent répondre aux exigences déclarées | Certificat valide lorsque requis, rapport d'essai complet ou pertinent, liste de la gamme de modèles | Que chaque unité de production soit exempte de défauts |
| Contrôle à la réception et en cours de processus | Maintenir les matériaux, les dimensions, l'assemblage et l'étalonnage dans des limites contrôlées | Spécifications, plan de contrôle, enregistrements d'inspection, état des équipements, instructions de travail | Conformité totale aux normes produit sans preuve de conception |
| Vérification de la production | Détecter les non-conformités d'assemblage, d'étalonnage, diélectriques, de marquage ou fonctionnelles en utilisant le plan applicable | Enregistrements des essais de routine et d'inspection par lot avec critères d'acceptation et identifiants des équipements | Le pouvoir de coupure déclaré, sauf s'il est étayé par les preuves requises au niveau de la conception |
| Contrôle des modifications et traçabilité | Préserver la relation entre la conception testée et le produit expédié | Code de lot, révision de la nomenclature, enregistrements des modifications approuvées, enregistrements des non-conformités et des actions correctives | Qu'une modification de produit non documentée reste couverte par un rapport antérieur |
La preuve la plus solide est liée à travers les cinq niveaux. Un numéro de certificat doit mener à une famille de modèles définie. Le modèle doit mener à une nomenclature et un processus contrôlés. Le lot expédié doit mener aux enregistrements d'inspection et d'essai créés avec des équipements identifiés et des critères d'acceptation.
Étape 1 : Définir le produit et le marché avant d'auditer l'usine
Les contrôles qualité ne sont significatifs qu'une fois le périmètre du produit fixé. Au minimum, l'acheteur et le fabricant doivent s'accorder sur :
- l'application en courant alternatif (AC) ou continu (DC) ;
- configuration des pôles ;
- courant et tension assignés;
- caractéristique de déclenchement ;
- pouvoir de coupure déclaré ;
- installation prévue et environnement utilisateur ;
- pays ou marché cible ;
- norme produit applicable et procédure de conformité requise ;
- numéro de catalogue exact, étiquette et identité de l'emballage.
Pour les disjoncteurs AC domestiques et similaires applicables, IEC 60898-1 couvre les dispositifs dans les limites de tension, de courant et de capacité de court-circuit déclarées. CEI 60947-2 s'applique aux disjoncteurs relevant de son champ d'application qui sont destinés à être installés et utilisés par des personnes averties ou qualifiées. Ces normes ne sont pas des labels interchangeables, et une déclaration générique telle que “ disjoncteur IEC ” ne suffit pas.
L'alimentation nord-américaine suit une voie distincte. UL Solutions identifie la norme UL 489 comme une norme principale pour les disjoncteurs à boîtier moulé, les interrupteurs et les enveloppes utilisés pour la protection des services, des départs ou des circuits de dérivation. Un produit destiné à ce marché doit être évalué par rapport à la catégorie et aux exigences de certification nord-américaines appropriées plutôt que d'être considéré comme équivalent simplement parce qu'il dispose d'un rapport orienté IEC.
L'édition de la norme a également son importance. Les pages IEC actuelles doivent être consultées lors de la spécification d'un nouveau projet ; les certificats et rapports existants doivent être examinés par rapport aux éditions et aux règles de transition acceptées par le schéma de certification ou l'autorité cible.
Étape 2 : Vérifier les preuves au niveau de la conception
La vérification de la conception ou du type demande si une construction de MCB définie peut fournir son comportement déclaré dans les conditions d'essai applicables. Selon la norme et la voie de conformité, le programme peut aborder des éléments tels que :
- le marquage et la construction ;
- les bornes et le raccordement des conducteurs ;
- fonctionnement mécanique et électrique ;
- propriétés diélectriques ;
- échauffement ;
- caractéristiques temps-courant de fonctionnement ;
- performance en court-circuit ;
- résistance à la chaleur, à la chaleur anormale, au feu ou aux influences environnementales ;
- durabilité ou endurance.
La séquence exacte, le regroupement des échantillons, les critères d'acceptation et les conditions d'essai doivent provenir de la norme applicable et du programme de certification. Une liste de contrôle marketing ne remplace pas ces documents.
Vérifiez le rapport, le certificat et le produit
Ne pas examiner un certificat de manière isolée. Comparez ces champs entre le certificat, le rapport, la fiche technique, la plaque signalétique, l'échantillon et le cahier des charges :
- fabricant et site de production ;
- titulaire du certificat ;
- catégorie de produit et édition de la norme ;
- désignation du modèle ou de la série ;
- configurations des pôles ;
- valeurs nominales de courant et de tension ;
- courbes de déclenchement ou caractéristiques de fonctionnement ;
- pouvoir de coupure en court-circuit et toutes les conditions qui y sont associées ;
- variantes de construction ou nomenclature de la famille de modèles ;
- date d'émission, statut, référence du rapport et procédure de vérification de l'organisme de certification.
Si un rapport de 6 kA est présenté pour une commande de 10 kA, ou si un modèle bipolaire n'est pas couvert par la nomenclature de la famille référencée, l'écart ne peut être comblé par un boîtier d'apparence similaire. Notre article sur pourquoi les MCB de 10 kA sont difficiles à produire en série explique pourquoi la preuve du pouvoir de coupure appartient à la construction et à la valeur nominale testées, et non simplement à une étiquette de produit.
Étape 3 : Contrôler les matériaux et les composants par fonction
L'inspection à la réception doit être basée sur les risques. L'objectif n'est pas de collecter des certificats pour chaque élément à faible risque ; il s'agit de contrôler les caractéristiques susceptibles d'altérer les performances de protection, l'échauffement, l'isolation, le fonctionnement mécanique ou la fiabilité des connexions.
| Composant ou sous-système | Risque qualité | Exemples de preuves contrôlées |
|---|---|---|
| Bimétal et chemin thermique | Dérive de la réponse en surcharge due à des variations de matériau, de géométrie, d'assemblage ou d'étalonnage | Spécification approuvée, dimensions, identité du fournisseur/lot, enregistrements de processus et d'étalonnage |
| Déclencheur magnétique | Seuil de déclenchement instantané hors de la plage prévue | Spécification de la bobine ou du conducteur, géométrie de l'armature, réglage de l'assemblage, méthode d'étalonnage vérifiée |
| Contacts et chemin de courant | Chauffage excessif, soudage, érosion ou résistance instable | Spécification des matériaux et des dimensions, contrôles du processus d'assemblage, résultats d'inspection |
| Pièces de contrôle d'arc | Performance d'interruption incohérente ou confinement des dommages | Géométrie contrôlée, spécification des matériaux, orientation de l'assemblage, approbation des modifications |
| Boîtier moulé et isolation | Fissuration, déformation, distances d'isolement inadéquates ou substitution de matériau | Résine/spécification approuvée, contrôles de moulage, critères dimensionnels et visuels |
| Bornes et vis | Mauvais serrage du conducteur, filetages endommagés ou échauffement excessif | Dimensions, spécification du matériau/revêtement, critères d'assemblage et d'inspection fonctionnelle |
| Pièces du mécanisme | Grippage, ouverture incomplète ou force de contact irrégulière | Contrôle de l'outillage, vérifications dimensionnelles, détrompage d'assemblage (poka-yoke), vérifications du fonctionnement mécanique |
C'est également ici que des substitutions non autorisées surviennent souvent. Le fabricant doit être en mesure de démontrer comment les fournisseurs alternatifs ou les changements de matériaux sont qualifiés et si le changement nécessite une révision par rapport au dossier de test ou de certification du produit existant.
Étape 4 : Assemblage et étalonnage du dispositif de commande
La performance du MCB dépend des interactions entre le chemin de courant, l'élément thermique, le déclencheur magnétique, le verrou, les contacts, les ressorts et la structure de coupure d'arc. Pour une explication causale détaillée, voir comment fonctionne un MCB. Dans la fabrication, la tâche liée à la qualité consiste à maintenir ces interactions dans les limites de construction vérifiées.
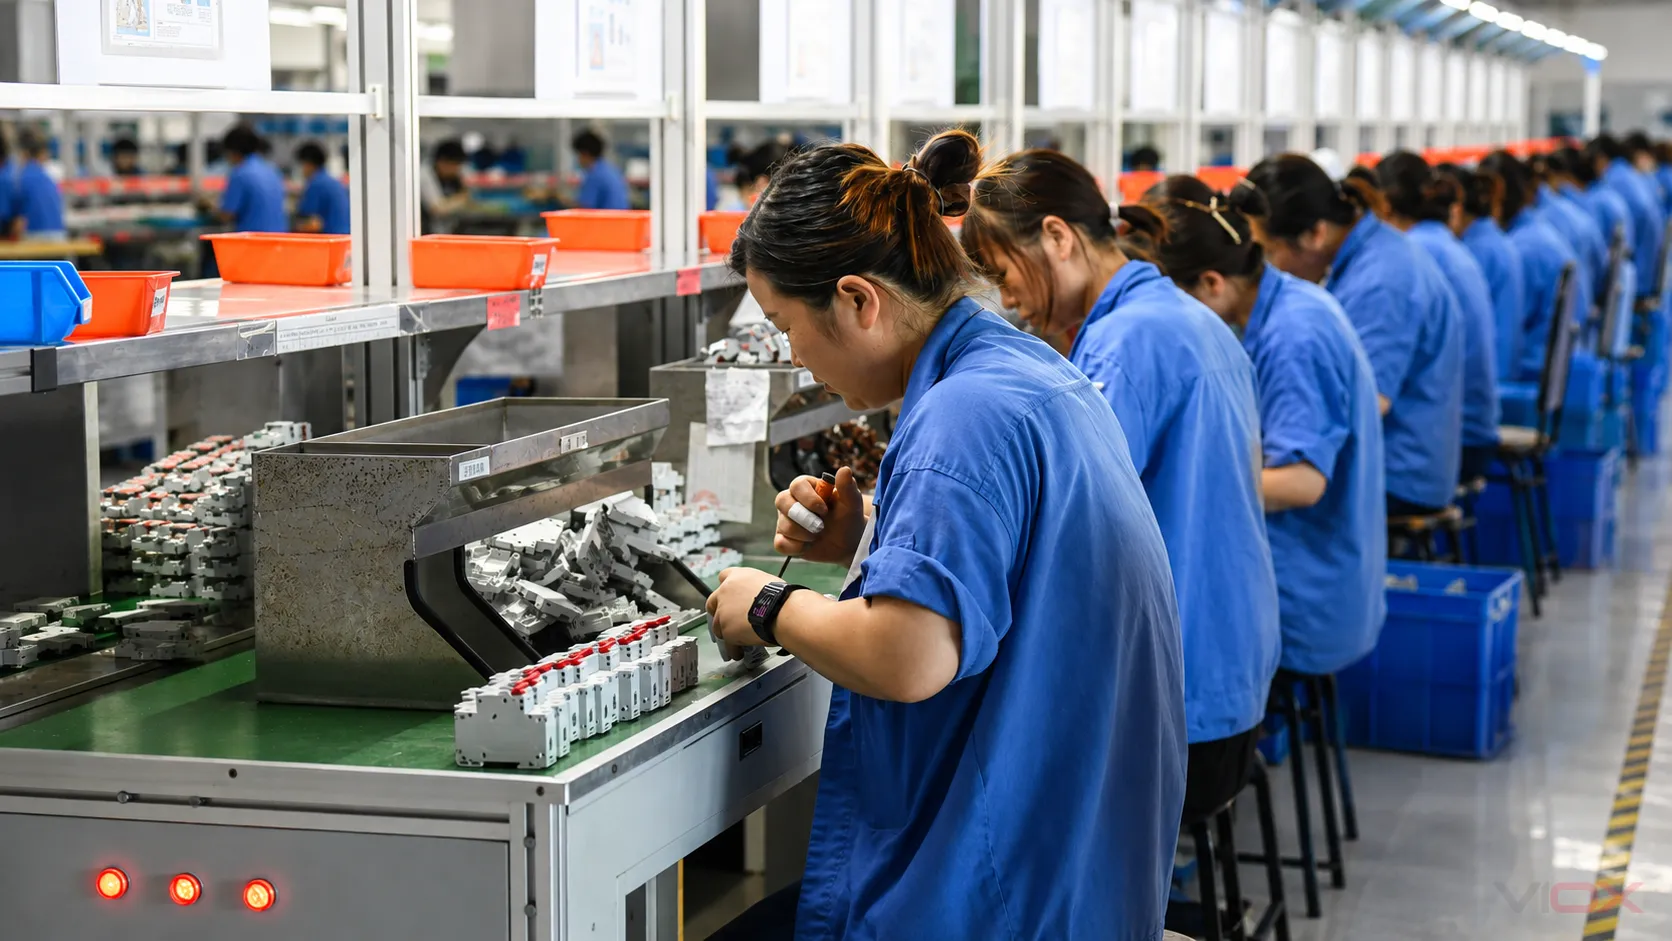
Un plan de contrôle de processus efficace identifie les caractéristiques critiques et répond à cinq questions :
- Quelle caractéristique est contrôlée ?
- À quelle opération est-elle contrôlée ?
- Comment est-elle mesurée ou comment sa dérive est-elle empêchée ?
- Quel est le critère d'acceptation et le plan de réaction ?
- Quel enregistrement lie le résultat au lot ou à l'unité ?
Les contrôles utiles peuvent inclure la vérification des montages ou de l'outillage, les contrôles d'orientation des composants, les opérations de réglage étalonnées, les verrouillages mécaniques, le détrompage, l'approbation de la première pièce et des réponses définies lorsqu'une mesure tend vers une limite de contrôle. La méthode de contrôle spécifique doit correspondre à la conception du produit et au risque de production ; l'automatisation en soi n'est pas une preuve de conformité.
Étape 5 : Séparer les contrôles de production des essais de conception
Les acheteurs demandent fréquemment si chaque MCB est “ entièrement testé ”. Cette expression est trop vague. Les plans de qualité de fabrication combinent normalement plusieurs activités différentes, chacune ayant un objectif distinct.
| Activité | Rôle typique | Couverture | Question de l'acheteur |
|---|---|---|---|
| Vérification de la conception/du type | Établir la conformité d'une conception définie par rapport à la norme applicable | Échantillons représentatifs et séquences d'essai définies | Le rapport couvre-t-il exactement ce modèle et ce calibre ? |
| Vérification de la production en série | Détecter les défauts de fabrication spécifiés | Tel que requis par la norme, le programme et le plan de contrôle en usine applicables | Quels contrôles s'appliquent à chaque unité, et où se trouvent les enregistrements ? |
| Inspection ou étalonnage en cours de processus | Contrôler les caractéristiques critiques avant l'assemblage final | Opérations, unités ou lots définis | Qu'est-ce qui est mesuré, avec quel équipement et que se passe-t-il après une défaillance ? |
| Inspection par lot ou par échantillonnage | Surveiller la cohérence des lots et les caractéristiques ne se prêtant pas à un test unitaire | Échantillons sélectionnés selon un plan déclaré | Quelle est la base d'échantillonnage, le critère d'acceptation et la règle de disposition ? |
| Activité périodique ou de surveillance | Confirmer la conformité continue ou surveiller les performances à long terme | Intervalles définis, échantillons ou surveillance de la certification | Qui l'exige, et quels modèles et sites de production sont couverts ? |
Les essais de court-circuit à haute énergie ne doivent pas être confondus avec un contrôle final non destructif effectué sur chaque unité. Il s'agit d'une preuve au niveau de la conception réalisée dans des conditions contrôlées sur des échantillons spécifiés. Un fournisseur doit donc présenter à la fois la preuve de conception applicable et les contrôles de production utilisés pour reproduire cette construction.
Ce qu'un rapport d'essai de production doit contenir
Un rapport crédible est plus utile qu'une photographie d'un appareil de test. Selon le plan de contrôle, il doit identifier :
- le modèle de produit et le calibre ;
- lot, date, ligne ou identifiant d'unité ;
- méthode d'essai ou d'inspection ;
- critères d'acceptation ;
- résultat réel ou disposition claire de réussite/échec ;
- identifiant de l'équipement ou de la station ;
- état de l'étalonnage ou de la vérification ;
- enregistrement de l'opérateur ou du système ;
- traitement des unités défaillantes et retestées.
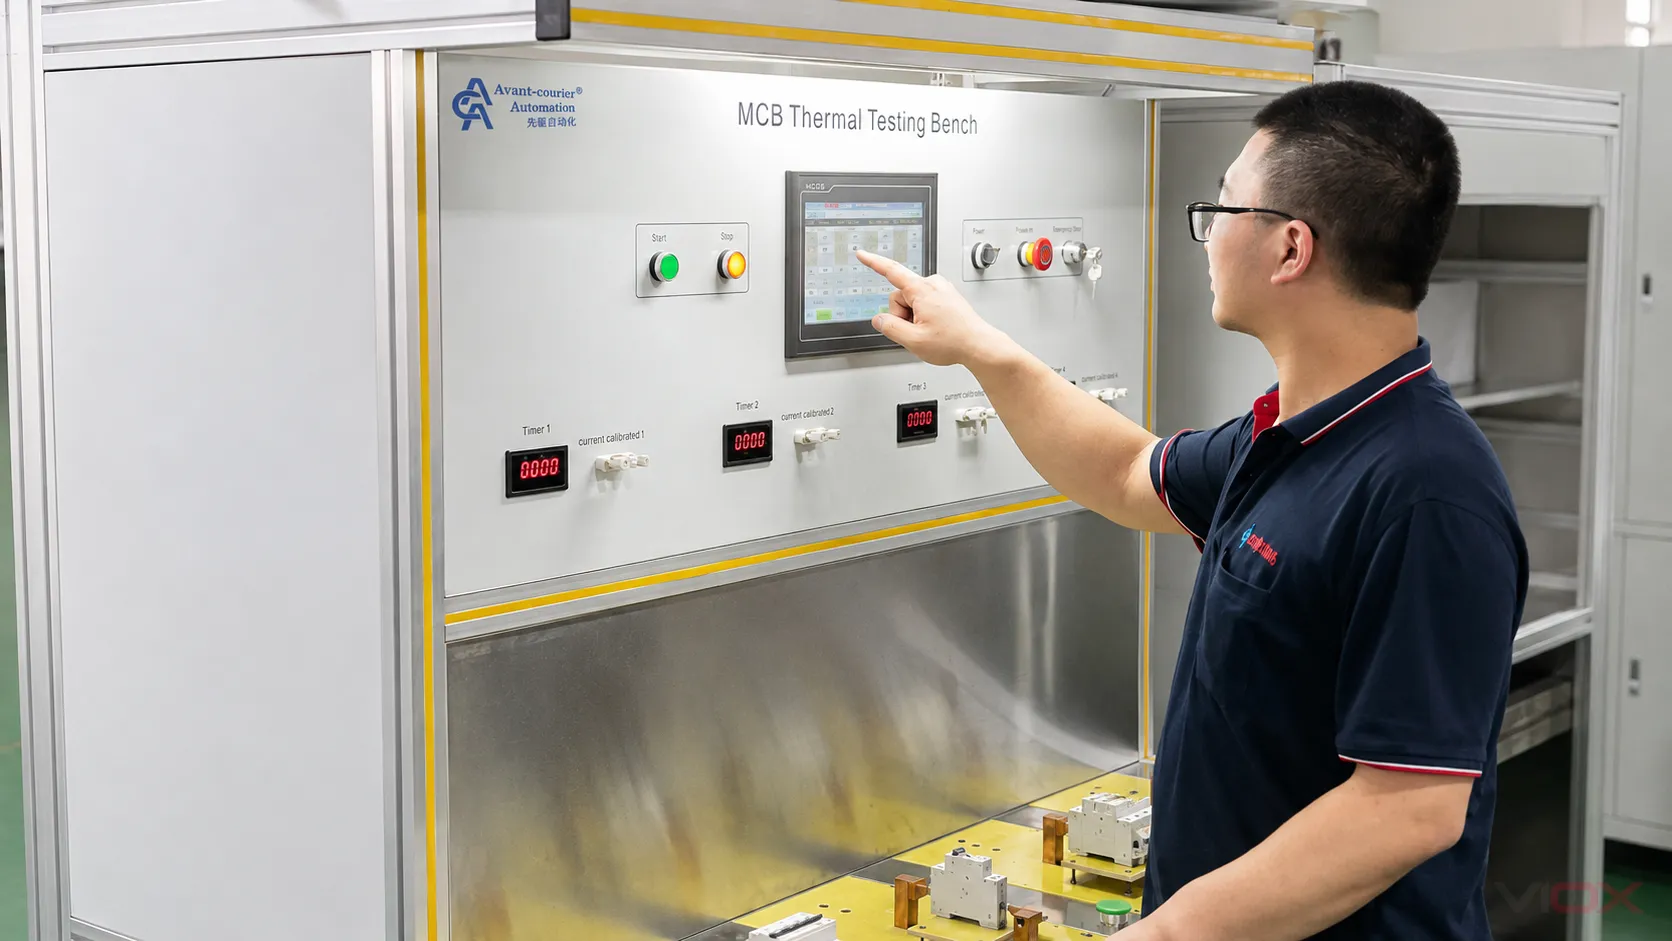
Évitez d'imposer un courant, un temps, une tension diélectrique, une taille d'échantillon ou une fréquence d'essai universels pour tous les MCB. Ces valeurs dépendent de la norme applicable, de la famille de dispositifs, du calibre, de l'objectif de l'essai et du plan qualité approuvé.
Étape 6 : Exiger la traçabilité et le contrôle des modifications
La traçabilité n'a pas besoin d'exposer des formules confidentielles ou les prix des fournisseurs. Elle doit permettre au fabricant de circonscrire un problème et de déterminer quel produit peut être affecté.
Une chaîne de traçabilité pratique peut relier :
MCB fini ou code de lot → date et ligne de production → enregistrement d'inspection/essai → révision de la nomenclature → lots de composants critiques → fournisseur approuvé et historique des modifications
Le contrôle des modifications est tout aussi important que l'approbation initiale. Un nouveau matériau de contact, une nouvelle source de bimétal, une pièce moulée, un ressort, une géométrie de chambre de coupure, une conception de borne, un site de production ou une méthode d'étalonnage peuvent affecter les performances ou la portée des preuves de conformité existantes. L'examen doit déterminer si la modification est autorisée, nécessite une revalidation interne, doit être signalée à un organisme de certification ou nécessite des essais supplémentaires.
Les produits non conformes doivent être identifiés et isolés. Les règles de retouche et de réessai doivent être documentées. L'action corrective doit traiter la cause — telle qu'une variation de matériau, l'usure d'un montage, une dérive de processus ou une instruction peu claire — et ne pas se limiter au remplacement de l'échantillon défaillant.
L'ISO explique que ISO 9001 fournit les exigences relatives à un système de management de la qualité, incluant le fonctionnement maîtrisé, les informations documentées, l'évaluation des performances et l'amélioration. Ce cadre peut favoriser une fabrication cohérente. La certification ISO 9001 n'est pas un certificat de produit MCB et ne prouve pas qu'un disjoncteur spécifique est conforme aux normes IEC 60898-1, IEC 60947-2, UL 489 ou à toute valeur nominale déclarée.
Audit de fournisseur de MCB et liste de contrôle documentaire
Utilisez la liste de contrôle suivante avant d'approuver un modèle ou d'émettre un ordre de production.
Identité du produit
Preuve de conformité
Contrôle de fabrication
Traçabilité et gestion des changements
Signaux d'alerte lors de l'évaluation d'un fournisseur de MCB
Suspendez le processus d'approbation si vous constatez l'une de ces conditions :
- un certificat est utilisé pour revendiquer la couverture de modèles ou de calibres non liés ;
- la norme est citée sans édition, rapport ou référence de certificat vérifiable ;
- les données de l'étiquette diffèrent du rapport ou de la spécification d'achat ;
- un fournisseur affirme que chaque unité subit un essai complet de pouvoir de coupure ;
- l'équipement de test est montré, mais les méthodes, les limites, l'état de l'équipement et les enregistrements ne sont pas disponibles ;
- des substitutions de matériaux critiques peuvent être effectuées sans examen technique ou de conformité ;
- les unités défaillantes sont simplement retestées jusqu'à ce qu'elles réussissent, sans disposition définie ;
- les codes de lot ne peuvent pas être reliés aux enregistrements de production ou d'inspection ;
- la norme ISO 9001 est présentée comme preuve de certification du produit MCB ;
- le fournisseur ne veut pas identifier quel site de production a fabriqué l'échantillon approuvé et l'expédition.
Ce que les photographies d'usine peuvent — et ne peuvent pas — montrer
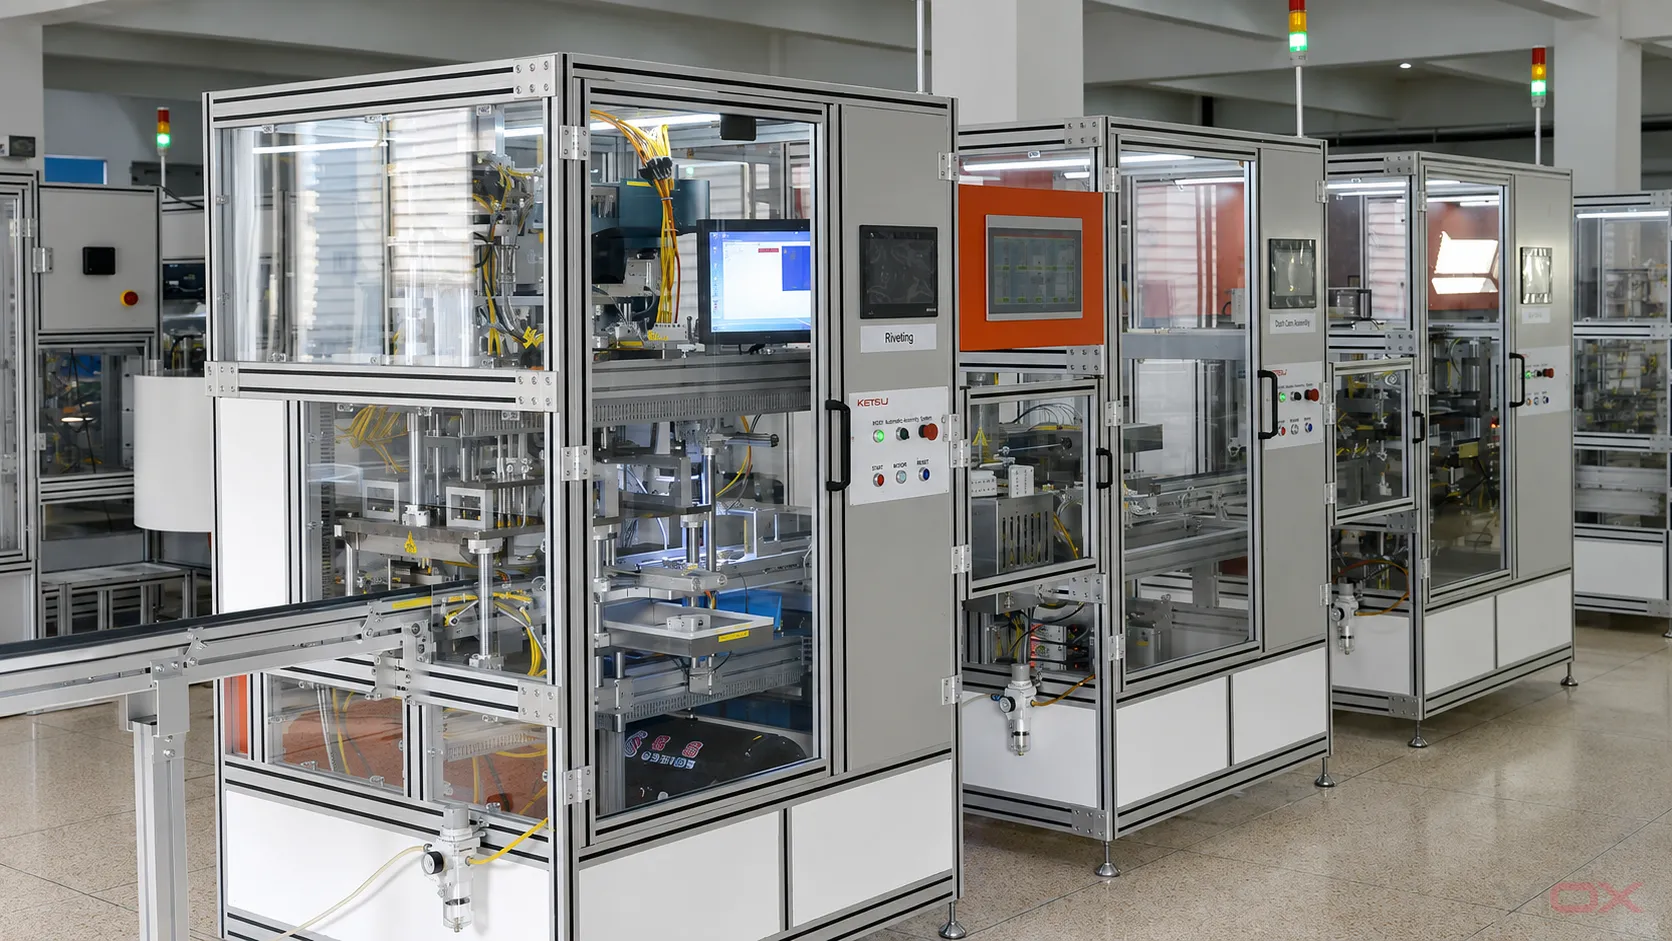
Les photographies d'usine peuvent établir que des équipements, des zones de travail et des opérations spécifiques étaient présents au moment où les images ont été capturées. Elles peuvent aider un acheteur à comprendre la disposition des lignes, l'automatisation, l'assemblage manuel et les stations de test disponibles.
Ils ne peuvent pas prouver la précision des tests, l'état de l'étalonnage, la fréquence d'échantillonnage, la couverture des certificats, la cohérence de la production actuelle ou la conformité d'un modèle commandé. Considérez les photographies comme des éléments d'orientation et utilisez les enregistrements, les audits témoins, les échantillons et la documentation tierce vérifiable pour les décisions d'approbation.
Foire Aux Questions
Chaque MCB est-il testé en court-circuit à son pouvoir de coupure maximal ?
Non. La vérification du pouvoir de coupure est une activité de conception à haute énergie réalisée sur des échantillons spécifiés selon la norme ou le programme de certification applicable. Elle ne doit pas être confondue avec les contrôles de routine ou de fin de production. Demandez comment la construction testée est contrôlée lors de la production normale.
La certification ISO 9001 prouve-t-elle qu'un MCB est conforme à la norme IEC 60898-1 ?
Non. L'ISO 9001 concerne le système de gestion de la qualité de l'organisation. La conformité du produit nécessite des preuves liées au modèle de MCB concerné, aux caractéristiques nominales, à la norme produit et à la procédure de conformité.
Quel est le document le plus important à demander à un fabricant de MCB ?
Il n'existe pas de document unique suffisant. Commencez par la spécification exacte du modèle, puis vérifiez le certificat et le rapport d'essai pertinents par rapport à sa liste de modèles. Faites suivre cela par le plan de contrôle d'usine, les enregistrements de production, la méthode de traçabilité et le processus de contrôle des modifications.
Un rapport d'usine interne peut-il remplacer une certification tierce ?
Pas automatiquement. La réponse dépend du marché cible, du schéma de conformité requis, du contrat et de l'autorité compétente. Un rapport interne peut fournir des preuves utiles pour le développement ou la production, mais ne doit pas être présenté comme une certification indépendante.
Comment les acheteurs doivent-ils comparer deux fournisseurs de MCB ?
Comparez-les au même niveau de modèle et d'exigence. Utilisez la même spécification, demandez les mêmes catégories de preuves et évaluez les écarts plutôt que de compter les certificats. Pour les options au niveau du modèle VIOX, consultez le comparatif des séries MCB avant de préparer la demande de prix (RFQ).
Construisez la demande de prix autour de preuves, pas de déclarations générales
Une demande de prix efficace pour un MCB doit mentionner le marché visé, la norme, les caractéristiques nominales, les configurations de pôles, les courbes de déclenchement, le pouvoir de coupure, les documents requis, les attentes en matière d'inspection, la traçabilité, l'emballage et les règles de notification de changement. Cela donne à l'acheteur comme au fabricant une définition vérifiable de l'acceptation.
Pour évaluer les séries publiées, la disponibilité des documents, les exigences OEM et les questions de contrôle en usine, visitez le Page du fabricant de MCB VIOX ou envoyez la demande complétée et les exigences de conformité à [email protected].
Références faisant autorité
- IEC 60898-1:2015 — Disjoncteurs pour la protection contre les surintensités pour installations domestiques et analogues
- IEC 60947-2:2024 — Appareillage à basse tension, Partie 2 : Disjoncteurs
- IEC : Évaluation de la conformité
- ISO 9001 — Systèmes de management de la qualité
- ISO : Introduction aux systèmes de management de la qualité
- UL Solutions : Services pour disjoncteurs et protecteurs supplémentaires
- UL Solutions : Guide de marquage et d'application des disjoncteurs boîtiers moulés