ในหน้านี้
การประกันคุณภาพในการผลิต MCB ไม่ได้แสดงให้เห็นได้ด้วยใบรับรองเพียงใบเดียว รายงานการตรวจสอบฉบับเดียว หรือภาพถ่ายของแท่นทดสอบเพียงภาพเดียว ระบบที่น่าเชื่อถือจะต้องเชื่อมโยง รุ่นของเซอร์กิตเบรกเกอร์ขนาดเล็กที่ระบุและพิกัดที่ประกาศไว้ เข้ากับมาตรฐานผลิตภัณฑ์ที่เกี่ยวข้อง การตรวจสอบการออกแบบ การผลิตที่มีการควบคุม การตรวจสอบการผลิตที่เหมาะสม การควบคุมการเปลี่ยนแปลง และบันทึกที่สามารถตรวจสอบย้อนกลับได้.
ความแตกต่างนี้มีความสำคัญในการจัดหา การทดสอบประเภทหรือการทดสอบเพื่อรับรองสามารถแสดงให้เห็นว่าตัวอย่างที่เป็นตัวแทนของการออกแบบนั้นเป็นไปตามข้อกำหนดที่ระบุไว้ แต่การทดสอบดังกล่าวเพียงอย่างเดียวไม่สามารถพิสูจน์ได้ว่าทุกล็อตการผลิตที่ตามมาจะเหมือนกันทุกประการ ในทางกลับกัน โรงงานอาจดำเนินการตรวจสอบในระหว่างกระบวนการที่เป็นประโยชน์ แต่การตรวจสอบเหล่านั้นไม่สามารถทดแทนหลักฐานการลัดวงจรและความทนทานในระดับการออกแบบที่จำเป็นสำหรับพิกัดผลิตภัณฑ์ที่ประกาศไว้ได้.
ห่วงโซ่หลักฐานคุณภาพของ MCB
คำถามในทางปฏิบัติสำหรับผู้ซื้อไม่ใช่เพียงแค่ว่า “โรงงานนี้ทดสอบ MCB หรือไม่” แต่คือ “ซัพพลายเออร์สามารถเชื่อมโยงใบสั่งซื้อนี้เข้ากับการออกแบบที่ผ่านการตรวจสอบแล้ว และแสดงให้เห็นว่ามีการควบคุมความแปรปรวนในการผลิตอย่างไรได้หรือไม่”
| ชั้นคุณภาพ | วัตถุประสงค์หลัก | หลักฐานที่ต้องขอ | สิ่งที่พิสูจน์ไม่ได้ด้วยตัวมันเองเพียงอย่างเดียว |
|---|---|---|---|
| คำจำกัดความของผลิตภัณฑ์และมาตรฐาน | ระบุอุปกรณ์ พิกัด ตลาดเป้าหมาย และข้อกำหนดที่เกี่ยวข้องให้ชัดเจน | เอกสารข้อมูล งานออกแบบป้ายชื่อ รหัสรุ่น มาตรฐานที่เกี่ยวข้อง และฉบับพิมพ์ | ว่าการออกแบบผ่านการประเมินที่จำเป็นทั้งหมดแล้ว |
| การตรวจสอบการออกแบบหรือประเภท | แสดงให้เห็นว่าตัวอย่างที่เป็นตัวแทนของการออกแบบสามารถเป็นไปตามข้อกำหนดที่ประกาศไว้ได้ | ใบรับรองที่ถูกต้องในกรณีที่จำเป็น รายงานการทดสอบที่สมบูรณ์หรือที่เกี่ยวข้อง และตารางรายการรุ่นในกลุ่มผลิตภัณฑ์ | เพื่อให้มั่นใจว่าหน่วยการผลิตทุกหน่วยปราศจากข้อบกพร่อง |
| การควบคุมขาเข้าและระหว่างกระบวนการผลิต | ควบคุมวัสดุ ขนาด การประกอบ และการสอบเทียบให้อยู่ในขอบเขตที่กำหนด | ข้อกำหนด แผนการควบคุม บันทึกการตรวจสอบ สถานะอุปกรณ์ และคำแนะนำในการทำงาน | ความสอดคล้องตามมาตรฐานผลิตภัณฑ์เต็มรูปแบบโดยไม่มีหลักฐานการออกแบบ |
| การตรวจสอบการผลิต | ตรวจหาความไม่สอดคล้องด้านการประกอบ การสอบเทียบ ค่าความเป็นฉนวน การทำเครื่องหมาย หรือการทำงาน โดยใช้แผนที่เกี่ยวข้อง | บันทึกการทดสอบตามปกติและการตรวจสอบตามล็อต พร้อมเกณฑ์การยอมรับและรหัสอุปกรณ์ | ค่าพิกัดการตัดกระแสลัดวงจรที่ประกาศไว้ เว้นแต่จะได้รับการสนับสนุนด้วยหลักฐานระดับการออกแบบที่จำเป็น |
| การควบคุมการเปลี่ยนแปลงและการตรวจสอบย้อนกลับ | รักษาความสัมพันธ์ระหว่างการออกแบบที่ผ่านการทดสอบและผลิตภัณฑ์ที่จัดส่ง | รหัสล็อต, การแก้ไขรายการวัสดุ (BOM), บันทึกการเปลี่ยนแปลงที่ได้รับอนุมัติ, บันทึกความไม่สอดคล้อง และบันทึกการดำเนินการแก้ไข | ว่าการเปลี่ยนแปลงผลิตภัณฑ์ที่ไม่มีเอกสารกำกับยังคงอยู่ภายใต้รายงานฉบับก่อนหน้า |
หลักฐานที่แข็งแกร่งที่สุดจะเชื่อมโยงกันทั้งห้าชั้น หมายเลขใบรับรองควรนำไปสู่ตระกูลรุ่นที่กำหนด รุ่นควรนำไปสู่รายการวัสดุและกระบวนการที่มีการควบคุม ล็อตที่จัดส่งควรนำไปสู่บันทึกการตรวจสอบและการทดสอบที่สร้างขึ้นด้วยอุปกรณ์ที่ระบุและเกณฑ์การยอมรับ.
ขั้นตอนที่ 1: กำหนดผลิตภัณฑ์และตลาดก่อนทำการตรวจสอบโรงงาน
การตรวจสอบคุณภาพจะมีความหมายก็ต่อเมื่อขอบเขตของผลิตภัณฑ์มีความชัดเจนแล้วเท่านั้น อย่างน้อยที่สุด ผู้ซื้อและผู้ผลิตควรตกลงกันในเรื่อง:
- การใช้งานกับไฟฟ้ากระแสสลับ (AC) หรือกระแสตรง (DC);
- การกำหนดจำนวนโพล;
- พิกัดกระแสและแรงดันไฟฟ้า;
- ลักษณะการทริป;
- พิกัดการทนกระแสลัดวงจรที่ประกาศไว้;
- การติดตั้งที่ตั้งใจไว้และสภาพแวดล้อมของผู้ใช้งาน;
- ประเทศหรือตลาดเป้าหมาย;
- มาตรฐานผลิตภัณฑ์ที่เกี่ยวข้องและแนวทางการรับรองความสอดคล้องที่จำเป็น;
- หมายเลขแคตตาล็อก ฉลาก และเอกลักษณ์ของบรรจุภัณฑ์ที่ถูกต้องแม่นยำ.
สำหรับเซอร์กิตเบรกเกอร์ AC ที่ใช้ในครัวเรือนและงานที่คล้ายคลึงกันที่เกี่ยวข้อง, IEC 60898-1 ครอบคลุมอุปกรณ์ที่อยู่ภายในขีดจำกัดของแรงดันไฟฟ้า กระแสไฟฟ้า และความสามารถในการทนต่อการลัดวงจรที่ระบุไว้. มอก. 60947-2 ใช้กับเซอร์กิตเบรกเกอร์ที่อยู่ในขอบเขตซึ่งมีวัตถุประสงค์เพื่อการติดตั้งและใช้งานโดยบุคคลที่ได้รับคำแนะนำหรือผู้เชี่ยวชาญ มาตรฐานเหล่านี้ไม่ใช่ฉลากที่ใช้แทนกันได้ และการระบุทั่วไปเช่น “IEC circuit breaker” นั้นไม่เพียงพอ.
ระบบไฟฟ้าในอเมริกาเหนือมีแนวทางปฏิบัติแยกต่างหาก UL Solutions ระบุให้ UL 489 เป็นมาตรฐานหลักสำหรับ MCCB สวิตช์ และตู้ควบคุมที่ใช้สำหรับการป้องกันระบบจ่ายไฟหลัก ระบบจ่ายไฟย่อย หรือวงจรย่อย ผลิตภัณฑ์ที่มีวัตถุประสงค์สำหรับตลาดดังกล่าวควรได้รับการประเมินตามหมวดหมู่และข้อกำหนดการรับรองของอเมริกาเหนือที่เหมาะสม แทนที่จะอนุมานว่าเทียบเท่ากันเพียงเพราะมีรายงานที่อ้างอิงตามมาตรฐาน IEC.
ฉบับของมาตรฐานก็มีความสำคัญเช่นกัน ควรตรวจสอบหน้ามาตรฐาน IEC ปัจจุบันเมื่อมีการระบุรายละเอียดสำหรับโครงการใหม่ และควรทบทวนใบรับรองและรายงานที่มีอยู่เทียบกับฉบับของมาตรฐานและกฎการเปลี่ยนผ่านที่ยอมรับโดยแผนการรับรองหรือหน่วยงานที่เกี่ยวข้อง.
ขั้นตอนที่ 2: ตรวจสอบหลักฐานในระดับการออกแบบ
การตรวจสอบการออกแบบหรือประเภทเป็นการตั้งคำถามว่าโครงสร้างของ MCB ที่กำหนดไว้สามารถให้ประสิทธิภาพตามที่ประกาศไว้ภายใต้เงื่อนไขการทดสอบที่เกี่ยวข้องได้หรือไม่ ขึ้นอยู่กับมาตรฐานและเส้นทางการตรวจสอบความสอดคล้อง โปรแกรมอาจครอบคลุมรายการต่างๆ เช่น:
- การทำเครื่องหมายและโครงสร้าง;
- ขั้วต่อและการเชื่อมต่อตัวนำ;
- การทำงานทางกลและทางไฟฟ้า;
- คุณสมบัติทางไดอิเล็กทริก;
- การเพิ่มขึ้นของอุณหภูมิ;
- ลักษณะการทำงานของเวลาและกระแส;
- สมรรถนะเมื่อเกิดการลัดวงจร;
- ความต้านทานต่อความร้อน ความร้อนผิดปกติ ไฟไหม้ หรืออิทธิพลจากสภาพแวดล้อม;
- ความทนทานหรืออายุการใช้งาน.
ลำดับที่แน่นอน การจัดกลุ่มตัวอย่าง เกณฑ์การยอมรับ และเงื่อนไขการทดสอบ ต้องเป็นไปตามมาตรฐานและโปรแกรมการรับรองที่เกี่ยวข้อง รายการตรวจสอบทางการตลาดไม่สามารถใช้แทนเอกสารเหล่านั้นได้.
ตรวจสอบรายงาน ใบรับรอง และผลิตภัณฑ์ให้ตรงกัน
อย่าตรวจสอบใบรับรองเพียงอย่างเดียว ให้เปรียบเทียบข้อมูลเหล่านี้ระหว่างใบรับรอง รายงาน เอกสารข้อมูล ป้ายชื่อ ตัวอย่าง และข้อกำหนดในการจัดซื้อ:
- ผู้ผลิตและสถานที่ผลิต;
- ผู้ถือใบรับรอง;
- หมวดหมู่ผลิตภัณฑ์และฉบับมาตรฐาน;
- ชื่อรุ่นหรือชื่อซีรีส์;
- การกำหนดค่าจำนวนโพล;
- พิกัดกระแสและแรงดันไฟฟ้า;
- เส้นกราฟการทริปหรือคุณลักษณะการทำงาน;
- พิกัดการทนกระแสลัดวงจรและเงื่อนไขใดๆ ที่เกี่ยวข้อง;
- รูปแบบโครงสร้างหรือตารางรุ่นผลิตภัณฑ์;
- วันที่ออกเอกสาร สถานะ อ้างอิงรายงาน และช่องทางการตรวจสอบของหน่วยงานรับรอง.
หากมีการนำเสนอรายงานขนาด 6 kA สำหรับคำสั่งซื้อขนาด 10 kA หรือรุ่นสองขั้วไม่อยู่ในตารางรุ่นผลิตภัณฑ์ที่อ้างอิง ช่องว่างดังกล่าวไม่สามารถแก้ไขได้ด้วยการใช้ตู้ที่มีลักษณะภายนอกคล้ายกัน บทความของเราเรื่อง เหตุใด MCB ขนาด 10 kA จึงผลิตจำนวนมากได้ยาก อธิบายว่าเหตุใดหลักฐานความสามารถในการตัดกระแสไฟฟ้าจึงขึ้นอยู่กับโครงสร้างและพิกัดที่ผ่านการทดสอบ ไม่ใช่เพียงแค่ฉลากผลิตภัณฑ์เท่านั้น.
ขั้นตอนที่ 3: ควบคุมวัสดุและส่วนประกอบตามฟังก์ชันการทำงาน
การตรวจสอบขาเข้าควรพิจารณาตามความเสี่ยง โดยมีวัตถุประสงค์ไม่ใช่เพื่อรวบรวมใบรับรองสำหรับรายการที่มีความเสี่ยงต่ำทุกรายการ แต่เพื่อควบคุมคุณลักษณะที่อาจส่งผลต่อประสิทธิภาพการป้องกัน การเพิ่มขึ้นของอุณหภูมิ ฉนวน การทำงานทางกล หรือความน่าเชื่อถือของการเชื่อมต่อ.
| ส่วนประกอบหรือระบบย่อย | ความเสี่ยงด้านคุณภาพ | ตัวอย่างของหลักฐานที่ได้รับการควบคุม |
|---|---|---|
| ไบเมทัลและเส้นทางความร้อน | การเปลี่ยนแปลงในการตอบสนองต่อโหลดเกินเนื่องจากความแปรผันของวัสดุ รูปทรง การเชื่อมต่อ หรือการสอบเทียบ | ข้อกำหนดที่ได้รับอนุมัติ ขนาด ข้อมูลระบุตัวตนของซัพพลายเออร์/ล็อต บันทึกกระบวนการและการสอบเทียบ |
| ชุดปลดวงจรด้วยแม่เหล็ก | ค่ากระแสปลดวงจรทันทีอยู่นอกช่วงที่กำหนด | ข้อมูลจำเพาะของคอยล์หรือตัวนำ รูปทรงของอาร์เมเจอร์ การตั้งค่าการประกอบ วิธีการสอบเทียบที่ผ่านการตรวจสอบ |
| หน้าสัมผัสและเส้นทางกระแสไฟฟ้า | ความร้อนเกิน การเชื่อมติด การสึกกร่อน หรือความต้านทานที่ไม่เสถียร | ข้อมูลจำเพาะด้านวัสดุและมิติ การควบคุมกระบวนการเชื่อมต่อ ผลการตรวจสอบ |
| ชิ้นส่วนควบคุมการอาร์ก | ประสิทธิภาพการตัดวงจรที่ไม่สม่ำเสมอหรือการจำกัดความเสียหาย | รูปทรงที่ควบคุมได้ ข้อมูลจำเพาะด้านวัสดุ ทิศทางการประกอบ การอนุมัติการเปลี่ยนแปลง |
| ตัวเรือนขึ้นรูปและฉนวน | การแตกร้าว การเสียรูป ระยะห่างไม่เพียงพอ หรือการใช้วัสดุอื่นทดแทน | เรซิน/ข้อกำหนดที่ได้รับอนุมัติ การควบคุมการขึ้นรูป เกณฑ์ด้านมิติและทัศนวิสัย |
| ขั้วต่อและสกรู | การยึดตัวนำที่ไม่ดี เกลียวรูด หรือความร้อนเกิน | มิติ ข้อกำหนดด้านวัสดุ/การเคลือบผิว เกณฑ์การประกอบและการตรวจสอบการทำงาน |
| ชิ้นส่วนกลไก | การติดขัด การเปิดไม่สมบูรณ์ หรือแรงกดหน้าสัมผัสไม่สม่ำเสมอ | การควบคุมเครื่องมือ การตรวจสอบมิติ การป้องกันความผิดพลาดในการประกอบ (poka-yoke) และการตรวจสอบการทำงานทางกล |
นี่คือจุดที่มักมีการนำชิ้นส่วนที่ไม่ได้รับอนุญาตเข้ามาใช้ ผู้ผลิตควรสามารถแสดงให้เห็นได้ว่ามีการรับรองซัพพลายเออร์ทางเลือกหรือการเปลี่ยนแปลงวัสดุอย่างไร และการเปลี่ยนแปลงนั้นจำเป็นต้องมีการทบทวนเทียบกับไฟล์การทดสอบผลิตภัณฑ์หรือใบรับรองที่มีอยู่เดิมหรือไม่.
ขั้นตอนที่ 4: การประกอบและการสอบเทียบส่วนควบคุม
ประสิทธิภาพของ MCB ขึ้นอยู่กับปฏิสัมพันธ์ระหว่างเส้นทางกระแสไฟฟ้า อุปกรณ์ตรวจจับความร้อน ชุดปลดวงจรแม่เหล็ก กลไกสลัก หน้าสัมผัส สปริง และโครงสร้างควบคุมการอาร์ก สำหรับคำอธิบายเชิงสาเหตุโดยละเอียด โปรดดู การทำงานของ MCB. ในการผลิต งานด้านคุณภาพคือการรักษาปฏิสัมพันธ์เหล่านั้นให้อยู่ภายในขีดจำกัดการสร้างที่ผ่านการตรวจสอบแล้ว.
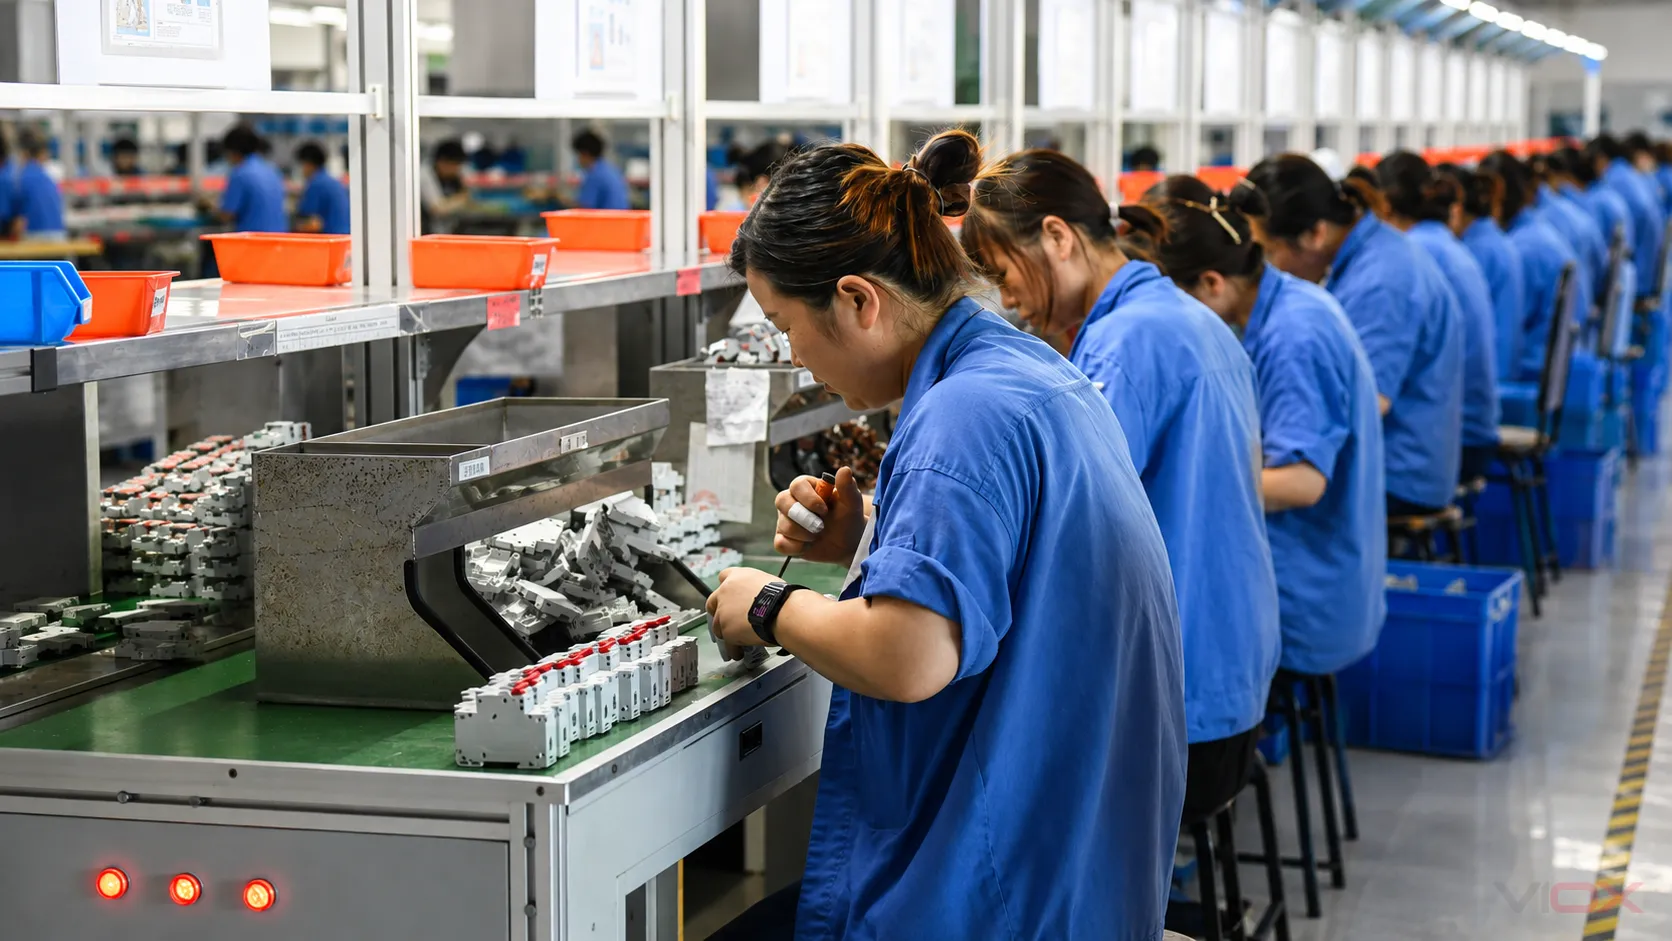
แผนการควบคุมกระบวนการที่มีประสิทธิภาพจะระบุลักษณะสำคัญและตอบคำถามห้าประการดังนี้:
- คุณลักษณะใดที่ถูกควบคุม?
- มีการควบคุมที่ขั้นตอนการทำงานใด?
- มีการวัดหรือป้องกันการคลาดเคลื่อนอย่างไร?
- เกณฑ์การยอมรับและแผนการตอบสนองคืออะไร?
- บันทึกใดที่เชื่อมโยงผลลัพธ์เข้ากับล็อตหรือหน่วยผลิตภัณฑ์?
การควบคุมที่มีประโยชน์อาจรวมถึงการตรวจสอบอุปกรณ์จับยึดหรือเครื่องมือ การตรวจสอบทิศทางของส่วนประกอบ การตั้งค่าการทำงานที่ผ่านการสอบเทียบ อินเตอร์ล็อกทางกล การป้องกันความผิดพลาด การอนุมัติชิ้นงานแรก และการกำหนดการตอบสนองเมื่อค่าที่วัดได้มีแนวโน้มเข้าใกล้ขีดจำกัดการควบคุม วิธีการควบคุมที่เฉพาะเจาะจงควรสอดคล้องกับการออกแบบผลิตภัณฑ์และความเสี่ยงในการผลิต ระบบอัตโนมัติเพียงอย่างเดียวไม่ใช่หลักฐานยืนยันความสอดคล้อง.
ขั้นตอนที่ 5: แยกการตรวจสอบการผลิตออกจากการทดสอบการออกแบบ
ผู้ซื้อมักถามว่า MCB ทุกตัวได้รับการ “ทดสอบอย่างเต็มรูปแบบ” หรือไม่ วลีดังกล่าวมีความคลุมเครือเกินไป แผนคุณภาพการผลิตโดยปกติจะรวมกิจกรรมต่างๆ หลายอย่างเข้าด้วยกัน ซึ่งแต่ละกิจกรรมมีวัตถุประสงค์ที่แตกต่างกัน.
| กิจกรรม | บทบาททั่วไป | ความครอบคลุม | คำถามจากผู้ซื้อ |
|---|---|---|---|
| การตรวจสอบการออกแบบ/ประเภท | การสร้างความสามารถของการออกแบบที่กำหนดให้เป็นไปตามมาตรฐานที่เกี่ยวข้อง | ตัวอย่างที่เป็นตัวแทนและลำดับการทดสอบที่กำหนด | รายงานครอบคลุมรุ่นและพิกัดที่ถูกต้องนี้หรือไม่? |
| การตรวจสอบการผลิตตามปกติ | ตรวจหาข้อบกพร่องในการผลิตที่ระบุไว้ | ตามที่กำหนดโดยมาตรฐาน โครงการ และแผนการควบคุมโรงงานที่เกี่ยวข้อง | การตรวจสอบใดบ้างที่ใช้กับแต่ละหน่วย และบันทึกอยู่ที่ไหน? |
| การตรวจสอบหรือการสอบเทียบระหว่างกระบวนการผลิต | ควบคุมคุณลักษณะที่สำคัญก่อนการประกอบขั้นสุดท้าย | การปฏิบัติงาน หน่วย หรือล็อตที่กำหนดไว้ | สิ่งที่วัดคืออะไร ใช้เครื่องมืออะไร และจะเกิดอะไรขึ้นหลังจากเกิดความล้มเหลว? |
| การตรวจสอบแบบล็อตหรือแบบสุ่มตัวอย่าง | ตรวจสอบความสม่ำเสมอของชุดการผลิตและคุณลักษณะที่ไม่เหมาะสมสำหรับการทดสอบทุกหน่วย | ตัวอย่างที่คัดเลือกภายใต้แผนที่ประกาศไว้ | เกณฑ์การสุ่มตัวอย่าง เกณฑ์การยอมรับ และกฎการจัดการคืออะไร? |
| กิจกรรมการตรวจสอบเป็นระยะหรือการเฝ้าระวัง | ยืนยันความสอดคล้องอย่างต่อเนื่องหรือติดตามประสิทธิภาพในระยะยาว | ช่วงเวลาที่กำหนด ตัวอย่าง หรือการเฝ้าระวังการรับรอง | ใครเป็นผู้กำหนด และครอบคลุมรุ่นและสถานที่ผลิตใดบ้าง? |
การทดสอบการลัดวงจรพลังงานสูงไม่ควรนำไปสับสนกับการตรวจสอบขั้นสุดท้ายแบบไม่ทำลายที่ดำเนินการกับทุกหน่วยผลิตภัณฑ์ นี่เป็นหลักฐานในระดับการออกแบบที่ดำเนินการภายใต้สภาวะควบคุมบนตัวอย่างที่ระบุ ดังนั้นซัพพลายเออร์ควรแสดงทั้งหลักฐานการออกแบบที่เกี่ยวข้องและการควบคุมการผลิตที่ใช้เพื่อผลิตโครงสร้างนั้นขึ้นมาใหม่.
สิ่งที่บันทึกการทดสอบการผลิตควรมี
บันทึกที่น่าเชื่อถือมีประโยชน์มากกว่าภาพถ่ายของเครื่องทดสอบ โดยขึ้นอยู่กับแผนการควบคุม บันทึกควรระบุถึง:
- รุ่นผลิตภัณฑ์และพิกัด;
- ล็อต วันที่ สายการผลิต หรือตัวระบุหน่วย;
- วิธีการทดสอบหรือการตรวจสอบ;
- เกณฑ์การยอมรับ;
- ผลลัพธ์จริงหรือสถานะผ่าน/ไม่ผ่านที่ชัดเจน;
- ตัวระบุอุปกรณ์หรือสถานี;
- สถานะการสอบเทียบหรือการทวนสอบ;
- บันทึกของผู้ปฏิบัติงานหรือระบบ;
- การจัดการหน่วยที่ทดสอบไม่ผ่านและผ่านการทดสอบซ้ำ.
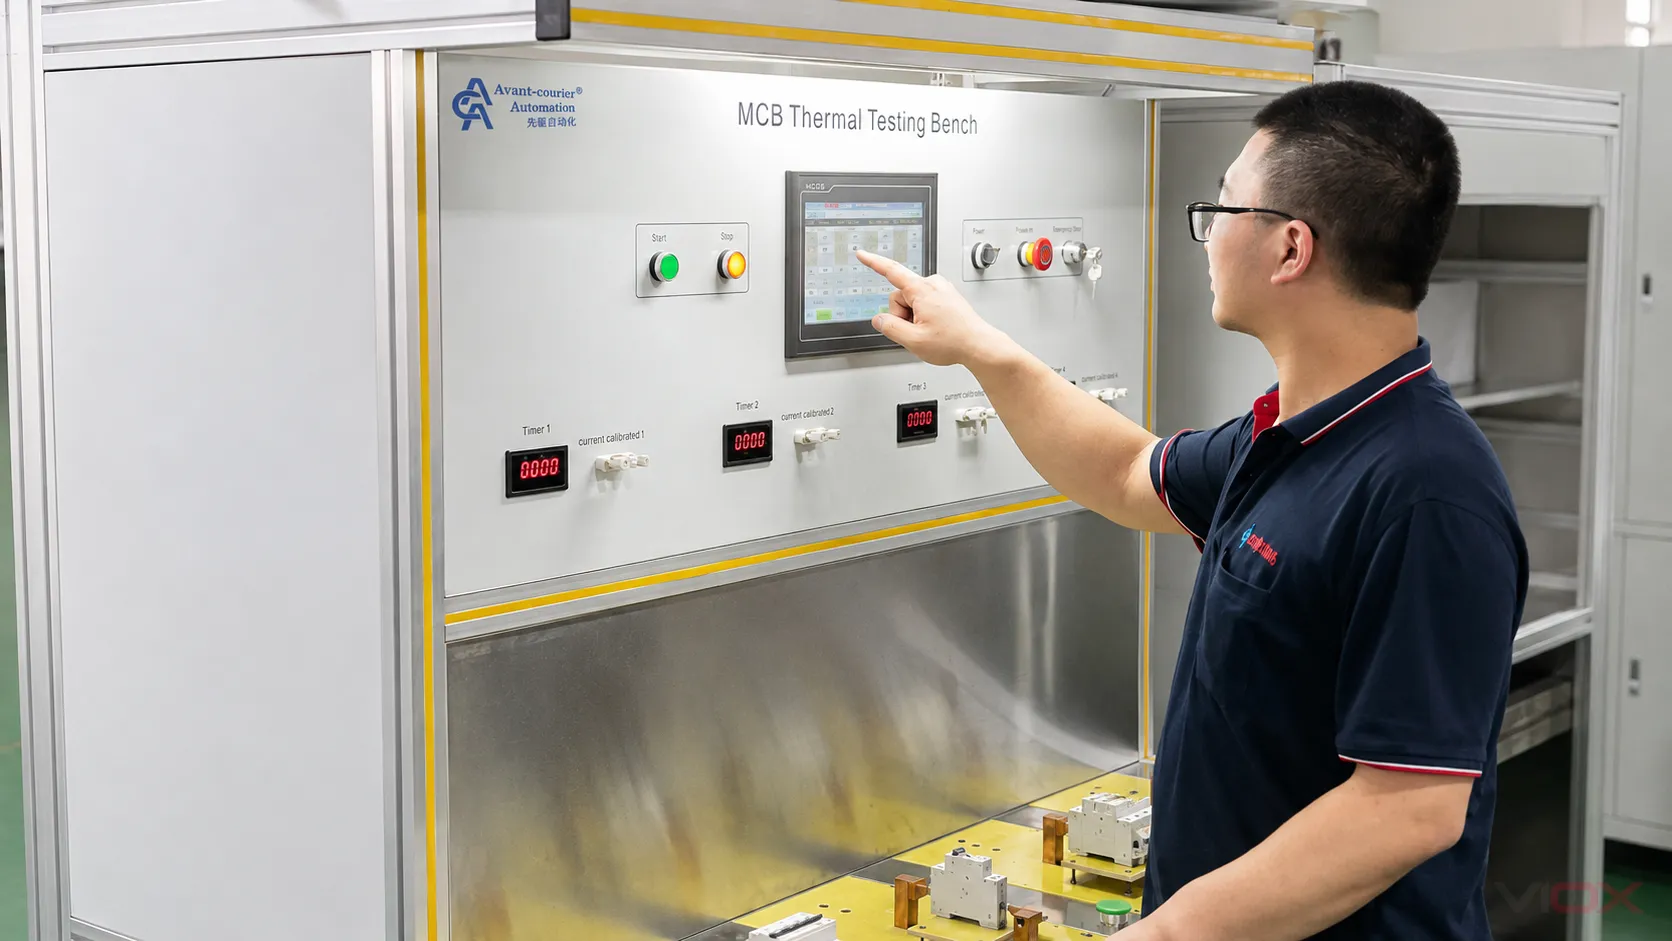
หลีกเลี่ยงการกำหนดค่ากระแส เวลา แรงดันไฟฟ้าไดอิเล็กทริก ขนาดตัวอย่าง หรือความถี่ในการทดสอบแบบเดียวกันสำหรับ MCB ทุกรุ่น ค่าเหล่านั้นขึ้นอยู่กับมาตรฐานที่เกี่ยวข้อง ตระกูลของอุปกรณ์ พิกัด วัตถุประสงค์ของการทดสอบ และแผนคุณภาพที่ได้รับอนุมัติ.
ขั้นตอนที่ 6: กำหนดให้มีการตรวจสอบย้อนกลับและการควบคุมการเปลี่ยนแปลง
การตรวจสอบย้อนกลับไม่จำเป็นต้องเปิดเผยสูตรที่เป็นความลับหรือราคาจากซัพพลายเออร์ แต่จำเป็นต้องช่วยให้ผู้ผลิตสามารถจำกัดขอบเขตของปัญหาและระบุได้ว่าผลิตภัณฑ์ใดบ้างที่อาจได้รับผลกระทบ.
ห่วงโซ่การตรวจสอบย้อนกลับที่ใช้งานได้จริงสามารถเชื่อมโยง:
MCB สำเร็จรูปหรือรหัสชุดการผลิต → วันที่และสายการผลิต → บันทึกการตรวจสอบ/ทดสอบ → การแก้ไขรายการวัสดุ (BOM) → ล็อตของชิ้นส่วนสำคัญ → ซัพพลายเออร์ที่ได้รับอนุมัติและประวัติการเปลี่ยนแปลง
การควบคุมการเปลี่ยนแปลงมีความสำคัญไม่น้อยไปกว่าการอนุมัติในขั้นต้น วัสดุหน้าสัมผัสใหม่ แหล่งที่มาของไบเมทัล ชิ้นส่วนขึ้นรูป สปริง รูปทรงของแผ่นดับอาร์ค การออกแบบขั้วต่อ สถานที่ผลิต หรือวิธีการสอบเทียบ อาจส่งผลต่อประสิทธิภาพหรือขอบเขตของหลักฐานความสอดคล้องที่มีอยู่ การทบทวนควรพิจารณาว่าการเปลี่ยนแปลงนั้นได้รับอนุญาตหรือไม่ จำเป็นต้องมีการตรวจสอบความถูกต้องภายในใหม่ ต้องรายงานต่อหน่วยงานรับรอง หรือจำเป็นต้องมีการทดสอบเพิ่มเติม.
ผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนดควรได้รับการระบุและแยกออก กฎเกณฑ์สำหรับการแก้ไขงานและการทดสอบซ้ำควรได้รับการจัดทำเป็นเอกสาร การดำเนินการแก้ไขควรจัดการที่สาเหตุ เช่น ความแปรปรวนของวัสดุ การสึกหรอของอุปกรณ์จับยึด ความคลาดเคลื่อนของกระบวนการ หรือคำแนะนำที่ไม่ชัดเจน ไม่ใช่เพียงแค่การเปลี่ยนตัวอย่างที่ทดสอบไม่ผ่านเท่านั้น.
ISO อธิบายว่า การรับรองระบบ ISO 9001 กำหนดข้อกำหนดสำหรับระบบการจัดการคุณภาพ ซึ่งรวมถึงการควบคุมการปฏิบัติงาน ข้อมูลที่เป็นเอกสาร การประเมินผลการดำเนินงาน และการปรับปรุง กรอบการทำงานดังกล่าวสามารถสนับสนุนการผลิตที่สม่ำเสมอได้. การรับรอง ISO 9001 ไม่ใช่ใบรับรองผลิตภัณฑ์ MCB และไม่ได้พิสูจน์ว่าเซอร์กิตเบรกเกอร์รุ่นใดรุ่นหนึ่งเป็นไปตามมาตรฐาน IEC 60898-1, IEC 60947-2, UL 489 หรือพิกัดใดๆ ที่ประกาศไว้.
รายการตรวจสอบเอกสารและการตรวจสอบผู้จัดจำหน่าย MCB
ใช้รายการตรวจสอบต่อไปนี้ก่อนที่จะอนุมัติรุ่นหรือออกคำสั่งผลิต.
เอกลักษณ์ของผลิตภัณฑ์
หลักฐานการปฏิบัติตามมาตรฐาน
การควบคุมการผลิต
การตรวจสอบย้อนกลับและการจัดการการเปลี่ยนแปลง
สัญญาณเตือนระหว่างการประเมินซัพพลายเออร์ MCB
ให้หยุดกระบวนการอนุมัติไว้ชั่วคราวเมื่อพบเงื่อนไขต่อไปนี้:
- มีการใช้ใบรับรองฉบับเดียวเพื่ออ้างสิทธิ์ครอบคลุมรุ่นหรือพิกัดที่ไม่เกี่ยวข้องกัน;
- มีการระบุชื่อมาตรฐานโดยไม่มีการระบุฉบับ รายงาน หรือการอ้างอิงใบรับรองที่ตรวจสอบได้;
- ข้อมูลบนฉลากแตกต่างจากรายงานหรือข้อกำหนดในการจัดซื้อ;
- ซัพพลายเออร์กล่าวอ้างว่าผลิตภัณฑ์ทุกหน่วยผ่านการทดสอบความสามารถในการตัดกระแสลัดวงจรเต็มรูปแบบ;
- มีการแสดงอุปกรณ์ทดสอบไว้ แต่ไม่มีวิธีการ ขีดจำกัด สถานะของอุปกรณ์ และบันทึกข้อมูลให้ตรวจสอบ;
- สามารถเปลี่ยนวัสดุที่สำคัญได้โดยไม่ต้องผ่านการตรวจสอบทางวิศวกรรมหรือการตรวจสอบความสอดคล้อง;
- หน่วยที่ทดสอบไม่ผ่านจะถูกนำมาทดสอบซ้ำจนกว่าจะผ่าน โดยไม่มีการกำหนดขั้นตอนการจัดการที่ชัดเจน;
- ไม่สามารถเชื่อมโยงรหัสชุดการผลิตเข้ากับบันทึกการผลิตหรือบันทึกการตรวจสอบได้;
- มีการนำ ISO 9001 มาอ้างอิงเพื่อเป็นหลักฐานการรับรองผลิตภัณฑ์ MCB;
- ซัพพลายเออร์จะไม่ระบุว่าโรงงานผลิตแห่งใดเป็นผู้ผลิตตัวอย่างที่ได้รับการอนุมัติและสินค้าที่จัดส่ง.
สิ่งที่ภาพถ่ายโรงงานสามารถแสดงให้เห็นได้และไม่สามารถแสดงให้เห็นได้
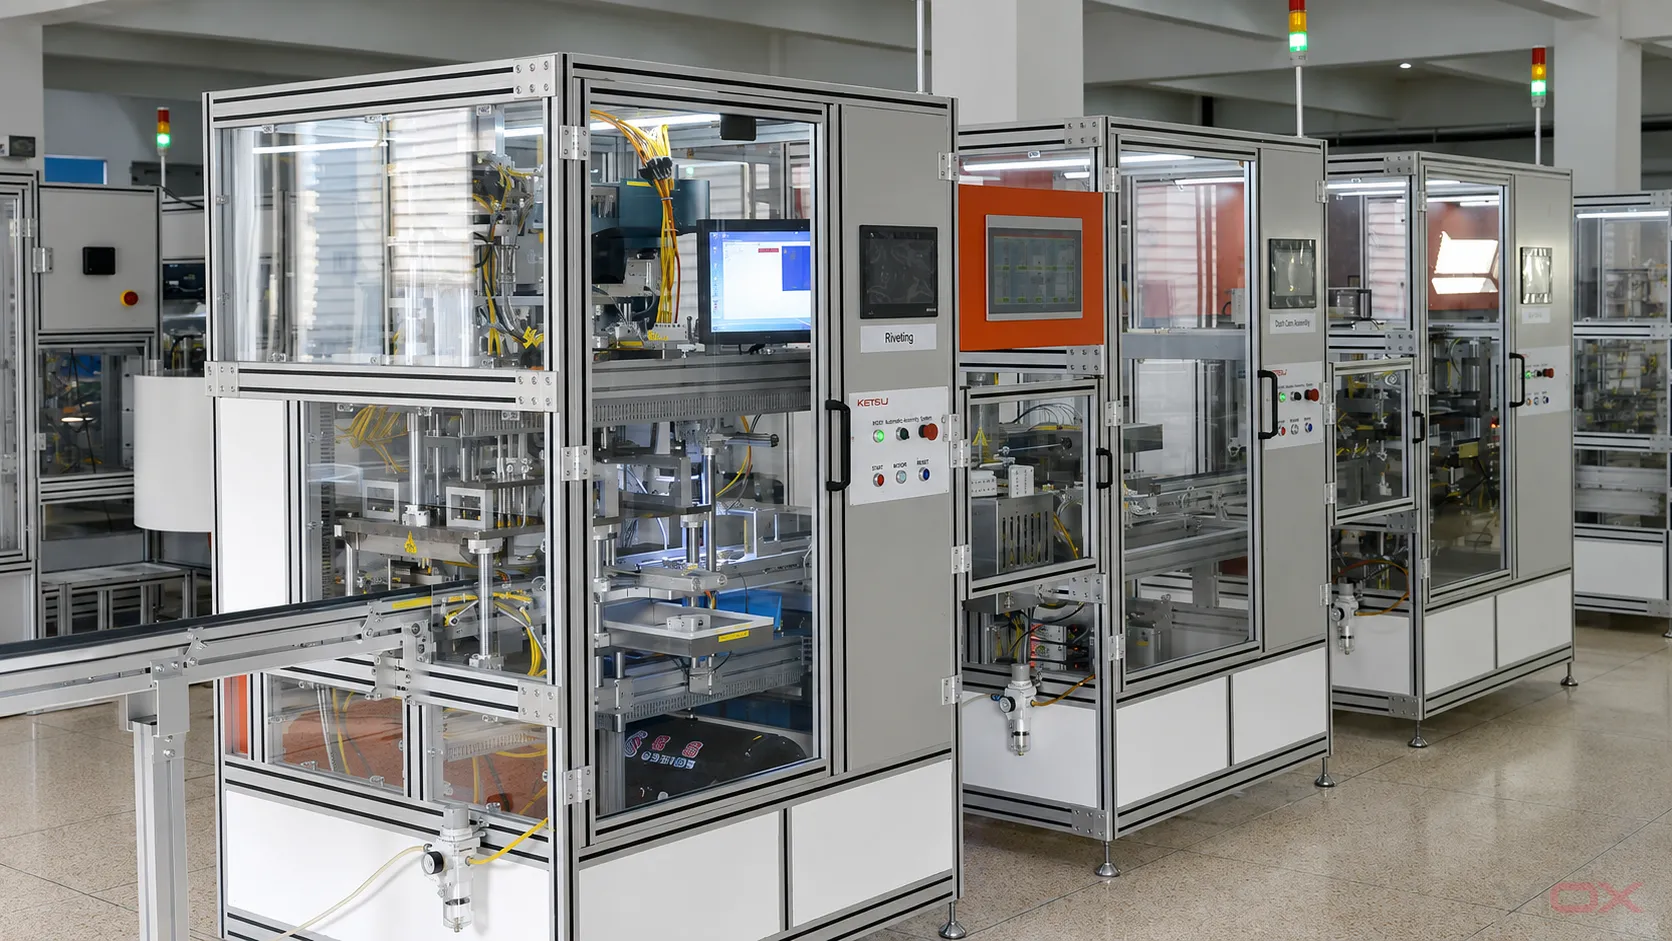
ภาพถ่ายโรงงานสามารถยืนยันได้ว่ามีอุปกรณ์ พื้นที่ทำงาน และการปฏิบัติงานบางอย่างอยู่จริงในขณะที่ถ่ายภาพ ซึ่งช่วยให้ผู้ซื้อเข้าใจถึงการจัดวางสายการผลิต ระบบอัตโนมัติ การประกอบด้วยมือ และสถานีทดสอบที่มีอยู่.
พวกเขาไม่สามารถพิสูจน์ความแม่นยำในการทดสอบ สถานะการสอบเทียบ ความถี่ในการสุ่มตัวอย่าง ความครอบคลุมของใบรับรอง ความสม่ำเสมอของการผลิตในปัจจุบัน หรือความสอดคล้องของรุ่นที่สั่งซื้อได้ โปรดถือว่าภาพถ่ายเป็นเพียงหลักฐานประกอบการพิจารณาเบื้องต้น และใช้บันทึก การตรวจสอบที่มีพยานรู้เห็น ตัวอย่าง และเอกสารจากบุคคลที่สามที่ตรวจสอบได้สำหรับการตัดสินใจอนุมัติ.
คำถามที่ถูกถามบ่อย
MCB ทุกตัวผ่านการทดสอบการลัดวงจรที่พิกัดการตัดกระแสลัดวงจรสูงสุดหรือไม่?
ไม่ การตรวจสอบพิกัดการตัดกระแสลัดวงจรเป็นกิจกรรมระดับการออกแบบที่ใช้พลังงานสูง ซึ่งดำเนินการกับตัวอย่างที่ระบุภายใต้มาตรฐานหรือโปรแกรมการรับรองที่เกี่ยวข้อง ไม่ควรสับสนกับการตรวจสอบตามปกติหรือการตรวจสอบขั้นสุดท้ายในสายการผลิต โปรดสอบถามว่าโครงสร้างที่ผ่านการทดสอบนั้นมีการควบคุมอย่างไรในการผลิตปกติ.
การรับรอง ISO 9001 พิสูจน์ได้หรือไม่ว่า MCB เป็นไปตามมาตรฐาน IEC 60898-1?
ไม่ ISO 9001 เกี่ยวข้องกับระบบการจัดการคุณภาพขององค์กร ความสอดคล้องของผลิตภัณฑ์ต้องอาศัยหลักฐานที่เชื่อมโยงกับรุ่นของ MCB พิกัด มาตรฐานผลิตภัณฑ์ และแนวทางการตรวจสอบความสอดคล้องที่เกี่ยวข้อง.
เอกสารที่สำคัญที่สุดที่ควรขอจากผู้ผลิต MCB คืออะไร?
ไม่มีเอกสารฉบับเดียวที่เพียงพอ ให้เริ่มต้นด้วยข้อมูลจำเพาะของรุ่นที่แน่นอน จากนั้นตรวจสอบใบรับรองและรายงานผลการทดสอบที่เกี่ยวข้องเทียบกับรายการรุ่นของผลิตภัณฑ์ ตามด้วยแผนการควบคุมจากโรงงาน บันทึกการผลิต วิธีการตรวจสอบย้อนกลับ และกระบวนการควบคุมการเปลี่ยนแปลง.
รายงานจากโรงงานภายในสามารถใช้แทนการรับรองจากบุคคลที่สามได้หรือไม่?
ไม่โดยอัตโนมัติ คำตอบขึ้นอยู่กับตลาดเป้าหมาย แผนการรับรองความสอดคล้องที่กำหนด สัญญา และหน่วยงานที่มีอำนาจกำกับดูแล รายงานภายในองค์กรอาจให้หลักฐานที่เป็นประโยชน์ต่อการพัฒนาหรือการผลิต แต่ไม่ควรนำเสนอเป็นการรับรองโดยหน่วยงานอิสระ.
ผู้ซื้อควรเปรียบเทียบซัพพลายเออร์ MCB สองรายอย่างไร?
ให้เปรียบเทียบที่รุ่นและระดับความต้องการเดียวกัน ใช้ข้อกำหนดเดียวกัน ร้องขอหลักฐานประเภทเดียวกัน และประเมินช่องว่างแทนการนับจำนวนใบรับรอง สำหรับตัวเลือกระดับรุ่นของ VIOX โปรดตรวจสอบ การเปรียบเทียบซีรีส์ MCB ก่อนจัดเตรียม RFQ.
สร้าง RFQ โดยเน้นที่หลักฐาน ไม่ใช่คำกล่าวอ้างทั่วไป
การขอใบเสนอราคา MCB ที่มีประสิทธิภาพควรระบุตลาดเป้าหมาย มาตรฐาน พิกัด การกำหนดค่าจำนวนโพล เส้นโค้งการทริป ค่าความสามารถในการตัดกระแสลัดวงจร เอกสารที่จำเป็น ความคาดหวังในการตรวจสอบย้อนกลับ การบรรจุภัณฑ์ และกฎการแจ้งเตือนการเปลี่ยนแปลง สิ่งนี้จะช่วยให้ทั้งผู้ซื้อและผู้ผลิตมีนิยามการยอมรับที่สามารถทดสอบได้.
สำหรับการประเมินซีรีส์ที่เผยแพร่ ความพร้อมของเอกสาร ข้อกำหนด OEM และคำถามเกี่ยวกับการควบคุมโรงงาน โปรดไปที่ หน้าผู้ผลิต MCB ของ VIOX หรือส่งใบสมัครและข้อกำหนดด้านการปฏิบัติตามกฎระเบียบที่กรอกข้อมูลครบถ้วนไปที่ [email protected].
เอกสารอ้างอิงที่เชื่อถือได้
- IEC 60898-1:2015 — เซอร์กิตเบรกเกอร์สำหรับการป้องกันกระแสเกินสำหรับที่อยู่อาศัยและการติดตั้งที่คล้ายคลึงกัน
- IEC 60947-2:2024 — อุปกรณ์สวิตช์เกียร์และคอนโทรลเกียร์แรงดันต่ำ ส่วนที่ 2: เซอร์กิตเบรกเกอร์
- IEC: การประเมินความสอดคล้อง
- ISO 9001 — ระบบการจัดการคุณภาพ
- ISO: บทนำระบบการจัดการคุณภาพ
- UL Solutions: บริการด้านเซอร์กิตเบรกเกอร์และอุปกรณ์ป้องกันเสริม
- UL Solutions: คู่มือการทำเครื่องหมายและการประยุกต์ใช้งานเซอร์กิตเบรกเกอร์แบบหล่อ (Molded Case Circuit Breaker)