

Na této stránce
Zajišťování kvality při výrobě MCB není prokázáno jedním certifikátem, jednou inspekční zprávou nebo jednou fotografií zkušebního pracoviště. Důvěryhodný systém propojuje přesný model jističe a deklarované jmenovité hodnoty s příslušnou normou pro výrobek, ověřením návrhu, řízenou výrobou, odpovídajícími výrobními kontrolami, řízením změn a sledovatelnými záznamy.
Tento rozdíl je při výběru dodavatele důležitý. Typová nebo certifikační zkouška může prokázat, že reprezentativní vzorky návrhu splnily stanovené požadavky. Sama o sobě však nedokazuje, že každá následná výrobní šarže je identická. Naopak, továrna může provádět užitečné mezioperační kontroly, ale tyto kontroly nemohou nahradit důkazy o zkratové odolnosti a životnosti na úrovni návrhu, které jsou vyžadovány pro deklarované jmenovité parametry výrobku.
Řetězec dokladů o kvalitě MCB
Praktickou otázkou pro kupujícího není jen: “Testuje tato továrna MCB?” Je to: “Dokáže dodavatel propojit tuto objednávku s ověřeným návrhem a ukázat, jak je kontrolována variabilita výroby?”
| Úroveň kvality | Hlavní účel | Požadované důkazy | Co to samo o sobě nedokazuje |
|---|---|---|---|
| Definice produktu a normy | Stanovte přesné zařízení, jmenovité hodnoty, cílový trh a platné požadavky | Technický list, grafický návrh typového štítku, kódování modelu, platná norma a její vydání | Že konstrukce prošla všemi požadovanými hodnoceními |
| Ověření konstrukce nebo typu | Prokázat, že reprezentativní vzorky konstrukce mohou splnit deklarované požadavky | Platný certifikát tam, kde je vyžadován, úplný nebo relevantní zkušební protokol, seznam modelové řady | Aby byla každá výrobní jednotka bez závad |
| Vstupní a mezioperační kontrola | Udržujte materiály, rozměry, montáž a kalibraci v řízených mezích | Specifikace, plán kontroly, záznamy o inspekci, stav zařízení, pracovní instrukce | Plná shoda s normami výrobku bez konstrukční dokumentace |
| Ověření výroby | Detekujte neshody v montáži, kalibraci, dielektrických vlastnostech, značení nebo funkčnosti pomocí příslušného plánu | Záznamy o kusových zkouškách a kontrolách šarží s přejímacími kritérii a ID zařízení | Deklarovaná vypínací schopnost, pokud není podložena požadovanými důkazy na úrovni návrhu |
| Řízení změn a sledovatelnost | Zachování vztahu mezi testovaným návrhem a expedovaným produktem | Kód šarže, revize kusovníku, schválené záznamy o změnách, záznamy o neshodách a nápravných opatřeních | Že na nedokumentovanou změnu produktu se stále vztahuje dřívější zpráva |
Nejsilnější důkaz je propojen napříč všemi pěti vrstvami. Číslo certifikátu by mělo vést k definované modelové řadě. Model by měl vést ke kontrolovanému kusovníku a procesu. Expedovaná šarže by měla vést k záznamům o kontrole a zkouškách vytvořeným s identifikovaným vybavením a kritérii přejímky.
Krok 1: Definujte produkt a trh před auditem výroby
Kontroly kvality mají smysl pouze tehdy, je-li stanoven rozsah produktu. Kupující a výrobce by se měli minimálně shodnout na:
- aplikaci AC nebo DC;
- konfigurace pólů;
- jmenovitý proud a napětí;
- vypínací charakteristika;
- deklarovaná zkratová vypínací schopnost;
- zamýšlená instalace a prostředí uživatele;
- cílová země nebo trh;
- příslušná produktová norma a požadovaný postup shody;
- přesné katalogové číslo, štítek a identita balení.
Pro příslušné domovní a podobné AC jističe, IEC 60898-1 pokrývá zařízení v rámci stanovených limitů napětí, proudu a zkratové odolnosti. IEC 60947-2 se vztahuje na jističe v rámci svého rozsahu, které jsou určeny k instalaci a obsluze poučenými nebo kvalifikovanými osobami. Tyto normy nejsou zaměnitelné štítky a obecné prohlášení typu “jistič IEC” není dostačující.
Severoamerické napájení se řídí samostatnou cestou. UL Solutions identifikuje UL 489 jako hlavní normu pro jističe v lisovaném pouzdře (MCCB), spínače a rozváděčové skříně používané pro ochranu přípojek, napájecích vedení nebo odbočných obvodů. Produkt určený pro tento trh by měl být posouzen podle příslušné severoamerické kategorie a certifikačních požadavků, namísto předpokladu ekvivalence pouze na základě zprávy orientované na IEC.
Záleží také na vydání normy. Při specifikaci nového projektu by měly být zkontrolovány aktuální stránky IEC; stávající certifikáty a zprávy by měly být přezkoumány v souladu s vydáními a přechodnými pravidly přijatými cílovým certifikačním schématem nebo orgánem.
Krok 2: Ověření důkazů na úrovni návrhu
Ověření návrhu nebo typu zjišťuje, zda definovaná konstrukce MCB může poskytnout deklarované chování za platných zkušebních podmínek. V závislosti na normě a postupu shody může program řešit položky, jako jsou:
- značení a konstrukce;
- svorky a připojení vodičů;
- mechanický a elektrický provoz;
- dielektrické vlastnosti;
- oteplení;
- vypínací charakteristiky;
- zkratová odolnost;
- odolnost vůči teplu, nadměrnému teplu, ohni nebo vlivům prostředí;
- trvanlivost nebo životnost.
Přesný postup, seskupení vzorků, přejímací kritéria a zkušební podmínky musí vycházet z příslušné normy a certifikačního programu. Marketingový kontrolní seznam není náhradou za tyto dokumenty.
Zkontrolujte zprávu, certifikát a produkt
Neposuzujte certifikát izolovaně. Porovnejte tyto údaje napříč certifikátem, zprávou, technickým listem, typovým štítkem, vzorkem a nákupní specifikací:
- výrobce a místo výroby;
- držitel certifikátu;
- kategorie produktu a vydání normy;
- označení modelu nebo řady;
- konfigurace pólů;
- jmenovité hodnoty proudu a napětí;
- vypínací charakteristiky nebo provozní charakteristiky;
- jmenovitá zkratová vypínací schopnost a veškeré podmínky s ní spojené;
- konstrukční varianty nebo přehled modelových řad;
- datum vydání, stav, odkaz na zprávu a způsob ověření certifikačním orgánem.
Pokud je pro objednávku na 10 kA předložena zpráva na 6 kA, nebo pokud dvoupólový model není zahrnut v odkazovaném přehledu řady, nelze tento nedostatek vyřešit podobně vypadajícím krytem. Náš článek o tom, proč je obtížné sériově vyrábět 10 kA MCB vysvětluje, proč důkaz o vypínací schopnosti náleží testované konstrukci a jmenovitým parametrům – nikoliv pouze štítku výrobku.
Krok 3: Kontrola materiálů a komponentů podle funkce
Vstupní kontrola by měla být založena na rizicích. Cílem není shromažďovat certifikáty pro každou položku s nízkým rizikem; cílem je kontrolovat charakteristiky, které mohou ovlivnit ochrannou funkci, oteplení, izolaci, mechanickou činnost nebo spolehlivost připojení.
| Komponenta nebo subsystém | Riziko kvality | Příklady kontrolovaných důkazů |
|---|---|---|
| Bimetal a tepelná cesta | Posun v reakci na přetížení v důsledku změn materiálu, geometrie, spojování nebo kalibrace | Schválená specifikace, rozměry, identita dodavatele/šarže, záznamy o procesu a kalibraci |
| Magnetická spoušť | Okamžité vybavení mimo zamýšlený rozsah | Specifikace cívky nebo vodiče, geometrie kotvy, nastavení sestavy, ověřená metoda kalibrace |
| Kontakty a proudová dráha | Nadměrné zahřívání, svaření, eroze nebo nestabilní odpor | Specifikace materiálu a rozměrů, kontrola procesu spojování, výsledky inspekce |
| Díly pro zhášení oblouku | Nekonzistentní vypínací výkon nebo omezení poškození | Řízená geometrie, specifikace materiálu, orientace sestavy, schválení změn |
| Lisované pouzdro a izolace | Praskliny, deformace, nedostatečné vzdálenosti nebo záměna materiálu | Schválená pryskyřice/specifikace, kontrola lisování, rozměrová a vizuální kritéria |
| Svorky a šrouby | Špatné sevření vodiče, stržené závity nebo nadměrné zahřívání | Rozměry, specifikace materiálu/povrchové úpravy, montážní a funkční kontrolní kritéria |
| Části mechanismu | Zadírání, neúplné rozepnutí nebo nekonzistentní přítlačná síla kontaktů | Řízení nástrojů, rozměrové kontroly, montážní poka-yoke, kontroly mechanické funkce |
Zde také často dochází k neautorizovaným záměnám. Výrobce by měl být schopen doložit, jak jsou kvalifikováni alternativní dodavatelé nebo změny materiálů a zda změna vyžaduje přezkoumání oproti stávajícímu testu produktu nebo certifikační dokumentaci.
Krok 4: Montáž a kalibrace ovládacích prvků
Výkon MCB závisí na vzájemném působení proudové dráhy, tepelného prvku, magnetické spouště, západky, kontaktů, pružin a zhášecí komory. Podrobné vysvětlení příčin naleznete v jak funguje MCB. Ve výrobě je úkolem kvality udržet tyto interakce v rámci ověřených konstrukčních limitů.
Efektivní plán řízení procesů identifikuje kritické charakteristiky a odpovídá na pět otázek:
- Jaká charakteristika je řízena?
- Při jaké operaci je řízena?
- Jak je měřena nebo jak je zabráněno jejímu driftu?
- Jaké je kritérium přijatelnosti a plán reakce?
- Který záznam spojuje výsledek s šarží nebo jednotkou?
Užitečné kontrolní mechanismy mohou zahrnovat ověření přípravků nebo nástrojů, kontrolu orientace komponent, kalibrované nastavovací operace, mechanické blokování, zabezpečení proti chybám, schválení prvního kusu a definované reakce v případě, že měření směřuje k mezní hodnotě řízení. Konkrétní metoda řízení by měla odpovídat návrhu výrobku a výrobnímu riziku; automatizace sama o sobě není důkazem shody.
Krok 5: Oddělte výrobní kontroly od návrhových zkoušek
Kupující se často ptají, zda je každý MCB “plně testován”. Tento výraz je příliš vágní. Plány kvality výroby obvykle kombinují několik různých činností, z nichž každá má jiný účel.
| Aktivita | Typická role | Pokrytí | Dotaz kupujícího |
|---|---|---|---|
| Ověření návrhu/typu | Stanovení způsobilosti definovaného návrhu vůči příslušné normě | Reprezentativní vzorky a definované zkušební sekvence | Pokrývá zpráva tento konkrétní model a jmenovité parametry? |
| Rutinní ověření výroby | Detekce specifikovaných výrobních vad | Podle požadavků příslušné normy, schématu a plánu kontroly výroby | Které kontroly se vztahují na každou jednotku a kde jsou záznamy? |
| Mezioperační kontrola nebo kalibrace | Kontrola kritických charakteristik před konečnou montáží | Definované operace, jednotky nebo šarže | Co se měří, jakým vybavením a co se stane po selhání? |
| Kontrola šarže nebo výběrová kontrola | Sledování konzistence šarže a charakteristik nevhodných pro testování každé jednotky | Vzorky vybrané podle stanoveného plánu | Jaký je základ vzorkování, přejímací kritérium a pravidlo pro nakládání s neshodnými výrobky? |
| Pravidelná nebo dozorová činnost | Potvrzení trvalé shody nebo sledování dlouhodobého výkonu | Definované intervaly, vzorky nebo dozor nad certifikací | Kdo to vyžaduje a které modely a výrobní závody jsou zahrnuty? |
Zkoušky zkratu při vysoké energii by se neměly zaměňovat s nedestruktivní výstupní kontrolou prováděnou na každé jednotce. Jde o důkaz na úrovni návrhu prováděný za kontrolovaných podmínek na specifikovaných vzorcích. Dodavatel by proto měl předložit jak příslušný důkaz o návrhu, tak výrobní kontroly používané k reprodukci této konstrukce.
Co by měl obsahovat záznam o výrobní zkoušce
Důvěryhodný záznam je užitečnější než fotografie zkušebního zařízení. V závislosti na plánu kontroly by měl identifikovat:
- model výrobku a jmenovité hodnoty;
- šarže, datum, linka nebo identifikátor jednotky;
- metoda zkoušky nebo kontroly;
- přejímací kritéria;
- skutečný výsledek nebo jasné rozhodnutí o vyhovění/nevyhovění;
- identifikátor zařízení nebo stanice;
- stav kalibrace nebo ověření;
- záznam operátora nebo systému;
- zacházení s nevyhovujícími a opětovně testovanými jednotkami.
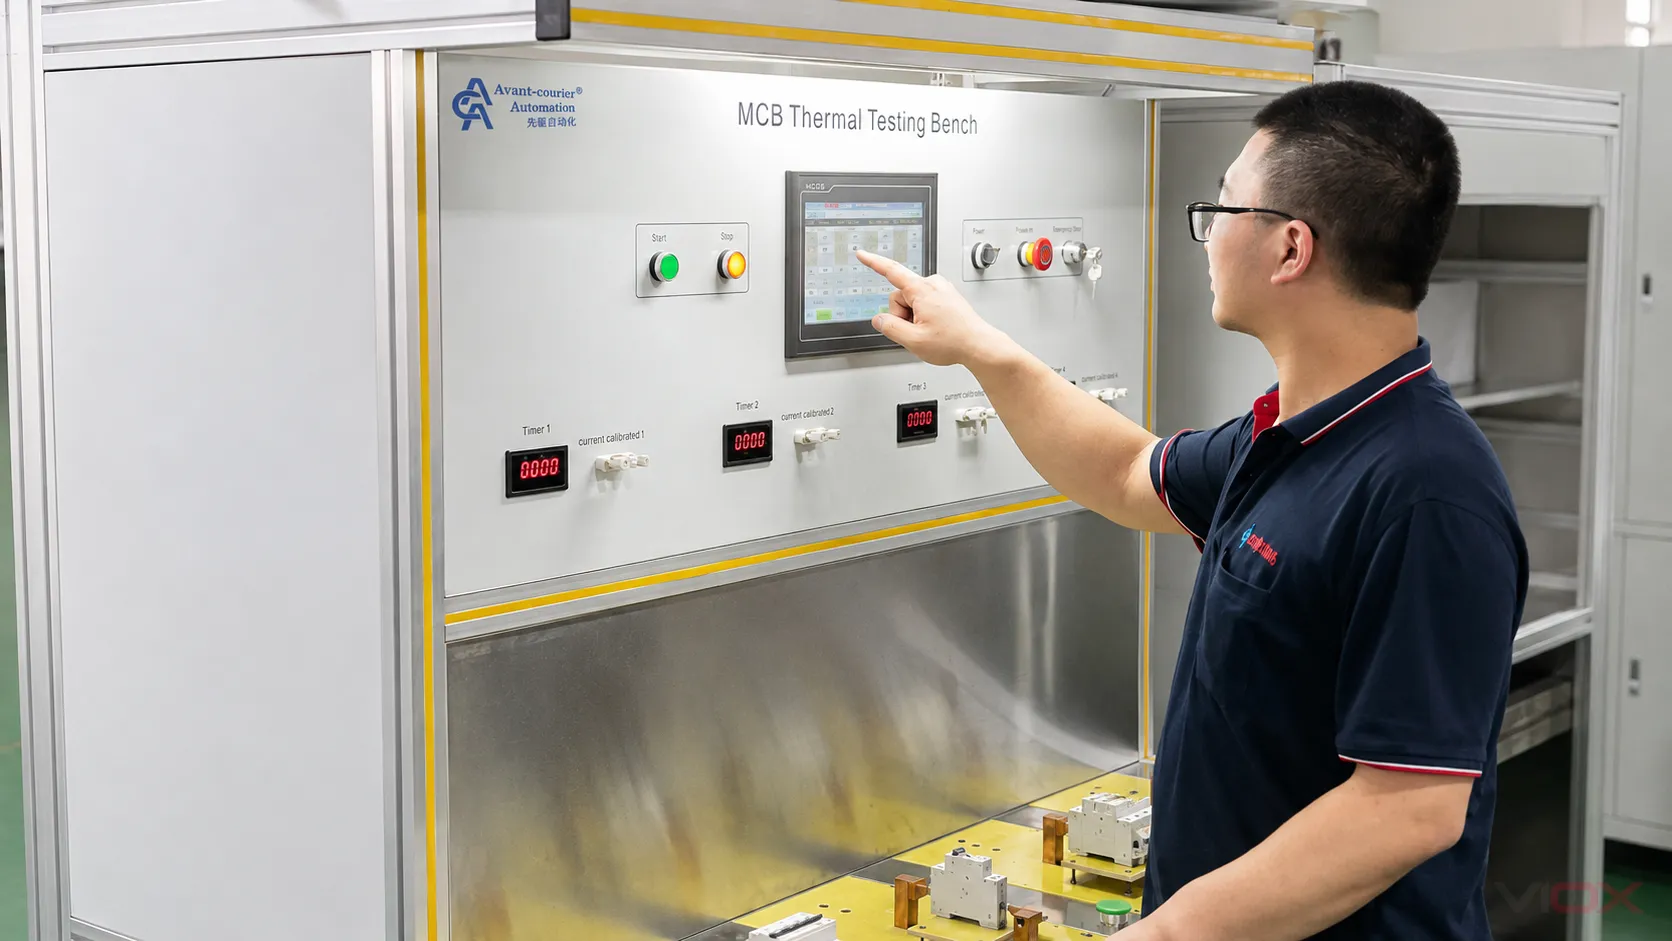
Vyhněte se zavádění jednoho univerzálního proudu, času, dielektrického napětí, velikosti vzorku nebo testovací frekvence pro všechny MCB. Tyto hodnoty závisí na příslušné normě, řadě zařízení, jmenovitých hodnotách, účelu zkoušky a schváleném plánu kvality.
Krok 6: Vyžadujte sledovatelnost a řízení změn
Sledovatelnost nemusí odhalovat důvěrné vzorce nebo ceny dodavatelů. Musí však výrobci umožnit izolovat problém a určit, které produkty mohou být ovlivněny.
Praktický řetězec sledovatelnosti může propojovat:
Hotový MCB nebo kód šarže → datum a linka výroby → záznam o kontrole/zkoušce → revize kusovníku → šarže kritických komponent → schválený dodavatel a historie změn
Řízení změn je stejně důležité jako počáteční schválení. Nový kontaktní materiál, zdroj bimetalu, lisovaný díl, pružina, geometrie zhášecí komory, konstrukce svorky, místo výroby nebo metoda kalibrace mohou ovlivnit výkon nebo rozsah stávajících důkazů o shodě. Přezkoumání by mělo určit, zda je změna povolena, vyžaduje interní revalidaci, musí být nahlášena certifikačnímu orgánu nebo vyžaduje dodatečné zkoušky.
Neshodný produkt by měl být identifikován a oddělen. Pravidla pro přepracování a opakované zkoušky by měla být zdokumentována. Nápravná opatření by se měla zaměřit na příčinu – jako je odchylka materiálu, opotřebení přípravku, posun procesu nebo nejasné pokyny – nikoliv pouze na výměnu vadného vzorku.
ISO vysvětluje, že ISO 9001 stanovuje požadavky na systém managementu kvality, včetně řízeného provozu, dokumentovaných informací, hodnocení výkonnosti a zlepšování. Tento rámec může podpořit konzistentní výrobu. Certifikace ISO 9001 není produktovým certifikátem pro MCB a nedokládá, že konkrétní jistič splňuje normy IEC 60898-1, IEC 60947-2, UL 489 nebo jakékoli deklarované jmenovité hodnoty.
Audit dodavatele MCB a kontrolní seznam dokumentů
Před schválením modelu nebo vystavením výrobní zakázky použijte následující kontrolní seznam.
Identifikace produktu
Doklad o shodě
Řízení výroby
Sledovatelnost a správa změn
Varovné signály při hodnocení dodavatele MCB
Pozastavte proces schvalování, pokud zjistíte některou z těchto podmínek:
- jeden certifikát je použit k doložení shody pro nesouvisející modely nebo jmenovité hodnoty;
- norma je uvedena bez odkazu na vydání, zprávu nebo ověřitelný certifikát;
- údaje na štítku se liší od zprávy nebo nákupní specifikace;
- dodavatel tvrdí, že každá jednotka prochází úplnou zkouškou vypínací schopnosti;
- zkušební zařízení je zobrazeno, ale metody, limity, stav zařízení a záznamy nejsou k dispozici;
- kritické náhrady materiálů mohou být provedeny bez technického posouzení nebo přezkoumání shody;
- vadné jednotky jsou jednoduše opakovaně testovány, dokud nevyhoví, bez stanoveného postupu řešení;
- kódy šarží nelze propojit se záznamy o výrobě nebo kontrole;
- ISO 9001 je prezentováno jako důkaz certifikace produktu MCB;
- dodavatel neidentifikuje, který výrobní závod vyrobil schválený vzorek a zásilku.
Co fotografie z výroby mohou – a co nemohou – ukázat
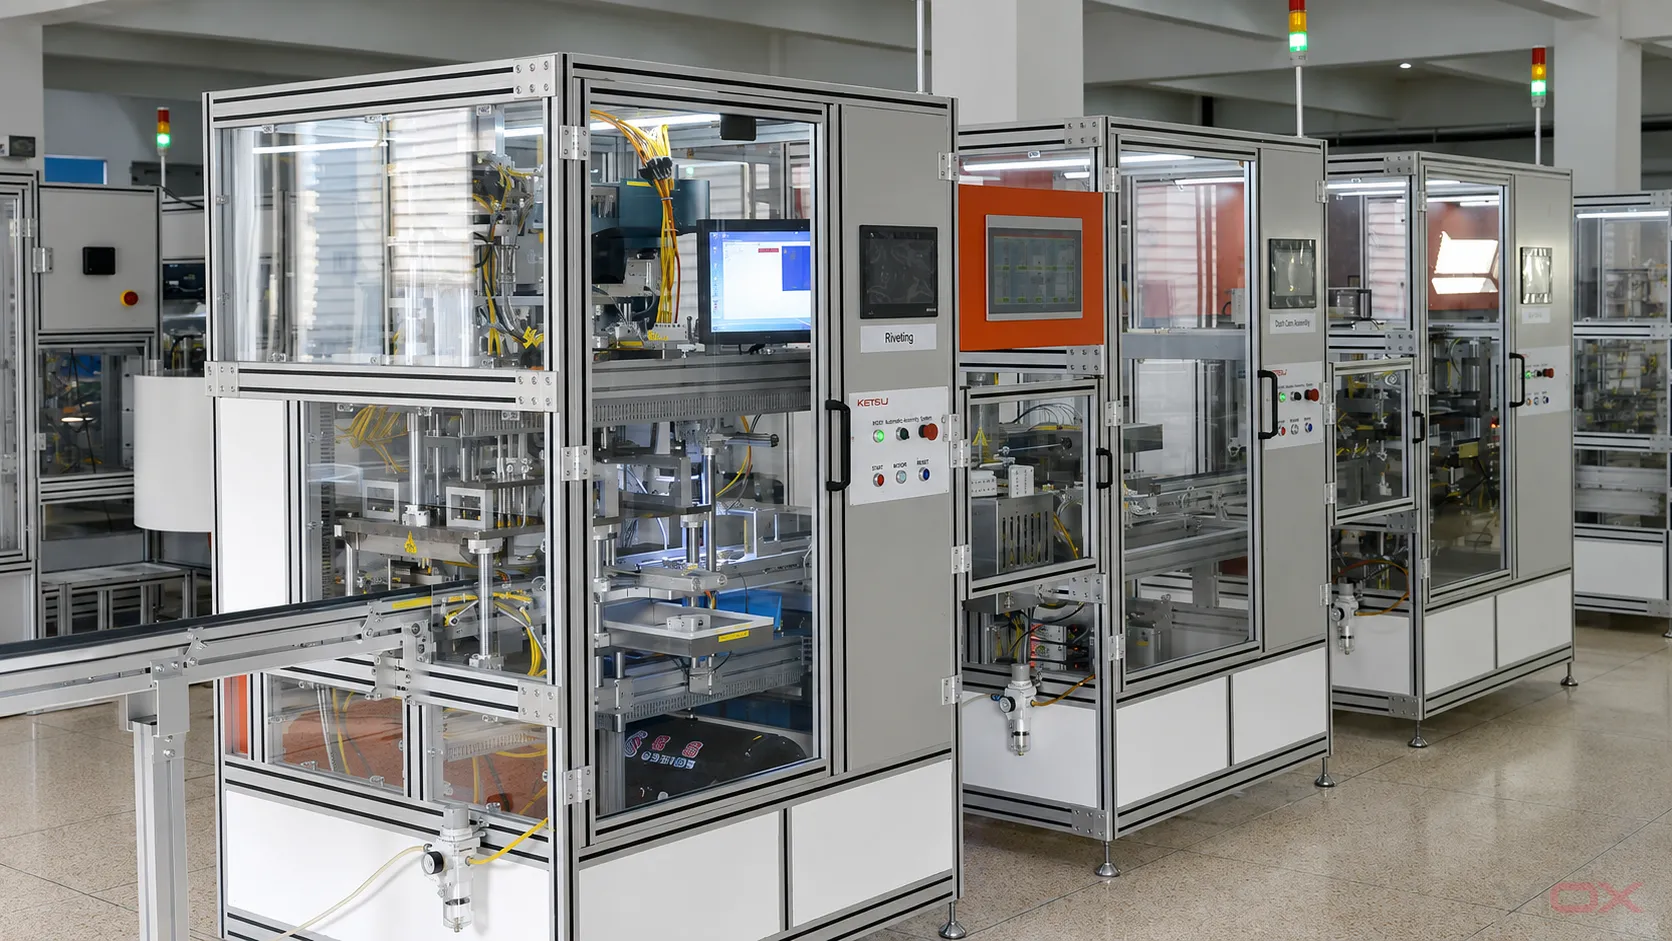
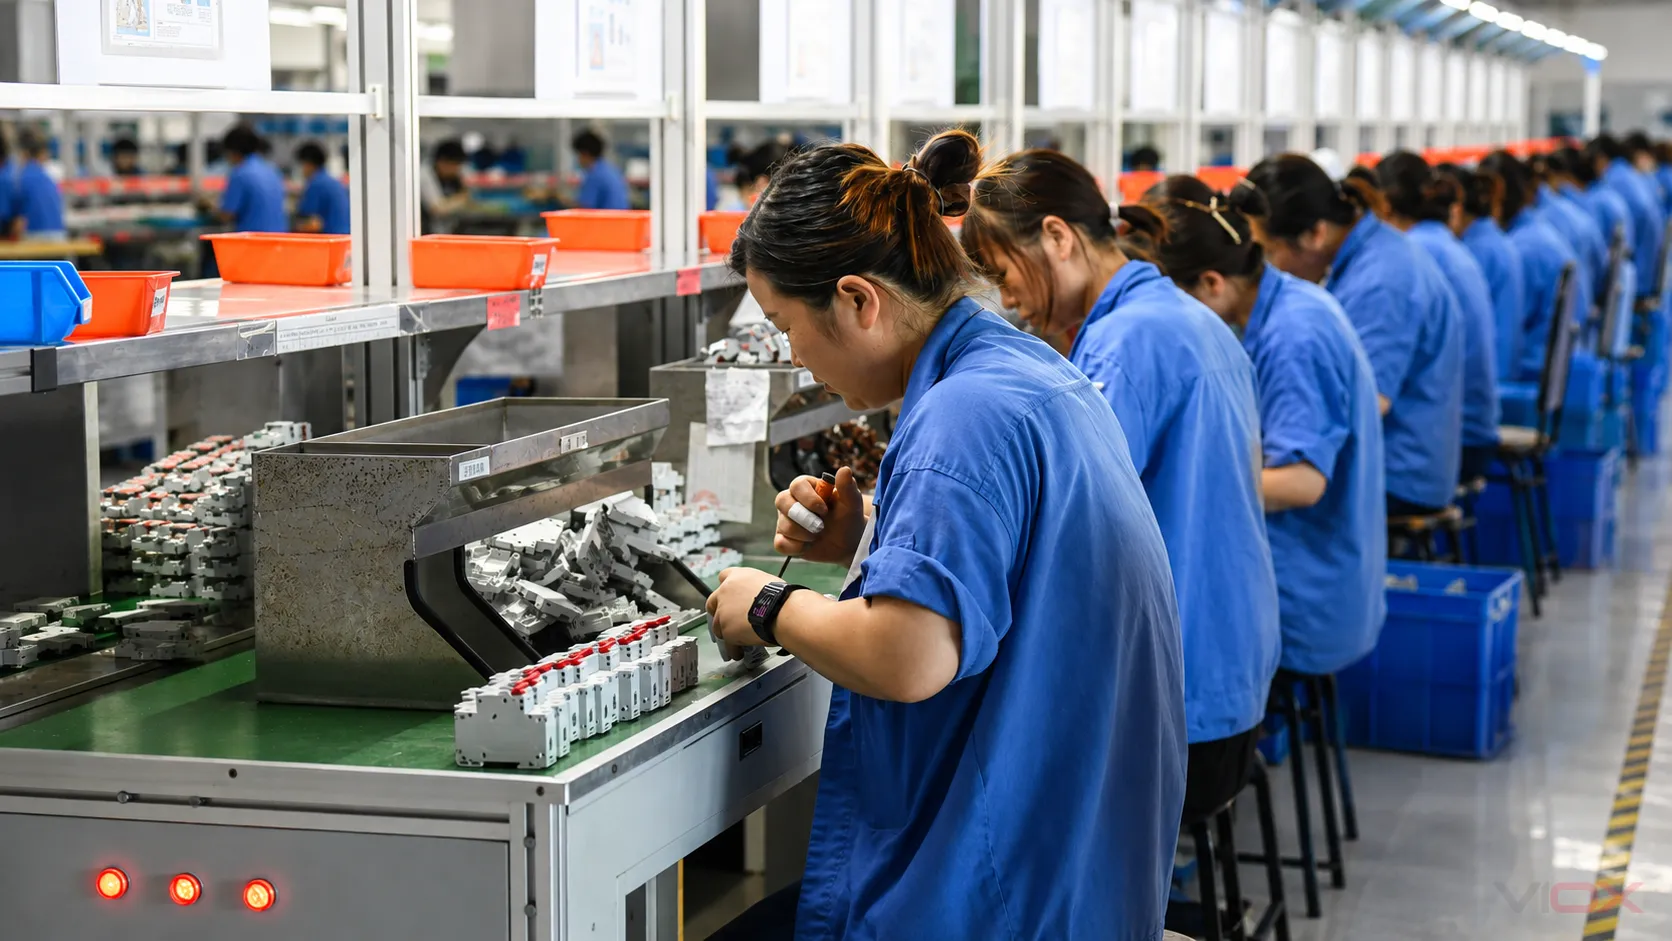
Fotografie z výroby mohou potvrdit, že konkrétní zařízení, pracovní prostory a operace byly přítomny v době pořízení snímků. Mohou kupujícímu pomoci pochopit uspořádání linky, automatizaci, ruční montáž a dostupná zkušební stanoviště.
Nemohou prokázat přesnost testu, stav kalibrace, vzorkovací frekvenci, pokrytí certifikátem, konzistenci aktuální výroby ani shodu objednaného modelu. S fotografiemi zacházejte jako s orientačními důkazy a pro rozhodnutí o schválení používejte záznamy, audity s přítomností svědků, vzorky a ověřitelnou dokumentaci třetích stran.
Často Kladené Otázky
Je každý MCB testován na zkrat při své plné vypínací schopnosti?
Ne. Ověření vypínací schopnosti je vysokoenergetická činnost na úrovni návrhu prováděná na specifikovaných vzorcích podle příslušné normy nebo certifikačního programu. Neměla by být zaměňována s rutinními nebo závěrečnými výrobními kontrolami. Zeptejte se, jak je testovaná konstrukce kontrolována v běžné výrobě.
Prokazuje certifikace ISO 9001, že MCB vyhovuje normě IEC 60898-1?
Ne. ISO 9001 se týká systému managementu kvality organizace. Shoda produktu vyžaduje důkazy vázané na příslušný model MCB, jmenovité hodnoty, produktovou normu a cestu shody.
Jaký je nejdůležitější dokument, který je třeba od výrobce MCB vyžádat?
Neexistuje jediný dostačující dokument. Začněte přesnou specifikací modelu, poté porovnejte příslušný certifikát a zkušební protokol s jeho seznamem modelů. Následně si vyžádejte plán kontroly výroby, výrobní záznamy, metodu sledovatelnosti a proces řízení změn.
Může interní zpráva z výroby nahradit certifikaci třetí strany?
Ne automaticky. Odpověď závisí na cílovém trhu, požadovaném systému shody, smlouvě a příslušném orgánu státní správy. Interní zpráva může poskytnout užitečné podklady pro vývoj nebo výrobu, ale neměla by být prezentována jako nezávislá certifikace.
Jak by měli kupující porovnávat dva dodavatele MCB?
Porovnávejte je na úrovni stejného modelu a požadavků. Použijte stejnou specifikaci, vyžádejte si stejné kategorie důkazů a vyhodnocujte rozdíly namísto pouhého počítání certifikátů. Pro možnosti na úrovni modelu VIOX si prostudujte porovnání řad MCB před přípravou poptávkového řízení (RFQ).
Sestavte RFQ na základě důkazů, nikoli obecných tvrzení
Efektivní poptávka (RFQ) na MCB by měla uvádět zamýšlený trh, normu, jmenovité hodnoty, konfigurace pólů, vypínací charakteristiky, vypínací schopnost, požadované dokumenty, očekávání ohledně inspekce, sledovatelnost, balení a pravidla pro oznamování změn. To dává kupujícímu i výrobci ověřitelnou definici přejímky.
Pro vyhodnocení publikovaných řad, dostupnosti dokumentace, požadavků OEM a otázek týkajících se řízení výroby navštivte Stránka výrobce jističů MCB VIOX nebo zašlete vyplněnou žádost a požadavky na shodu na [email protected].
Autoritativní reference
- IEC 60898-1:2015 — Jističe pro nadproudovou ochranu domovních a podobných instalací
- IEC 60947-2:2024 — Spínací a řídicí přístroje nízkého napětí, Část 2: Jističe
- IEC: Posuzování shody
- ISO 9001 — Systémy managementu kvality
- ISO: Úvod do systémů managementu kvality
- UL Solutions: Služby pro jističe a doplňkové ochranné přístroje
- UL Solutions: Průvodce značením a aplikací jističů v kompaktním provedení (MCCB)