Bu sayfada
MCB üretiminde kalite güvencesi tek bir sertifika, tek bir denetim raporu veya bir test tezgahının tek bir fotoğrafı ile kanıtlanamaz. Güvenilir bir sistem, tam minyatür devre kesici modelini ve beyan edilen değerleri ilgili ürün standardına, tasarım doğrulamasına, kontrollü üretime, uygun üretim kontrollerine, değişiklik yönetimine ve izlenebilir kayıtlara bağlar.
Bu ayrım tedarik sürecinde önemlidir. Bir tip veya sertifikasyon testi, bir tasarımın temsili numunelerinin belirtilen gereklilikleri karşıladığını gösterebilir. Bu durum, tek başına, sonraki her üretim partisinin aynı olduğunu kanıtlamaz. Tersine, bir fabrika faydalı süreç içi kontroller gerçekleştirebilir, ancak bu kontroller beyan edilen bir ürün derecelendirmesi için gereken tasarım düzeyindeki kısa devre ve dayanıklılık kanıtlarının yerini tutamaz.
MCB Kalite Kanıt Zinciri
Bir alıcı için pratik soru sadece “Bu fabrika MCB'leri test ediyor mu?” değildir. Soru şudur: “Tedarikçi bu satın alma siparişini doğrulanmış tasarımla ilişkilendirebiliyor ve üretim varyasyonunun nasıl kontrol edildiğini gösterebiliyor mu?”
| Kalite katmanı | Ana amaç | Talep edilecek kanıtlar | Tek başına neyi kanıtlamadığı |
|---|---|---|---|
| Ürün ve standart tanımı | Tam cihazı, değerleri, hedeflenen pazarı ve geçerli gereksinimleri belirleyin | Veri sayfası, etiket çizimi, model kodlaması, geçerli standart ve basım | Tasarımın gerekli tüm değerlendirmelerden geçtiği |
| Tasarım veya tip doğrulaması | Tasarımın temsili numunelerinin beyan edilen gereksinimleri karşılayabildiğini gösterin | Gerektiğinde geçerli sertifika, eksiksiz veya ilgili test raporu, model ailesi çizelgesi | Her üretim biriminin hatasız olması |
| Giriş ve süreç içi kontrol | Malzemeleri, boyutları, montajı ve kalibrasyonu kontrollü sınırlar içinde tutun | Teknik özellikler, kontrol planı, muayene kayıtları, ekipman durumu, iş talimatları | Tasarım kanıtı olmaksızın tam ürün standardı uygunluğu |
| Üretim doğrulama | Uygulanabilir planı kullanarak montaj, kalibrasyon, dielektrik, işaretleme veya işlevsel uygunsuzlukları tespit edin | Kabul kriterleri ve ekipman kimlikleri ile rutin test ve parti muayene kayıtları | Gerekli tasarım düzeyi kanıtlarıyla desteklenmediği sürece beyan edilen kesme kapasitesi |
| Değişiklik kontrolü ve izlenebilirlik | Test edilen tasarım ile sevk edilen ürün arasındaki ilişkinin korunması | Parti kodu, malzeme listesi revizyonu, onaylı değişiklik kayıtları, uygunsuzluk ve düzeltici faaliyet kayıtları | Belgelenmemiş bir ürün değişikliğinin önceki bir rapor kapsamında kalmaya devam etmesi |
En güçlü kanıt beş katmanın tamamında birbirine bağlıdır. Bir sertifika numarası tanımlanmış bir model ailesine yönlendirmelidir. Model, kontrollü bir malzeme listesine ve sürece yönlendirmelidir. Sevk edilen parti, tanımlanmış ekipman ve kabul kriterleri ile oluşturulan muayene ve test kayıtlarına yönlendirmelidir.
1. Adım: Fabrikayı Denetlemeden Önce Ürünü ve Pazarı Tanımlayın
Kalite kontrolleri ancak ürün kapsamı sabitlendikten sonra anlamlıdır. En azından, alıcı ve üretici şunlar üzerinde anlaşmalıdır:
- AC veya DC uygulaması;
- kutup konfigürasyonu;
- anma akımı ve gerilimi;
- açma karakteristiği;
- beyan kısa devre kapasitesi;
- amaçlanan kurulum ve kullanıcı ortamı;
- hedef ülke veya pazar;
- uygulanabilir ürün standardı ve gerekli uygunluk yolu;
- tam katalog numarası, etiket ve ambalaj kimliği.
Uygulanabilir ev tipi ve benzeri AC devre kesiciler için, IEC 60898-1 belirtilen gerilim, akım ve kısa devre kapasitesi sınırları dahilindeki cihazları kapsar. IEC 60947-2 kapsamı dahilindeki, eğitimli veya uzman kişiler tarafından kurulması ve çalıştırılması amaçlanan devre kesiciler için geçerlidir. Bu standartlar birbirinin yerine kullanılabilir etiketler değildir ve “IEC devre kesici” gibi genel bir ifade yeterli değildir.
Kuzey Amerika beslemesi ayrı bir yol izler. UL Solutions, UL 489 standardını servis, besleyici veya branşman devresi koruması için kullanılan kalıplanmış kasalı devre kesiciler, anahtarlar ve muhafazalar için temel bir standart olarak tanımlar. O pazar için amaçlanan bir ürün, IEC odaklı bir rapora sahip olduğu için eşdeğer kabul edilmek yerine, uygun Kuzey Amerika kategorisi ve sertifikasyon gerekliliklerine göre değerlendirilmelidir.
Standart sürümü de önemlidir. Yeni bir proje şartnamesi hazırlanırken güncel IEC sayfaları kontrol edilmeli; mevcut sertifikalar ve raporlar, hedef sertifikasyon programı veya otorite tarafından kabul edilen sürümler ve geçiş kurallarına göre gözden geçirilmelidir.
Adım 2: Tasarım Düzeyi Kanıtını Doğrulayın
Tasarım veya tip doğrulaması, tanımlanmış bir MCB yapısının geçerli test koşulları altında beyan edilen performansını sağlayıp sağlayamayacağını sorgular. Standarta ve uygunluk yoluna bağlı olarak program şu gibi maddeleri ele alabilir:
- işaretleme ve yapı;
- terminaller ve iletken bağlantısı;
- mekanik ve elektriksel çalışma;
- dielektrik özellikler;
- sıcaklık artışı;
- zaman-akım çalışma karakteristikleri;
- kısa devre performansı;
- ısıya, anormal ısıya, yangına veya çevresel etkilere karşı dayanıklılık;
- dayanıklılık veya ömür.
Tam sıra, numune gruplandırma, kabul kriterleri ve test koşulları ilgili standarttan ve sertifikasyon programından alınmalıdır. Bir pazarlama kontrol listesi bu belgelerin yerini tutmaz.
Raporu, sertifikayı ve ürünü çapraz kontrolden geçirin
Bir sertifikayı tek başına incelemeyin. Bu alanları sertifika, rapor, veri sayfası, etiket, numune ve satın alma şartnamesi üzerinde karşılaştırın:
- üretici ve üretim yeri;
- sertifika sahibi;
- ürün kategorisi ve standart sürümü;
- model veya seri tanımı;
- kutup konfigürasyonları;
- akım ve gerilim değerleri;
- açma eğrileri veya çalışma karakteristikleri;
- kısa devre değeri ve buna bağlı tüm koşullar;
- yapısal varyantlar veya model ailesi çizelgesi;
- yayın tarihi, durum, rapor referansı ve belgelendirme kuruluşu doğrulama yolu.
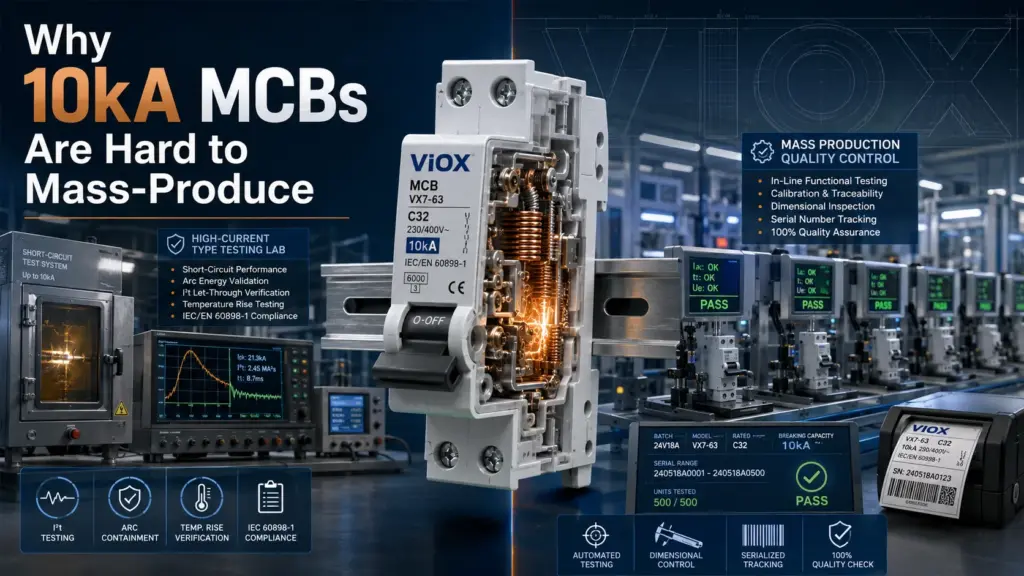
10 kA'lik bir sipariş için 6 kA'lik bir rapor sunulursa veya iki kutuplu bir model referans verilen aile çizelgesinde yer almıyorsa, bu eksiklik benzer görünümlü bir muhafaza ile giderilemez. Makalemiz olan 10 kA MCB'lerin neden seri üretiminin zor olduğu kesme kapasitesi kanıtının neden sadece ürün etiketine değil, test edilmiş yapıya ve değere ait olduğunu açıklamaktadır.
Adım 3: Malzemeleri ve Bileşenleri İşlevlerine Göre Kontrol Edin
Giriş kontrolü risk temelli olmalıdır. Amaç, düşük riskli her bir öğe için sertifika toplamak değil; koruyucu performansı, sıcaklık artışını, yalıtımı, mekanik çalışmayı veya bağlantı güvenilirliğini değiştirebilecek özellikleri kontrol etmektir.
| Bileşen veya alt sistem | Kalite riski | Kontrollü kanıt örnekleri |
|---|---|---|
| Bimetal ve termal yol | Malzeme, geometri, birleştirme veya kalibrasyon varyasyonu nedeniyle aşırı yük tepkisindeki kayma | Onaylı spesifikasyon, boyutlar, tedarikçi/parti kimliği, süreç ve kalibrasyon kayıtları |
| Manyetik açtırma | Hedeflenen aralığın dışında ani açma | Bobin veya iletken spesifikasyonu, armatür geometrisi, montaj ayarı, doğrulanmış kalibrasyon yöntemi |
| Kontaklar ve akım yolu | Aşırı ısınma, kaynama, erozyon veya kararsız direnç | Malzeme ve boyutsal spesifikasyon, birleştirme süreci kontrolleri, muayene sonuçları |
| Ark kontrol parçaları | Tutarsız kesme performansı veya hasar sınırlama | Kontrollü geometri, malzeme spesifikasyonu, montaj yönü, değişiklik onayı |
| Kalıplanmış gövde ve yalıtım | Çatlama, deformasyon, yetersiz açıklıklar veya malzeme ikamesi | Onaylı reçine/spesifikasyon, kalıplama kontrolleri, boyutsal ve görsel kriterler |
| Terminaller ve vidalar | Zayıf iletken sıkıştırması, sıyrılmış dişler veya aşırı ısınma | Boyutlar, malzeme/kaplama spesifikasyonu, montaj ve fonksiyonel denetim kriterleri |
| Mekanizma parçaları | Sıkışma, tam açılmama veya tutarsız kontak kuvveti | Takım kontrolü, boyutsal kontroller, montaj poka-yoke, mekanik operasyon kontrolleri |
Yetkisiz ikamelerin sıklıkla girdiği yer de burasıdır. Üretici, alternatif tedarikçilerin veya malzeme değişikliklerinin nasıl onaylandığını ve değişikliğin mevcut ürün testi veya sertifikasyon dosyasına göre gözden geçirilmesinin gerekip gerekmediğini gösterebilmelidir.
Adım 4: Montaj ve Kalibrasyon Kontrolü
MCB performansı; akım yolu, termal eleman, manyetik açtırma, mandal, kontaklar, yaylar ve ark kontrol yapısı arasındaki etkileşimlere bağlıdır. Ayrıntılı bir nedensel açıklama için bkz. bir MCB nasıl çalışır. Üretimde kalite görevi, bu etkileşimleri doğrulanmış yapı sınırları içinde tutmaktır.
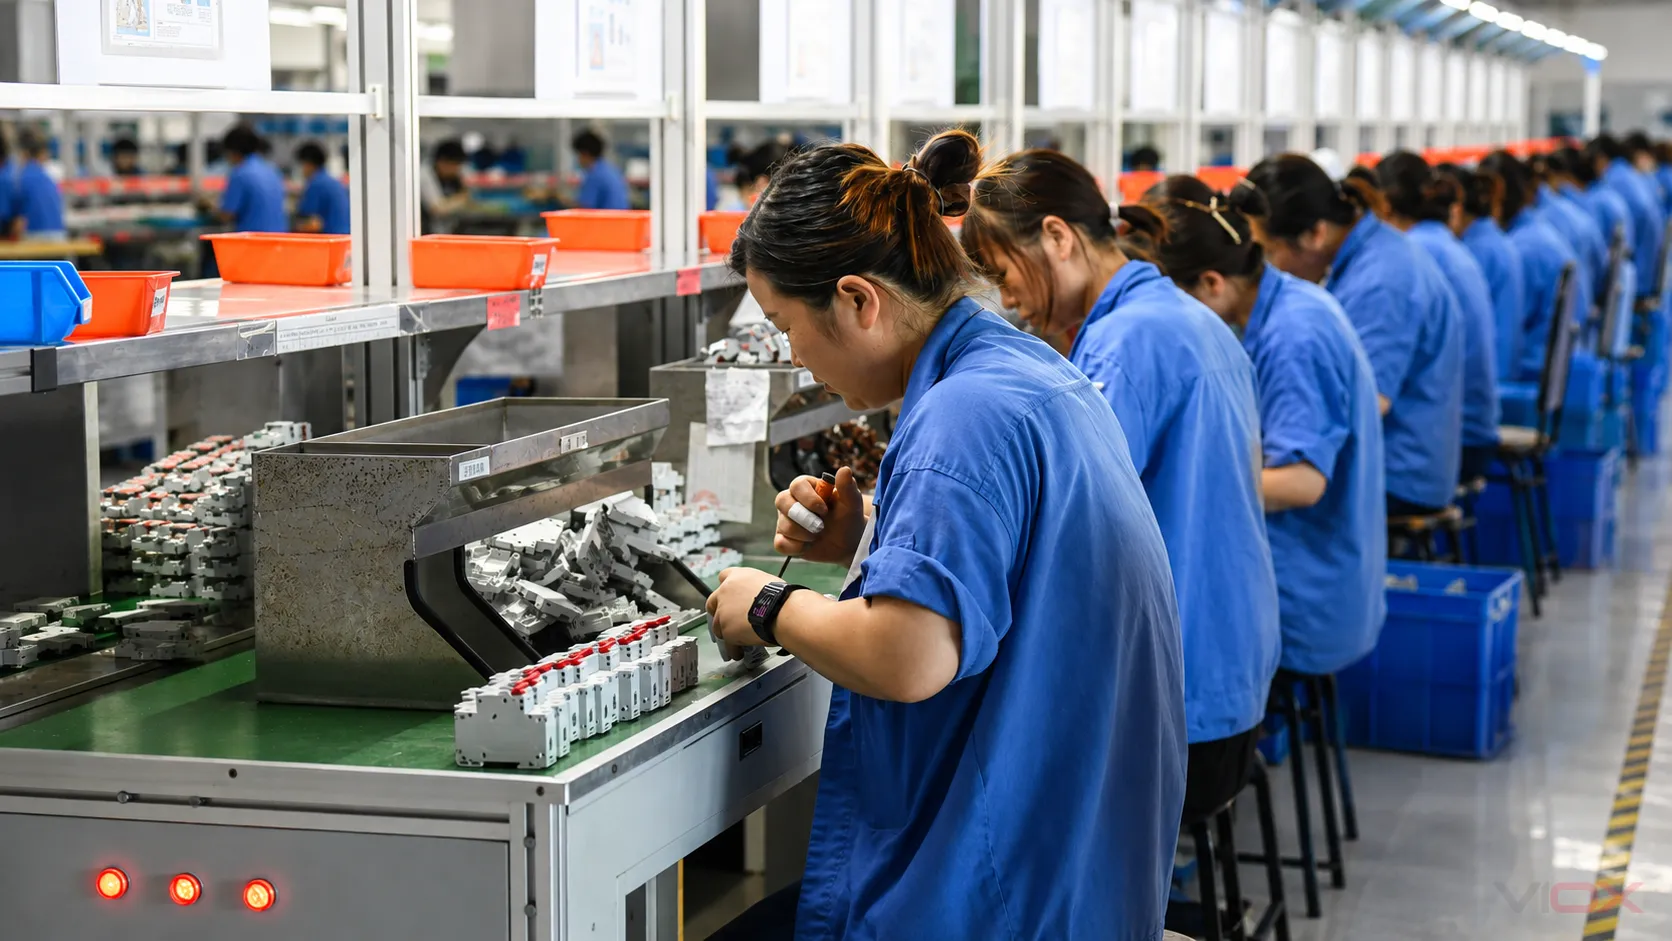
Etkili bir süreç kontrol planı, kritik özellikleri tanımlar ve beş soruya yanıt verir:
- Hangi karakteristik kontrol ediliyor?
- Hangi işlem sırasında kontrol ediliyor?
- Nasıl ölçülüyor veya sapması nasıl önleniyor?
- Kabul kriteri ve reaksiyon planı nedir?
- Sonucu partiye veya birime bağlayan kayıt hangisidir?
Faydalı kontroller; fikstür veya takım doğrulama, bileşen yönü kontrolleri, kalibre edilmiş ayar işlemleri, mekanik kilitlemeler, hata önleme, ilk parça onayı ve bir ölçüm kontrol sınırına doğru eğilim gösterdiğinde tanımlanmış yanıtları içerebilir. Belirli kontrol yöntemi, ürün tasarımı ve üretim riski ile eşleşmelidir; otomasyon tek başına uygunluğun kanıtı değildir.
Adım 5: Üretim Kontrollerini Tasarım Testlerinden Ayırın
Alıcılar sıklıkla her bir MCB'nin “tamamen test edilip edilmediğini” sorarlar. Bu ifade çok belirsizdir. Üretim kalite planları normalde her biri farklı bir amaca hizmet eden birkaç farklı faaliyeti birleştirir.
| Etkinlik | Tipik rol | Kapsam | Alıcı sorusu |
|---|---|---|---|
| Tasarım/tip doğrulama | Tanımlanmış bir tasarımın ilgili standarda karşı yeterliliğinin belirlenmesi | Temsili numuneler ve tanımlanmış test dizileri | Rapor, bu tam modeli ve değeri kapsıyor mu? |
| Rutin üretim doğrulaması | Belirtilen üretim hatalarının tespiti | İlgili standart, program ve fabrika kontrol planının gerektirdiği şekilde | Her bir ünite için hangi kontroller geçerlidir ve kayıtlar nerede tutulmaktadır? |
| Süreç içi muayene veya kalibrasyon | Son montajdan önce kritik karakteristikleri kontrol edin | Tanımlanmış operasyonlar, birimler veya partiler | Ne ölçülüyor, hangi ekipmanla ölçülüyor ve bir hata durumunda ne yapılıyor? |
| Parti veya numune muayenesi | Seri tutarlılığını ve her birimin test edilmesine uygun olmayan karakteristikleri izleyin | Beyan edilen bir plana göre seçilen numuneler | Numune alma temeli, kabul kriteri ve elden çıkarma kuralı nedir? |
| Periyodik veya gözetim faaliyeti | Süregelen uygunluğu teyit edin veya uzun vadeli performansı izleyin | Belirlenmiş aralıklar, numuneler veya sertifikasyon gözetimi | Bunu kim talep ediyor ve hangi modeller ile üretim sahaları kapsam dahilinde? |
Yüksek enerjili kısa devre testi, her birim üzerinde gerçekleştirilen tahribatsız bir son kontrol ile karıştırılmamalıdır. Bu, kontrollü koşullar altında belirli numuneler üzerinde yürütülen tasarım düzeyi bir kanıttır. Bu nedenle bir tedarikçi, hem geçerli tasarım kanıtını hem de bu yapıyı yeniden üretmek için kullanılan üretim kontrollerini göstermelidir.
Bir üretim test kaydı neleri içermelidir
Güvenilir bir kayıt, bir test cihazının fotoğrafından daha faydalıdır. Kontrol planına bağlı olarak şunları tanımlamalıdır:
- ürün modeli ve değerleri;
- parti, tarih, hat veya ünite tanımlayıcısı;
- test veya muayene yöntemi;
- kabul kriterleri;
- gerçek sonuç veya net geçme/kalma durumu;
- ekipman veya istasyon tanımlayıcısı;
- kalibrasyon veya doğrulama durumu;
- operatör veya sistem kaydı;
- hatalı ve yeniden test edilen ünitelerin işlenmesi.
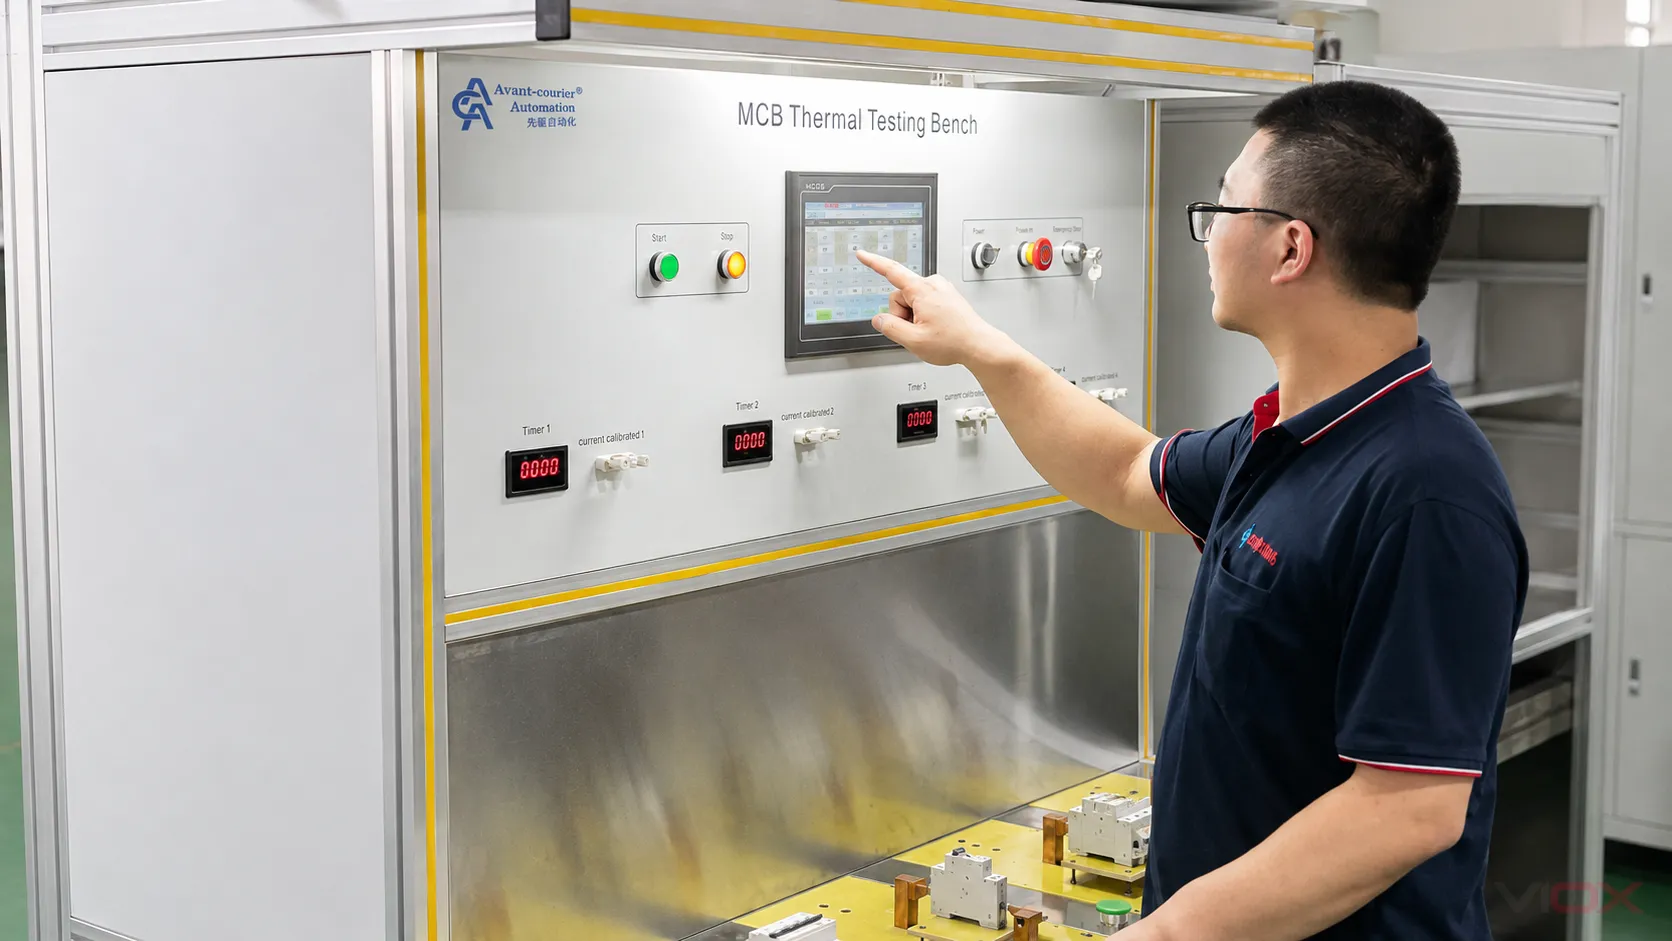
Her MCB için evrensel bir akım, zaman, dielektrik gerilim, numune boyutu veya test frekansı dayatmaktan kaçının. Bu değerler; geçerli standarda, cihaz ailesine, değerlere, test amacına ve onaylı kalite planına bağlıdır.
Adım 6: İzlenebilirlik ve Değişiklik Kontrolü Gerekliliği
İzlenebilirlik, gizli formülleri veya tedarikçi fiyatlandırmasını açığa çıkarmak zorunda değildir. Ancak üreticinin bir sorunu sınırlandırmasına ve hangi ürünün etkilenebileceğini belirlemesine olanak sağlamalıdır.
Pratik bir izlenebilirlik zinciri şunları birbirine bağlayabilir:
Bitmiş MCB veya parti kodu → üretim tarihi ve hattı → muayene/test kaydı → malzeme listesi revizyonu → kritik bileşen partileri → onaylı tedarikçi ve değişiklik geçmişi
Değişiklik kontrolü, ilk onay kadar önemlidir. Yeni bir kontak malzemesi, bimetal kaynağı, kalıplanmış parça, yay, ark söndürücü geometrisi, terminal tasarımı, üretim sahası veya kalibrasyon yöntemi; performansı veya mevcut uygunluk kanıtının kapsamını etkileyebilir. İnceleme; değişikliğe izin verilip verilmediğini, dahili yeniden doğrulama gerektirip gerektirmediğini, bir belgelendirme kuruluşuna bildirilmesi gerekip gerekmediğini veya ek test gerektirip gerektirmediğini belirlemelidir.
Uygun olmayan ürün tanımlanmalı ve ayrıştırılmalıdır. Yeniden işleme ve yeniden test kuralları belgelendirilmelidir. Düzeltici faaliyet; sadece başarısız olan numuneyi değiştirmekle kalmamalı, malzeme varyasyonu, fikstür aşınması, proses sapması veya belirsiz bir talimat gibi sorunun kök nedenini ele almalıdır.
ISO şunları açıklar: ISO 9001 kontrollü operasyon, dokümante edilmiş bilgi, performans değerlendirmesi ve iyileştirme dahil olmak üzere bir kalite yönetim sistemi için gereklilikleri sağlar. Bu çerçeve, tutarlı üretimi destekleyebilir. ISO 9001 sertifikası bir MCB ürün sertifikası değildir ve belirli bir devre kesicinin IEC 60898-1, IEC 60947-2, UL 489 veya beyan edilen herhangi bir değeri karşıladığını kanıtlamaz.
MCB Tedarikçi Denetimi ve Belge Kontrol Listesi
Bir modeli onaylamadan veya üretim emri vermeden önce aşağıdaki kontrol listesini kullanın.
Ürün kimliği
Uygunluk kanıtı
Üretim kontrolü
İzlenebilirlik ve değişiklik yönetimi
MCB Tedarikçi Değerlendirmesi Sırasında Dikkat Edilmesi Gerekenler
Aşağıdaki koşullardan herhangi birini bulduğunuzda onay sürecini durdurun:
- bir sertifikanın, ilişkisiz modeller veya değerler için kapsam iddiasında bulunmak amacıyla kullanılması;
- standardın bir basım, rapor veya doğrulanabilir sertifika referansı olmaksızın belirtilmesi;
- etiket verilerinin rapordan veya satın alma şartnamesinden farklı olması;
- bir tedarikçinin her bir birimin tam kesme kapasitesi testinden geçtiğini iddia etmesi;
- test ekipmanı gösterilmektedir ancak yöntemler, limitler, ekipman durumu ve kayıtlar mevcut değildir;
- kritik malzeme ikameleri, mühendislik veya uygunluk incelemesi olmaksızın yapılabilmektedir;
- hatalı birimler, tanımlanmış bir işlem olmaksızın sadece geçene kadar yeniden test edilmektedir;
- parti kodları, üretim veya muayene kayıtları ile ilişkilendirilememektedir;
- ISO 9001, MCB ürün sertifikasyonunun kanıtı olarak sunulmaktadır;
- tedarikçi, onaylı numuneyi ve sevkiyatı hangi üretim sahasının yaptığını belirtmemektedir.
Fabrika Fotoğrafları Neleri Gösterebilir—ve Neleri Gösteremez
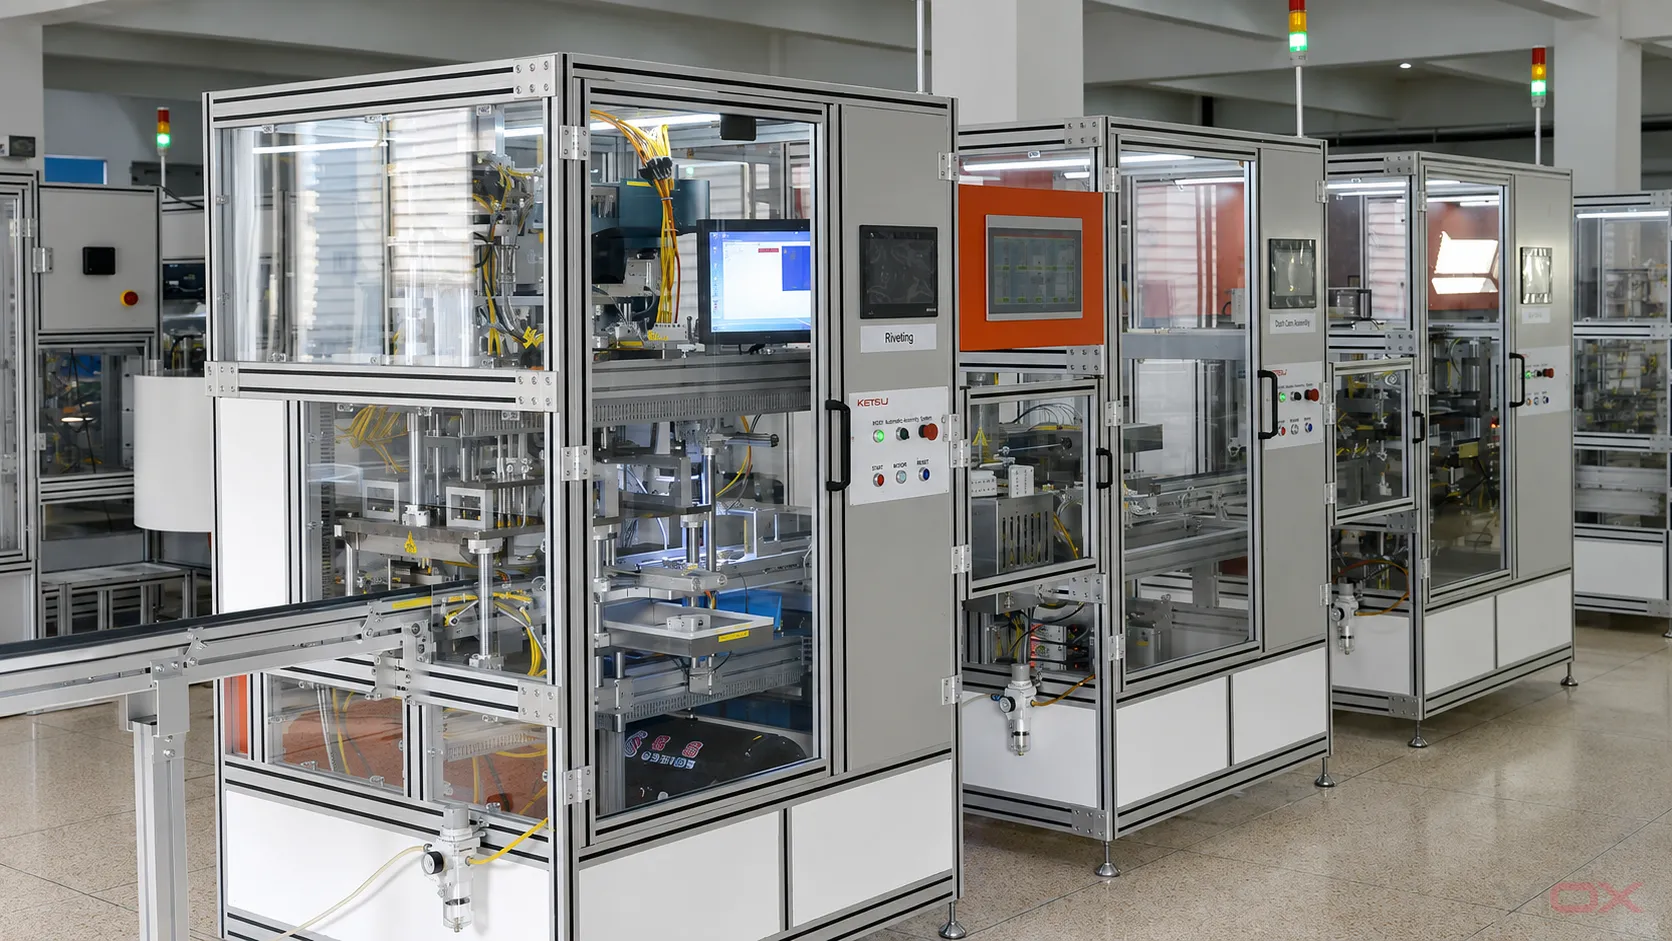
Fabrika fotoğrafları, görüntüler çekildiğinde belirli ekipmanların, çalışma alanlarının ve operasyonların mevcut olduğunu kanıtlayabilir. Bir alıcının hat düzenini, otomasyonu, manuel montajı ve mevcut test istasyonlarını anlamasına yardımcı olabilirler.
Test doğruluğunu, kalibrasyon durumunu, örnekleme sıklığını, sertifika kapsamını, mevcut üretim tutarlılığını veya sipariş edilen bir modelin uygunluğunu kanıtlayamazlar. Fotoğrafları yönlendirme kanıtı olarak değerlendirin ve onay kararları için kayıtları, şahitli denetimleri, numuneleri ve doğrulanabilir üçüncü taraf belgelerini kullanın.
Sıkça Sorulan Sorular
Her MCB, tam kesme kapasitesinde kısa devre testine tabi tutulur mu?
Hayır. Kesme kapasitesi doğrulaması, geçerli standart veya sertifikasyon programı kapsamında belirtilen numuneler üzerinde gerçekleştirilen yüksek enerjili bir tasarım düzeyi faaliyetidir. Bu, rutin veya nihai üretim kontrolleriyle karıştırılmamalıdır. Test edilen yapının normal üretimde nasıl kontrol edildiğini sorun.
ISO 9001 sertifikası, bir MCB'nin IEC 60898-1 ile uyumlu olduğunu kanıtlar mı?
Hayır. ISO 9001, kuruluşun kalite yönetim sistemi ile ilgilidir. Ürün uygunluğu; ilgili MCB modeli, değerleri, ürün standardı ve uygunluk yolu ile bağlantılı kanıtlar gerektirir.
Bir MCB üreticisinden talep edilecek en önemli belge nedir?
Tek başına yeterli olan tek bir belge yoktur. Tam model spesifikasyonu ile başlayın, ardından ilgili sertifikayı ve test raporunu model çizelgesiyle karşılaştırarak kontrol edin. Bunu fabrika kontrol planı, üretim kayıtları, izlenebilirlik yöntemi ve değişiklik kontrol süreci ile takip edin.
Kurum içi bir fabrika raporu, üçüncü taraf sertifikasyonun yerini alabilir mi?
Otomatik olarak değil. Cevap; hedef pazara, gerekli uygunluk şemasına, sözleşmeye ve yetkili makama bağlıdır. Şirket içi bir rapor, faydalı geliştirme veya üretim kanıtı sağlayabilir ancak bağımsız bir sertifikasyon olarak sunulmamalıdır.
Alıcılar iki MCB tedarikçisini nasıl karşılaştırmalıdır?
Onları aynı model ve gereksinim seviyesinde karşılaştırın. Aynı teknik özellikleri kullanın, aynı kanıt kategorilerini talep edin ve sertifikaları saymak yerine eksiklikleri değerlendirin. VIOX model seviyesindeki seçenekler için şurayı inceleyin: MCB serisi karşılaştırması teklif talebini (RFQ) hazırlamadan önce.
Teklif Talebini (RFQ) Genel İddialar Üzerine Değil, Kanıtlar Üzerine Kurun
Etkili bir MCB teklif talebi; hedeflenen pazarı, standardı, değerleri, kutup konfigürasyonlarını, açma eğrilerini, kesme kapasitesini, gerekli belgeleri, denetim beklentilerini, izlenebilirliği, paketlemeyi ve değişiklik bildirim kurallarını belirtmelidir. Bu, hem alıcıya hem de üreticiye test edilebilir bir kabul tanımı sağlar.
Yayınlanmış serileri, belge kullanılabilirliğini, OEM gereksinimlerini ve fabrika kontrolü sorularını değerlendirmek için şurayı ziyaret edin: VIOX MCB üretici sayfası veya tamamlanmış başvuruyu ve uygunluk gerekliliklerini şuraya gönderin: [email protected].
Yetkili Referanslar
- IEC 60898-1:2015 — Ev ve benzeri yerlerdeki tesisatlar için aşırı akım korumalı devre kesiciler
- IEC 60947-2:2024 — Alçak gerilim anahtarlama ve kontrol düzenleri, Bölüm 2: Devre kesiciler
- IEC: Uygunluk Değerlendirmesi
- ISO 9001 — Kalite yönetim sistemleri
- ISO: Kalite yönetim sistemlerine giriş
- UL Solutions: Devre Kesici ve Tamamlayıcı Koruyucu Hizmetleri
- UL Solutions: Kalıplı Kasa Devre Kesici İşaretleme ve Uygulama Kılavuzu