In questa pagina
L'assicurazione qualità nella produzione di MCB non è dimostrata da un singolo certificato, un rapporto di ispezione o una fotografia di un banco prova. Un sistema credibile collega il modello esatto di interruttore automatico miniaturizzato e le caratteristiche nominali dichiarate allo standard di prodotto applicabile, alla verifica del progetto, alla produzione controllata, ai controlli di produzione appropriati, al controllo delle modifiche e ai registri tracciabili.
Questa distinzione è importante nell'approvvigionamento. Un test di tipo o di certificazione può dimostrare che campioni rappresentativi di un progetto hanno soddisfatto i requisiti specificati. Non prova, di per sé, che ogni lotto di produzione successivo sia identico. Al contrario, una fabbrica può eseguire utili controlli in corso di processo, ma tali controlli non possono sostituire le prove di cortocircuito e di durata a livello di progetto richieste per una caratteristica nominale di prodotto dichiarata.
La catena delle prove di qualità degli MCB
La domanda pratica per un acquirente non è semplicemente: “Questa fabbrica testa gli MCB?”. È: “Il fornitore può collegare questo ordine di acquisto al progetto verificato e mostrare come viene controllata la variazione di produzione?”
| Livello di qualità | Scopo principale | Prove da richiedere | Ciò che non dimostra da solo |
|---|---|---|---|
| Definizione del prodotto e della norma | Stabilire il dispositivo esatto, i valori nominali, il mercato di destinazione e i requisiti applicabili | Scheda tecnica, grafica della targhetta, codifica del modello, norma applicabile ed edizione | Che il progetto ha superato tutte le valutazioni richieste |
| Verifica del progetto o del tipo | Dimostrare che campioni rappresentativi del progetto possono soddisfare i requisiti dichiarati | Certificato valido ove richiesto, rapporto di prova completo o pertinente, elenco della famiglia di modelli | Che ogni unità di produzione sia priva di difetti |
| Controllo in ingresso e in corso di lavorazione | Mantenere materiali, dimensioni, assemblaggio e taratura entro limiti controllati | Specifiche, piano di controllo, registrazioni delle ispezioni, stato delle apparecchiature, istruzioni di lavoro | Piena conformità agli standard di prodotto senza evidenze di progettazione |
| Verifica della produzione | Rilevare non conformità di assemblaggio, taratura, dielettriche, di marcatura o funzionali utilizzando il piano applicabile | Registrazioni dei test di routine e delle ispezioni di lotto con criteri di accettazione e ID delle apparecchiature | Il potere di interruzione dichiarato, a meno che non sia supportato dalle prove richieste a livello di progettazione |
| Controllo delle modifiche e tracciabilità | Preservare la relazione tra il progetto testato e il prodotto spedito | Codice lotto, revisione della distinta base, registri delle modifiche approvate, registri delle non conformità e delle azioni correttive | Che una modifica del prodotto non documentata rimanga coperta da un rapporto precedente |
La prova più solida è collegata attraverso tutti e cinque i livelli. Un numero di certificato dovrebbe condurre a una famiglia di modelli definita. Il modello dovrebbe condurre a una distinta base e a un processo controllati. Il lotto spedito dovrebbe condurre a registri di ispezione e collaudo creati con attrezzature identificate e criteri di accettazione.
Passaggio 1: Definire il prodotto e il mercato prima di sottoporre a audit la fabbrica
I controlli di qualità sono significativi solo dopo che l'ambito del prodotto è stato fissato. Come minimo, l'acquirente e il produttore dovrebbero concordare su:
- applicazione in CA o CC;
- configurazione dei poli;
- corrente e tensione nominali;
- caratteristica di intervento;
- potere di cortocircuito dichiarato;
- installazione prevista e ambiente di utilizzo;
- paese o mercato di destinazione;
- norma di prodotto applicabile e percorso di conformità richiesto;
- numero di catalogo esatto, etichetta e identità dell'imballaggio.
Per gli interruttori automatici AC per uso domestico e similare, IEC 60898-1 copre i dispositivi entro i limiti dichiarati di tensione, corrente e capacità di cortocircuito. Norma IEC 60947-2 si applica agli interruttori automatici rientranti nel suo campo di applicazione, destinati a essere installati e utilizzati da persone istruite o qualificate. Questi standard non sono etichette intercambiabili e un'affermazione generica come “interruttore automatico IEC” non è sufficiente.
L'alimentazione nordamericana segue un percorso separato. UL Solutions identifica la UL 489 come standard principale per interruttori automatici scatolati, interruttori e involucri utilizzati per la protezione di servizio, di linea o di derivazione. Un prodotto destinato a tale mercato dovrebbe essere valutato in base alla categoria nordamericana appropriata e ai requisiti di certificazione, piuttosto che essere considerato equivalente solo perché dispone di un rapporto orientato alla IEC.
Anche l'edizione dello standard è importante. Le pagine IEC correnti dovrebbero essere verificate durante la specifica di un nuovo progetto; i certificati e i rapporti esistenti dovrebbero essere riesaminati in base alle edizioni e alle regole di transizione accettate dallo schema di certificazione o dall'autorità di riferimento.
Passaggio 2: Verificare le prove a livello di progettazione
La verifica di progetto o di tipo richiede di stabilire se una costruzione definita di MCB possa fornire il comportamento dichiarato nelle condizioni di prova applicabili. A seconda dello standard e del percorso di conformità, il programma può riguardare elementi quali:
- marcatura e costruzione;
- morsetti e connessione dei conduttori;
- funzionamento meccanico ed elettrico;
- proprietà dielettriche;
- sovratemperatura;
- caratteristiche di intervento tempo-corrente;
- prestazioni in cortocircuito;
- resistenza al calore, al calore anomalo, al fuoco o alle influenze ambientali;
- durabilità o resistenza.
La sequenza esatta, il raggruppamento dei campioni, i criteri di accettazione e le condizioni di prova devono provenire dallo standard applicabile e dal programma di certificazione. Una lista di controllo di marketing non sostituisce tali documenti.
Verificare incrociando il rapporto, il certificato e il prodotto
Non esaminare un certificato isolatamente. Confrontare questi campi tra certificato, rapporto, scheda tecnica, targhetta, campione e specifica di acquisto:
- produttore e sito di produzione;
- titolare del certificato;
- categoria di prodotto ed edizione della norma;
- designazione del modello o della serie;
- configurazioni dei poli;
- valori nominali di corrente e tensione;
- curve di intervento o caratteristiche operative;
- valore nominale di cortocircuito ed eventuali condizioni ad esso correlate;
- varianti costruttive o elenco della famiglia di modelli;
- data di emissione, stato, riferimento del rapporto e percorso di verifica dell'ente di certificazione.
Se viene presentato un rapporto da 6 kA per un ordine da 10 kA, o se un modello bipolare non è coperto dall'elenco della famiglia di riferimento, la lacuna non può essere colmata da un involucro dall'aspetto simile. Il nostro articolo su perché gli MCB da 10 kA sono difficili da produrre in serie spiega perché la prova del potere di interruzione appartiene alla costruzione e al valore nominale testati, non semplicemente a un'etichetta del prodotto.
Passaggio 3: Controllare materiali e componenti per funzione
L'ispezione in entrata deve basarsi sul rischio. L'obiettivo non è raccogliere certificati per ogni articolo a basso rischio; è controllare le caratteristiche che possono alterare le prestazioni di protezione, l'aumento di temperatura, l'isolamento, il funzionamento meccanico o l'affidabilità della connessione.
| Componente o sottosistema | Rischio di qualità | Esempi di prove controllate |
|---|---|---|
| Bimetallo e percorso termico | Variazione nella risposta al sovraccarico dovuta a variazioni di materiale, geometria, giunzione o taratura | Specifica approvata, dimensioni, identità del fornitore/lotto, registrazioni di processo e di taratura |
| Sganciatore magnetico | Intervento istantaneo al di fuori dell'intervallo previsto | Specifica della bobina o del conduttore, geometria dell'armatura, impostazione di assemblaggio, metodo di taratura verificato |
| Contatti e percorso di corrente | Riscaldamento eccessivo, saldatura, erosione o resistenza instabile | Specifica del materiale e dimensionale, controlli del processo di giunzione, risultati dell'ispezione |
| Componenti di controllo dell'arco | Prestazioni di interruzione incoerenti o contenimento dei danni | Geometria controllata, specifica del materiale, orientamento di assemblaggio, approvazione delle modifiche |
| Involucro stampato e isolamento | Crepe, deformazioni, distanze di isolamento inadeguate o sostituzione di materiali | Resina/specifica approvata, controlli di stampaggio, criteri dimensionali e visivi |
| Morsetti e viti | Scarsa serraggio del conduttore, filettature spanate o surriscaldamento eccessivo | Dimensioni, specifica del materiale/rivestimento, criteri di assemblaggio e ispezione funzionale |
| Parti del meccanismo | Blocchi, apertura incompleta o forza di contatto incoerente | Controllo attrezzature, verifiche dimensionali, poka-yoke di assemblaggio, verifiche del funzionamento meccanico |
È anche qui che spesso si verificano sostituzioni non autorizzate. Il produttore dovrebbe essere in grado di dimostrare come vengono qualificati i fornitori alternativi o le modifiche ai materiali e se la modifica richieda una revisione rispetto al test di prodotto esistente o al fascicolo di certificazione.
Passaggio 4: Assemblaggio e calibrazione del controllo
Le prestazioni dell'MCB dipendono dalle interazioni tra il percorso della corrente, l'elemento termico, lo sganciatore magnetico, il meccanismo di scatto, i contatti, le molle e la struttura di controllo dell'arco. Per una spiegazione causale dettagliata, vedere come funziona un MCB. Nella produzione, il compito della qualità è mantenere tali interazioni entro i limiti di costruzione verificati.
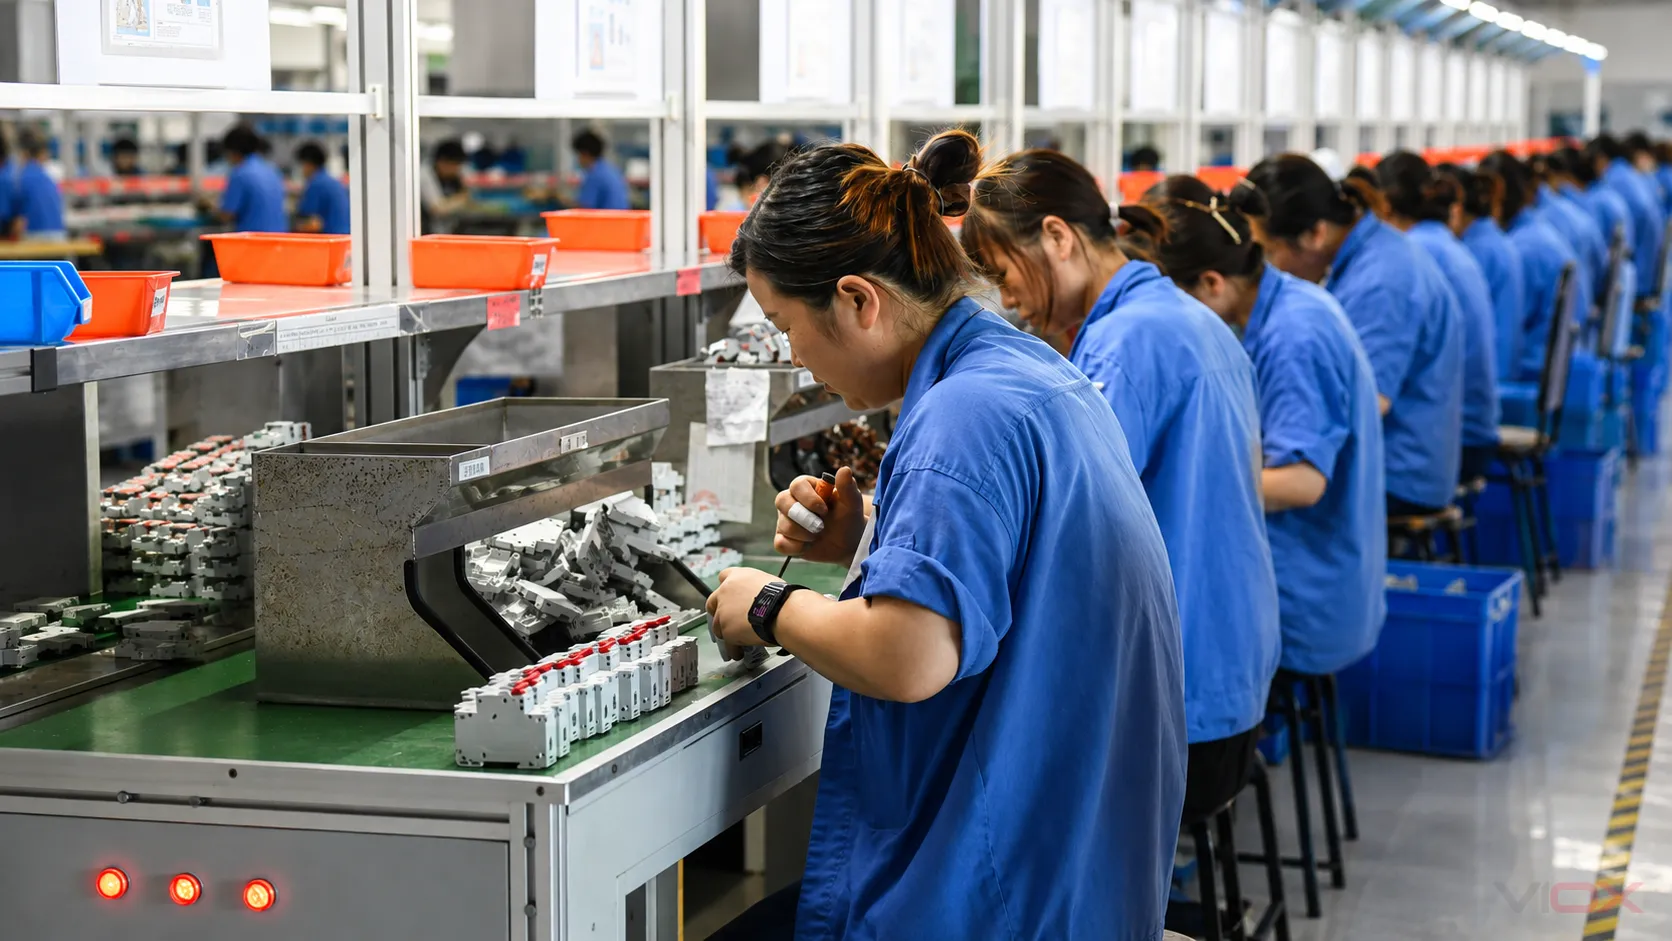
Un piano di controllo di processo efficace identifica le caratteristiche critiche e risponde a cinque domande:
- Quale caratteristica viene controllata?
- Durante quale operazione viene controllata?
- Come viene misurata o impedita la deriva?
- Qual è il criterio di accettazione e il piano di reazione?
- Quale registro collega il risultato al lotto o all'unità?
I controlli utili possono includere la verifica di attrezzature o utensili, controlli sull'orientamento dei componenti, operazioni di impostazione calibrate, interblocchi meccanici, sistemi a prova di errore, approvazione del primo pezzo e risposte definite quando una misurazione tende verso un limite di controllo. Il metodo di controllo specifico deve corrispondere al design del prodotto e al rischio di produzione; l'automazione di per sé non è prova di conformità.
Passaggio 5: Separare i controlli di produzione dai test di progettazione
Gli acquirenti chiedono spesso se ogni MCB sia “completamente testato”. Questa espressione è troppo vaga. I piani di qualità della produzione combinano normalmente diverse attività, ognuna con uno scopo differente.
| Attività | Ruolo tipico | Copertura | Domanda dell'acquirente |
|---|---|---|---|
| Verifica di progetto/tipo | Stabilire la conformità di un progetto definito rispetto alla norma applicabile | Campioni rappresentativi e sequenze di prova definite | Il rapporto copre esattamente questo modello e questa taglia? |
| Verifica di produzione di routine | Rilevare difetti di fabbricazione specificati | Come richiesto dalla norma, dallo schema e dal piano di controllo di fabbrica applicabili | Quali controlli si applicano a ciascuna unità e dove sono le registrazioni? |
| Ispezione o taratura in corso di processo | Controllare le caratteristiche critiche prima dell'assemblaggio finale | Operazioni, unità o lotti definiti | Cosa viene misurato, con quale attrezzatura e cosa succede dopo un guasto? |
| Ispezione a lotti o a campione | Monitorare la coerenza del lotto e le caratteristiche non idonee al collaudo di ogni singola unità | Campioni selezionati secondo un piano dichiarato | Qual è la base del campionamento, il criterio di accettazione e la regola di disposizione? |
| Attività periodica o di sorveglianza | Confermare la conformità continuativa o monitorare le prestazioni a lungo termine | Intervalli definiti, campioni o sorveglianza della certificazione | Chi la richiede e quali modelli e siti produttivi sono coperti? |
Le prove di cortocircuito ad alta energia non devono essere confuse con un controllo finale non distruttivo eseguito su ogni unità. Si tratta di prove a livello di progettazione condotte in condizioni controllate su campioni specificati. Un fornitore dovrebbe pertanto mostrare sia le prove di progettazione applicabili che i controlli di produzione utilizzati per riprodurre tale costruzione.
Cosa dovrebbe contenere un registro delle prove di produzione
Un registro credibile è più utile di una fotografia di un tester. A seconda del piano di controllo, dovrebbe identificare:
- modello del prodotto e valori nominali;
- lotto, data, linea o identificativo dell'unità;
- metodo di prova o ispezione;
- criteri di accettazione;
- risultato effettivo o chiara disposizione di superamento/mancato superamento;
- identificativo dell'apparecchiatura o della stazione;
- stato di taratura o verifica;
- operatore o registro di sistema;
- trattamento delle unità non conformi e sottoposte a nuovo test.
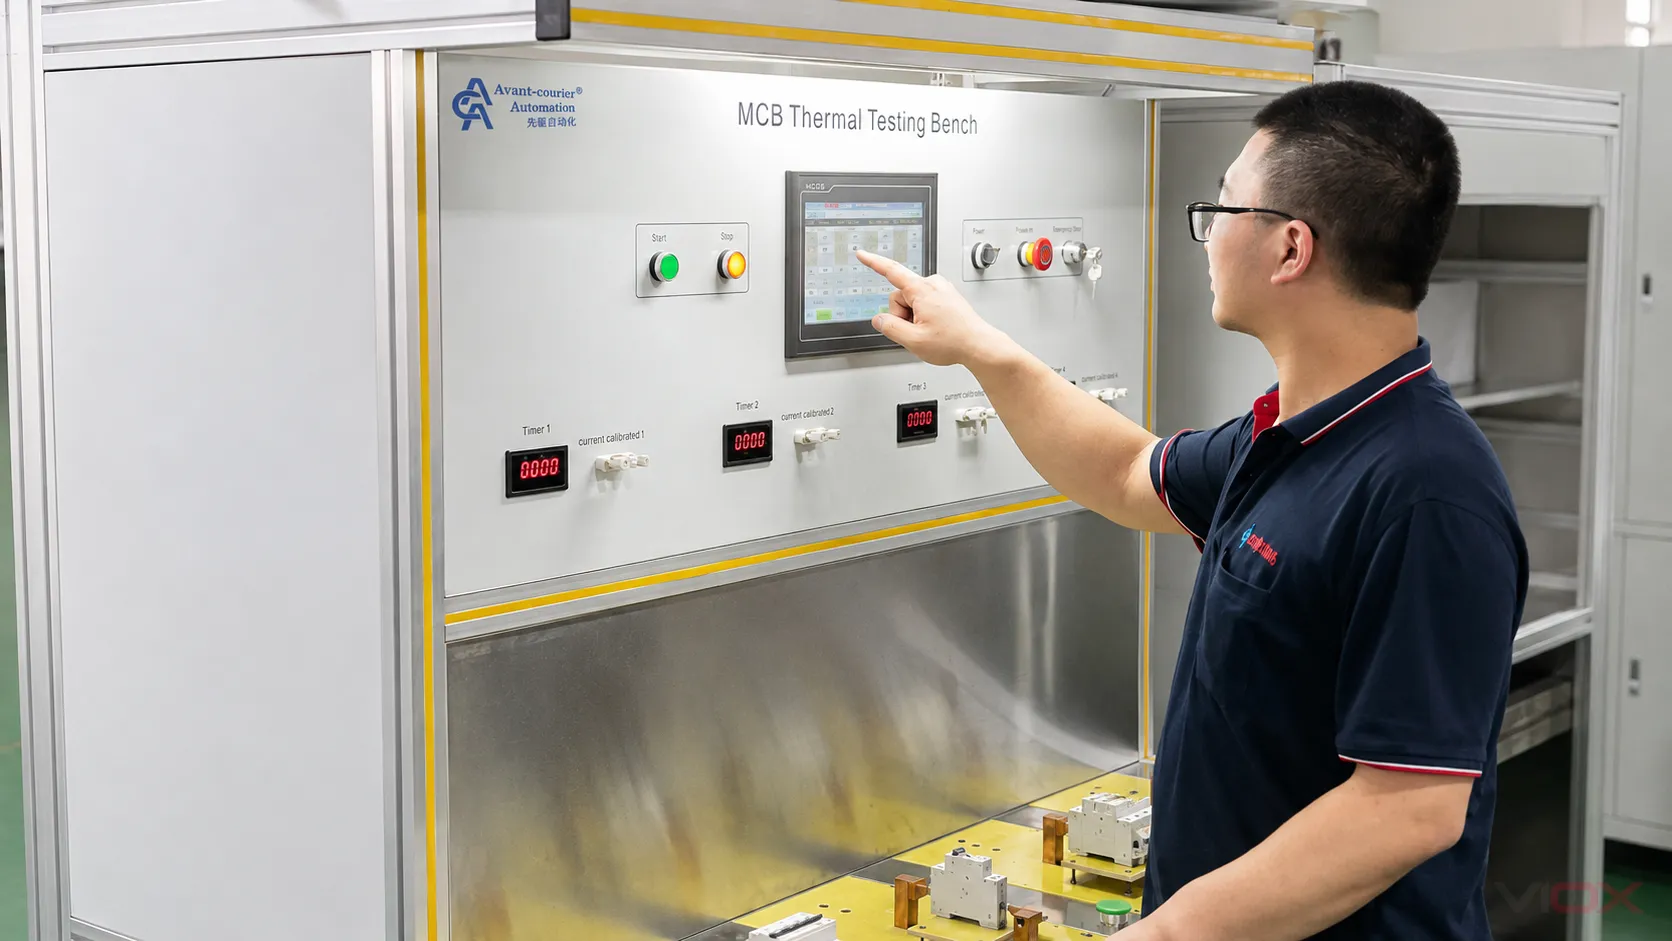
Evitare di imporre una corrente, un tempo, una tensione dielettrica, una dimensione del campione o una frequenza di prova universali per ogni MCB. Tali valori dipendono dalla norma applicabile, dalla famiglia di dispositivi, dalla taglia, dallo scopo della prova e dal piano di qualità approvato.
Passaggio 6: Richiedere la tracciabilità e il controllo delle modifiche
La tracciabilità non deve necessariamente esporre formule riservate o prezzi dei fornitori. Deve però consentire al produttore di circoscrivere un problema e determinare quale prodotto potrebbe esserne interessato.
Una catena di tracciabilità pratica può collegare:
MCB finito o codice lotto → data e linea di produzione → registro di ispezione/prova → revisione della distinta base → lotti di componenti critici → fornitore approvato e cronologia delle modifiche
Il controllo delle modifiche è importante quanto l'approvazione iniziale. Un nuovo materiale di contatto, una fonte di bimetallo, un componente stampato, una molla, la geometria della camera spegniarco, il design del morsetto, il sito di produzione o il metodo di taratura possono influire sulle prestazioni o sull'ambito dell'evidenza di conformità esistente. La revisione dovrebbe determinare se la modifica è consentita, richiede una riconvalida interna, deve essere segnalata a un organismo di certificazione o richiede prove aggiuntive.
Il prodotto non conforme deve essere identificato e segregato. Le regole per la rilavorazione e la riprova devono essere documentate. L'azione correttiva deve affrontare la causa — come la variazione del materiale, l'usura delle attrezzature, la deriva del processo o un'istruzione poco chiara — non limitarsi a sostituire il campione non conforme.
L'ISO spiega che ISO 9001 fornisce i requisiti per un sistema di gestione della qualità, inclusi il controllo operativo, le informazioni documentate, la valutazione delle prestazioni e il miglioramento. Tale struttura può supportare una produzione coerente. La certificazione ISO 9001 non è un certificato di prodotto MCB e non dimostra che uno specifico interruttore automatico sia conforme a IEC 60898-1, IEC 60947-2, UL 489 o a qualsiasi valore nominale dichiarato.
Audit del fornitore di MCB e lista di controllo documentale
Utilizzare la seguente lista di controllo prima di approvare un modello o emettere un ordine di produzione.
Identità del prodotto
Evidenza di conformità
Controllo di produzione
Tracciabilità e gestione delle modifiche
Segnali di allarme durante la valutazione del fornitore di MCB
Sospendere il processo di approvazione quando si riscontra una delle seguenti condizioni:
- viene utilizzato un unico certificato per dichiarare la copertura di modelli o valori nominali non correlati;
- la norma è citata senza un riferimento all'edizione, al rapporto o a un certificato verificabile;
- i dati di etichetta differiscono dal rapporto o dalle specifiche di acquisto;
- un fornitore dichiara che ogni unità viene sottoposta a un test completo della capacità di interruzione;
- l'attrezzatura di prova è mostrata, ma metodi, limiti, stato dell'attrezzatura e registrazioni non sono disponibili;
- sostituzioni di materiale critico possono essere effettuate senza revisione ingegneristica o di conformità;
- le unità guaste vengono semplicemente ritestate finché non superano il test, senza una disposizione definita;
- i codici lotto non possono essere collegati alle registrazioni di produzione o ispezione;
- la norma ISO 9001 viene presentata come prova della certificazione del prodotto MCB;
- il fornitore non identificherà quale sito produttivo ha realizzato il campione approvato e la spedizione.
Cosa possono—e non possono—mostrare le fotografie di fabbrica
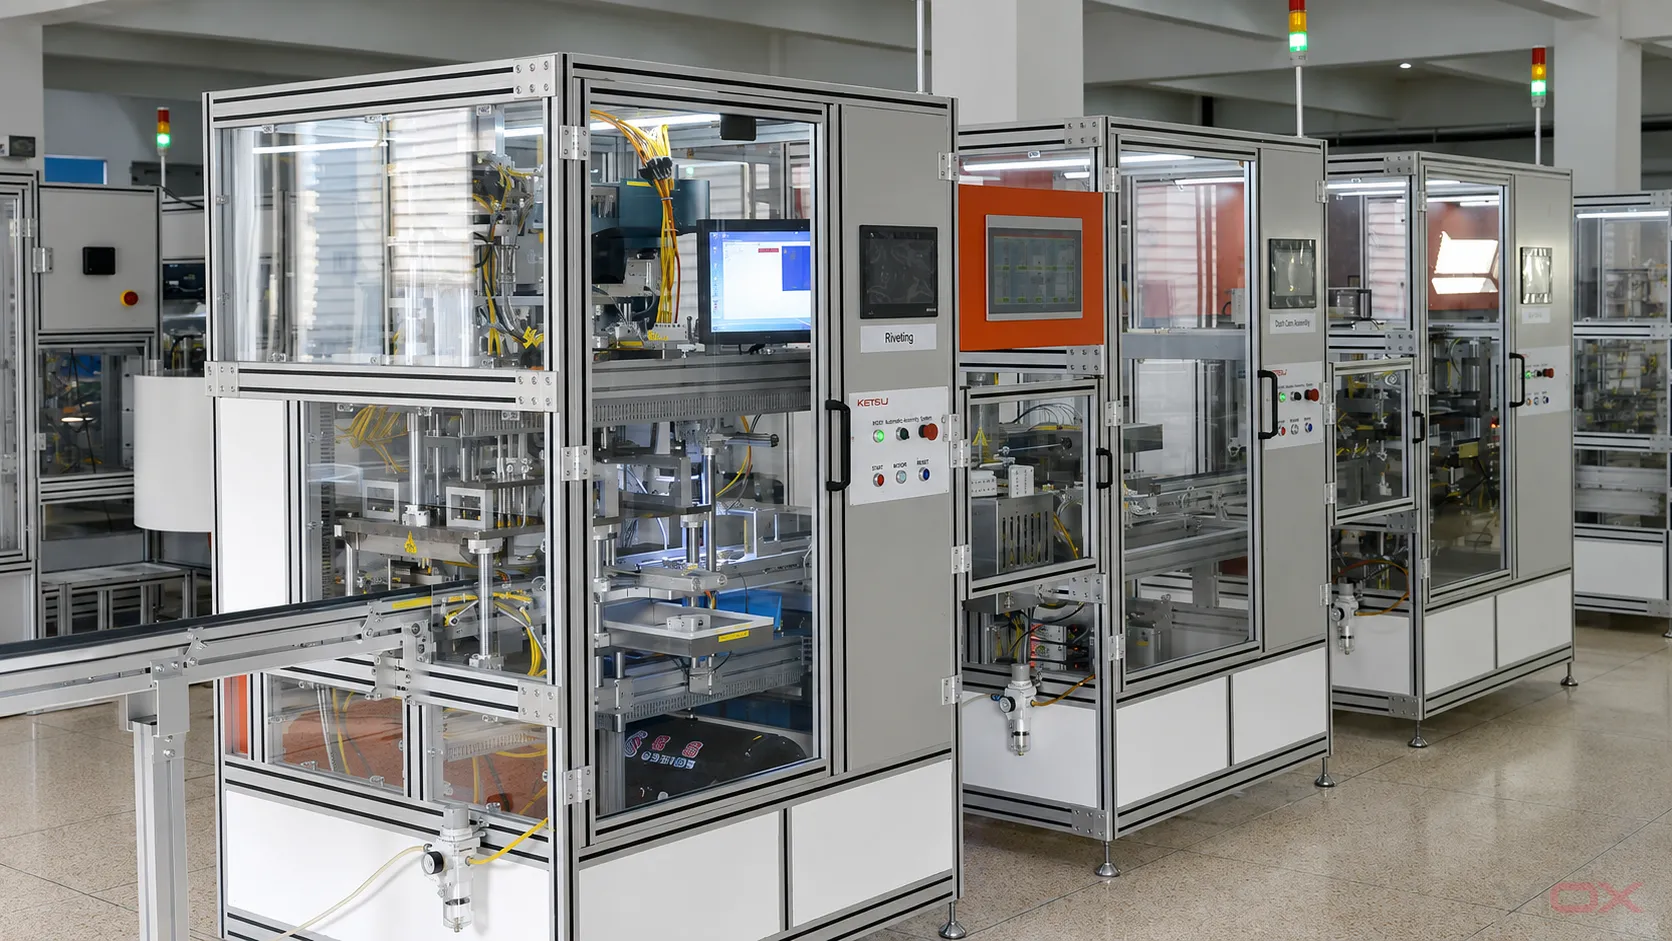
Le fotografie di fabbrica possono stabilire che particolari attrezzature, aree di lavoro e operazioni erano presenti al momento dello scatto delle immagini. Possono aiutare un acquirente a comprendere il layout della linea, l'automazione, l'assemblaggio manuale e le stazioni di prova disponibili.
Non possono provare l'accuratezza del test, lo stato di calibrazione, la frequenza di campionamento, la copertura del certificato, la coerenza della produzione corrente o la conformità di un modello ordinato. Considerare le fotografie come prova orientativa e utilizzare registrazioni, audit assistiti, campioni e documentazione di terze parti verificabile per le decisioni di approvazione.
Domande Frequenti
Ogni MCB è testato per il cortocircuito alla sua piena capacità di interruzione?
No. La verifica della capacità di interruzione è un'attività di progettazione ad alta energia eseguita su campioni specificati secondo lo standard o il programma di certificazione applicabile. Non deve essere confusa con i controlli di routine o di produzione finale. Chiedere come la costruzione testata venga controllata nella produzione normale.
La certificazione ISO 9001 prova che un MCB è conforme alla norma IEC 60898-1?
No. La norma ISO 9001 riguarda il sistema di gestione della qualità dell'organizzazione. La conformità del prodotto richiede prove legate al relativo modello di MCB, ai valori nominali, allo standard di prodotto e al percorso di conformità.
Qual è il documento più importante da richiedere a un produttore di MCB?
Non esiste un singolo documento sufficiente. Iniziare con la specifica esatta del modello, quindi verificare il certificato e il rapporto di prova pertinenti rispetto al relativo elenco dei modelli. Seguire con il piano di controllo di fabbrica, i registri di produzione, il metodo di tracciabilità e il processo di controllo delle modifiche.
Un rapporto di fabbrica interno può sostituire la certificazione di terze parti?
Non automaticamente. La risposta dipende dal mercato di destinazione, dallo schema di conformità richiesto, dal contratto e dall'autorità competente. Un rapporto interno può fornire utili prove di sviluppo o produzione, ma non dovrebbe essere presentato come una certificazione indipendente.
Come dovrebbero confrontare due fornitori di MCB gli acquirenti?
Confrontateli allo stesso livello di modello e di requisiti. Utilizzate la stessa specifica, richiedete le stesse categorie di prove e valutate le lacune invece di contare i certificati. Per le opzioni a livello di modello VIOX, consultate la comparazione della serie MCB prima di preparare la RFQ.
Costruite la RFQ basandovi sulle prove, non su dichiarazioni generiche
Una richiesta di offerta efficace per MCB dovrebbe indicare il mercato di destinazione, lo standard, i valori nominali, le configurazioni dei poli, le curve di intervento, il potere di interruzione, i documenti richiesti, le aspettative di ispezione, la tracciabilità, l'imballaggio e le regole di notifica delle modifiche. Ciò fornisce sia all'acquirente che al produttore una definizione verificabile di accettazione.
Per valutare le serie pubblicate, la disponibilità della documentazione, i requisiti OEM e le domande sul controllo di fabbrica, visitate il Pagina del produttore di MCB VIOX o inviare la domanda completata e i requisiti di conformità a [email protected].
Riferimenti autorevoli
- IEC 60898-1:2015 — Interruttori automatici per la protezione dalle sovracorrenti per installazioni domestiche e simili
- IEC 60947-2:2024 — Apparecchiature a bassa tensione, Parte 2: Interruttori automatici
- IEC: Valutazione della conformità
- ISO 9001 — Sistemi di gestione per la qualità
- ISO: Introduzione ai sistemi di gestione per la qualità
- UL Solutions: Servizi per interruttori automatici e protettori supplementari
- UL Solutions: Guida alla marcatura e all'applicazione degli interruttori scatolati (Molded Case Circuit Breakers)