اس صفحے پر
MCB مینوفیکچرنگ میں کوالٹی ایشورنس کا ثبوت صرف ایک سرٹیفکیٹ، ایک معائنہ رپورٹ، یا ٹیسٹ بینچ کی ایک تصویر سے نہیں ملتا۔ ایک قابل اعتماد نظام جوڑتا ہے عین مطابق miniature circuit breaker ماڈل اور اعلان کردہ ریٹنگز کو قابل اطلاق پروڈکٹ اسٹینڈرڈ، ڈیزائن کی تصدیق، کنٹرول شدہ پیداوار، مناسب پروڈکشن چیکس، تبدیلی کے کنٹرول، اور قابلِ سراغ ریکارڈز کے ساتھ۔.
سورسنگ میں یہ فرق اہمیت رکھتا ہے۔ ایک ٹائپ یا سرٹیفیکیشن ٹیسٹ یہ دکھا سکتا ہے کہ ڈیزائن کے نمائندہ نمونے مخصوص تقاضوں پر پورا اترتے ہیں۔ یہ بذات خود یہ ثابت نہیں کرتا کہ ہر بعد کی پروڈکشن لاٹ ایک جیسی ہے۔ اس کے برعکس، ایک فیکٹری مفید ان-پروسیس چیکس انجام دے سکتی ہے، لیکن وہ چیکس ڈیزائن کی سطح پر شارٹ سرکٹ اور برداشت کے ان شواہد کی جگہ نہیں لے سکتے جو اعلان کردہ پروڈکٹ ریٹنگ کے لیے درکار ہوتے ہیں۔.
MCB کوالٹی ایویڈنس چین
خریدار کے لیے عملی سوال صرف یہ نہیں ہے کہ، “کیا یہ فیکٹری MCBs کو ٹیسٹ کرتی ہے؟” بلکہ یہ ہے کہ، “کیا سپلائر اس پرچیز آرڈر کو تصدیق شدہ ڈیزائن سے جوڑ سکتا ہے اور یہ دکھا سکتا ہے کہ پروڈکشن میں تغیر کو کیسے کنٹرول کیا جاتا ہے؟”
| کوالٹی لیئر | اہم مقصد | درخواست کرنے کے لیے ثبوت | یہ اکیلے کیا ثابت نہیں کرتا |
|---|---|---|---|
| پروڈکٹ اور معیار کی تعریف | عین ڈیوائس، ریٹنگز، مطلوبہ مارکیٹ، اور قابل اطلاق تقاضوں کا تعین کریں | ڈیٹا شیٹ، نیم پلیٹ آرٹ ورک، ماڈل کوڈنگ، قابل اطلاق معیار اور ایڈیشن | یہ کہ ڈیزائن تمام مطلوبہ جانچوں میں کامیاب رہا |
| ڈیزائن یا ٹائپ کی تصدیق | یہ ثابت کریں کہ ڈیزائن کے نمائندہ نمونے اعلان کردہ تقاضوں کو پورا کر سکتے ہیں | جہاں ضروری ہو وہاں درست سرٹیفکیٹ، مکمل یا متعلقہ ٹیسٹ رپورٹ، ماڈل فیملی شیڈول | کہ ہر پروڈکشن یونٹ نقص سے پاک ہو |
| آمدنی اور عمل کے دوران کنٹرول | مواد، طول و عرض، اسمبلی، اور کیلیبریشن کو کنٹرول شدہ حدود میں رکھیں | وضاحتیں، کنٹرول پلان، معائنہ کے ریکارڈز، آلات کی حیثیت، کام کی ہدایات | ڈیزائن کے ثبوت کے بغیر مکمل پروڈکٹ اسٹینڈرڈ کی مطابقت |
| پروڈکشن کی تصدیق | قابل اطلاق پلان کا استعمال کرتے ہوئے اسمبلی، کیلیبریشن، ڈائی الیکٹرک، مارکنگ، یا فنکشنل عدم مطابقت کا پتہ لگائیں | قبولیت کے معیار اور آلات کی IDs کے ساتھ روٹین ٹیسٹ اور لاٹ انسپیکشن کے ریکارڈز | اعلان کردہ بریکنگ کیپیسٹی جب تک کہ مطلوبہ ڈیزائن کی سطح کے شواہد سے اس کی تائید نہ ہو |
| تبدیلی کا کنٹرول اور ٹریس ایبلٹی | ٹیسٹ شدہ ڈیزائن اور بھیجے گئے پروڈکٹ کے درمیان تعلق کو برقرار رکھیں | لاٹ کوڈ، بل آف میٹریل (BOM) کی نظرثانی، منظور شدہ تبدیلی کے ریکارڈز، عدم مطابقت اور اصلاحی کارروائی کے ریکارڈز | یہ کہ غیر دستاویزی پروڈکٹ کی تبدیلی کسی پرانی رپورٹ کے تحت کور رہتی ہے |
مضبوط ترین ثبوت پانچوں تہوں میں جڑا ہوتا ہے۔ سرٹیفکیٹ نمبر ایک متعین ماڈل فیملی کی طرف لے جانا چاہیے۔ ماڈل کو کنٹرول شدہ بل آف میٹریل اور عمل کی طرف لے جانا چاہیے۔ بھیجی گئی لاٹ کو شناخت شدہ آلات اور قبولیت کے معیارات کے ساتھ تیار کردہ معائنہ اور ٹیسٹ ریکارڈز کی طرف لے جانا چاہیے۔.
مرحلہ 1: فیکٹری کا آڈٹ کرنے سے پہلے پروڈکٹ اور مارکیٹ کی وضاحت کریں
کوالٹی چیک صرف اسی وقت معنی خیز ہوتے ہیں جب پروڈکٹ کا دائرہ کار طے ہو جائے۔ کم از کم، خریدار اور مینوفیکچرر کو درج ذیل پر متفق ہونا چاہیے:
- اے سی (AC) یا ڈی سی (DC) ایپلی کیشن؛;
- پول کنفیگریشن؛;
- ریٹیڈ کرنٹ اور وولٹیج؛;
- ٹرپنگ کی خصوصیت؛;
- اعلان کردہ شارٹ سرکٹ کی صلاحیت؛;
- مقصود تنصیب اور صارف کا ماحول؛;
- ہدف ملک یا مارکیٹ؛;
- قابل اطلاق پروڈکٹ اسٹینڈرڈ اور مطلوبہ مطابقت کا راستہ؛;
- درست کیٹلاگ نمبر، لیبل، اور پیکیجنگ کی شناخت۔.
گھریلو اور اسی طرح کے AC سرکٹ بریکرز کے لیے،, IEC 60898-1 یہ اپنے بیان کردہ وولٹیج، کرنٹ، اور شارٹ سرکٹ کی گنجائش کی حدود کے اندر موجود آلات کا احاطہ کرتا ہے۔. IEC 60947-2 یہ اپنے دائرہ کار میں آنے والے ان سرکٹ بریکرز پر لاگو ہوتا ہے جنہیں ہدایت یافتہ یا ماہر افراد کے ذریعے نصب اور چلانے کے لیے بنایا گیا ہے۔ یہ معیارات باہم تبادلہ کے قابل لیبل نہیں ہیں، اور “IEC سرکٹ بریکر” جیسا عمومی بیان کافی نہیں ہے۔.
شمالی امریکی سپلائی ایک الگ راستے پر چلتی ہے۔ UL Solutions، UL 489 کو مولڈڈ کیس سرکٹ بریکرز، سوئچز، اور انکلوژرز کے لیے ایک بنیادی معیار کے طور پر شناخت کرتا ہے جو سروس، فیڈر، یا برانچ سرکٹ کے تحفظ کے لیے استعمال ہوتے ہیں۔ اس مارکیٹ کے لیے تیار کردہ پروڈکٹ کا جائزہ متعلقہ شمالی امریکی زمرے اور سرٹیفیکیشن کے تقاضوں کے مطابق لیا جانا چاہیے، نہ کہ صرف اس بنیاد پر کہ اس کے پاس IEC سے متعلقہ رپورٹ ہے، اسے مساوی فرض کر لیا جائے۔.
معیار کا ایڈیشن بھی اہمیت رکھتا ہے۔ کسی نئے پروجیکٹ کی وضاحت کرتے وقت موجودہ IEC صفحات کو چیک کیا جانا چاہیے؛ موجودہ سرٹیفکیٹس اور رپورٹس کا جائزہ ٹارگٹ سرٹیفیکیشن اسکیم یا اتھارٹی کے ذریعے قبول کردہ ایڈیشنز اور منتقلی کے اصولوں کے مطابق لیا جانا چاہیے۔.
مرحلہ 2: ڈیزائن کی سطح کے ثبوت کی تصدیق کریں
ڈیزائن یا ٹائپ ویریفیکیشن یہ پوچھتی ہے کہ آیا MCB کی ایک متعین ساخت قابل اطلاق ٹیسٹ کے حالات کے تحت اپنا اعلان کردہ رویہ فراہم کر سکتی ہے۔ معیار اور مطابقت کے راستے پر منحصر ہے، پروگرام درج ذیل آئٹمز کو حل کر سکتا ہے:
- مارکنگ اور تعمیر؛;
- ٹرمینلز اور کنڈکٹر کنکشن؛;
- مکینیکل اور برقی آپریشن؛;
- ڈائی الیکٹرک خصوصیات؛;
- درجہ حرارت میں اضافہ؛;
- ٹائم کرنٹ آپریٹنگ خصوصیات؛;
- شارٹ سرکٹ کارکردگی؛;
- گرمی، غیر معمولی گرمی، آگ، یا ماحولیاتی اثرات کے خلاف مزاحمت؛;
- پائیداری یا برداشت۔.
درست ترتیب، نمونوں کی گروہ بندی، قبولیت کے معیارات، اور ٹیسٹ کی شرائط کا اطلاق قابلِ اطلاق معیار اور سرٹیفیکیشن پروگرام سے ہونا چاہیے۔ مارکیٹنگ چیک لسٹ ان دستاویزات کا متبادل نہیں ہے۔.
رپورٹ، سرٹیفکیٹ، اور پروڈکٹ کی باہمی جانچ کریں۔
کسی سرٹیفکیٹ کا تنہا جائزہ نہ لیں۔ سرٹیفکیٹ، رپورٹ، ڈیٹا شیٹ، نیم پلیٹ، نمونے، اور خریداری کی تفصیلات میں ان فیلڈز کا موازنہ کریں:
- مینوفیکچرر اور پروڈکشن سائٹ؛;
- سرٹیفکیٹ ہولڈر؛;
- پروڈکٹ کیٹیگری اور اسٹینڈرڈ ایڈیشن؛;
- ماڈل یا سیریز کا عہدہ؛;
- پول کنفیگریشنز؛;
- کرنٹ اور وولٹیج کی ریٹنگز؛;
- ٹرپ کروز یا آپریٹنگ خصوصیات؛;
- شارٹ سرکٹ ریٹنگ اور اس سے منسلک کوئی بھی شرائط؛;
- تعمیراتی تغیرات یا ماڈل فیملی شیڈول؛;
- اجراء کی تاریخ، حیثیت، رپورٹ کا حوالہ، اور سرٹیفیکیشن باڈی کی تصدیقی راہ۔.
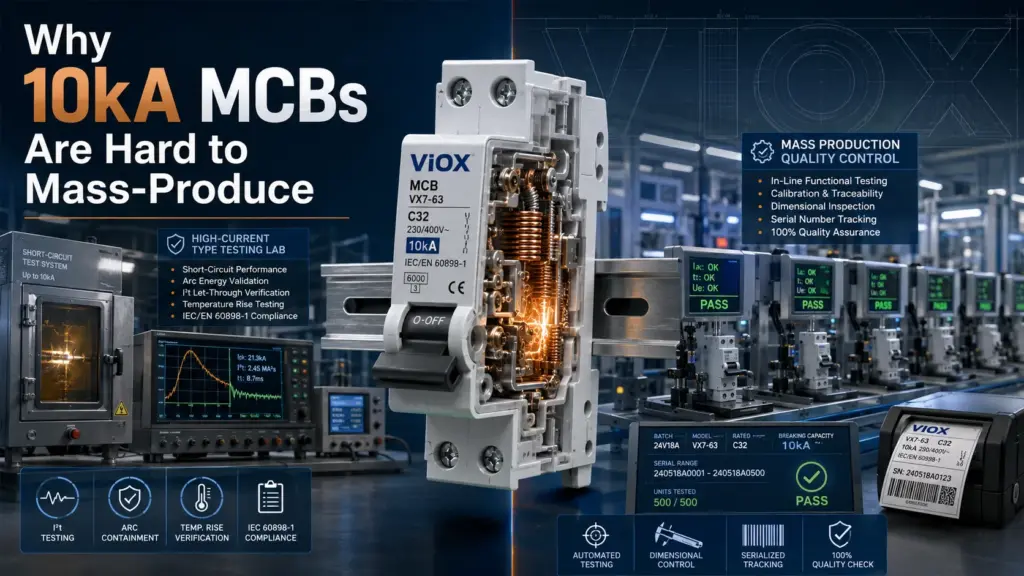
اگر 10 kA کے آرڈر کے لیے 6 kA کی رپورٹ پیش کی جائے، یا ٹو-پول ماڈل حوالہ کردہ فیملی شیڈول میں شامل نہ ہو، تو اس خلا کو ظاہری طور پر ملتے جلتے انکلوژر سے پُر نہیں کیا جا سکتا۔ ہمارا مضمون جس کا عنوان ہے 10 kA MCBs کی بڑے پیمانے پر پیداوار کیوں مشکل ہے وضاحت کرتا ہے کہ بریکنگ کیپیسٹی کا ثبوت ٹیسٹ شدہ تعمیر اور ریٹنگ سے تعلق رکھتا ہے—نہ کہ صرف پروڈکٹ لیبل سے۔.
مرحلہ 3: فنکشن کے لحاظ سے مواد اور اجزاء کو کنٹرول کریں
آنے والے سامان کا معائنہ خطرے کی بنیاد پر ہونا چاہیے۔ مقصد ہر کم خطرے والی چیز کے لیے سرٹیفکیٹ جمع کرنا نہیں ہے؛ بلکہ ان خصوصیات کو کنٹرول کرنا ہے جو حفاظتی کارکردگی، درجہ حرارت میں اضافہ، انسولیشن، مکینیکل آپریشن، یا کنکشن کی وشوسنییتا کو تبدیل کر سکتی ہیں۔.
| کمپوننٹ یا سب سسٹم | کوالٹی کا خطرہ | کنٹرول شدہ شواہد کی مثالیں |
|---|---|---|
| بائی میٹل اور تھرمل پاتھ | مٹیریل، جیومیٹری، جوائننگ، یا کیلیبریشن میں تبدیلی کی وجہ سے اوورلوڈ رسپانس میں تبدیلی | منظور شدہ تفصیلات، طول و عرض، سپلائر/لاٹ کی شناخت، عمل اور کیلیبریشن کے ریکارڈ |
| میگنیٹک ریلیز | مطلوبہ حد سے باہر فوری پک اپ (Instantaneous pickup) | کوائل یا کنڈکٹر کی تفصیلات، آرمیچر کی جیومیٹری، اسمبلی کی سیٹنگ، تصدیق شدہ کیلیبریشن کا طریقہ کار |
| کانٹیکٹس اور کرنٹ کا راستہ | ضرورت سے زیادہ حرارت، ویلڈنگ، کٹاؤ، یا غیر مستحکم ریزسٹنس | مٹیریل اور ڈائمنشنل تفصیلات، جوائننگ کے عمل کے کنٹرول، معائنے کے نتائج |
| آرک کنٹرول کے پرزے | غیر مستقل انٹرپشن کارکردگی یا نقصان کو روکنے کی صلاحیت | کنٹرول شدہ جیومیٹری، مٹیریل کی تفصیلات، اسمبلی کی سمت، تبدیلی کی منظوری |
| مولڈ ہاؤسنگ اور انسولیشن | دراریں، بگاڑ، ناکافی کلیئرنس، یا مواد کی تبدیلی | منظور شدہ رال/تفصیلات، مولڈنگ کنٹرولز، جہتی اور بصری معیارات |
| ٹرمینلز اور پیچ | کنڈکٹر کی ناقص کلیمپنگ، دھاگوں کا اتر جانا، یا ضرورت سے زیادہ گرمی | ابعاد، مواد/کوٹنگ کی تفصیلات، اسمبلی اور فنکشنل معائنے کے معیارات |
| میکانزم کے پرزے | پھنس جانا، نامکمل کھلنا، یا غیر مستقل کانٹیکٹ فورس | ٹولنگ کنٹرول، جہتی جانچ، اسمبلی پوکا-یوک (poka-yoke)، اور مکینیکل آپریشن کی جانچ |
یہ وہ جگہ بھی ہے جہاں اکثر غیر مجاز متبادل داخل ہوتے ہیں۔ مینوفیکچرر کو یہ ظاہر کرنے کے قابل ہونا چاہیے کہ متبادل سپلائرز یا مواد کی تبدیلیوں کو کیسے کوالیفائی کیا جاتا ہے اور آیا اس تبدیلی کے لیے موجودہ پروڈکٹ ٹیسٹ یا سرٹیفیکیشن فائل کے خلاف نظرثانی کی ضرورت ہے۔.
مرحلہ 4: اسمبلی اور کیلیبریشن کا کنٹرول
MCB کی کارکردگی کرنٹ پاتھ، تھرمل ایلیمنٹ، مقناطیسی ریلیز، لیچ، کانٹیکٹس، اسپرنگس، اور آرک کنٹرول اسٹرکچر کے درمیان تعامل پر منحصر ہے۔ تفصیلی وجوہاتی وضاحت کے لیے، ملاحظہ کریں MCB کیسے کام کرتا ہے. ۔ مینوفیکچرنگ میں، کوالٹی کا کام ان تعاملات کو تصدیق شدہ تعمیراتی حدود کے اندر رکھنا ہے۔.
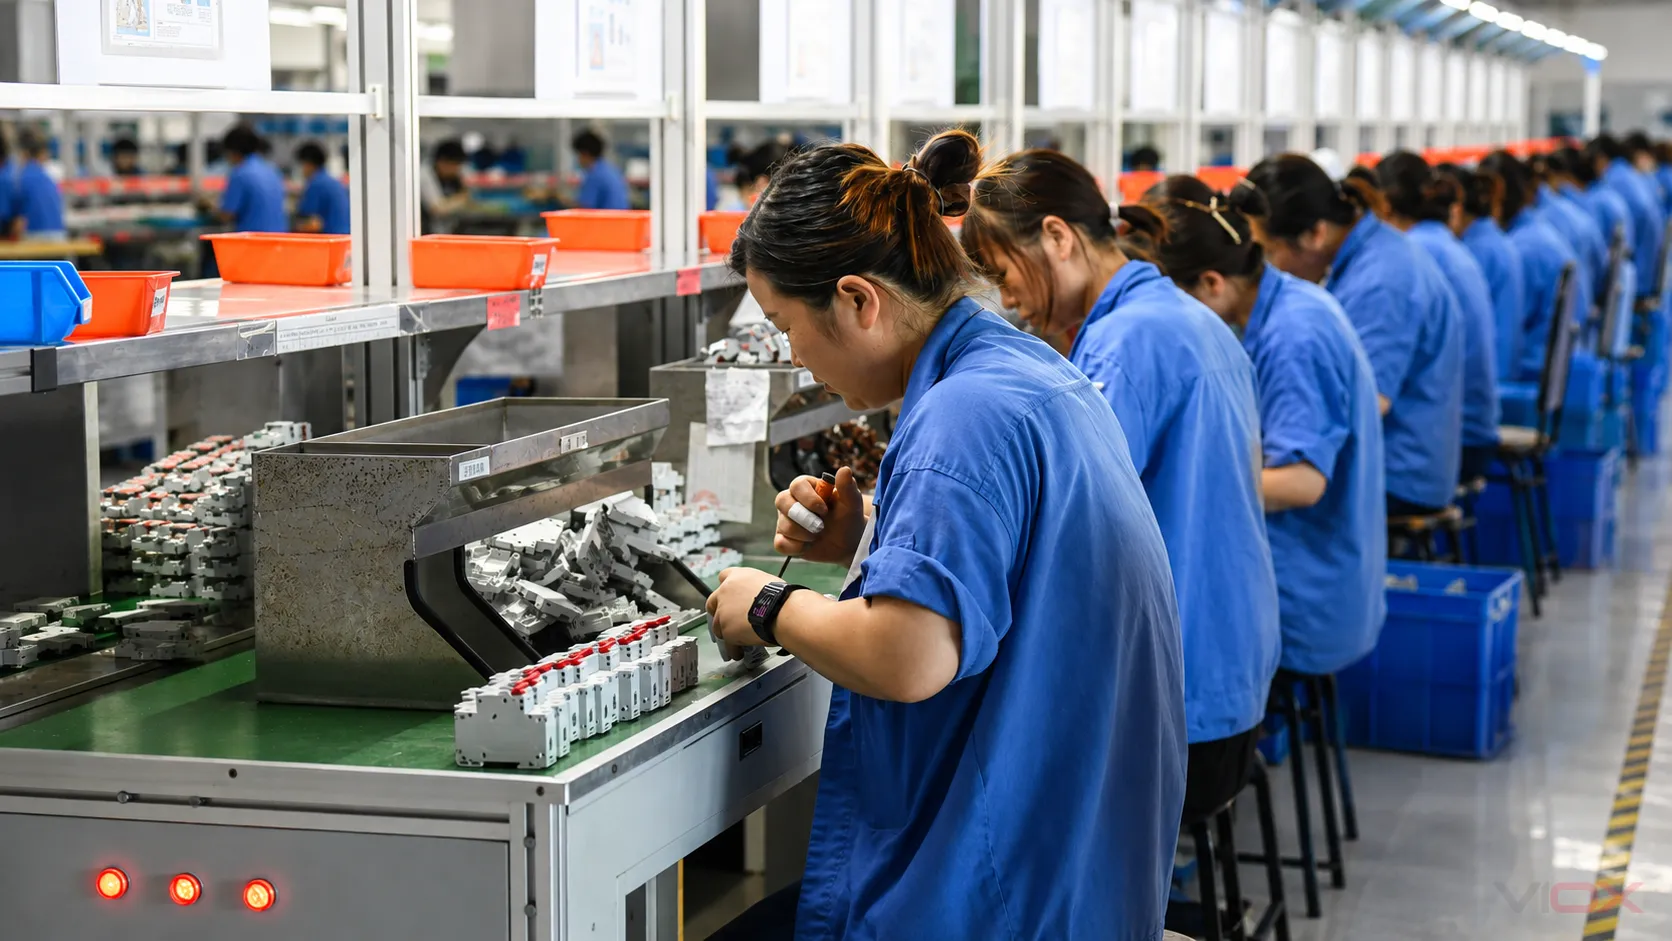
ایک مؤثر پروسیس کنٹرول پلان اہم خصوصیات کی نشاندہی کرتا ہے اور پانچ سوالات کے جوابات دیتا ہے:
- کون سی خصوصیت کنٹرول کی جاتی ہے؟
- یہ کس آپریشن پر کنٹرول کی جاتی ہے؟
- اس کی پیمائش کیسے کی جاتی ہے یا اسے ڈرفٹ (drift) ہونے سے کیسے روکا جاتا ہے؟
- قبولیت کا معیار اور ردعمل کا منصوبہ کیا ہے؟
- کون سا ریکارڈ نتیجے کو لاٹ (lot) یا یونٹ سے منسلک کرتا ہے؟
مفید کنٹرولز میں فکسچر یا ٹولنگ کی تصدیق، پرزوں کی سمت کی جانچ، کیلیبریٹڈ سیٹنگ آپریشنز، مکینیکل انٹر لاکس، ایرر پروفنگ، پہلے پیس کی منظوری، اور جب پیمائش کنٹرول کی حد کی طرف مائل ہو تو طے شدہ ردعمل شامل ہو سکتے ہیں۔ مخصوص کنٹرول کا طریقہ پروڈکٹ کے ڈیزائن اور پیداواری خطرے سے مطابقت رکھنا چاہیے؛ صرف آٹومیشن مطابقت کا ثبوت نہیں ہے۔.
مرحلہ 5: پروڈکشن چیکس کو ڈیزائن ٹیسٹ سے الگ کریں
خریدار اکثر پوچھتے ہیں کہ کیا ہر MCB “مکمل طور پر ٹیسٹ شدہ” ہے۔ یہ جملہ بہت مبہم ہے۔ مینوفیکچرنگ کوالٹی پلانز عام طور پر کئی مختلف سرگرمیوں کو یکجا کرتے ہیں، جن میں سے ہر ایک کا مقصد مختلف ہوتا ہے۔.
| سرگرمی | عام کردار | کوریج | خریدار کا سوال |
|---|---|---|---|
| ڈیزائن/قسم کی تصدیق | قابل اطلاق معیار کے مطابق ایک متعین ڈیزائن کی صلاحیت کا تعین کرنا | نمائندہ نمونے اور متعین ٹیسٹ کی ترتیب | کیا رپورٹ اس درست ماڈل اور ریٹنگ کا احاطہ کرتی ہے؟ |
| معمول کی پیداواری تصدیق | مخصوص مینوفیکچرنگ نقائص کا پتہ لگانا | جیسا کہ قابل اطلاق معیار، اسکیم، اور فیکٹری کنٹرول پلان کے مطابق ضروری ہے | ہر یونٹ پر کون سے چیک لاگو ہوتے ہیں، اور ریکارڈ کہاں ہیں؟ |
| عمل کے دوران معائنہ یا انشانکن (calibration) | حتمی اسمبلی سے پہلے اہم خصوصیات کو کنٹرول کریں | مقررہ آپریشنز، یونٹس، یا لاٹس | کیا ماپا جاتا ہے، کس آلات کے ساتھ، اور ناکامی کے بعد کیا ہوتا ہے؟ |
| لاٹ یا سیمپلنگ معائنہ | بیچ کی مستقل مزاجی اور ان خصوصیات کی نگرانی کریں جو ہر یونٹ کی جانچ کے لیے موزوں نہیں ہیں | اعلان کردہ منصوبے کے تحت منتخب کردہ نمونے | سیمپلنگ کی بنیاد، قبولیت کا معیار، اور تصفیے کا اصول کیا ہے؟ |
| وقتی یا نگرانی کی سرگرمی | مسلسل مطابقت کی تصدیق کریں یا طویل مدتی کارکردگی کی نگرانی کریں | مقررہ وقفے، نمونے، یا سرٹیفیکیشن کی نگرانی | اس کی ضرورت کسے ہے، اور کون سے ماڈلز اور پروڈکشن سائٹس اس میں شامل ہیں؟ |
ہائی انرجی شارٹ سرکٹ ٹیسٹنگ کو ہر یونٹ پر کیے جانے والے نان ڈسٹرکٹو فائنل چیک کے ساتھ خلط ملط نہیں کیا جانا چاہیے۔ یہ ڈیزائن کی سطح کا ثبوت ہے جو مخصوص نمونوں پر کنٹرول شدہ حالات میں کیا جاتا ہے۔ لہذا، سپلائر کو قابل اطلاق ڈیزائن کا ثبوت اور اس تعمیر کو دوبارہ تیار کرنے کے لیے استعمال ہونے والے پروڈکشن کنٹرولز دونوں دکھانے چاہئیں۔.
پروڈکشن ٹیسٹ ریکارڈ میں کیا شامل ہونا چاہیے
ایک قابل اعتماد ریکارڈ ٹیسٹر کی تصویر سے زیادہ مفید ہے۔ کنٹرول پلان کے لحاظ سے، اس میں درج ذیل کی نشاندہی ہونی چاہیے:
- پروڈکٹ ماڈل اور ریٹنگ؛;
- لاٹ، تاریخ، لائن، یا یونٹ کا شناخت کنندہ؛;
- ٹیسٹ یا معائنے کا طریقہ کار؛;
- قبولیت کے معیارات؛;
- اصل نتیجہ یا واضح پاس/فیل کی حیثیت؛;
- آلات یا اسٹیشن کا شناخت کنندہ؛;
- کیلیبریشن یا تصدیق کی حیثیت؛;
- آپریٹر یا سسٹم کا ریکارڈ؛;
- ناکام اور دوبارہ ٹیسٹ کیے گئے یونٹس کا علاج۔.
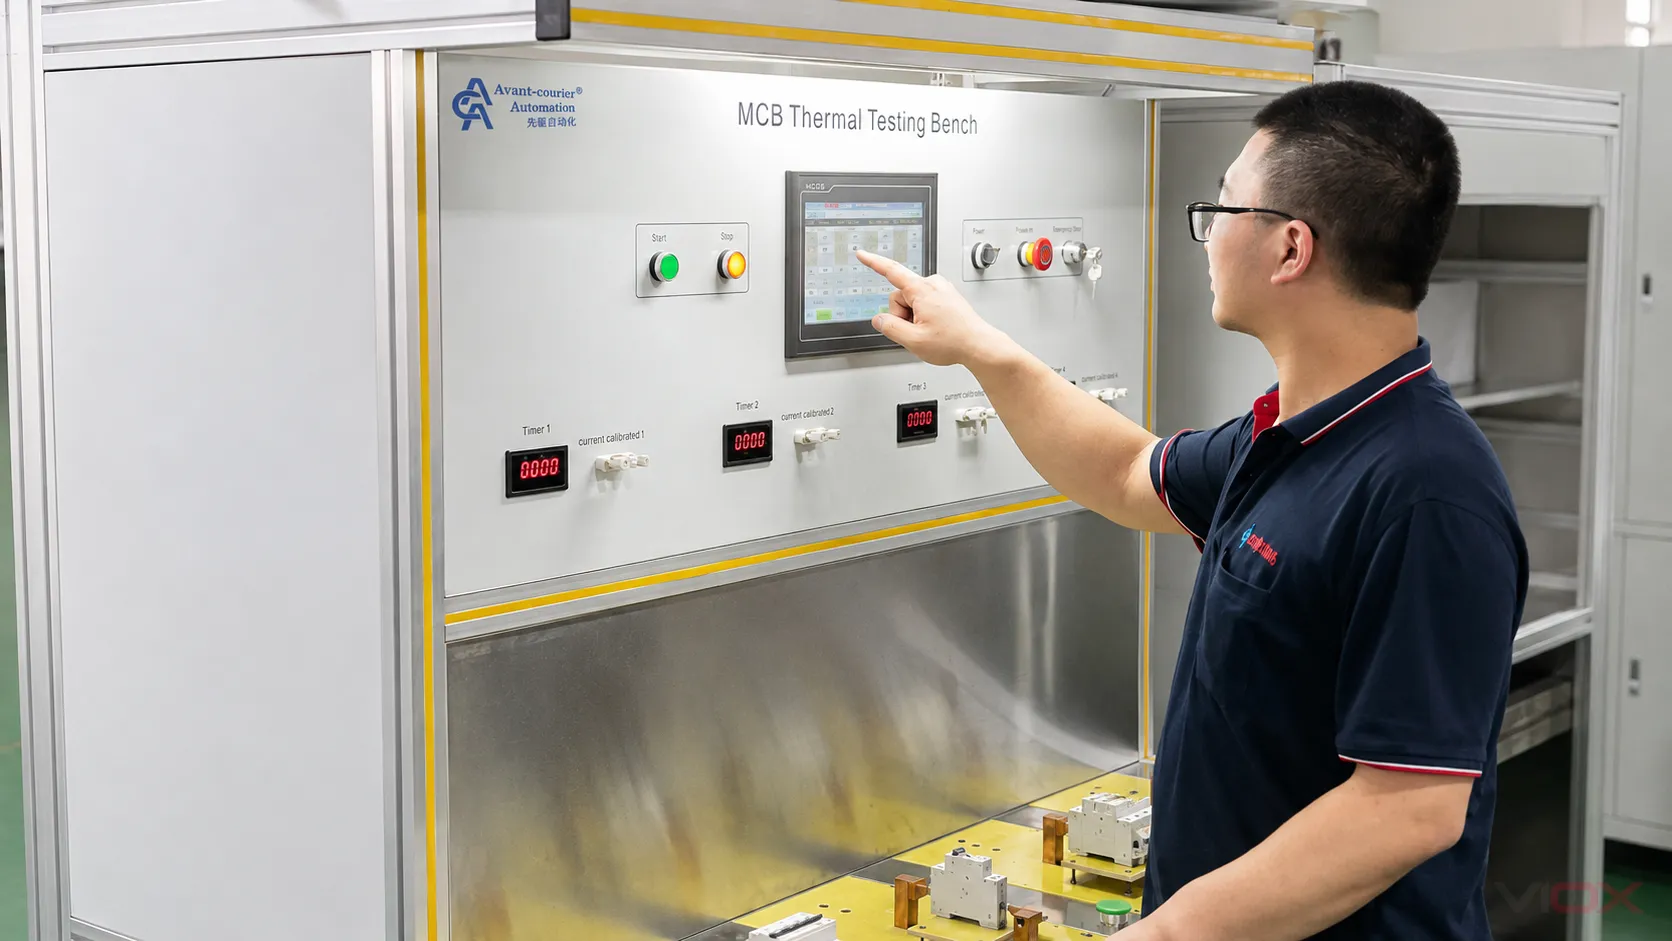
ہر MCB پر ایک ہی عالمی کرنٹ، وقت، ڈائی الیکٹرک وولٹیج، نمونے کا سائز، یا ٹیسٹ فریکوئنسی لاگو کرنے سے گریز کریں۔ ان اقدار کا انحصار قابل اطلاق معیار، ڈیوائس فیملی، ریٹنگ، ٹیسٹ کے مقصد، اور منظور شدہ کوالٹی پلان پر ہوتا ہے۔.
مرحلہ 6: ٹریس ایبلٹی (قابل سراغی) اور تبدیلی کے کنٹرول کا تقاضا کریں
ٹریس ایبلٹی کے لیے خفیہ فارمولوں یا سپلائر کی قیمتوں کو ظاہر کرنا ضروری نہیں ہے۔ اس کے لیے یہ ضروری ہے کہ مینوفیکچرر کسی مسئلے کو محدود کر سکے اور یہ تعین کر سکے کہ کون سی پروڈکٹ متاثر ہو سکتی ہے۔.
ایک عملی ٹریس ایبلٹی چین درج ذیل کو جوڑ سکتی ہے:
تیار شدہ MCB یا بیچ کوڈ ← پروڈکشن کی تاریخ اور لائن ← معائنہ/ٹیسٹ ریکارڈ ← بل آف میٹریل میں نظرثانی ← اہم پرزوں کے لاٹس ← منظور شدہ سپلائر اور تبدیلی کی تاریخ
تبدیلی کا کنٹرول ابتدائی منظوری جتنا ہی اہم ہے۔ کونٹیکٹر کا نیا میٹریل، بائی میٹل کا ذریعہ، مولڈ پارٹ، اسپرنگ، آرک-چوٹ جیومیٹری، ٹرمینل ڈیزائن، پروڈکشن سائٹ، یا کیلیبریشن کا طریقہ کار کارکردگی یا موجودہ مطابقت کے ثبوت کے دائرہ کار کو متاثر کر سکتا ہے۔ جائزے سے یہ تعین ہونا چاہیے کہ آیا تبدیلی کی اجازت ہے، اندرونی دوبارہ توثیق کی ضرورت ہے، سرٹیفیکیشن باڈی کو رپورٹ کرنا ضروری ہے، یا اضافی ٹیسٹنگ درکار ہے۔.
غیر مطابقت رکھنے والی پروڈکٹ کی شناخت اور اسے الگ کیا جانا چاہیے۔ دوبارہ کام (rework) اور دوبارہ ٹیسٹ کرنے کے اصولوں کو دستاویزی شکل دی جانی چاہیے۔ اصلاحی اقدام کو وجہ کو دور کرنا چاہیے—جیسے کہ میٹریل میں تبدیلی، فکسچر کا گھس جانا، عمل میں انحراف، یا غیر واضح ہدایات—نہ کہ صرف ناکام نمونے کو تبدیل کرنا۔.
ISO وضاحت کرتا ہے کہ ISO 9001 کوالٹی مینجمنٹ سسٹم کے لیے تقاضے فراہم کرتا ہے، جس میں کنٹرولڈ آپریشن، دستاویزی معلومات، کارکردگی کا جائزہ، اور بہتری شامل ہے۔ یہ فریم ورک مستقل مینوفیکچرنگ میں معاون ثابت ہو سکتا ہے۔. ISO 9001 سرٹیفیکیشن کوئی MCB پروڈکٹ سرٹیفکیٹ نہیں ہے اور یہ ثابت نہیں کرتا کہ کوئی مخصوص بریکر IEC 60898-1، IEC 60947-2، UL 489، یا کسی بھی اعلان کردہ ریٹنگ پر پورا اترتا ہے۔.
MCB سپلائر آڈٹ اور دستاویز کی چیک لسٹ
کسی ماڈل کو منظور کرنے یا پروڈکشن آرڈر جاری کرنے سے پہلے درج ذیل چیک لسٹ کا استعمال کریں۔.
پروڈکٹ کی شناخت
مطابقت کا ثبوت
مینوفیکچرنگ کنٹرول
ٹریسیبلٹی اور تبدیلی کا انتظام
MCB سپلائر کی جانچ پڑتال کے دوران انتباہی اشارے
جب آپ کو درج ذیل میں سے کوئی بھی صورتحال ملے تو منظوری کے عمل کو روک دیں:
- ایک سرٹیفکیٹ کا استعمال غیر متعلقہ ماڈلز یا ریٹنگز کے لیے کوریج کا دعویٰ کرنے کے لیے کیا جاتا ہے؛;
- معیار کا نام بغیر کسی ایڈیشن، رپورٹ، یا قابل تصدیق سرٹیفکیٹ کے حوالے کے لیا گیا ہے؛;
- لیبل کا ڈیٹا رپورٹ یا خریداری کی تفصیلات سے مختلف ہے؛;
- ایک سپلائر کہتا ہے کہ ہر یونٹ مکمل بریکنگ کیپیسٹی ٹیسٹ سے گزرتا ہے؛;
- ٹیسٹ کا سامان دکھایا گیا ہے، لیکن طریقے، حدود، آلات کی حیثیت، اور ریکارڈ دستیاب نہیں ہیں؛;
- اہم مواد کی تبدیلی انجینئرنگ یا مطابقت کے جائزے کے بغیر کی جا سکتی ہے؛;
- ناکام یونٹس کو صرف اس وقت تک دوبارہ ٹیسٹ کیا جاتا ہے جب تک کہ وہ پاس نہ ہو جائیں، جس کا کوئی متعین طریقہ کار نہیں ہے؛;
- بیچ کوڈز کو پروڈکشن یا معائنہ کے ریکارڈ سے منسلک نہیں کیا جا سکتا؛;
- ISO 9001 کو MCB پروڈکٹ سرٹیفیکیشن کے ثبوت کے طور پر پیش کیا جاتا ہے؛;
- سپلائر یہ شناخت نہیں کرے گا کہ منظور شدہ نمونہ اور کھیپ کس پروڈکشن سائٹ پر تیار کی گئی تھی۔.
فیکٹری کی تصاویر کیا دکھا سکتی ہیں—اور کیا نہیں دکھا سکتیں
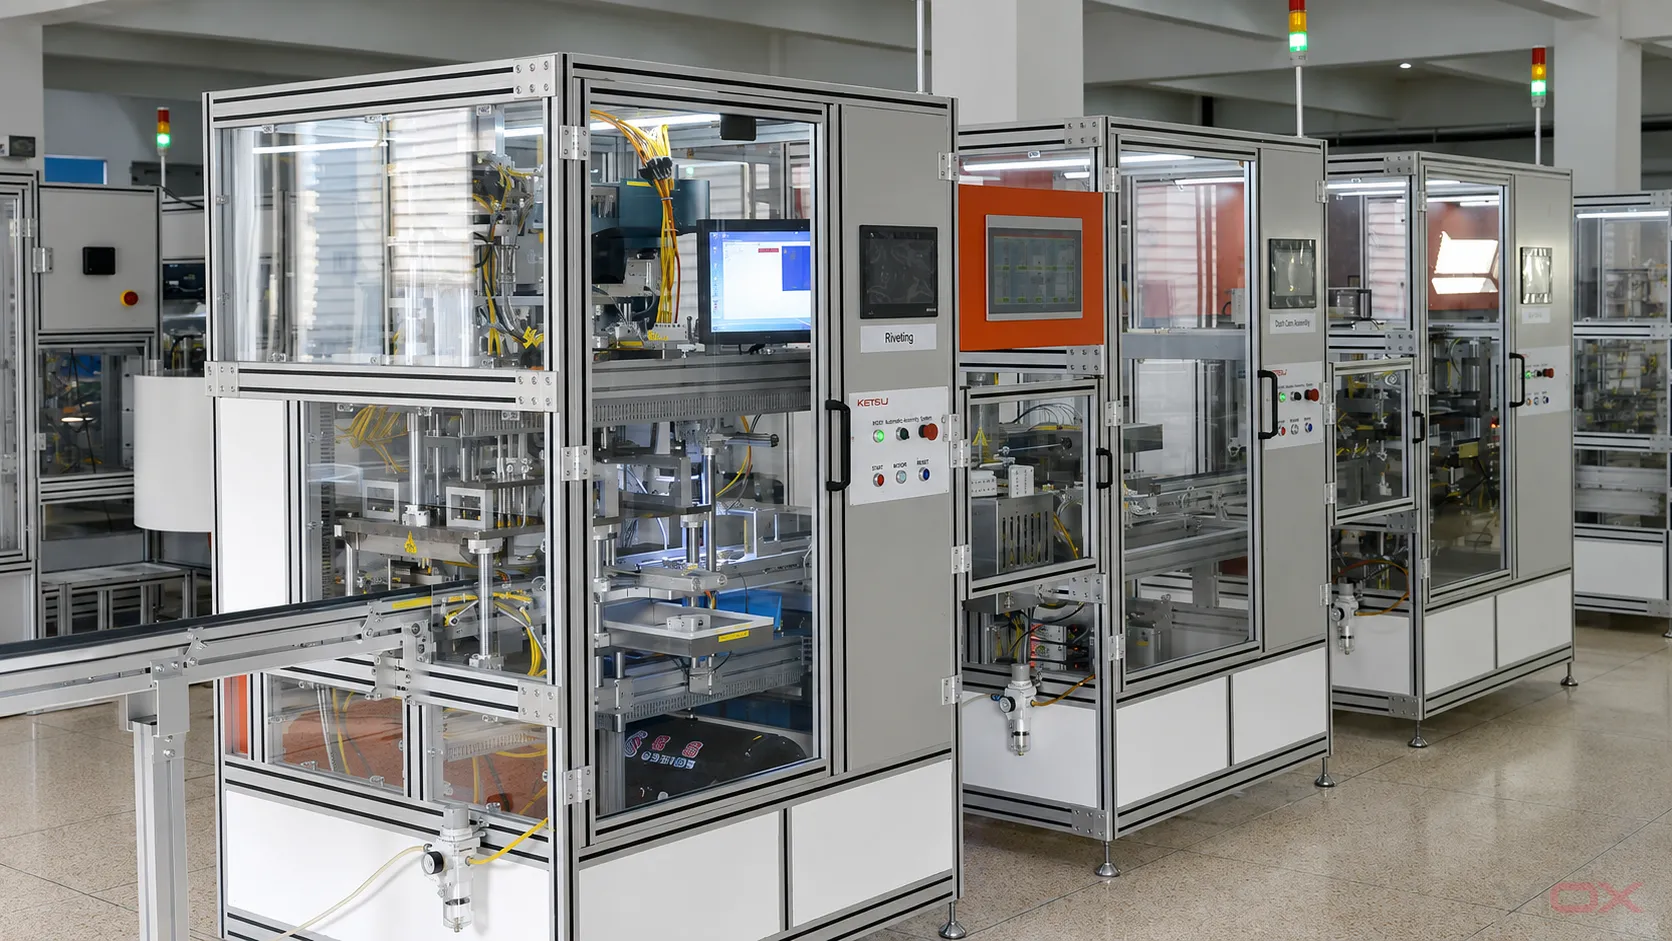
فیکٹری کی تصاویر یہ ثابت کر سکتی ہیں کہ تصاویر لیتے وقت مخصوص آلات، کام کے علاقے، اور آپریشنز موجود تھے۔ وہ خریدار کو لائن لے آؤٹ، آٹومیشن، مینوئل اسمبلی، اور دستیاب ٹیسٹ اسٹیشنوں کو سمجھنے میں مدد کر سکتی ہیں۔.
وہ ٹیسٹ کی درستگی، انشانکن (کیلیبریشن) کی حیثیت، سیمپلنگ فریکوئنسی، سرٹیفکیٹ کے احاطہ، موجودہ پیداوار میں مستقل مزاجی، یا آرڈر کیے گئے ماڈل کی مطابقت کو ثابت نہیں کر سکتے۔ تصاویر کو صرف رہنمائی کے ثبوت کے طور پر لیں اور منظوری کے فیصلوں کے لیے ریکارڈز، گواہ شدہ آڈٹ، نمونوں، اور قابل تصدیق تھرڈ پارٹی دستاویزات کا استعمال کریں۔.
اکثر پوچھے گئے سوالات
کیا ہر MCB کو اس کی مکمل بریکنگ کیپیسٹی پر شارٹ سرکٹ ٹیسٹ کیا جاتا ہے؟
نہیں۔ بریکنگ کیپیسٹی کی تصدیق ایک اعلیٰ توانائی والی ڈیزائن کی سطح کی سرگرمی ہے جو قابل اطلاق معیار یا سرٹیفیکیشن پروگرام کے تحت مخصوص نمونوں پر کی جاتی ہے۔ اسے معمول کے یا حتمی پیداواری چیک کے ساتھ خلط ملط نہیں کیا جانا چاہیے۔ پوچھیں کہ ٹیسٹ شدہ ساخت کو عام پیداوار میں کیسے کنٹرول کیا جاتا ہے۔.
کیا ISO 9001 سرٹیفیکیشن یہ ثابت کرتا ہے کہ ایک MCB، IEC 60898-1 کے مطابق ہے؟
نہیں۔ ISO 9001 کا تعلق تنظیم کے کوالٹی مینجمنٹ سسٹم سے ہے۔ پروڈکٹ کی مطابقت کے لیے متعلقہ MCB ماڈل، ریٹنگز، پروڈکٹ اسٹینڈرڈ، اور مطابقت کے طریقہ کار سے منسلک ثبوت درکار ہوتے ہیں۔.
MCB مینوفیکچرر سے مانگنے کے لیے سب سے اہم دستاویز کون سی ہے؟
کوئی ایک واحد کافی دستاویز نہیں ہے۔ درست ماڈل کی تفصیلات سے شروع کریں، پھر متعلقہ سرٹیفکیٹ اور ٹیسٹ رپورٹ کو اس کے ماڈل شیڈول کے ساتھ کراس چیک کریں۔ اس کے بعد فیکٹری کنٹرول پلان، پروڈکشن ریکارڈز، ٹریس ایبلٹی کا طریقہ، اور تبدیلی کنٹرول کے عمل کی پیروی کریں۔.
کیا ان-ہاؤس فیکٹری رپورٹ تھرڈ پارٹی سرٹیفیکیشن کی جگہ لے سکتی ہے؟
خود بخود نہیں۔ اس کا جواب ہدف مارکیٹ، مطلوبہ مطابقت کی اسکیم، معاہدے، اور متعلقہ مجاز اتھارٹی پر منحصر ہے۔ ایک ان ہاؤس رپورٹ ترقی یا پیداوار کے مفید شواہد فراہم کر سکتی ہے لیکن اسے آزادانہ سرٹیفیکیشن کے طور پر پیش نہیں کیا جانا چاہیے۔.
خریداروں کو دو MCB سپلائرز کا موازنہ کیسے کرنا چاہیے؟
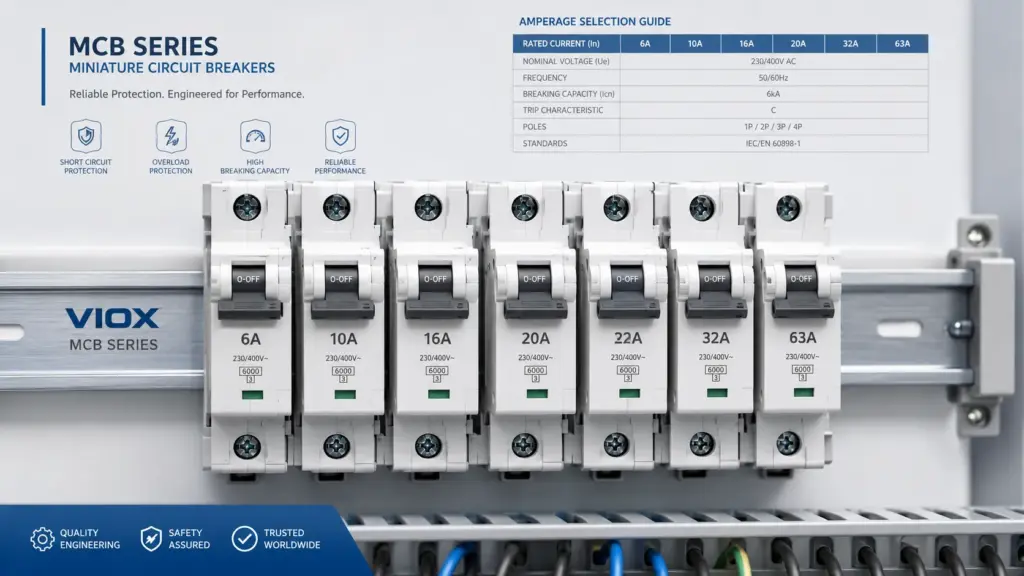
ان کا موازنہ ایک ہی ماڈل اور ضرورت کی سطح پر کریں۔ ایک ہی تفصیلات استعمال کریں، شواہد کی ایک ہی اقسام طلب کریں، اور سرٹیفکیٹس کی گنتی کرنے کے بجائے خامیوں کا جائزہ لیں۔ VIOX ماڈل کی سطح کے اختیارات کے لیے، جائزہ لیں MCB سیریز کا موازنہ RFQ تیار کرنے سے پہلے۔.
RFQ کو عمومی دعووں کے بجائے شواہد کی بنیاد پر تیار کریں
ایک مؤثر MCB کوٹیشن کی درخواست میں مطلوبہ مارکیٹ، معیار، ریٹنگز، پول کنفیگریشنز، ٹرپ کروز، بریکنگ کیپیسٹی، مطلوبہ دستاویزات، معائنے کی توقعات، ٹریس ایبلٹی، پیکیجنگ، اور تبدیلی کے نوٹیفکیشن کے قواعد کا ذکر ہونا چاہیے۔ یہ خریدار اور مینوفیکچرر دونوں کو قبولیت کی ایک قابلِ جانچ تعریف فراہم کرتا ہے۔.
شائع شدہ سیریز، دستاویز کی دستیابی، OEM ضروریات، اور فیکٹری کنٹرول کے سوالات کا جائزہ لینے کے لیے، وزٹ کریں VIOX MCB مینوفیکچرر کا صفحہ یا مکمل شدہ درخواست اور تعمیلی تقاضے ارسال کریں [email protected].
مستند حوالہ جات
- IEC 60898-1:2015 — گھریلو اور اسی طرح کی تنصیبات کے لیے اوور کرنٹ پروٹیکشن کے سرکٹ بریکرز
- IEC 60947-2:2024 — لو-وولٹیج سوئچ گیئر اور کنٹرول گیئر، حصہ 2: سرکٹ بریکرز
- IEC: مطابقت کا اندازہ لگانا
- ISO 9001 — کوالٹی مینجمنٹ سسٹمز
- ISO: کوالٹی مینجمنٹ سسٹمز کا تعارف
- UL Solutions: سرکٹ بریکر اور سپلیمنٹری پروٹیکٹر سروسز
- UL Solutions: مولڈڈ کیس سرکٹ بریکر کی مارکنگ اور ایپلی کیشن گائیڈ