Di halaman ini
Jaminan kualitas dalam manufaktur MCB tidak ditunjukkan oleh satu sertifikat, satu laporan inspeksi, atau satu foto bangku tes. Sistem yang kredibel menghubungkan model miniature circuit breaker yang tepat dan nilai pengenal yang dinyatakan dengan standar produk yang berlaku, verifikasi desain, produksi terkontrol, pemeriksaan produksi yang sesuai, kontrol perubahan, dan catatan yang dapat dilacak.
Perbedaan ini penting dalam pengadaan. Uji tipe atau sertifikasi dapat menunjukkan bahwa sampel representatif dari suatu desain memenuhi persyaratan yang ditentukan. Hal tersebut, dengan sendirinya, tidak membuktikan bahwa setiap lot produksi berikutnya adalah identik. Sebaliknya, pabrik mungkin melakukan pemeriksaan dalam proses yang berguna, tetapi pemeriksaan tersebut tidak dapat menggantikan bukti hubung singkat dan ketahanan tingkat desain yang diperlukan untuk nilai pengenal produk yang dinyatakan.
Rantai Bukti Kualitas MCB
Pertanyaan praktis bagi pembeli bukan sekadar, “Apakah pabrik ini menguji MCB?” Melainkan, “Dapatkah pemasok menghubungkan pesanan pembelian ini dengan desain yang diverifikasi dan menunjukkan bagaimana variasi produksi dikendalikan?”
| Lapisan kualitas | Tujuan utama | Bukti yang harus diminta | Apa yang tidak dibuktikan olehnya saja |
|---|---|---|---|
| Definisi produk dan standar | Tetapkan perangkat, rating, pasar tujuan, dan persyaratan yang berlaku secara tepat | Lembar data, karya seni pelat nama, pengodean model, standar yang berlaku, dan edisi | Bahwa desain telah lulus semua evaluasi yang disyaratkan |
| Verifikasi desain atau tipe | Menunjukkan bahwa sampel representatif dari desain tersebut dapat memenuhi persyaratan yang dinyatakan | Sertifikat valid jika diperlukan, laporan pengujian lengkap atau relevan, jadwal keluarga model | Bahwa setiap unit produksi bebas dari cacat |
| Kontrol masuk dan dalam proses | Jaga material, dimensi, perakitan, dan kalibrasi dalam batas yang terkendali | Spesifikasi, rencana kontrol, catatan inspeksi, status peralatan, instruksi kerja | Kesesuaian standar produk penuh tanpa bukti desain |
| Verifikasi produksi | Deteksi ketidaksesuaian perakitan, kalibrasi, dielektrik, penandaan, atau fungsional menggunakan rencana yang berlaku | Catatan uji rutin dan inspeksi lot dengan kriteria penerimaan dan ID peralatan | Kapasitas pemutusan yang dinyatakan kecuali didukung oleh bukti tingkat desain yang disyaratkan |
| Kontrol perubahan dan ketertelusuran | Pertahankan hubungan antara desain yang diuji dan produk yang dikirimkan | Kode lot, revisi daftar material (bill-of-material), catatan perubahan yang disetujui, catatan ketidaksesuaian dan tindakan korektif | Bahwa perubahan produk yang tidak terdokumentasi tetap tercakup oleh laporan sebelumnya |
Bukti terkuat terkait di seluruh lima lapisan. Nomor sertifikat harus mengarah pada keluarga model yang ditentukan. Model tersebut harus mengarah pada daftar material dan proses yang terkontrol. Lot yang dikirimkan harus mengarah pada catatan inspeksi dan pengujian yang dibuat dengan peralatan dan kriteria penerimaan yang teridentifikasi.
Langkah 1: Tentukan Produk dan Pasar Sebelum Mengaudit Pabrik
Pemeriksaan kualitas hanya bermakna setelah cakupan produk ditetapkan. Minimal, pembeli dan produsen harus menyepakati:
- aplikasi AC atau DC;
- konfigurasi kutub;
- arus dan tegangan pengenal;
- karakteristik pemutusan;
- kapasitas hubung singkat yang dinyatakan;
- instalasi yang dituju dan lingkungan pengguna;
- negara atau pasar target;
- standar produk yang berlaku dan rute kesesuaian yang diperlukan;
- nomor katalog, label, dan identitas kemasan yang tepat.
Untuk pemutus sirkuit AC rumah tangga dan sejenisnya yang berlaku, IEC 60898-1 mencakup perangkat dalam batas tegangan, arus, dan kapasitas hubung singkat yang dinyatakan. IEC 60947-2 berlaku untuk pemutus sirkuit dalam ruang lingkupnya yang ditujukan untuk dipasang dan dioperasikan oleh orang yang terinstruksi atau terampil. Standar-standar ini bukanlah label yang dapat dipertukarkan, dan pernyataan umum seperti “pemutus sirkuit IEC” tidaklah cukup.
Pasokan Amerika Utara mengikuti jalur yang terpisah. UL Solutions mengidentifikasi UL 489 sebagai standar utama untuk pemutus sirkuit kotak cetak (molded-case circuit breakers), sakelar, dan selungkup yang digunakan untuk perlindungan layanan, pengumpan, atau sirkuit cabang. Produk yang ditujukan untuk pasar tersebut harus dievaluasi terhadap kategori Amerika Utara dan persyaratan sertifikasi yang sesuai, alih-alih dianggap setara hanya karena memiliki laporan yang berorientasi pada IEC.
Edisi standar juga penting. Halaman IEC terkini harus diperiksa saat menentukan proyek baru; sertifikat dan laporan yang ada harus ditinjau terhadap edisi dan aturan transisi yang diterima oleh skema sertifikasi atau otoritas target.
Langkah 2: Verifikasi Bukti Tingkat Desain
Verifikasi desain atau tipe menanyakan apakah konstruksi MCB yang ditentukan dapat memberikan perilaku yang dinyatakan di bawah kondisi pengujian yang berlaku. Tergantung pada standar dan jalur kesesuaian, program tersebut dapat membahas hal-hal seperti:
- penandaan dan konstruksi;
- terminal dan sambungan konduktor;
- pengoperasian mekanis dan elektrikal;
- sifat dielektrik;
- kenaikan suhu;
- karakteristik operasi waktu-arus;
- kinerja hubung singkat;
- ketahanan terhadap panas, panas abnormal, api, atau pengaruh lingkungan;
- daya tahan atau ketahanan.
Urutan yang tepat, pengelompokan sampel, kriteria penerimaan, dan kondisi pengujian harus berasal dari standar dan program sertifikasi yang berlaku. Daftar periksa pemasaran bukanlah pengganti untuk dokumen-dokumen tersebut.
Periksa silang laporan, sertifikat, dan produk
Jangan meninjau sertifikat secara terpisah. Bandingkan kolom-kolom ini di seluruh sertifikat, laporan, lembar data, pelat nama, sampel, dan spesifikasi pembelian:
- produsen dan lokasi produksi;
- pemegang sertifikat;
- kategori produk dan edisi standar;
- penunjukan model atau seri;
- konfigurasi kutub;
- peringkat arus dan tegangan;
- kurva trip atau karakteristik operasi;
- peringkat hubung singkat dan ketentuan apa pun yang menyertainya;
- varian konstruksi atau jadwal keluarga model;
- tanggal penerbitan, status, referensi laporan, dan jalur verifikasi badan sertifikasi.
Jika laporan 6 kA disajikan untuk pesanan 10 kA, atau model dua kutub tidak tercakup dalam jadwal keluarga yang dirujuk, kesenjangan tersebut tidak dapat ditutup oleh selungkup yang terlihat serupa. Artikel kami tentang mengapa MCB 10 kA sulit diproduksi secara massal menjelaskan mengapa bukti kapasitas pemutusan berkaitan dengan konstruksi dan peringkat yang diuji—bukan sekadar label produk.
Langkah 3: Kendalikan Material dan Komponen berdasarkan Fungsi
Inspeksi kedatangan harus berbasis risiko. Tujuannya bukan untuk mengumpulkan sertifikat bagi setiap barang berisiko rendah; melainkan untuk mengendalikan karakteristik yang dapat mengubah kinerja protektif, kenaikan suhu, isolasi, operasi mekanis, atau keandalan koneksi.
| Komponen atau subsistem | Risiko kualitas | Contoh bukti yang dikendalikan |
|---|---|---|
| Bimetal dan jalur termal | Pergeseran respons beban lebih akibat variasi material, geometri, penyambungan, atau kalibrasi | Spesifikasi yang disetujui, dimensi, identitas pemasok/lot, catatan proses dan kalibrasi |
| Pelepas magnetik | Pickup sesaat di luar rentang yang dimaksudkan | Spesifikasi koil atau konduktor, geometri angker, pengaturan perakitan, metode kalibrasi yang diverifikasi |
| Kontak dan jalur arus | Pemanasan berlebih, pengelasan, erosi, atau resistansi yang tidak stabil | Spesifikasi material dan dimensi, kontrol proses penyambungan, hasil inspeksi |
| Bagian kontrol busur api | Kinerja pemutusan yang tidak konsisten atau penahanan kerusakan | Geometri terkontrol, spesifikasi material, orientasi perakitan, persetujuan perubahan |
| Rumah cetakan dan isolasi | Retak, deformasi, jarak bebas yang tidak memadai, atau substitusi material | Resin/spesifikasi yang disetujui, kontrol pencetakan, kriteria dimensi dan visual |
| Terminal dan sekrup | Penjepitan konduktor yang buruk, ulir yang aus, atau panas berlebih | Dimensi, spesifikasi material/pelapisan, kriteria perakitan dan inspeksi fungsional |
| Bagian mekanisme | Kemacetan, pembukaan yang tidak sempurna, atau gaya kontak yang tidak konsisten | Kontrol perkakas, pemeriksaan dimensi, poka-yoke perakitan, pemeriksaan operasi mekanis |
Di sinilah substitusi yang tidak sah sering kali masuk. Produsen harus dapat menunjukkan bagaimana pemasok alternatif atau perubahan material dikualifikasi dan apakah perubahan tersebut memerlukan peninjauan terhadap file pengujian atau sertifikasi produk yang ada.
Langkah 4: Perakitan dan Kalibrasi Kontrol
Performa MCB bergantung pada interaksi antara jalur arus, elemen termal, pelepas magnetik, kait, kontak, pegas, dan struktur kontrol busur. Untuk penjelasan kausal yang terperinci, lihat cara kerja MCB. Dalam manufaktur, tugas kualitas adalah menjaga interaksi tersebut tetap dalam batas konstruksi yang terverifikasi.
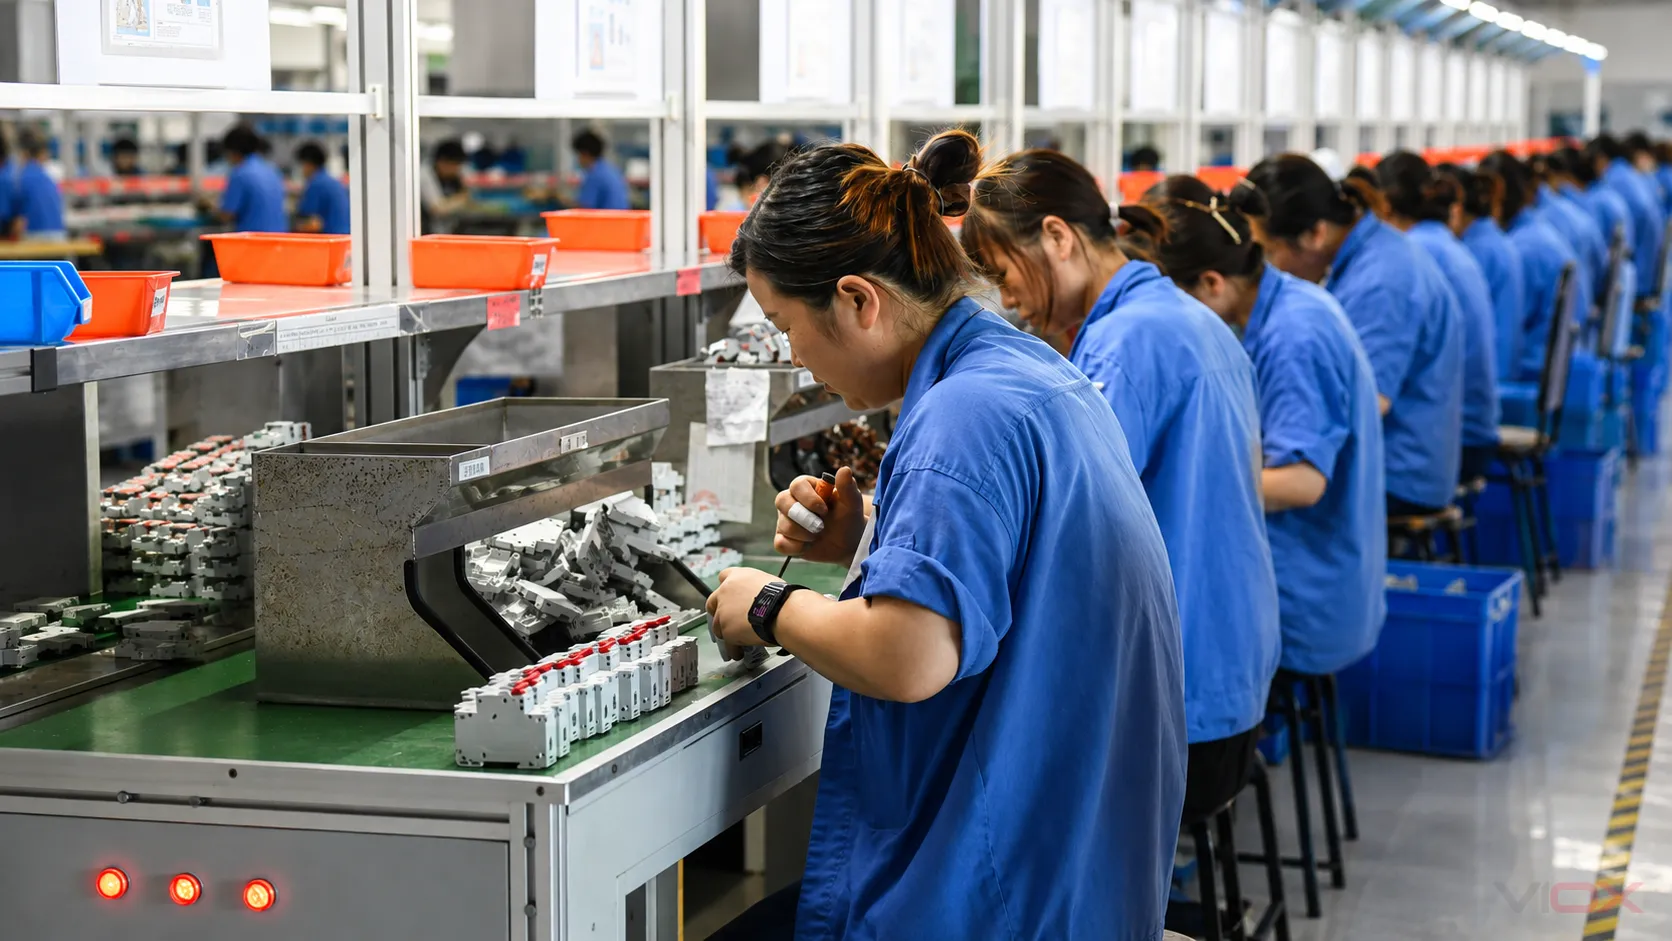
Rencana kontrol proses yang efektif mengidentifikasi karakteristik kritis dan menjawab lima pertanyaan:
- Karakteristik apa yang dikendalikan?
- Pada operasi mana hal tersebut dikendalikan?
- Bagaimana hal tersebut diukur atau dicegah agar tidak menyimpang?
- Apa kriteria penerimaan dan rencana reaksinya?
- Catatan mana yang menghubungkan hasil tersebut dengan lot atau unit?
Kontrol yang berguna dapat mencakup verifikasi perlengkapan atau perkakas, pemeriksaan orientasi komponen, operasi pengaturan terkalibrasi, interlock mekanis, pencegahan kesalahan, persetujuan bagian pertama, dan respons yang ditentukan ketika pengukuran cenderung menuju batas kontrol. Metode kontrol spesifik harus sesuai dengan desain produk dan risiko produksi; otomatisasi dengan sendirinya bukanlah bukti kesesuaian.
Langkah 5: Pisahkan Pemeriksaan Produksi dari Pengujian Desain
Pembeli sering bertanya apakah setiap MCB “diuji sepenuhnya.” Frasa tersebut terlalu samar. Rencana kualitas manufaktur biasanya menggabungkan beberapa aktivitas berbeda, yang masing-masing memiliki tujuan berbeda.
| Aktivitas | Peran tipikal | Cakupan | Pertanyaan pembeli |
|---|---|---|---|
| Verifikasi desain/tipe | Menetapkan kapabilitas desain yang ditentukan terhadap standar yang berlaku | Sampel representatif dan urutan pengujian yang ditentukan | Apakah laporan tersebut mencakup model dan rating yang tepat ini? |
| Verifikasi produksi rutin | Mendeteksi cacat manufaktur yang ditentukan | Sebagaimana disyaratkan oleh standar, skema, dan rencana kontrol pabrik yang berlaku | Pemeriksaan mana yang berlaku untuk setiap unit, dan di mana catatannya? |
| Inspeksi atau kalibrasi dalam proses | Kontrol karakteristik kritis sebelum perakitan akhir | Operasi, unit, atau lot yang ditentukan | Apa yang diukur, dengan peralatan apa, dan apa yang terjadi setelah kegagalan? |
| Inspeksi lot atau pengambilan sampel | Pantau konsistensi batch dan karakteristik yang tidak sesuai untuk pengujian setiap unit | Sampel dipilih berdasarkan rencana yang dinyatakan | Apa dasar pengambilan sampel, kriteria penerimaan, dan aturan disposisi? |
| Aktivitas berkala atau pengawasan | Mengonfirmasi kesesuaian berkelanjutan atau memantau kinerja jangka panjang | Interval, sampel, atau pengawasan sertifikasi yang ditentukan | Siapa yang memerlukannya, dan model serta lokasi produksi mana yang dicakup? |
Pengujian hubung singkat energi tinggi tidak boleh disalahartikan sebagai pemeriksaan akhir non-destruktif yang dilakukan pada setiap unit. Ini adalah bukti tingkat desain yang dilakukan di bawah kondisi terkendali pada sampel tertentu. Oleh karena itu, pemasok harus menunjukkan bukti desain yang berlaku dan kontrol produksi yang digunakan untuk mereproduksi konstruksi tersebut.
Apa yang harus dimuat dalam catatan uji produksi
Catatan yang kredibel lebih berguna daripada foto alat penguji. Bergantung pada rencana kontrol, catatan tersebut harus mengidentifikasi:
- model produk dan rating;
- pengidentifikasi lot, tanggal, lini, atau unit;
- metode pengujian atau inspeksi;
- kriteria penerimaan;
- hasil aktual atau disposisi lulus/gagal yang jelas;
- pengidentifikasi peralatan atau stasiun;
- status kalibrasi atau verifikasi;
- catatan operator atau sistem;
- penanganan unit yang gagal dan diuji ulang.
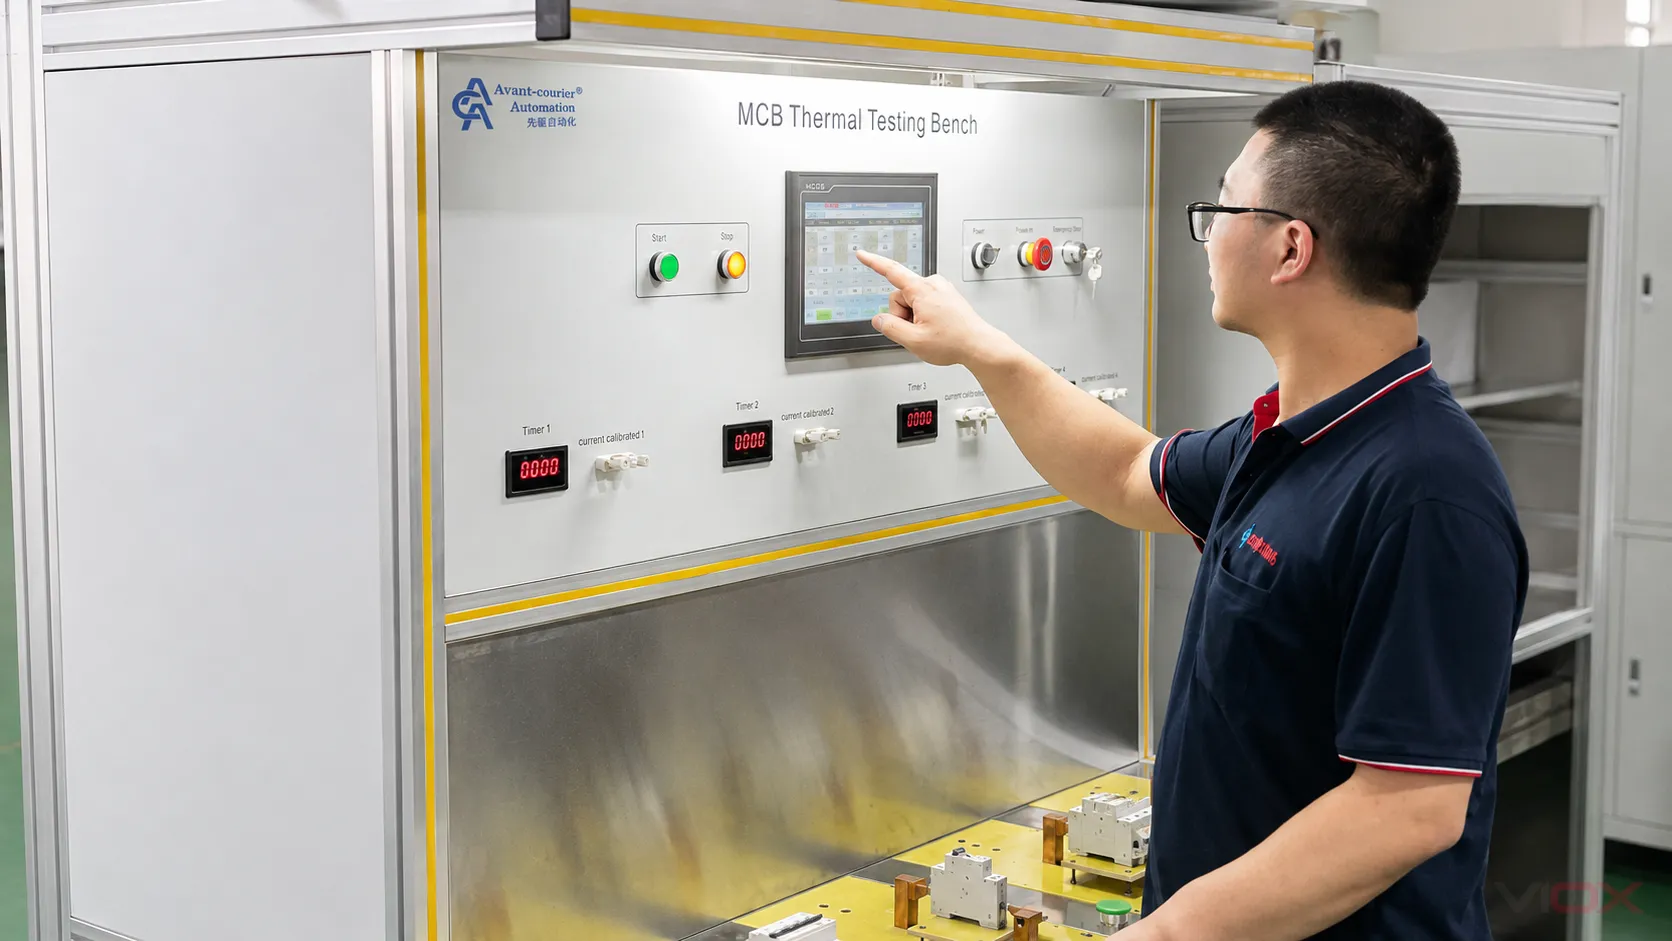
Hindari memaksakan satu arus, waktu, tegangan dielektrik, ukuran sampel, atau frekuensi uji universal untuk setiap MCB. Nilai-nilai tersebut bergantung pada standar yang berlaku, keluarga perangkat, rating, tujuan pengujian, dan rencana kualitas yang disetujui.
Langkah 6: Wajibkan Ketertelusuran dan Kontrol Perubahan
Ketertelusuran tidak perlu mengungkap formula rahasia atau harga pemasok. Ketertelusuran perlu memungkinkan produsen untuk membatasi masalah dan menentukan produk mana yang mungkin terdampak.
Rantai ketertelusuran yang praktis dapat menghubungkan:
MCB jadi atau kode batch → tanggal dan lini produksi → catatan inspeksi/pengujian → revisi daftar material (bill-of-material) → lot komponen kritis → pemasok yang disetujui dan riwayat perubahan
Kontrol perubahan sama pentingnya dengan persetujuan awal. Material kontak, sumber bimetal, komponen cetakan, pegas, geometri pemadam busur api, desain terminal, lokasi produksi, atau metode kalibrasi yang baru dapat memengaruhi kinerja atau cakupan bukti kesesuaian yang ada. Tinjauan harus menentukan apakah perubahan tersebut diizinkan, memerlukan validasi ulang internal, harus dilaporkan ke badan sertifikasi, atau memerlukan pengujian tambahan.
Produk yang tidak sesuai harus diidentifikasi dan dipisahkan. Aturan pengerjaan ulang dan pengujian ulang harus didokumentasikan. Tindakan korektif harus mengatasi penyebabnya—seperti variasi material, keausan alat bantu (fixture), pergeseran proses, atau instruksi yang tidak jelas—bukan sekadar mengganti sampel yang gagal.
ISO menjelaskan bahwa ISO 9001 menyediakan persyaratan untuk sistem manajemen mutu, termasuk operasi terkendali, informasi terdokumentasi, evaluasi kinerja, dan peningkatan. Kerangka kerja tersebut dapat mendukung manufaktur yang konsisten. Sertifikasi ISO 9001 bukanlah sertifikat produk MCB dan tidak membuktikan bahwa pemutus sirkuit tertentu memenuhi IEC 60898-1, IEC 60947-2, UL 489, atau peringkat yang dideklarasikan apa pun.
Daftar Periksa Audit dan Dokumen Pemasok MCB
Gunakan daftar periksa berikut sebelum menyetujui model atau menerbitkan pesanan produksi.
Identitas produk
Bukti kesesuaian
Kontrol manufaktur
Ketertelusuran dan manajemen perubahan
Peringatan (Red Flags) Selama Evaluasi Pemasok MCB
Hentikan proses persetujuan jika Anda menemukan salah satu dari kondisi berikut:
- satu sertifikat digunakan untuk mengklaim cakupan bagi model atau peringkat yang tidak terkait;
- standar disebutkan tanpa referensi edisi, laporan, atau sertifikat yang dapat diverifikasi;
- data label berbeda dari laporan atau spesifikasi pembelian;
- pemasok menyatakan setiap unit menerima pengujian kapasitas pemutusan penuh;
- peralatan uji ditampilkan, namun metode, batas, status peralatan, dan catatan tidak tersedia;
- substitusi material kritis dapat dilakukan tanpa tinjauan teknik atau kesesuaian;
- unit yang gagal hanya diuji ulang sampai lulus, tanpa disposisi yang ditentukan;
- kode batch tidak dapat dihubungkan ke catatan produksi atau inspeksi;
- ISO 9001 disajikan sebagai bukti sertifikasi produk MCB;
- pemasok tidak akan mengidentifikasi lokasi produksi mana yang membuat sampel dan pengiriman yang disetujui.
Apa yang Dapat—dan Tidak Dapat—Ditunjukkan oleh Foto Pabrik
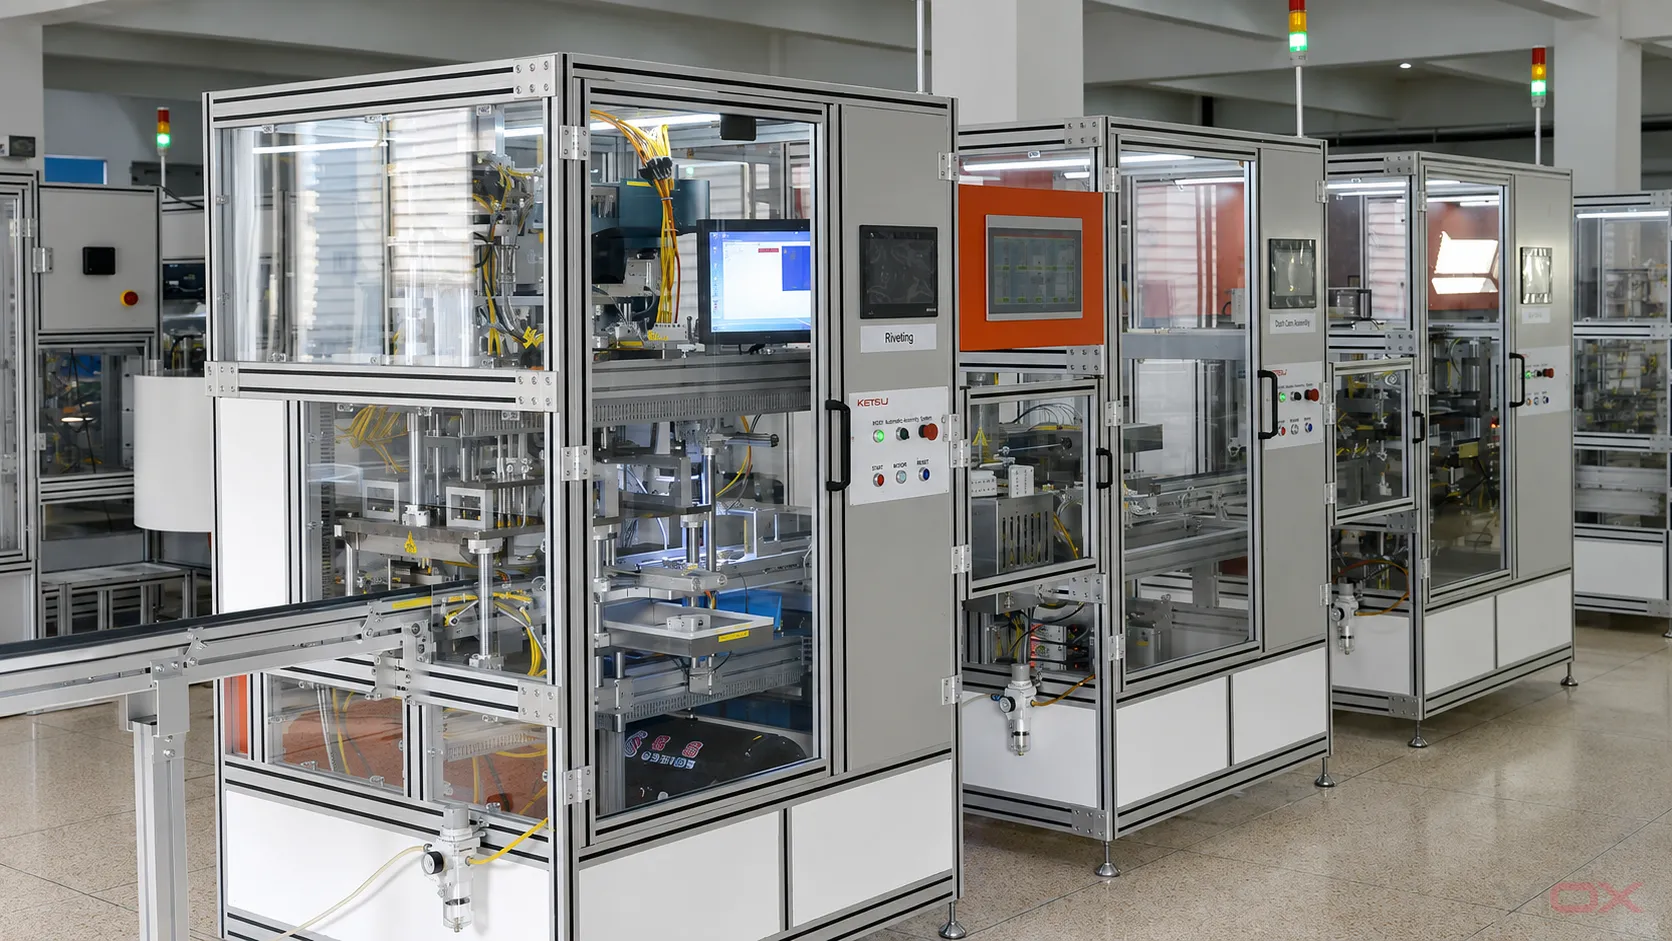
Foto pabrik dapat memastikan bahwa peralatan, area kerja, dan operasi tertentu ada saat gambar diambil. Foto tersebut dapat membantu pembeli memahami tata letak lini, otomatisasi, perakitan manual, dan stasiun uji yang tersedia.
Mereka tidak dapat membuktikan akurasi pengujian, status kalibrasi, frekuensi pengambilan sampel, cakupan sertifikat, konsistensi produksi saat ini, atau kesesuaian model yang dipesan. Perlakukan foto sebagai bukti orientasi dan gunakan catatan, audit yang disaksikan, sampel, dan dokumentasi pihak ketiga yang dapat diverifikasi untuk keputusan persetujuan.
Pertanyaan yang Sering Diajukan
Apakah setiap MCB diuji hubung singkat pada kapasitas pemutusan penuhnya?
Tidak. Verifikasi kapasitas pemutusan adalah aktivitas tingkat desain berenergi tinggi yang dilakukan pada sampel tertentu di bawah standar atau program sertifikasi yang berlaku. Hal ini tidak boleh disamakan dengan pemeriksaan rutin atau pemeriksaan produksi akhir. Tanyakan bagaimana konstruksi yang diuji dikendalikan dalam produksi normal.
Apakah sertifikasi ISO 9001 membuktikan bahwa MCB mematuhi IEC 60898-1?
Tidak. ISO 9001 berkaitan dengan sistem manajemen kualitas organisasi. Kesesuaian produk memerlukan bukti yang terkait dengan model MCB, rating, standar produk, dan jalur kesesuaian yang relevan.
Apa dokumen terpenting yang harus diminta dari produsen MCB?
Tidak ada satu dokumen pun yang cukup. Mulailah dengan spesifikasi model yang tepat, kemudian periksa silang sertifikat dan laporan pengujian yang relevan terhadap jadwal modelnya. Lanjutkan dengan rencana kendali pabrik, catatan produksi, metode ketertelusuran, dan proses kendali perubahan.
Bisakah laporan pabrik internal menggantikan sertifikasi pihak ketiga?
Tidak secara otomatis. Jawabannya bergantung pada pasar target, skema kesesuaian yang disyaratkan, kontrak, dan otoritas yang memiliki yurisdiksi. Laporan internal dapat memberikan bukti pengembangan atau produksi yang berguna, tetapi tidak boleh dinyatakan sebagai sertifikasi independen.
Bagaimana pembeli harus membandingkan dua pemasok MCB?
Bandingkan keduanya pada tingkat model dan persyaratan yang sama. Gunakan spesifikasi yang sama, minta kategori bukti yang sama, dan evaluasi kesenjangan alih-alih menghitung sertifikat. Untuk opsi tingkat model VIOX, tinjau perbandingan seri MCB sebelum menyiapkan RFQ.
Bangun RFQ Berdasarkan Bukti, Bukan Klaim Umum
Permintaan penawaran MCB yang efektif harus menyebutkan pasar yang dituju, standar, rating, konfigurasi kutub, kurva trip, kapasitas pemutusan, dokumen yang diperlukan, ekspektasi inspeksi, ketertelusuran, pengemasan, dan aturan pemberitahuan perubahan. Hal ini memberikan definisi penerimaan yang dapat diuji bagi pembeli maupun produsen.
Untuk mengevaluasi seri yang dipublikasikan, ketersediaan dokumen, persyaratan OEM, dan pertanyaan kontrol pabrik, kunjungi Halaman produsen MCB VIOX atau kirimkan aplikasi yang telah dilengkapi dan persyaratan kepatuhan ke [email protected].
Referensi Otoritatif
- IEC 60898-1:2015 — Pemutus sirkuit untuk proteksi arus lebih untuk instalasi rumah tangga dan sejenisnya
- IEC 60947-2:2024 — Gawai sakelar dan gawai kontrol tegangan rendah, Bagian 2: Pemutus sirkuit
- IEC: Menilai Kesesuaian
- ISO 9001 — Sistem manajemen mutu
- ISO: Pengantar sistem manajemen mutu
- UL Solutions: Layanan Pemutus Sirkuit dan Pelindung Tambahan
- UL Solutions: Panduan Penandaan dan Aplikasi Pemutus Sirkuit Kasus Cetak (Molded Case Circuit Breaker)