Nesta página
A garantia da qualidade na fabricação de MCB não é demonstrada por um único certificado, um relatório de inspeção ou uma fotografia de uma bancada de testes. Um sistema confiável conecta o modelo exato de disjuntor miniatura e as classificações declaradas à norma de produto aplicável, verificação de projeto, produção controlada, verificações de produção apropriadas, controle de alterações e registros rastreáveis.
Essa distinção é importante no fornecimento. Um teste de tipo ou de certificação pode mostrar que amostras representativas de um projeto atenderam aos requisitos especificados. Isso não prova, por si só, que cada lote de produção subsequente é idêntico. Por outro lado, uma fábrica pode realizar verificações úteis durante o processo, mas essas verificações não podem substituir as evidências de curto-circuito e durabilidade em nível de projeto exigidas para uma classificação de produto declarada.
A cadeia de evidências de qualidade de MCB
A questão prática para um comprador não é simplesmente: “Esta fábrica testa MCBs?” É: “O fornecedor consegue conectar este pedido de compra ao projeto verificado e mostrar como a variação da produção é controlada?”
| Camada de qualidade | Propósito principal | Evidência a solicitar | O que ele não prova sozinho |
|---|---|---|---|
| Definição de produto e norma | Estabelecer o dispositivo exato, classificações, mercado pretendido e requisitos aplicáveis | Folha de dados, arte da placa de identificação, codificação do modelo, norma aplicável e edição | Que o projeto passou por todas as avaliações necessárias |
| Verificação de projeto ou tipo | Demonstrar que amostras representativas do projeto podem atender aos requisitos declarados | Certificado válido quando exigido, relatório de teste completo ou relevante, cronograma da família de modelos | Que cada unidade de produção esteja livre de defeitos |
| Controle de entrada e em processo | Manter materiais, dimensões, montagem e calibração dentro de limites controlados | Especificações, plano de controle, registros de inspeção, status do equipamento, instruções de trabalho | Conformidade total com a norma do produto sem evidência de projeto |
| Verificação de produção | Detectar não conformidades de montagem, calibração, dielétricas, de marcação ou funcionais usando o plano aplicável | Registros de testes de rotina e inspeção de lote com critérios de aceitação e IDs de equipamento | A capacidade de interrupção declarada, a menos que seja suportada pela evidência de nível de projeto necessária |
| Controle de alterações e rastreabilidade | Preservar a relação entre o projeto testado e o produto expedido | Código de lote, revisão da lista de materiais, registros de alterações aprovadas, registros de não conformidade e de ações corretivas | Que uma alteração de produto não documentada permaneça coberta por um relatório anterior |
A evidência mais forte está vinculada a todas as cinco camadas. Um número de certificado deve levar a uma família de modelos definida. O modelo deve levar a uma lista de materiais e processo controlados. O lote expedido deve levar a registros de inspeção e teste criados com equipamentos identificados e critérios de aceitação.
Passo 1: Definir o produto e o mercado antes de auditar a fábrica
As verificações de qualidade só são significativas após a definição do escopo do produto. No mínimo, o comprador e o fabricante devem concordar sobre:
- aplicação em CA ou CC;
- configuração de polos;
- corrente e tensão nominais;
- característica de disparo;
- capacidade de curto-circuito declarada;
- instalação pretendida e ambiente do usuário;
- país ou mercado de destino;
- norma de produto aplicável e rota de conformidade exigida;
- número de catálogo exato, etiqueta e identidade da embalagem.
Para disjuntores de AC domésticos e similares aplicáveis, IEC 60898-1 cobre dispositivos dentro de seus limites declarados de tensão, corrente e capacidade de curto-circuito. IEC 60947-2 aplica-se a disjuntores dentro de seu escopo que se destinam a ser instalados e operados por pessoas instruídas ou qualificadas. Estas normas não são etiquetas intercambiáveis, e uma declaração genérica como “disjuntor IEC” não é suficiente.
O fornecimento norte-americano segue um caminho separado. A UL Solutions identifica a UL 489 como uma norma principal para disjuntores em caixa moldada, chaves e invólucros usados para proteção de serviço, alimentadores ou circuitos derivados. Um produto destinado a esse mercado deve ser avaliado de acordo com a categoria norte-americana e os requisitos de certificação apropriados, em vez de ser considerado equivalente apenas por possuir um relatório orientado pela IEC.
A edição da norma também é importante. As páginas atuais da IEC devem ser verificadas ao especificar um novo projeto; certificados e relatórios existentes devem ser revisados em relação às edições e regras de transição aceitas pelo esquema de certificação ou autoridade de destino.
Passo 2: Verificar evidências em nível de projeto
A verificação de projeto ou de tipo questiona se uma construção de MCB definida pode entregar seu comportamento declarado sob as condições de teste aplicáveis. Dependendo da norma e da rota de conformidade, o programa pode abordar itens como:
- marcação e construção;
- terminais e conexão de condutores;
- operação mecânica e elétrica;
- propriedades dielétricas;
- elevação de temperatura;
- características de operação tempo-corrente;
- desempenho em curto-circuito;
- resistência ao calor, calor anormal, fogo ou influências ambientais;
- durabilidade ou resistência.
A sequência exata, o agrupamento de amostras, os critérios de aceitação e as condições de teste devem vir da norma aplicável e do programa de certificação. Uma lista de verificação de marketing não substitui esses documentos.
Faça a conferência cruzada do relatório, certificado e produto
Não analise um certificado isoladamente. Compare estes campos entre o certificado, relatório, folha de dados, placa de identificação, amostra e especificação de compra:
- fabricante e local de produção;
- titular do certificado;
- categoria do produto e edição da norma;
- designação do modelo ou série;
- configurações de polos;
- classificações de corrente e tensão;
- curvas de disparo ou características operacionais;
- capacidade de curto-circuito e quaisquer condições a ela associadas;
- variantes de construção ou cronograma da família de modelos;
- data de emissão, status, referência do relatório e rota de verificação do organismo de certificação.
Se um relatório de 6 kA for apresentado para um pedido de 10 kA, ou se um modelo bipolar não estiver coberto pelo cronograma da família referenciado, a lacuna não pode ser preenchida por um invólucro de aparência semelhante. Nosso artigo sobre por que MCBs de 10 kA são difíceis de produzir em massa explica por que a evidência da capacidade de interrupção pertence à construção e à classificação testadas — e não meramente a uma etiqueta de produto.
Passo 3: Controlar materiais e componentes por função
A inspeção de recebimento deve ser baseada em risco. O objetivo não é coletar certificados para cada item de baixo risco; é controlar as características que podem alterar o desempenho de proteção, elevação de temperatura, isolamento, operação mecânica ou confiabilidade da conexão.
| Componente ou subsistema | Risco de qualidade | Exemplos de evidências controladas |
|---|---|---|
| Bimetal e caminho térmico | Desvio na resposta de sobrecarga devido a variações de material, geometria, união ou calibração | Especificação aprovada, dimensões, identidade do fornecedor/lote, registros de processo e calibração |
| Disparo magnético | Pickup instantâneo fora da faixa pretendida | Especificação da bobina ou condutor, geometria da armadura, ajuste de montagem, método de calibração verificado |
| Contatos e caminho da corrente | Aquecimento excessivo, soldagem, erosão ou resistência instável | Especificação de material e dimensional, controles de processo de união, resultados de inspeção |
| Peças de controle de arco | Desempenho de interrupção inconsistente ou contenção de danos | Geometria controlada, especificação de material, orientação de montagem, aprovação de alteração |
| Invólucro moldado e isolamento | Rachaduras, deformação, folgas inadequadas ou substituição de material | Resina/especificação aprovada, controles de moldagem, critérios dimensionais e visuais |
| Terminais e parafusos | Fixação deficiente do condutor, roscas espanadas ou aquecimento excessivo | Dimensões, especificação de material/revestimento, critérios de montagem e inspeção funcional |
| Peças do mecanismo | Travamento, abertura incompleta ou força de contato inconsistente | Controle de ferramental, verificações dimensionais, poka-yoke de montagem, verificações de operação mecânica |
É também aqui que substituições não autorizadas frequentemente ocorrem. O fabricante deve ser capaz de demonstrar como fornecedores alternativos ou mudanças de material são qualificados e se a mudança requer revisão em relação ao teste de produto existente ou ao arquivo de certificação.
Passo 4: Montagem e calibração do controle
O desempenho do MCB depende das interações entre o caminho da corrente, elemento térmico, disparo magnético, trava, contatos, molas e estrutura de controle de arco. Para uma explicação causal detalhada, veja como um MCB funciona. Na fabricação, a tarefa de qualidade é manter essas interações dentro dos limites de construção verificados.
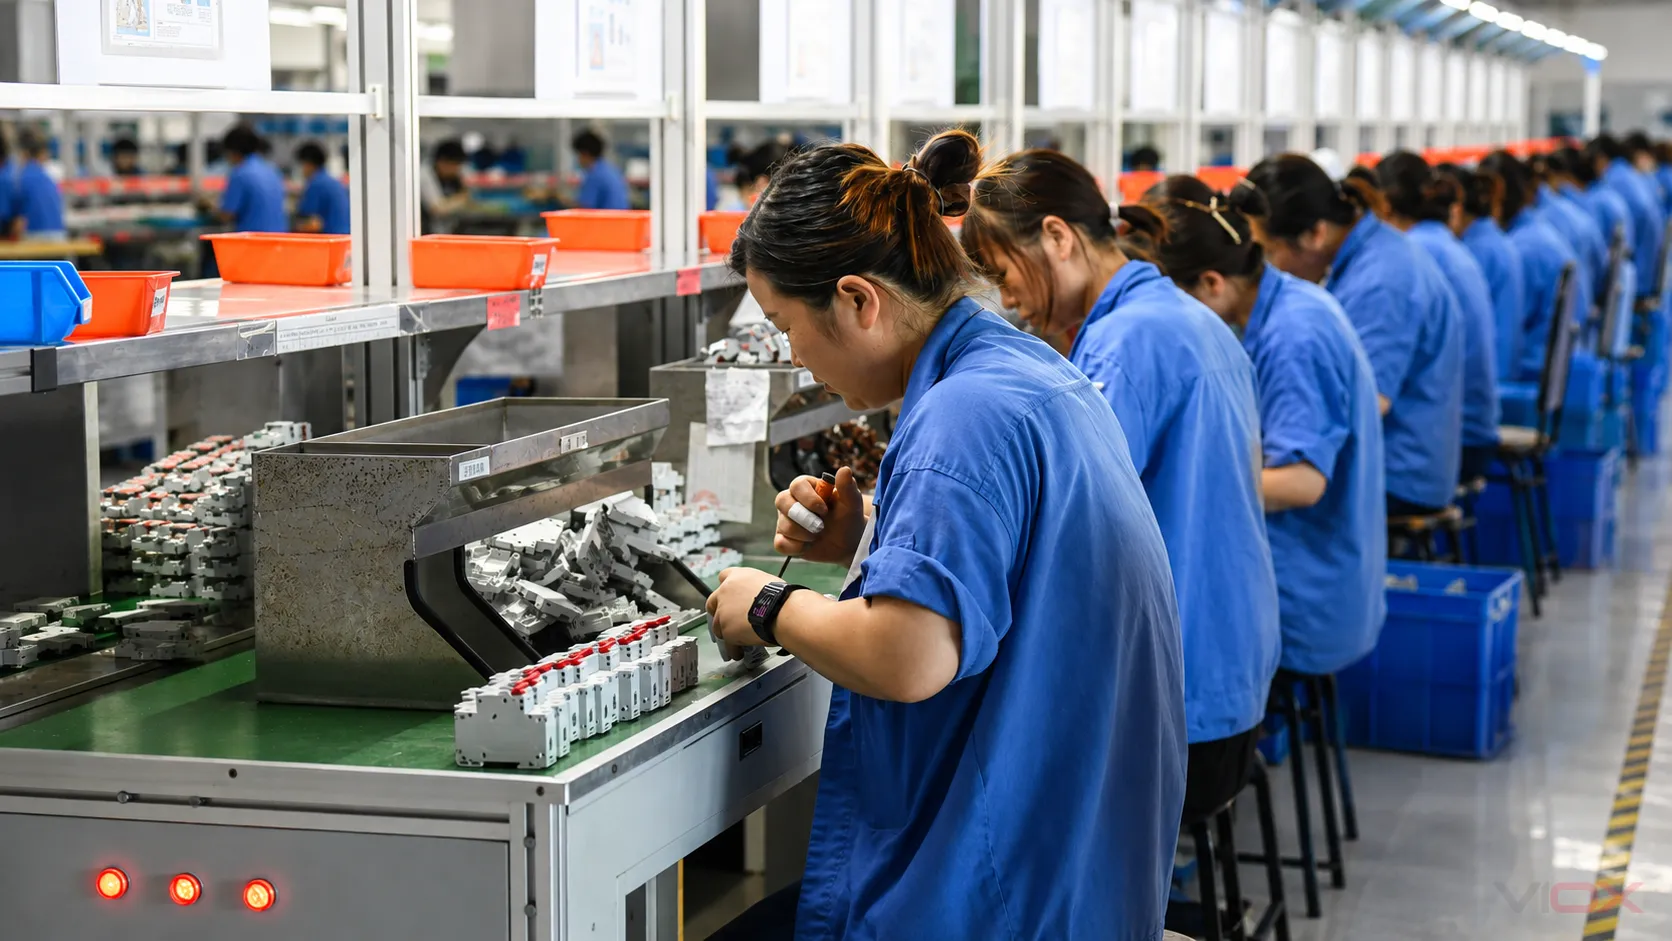
Um plano de controle de processo eficaz identifica características críticas e responde a cinco perguntas:
- Qual característica é controlada?
- Em qual operação ela é controlada?
- Como ela é medida ou impedida de sofrer desvios?
- Qual é o critério de aceitação e o plano de reação?
- Qual registro vincula o resultado ao lote ou à unidade?
Controles úteis podem incluir verificação de dispositivos ou ferramentas, verificações de orientação de componentes, operações de ajuste calibradas, intertravamentos mecânicos, prevenção de erros, aprovação da primeira peça e respostas definidas quando uma medição tende a um limite de controle. O método de controle específico deve corresponder ao projeto do produto e ao risco de produção; a automação por si só não é evidência de conformidade.
Passo 5: Separe as verificações de produção dos testes de projeto
Compradores frequentemente perguntam se cada MCB é “totalmente testado”. Essa frase é vaga demais. Os planos de qualidade de fabricação normalmente combinam várias atividades diferentes, cada uma com um propósito diferente.
| Atividade | Papel típico | Cobertura | Pergunta do comprador |
|---|---|---|---|
| Verificação de projeto/tipo | Estabelecer a capacidade de um projeto definido em relação à norma aplicável | Amostras representativas e sequências de teste definidas | O relatório cobre este modelo e classificação exatos? |
| Verificação de produção de rotina | Detectar defeitos de fabricação especificados | Conforme exigido pela norma, esquema e plano de controle de fábrica aplicáveis | Quais verificações se aplicam a cada unidade e onde estão os registros? |
| Inspeção ou calibração em processo | Controlar características críticas antes da montagem final | Operações, unidades ou lotes definidos | O que é medido, com qual equipamento e o que acontece após uma falha? |
| Inspeção por lote ou amostragem | Monitorar a consistência do lote e características inadequadas para testes em todas as unidades | Amostras selecionadas sob um plano declarado | Qual é a base de amostragem, o critério de aceitação e a regra de disposição? |
| Atividade periódica ou de vigilância | Confirmar a conformidade contínua ou monitorar o desempenho a longo prazo | Intervalos definidos, amostras ou vigilância de certificação | Quem a exige, e quais modelos e locais de produção estão cobertos? |
O teste de curto-circuito de alta energia não deve ser confundido com uma verificação final não destrutiva realizada em cada unidade. Trata-se de uma evidência em nível de projeto conduzida sob condições controladas em amostras especificadas. Portanto, um fornecedor deve apresentar tanto a evidência de projeto aplicável quanto os controles de produção utilizados para reproduzir essa construção.
O que um registro de teste de produção deve conter
Um registro confiável é mais útil do que uma fotografia de um testador. Dependendo do plano de controle, ele deve identificar:
- modelo do produto e classificação;
- lote, data, linha ou identificador da unidade;
- método de teste ou inspeção;
- critérios de aceitação;
- resultado real ou disposição clara de aprovado/reprovado;
- identificador do equipamento ou estação;
- status de calibração ou verificação;
- registro do operador ou sistema;
- tratamento de unidades reprovadas e retestadas.
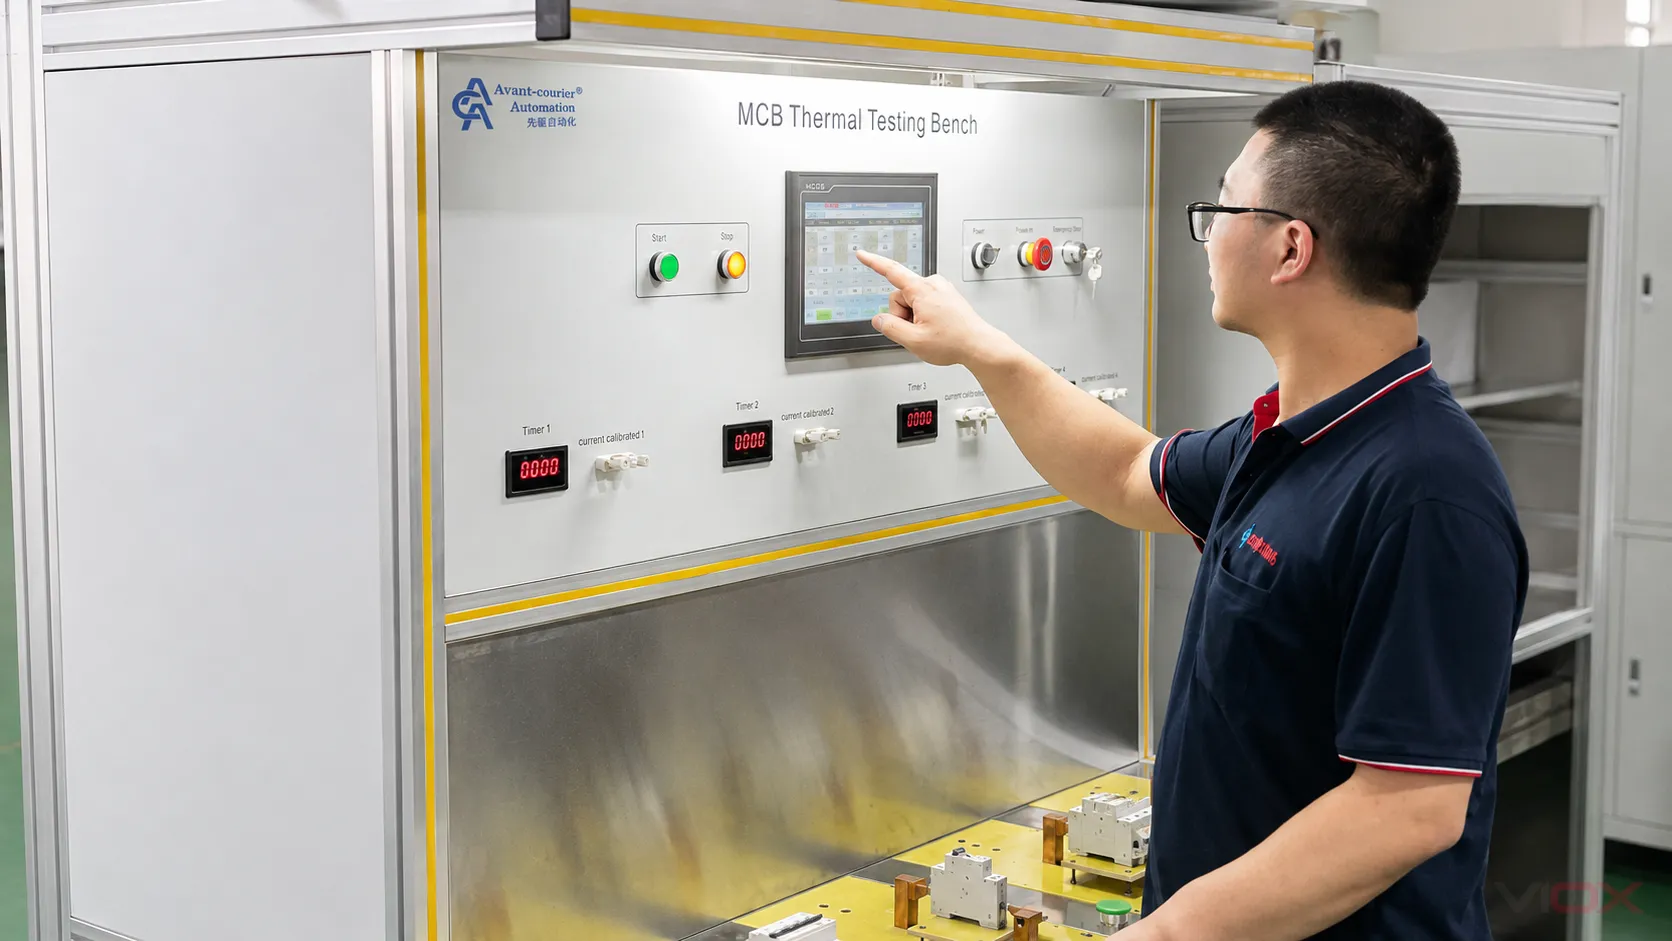
Evite impor uma corrente, tempo, tensão dielétrica, tamanho de amostra ou frequência de teste universais para todos os MCB. Esses valores dependem da norma aplicável, da família do dispositivo, da classificação, do objetivo do teste e do plano de qualidade aprovado.
Passo 6: Exigir rastreabilidade e controle de alterações
A rastreabilidade não precisa expor fórmulas confidenciais ou preços de fornecedores. Ela precisa permitir que o fabricante contenha um problema e determine qual produto pode ser afetado.
Uma cadeia de rastreabilidade prática pode conectar:
MCB acabado ou código de lote → data e linha de produção → registro de inspeção/teste → revisão da lista de materiais → lotes de componentes críticos → fornecedor aprovado e histórico de alterações
O controle de alterações é tão importante quanto a aprovação inicial. Um novo material de contato, fonte de bimetal, peça moldada, mola, geometria da câmara de extinção de arco, design de terminal, local de produção ou método de calibração pode afetar o desempenho ou o escopo da evidência de conformidade existente. A revisão deve determinar se a alteração é permitida, requer revalidação interna, deve ser comunicada a um organismo de certificação ou requer testes adicionais.
Produtos não conformes devem ser identificados e segregados. As regras de retrabalho e reteste devem ser documentadas. A ação corretiva deve abordar a causa — como variação de material, desgaste de dispositivos de fixação, desvio de processo ou uma instrução pouco clara — e não simplesmente substituir a amostra reprovada.
A ISO explica que ISO 9001 fornece requisitos para um sistema de gestão da qualidade, incluindo operação controlada, informação documentada, avaliação de desempenho e melhoria. Essa estrutura pode apoiar uma fabricação consistente. A certificação ISO 9001 não é um certificado de produto MCB e não comprova que um disjuntor específico atenda à IEC 60898-1, IEC 60947-2, UL 489 ou qualquer classificação declarada.
Lista de verificação de documentos e auditoria de fornecedor de MCB
Use a seguinte lista de verificação antes de aprovar um modelo ou emitir um pedido de produção.
Identidade do produto
Evidência de conformidade
Controle de fabricação
Rastreabilidade e gestão de mudanças
Sinais de alerta durante a avaliação de fornecedores de MCB
Pause o processo de aprovação ao encontrar qualquer uma destas condições:
- um certificado é usado para reivindicar cobertura para modelos ou classificações não relacionados;
- a norma é citada sem uma edição, relatório ou referência de certificado verificável;
- os dados da etiqueta diferem do relatório ou da especificação de compra;
- um fornecedor afirma que cada unidade recebe um teste completo de capacidade de interrupção;
- equipamento de teste é mostrado, mas métodos, limites, status do equipamento e registros não estão disponíveis;
- substituições críticas de material podem ser feitas sem revisão de engenharia ou conformidade;
- unidades com falha são simplesmente testadas novamente até serem aprovadas, sem uma disposição definida;
- códigos de lote não podem ser vinculados a registros de produção ou inspeção;
- a ISO 9001 é apresentada como prova de certificação do produto MCB;
- o fornecedor não identificará qual local de produção fabricou a amostra aprovada e o lote de envio.
O que as fotografias da fábrica podem — e não podem — mostrar
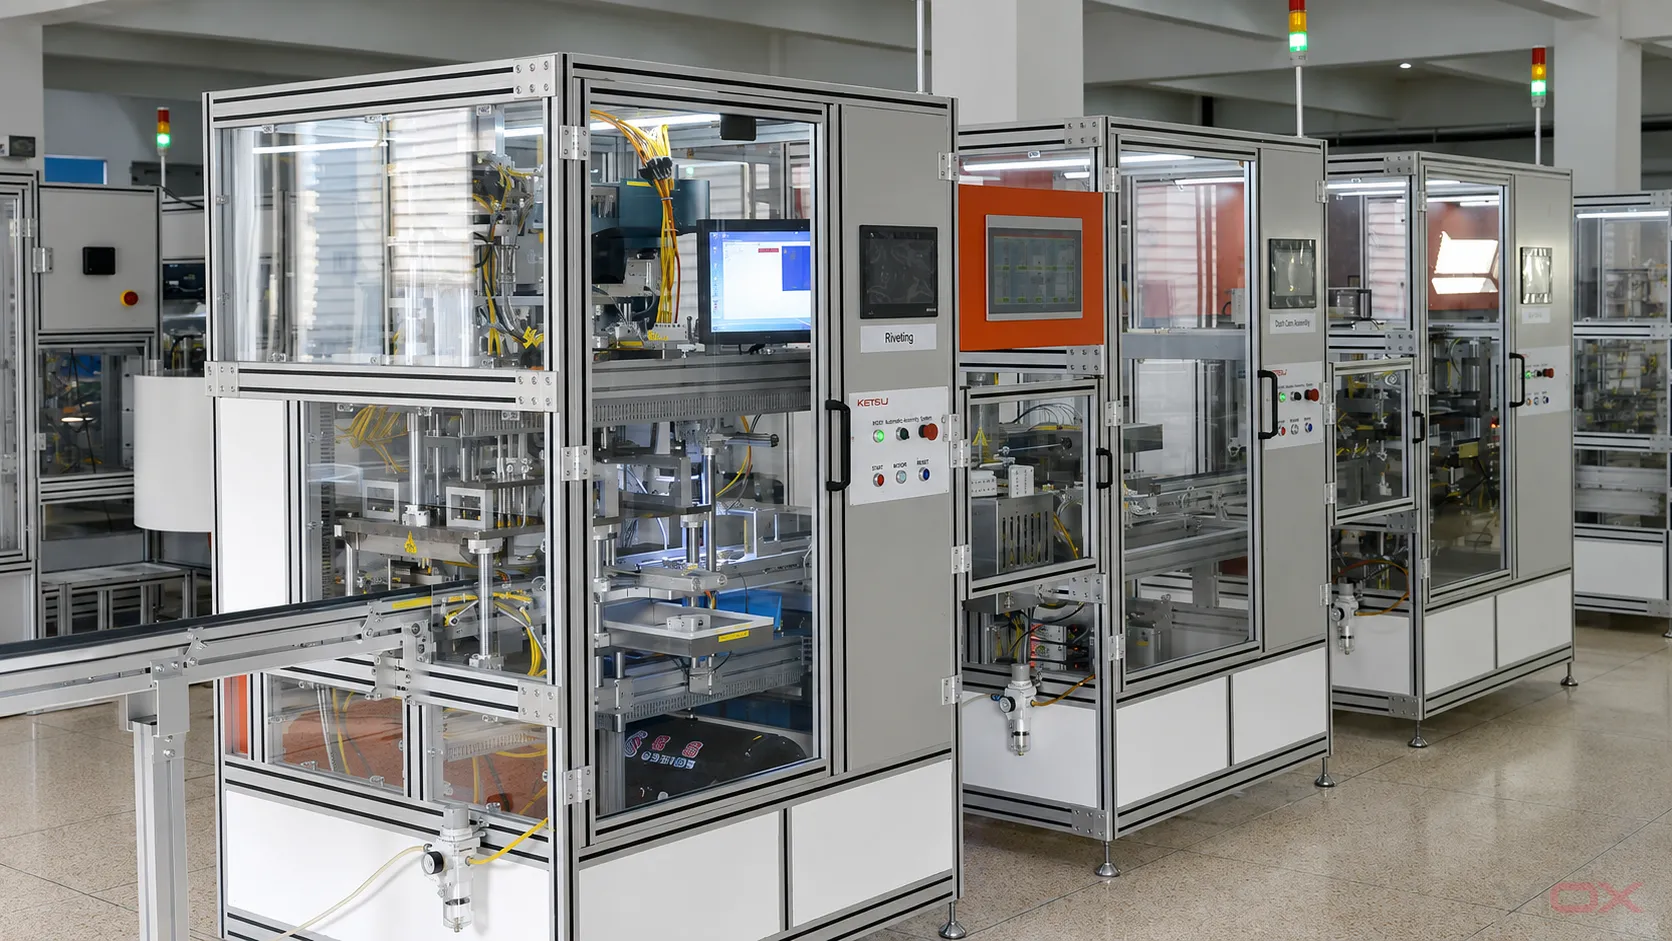
As fotografias da fábrica podem estabelecer que equipamentos, áreas de trabalho e operações específicas estavam presentes quando as imagens foram capturadas. Elas podem ajudar um comprador a entender o layout da linha, a automação, a montagem manual e as estações de teste disponíveis.
Eles não podem comprovar a precisão do teste, o status de calibração, a frequência de amostragem, a cobertura do certificado, a consistência da produção atual ou a conformidade de um modelo solicitado. Trate as fotografias como evidência de orientação e utilize registros, auditorias testemunhadas, amostras e documentação verificável de terceiros para decisões de aprovação.
Perguntas Frequentes
Todo MCB é testado contra curto-circuito em sua capacidade total de interrupção?
Não. A verificação da capacidade de interrupção é uma atividade de nível de projeto de alta energia realizada em amostras especificadas sob a norma ou programa de certificação aplicável. Não deve ser confundida com verificações de rotina ou de produção final. Pergunte como a construção testada é controlada na produção normal.
A certificação ISO 9001 comprova que um MCB está em conformidade com a IEC 60898-1?
Não. A ISO 9001 diz respeito ao sistema de gestão da qualidade da organização. A conformidade do produto requer evidências vinculadas ao modelo de MCB relevante, classificações, norma do produto e rota de conformidade.
Qual é o documento mais importante a ser solicitado a um fabricante de MCB?
Não existe um único documento suficiente. Comece com a especificação exata do modelo e, em seguida, verifique o certificado e o relatório de teste relevantes em relação ao seu cronograma de modelos. Siga isso com o plano de controle de fábrica, registros de produção, método de rastreabilidade e processo de controle de alterações.
Um relatório interno de fábrica pode substituir a certificação de terceiros?
Não automaticamente. A resposta depende do mercado-alvo, do esquema de conformidade exigido, do contrato e da autoridade com jurisdição. Um relatório interno pode fornecer evidências úteis de desenvolvimento ou produção, mas não deve ser apresentado como uma certificação independente.
Como os compradores devem comparar dois fornecedores de MCB?
Compare-os no mesmo nível de modelo e requisito. Utilize a mesma especificação, solicite as mesmas categorias de evidência e avalie as lacunas em vez de apenas contar certificados. Para opções de nível de modelo VIOX, revise a comparação da série MCB antes de preparar a RFQ.
Estruture a RFQ em torno de evidências, não de alegações genéricas
Uma solicitação de cotação de MCB eficaz deve nomear o mercado pretendido, a norma, as classificações, as configurações de polos, as curvas de disparo, a capacidade de interrupção, os documentos exigidos, as expectativas de inspeção, a rastreabilidade, a embalagem e as regras de notificação de alterações. Isso fornece tanto ao comprador quanto ao fabricante uma definição testável de aceitação.
Para avaliar séries publicadas, disponibilidade de documentos, requisitos de OEM e questões de controle de fábrica, visite o Página do fabricante do MCB VIOX ou envie a solicitação preenchida e os requisitos de conformidade para [email protected].
Referências autoritativas
- IEC 60898-1:2015 — Disjuntores para proteção contra sobrecorrente para instalações domésticas e similares
- IEC 60947-2:2024 — Conjuntos de manobra e comando de baixa tensão, Parte 2: Disjuntores
- IEC: Avaliação de conformidade
- ISO 9001 — Sistemas de gestão da qualidade
- ISO: Introdução aos sistemas de gestão da qualidade
- UL Solutions: Serviços de disjuntores e protetores suplementares
- UL Solutions: Guia de marcação e aplicação de disjuntores em caixa moldada