Sa pahinang ito
Ang quality assurance sa paggawa ng MCB ay hindi napatutunayan ng isang sertipiko, isang ulat ng inspeksyon, o isang litrato ng test bench. Ang isang kapani-paniwalang sistema ay nag-uugnay sa eksaktong modelo ng miniature circuit breaker at mga idineklarang rating sa naaangkop na pamantayan ng produkto, beripikasyon ng disenyo, kontroladong produksyon, angkop na mga pagsusuri sa produksyon, kontrol sa pagbabago, at mga record na maaaring i-trace.
Mahalaga ang pagkakaibang ito sa pagkuha ng supply. Ang isang type test o certification test ay maaaring magpakita na ang mga kinatawang sample ng isang disenyo ay nakatugon sa mga tinukoy na kinakailangan. Hindi nito napatutunayan, sa sarili nito, na ang bawat kasunod na lot ng produksyon ay magkapareho. Sa kabilang banda, ang isang pabrika ay maaaring magsagawa ng mga kapaki-pakinabang na in-process check, ngunit ang mga pagsusuring iyon ay hindi maaaring pumalit sa ebidensya ng short circuit at endurance sa antas ng disenyo na kinakailangan para sa isang idineklarang rating ng produkto.
Ang Chain ng Ebidensya ng Kalidad ng MCB
Ang praktikal na tanong para sa isang mamimili ay hindi lamang, “Nagte-test ba ang pabrikang ito ng mga MCB?” Ito ay, “Maipapakita ba ng supplier ang koneksyon ng purchase order na ito sa beripikadong disenyo at maipapaliwanag kung paano kinokontrol ang pagkakaiba-iba sa produksyon?”
| Layer ng kalidad | Pangunahing layunin | Ebidensyang dapat hingin | Ang hindi nito napatutunayan nang mag-isa |
|---|---|---|---|
| Depinisyon ng produkto at pamantayan | Itakda ang eksaktong device, mga rating, nilalayong merkado, at mga naaangkop na kinakailangan | Datasheet, artwork ng nameplate, coding ng modelo, naaangkop na pamantayan at edisyon | Na ang disenyo ay pumasa sa lahat ng kinakailangang pagsusuri |
| Pagpapatunay ng disenyo o uri | Ipakita na ang mga kinatawang sample ng disenyo ay kayang tumugon sa mga idineklarang kinakailangan | Valid na sertipiko kung kinakailangan, kumpleto o may kaugnayang test report, iskedyul ng pamilya ng modelo | Na ang bawat yunit ng produksyon ay walang depekto |
| Kontrol sa pagpasok at sa proseso | Panatilihin ang mga materyales, dimensyon, asembliya, at kalibrasyon sa loob ng mga kontroladong limitasyon | Mga espesipikasyon, plano ng kontrol, rekord ng inspeksyon, katayuan ng kagamitan, mga instruksyon sa trabaho | Buong pagsunod sa pamantayan ng produkto nang walang ebidensya ng disenyo |
| Beripikasyon ng produksyon | Tukuyin ang mga hindi pagsunod sa asembliya, kalibrasyon, dielectric, pagmamarka, o paggana gamit ang naaangkop na plano | Mga rekord ng routine-test at inspeksyon ng lot na may pamantayan sa pagtanggap at mga ID ng kagamitan | Ang idineklarang breaking capacity maliban kung suportado ng kinakailangang ebidensya sa antas ng disenyo |
| Pagkontrol sa pagbabago at traceability | Panatilihin ang ugnayan sa pagitan ng sinubukang disenyo at ng ipinadalang produkto | Lot code, rebisyon ng bill-of-material, mga aprubadong rekord ng pagbabago, at mga rekord ng nonconformance at corrective-action | Na ang isang hindi dokumentadong pagbabago sa produkto ay nananatiling sakop ng isang naunang ulat |
Ang pinakamalakas na ebidensya ay nakaugnay sa lahat ng limang layer. Ang isang numero ng sertipiko ay dapat humantong sa isang tinukoy na pamilya ng modelo. Ang modelo ay dapat humantong sa isang kontroladong bill of materials at proseso. Ang ipinadalang lot ay dapat humantong sa mga rekord ng inspeksyon at pagsusuri na ginawa gamit ang mga natukoy na kagamitan at pamantayan ng pagtanggap.
Hakbang 1: Tukuyin ang Produkto at Merkado Bago Mag-audit ng Pabrika
Ang mga pagsusuri sa kalidad ay makabuluhan lamang pagkatapos maitakda ang saklaw ng produkto. Sa pinakamababa, dapat magkasundo ang mamimili at tagagawa sa:
- aplikasyong AC o DC;
- pole configuration;
- rated na kuryente at boltahe;
- tripping characteristic;
- ipinahayag na short-circuit capacity;
- nilalayong instalasyon at kapaligiran ng gumagamit;
- target na bansa o merkado;
- naaangkop na pamantayan ng produkto at kinakailangang ruta ng pagsunod;
- eksaktong catalog number, label, at pagkakakilanlan ng packaging.
Para sa mga naaangkop na household at katulad na AC circuit breaker, IEC 60898-1 sumasaklaw sa mga device sa loob ng itinakdang limitasyon nito para sa boltahe, kuryente, at short-circuit-capacity. IEC 60947-2 nalalapat sa mga circuit breaker sa loob ng saklaw nito na nilalayong i-install at patakbuhin ng mga may instruksiyon o bihasang tao. Ang mga pamantayang ito ay hindi mapagpapalit na mga label, at ang isang generic na pahayag gaya ng “IEC circuit breaker” ay hindi sapat.
Ang supply sa North America ay sumusunod sa hiwalay na landas. Tinutukoy ng UL Solutions ang UL 489 bilang pangunahing pamantayan para sa mga molded-case circuit breaker, switch, at enclosure na ginagamit para sa service, feeder, o branch-circuit protection. Ang isang produkto na nilayon para sa merkado na iyon ay dapat suriin laban sa naaangkop na kategorya at mga kinakailangan sa sertipikasyon ng North America sa halip na ipagpalagay na katumbas dahil lamang mayroon itong report na nakatuon sa IEC.
Mahalaga rin ang edisyon ng pamantayan. Ang kasalukuyang mga pahina ng IEC ay dapat suriin kapag nagtutukoy ng bagong proyekto; ang mga umiiral na sertipiko at report ay dapat suriin laban sa mga edisyon at panuntunan sa transisyon na tinatanggap ng target na scheme ng sertipikasyon o awtoridad.
Hakbang 2: I-verify ang Ebidensya sa Antas ng Disenyo
Ang pag-verify sa disenyo o uri ay nagtatanong kung ang isang tinukoy na konstruksiyon ng MCB ay makakapaghatid ng idineklara nitong gawi sa ilalim ng mga naaangkop na kondisyon ng pagsubok. Depende sa pamantayan at ruta ng pagsunod, maaaring tugunan ng programa ang mga item gaya ng:
- pagmamarka at konstruksiyon;
- mga terminal at koneksyon ng conductor;
- operasyong mekanikal at elektrikal;
- mga katangiang dielektriko;
- pagtaas ng temperatura;
- mga katangian ng operasyon ng time-current;
- pagganap sa short circuit;
- paglaban sa init, abnormal na init, apoy, o mga impluwensya sa kapaligiran;
- tibay o endurance.
Ang eksaktong pagkakasunod-sunod, pagpapangkat ng sample, pamantayan sa pagtanggap, at mga kondisyon ng pagsubok ay dapat magmula sa naaangkop na pamantayan at programa ng sertipikasyon. Ang checklist sa marketing ay hindi kapalit ng mga dokumentong iyon.
I-cross-check ang report, certificate, at produkto
Huwag suriin ang isang certificate nang mag-isa. Ihambing ang mga field na ito sa kabuuan ng certificate, report, datasheet, nameplate, sample, at purchase specification:
- manufacturer at production site;
- certificate holder;
- kategorya ng produkto at edisyon ng standard;
- pagtatalaga ng model o series;
- mga configuration ng pole;
- mga rating ng current at voltage;
- mga trip curve o katangian ng operasyon;
- short-circuit rating at anumang kondisyong nakalakip dito;
- mga variant ng konstruksiyon o iskedyul ng pamilya ng modelo;
- petsa ng paglabas, status, sanggunian ng ulat, at ruta ng beripikasyon ng certification-body.
Kung ang isang 6 kA na ulat ay ipinrisinta para sa isang 10 kA na order, o ang isang two-pole na modelo ay hindi sakop ng tinutukoy na iskedyul ng pamilya, ang puwang ay hindi maaaring punan ng isang enclosure na mukhang katulad nito. Ang aming artikulo tungkol sa kung bakit mahirap i-mass-produce ang mga 10 kA MCB ay nagpapaliwanag kung bakit ang ebidensya ng breaking-capacity ay kabilang sa nasubukang konstruksiyon at rating—hindi lamang sa label ng produkto.
Hakbang 3: Kontrolin ang mga Materyales at Komponente ayon sa Gamit
Ang incoming inspection ay dapat nakabatay sa risk. Ang layunin nito ay hindi ang mangolekta ng mga sertipiko para sa bawat low-risk na item; ito ay upang kontrolin ang mga katangian na maaaring makapagpabago sa protective performance, pagtaas ng temperatura, insulation, mekanikal na operasyon, o pagiging maaasahan ng koneksyon.
| Component o subsystem | Quality risk | Mga halimbawa ng kontroladong ebidensya |
|---|---|---|
| Bimetal at thermal path | Pagbabago sa overload response dahil sa materyal, geometry, pagdugtong, o pagkakaiba-iba sa calibration | Inaprubahang specification, mga sukat, pagkakakilanlan ng supplier/lot, mga rekord ng proseso at calibration |
| Magnetic release | Instantaneous pickup sa labas ng nilalayong range | Pagtutukoy ng coil o conductor, geometry ng armature, setting ng assembly, beripikadong paraan ng calibration |
| Mga contact at daluyan ng kuryente | Sobrang init, welding, erosion, o hindi matatag na resistance | Pagtutukoy ng materyales at sukat, mga kontrol sa proseso ng pagdugtong, mga resulta ng inspeksyon |
| Mga bahagi ng arc-control | Hindi pare-parehong performance ng pagkaputol o pagpigil sa pinsala | Kontroladong geometry, pagtutukoy ng materyales, oryentasyon ng assembly, pag-apruba sa pagbabago |
| Molded housing at insulation | Pagkabitak, deformasyon, hindi sapat na clearance, o pagpapalit ng materyales | Inaprubahang resin/espesipikasyon, mga kontrol sa pag-molding, dimensional at biswal na pamantayan |
| Mga terminal at turnilyo | Mahinang pag-clamp ng konduktor, mga gasgas na thread, o sobrang pag-init | Mga dimensyon, espesipikasyon ng materyales/coating, mga pamantayan sa asembliya at inspeksyong pampunksyon |
| Mga bahagi ng mekanismo | Pagkaipit, hindi kumpletong pagbukas, o hindi pare-parehong puwersa ng contact | Kontrol sa tooling, pagsusuri ng dimensyon, assembly poka-yoke, at pagsusuri ng mekanikal na operasyon |
Dito rin madalas pumapasok ang mga hindi awtorisadong pagpapalit. Dapat maipakita ng manufacturer kung paano kinikilala ang mga alternatibong supplier o pagbabago sa materyales at kung ang pagbabago ay nangangailangan ng pagsusuri laban sa umiiral na test o certification file ng produkto.
Hakbang 4: Assembly at Calibration ng Control
Ang performance ng MCB ay nakadepende sa mga interaksyon sa pagitan ng current path, thermal element, magnetic release, latch, mga contact, spring, at istruktura ng arc-control. Para sa detalyadong paliwanag ng sanhi, tingnan ang kung paano gumagana ang isang MCB. Sa pagmamanupaktura, ang tungkulin ng kalidad ay panatilihin ang mga interaksyong iyon sa loob ng mga beripikadong limitasyon ng konstruksyon.
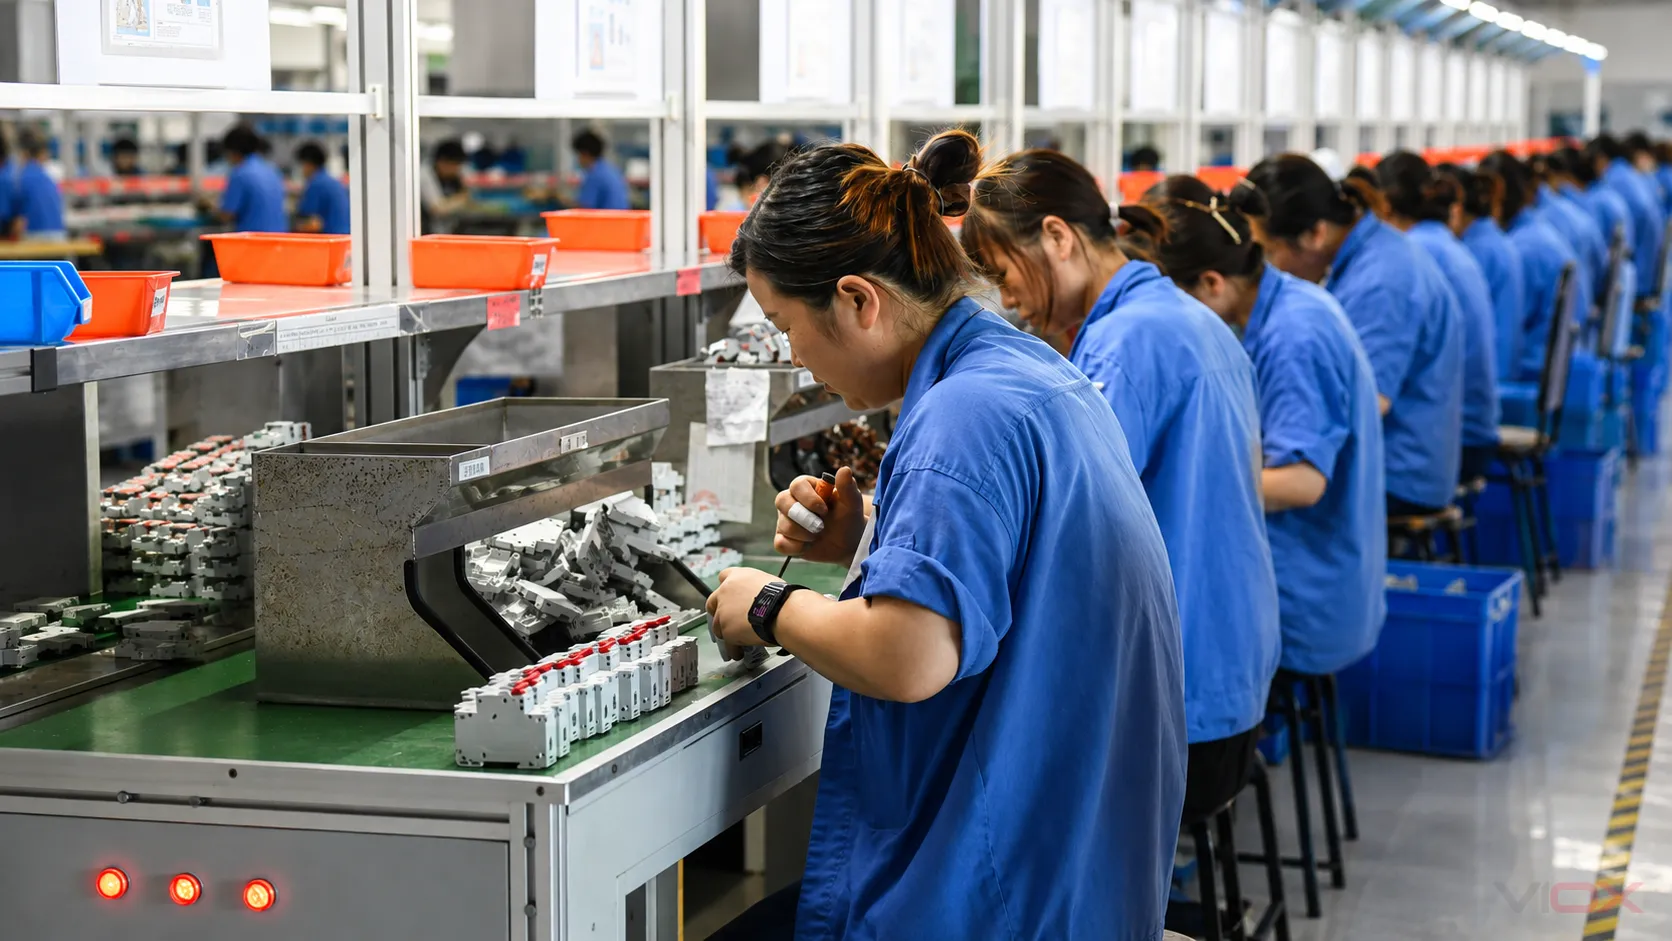
Ang isang epektibong plano sa pagkontrol ng proseso ay tumutukoy sa mga kritikal na katangian at sumasagot sa limang tanong:
- Anong katangian ang kinokontrol?
- Sa anong operasyon ito kinokontrol?
- Paano ito sinusukat o pinipigilang mag-drift?
- Ano ang pamantayan sa pagtanggap at plano sa pagtugon?
- Aling rekord ang nag-uugnay sa resulta sa lot o unit?
Ang mga kapaki-pakinabang na kontrol ay maaaring kabilang ang pag-verify ng fixture o tooling, pagsusuri sa oryentasyon ng component, mga operasyon ng calibrated setting, mechanical interlock, error-proofing, pag-apruba sa unang piraso, at mga tinukoy na tugon kapag ang isang sukat ay patungo sa limitasyon ng kontrol. Ang partikular na paraan ng kontrol ay dapat tumugma sa disenyo ng produkto at panganib sa produksyon; ang automation sa sarili nito ay hindi ebidensya ng pagsunod.
Hakbang 5: Paghiwalayin ang mga Pagsusuri sa Produksyon mula sa mga Pagsusuri sa Disenyo
Madalas itanong ng mga mamimili kung ang bawat MCB ba ay “ganap na nasuri” (fully tested). Masyadong malabo ang pariralang iyon. Ang mga plano sa kalidad ng pagmamanupaktura ay karaniwang pinagsasama ang ilang magkakaibang aktibidad, na ang bawat isa ay may magkakaibang layunin.
| Aktibidad | Karaniwang papel | Coverage | Tanong ng mamimili |
|---|---|---|---|
| Pagpapatunay ng disenyo/uri | Itatag ang kakayahan ng isang tinukoy na disenyo laban sa naaangkop na pamantayan | Mga kinatawang sample at tinukoy na mga pagkakasunod-sunod ng pagsubok | Sinasaklaw ba ng ulat ang eksaktong modelong ito at rating? |
| Pagpapatunay ng nakagawiang produksyon | Tukuyin ang mga tinukoy na depekto sa pagmamanupaktura | Gaya ng kinakailangan ng naaangkop na pamantayan, scheme, at plano sa kontrol ng pabrika | Aling mga pagsusuri ang nalalapat sa bawat unit, at nasaan ang mga rekord? |
| Inspeksyon o kalibrasyon habang nasa proseso | Kontrolin ang mga kritikal na katangian bago ang pinal na pagbuo | Mga tinukoy na operasyon, yunit, o lote | Ano ang sinusukat, gamit ang anong kagamitan, at ano ang mangyayari pagkatapos ng isang failure? |
| Inspeksyon ng lote o sampling | Subaybayan ang consistency ng batch at mga katangiang hindi angkop para sa pagsubok sa bawat yunit | Mga sample na pinili sa ilalim ng isang idineklarang plano | Ano ang batayan ng sampling, pamantayan sa pagtanggap, at tuntunin sa disposisyon? |
| Periodic o surveillance na aktibidad | Kumpirmahin ang patuloy na pagsunod o subaybayan ang pangmatagalang performance | Mga tinukoy na pagitan, sample, o surveillance ng sertipikasyon | Sino ang nangangailangan nito, at aling mga modelo at production site ang sakop? |
Ang high-energy short-circuit testing ay hindi dapat ikalito sa non-destructive final check na isinasagawa sa bawat unit. Ito ay ebidensya sa antas ng disenyo na isinasagawa sa ilalim ng mga kontroladong kondisyon sa mga tinukoy na sample. Samakatuwid, dapat ipakita ng supplier ang parehong naaangkop na ebidensya ng disenyo at ang mga production control na ginamit upang kopyahin ang konstruksyong iyon.
Ano ang dapat na nilalaman ng isang production test record
Ang isang kapani-paniwalang record ay mas kapaki-pakinabang kaysa sa litrato ng isang tester. Depende sa control plan, dapat nitong tukuyin ang:
- modelo ng produkto at rating;
- lot, petsa, linya, o identifier ng unit;
- paraan ng pagsubok o inspeksyon;
- pamantayan sa pagtanggap;
- aktwal na resulta o malinaw na disposisyon ng pass/fail;
- identifier ng kagamitan o istasyon;
- status ng calibration o beripikasyon;
- record ng operator o system;
- pagtrato sa mga unit na nabigo at muling sinubok.
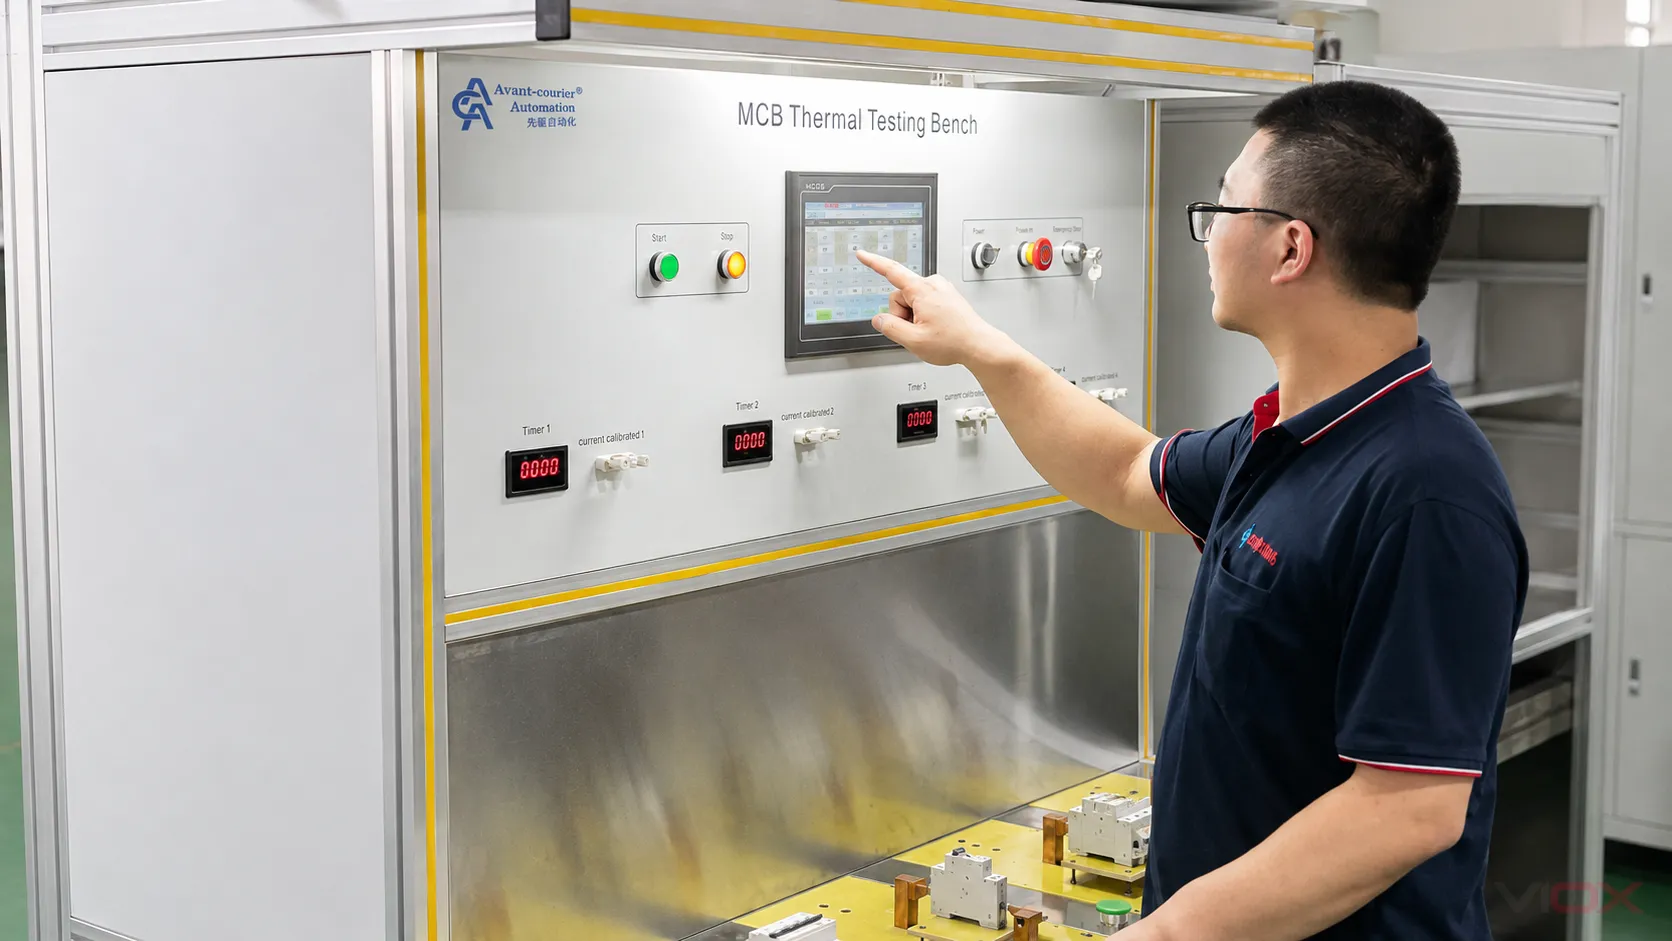
Iwasang magtakda ng iisang universal na current, oras, dielectric voltage, laki ng sample, o dalas ng pagsubok para sa bawat MCB. Ang mga halagang iyon ay nakadepende sa naaangkop na standard, pamilya ng device, rating, layunin ng pagsubok, at aprubadong plano sa kalidad.
Hakbang 6: Mangailangan ng Traceability at Change Control
Hindi kailangang ilantad ng traceability ang mga kumpidensyal na formula o presyo ng supplier. Kailangan lang nitong hayaan ang manufacturer na limitahan ang isang problema at tukuyin kung aling produkto ang maaaring maapektuhan.
Ang isang praktikal na traceability chain ay maaaring mag-ugnay sa:
Finished MCB o batch code → petsa at linya ng produksyon → rekord ng inspeksyon/pagsubok → rebisyon ng bill-of-material → mga lote ng kritikal na component → aprubadong supplier at kasaysayan ng pagbabago
Ang change control ay kasinghalaga ng paunang pag-apruba. Ang bagong materyales para sa contact, pinagmulan ng bimetal, molded part, spring, geometry ng arc-chute, disenyo ng terminal, lugar ng produksyon, o paraan ng calibration ay maaaring makaapekto sa performance o sa saklaw ng umiiral na ebidensya ng conformity. Dapat tukuyin ng pagsusuri kung ang pagbabago ay pinapayagan, nangangailangan ng internal na revalidation, dapat iulat sa isang certification body, o nangangailangan ng karagdagang pagsubok.
Ang mga produktong hindi sumusunod sa pamantayan ay dapat tukuyin at ihiwalay. Ang mga panuntunan sa rework at retest ay dapat idokumento. Ang corrective action ay dapat tumugon sa sanhi—gaya ng pagkakaiba-iba ng materyales, pagkasira ng fixture, paglihis ng proseso, o hindi malinaw na instruksyon—at hindi lamang basta palitan ang nabigong sample.
Ipinaliliwanag ng ISO na ISO 9001 nagbibigay ng mga kinakailangan para sa isang quality management system, kabilang ang kontroladong operasyon, dokumentadong impormasyon, pagsusuri ng pagganap, at pagpapabuti. Ang framework na iyon ay makatutulong sa pare-parehong pagmamanupaktura. Ang sertipikasyon ng ISO 9001 ay hindi isang sertipiko ng produkto para sa MCB at hindi nagpapatunay na ang isang partikular na breaker ay sumusunod sa IEC 60898-1, IEC 60947-2, UL 489, o anumang idineklarang rating.
Checklist ng Audit at Dokumento para sa Supplier ng MCB
Gamitin ang sumusunod na checklist bago mag-apruba ng modelo o maglabas ng order para sa produksyon.
Pagkakakilanlan ng produkto
Katibayan ng pagsunod
Kontrol sa pagmamanupaktura
Traceability at pamamahala ng pagbabago
Mga Red Flag sa Panahon ng Pagsusuri sa Supplier ng MCB
I-pause ang proseso ng pag-apruba kapag nakakita ka ng alinman sa mga kondisyong ito:
- isang sertipiko ang ginagamit upang angkinin ang saklaw para sa mga hindi kaugnay na modelo o rating;
- ang pamantayan ay binanggit nang walang edisyon, ulat, o mapapatunayang sanggunian ng sertipiko;
- ang data sa label ay iba sa ulat o espesipikasyon ng pagbili;
- sinasabi ng isang supplier na ang bawat unit ay sumasailalim sa buong pagsubok ng breaking-capacity;
- ipinakita ang test equipment, ngunit ang mga pamamaraan, limitasyon, katayuan ng kagamitan, at mga rekord ay hindi magagamit;
- ang mga kritikal na pagpapalit ng materyales ay maaaring gawin nang walang pagsusuri sa engineering o pagsunod sa pamantayan;
- ang mga yunit na nabigo ay muling sinusubukan hanggang sa pumasa, nang walang malinaw na disposisyon;
- ang mga batch code ay hindi maiugnay sa mga rekord ng produksyon o inspeksyon;
- ang ISO 9001 ay ipinapakita bilang patunay ng sertipikasyon ng produkto ng MCB;
- hindi tutukuyin ng supplier kung aling site ng produksyon ang gumawa ng naaprubahang sample at kargamento.
Ano ang Maaari—at Hindi Maaaring—Ipakita ng mga Larawan ng Pabrika
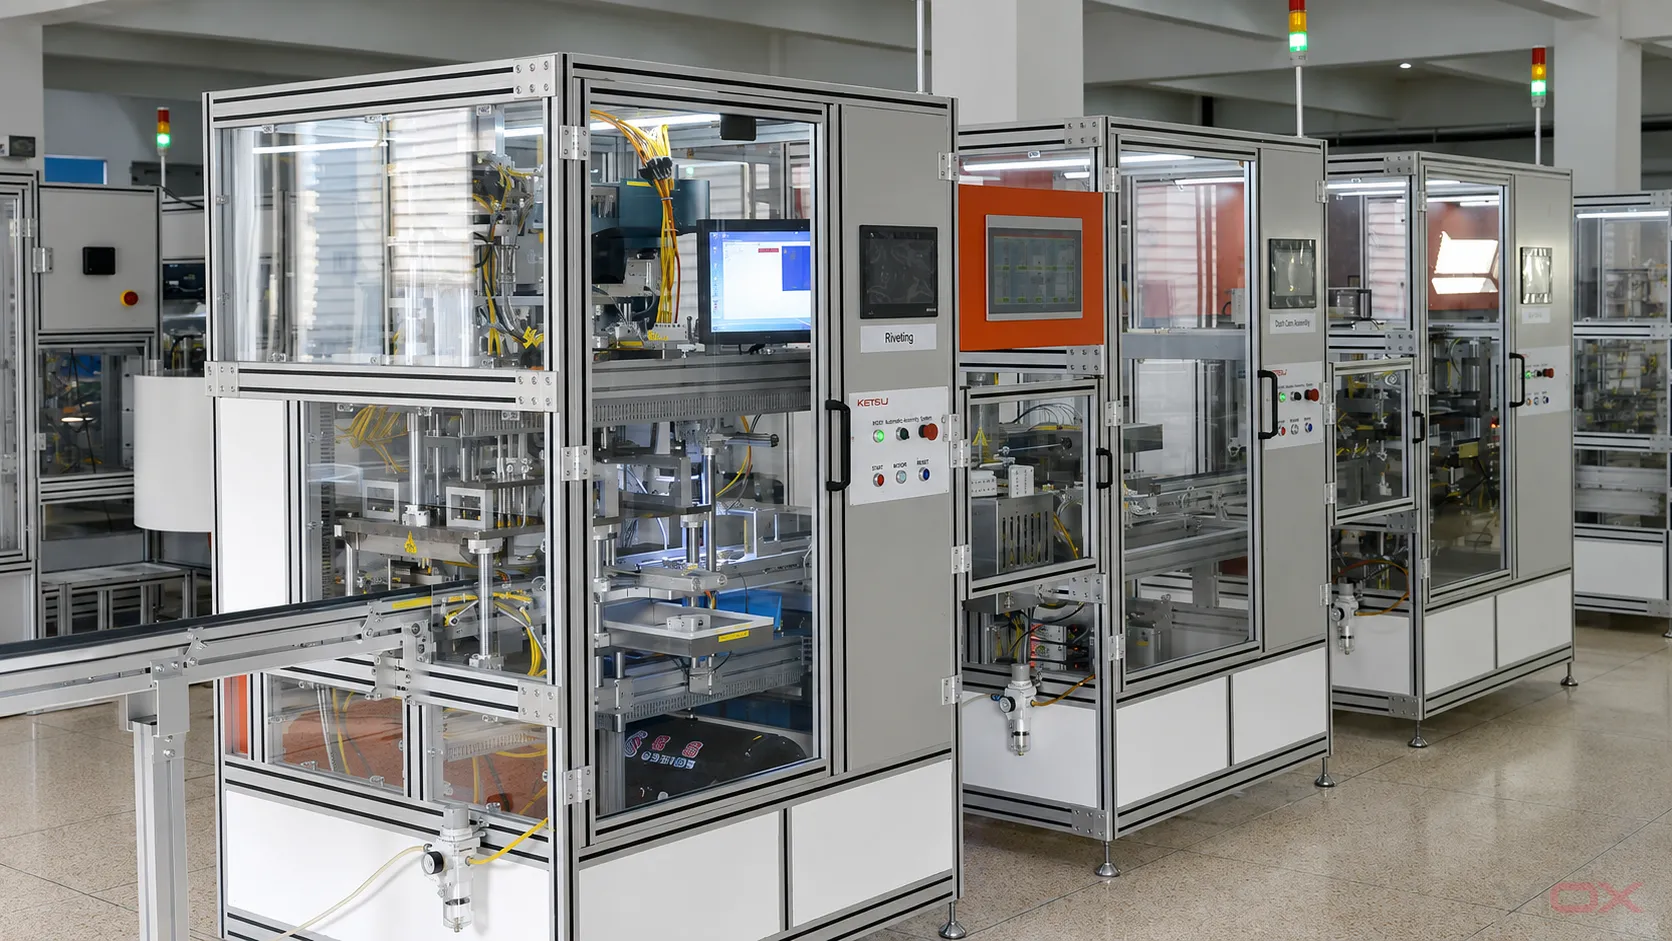
Ang mga larawan ng pabrika ay makakapagpatunay na ang partikular na kagamitan, mga lugar ng trabaho, at mga operasyon ay naroon noong kinunan ang mga imahe. Makakatulong ang mga ito sa mamimili na maunawaan ang layout ng linya, automation, manual na pagbuo, at mga available na test station.
Hindi nila mapapatunayan ang katumpakan ng pagsusuri, katayuan ng calibration, dalas ng sampling, saklaw ng sertipiko, pagkakapare-pareho ng kasalukuyang produksyon, o pagsunod ng isang inorder na modelo. Ituring ang mga litrato bilang ebidensya ng oryentasyon at gumamit ng mga rekord, nasaksihang audit, sample, at mapapatunayang dokumentasyon mula sa ikatlong partido para sa mga desisyon sa pag-apruba.
Madalas Na Tinatanong Na Mga Katanungan
Ang bawat MCB ba ay sumasailalim sa short circuit test sa buong breaking capacity nito?
Hindi. Ang beripikasyon ng breaking-capacity ay isang high-energy na aktibidad sa antas ng disenyo na isinasagawa sa mga tinukoy na sample sa ilalim ng naaangkop na pamantayan o programa ng sertipikasyon. Hindi ito dapat ikalito sa mga routine o pinal na pagsusuri sa produksyon. Itanong kung paano kinokontrol ang nasuring konstruksyon sa normal na produksyon.
Pinapatunayan ba ng sertipikasyon ng ISO 9001 na ang isang MCB ay sumusunod sa IEC 60898-1?
Hindi. Ang ISO 9001 ay tungkol sa quality management system ng organisasyon. Ang pagsunod ng produkto ay nangangailangan ng ebidensyang nakatali sa kaugnay na modelo ng MCB, mga rating, pamantayan ng produkto, at ruta ng pagsunod.
Ano ang pinakamahalagang dokumento na dapat hingin mula sa isang tagagawa ng MCB?
Walang iisang dokumento na sapat. Magsimula sa eksaktong spesipikasyon ng modelo, pagkatapos ay i-cross-check ang kaugnay na sertipiko at test report laban sa schedule ng modelo nito. Sundan ito ng factory control plan, mga rekord ng produksyon, paraan ng traceability, at proseso ng change-control.
Maaari bang palitan ng in-house factory report ang sertipikasyon mula sa ikatlong partido?
Hindi awtomatiko. Ang sagot ay nakadepende sa target na merkado, kinakailangang scheme ng pagsunod, kontrata, at awtoridad na may hurisdiksyon. Ang isang in-house na ulat ay maaaring magbigay ng kapaki-pakinabang na ebidensya para sa pagpapaunlad o produksyon, ngunit hindi dapat ituring na independiyenteng sertipikasyon.
Paano dapat ikumpara ng mga mamimili ang dalawang supplier ng MCB?
Ikumpara ang mga ito sa parehong modelo at antas ng kinakailangan. Gamitin ang parehong espesipikasyon, humingi ng parehong kategorya ng ebidensya, at suriin ang mga puwang sa halip na bilangin lamang ang mga sertipiko. Para sa mga opsyon sa antas ng modelo ng VIOX, suriin ang paghahambing ng serye ng MCB bago ihanda ang RFQ.
Ibase ang RFQ sa Ebidensya, Hindi sa mga Pangkalahatang Pahayag
Ang isang epektibong request for quotation para sa MCB ay dapat tumukoy sa nilalayong merkado, pamantayan, mga rating, mga configuration ng pole, mga trip curve, breaking capacity, mga kinakailangang dokumento, inaasahan sa inspeksyon, traceability, packaging, at mga panuntunan sa abiso ng pagbabago. Nagbibigay ito sa mamimili at tagagawa ng isang nasusuring depinisyon ng pagtanggap.
Upang suriin ang mga inilathalang serye, availability ng dokumento, mga kinakailangan ng OEM, at mga tanong sa kontrol ng pabrika, bisitahin ang Pahina ng tagagawa ng VIOX MCB o ipadala ang nakumpletong aplikasyon at mga kinakailangan sa pagsunod sa [email protected].
Mga Awtoritatibong Sanggunian
- IEC 60898-1:2015 — Circuit-breakers para sa overcurrent protection para sa mga sambahayan at katulad na instalasyon
- IEC 60947-2:2024 — Low-voltage switchgear and controlgear, Part 2: Circuit-breakers
- IEC: Pagtatasa ng Pagsunod
- ISO 9001 — Mga sistema ng pamamahala ng kalidad
- ISO: Panimula sa mga sistema ng pamamahala ng kalidad
- UL Solutions: Mga Serbisyo para sa Circuit Breaker at Supplementary Protector
- UL Solutions: Gabay sa Pagmamarka at Aplikasyon ng Molded Case Circuit Breaker