Auf dieser Seite
Die Qualitätssicherung bei der MCB-Fertigung wird nicht durch ein einzelnes Zertifikat, einen Inspektionsbericht oder ein Foto eines Prüfstands nachgewiesen. Ein glaubwürdiges System verbindet das exakte Modell des Leitungsschutzschalters und die deklarierten Bemessungswerte mit der geltenden Produktnorm, der Bauartprüfung, der kontrollierten Fertigung, angemessenen Produktionsprüfungen, dem Änderungsmanagement und rückverfolgbaren Aufzeichnungen.
Diese Unterscheidung ist bei der Beschaffung wichtig. Eine Typ- oder Zertifizierungsprüfung kann zeigen, dass repräsentative Muster eines Designs die spezifizierten Anforderungen erfüllt haben. Sie beweist für sich genommen nicht, dass jedes nachfolgende Produktionslos identisch ist. Umgekehrt kann ein Werk nützliche prozessbegleitende Prüfungen durchführen, aber diese Prüfungen können nicht die auf Designebene erforderlichen Nachweise für Kurzschlussfestigkeit und Lebensdauer ersetzen, die für eine deklarierte Produktbemessung erforderlich sind.
Die Kette der Qualitätsnachweise für MCB
Die praktische Frage für einen Einkäufer lautet nicht einfach: “Testet dieses Werk MCBs?”, sondern: “Kann der Lieferant diesen Auftrag mit dem verifizierten Design verknüpfen und aufzeigen, wie Produktionsschwankungen kontrolliert werden?”
| Qualitätsebene | Hauptzweck | Anzufordernde Nachweise | Was es allein nicht beweist |
|---|---|---|---|
| Produkt- und Normdefinition | Bestimmung des genauen Geräts, der Bemessungswerte, des Zielmarktes und der geltenden Anforderungen | Datenblatt, Typenschildgrafik, Modellcodierung, geltende Norm und Ausgabe | Dass die Konstruktion alle erforderlichen Bewertungen bestanden hat |
| Konstruktions- oder Bauartprüfung | Nachweis, dass repräsentative Muster der Konstruktion die erklärten Anforderungen erfüllen können | Gültiges Zertifikat, wo erforderlich, vollständiger oder relevanter Prüfbericht, Modellreihenverzeichnis | Dass jede Produktionseinheit fehlerfrei ist |
| Eingangs- und prozessbegleitende Kontrolle | Materialien, Abmessungen, Montage und Kalibrierung innerhalb kontrollierter Grenzen halten | Spezifikationen, Kontrollplan, Prüfprotokolle, Gerätestatus, Arbeitsanweisungen | Vollständige Konformität mit dem Produktstandard ohne Designnachweis |
| Produktionsverifizierung | Montage-, Kalibrierungs-, dielektrische, Kennzeichnungs- oder funktionale Nichtkonformitäten unter Verwendung des geltenden Plans erkennen | Stückprüfungs- und Chargenprüfprotokolle mit Annahmekriterien und Geräte-IDs | Das deklarierte Ausschaltvermögen, sofern es nicht durch den erforderlichen Nachweis auf Konstruktionsebene belegt ist |
| Änderungskontrolle und Rückverfolgbarkeit | Wahrung des Zusammenhangs zwischen der geprüften Konstruktion und dem ausgelieferten Produkt | Losnummer, Stücklistenrevision, genehmigte Änderungsunterlagen, Aufzeichnungen über Nichtkonformitäten und Korrekturmaßnahmen | Dass eine nicht dokumentierte Produktänderung weiterhin durch einen früheren Bericht abgedeckt ist |
Die stärksten Nachweise sind über alle fünf Ebenen hinweg verknüpft. Eine Zertifikatsnummer sollte zu einer definierten Modellfamilie führen. Das Modell sollte zu einer kontrollierten Stückliste und einem kontrollierten Prozess führen. Das ausgelieferte Los sollte zu Inspektions- und Prüfprotokollen führen, die mit identifizierten Geräten und Akzeptanzkriterien erstellt wurden.
Schritt 1: Definieren Sie das Produkt und den Markt, bevor Sie das Werk auditieren
Qualitätsprüfungen sind nur sinnvoll, wenn der Produktumfang festgelegt ist. Mindestens sollten sich Käufer und Hersteller auf Folgendes einigen:
- AC- oder DC-Anwendung;
- Polkonfiguration;
- Bemessungsstrom und -spannung;
- Auslösecharakteristik;
- deklariertes Kurzschlussausschaltvermögen;
- vorgesehene Installation und Einsatzumgebung;
- Zielland oder Zielmarkt;
- anwendbare Produktnorm und erforderlicher Konformitätsweg;
- exakte Katalog-Nummer, Kennzeichnung und Verpackungsidentität.
Für anwendbare AC-Leistungsschalter für den Hausgebrauch und ähnliche Zwecke, IEC 60898 - 1 deckt Geräte innerhalb ihrer angegebenen Spannungs-, Strom- und Kurzschlussfestigkeitsgrenzen ab. IEC 60947-2 gilt für Leistungsschalter innerhalb ihres Anwendungsbereichs, die für die Installation und Bedienung durch unterwiesene oder fachkundige Personen vorgesehen sind. Diese Normen sind keine austauschbaren Kennzeichnungen, und eine allgemeine Aussage wie “IEC-Leistungsschalter” reicht nicht aus.
Die nordamerikanische Versorgung folgt einem separaten Pfad. UL Solutions identifiziert UL 489 als eine Hauptnorm für Kompaktleistungsschalter, Schalter und Gehäuse, die für den Schutz von Hausanschlüssen, Verteilern oder Abzweigstromkreisen verwendet werden. Ein für diesen Markt bestimmtes Produkt sollte anhand der entsprechenden nordamerikanischen Kategorie und Zertifizierungsanforderungen bewertet werden, anstatt eine Gleichwertigkeit anzunehmen, nur weil ein IEC-orientierter Bericht vorliegt.
Die Normausgabe ist ebenfalls von Bedeutung. Die aktuellen IEC-Seiten sollten bei der Spezifikation eines neuen Projekts geprüft werden; bestehende Zertifikate und Berichte sollten anhand der Ausgaben und Übergangsregeln überprüft werden, die vom jeweiligen Zertifizierungssystem oder der zuständigen Behörde akzeptiert werden.
Schritt 2: Nachweis auf Konstruktionsebene prüfen
Die Konstruktions- oder Typprüfung fragt, ob eine definierte MCB-Konstruktion ihr erklärtes Verhalten unter den geltenden Testbedingungen erbringen kann. Abhängig von der Norm und dem Konformitätsweg kann das Programm Punkte behandeln wie:
- Kennzeichnung und Konstruktion;
- Anschlussklemmen und Leiteranschluss;
- mechanischer und elektrischer Betrieb;
- dielektrische Eigenschaften;
- Erwärmung;
- Zeit-Strom-Kennlinien;
- Kurzschlussverhalten;
- Beständigkeit gegen Hitze, unzulässige Erwärmung, Feuer oder Umwelteinflüsse;
- Dauerhaftigkeit oder Lebensdauer.
Die genaue Reihenfolge, Probenahmegruppierung, Annahmekriterien und Prüfbedingungen müssen der geltenden Norm und dem Zertifizierungsprogramm entnommen werden. Eine Marketing-Checkliste ist kein Ersatz für diese Dokumente.
Überprüfen Sie den Bericht, das Zertifikat und das Produkt
Überprüfen Sie ein Zertifikat nicht isoliert. Vergleichen Sie diese Felder zwischen Zertifikat, Bericht, Datenblatt, Typenschild, Muster und Beschaffungsspezifikation:
- Hersteller und Produktionsstätte;
- Zertifikatsinhaber;
- Produktkategorie und Normausgabe;
- Modell- oder Serienbezeichnung;
- Polkonfigurationen;
- Strom- und Spannungswerte;
- Auslösekennlinien oder Betriebskennlinien;
- Kurzschlussfestigkeit und alle damit verbundenen Bedingungen;
- Konstruktionsvarianten oder Modellreihenübersicht;
- Ausgabedatum, Status, Berichtsreferenz und Verifizierungsweg der Zertifizierungsstelle.
Wenn ein 6 kA-Bericht für eine 10 kA-Bestellung vorgelegt wird oder ein zweipoliges Modell nicht von der referenzierten Reihenübersicht abgedeckt ist, kann die Lücke nicht durch ein ähnlich aussehendes Gehäuse geschlossen werden. Unser Artikel über warum 10 kA MCBs schwer in Massenproduktion herzustellen sind erklärt, warum der Nachweis der Ausschaltleistung zur geprüften Konstruktion und Bemessung gehört – und nicht bloß zu einem Produktetikett.
Schritt 3: Kontrolle von Materialien und Komponenten nach Funktion
Die Wareneingangsprüfung sollte risikobasiert erfolgen. Das Ziel ist nicht das Sammeln von Zertifikaten für jedes risikoarme Element, sondern die Kontrolle der Merkmale, die das Schutzverhalten, den Temperaturanstieg, die Isolierung, die mechanische Betätigung oder die Zuverlässigkeit der Anschlussklemme beeinflussen können.
| Komponente oder Subsystem | Qualitätsrisiko | Beispiele für kontrollierte Nachweise |
|---|---|---|
| Bimetall und thermischer Pfad | Verschiebung des Überlastverhaltens aufgrund von Material-, Geometrie-, Verbindungs- oder Kalibrierungsabweichungen | Genehmigte Spezifikation, Abmessungen, Lieferanten-/Chargenkennung, Prozess- und Kalibrierungsaufzeichnungen |
| Magnetische Auslösung | Unverzögerter Ansprechwert außerhalb des vorgesehenen Bereichs | Spulen- oder Leiterspezifikation, Ankergeometrie, Montageeinstellung, verifiziertes Kalibrierverfahren |
| Kontakte und Strompfad | Übermäßige Erwärmung, Verschweißen, Erosion oder instabiler Widerstand | Material- und Maßspezifikation, Kontrollen des Fügeprozesses, Inspektionsergebnisse |
| Lichtbogenlöschteile | Inkonsistentes Abschaltverhalten oder Schadensbegrenzung | Kontrollierte Geometrie, Materialspezifikation, Montageausrichtung, Änderungsfreigabe |
| Gehäuse und Isolierung | Rissbildung, Verformung, unzureichende Abstände oder Materialersatz | Zugelassenes Harz/Spezifikation, Formgebungsüberwachung, maßliche und visuelle Kriterien |
| Anschlussklemmen und Schrauben | Mangelhafte Leiterklemmung, beschädigte Gewinde oder übermäßige Erwärmung | Abmessungen, Material-/Beschichtungsspezifikation, Montage- und Funktionsprüfkriterien |
| Mechanikbauteile | Klemmen, unvollständiges Öffnen oder inkonsistente Kontaktkraft | Werkzeugsteuerung, Maßprüfungen, Poka-Yoke bei der Montage, mechanische Funktionsprüfungen |
Hier schleichen sich auch häufig unbefugte Substitutionen ein. Der Hersteller sollte nachweisen können, wie alternative Lieferanten oder Materialänderungen qualifiziert werden und ob die Änderung eine Überprüfung anhand der bestehenden Produktprüf- oder Zertifizierungsunterlagen erfordert.
Schritt 4: Montage und Kalibrierung der Steuerung
Die Leistung des MCB hängt von den Wechselwirkungen zwischen Strompfad, thermischem Element, magnetischem Auslöser, Verklinkung, Kontakten, Federn und Lichtbogenlöschvorrichtung ab. Eine detaillierte ursächliche Erklärung finden Sie unter Funktionsweise eines MCB. In der Fertigung besteht die Qualitätsaufgabe darin, diese Wechselwirkungen innerhalb der verifizierten Konstruktionsgrenzen zu halten.
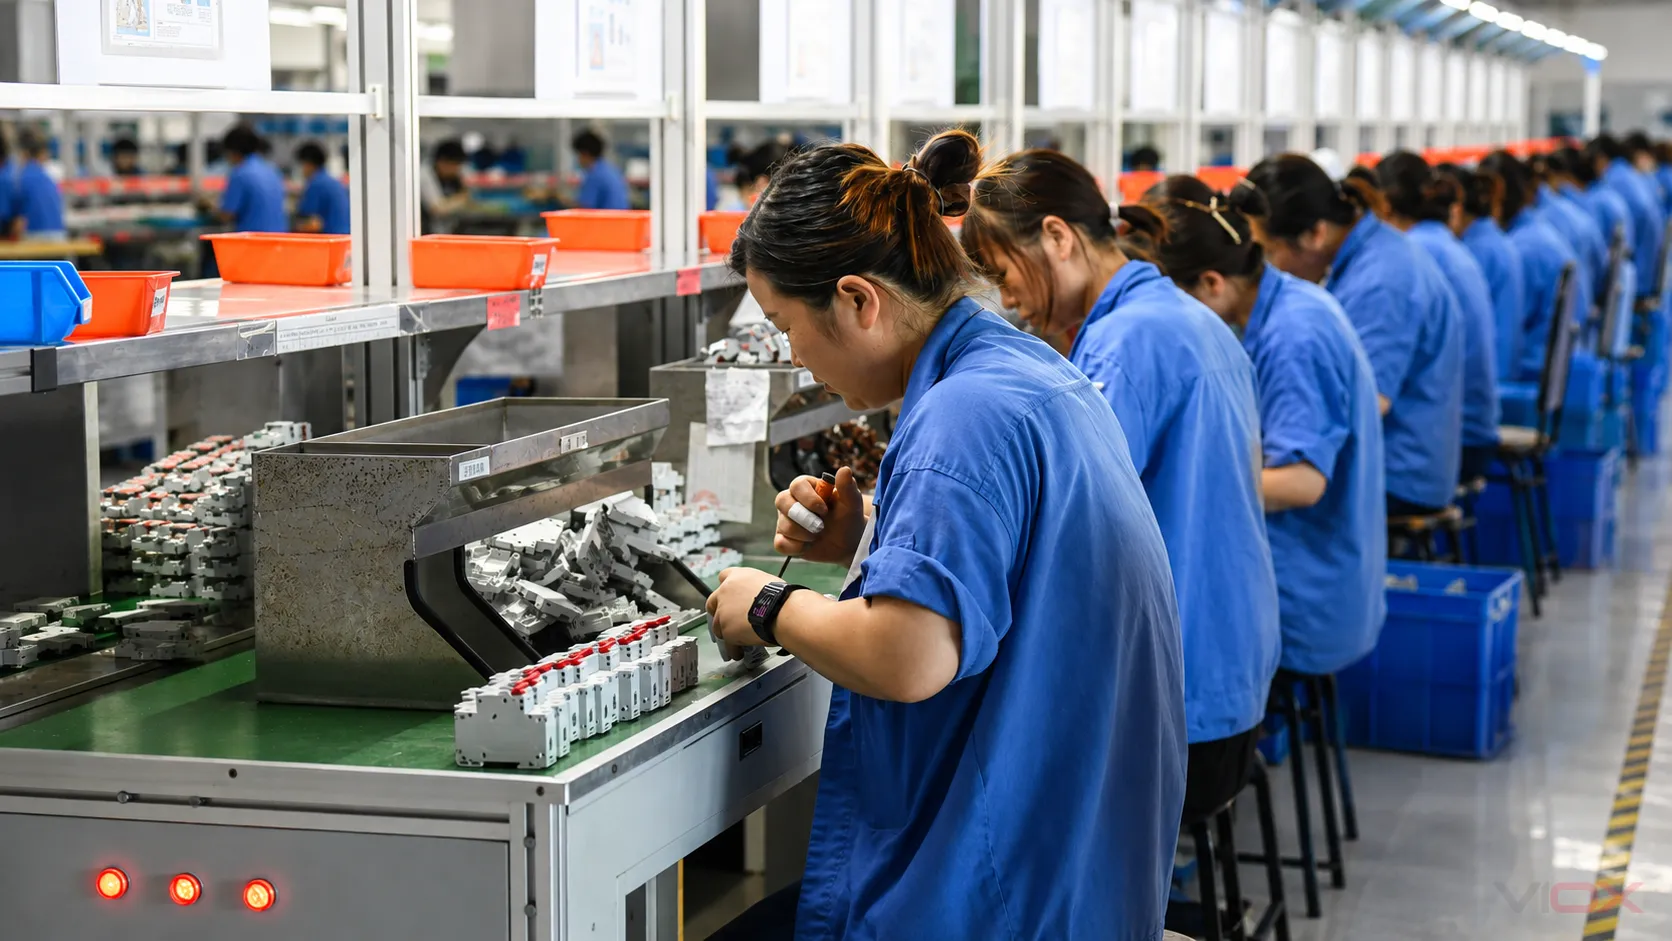
Ein effektiver Prozesskontrollplan identifiziert kritische Merkmale und beantwortet fünf Fragen:
- Welche Eigenschaft wird kontrolliert?
- Bei welchem Vorgang wird sie kontrolliert?
- Wie wird sie gemessen oder gegen Abweichungen abgesichert?
- Was ist das Abnahmekriterium und der Reaktionsplan?
- Welcher Datensatz verknüpft das Ergebnis mit der Charge oder Einheit?
Nützliche Kontrollen können die Überprüfung von Vorrichtungen oder Werkzeugen, die Kontrolle der Bauteilausrichtung, kalibrierte Einstellvorgänge, mechanische Verriegelungen, Fehlersicherung, Erstmusterfreigabe sowie definierte Reaktionen umfassen, wenn ein Messwert in Richtung einer Kontrollgrenze tendiert. Die spezifische Kontrollmethode sollte auf das Produktdesign und das Produktionsrisiko abgestimmt sein; Automatisierung allein ist kein Nachweis für Konformität.
Schritt 5: Trennung von Produktionsprüfungen und Designprüfungen
Käufer fragen häufig, ob jeder MCB “vollständig getestet” ist. Dieser Ausdruck ist zu vage. Qualitätspläne in der Fertigung kombinieren normalerweise verschiedene Aktivitäten, von denen jede einen anderen Zweck verfolgt.
| Tätigkeit | Typische Rolle | Abdeckung | Frage des Käufers |
|---|---|---|---|
| Konstruktions-/Typenprüfung | Feststellung der Eignung eines definierten Designs gemäß der geltenden Norm | Repräsentative Muster und definierte Prüfsequenzen | Deckt der Bericht genau dieses Modell und diese Bemessung ab? |
| Routine-Produktionsprüfung | Erkennung spezifizierter Fertigungsfehler | Wie durch die geltende Norm, das Schema und den werkseigenen Produktionskontrollplan gefordert | Welche Prüfungen gelten für jede Einheit und wo befinden sich die Aufzeichnungen? |
| Prozessbegleitende Prüfung oder Kalibrierung | Kontrolle kritischer Merkmale vor der Endmontage | Definierte Vorgänge, Einheiten oder Lose | Was wird gemessen, mit welcher Ausrüstung und was geschieht nach einem Fehler? |
| Los- oder Stichprobenprüfung | Überwachung der Chargenkonsistenz und von Merkmalen, die nicht für eine Prüfung jeder Einheit geeignet sind | Stichproben, die gemäß einem festgelegten Plan ausgewählt wurden | Was ist die Grundlage der Stichprobenentnahme, das Annahmekriterium und die Regel für die Weiterverarbeitung? |
| Regelmäßige oder überwachende Tätigkeit | Bestätigung der fortlaufenden Konformität oder Überwachung der langfristigen Leistung | Definierte Intervalle, Stichproben oder Zertifizierungsüberwachung | Wer fordert dies und welche Modelle und Produktionsstandorte sind abgedeckt? |
Hochenergie-Kurzschlussprüfungen sollten nicht mit einer zerstörungsfreien Endprüfung verwechselt werden, die an jeder Einheit durchgeführt wird. Es handelt sich um einen Nachweis auf Konstruktionsebene, der unter kontrollierten Bedingungen an spezifizierten Mustern durchgeführt wird. Ein Lieferant sollte daher sowohl den anwendbaren Konstruktionsnachweis als auch die Produktionskontrollen vorlegen, die zur Reproduktion dieser Konstruktion verwendet werden.
Was ein Produktionsprüfprotokoll enthalten sollte
Ein glaubwürdiges Protokoll ist nützlicher als ein Foto eines Prüfgeräts. Abhängig vom Kontrollplan sollte es Folgendes identifizieren:
- Produktmodell und Bemessung;
- Chargen-, Datums-, Linien- oder Gerätekennung;
- Prüf- oder Inspektionsmethode;
- Abnahmekriterien;
- tatsächliches Ergebnis oder eindeutige Bestanden/Nicht-bestanden-Bewertung;
- Geräte- oder Stationskennung;
- Kalibrierungs- oder Verifizierungsstatus;
- Bediener- oder Systemprotokoll;
- Behandlung von fehlerhaften und nachgeprüften Einheiten.
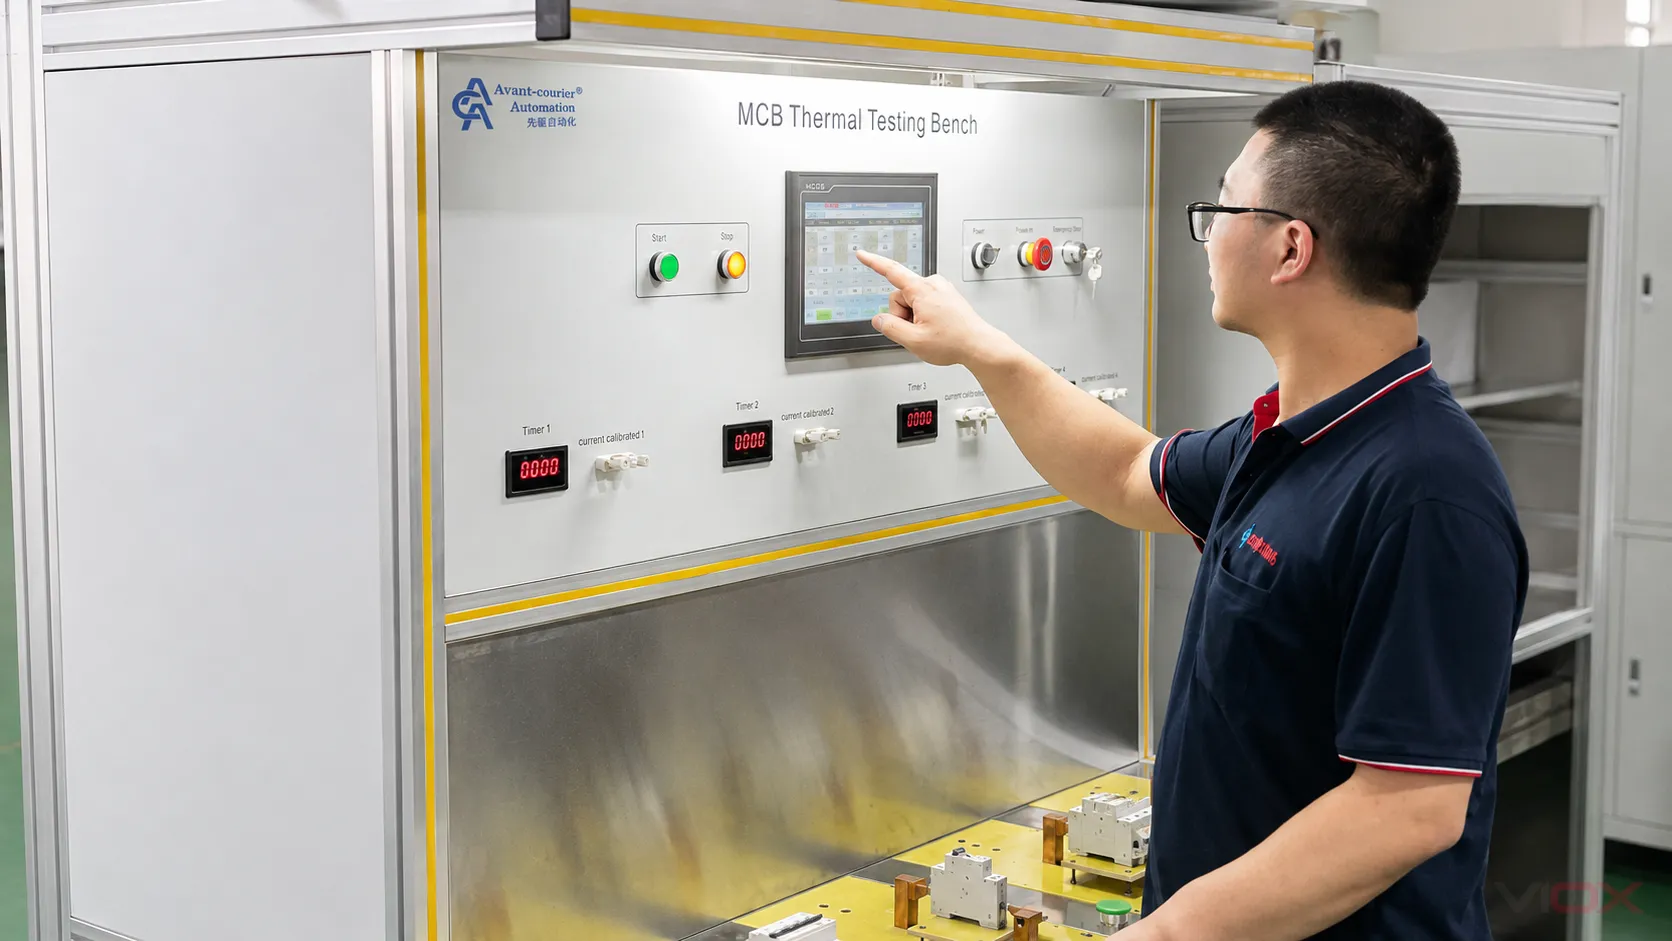
Vermeiden Sie es, für jeden MCB einen universellen Strom, eine universelle Zeit, eine universelle dielektrische Spannung, Stichprobengröße oder Prüffrequenz vorzugeben. Diese Werte hängen von der geltenden Norm, der Gerätefamilie, der Bemessung, dem Prüfzweck und dem genehmigten Qualitätsplan ab.
Schritt 6: Rückverfolgbarkeit und Änderungskontrolle fordern
Die Rückverfolgbarkeit muss keine vertraulichen Formeln oder Lieferantenpreise offenlegen. Sie muss es dem Hersteller jedoch ermöglichen, ein Problem einzugrenzen und festzustellen, welches Produkt betroffen sein könnte.
Eine praktische Rückverfolgbarkeitskette kann Folgendes verbinden:
Fertiger MCB oder Chargencode → Produktionsdatum und -linie → Inspektions-/Prüfprotokoll → Stücklistenrevision → Chargen kritischer Komponenten → zugelassener Lieferant und Änderungshistorie
Die Änderungskontrolle ist genauso wichtig wie die Erstzulassung. Ein neues Kontaktmaterial, eine neue Bimetallquelle, ein neues Formteil, eine neue Feder, eine neue Geometrie der Lichtbogenlöschkammer, ein neues Design der Anschlussklemme, ein neuer Produktionsstandort oder eine neue Kalibrierungsmethode können die Leistung oder den Geltungsbereich bestehender Konformitätsnachweise beeinträchtigen. Die Überprüfung sollte feststellen, ob die Änderung zulässig ist, eine interne Revalidierung erfordert, einer Zertifizierungsstelle gemeldet werden muss oder zusätzliche Prüfungen erfordert.
Nicht konforme Produkte sollten gekennzeichnet und ausgesondert werden. Regeln für Nacharbeit und erneute Prüfung sollten dokumentiert werden. Korrekturmaßnahmen sollten die Ursache angehen – wie Materialschwankungen, Verschleiß an Vorrichtungen, Prozessdrift oder eine unklare Anweisung – und nicht einfach nur das fehlerhafte Muster ersetzen.
ISO erklärt, dass ISO 9001 Anforderungen an ein Qualitätsmanagementsystem stellt, einschließlich kontrollierter Abläufe, dokumentierter Informationen, Leistungsbewertung und Verbesserung. Dieser Rahmen kann eine konsistente Fertigung unterstützen. Die ISO 9001-Zertifizierung ist kein Produktzertifikat für MCB und beweist nicht, dass ein spezifischer Leistungsschalter die Normen IEC 60898-1, IEC 60947-2, UL 489 oder eine deklarierte Bemessung erfüllt.
Audit- und Dokumenten-Checkliste für MCB-Lieferanten
Verwenden Sie die folgende Checkliste, bevor Sie ein Modell genehmigen oder einen Produktionsauftrag erteilen.
Produktidentität
Konformitätsnachweis
Fertigungskontrolle
Rückverfolgbarkeit und Änderungsmanagement
Warnsignale bei der Bewertung von MCB-Lieferanten
Unterbrechen Sie den Genehmigungsprozess, wenn Sie eine der folgenden Bedingungen feststellen:
- ein Zertifikat wird verwendet, um die Abdeckung für nicht zusammengehörige Modelle oder Bemessungswerte zu beanspruchen;
- die Norm wird ohne Angabe einer Ausgabe, eines Berichts oder eines überprüfbaren Zertifikatsverweises genannt;
- die Angaben auf dem Typenschild weichen vom Bericht oder der Einkaufsspezifikation ab;
- ein Lieferant gibt an, dass jede Einheit einer vollständigen Prüfung des Ausschaltvermögens unterzogen wird;
- Prüfmittel sind vorhanden, aber Methoden, Grenzwerte, Gerätestatus und Aufzeichnungen sind nicht verfügbar;
- kritische Materialsubstitutionen können ohne technische Prüfung oder Konformitätsbewertung vorgenommen werden;
- fehlerhafte Einheiten werden einfach so lange erneut geprüft, bis sie bestehen, ohne dass eine definierte Vorgehensweise vorliegt;
- Chargencodes können nicht mit Produktions- oder Inspektionsaufzeichnungen verknüpft werden;
- ISO 9001 wird als Nachweis für die MCB-Produktzertifizierung vorgelegt;
- der Lieferant gibt nicht an, welcher Produktionsstandort das genehmigte Muster und die Lieferung hergestellt hat.
Was Werksfotos zeigen können – und was nicht
Werksfotos können belegen, dass bestimmte Ausrüstungen, Arbeitsbereiche und Betriebsabläufe zum Zeitpunkt der Aufnahme vorhanden waren. Sie können einem Käufer helfen, das Layout der Fertigungslinie, den Automatisierungsgrad, die manuelle Montage und die verfügbaren Prüfstationen zu verstehen.
Sie können weder die Prüfgenauigkeit, den Kalibrierstatus, die Abtastfrequenz, die Zertifikatsabdeckung, die Konsistenz der aktuellen Produktion noch die Konformität eines bestellten Modells nachweisen. Betrachten Sie Fotos als Orientierungshilfe und nutzen Sie Aufzeichnungen, begleitete Audits, Muster und überprüfbare Dokumentationen Dritter für Genehmigungsentscheidungen.
Häufig Gestellte Fragen
Wird jeder MCB bei seiner vollen Ausschaltleistung auf Kurzschluss geprüft?
Nein. Die Überprüfung der Ausschaltleistung ist eine hochenergetische Aktivität auf Konstruktionsebene, die an spezifizierten Mustern gemäß der geltenden Norm oder dem Zertifizierungsprogramm durchgeführt wird. Sie sollte nicht mit routinemäßigen oder abschließenden Produktionsprüfungen verwechselt werden. Fragen Sie nach, wie die geprüfte Konstruktion in der normalen Produktion kontrolliert wird.
Beweist eine ISO 9001-Zertifizierung, dass ein MCB der IEC 60898-1 entspricht?
Nein. ISO 9001 betrifft das Qualitätsmanagementsystem der Organisation. Die Produktkonformität erfordert Nachweise, die an das jeweilige MCB-Modell, die Bemessungswerte, die Produktnorm und den Konformitätsweg gebunden sind.
Welches ist das wichtigste Dokument, das man bei einem MCB-Hersteller anfordern sollte?
Es gibt kein einzelnes ausreichendes Dokument. Beginnen Sie mit der genauen Modellspezifikation und gleichen Sie dann das relevante Zertifikat und den Prüfbericht mit dessen Modellliste ab. Folgen Sie dem mit dem Werkskontrollplan, den Produktionsaufzeichnungen, der Rückverfolgungsmethode und dem Änderungskontrollprozess.
Kann ein werksinterner Bericht eine Zertifizierung durch Dritte ersetzen?
Nicht automatisch. Die Antwort hängt vom Zielmarkt, dem erforderlichen Konformitätsschema, dem Vertrag und der zuständigen Behörde ab. Ein interner Bericht kann nützliche Nachweise für die Entwicklung oder Produktion liefern, sollte jedoch nicht als unabhängige Zertifizierung dargestellt werden.
Wie sollten Käufer zwei MCB-Lieferanten vergleichen?
Vergleichen Sie diese auf der gleichen Modell- und Anforderungsebene. Verwenden Sie dieselbe Spezifikation, fordern Sie dieselben Nachweiskategorien an und bewerten Sie Lücken, anstatt Zertifikate zu zählen. Für modellbezogene Optionen der VIOX-Serie prüfen Sie die MCB-Serienvergleich vor der Erstellung der Angebotsanfrage.
Bauen Sie die Angebotsanfrage auf Nachweisen auf, nicht auf allgemeinen Behauptungen
Eine effektive Angebotsanfrage für MCB sollte den vorgesehenen Markt, die Norm, die Bemessungswerte, die Polkonfigurationen, die Auslösekennlinien, das Ausschaltvermögen, die erforderlichen Dokumente, die Inspektionserwartungen, die Rückverfolgbarkeit, die Verpackung und die Regeln für Änderungsmitteilungen benennen. Dies gibt sowohl dem Käufer als auch dem Hersteller eine prüfbare Definition der Abnahme.
Um veröffentlichte Serien, die Verfügbarkeit von Dokumenten, OEM-Anforderungen und Fragen zur Werkskontrolle zu bewerten, besuchen Sie die VIOX MCB Herstellerseite oder senden Sie den ausgefüllten Antrag und die Konformitätsanforderungen an [email protected].
Maßgebliche Referenzen
- IEC 60898-1:2015 — Elektrische Installationen für Gebäude – Schutzschalter für Überstromschutz für Hausinstallationen und ähnliche Zwecke
- IEC 60947-2:2024 — Niederspannungsschaltgeräte, Teil 2: Leistungsschalter
- IEC: Konformitätsbewertung
- ISO 9001 — Qualitätsmanagementsysteme
- ISO: Einführung in Qualitätsmanagementsysteme
- UL Solutions: Dienstleistungen für Leistungsschalter und ergänzende Schutzschalter
- UL Solutions: Kennzeichnungs- und Anwendungsleitfaden für Kompaktleistungsschalter (Molded Case Circuit Breakers)