

このページについて
はい。加工硬化された銅は通常、高導電率銅の電気伝導率を低下させる一方で、強度と硬度を増加させます。変化の大きさは、銅のグレード、加工度、およびその後の熱処理によって異なります。母線の場合、以下のを指定してください。 最終的な調質と導電率, 単に「熱間圧延」または「冷間圧延」ではなく。導電率の違いは、普遍的な定格電流の低下ではありません。.
VIOX編集チームによる。. これはソースベースの材料説明です。歴史的な測定値、概念的な図、および以下の説明的な計算は、VIOX製品のテスト結果ではありません。.
冷間加工が銅の導電率を変化させる理由
冷間圧延、引抜き、および成形は、実質的な再結晶に必要な条件を下回る銅を永久に変形させます。「冷間」は、必ずしも異常に低い周囲温度ではなく、冶金プロセスを説明します。変形は結晶粒構造を変化させ、転位を含む欠陥を導入します。これらの変化は、電子輸送を妨げる可能性がある一方で、さらなる塑性変形をより困難にします。.
実用的なトレードオフは、導電率の低下を伴う降伏強度と硬度の増加です。強度の増加は、弾性率の同等の増加と混同されるべきではありません。より強い銅バーは、弾性的に比例して硬くなることなく、永久変形によりよく耐えることができます。.
について 銅開発協会(Copper Development Association)の冷間圧延調質ガイダンス は、引張強度と降伏強度の増加を説明しています。その 導電率に関する議論では 残留加工硬化によるわずかな導電率の低下も特定しています。.
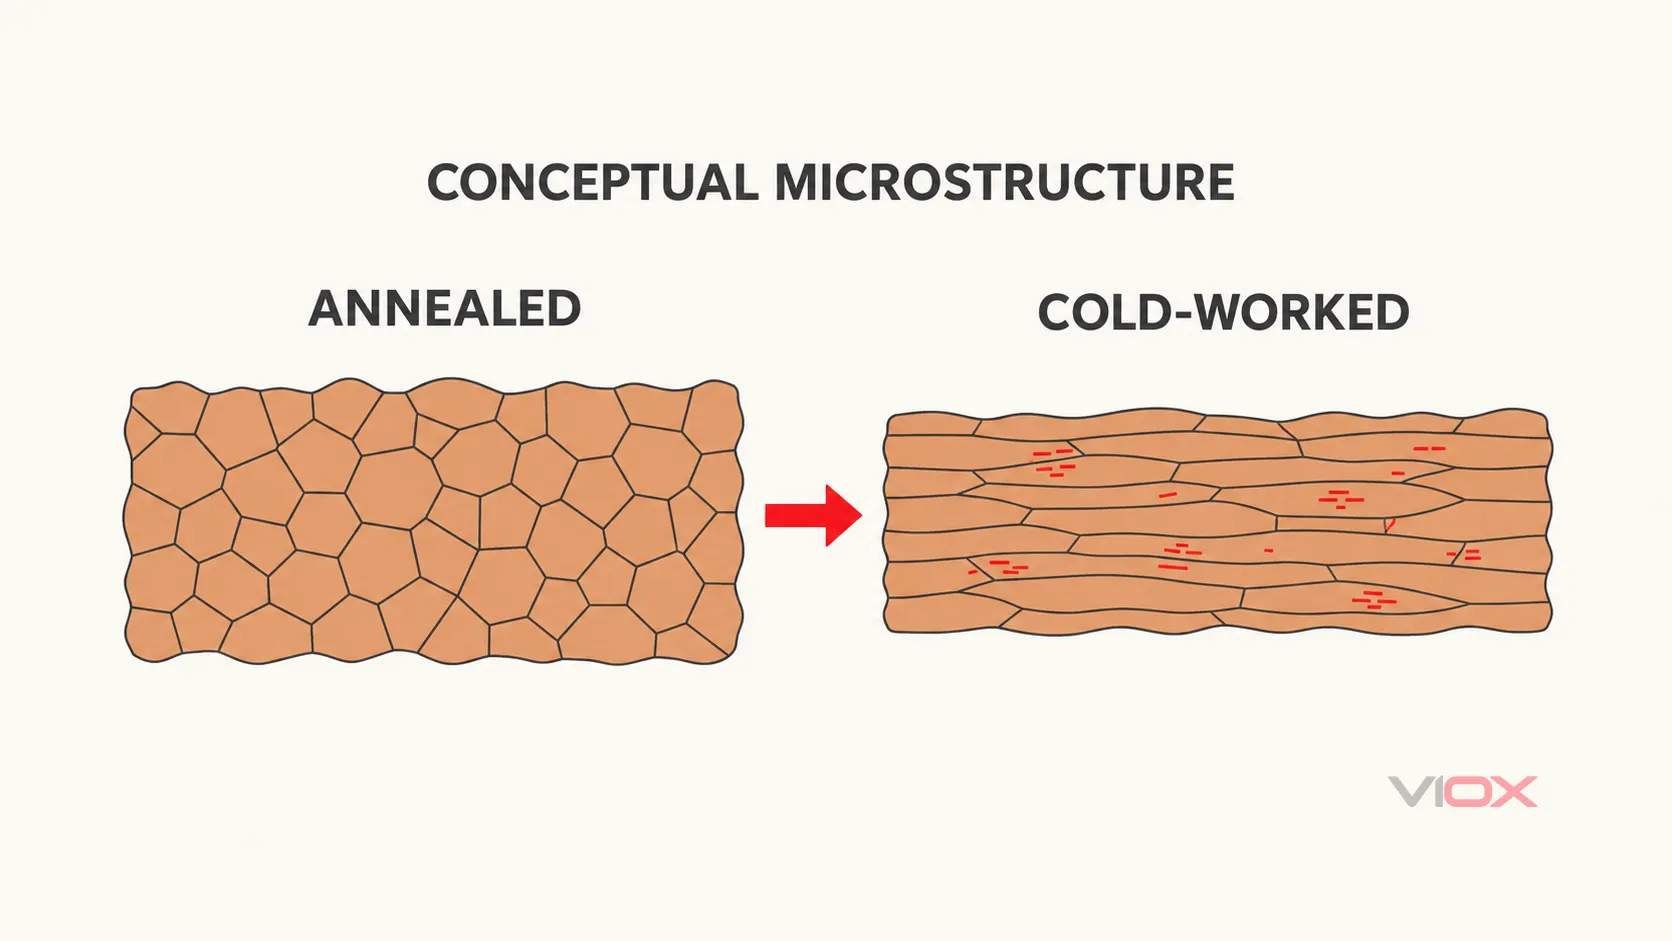
概念的なミクロ構造であり、顕微鏡画像や測定された結晶粒径の比較ではありません。この図は変形を示しており、導電率の変化を定量化するものではありません。.
低下率が一定でない理由
その効果は、組成、初期ミクロ構造、変形量と方向、およびその後の熱処理に依存します。軽い仕上げ加工と重度に引き伸ばされた線材では、必ずしも同じ状態が維持されるわけではありません。.
また、考えられるすべての変形スケジュールを通じて、導電率が単調に低下することが保証されているわけでもありません。 低酸素銅線の2021年主要研究 調査条件下での加工ひずみに対して、減少後に増加したことを報告した。結晶粒界、組織、再結晶が応答に寄与した。この実験は、普遍的な規則に対する警告であり、推奨されるバスバー加工スケジュールではない。.
調達においては、指定されたグレードと最終焼き戻しに対する宣言された最小導電率が、一般的な「純銅」値からの仮定された減算よりも有用である。単位および参照基準については、 導電率、抵抗率、および%IACSの説明.
熱間圧延銅 vs 冷間圧延銅: 最終状態の比較
熱間圧延と冷間圧延は加工経路を説明する。焼きなまし、半硬質、硬質は材料の状態を説明する。これらのラベルは異なる質問に答え、銅製品は納品前に複数の経路を通過する可能性がある。.
熱間加工は、適切な加工条件下で回復または再結晶を可能にする。これにより、残留加工硬化効果を低減できるが、 熱間圧延は完全焼きなましの同義語ではない. 。その後の仕上げ、変形、熱履歴は依然として重要である。逆に、冷間圧延製品は後で焼きなましされる場合がある。 銅開発協会(Copper Development Association)の焼きなまし調質ガイダンス 冷間加工後の焼きなましについて明記しています。.
以下の比較は、同じ銅グレードおよび組成を前提とし、導電率は同じ基準温度で評価されます。これは定性的な期待値であり、許容限界ではありません。.
| 供給状態 | プロセスラベルが確立するもの | 電気的解釈 | 機械的解釈 |
|---|---|---|---|
| 熱間圧延銅 | 高温圧延が発生した | ラベルだけでは導電性は確立されず、他の納入製品に対する優位性を証明するものではありません | 納入された調質および強度を確認してください。完全に焼きなましされた状態であると仮定しないでください |
| 冷間圧延された銅で、冷間加工が維持されているもの | 圧延による変形が、その影響を除去するには不十分な後続の焼きなましなしに残っている | 導電性は、適切に焼きなましされた状態の同じ材料よりも低い場合があります | 降伏強度と硬度は一般的に増加し、成形性は低下する可能性があります |
| 冷間圧延後、適切に焼きなましされた銅 | 冷間圧延の後、保持状態を変更する熱処理が行われました。 | 導電率は、グレードの焼鈍値に向かって回復する可能性があります。実際の結果を確認してください。 | 加工硬化強度は低減され、延性が回復する可能性があります。 |
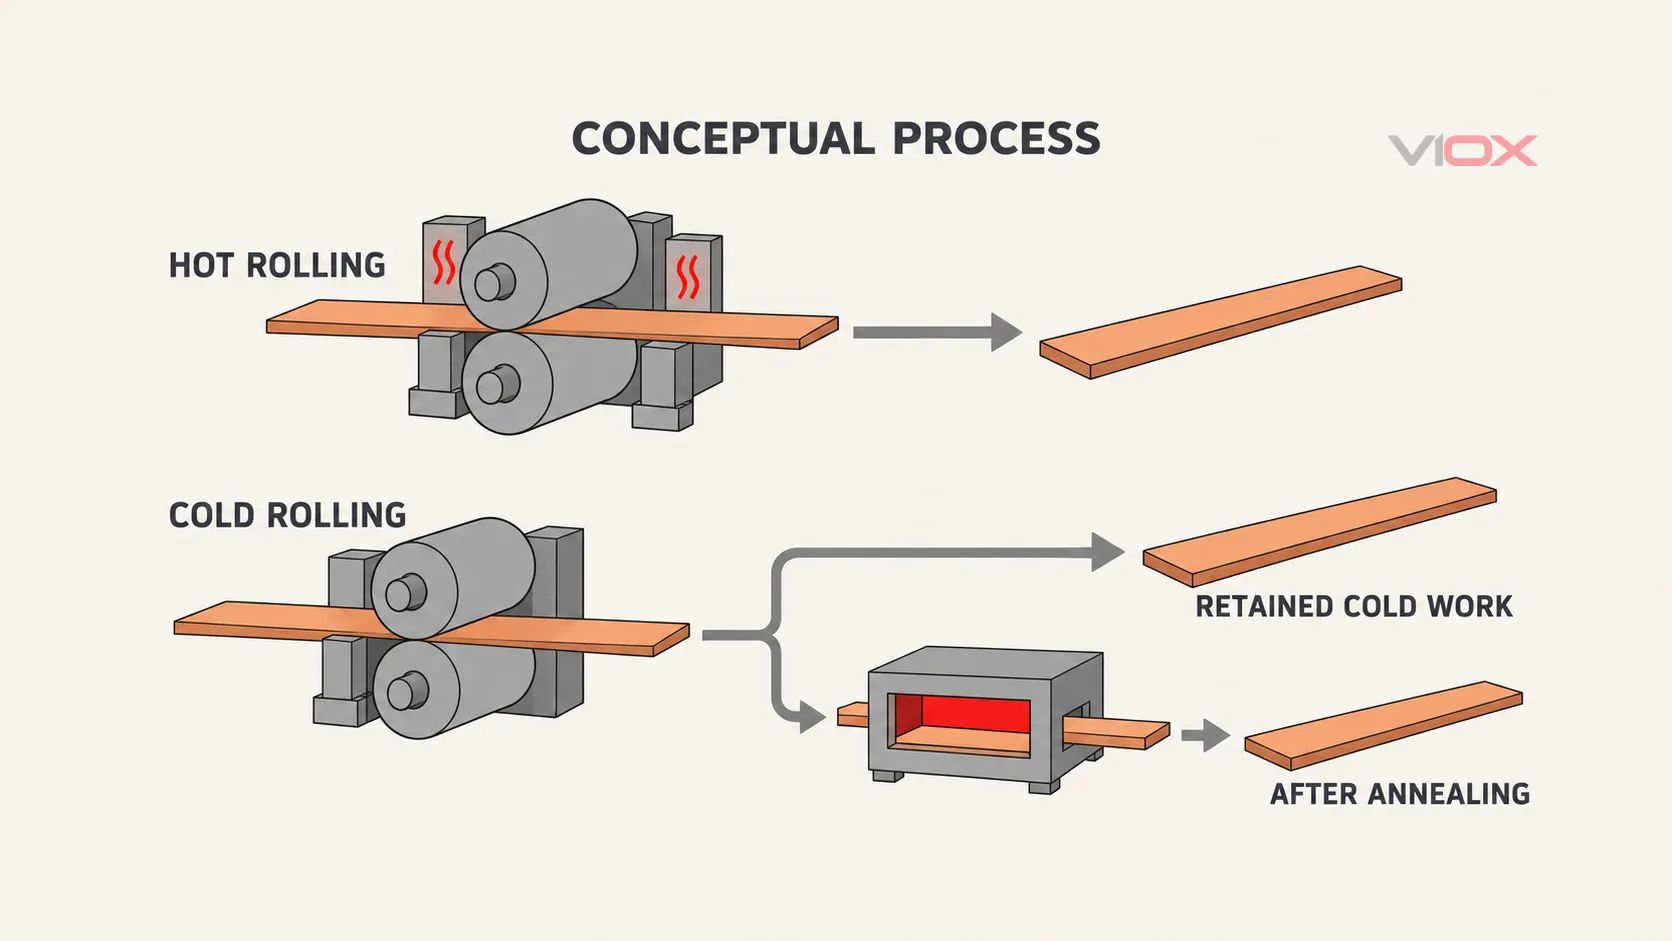
プロセス状態マップのみ。矢印は製造シーケンスを示しており、電気配線、測定された導電率、または正確な製造レシピを示すものではありません。.
バスバーの比較については、次の質問をしてください。製品は同じグレードですか?同じ温度でテストされましたか?最終的な焼き戻し状態は何ですか?各サプライヤーは最小限の導電率と機械的特性を保証していますか?
表面の外観は、これらの質問に対する答えではありません。滑らかで明るい冷間圧延バーが、自動的に導電性が低いわけではなく、熱間加工された表面が高導電性の証明でもありません。表面の状態は接続部では重要ですが、バルク材料の特性とは異なります。.
熱処理済みおよび硬引抜きデータの歴史的分析
1911年のWolffとDellingerによる論文、「, 市販銅の電気伝導率」, 、焼きなまし銅線と硬引き銅線の比較。.
これらの表IIは、 最初の製造業者のサンプルグループを, 使用することを意味します。これは、印刷されたアニーリングされた平均値を使用するのではなく、ワイヤサイズごとに3回の測定値を平均したものです。差は丸められる前に計算されます。.
| B&Sワイヤサイズ | 焼きなまし平均値(元の導電率基準) | 硬引き平均値(元の導電率基準) | 差(パーセントポイント) |
|---|---|---|---|
| No.6 | 100.18% | 97.78% | 2.40 |
| No.12 | 100.32% | 97.48% | 2.84 |
| No.18 | 100.19% | 97.10% | 3.09 |
この論文では、同じ材料ロットからの読み取り値をペアにしています。No.6およびNo.18の証拠は限定的であり、描画方法がサイズ傾向に影響を与えたと注意喚起しています。これにより、固有のワイヤ直径の規則は確立されません。.
2つの解釈上の制限が不可欠です。まず、2つのパーセント導電率の読み取り値を差し引くと パーセントポイント, となり、自動的に相対パーセント損失になるわけではありません。第二に、表は、摂氏20度における論文の歴史的な質量抵抗率の参照値を使用しています。これは、1913年に確立された IACS参照よりも前のものです。, 、したがって、これらの測定値を単に最新の%IACSとして再ラベル付けしてはなりません。これは、熱間圧延対冷間圧延バスバーテストではなく、焼きなまし線対硬引き線の比較です。.
導電率の変化がブスバー損失に意味すること
導電率は、導体の長さと断面積を通じたバルク抵抗に影響します。
R = L / (sigma x A)
P = I^2 x R
ここで、, R はオーム単位の抵抗、, L はメートル単位の長さ、, sigma はメートル単位の体積電気伝導率(シーメンス)、, A は平方メートル単位の断面積、および P ワット単位の抵抗電力損失(電流値において) I アンペア単位。.
DCの例:100% 対 97% IACS
同一の形状を持つ、直線で均一な2本の銅導体を仮定し、両方を以下で評価します。 摂氏20度:
- 長さ:1メートル。.
- 断面積:100平方ミリメートル、または
0.0001 m^2. - 電流:200 A DC。.
- 導体A:想定値
58 MS/m, 、約100% IACS。. - 導体B:想定値
0.97 x 58 = 56.26 MS/m, 、約97% IACS。.
これらは測定されたVIOX値や過去の表の再構築ではなく、計算入力として宣言されたものです。これらは、独立した 銅(バスバー用)ガイダンスで議論されている導電率の違いの規模を表しています。, 、セクション1.2.2.1.2。.
R_A = 1 / (58,000,000 x 0.0001)
    = 0.000172414 オーム

R_B = 1 / (56,260,000 x 0.0001)
    = 0.000177746 オーム

R_B / R_A = 100 / 97 = 1.03093| 計算値 | 導体A | 導体B |
|---|---|---|
| バルク抵抗 | 172.41 マイクロオーム | 177.75 マイクロオーム |
| 200 A における電力損失 | 6.90 W | 7.11 W |
| 200 A における電圧降下 | 34.48 mV | 35.55 mV |
それらの仮定の下では、導体 B は約 3.09 倍の抵抗と抵抗損失があります, 、1メートル区間で約0.21Wの増加。導電率と抵抗率は互いに逆数の関係にあるため、抵抗の増加は導電率の3パーセントポイントの差と正確に一致するわけではありません。.
この例は、バルク材の挙動を分離したものです。接合部、穴、断面積の変化、ACの表皮効果や近接効果、および導体が暖まることによる抵抗の増加は除外されています。これは動作温度の予測、許容温度上昇の計算、または検証済みの200 A定格ではありません。.
なぜこれがアンペア数 derating を確立しないのか
バスバーの許容電流は、発熱と除熱、動作温度限界、寸法、筐体条件、および接続に依存します。材料の導電率は1つの入力です。3ポイントの導電率の変更を、普遍的な3パーセントの電流定格削減に変換することはできません。.
機械的強度も重要です。導電率のみを目的として選択された柔らかい状態は、永久変形に対する設計の耐性や成形上の制約を満たさない可能性があります。より硬い状態は、その電気的および機械的な証拠がアセンブリをサポートする場合に有用である可能性があります。短絡性能は、温度ラベルではなく、完全な配置の評価を必要とします。.
モジュラー配電の場合、 MCB用バスバー選定ガイド はデバイスの互換性と定格をカバーします。銅の導電率がわかっている場合でも、これらのチェックは引き続き必要です。.
材質の状態を指定し、次に母線を確認してください。
銅バスバー、銅アースまたはニュートラルバー、および銅端子部品については、納入された状態を特定する証拠を要求してください。有用な材料記録には以下を含めるべきです。
| 要求すべき証拠 | 回答する質問 |
|---|---|
| 銅の等級および適用される材料仕様 | 比較対象部品は、単に両方とも銅と記載されているだけでなく、実際に同じ材料ですか? |
| 最終的な調質または合意された納入条件の指定 | 冷間加工が維持されているか、部分的に緩和されているか、または焼きなましが続いているか? |
| 基準温度における最小導電率または最大抵抗率 | この等級および条件に対して保証されている電気的特性は何ですか? |
| 部品に適した機械的特性 | 供給状態は、関連する強度および成形要件を満たしていますか? |
| 完成寸法および関連公差 | 実際の導体断面積は抵抗計算と一致していますか? |
| 試験方法、サンプリング基準、およびロットトレーサビリティ | 宣言された特性は、納入された材料に接続できますか? |
研磨された表面または硬度測定値だけでは、電気伝導性を確立できません。同様に、原材料証明書だけでは、完成したバスバーの温度上昇、端子適合性、またはアセンブリ短絡性能を検証することはできません。.
バルク抵抗と接続抵抗は分けてください。接続部で発熱が集中している場合、銅のテンパーを変更しても、そのインターフェースを確認する代わりにはなりません。 銅バスバー接続部の過熱の説明 接触圧力、劣化、および温度効果に対処します。これらのメカニズムは、完全なバーの伝導率の変化とは異なります。.
取り付けられた母線に通電性を回復させようとして加熱しないでください。材料の熱処理は、機械的特性、寸法、めっき、および隣接する絶縁材を変更する可能性があります。必要な焼きなましは、管理された製造仕様内で行われ、その後、完成部品の検証が行われるべきです。.
より広範なシステムコンテキストについては、 母線概要. を使用してください。評価する際には VIOX MCB 母線, の、この例から導電率または電流定格を割り当てるのではなく、正確なモデルの材料および製品ドキュメントを要求してください。.
仕様には、納入されるものを記述する必要があります。 銅のグレード、最終焼き戻し、電気的特性、および機械的要件。「熱間圧延」および「冷間圧延」は有用なプロセス情報ですが、どちらもその証拠に取って代わるものではありません。.
出典
- Wolff, F. A. および Dellinger, J. H. (1911)、, 市販銅の電気伝導率」, 、表IIおよびサンプルペアリング、描画方法、導電率パーセントに関する議論。.
- Copper Development Association / European Copper Institute (2014)、, 、銅バー用: 設計および設置ガイド, 、導電率、機械的特性、および電流容量の原則。この版は技術的背景であり、現在の必須プロジェクト要件の声明ではありません。.
- Yang および同僚 (2021)、, 低酸素銅線の微細構造、機械的特性、および電気伝導率に対する冷間引抜ひずみの影響, 、調査されたワイヤ加工条件に関する一次研究。.
- 銅開発協会、, 焼なまし調質, 冷間圧延調質そして 導電率に関する考察.
- 銅開発協会 (2006)、, 高銅合金, 、電気伝導率/抵抗率セクション、IACS参照日および58 MS/m基準のみ。.