

Na této stránce
Ano. Zesílená práce za studena obvykle snižuje elektrickou vodivost vysoce vodivé mědi, zatímco zvyšuje její pevnost a tvrdost. Velikost změny závisí na třídě mědi, deformaci a následném tepelném zpracování. U sběrnic určete konečnou temperaci a vodivost, nikoli pouze “válcované za tepla” nebo “válcované za studena”. Rozdíl ve vodivosti není univerzálním snížením proudové zatížitelnosti.
Redakční tým VIOX. Toto je vysvětlení materiálů založené na zdrojích; historická měření, koncepční ilustrace a ilustrativní výpočet níže nejsou výsledky testů produktů VIOX.
Proč tváření za studena mění vodivost mědi
Válcování za studena, tažení a tváření trvale deformují měď pod podmínkami potřebnými pro podstatnou rekrystalizaci. “Za studena” popisuje metalurgický proces, nikoli nutně neobvykle nízkou okolní teplotu. Deformace mění strukturu zrna a zavádí defekty, včetně dislokací. Tyto změny mohou bránit transportu elektronů a ztěžovat další plastickou deformaci.
Praktickým kompromisem je zvýšená mez kluzu a tvrdost s určitou ztrátou vodivosti. Zvýšená pevnost by neměla být zaměňována s ekvivalentním zvýšením modulu pružnosti: pevnější měděná tyč lépe odolává trvalé deformaci, aniž by se proporcionálně stala tužší z hlediska pružnosti.
Na stránkách Pokyny pro kalení za studena válcovaného mědi od Copper Development Association vysvětlují nárůst pevnosti v tahu a meze kluzu. Jeho diskuse o vodivosti také identifikuje mírné snížení vodivosti spojené se zbytkovou prací za studena.
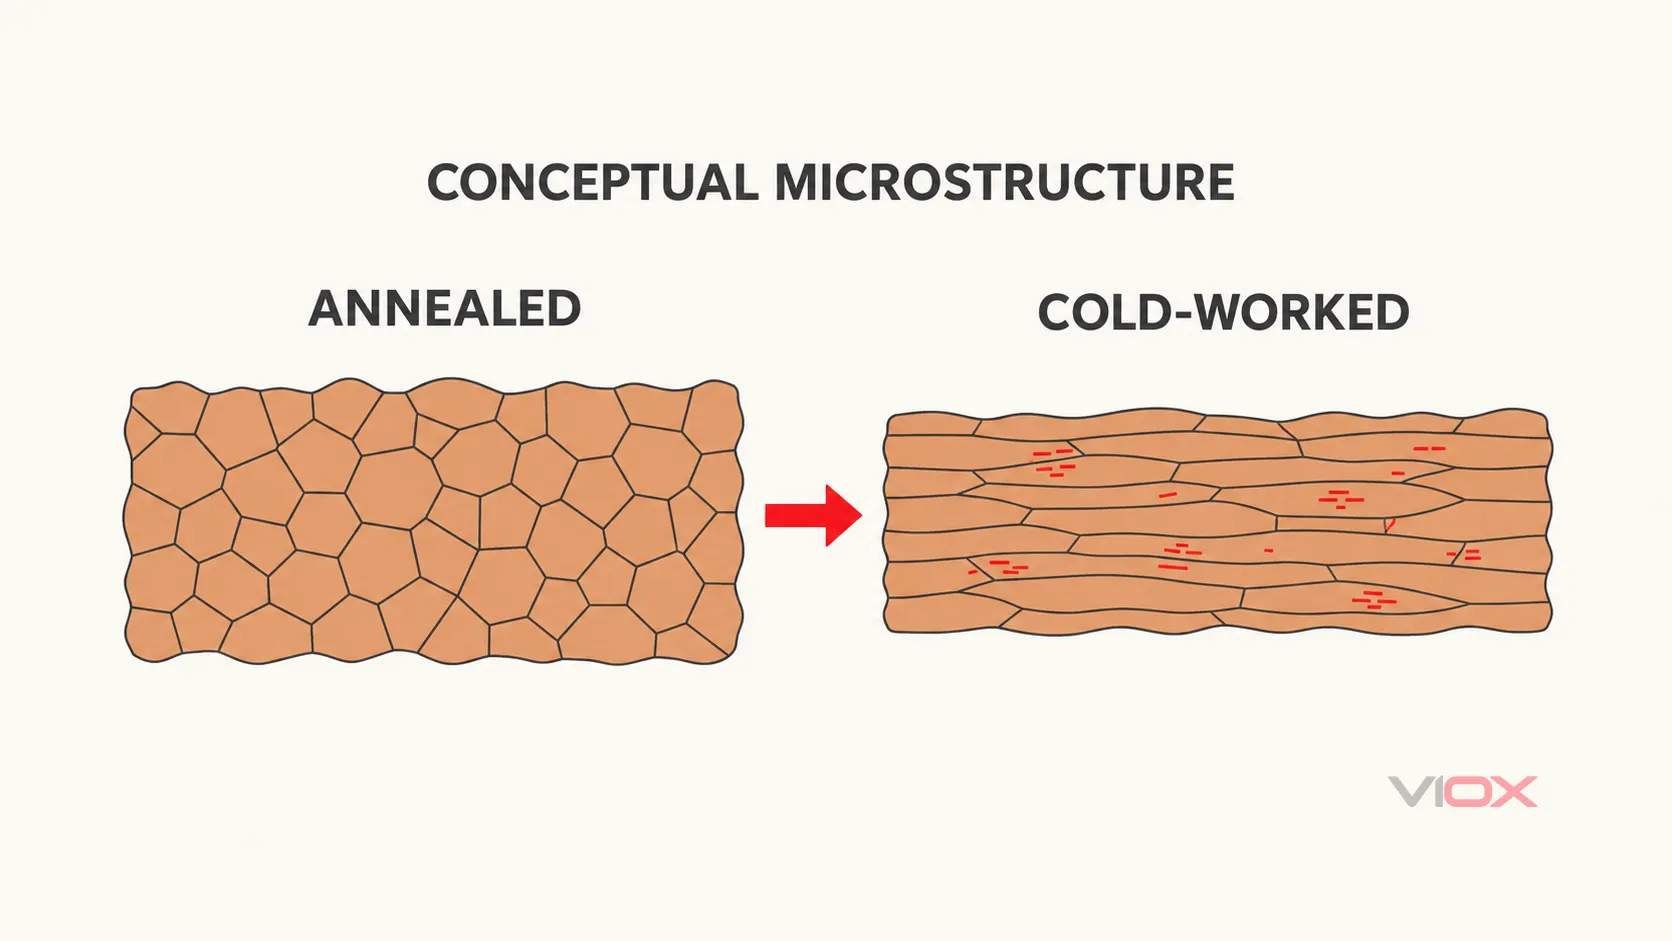
Konceptuální mikrostruktura, nikoli mikroskopický snímek nebo měřené srovnání velikosti zrn. Diagram znázorňuje deformaci; nekvantifikuje změnu vodivosti.
Proč snížení není pevné procento
Účinek závisí na složení, výchozí mikrostruktuře, množství a směru deformace a jakémkoli následném tepelném zpracování. Lehké dokončovací operace a silně tažený drát nemusí nutně zachovat stejný stav.
Vodivost také nemusí nutně klesat monotónně při každém možném plánu deformace. A Primární studie nízko-kyslíkového měděného drátu z roku 2021 hlásila pokles následovaný nárůstem s tažným namáháním ve zkoumaných podmínkách. K odpovědi přispěly hranice zrn, textura a rekrystalizace. Tento experiment je varováním proti univerzálnímu pravidlu, nikoli doporučeným postupem pro zpracování sběrnic.
Pro zadávání zakázek je deklarovaná minimální vodivost pro specifikovaný stupeň a konečný stav užitečnější než předpokládané snížení z obecné hodnoty “čisté mědi”. Jednotky a referenční základ viz vodivost, měrný odpor a %IACS vysvětleny.
Měď tvářená za tepla vs. tvářená za studena: Porovnání konečného stavu
Horké válcování a studené válcování popisují výrobní postupy. Žíhaný, polotvrdý a tvrdý popisují stav materiálu. Tyto označení odpovídají na různé otázky a měděný produkt může před dodáním projít více než jednou cestou.
Horké zpracování umožňuje zotavení nebo rekrystalizaci za vhodných podmínek zpracování. To může snížit zbytkový efekt zpevnění tahem, ale horko-válcovaný není synonymem pro plně žíhaný. Pozdější dokončovací práce, deformace a tepelná historie jsou stále důležité. Naopak, produkt válcovaný za studena může být následně žíhán. Pokyny pro žíhání mědi od Copper Development Association explicitně popisuje žíhání po tváření za studena.
Následující srovnání předpokládá stejnou třídu a složení mědi, přičemž vodivost je hodnocena při stejné referenční teplotě. Poskytuje kvalitativní očekávání, nikoli limity pro přijetí.
| Dodávaný stav | Co stanoví označení procesu | Elektrická interpretace | Mechanická interpretace |
|---|---|---|---|
| Měď tvářená za tepla | Válcování za zvýšené teploty proběhlo | Samotný štítek nedokazuje vodivost ani nepřevyšuje jiný dodaný produkt | Ověřte dodanou mez kluzu a pevnost; nepředpokládejte plně žíhaný stav |
| Za studena válcovaný měď se zachovanou deformací za studena | Deformace válcováním zůstává bez dostatečného následného žíhání k odstranění jejího účinku | Vodivost může být nižší než u stejného materiálu ve vhodně žíhaném stavu | Mez kluzu a tvrdost se obecně zvyšují; tvárnost se může snížit |
| Za studena válcovaný, poté dostatečně žíhaný měď | Po tváření za studena následovalo tepelné zpracování, které změnilo zachovaný stav. | Vodivost se může obnovit směrem k žíhané hodnotě daného stupně; ověřte skutečný výsledek. | Pevnost v důsledku práce za studena může být snížena a tažnost obnovena. |
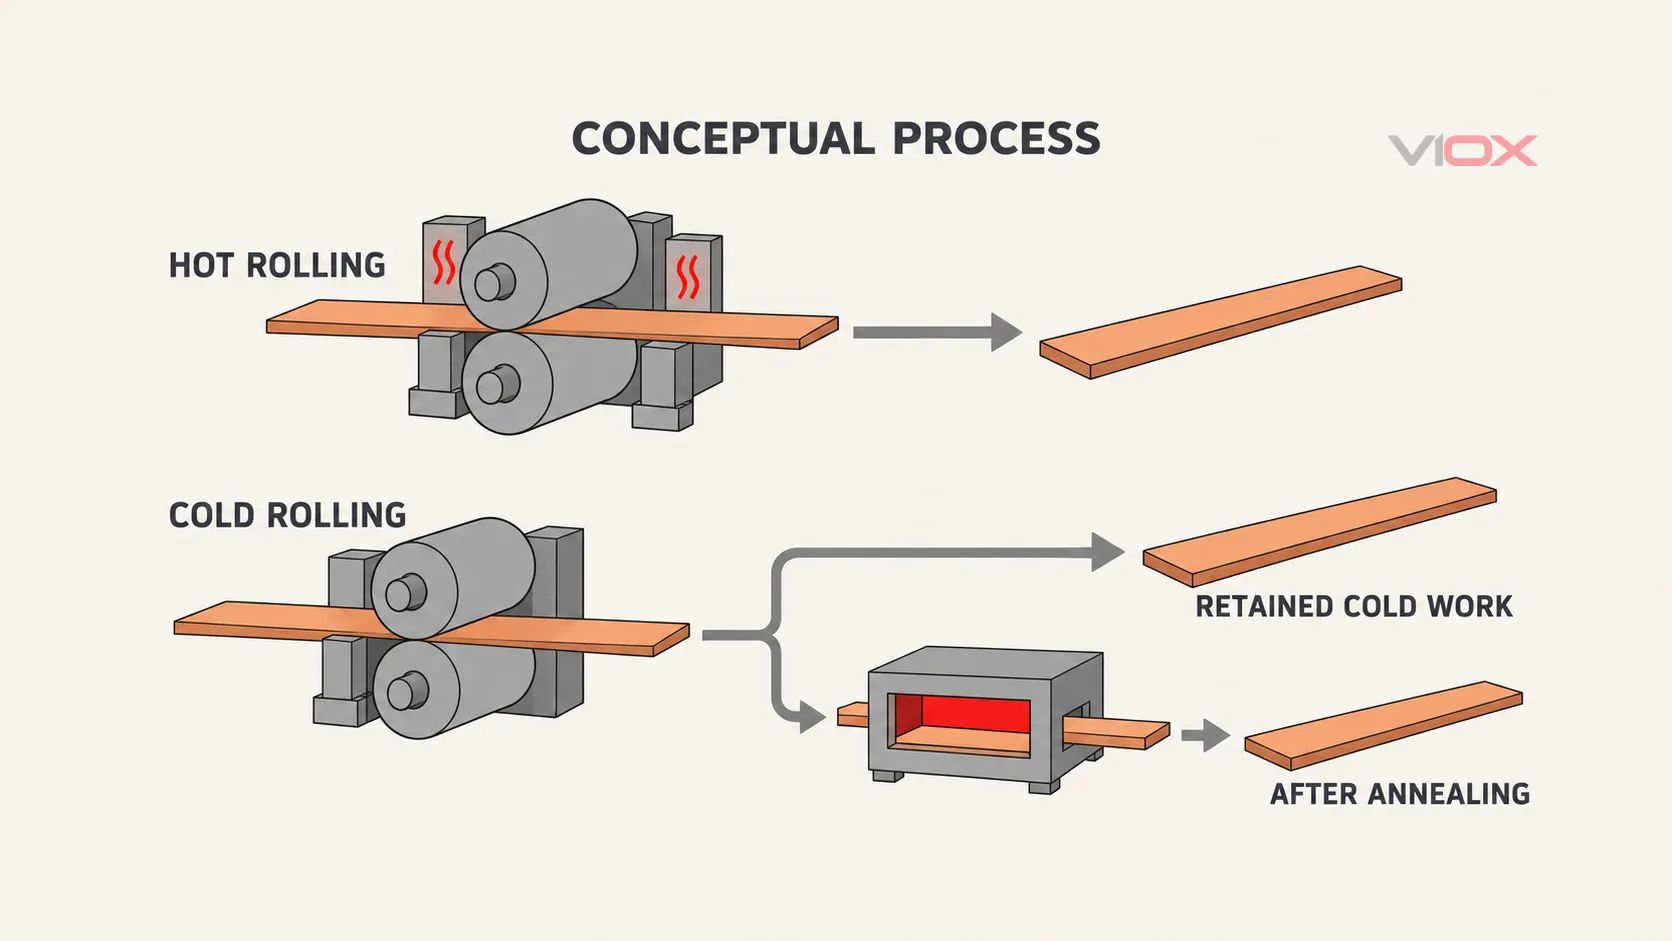
Pouze mapa stavu procesu. Šipky popisují výrobní sekvenci, nikoli elektrické zapojení, měřenou vodivost nebo přesný výrobní postup.
Pro porovnání sběrnic se zeptejte: Jsou produkty stejného stupně? Byly testovány při stejné teplotě? Jaký je konečný stav? Jakou minimální vodivost a mechanické vlastnosti zaručuje každý dodavatel?
Vzhled povrchu není odpovědí na tyto otázky. Hladká, lesklá tyč tvářená za studena není automaticky méně vodivá a povrch po tváření za tepla není důkazem vyšší vodivosti. Stav povrchu je důležitý ve spoji, ale je odlišný od vlastnosti objemového materiálu.
Co ukazují historická data žíhaného a taženého drátu
Práce Wolffa a Dellingera z roku 1911, Elektrická vodivost komerční mědi, ve srovnání s žíhanými a taženými za studena komerčními měděnými vodiči.
Tyto hodnoty v tabulce II používají první skupinu vzorků výrobce, v průměru tři měření na velikost vodiče namísto použití tištěného sdruženého žíhaného průměru. Rozdíly se počítají před zaokrouhlením.
| Velikost vodiče B&S | Žíhaný průměr, původní základ procentuální vodivosti | Průměr tažený za studena, původní základ procentuální vodivosti | Rozdíl, procentní body |
|---|---|---|---|
| Č. 6 | 100.18% | 97.78% | 2.40 |
| Č. 12 | 100.32% | 97.48% | 2.84 |
| Č. 18 | 100.19% | 97.10% | 3.09 |
Práce páruje údaje ze stejné šarže materiálu. Varuje, že důkazy č. 6 a č. 18 byly omezené a postupy kreslení ovlivnily trend velikosti. To nestanovuje vnitřní pravidlo pro průměr drátu.
Dva interpretační limity jsou nezbytné. Zaprvé, odečtení dvou procentuálních vodivostí produkuje procentní body, nikoli automaticky relativní procentuální ztrátu. Zadruhé, tabulka používá historickou referenci měrného odporu papíru při 20 stupních Celsia. Předchází referenci IACS zavedené v roce 1913, takže tato měření nesmí být jednoduše označena jako moderní %IACS. Jedná se o porovnání žhaveného a taženého drátu, nikoli o test žhavých a tažených sběrnic.
Co změna vodivosti znamená pro ztráty na přípojnicích
Vodivost ovlivňuje objemový odpor v závislosti na délce a průřezu vodiče:
R = L / (sigma x A)
P = I^2 x R
Zde, R je odpor v ohmech, L je délka v metrech, sigma je objemová elektrická vodivost v siemens na metr, A je plocha průřezu v metrech čtverečních a P je odporová ztráta výkonu ve wattech při proudu I v ampérech.
Ilustrativní příklad DC: 100% vs 97% IACS
Předpokládejme dva rovné, uniformní měděné vodiče s identickou geometrií, oba hodnocené při 20 stupních Celsia:
- Délka: 1 metr.
- Průřez: 100 milimetrů čtverečních, neboli
0,0001 m^2. - Proud: 200 A DC.
- Vodič A: předpokládaná
58 MS/m, přibližně 100% IACS. - Vodič B: předpokládaná
0,97 x 58 = 56,26 MS/m, přibližně 97% IACS.
Toto jsou deklarované vstupní hodnoty pro výpočet, nikoli naměřené hodnoty VIOX nebo rekonstrukce historické tabulky. Představují rozsah rozdílu vodivosti diskutovaný v nezávislé Směrnici pro měděné přípojnice, sekce 1.2.2.1.2.
R_A = 1 / (58,000,000 x 0.0001)
    = 0.000172414 ohm

R_B = 1 / (56,260,000 x 0.0001)
    = 0.000177746 ohm

R_B / R_A = 100 / 97 = 1.03093| Vypočtená hodnota | Vodič A | Vodič B |
|---|---|---|
| Objemový odpor | 172,41 mikroohmů | 177,75 mikroohmů |
| Ztráta výkonu při 200 A | 6,90 W | 7,11 W |
| Úbytek napětí při 200 A | 34,48 mV | 35,55 mV |
Za těchto předpokladů má vodič B přibližně o 3,09 % vyšší odpor a odporovou ztrátu, nárůst o přibližně 0,21 W na jednometrovém úseku. Vodivost a měrný odpor jsou převrácené veličiny, takže nárůst odporu není přesně tříprocentní rozdíl ve vodivosti.
Tento příklad izoluje chování objemového materiálu. Nezahrnuje spoje, otvory, měnící se průřezy, AC povrchové a blízkostní jevy a zvýšení odporu při zahřívání vodičů. Nejedná se o predikci provozní teploty, výpočet přípustného nárůstu teploty ani o ověřené jmenovité zatížení 200 A.
Proč toto neustanovuje snížení proudové zatížitelnosti
Přípustný proud sběrnice závisí na generování tepla a jeho odvádění, limitech provozní teploty, rozměrech, podmínkách pouzdra a spojích. Vodivost materiálu je jedním ze vstupů. Tříbodová změna vodivosti nemůže být přeměněna na univerzální tříprocentní snížení proudové zatížitelnosti.
Mechanická pevnost je také důležitá. Měkký stav zvolený pouze pro vodivost nemusí splňovat odolnost konstrukce proti trvalé deformaci nebo omezení tvarování. Tvrdší stav může být užitečný, pokud jeho elektrické a mechanické důkazy podporují sestavu. Výkon při zkratu vyžaduje vyhodnocení kompletního uspořádání, nikoli označení tempery.
Pro modulární distribuci, Průvodce výběrem přípojnic pro jističe (MCB) pokrývá kompatibilitu a jmenovité hodnoty zařízení. Tyto kontroly zůstávají nezbytné i v případě, že je známa vodivost mědi.
Určete stav materiálu a poté ověřte sběrnici
Pro měděné sběrnice, měděné zemnící nebo nulové lišty a měděné svorkové části vyžádejte důkazy, které identifikují dodaný stav. Užitečný záznam o materiálu by měl zahrnovat:
| Požadované důkazy | Otázka, na kterou odpovídá |
|---|---|
| Třída mědi a příslušná specifikace materiálu | Jsou porovnávané díly skutečně ze stejného materiálu, namísto toho, aby byly pouze oba popsány jako měď? |
| Konečná temperace nebo dohodnuté označení dodacího stavu | Je zachováno tváření za studena, částečně uvolněno nebo následováno žíháním? |
| Minimální vodivost nebo maximální rezistivita s referenční teplotou | Jaká elektrická vlastnost je zaručena pro tuto třídu a stav? |
| Mechanické vlastnosti vhodné pro daný díl | Splňuje dodaný stav příslušné požadavky na pevnost a tváření? |
| Výsledné rozměry a relevantní tolerance | Odpovídá skutečný vodivý průřez výpočtu odporu? |
| Metoda zkoušky, základ pro odběr vzorků a sledovatelnost šarže | Lze deklarovanou vlastnost spojit s dodaným materiálem? |
Leštěný povrch nebo hodnota tvrdosti samy o sobě neprokazují elektrickou vodivost. Stejně tak certifikát suroviny nemůže sám o sobě ověřit nárůst teploty hotové sběrnice, kompatibilitu svorek nebo výkon při zkratu sestavy.
Udržujte objemový a spojovací odpor odděleně. Pokud je ohřev soustředěn na spoji, změna kalení mědi nenahrazuje kontrolu tohoto rozhraní. přehřívání spoje měděné sběrnice vysvětlení řeší tlak na kontakt, degradaci a teplotní vlivy; tyto mechanismy se liší od změny vodivosti neporušené tyče.
Nezahřívejte instalovanou sběrnici, abyste se pokusili obnovit vodivost. Tepelné zpracování materiálu může změnit mechanické vlastnosti, rozměry, pokovení a přilehlou izolaci. Jakékoli požadované žíhání patří do řízené výrobní specifikace, následované ověřením hotového dílu.
Pro širší kontext systému použijte přehled sběrnic. Při hodnocení sběrnic VIOX MCB, vyžádejte si dokumenty o materiálu a produktu přesného modelu, nikoli přiřazujte vodivost nebo proudové hodnocení z tohoto příkladu.
Specifikace by měla popisovat, co je dodáno: stupeň mědi, konečný stav, elektrické vlastnosti a mechanické požadavky. “Válcované za tepla” a “válcované za studena” jsou užitečné informace o procesu, ale ani jedno nenahrazuje tento důkaz.
Zdroje
- Wolff, F. A. a Dellinger, J. H. (1911), Elektrická vodivost komerční mědi, tabulka II a diskuse o párování vzorků, kreslení a procentuální vodivosti.
- Copper Development Association / European Copper Institute (2014), Copper for Busbars: Guidance for Design and Installation, vodivost, mechanické vlastnosti a principy proudové zatížitelnosti. Toto vydání je technickým podkladem, nikoli prohlášením o aktuálních povinných požadavcích projektu.
- Yang a kolektiv (2021), Effect of cold drawing strain on the microstructure, mechanical properties and electrical conductivity of low-oxygen copper wires, primární výzkum zkoumaných podmínek zpracování drátu.
- Copper Development Association, Žíhané stavy, Stavy za studenaa Diskuse o vodivosti.
- Copper Development Association (2006), Vysokoměděné slitiny, sekce Elektrická vodivost/měrný odpor, pouze pro referenční datum IACS a základ 58 MS/m.