

اس صفحے پر
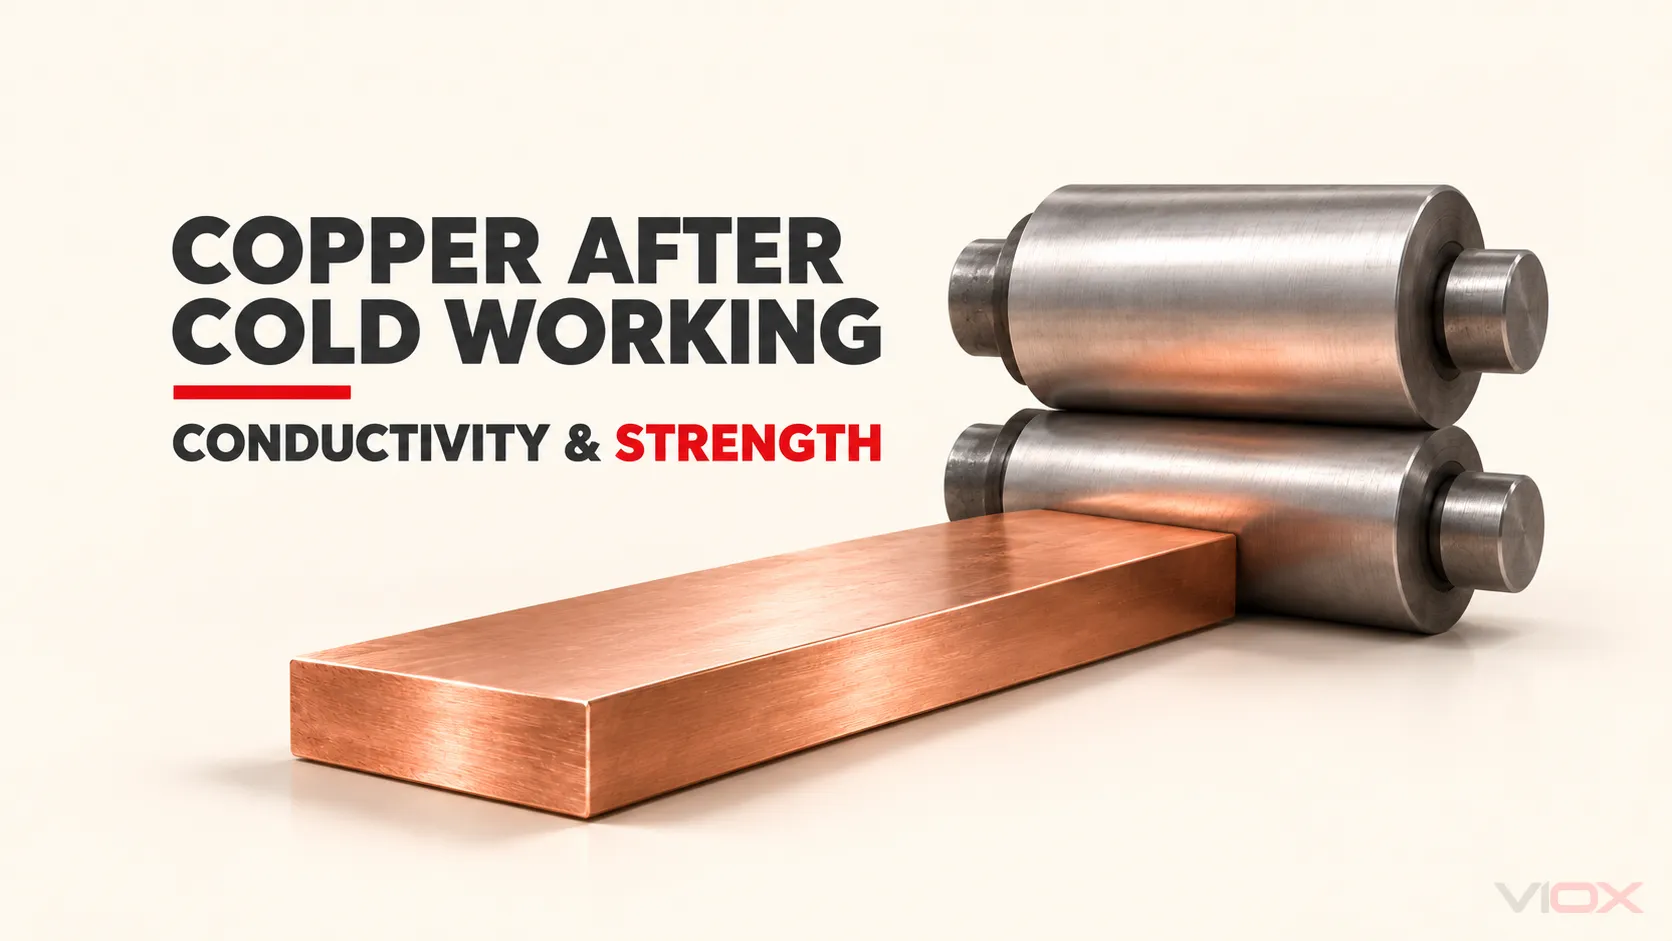
جی ہاں۔ برقرار کولڈ ورک عام طور پر ہائی کنڈکٹیویٹی کاپر کی برقی چالکتا کو کم کرتا ہے جبکہ اس کی طاقت اور سختی کو بڑھاتا ہے۔ تبدیلی کا سائز کاپر گریڈ، اخترتی اور بعد میں گرمی کے علاج پر منحصر ہے۔ بس بارز کے لیے، مخصوص کریں فائنل ٹیمپر اور کنڈکٹیویٹی, ، نہ کہ صرف “ہاٹ رولڈ” یا “کولڈ رولڈ”۔ کنڈکٹیویٹی کا فرق کرنٹ ریٹنگ میں عالمی کمی نہیں ہے۔.
وائکس ایڈیٹوریل ٹیم کے ذریعے۔. یہ ایک سورس پر مبنی مواد کی وضاحت ہے؛ تاریخی پیمائشیں، تصوراتی عکاسی اور ذیل میں مثالی حساب وائکس پروڈکٹ ٹیسٹ کے نتائج نہیں ہیں۔.
کولڈ ورکنگ تانبے کی کنڈکٹیویٹی کو کیوں تبدیل کرتی ہے
کولڈ رولنگ، ڈرائنگ اور فارمنگ کاپر کو مستقل طور پر اس طرح سے بگاڑ دیتے ہیں جو کافی حد تک دوبارہ کرسٹلائزیشن کے لیے درکار حالات سے نیچے ہو۔ “کولڈ” دھاتی عمل کو بیان کرتا ہے، نہ کہ ضروری طور پر غیر معمولی طور پر کم محیطی درجہ حرارت۔ اخترتی دانہ کی ساخت کو بدلتی ہے اور نقائص متعارف کراتی ہے، بشمول بے گھر ہونا۔ یہ تبدیلیاں الیکٹران کی نقل و حمل میں رکاوٹ ڈال سکتی ہیں جبکہ مزید پلاسٹک اخترتی کو زیادہ مشکل بنا سکتی ہیں۔.
عملی سمجھوتہ یہ ہے کہ پیداوار کی طاقت اور سختی میں اضافہ ہوتا ہے جبکہ کنڈکٹیویٹی میں کچھ کمی واقع ہوتی ہے۔ طاقت میں اضافہ کو لچکدار ماڈیولس میں مساوی اضافے کے ساتھ الجھن میں نہیں ڈالنا چاہئے: ایک مضبوط کاپر بار لچکدار طور پر متناسب طور پر سخت ہوئے بغیر مستقل اخترتی کا بہتر مقابلہ کر سکتا ہے۔.
دی کاپر ڈیولپمنٹ ایسوسی ایشن کی کولڈ رولڈ ٹیمپر رہنمائی تناؤ اور ییلڈ طاقت میں اضافے کی وضاحت کرتی ہے۔ اس کی کنڈکٹیویٹی بحث باقی ماندہ کولڈ ورک سے وابستہ کنڈکٹیویٹی میں معمولی کمی کی بھی نشاندہی کرتی ہے۔.
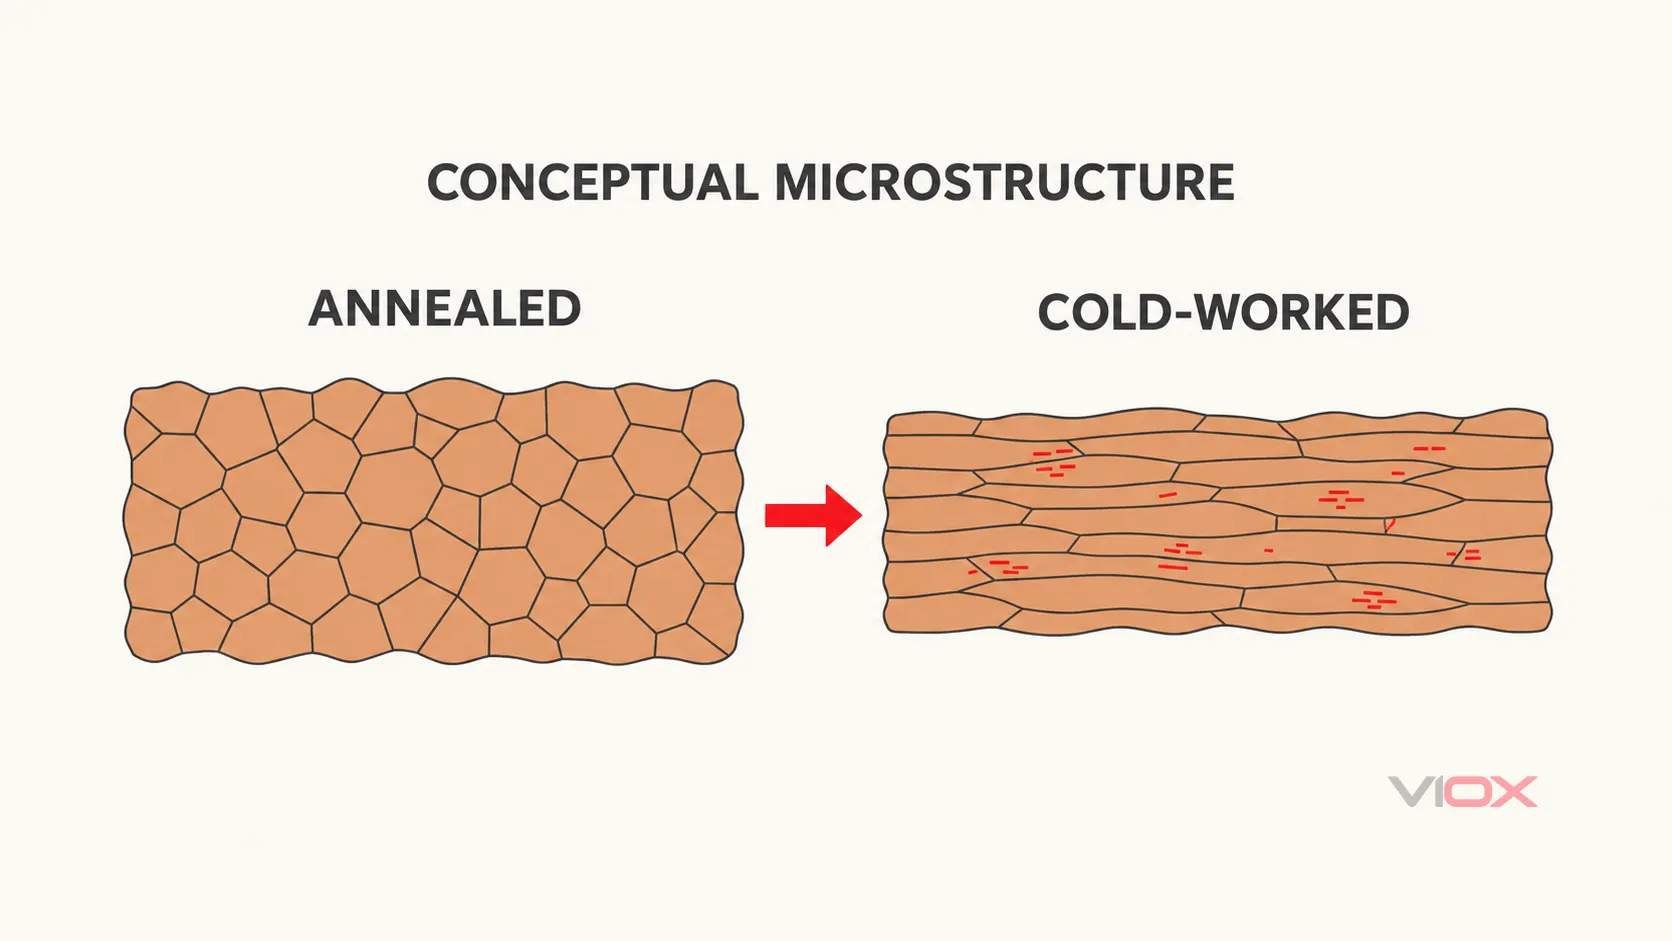
تصوراتی مائیکرو اسٹرکچر، مائیکروسکوپ امیج یا ناپی گئی گرین سائز کا موازنہ نہیں۔ یہ ڈایاگرام اخترتی کو واضح کرتا ہے؛ یہ کنڈکٹیویٹی میں تبدیلی کی مقدار نہیں بتاتا۔.
کمی فیصد میں مقرر کیوں نہیں ہوتی
یہ اثر ساخت، ابتدائی مائیکرو اسٹرکچر، اخترتی کی مقدار اور سمت، اور کسی بھی بعد کے تھرمل ٹریٹمنٹ پر منحصر ہوتا ہے۔ ہلکی فنشنگ آپریشن اور بھاری ڈرائنگ والے تار میں ضروری نہیں کہ ایک جیسی حالت برقرار رہے۔.
نہ ہی کنڈکٹیویٹی ہر ممکن اخترتی شیڈول کے ذریعے یکساں طور پر گرنے کی ضمانت ہے۔ ایک 2021 میں کم آکسیجن والے تانبے کے تاروں کا بنیادی مطالعہ نے اس کی تحقیقاتی شرائط میں ڈرائنگ تناؤ کے ساتھ کمی اور پھر اضافے کی اطلاع دی۔ دانہ کی حدود، ساخت اور دوبارہ کرسٹلائزیشن نے ردعمل میں حصہ لیا۔ وہ تجربہ ایک عالمگیر اصول کے خلاف انتباہ ہے، نہ کہ بس بار پروسیسنگ کا تجویز کردہ شیڈول۔.
خریداری کے لیے، مخصوص گریڈ اور حتمی ٹیمپر کے لیے اعلان کردہ کم از کم کنڈکٹیویٹی ایک عام “خالص تانبے” کی قدر سے سمجھے جانے والے کٹوتی سے زیادہ مفید ہے۔ اکائیوں اور حوالہ جات کے لیے، دیکھیں کنڈکٹیویٹی، مزاحمت اور %IACS کی وضاحت.
ہاٹ رولڈ بمقابلہ کولڈ رولڈ کاپر: حتمی حالت کا موازنہ کریں
ہاٹ رولنگ اور کولڈ رولنگ پروسیسنگ کے راستوں کو بیان کرتے ہیں۔ اینیلڈ، ہاف ہارڈ اور ہارڈ مواد کی حالتوں کو بیان کرتے ہیں۔ یہ لیبل مختلف سوالات کا جواب دیتے ہیں، اور ترسیل سے پہلے تانبے کی مصنوعات ایک سے زیادہ راستوں سے گزر سکتی ہیں۔.
ہاٹ ورکنگ مناسب پروسیسنگ شرائط کے تحت ریکوری یا دوبارہ کرسٹلائزیشن کی اجازت دیتی ہے۔ یہ برقرار ورک ہارڈننگ اثر کو کم کر سکتا ہے، لیکن ہاٹ رولڈ مکمل طور پر اینیلڈ کا مترادف نہیں ہے. ۔ بعد میں فنشنگ، اخترتی اور تھرمل ہسٹری اب بھی اہمیت رکھتی ہے۔ اس کے برعکس، کولڈ رولڈ پروڈکٹ کو بعد میں اینیل کیا جا سکتا ہے۔ کاپر ڈیولپمنٹ ایسوسی ایشن کی اینیلڈ-ٹیمپر رہنمائی سرد کام کے بعد اینیلنگ کو واضح طور پر بیان کرتی ہے۔.
درج ذیل موازنہ ایک ہی کاپر گریڈ اور ساخت کو فرض کرتا ہے، جس میں کنڈکٹیویٹی کا اندازہ ایک ہی حوالہ درجہ حرارت پر لگایا جاتا ہے۔ یہ معیاری توقعات فراہم کرتا ہے، قبولیت کی حدود نہیں۔.
| مہیا کردہ حالت | پروسیس لیبل کیا قائم کرتا ہے | برقی تشریح | مکینیکل تشریح |
|---|---|---|---|
| ہاٹ رولڈ کاپر | بلند درجہ حرارت پر رولنگ ہوئی | صرف لیبل کنڈکٹیویٹی قائم نہیں کرتا یا فراہم کردہ کسی دوسرے پروڈکٹ پر برتری ثابت نہیں کرتا | فراہم کردہ ٹیمپر اور طاقت کی تصدیق کریں؛ مکمل طور پر اینیلڈ حالت کا اندازہ نہ لگائیں |
| کولڈ رولڈ کاپر جس میں کولڈ ورک برقرار ہے | رولنگ کی خرابی اس کے اثر کو دور کرنے کے لیے کافی بعد کی اینیلنگ کے بغیر باقی رہتی ہے | مناسب طور پر اینیلڈ حالت میں اسی مواد کے مقابلے میں کنڈکٹیویٹی کم ہو سکتی ہے | یلڈ اسٹرینتھ اور سختی عام طور پر بڑھ جاتی ہے؛ فارمیبلٹی کم ہو سکتی ہے |
| کولڈ رولڈ، پھر مناسب طریقے سے اینیلڈ کاپر | کولڈ رولنگ کے بعد ہیٹ ٹریٹمنٹ کیا گیا جس نے برقرار حالت کو تبدیل کر دیا۔ | کنڈکٹیویٹی گریڈ کے اینیلڈ ویلیو کی طرف بحال ہو سکتی ہے؛ اصل نتیجہ کی تصدیق کریں۔ | ورک ہارڈننگ کی طاقت کو کم کیا جا سکتا ہے اور ڈکٹیلیٹی کو بحال کیا جا سکتا ہے۔ |
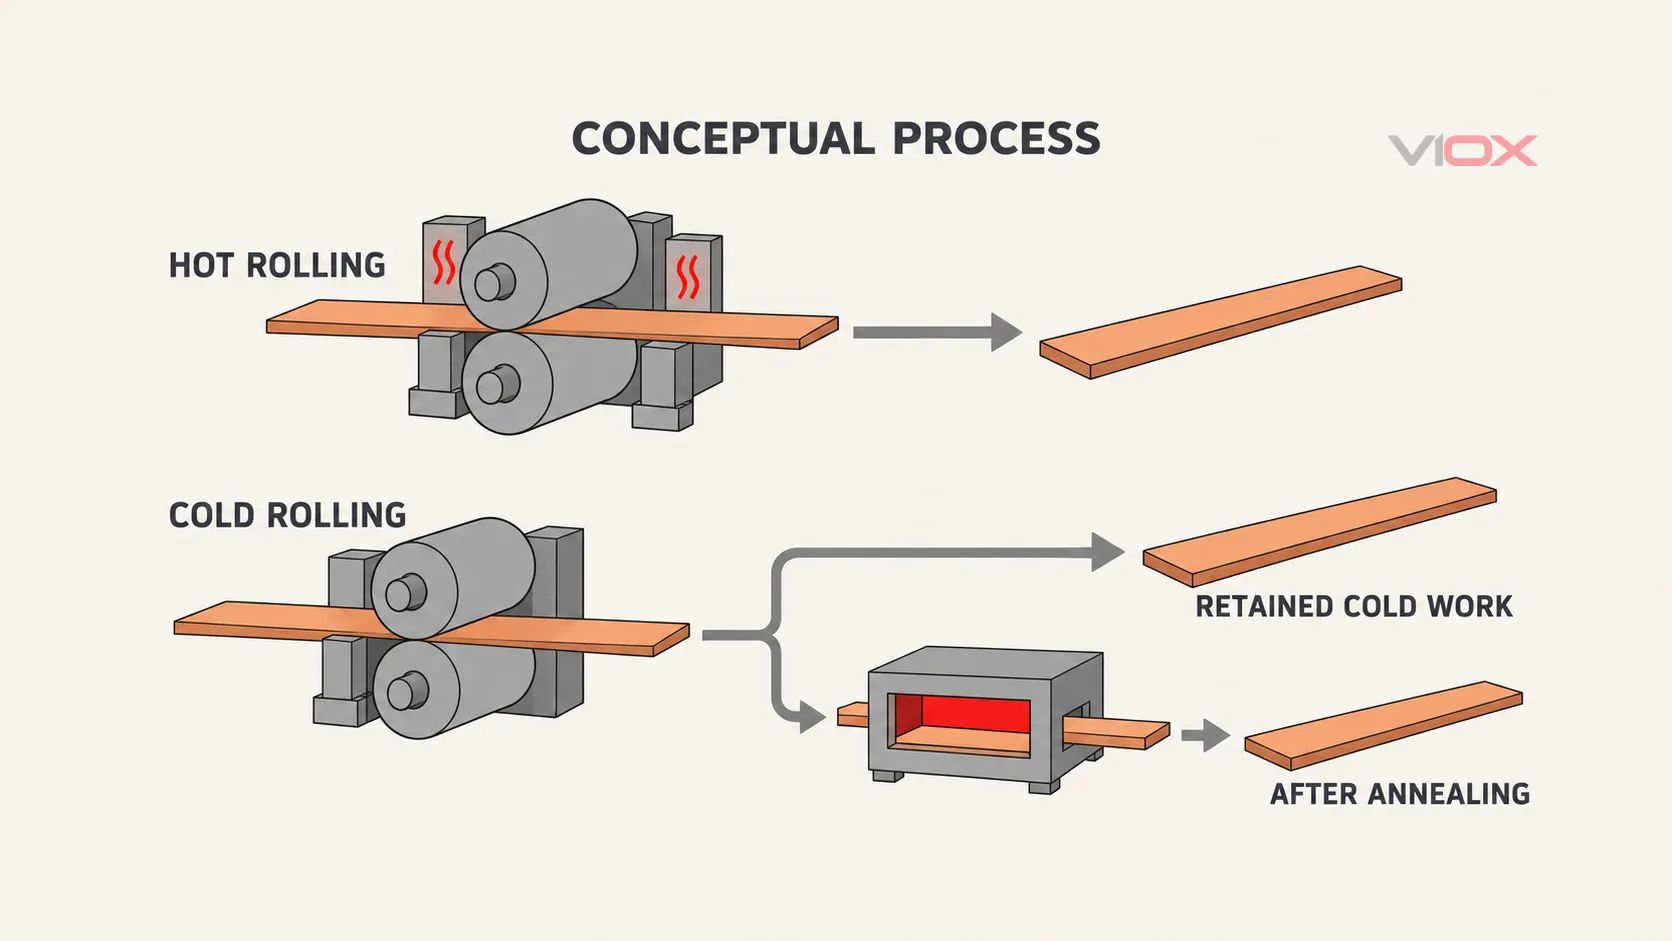
صرف پروسیس اسٹیٹ میپ۔ تیر مینوفیکچرنگ ترتیب کو بیان کرتے ہیں، برقی وائرنگ، ماپتی کنڈکٹیویٹی یا کسی خاص پروڈکشن ریسیپی کو نہیں۔.
بس بار کے موازنہ کے لیے، پوچھیں: کیا پروڈکٹس ایک ہی گریڈ کے ہیں؟ کیا ان کا تجربہ ایک ہی درجہ حرارت پر کیا گیا تھا؟ حتمی ٹیمپر کیا ہے؟ ہر سپلائر کم از کم کنڈکٹیویٹی اور مکینیکل خصوصیات کی کیا ضمانت دیتا ہے؟
سطح کی ظاہری شکل ان سوالوں کا جواب نہیں ہے۔ ایک ہموار، روشن کولڈ رولڈ بار خود بخود کم کنڈکٹیو نہیں ہوتا ہے، اور گرم کام کی ہوئی سطح زیادہ کنڈکٹیویٹی کا ثبوت نہیں ہے۔ جوائنٹ پر سطح کی حالت اہم ہے، لیکن یہ بلک میٹریل پراپرٹی سے الگ ہے۔.
تاریخی اینیلڈ اور ہارڈ ڈرون ڈیٹا کیا ظاہر کرتا ہے
ولف اور ڈیلنگر کا 1911 کا مقالہ،, کمرشل کاپر کی الیکٹریکل کنڈکٹیویٹی, ، اینیلڈ اور ہارڈ ڈرون کمرشل کاپر تاروں کا موازنہ کیا گیا۔.
یہ ٹیبل II استعمال کرتا ہے پہلے کارخانہ دار کے نمونہ گروپ, ، پرنٹ شدہ پولڈ اینیلڈ مین استعمال کرنے کے بجائے فی تار سائز تین ریڈنگز کا اوسط نکال کر۔ فرق راؤنڈنگ سے پہلے شمار کیا جاتا ہے۔.
| B&S تار کا سائز | اینیلڈ اوسط، اصل فیصد کنڈکٹیویٹی کی بنیاد پر | ہارڈ ڈرون اوسط، اصل فیصد کنڈکٹیویٹی کی بنیاد پر | فرق، فیصد پوائنٹس |
|---|---|---|---|
| نمبر 6 | 100.18% | 97.78% | 2.40 |
| نمبر 12 | 100.32% | 97.48% | 2.84 |
| نمبر 18 | 100.19% | 97.10% | 3.09 |
یہ مقالہ ایک ہی مواد کے لاٹ سے ریڈنگز کا موازنہ کرتا ہے۔ یہ خبردار کرتا ہے کہ نمبر 6 اور نمبر 18 کے شواہد محدود تھے اور ڈرائنگ کے طریقوں نے سائز کے رجحان کو متاثر کیا۔ یہ تار کے قطر کا کوئی اندرونی اصول قائم نہیں کرتا ہے۔.
دو تشریحی حدود ضروری ہیں۔ سب سے پہلے، دو فیصد کنڈکٹیویٹی ریڈنگز کو گھٹانے سے فیصد پوائنٹس, حاصل ہوتے ہیں، نہ کہ خود بخود فیصد نقصان کا تناسب۔ دوسرا، یہ جدول 20 ڈگری سینٹی گریڈ پر کاغذ کے تاریخی ماس-ریزسٹیویٹی کا حوالہ استعمال کرتا ہے۔ یہ 1913 میں قائم ہونے والے IACS کے حوالے سے پہلے کا ہے۔ IACS حوالہ 1913 میں قائم ہوا, ، لہذا ان ریڈنگز کو صرف جدید %IACS کے طور پر دوبارہ لیبل نہیں کیا جانا چاہیے۔ یہ ایک اینیلڈ بمقابلہ ہارڈ ڈرون تار کا موازنہ ہے، نہ کہ ہاٹ رولڈ بمقابلہ کولڈ رولڈ بس بار ٹیسٹ۔.
کنڈکٹیویٹی میں تبدیلی کا بس بار کے نقصانات کے لیے کیا مطلب ہے
کنڈکٹیویٹی کنڈکٹر کی لمبائی اور کراس سیکشن کے ذریعے بلک مزاحمت کو متاثر کرتی ہے:
R = L / (sigma x A)
P = I^2 x R
یہاں،, آر اوم میں مزاحمت ہے،, ایل میٹر میں لمبائی ہے،, سگما سیئمنس فی میٹر میں والیوم الیکٹریکل کنڈکٹیویٹی ہے،, اے مربع میٹر میں کراس سیکشنل ایریا ہے، اور پی واٹ میں مزاحمتی پاور لاس کرنٹ پر میں ایمپیئرز میں۔.
وضاحتی DC مثال: 100% بمقابلہ 97% IACS
دو سیدھے، یکساں تانبے کے کنڈکٹرز فرض کریں جن کی جیومیٹری ایک جیسی ہو، دونوں کا جائزہ لیا گیا ہے 20 ڈگری سیلسیس:
- لمبائی: 1 میٹر۔.
- کراس سیکشن: 100 مربع ملی میٹر، یا
0.0001 m^2. - کرنٹ: 200 A DC۔.
- کنڈکٹر A: ایک مفروضہ
58 MS/m, ، تقریباً 100% IACS۔. - کنڈکٹر B: ایک مفروضہ
0.97 x 58 = 56.26 MS/m, ، تقریباً 97% IACS۔.
یہ اعلان کردہ حساب کے ان پٹس ہیں، ناپے گئے VIOX اقدار یا تاریخی جدول کی بحالی نہیں۔ یہ ایک آزاد کونڈکٹیویٹی کے فرق کے پیمانے کی نمائندگی کرتے ہیں بس بارز کے لیے کاپر کی رہنمائی, ، سیکشن 1.2.2.1.2۔.
R_A = 1 / (58,000,000 x 0.0001)
    = 0.000172414 اوم

R_B = 1 / (56,260,000 x 0.0001)
    = 0.000177746 اوم

R_B / R_A = 100 / 97 = 1.03093| حساب شدہ مقدار | کنڈکٹر A | کنڈکٹر B |
|---|---|---|
| بلک ریزسٹنس | 172.41 مائیکرو اوم | 177.75 مائیکرو اوم |
| 200 A پر پاور لاس | 6.90 W | 7.11 W |
| 200 A پر وولٹیج ڈراپ | 34.48 mV | 35.55 mV |
ان مفروضات کے تحت، کنڈکٹر بی میں تقریباً 3.09% زیادہ مزاحمت اور مزاحمتی نقصان ہے, ، جو ایک میٹر سیکشن پر تقریباً 0.21 واٹ کا اضافہ ہے۔ کنڈکٹیویٹی اور ریزسٹیویٹی باہمی مقادیر ہیں، لہذا مزاحمت میں اضافہ بالکل تین فیصد پوائنٹ کنڈکٹیویٹی فرق نہیں ہے۔.
یہ مثال بلک مواد کے رویے کو الگ کرتی ہے۔ یہ جوڑوں، سوراخوں، کراس سیکشن میں تبدیلی، AC اسکن اور قربت کے اثرات، اور کنڈکٹرز کے گرم ہونے پر مزاحمت میں اضافے کو خارج کرتی ہے۔ یہ آپریٹنگ درجہ حرارت کی پیشین گوئی، قابل اجازت درجہ حرارت میں اضافے کا حساب، یا 200 A کی توثیق شدہ ریٹنگ نہیں ہے۔.
یہ ایمپیسٹی ڈیریٹنگ کیوں قائم نہیں کرتا
بس بار کی قابل اجازت کرنٹ گرمی کی پیداوار اور گرمی کے خاتمے، آپریٹنگ درجہ حرارت کی حدود، طول و عرض، انکلوژر کی شرائط اور کنکشن پر منحصر ہے۔ مواد کی کنڈکٹیویٹی ایک ان پٹ ہے۔ تین نکاتی کنڈکٹیویٹی تبدیلی کو کرنٹ ریٹنگ میں تین فیصد کی عالمی کمی میں تبدیل نہیں کیا جا سکتا۔.
مکینیکل طاقت بھی اہم ہے۔ کنڈکٹیویٹی کے لیے تنہا منتخب کردہ نرم حالت مستقل اخترتی یا تشکیل کی پابندیوں کے خلاف ڈیزائن کی مزاحمت کو پورا نہیں کر سکتی ہے۔ ایک سخت حالت مفید ہو سکتی ہے، بشرطیکہ اس کا برقی اور مکینیکل ثبوت اسمبلی کی حمایت کرے۔ شارٹ سرکٹ کی کارکردگی کے لیے مکمل ترتیب کا جائزہ لینے کی ضرورت ہے، نہ کہ ٹیمپر لیبل کا۔.
ماڈیولر تقسیم کے لیے، ایم سی بی (MCB) بس بار کے انتخاب کی گائیڈ ڈیوائس کی مطابقت اور ریٹنگز کا احاطہ کرتا ہے۔ یہ چیک ضروری رہتے ہیں یہاں تک کہ جب تانبے کی کنڈکٹیویٹی معلوم ہو۔.
مواد کی حالت بتائیں، پھر بس بار کی تصدیق کریں
تانبے کی بس بارز، تانبے کے ارتھ یا نیوٹرل بارز، اور تانبے کے ٹرمینل حصوں کے لیے، فراہم کردہ حالت کی شناخت کرنے والے ثبوت کی درخواست کریں۔ ایک مفید مواد ریکارڈ میں شامل ہونا چاہئے:
| درخواست کرنے کے لیے ثبوت | سوال جس کا یہ جواب دیتا ہے |
|---|---|
| تانبے کا گریڈ اور قابل اطلاق مواد کی تفصیلات | کیا موازنہ کیے گئے حصے دراصل ایک ہی مواد کے ہیں، بجائے اس کے کہ دونوں کو صرف تانبے کے طور پر بیان کیا گیا ہو؟ |
| حتمی ٹیمپر یا ترسیل کی حالت کی طے شدہ نامزدگی | کیا کولڈ ورک برقرار رکھا گیا ہے، جزوی طور پر راحت دی گئی ہے یا اینیلنگ کے بعد ہے؟ |
| کم از کم کنڈکٹیویٹی یا زیادہ سے زیادہ مزاحمت، حوالہ درجہ حرارت کے ساتھ | اس گریڈ اور حالت کے لیے کون سی برقی خصوصیت کی ضمانت ہے؟ |
| حصے کے لیے مناسب مکینیکل خصوصیات | کیا فراہم کردہ حالت متعلقہ طاقت اور تشکیل کی ضروریات کو پورا کرتی ہے؟ |
| ختم شدہ ابعاد اور متعلقہ رواداری | کیا اصل کنڈکٹنگ کراس سیکشن مزاحمت کے حساب سے مماثل ہے؟ |
| جانچ کا طریقہ، نمونہ لینے کی بنیاد اور لاٹ کا سراغ | کیا اعلان شدہ خاصیت فراہم کردہ مواد سے منسلک کی جا سکتی ہے؟ |
ایک پالش شدہ سطح یا سختی کی ریڈنگ اکیلے برقی چالکتا قائم نہیں کرتی ہے۔ اسی طرح، خام مال کا سرٹیفکیٹ خود سے ختم شدہ بس بار کے درجہ حرارت میں اضافے، ٹرمینل کی مطابقت یا اسمبلی شارٹ سرکٹ کی کارکردگی کو ثابت نہیں کر سکتا۔.
بلک اور جوائنٹ ریزسٹنس کو الگ رکھیں۔ اگر ہیٹنگ کسی کنکشن پر مرکوز ہے، تو کاپر ٹیمپر کو تبدیل کرنا اس انٹرفیس کو چیک کرنے کا متبادل نہیں ہے۔ تانبے کی بس بار جوائنٹ کی زیادہ گرمی کی وضاحت کنٹیکٹ پریشر، انحطاط اور درجہ حرارت کے اثرات کو بیان کرتا ہے؛ یہ میکانزم ایک برقرار بار میں چالکتا کی تبدیلی سے مختلف ہیں۔.
نصب شدہ بس بار کو کنڈکٹیویٹی بحال کرنے کی کوشش میں گرم نہ کریں۔ مواد کی ہیٹ ٹریٹمنٹ مکینیکل خصوصیات، ابعاد، پلیٹنگ اور ملحقہ انسولیشن کو تبدیل کر سکتی ہے۔ کسی بھی مطلوبہ اینیلنگ کا تعلق ایک کنٹرول شدہ مینوفیکچرنگ اسپیسیفیکیشن سے ہے، جس کے بعد تیار شدہ حصے کی تصدیق کی جاتی ہے۔.
وسیع تر سسٹم کے تناظر کے لیے، بس بار کا جائزہ. استعمال کریں۔ جب جائزہ لیا جا رہا ہو VIOX MCB بس بارز, ، اس مثال سے کنڈکٹیویٹی یا کرنٹ ریٹنگ تفویض کرنے کے بجائے، مخصوص ماڈل کے مواد اور پروڈکٹ دستاویزات کی درخواست کریں۔.
اسپیسیفیکیشن میں بیان کیا جانا چاہیے کہ کیا فراہم کیا گیا ہے: تانبے کا گریڈ، حتمی ٹیمپر، برقی خصوصیات اور مکینیکل ضروریات۔ “ہاٹ رولڈ” اور “کولڈ رولڈ” مفید پراسیس کی معلومات ہیں، لیکن ان میں سے کوئی بھی اس ثبوت کی جگہ نہیں لیتا۔.
ذرائع
- وولف، ایف. اے.، اور ڈیلیجر، جے. ایچ. (1911)،, کمرشل کاپر کی الیکٹریکل کنڈکٹیویٹی, ، ٹیبل II اور نمونہ جوڑی، ڈرائنگ پریکٹس اور فیصد کنڈکٹیویٹی پر بحث۔.
- کاپر ڈیولپمنٹ ایسوسی ایشن / یورپی کاپر انسٹی ٹیوٹ (2014)،, بس بار کے لیے کاپر: ڈیزائن اور تنصیب کے لیے رہنمائی, ، کنڈکٹیویٹی، مکینیکل خصوصیات اور کرنٹ لے جانے کی صلاحیت کے اصول۔ یہ ایڈیشن تکنیکی پس منظر ہے، موجودہ لازمی پروجیکٹ کی ضروریات کا بیان نہیں۔.
- یانگ اور ساتھی (2021)،, کم آکسیجن والے تانبے کے تاروں کے مائیکرو اسٹرکچر، مکینیکل خصوصیات اور برقی کنڈکٹیویٹی پر کولڈ ڈرائنگ اسٹرین کا اثر, ، تحقیقاتی تار پروسیسنگ کے حالات پر بنیادی تحقیق۔.
- کاپر ڈیولپمنٹ ایسوسی ایشن،, اینیلڈ ٹیمپرز, کولڈ رولڈ ٹیمپرز، اور کنڈکٹیویٹی پر بحث.
- کاپر ڈیولپمنٹ ایسوسی ایشن (2006)،, ہائی کاپر الائیز, ، الیکٹریکل کنڈکٹیویٹی/ریزسٹیویٹی سیکشن، صرف IACS ریفرنس تاریخ اور 58 MS/m کی بنیاد کے لیے۔.