

Na tej stronie
Tak. Zachowane zgniatanie na zimno zazwyczaj zmniejsza przewodność elektryczną miedzi o wysokiej przewodności, jednocześnie zwiększając jej wytrzymałość i twardość. Wielkość zmiany zależy od gatunku miedzi, odkształcenia i późniejszej obróbki cieplnej. W przypadku szyn zbiorczych należy określić końcowe ulepszenie i przewodność, a nie tylko “walcowane na gorąco” lub “walcowane na zimno”. Różnica w przewodności nie oznacza uniwersalnego zmniejszenia obciążalności prądowej.
Przez zespół redakcyjny VIOX. Jest to wyjaśnienie materiałowe oparte na źródłach; historyczne pomiary, ilustracje koncepcyjne i poniższe przykładowe obliczenia nie są wynikami testów produktów VIOX.
Dlaczego obróbka na zimno zmienia przewodność miedzi
Walcowanie na zimno, ciągnienie i formowanie trwale odkształcają miedź poniżej warunków potrzebnych do znaczącej rekrystalizacji. “Zimno” opisuje proces metalurgiczny, a niekoniecznie nietypowo niską temperaturę otoczenia. Odkształcenie zmienia strukturę ziarna i wprowadza defekty, w tym dyslokacje. Zmiany te mogą utrudniać transport elektronów, jednocześnie utrudniając dalsze odkształcenie plastyczne.
Praktycznym kompromisem jest zwiększona granica plastyczności i twardość przy pewnej utracie przewodności. Zwiększonej wytrzymałości nie należy mylić z równoważnym wzrostem modułu sprężystości: mocniejsza szyna miedziana może lepiej opierać się odkształceniom trwałym, nie stając się proporcjonalnie sztywniejsza sprężyście.
The Wytyczne Copper Development Association dotyczące hartowania na zimno walcowanego wyjaśniają wzrost wytrzymałości na rozciąganie i granicy plastyczności. Jego omówienie przewodności identyfikuje również niewielkie zmniejszenie przewodności związane z zachowanym odkształceniem plastycznym na zimno.
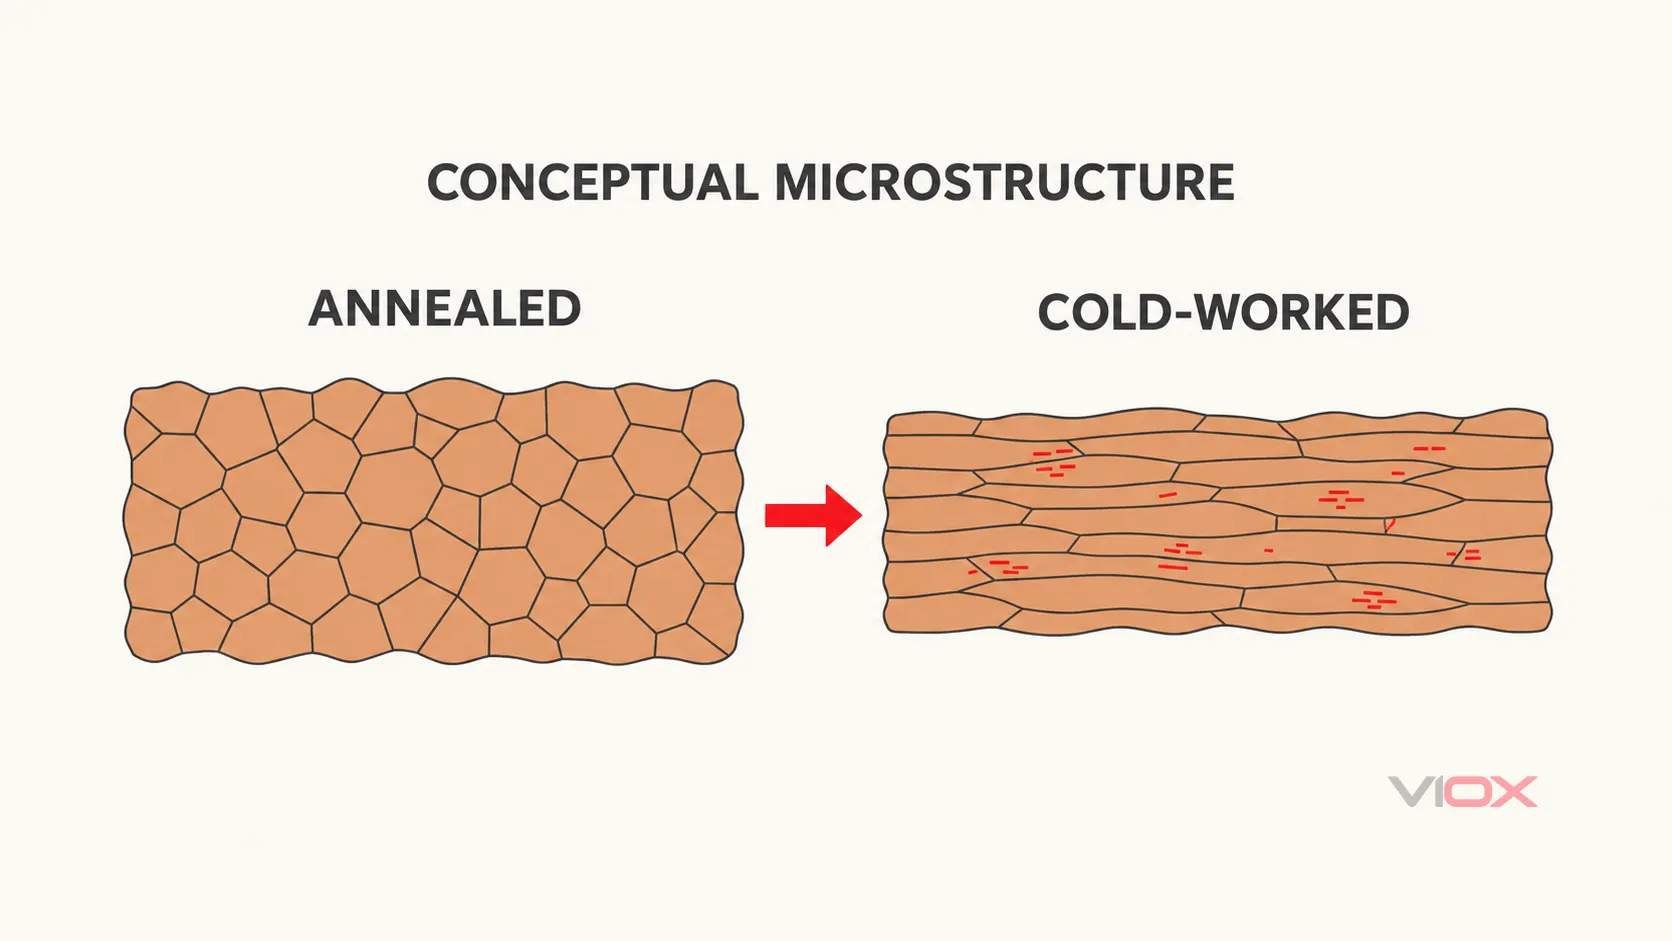
Koncepcyjna mikrostruktura, nie obraz mikroskopowy ani zmierzony porównanie wielkości ziarna. Rysunek ilustruje deformację; nie kwantyfikuje zmiany przewodności.
Dlaczego redukcja nie jest stałym procentem
Efekt zależy od składu, początkowej mikrostruktury, ilości i kierunku deformacji oraz wszelkich późniejszych obróbek termicznych. Lekka operacja wykańczająca i mocno ciągniony drut niekoniecznie zachowują ten sam stan.
Przewodność również nie musi spadać monotonicznie w każdym możliwym harmonogramie deformacji. A Podstawowe badanie przewodów miedzianych niskotlenowych z 2021 r. odnotowało spadek, po którym nastąpił wzrost wraz z odkształceniem w badanych warunkach. Granice ziaren, tekstura i rekrystalizacja przyczyniły się do tej reakcji. Eksperyment ten jest ostrzeżeniem przed uniwersalną zasadą, a nie zalecanym harmonogramem przetwarzania szyn zbiorczych.
Do celów zakupu zadeklarowana minimalna przewodność dla określonej klasy i ostatecznego uwarstwienia jest bardziej użyteczna niż zakładane obniżenie wartości z ogólnej wartości “czystej miedzi”. Jednostki i podstawę odniesienia można znaleźć w przewodność, rezystywność i %IACS wyjaśnione.
Miedź walcowana na gorąco vs walcowana na zimno: porównanie stanu końcowego
Walcowanie na gorąco i walcowanie na zimno opisują ścieżki przetwarzania. Wyżarzony, półtwardy i twardy opisują stany materiału. Etykiety odpowiadają na różne pytania, a produkt miedziany może przejść przez więcej niż jedną ścieżkę przed dostawą.
Obróbka na gorąco pozwala na odprężenie lub rekrystalizację w odpowiednich warunkach przetwarzania. Może to zmniejszyć efekt utwardzenia przez zgniot, ale walcowany na gorąco nie jest synonimem w pełni wyżarzonego. Późniejsze wykańczanie, deformacja i historia termiczna nadal mają znaczenie. I odwrotnie, produkt walcowany na zimno może być później wyżarzony. Wytyczne Copper Development Association dotyczące wyżarzania wyraźnie opisuje wyżarzanie po obróbce na zimno.
Poniższe porównanie zakłada tę samą klasę i skład miedzi, z przewodnością ocenianą w tej samej temperaturze odniesienia. Podaje ono oczekiwania jakościowe, a nie granice dopuszczalności.
| Stan dostarczony | Co ustala etykieta procesu | Interpretacja elektryczna | Interpretacja mechaniczna |
|---|---|---|---|
| Miedź walcowana na gorąco | Wystąpiło walcowanie w podwyższonej temperaturze | Samo oznaczenie nie potwierdza przewodności ani nie dowodzi przewagi nad innym dostarczonym produktem | Zweryfikuj dostarczony stan utemperowania i wytrzymałość; nie zakładaj całkowicie wyżarzonego stanu |
| Miedź walcowana na zimno z zachowanym zgniotem | Odkształcenie podczas walcowania pozostaje bez wystarczającego późniejszego wyżarzania w celu usunięcia jego wpływu | Przewodność może być niższa niż tego samego materiału w odpowiednio wyżarzonym stanie | Granica plastyczności i twardość generalnie wzrastają; odkształcalność może się zmniejszyć |
| Miedź walcowana na zimno, a następnie odpowiednio wyżarzona | Po walcowaniu na zimno przeprowadzono obróbkę cieplną, która zmieniła stan utrwalony. | Przewodność może powrócić do wartości wyżarzonej dla danej klasy materiału; należy zweryfikować rzeczywisty wynik. | Wytrzymałość umocnienia przez zgniot można zmniejszyć, a ciągliwość przywrócić. |
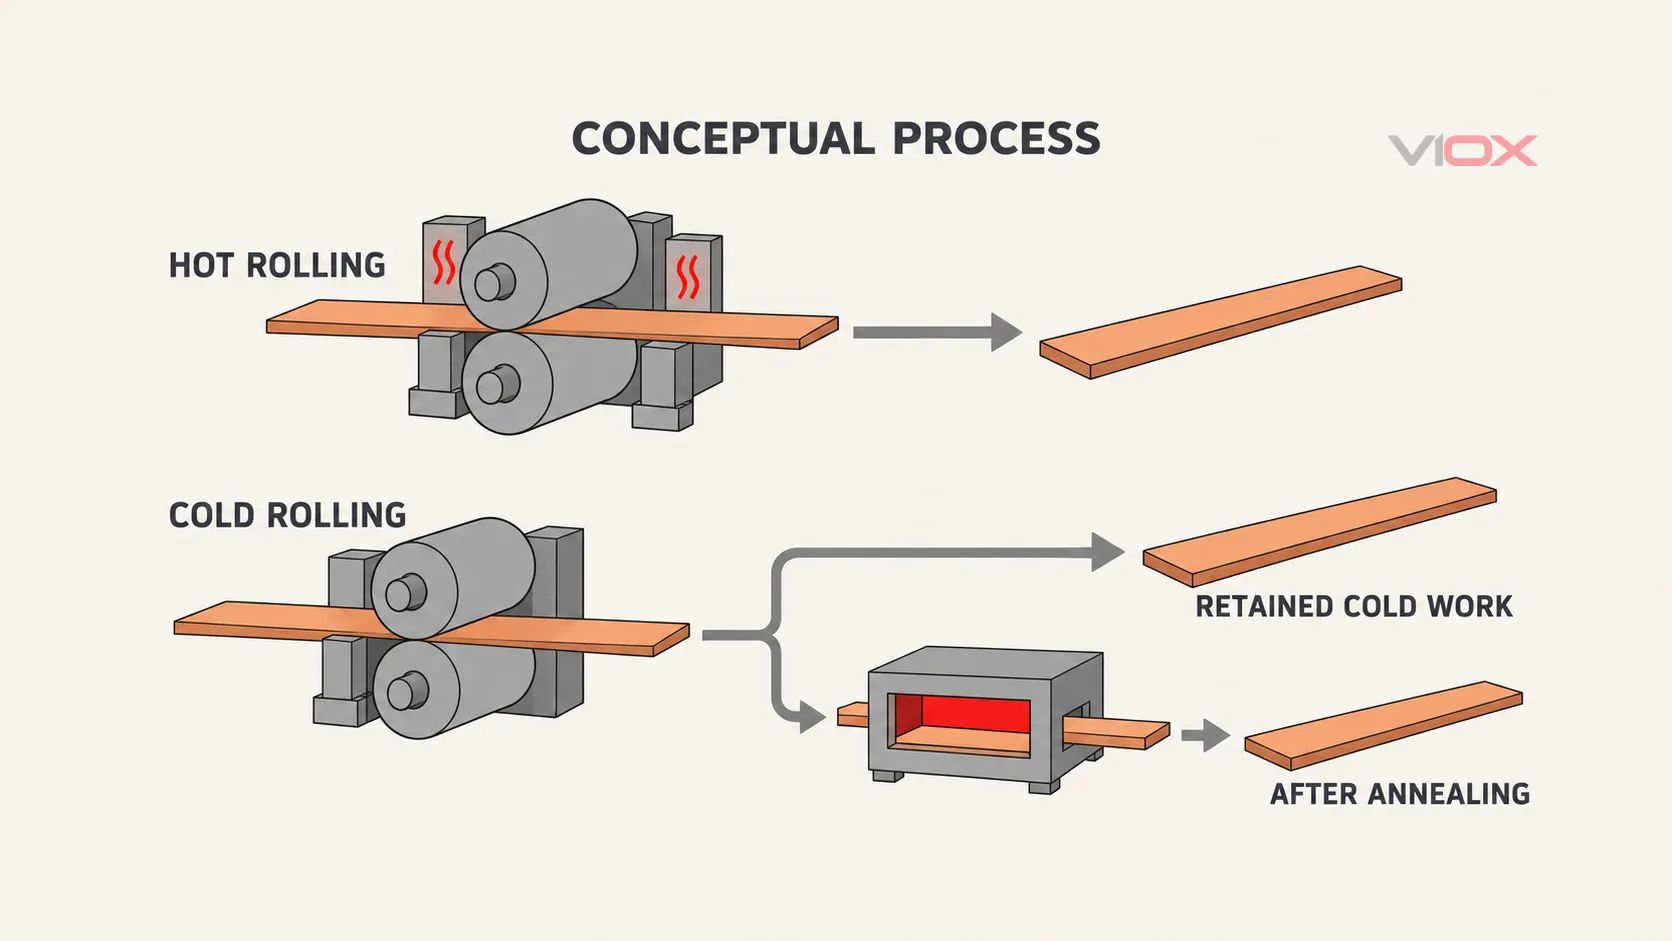
Tylko mapa stanu procesu. Strzałki opisują sekwencję produkcyjną, a nie okablowanie elektryczne, zmierzoną przewodność ani dokładną recepturę produkcji.
W przypadku porównania szyn zbiorczych należy zadać pytania: Czy produkty są tej samej klasy? Czy były testowane w tej samej temperaturze? Jaki jest ostateczny stan hartowania? Jaką minimalną przewodność i właściwości mechaniczne gwarantuje każdy dostawca?
Wygląd powierzchni nie jest odpowiedzią na te pytania. Gładka, błyszcząca szyna walcowana na zimno nie jest automatycznie mniej przewodząca, a powierzchnia po obróbce na gorąco nie jest dowodem wyższej przewodności. Stan powierzchni ma znaczenie w połączeniu, ale jest odrębny od właściwości materiału masowego.
Co pokazują historyczne dane dotyczące wyżarzania i ciągnienia na zimno
Praca Wolffa i Dellingera z 1911 roku, Przewodność elektryczna miedzi handlowej, porównując wyżarzane i twardo ciągnione druty miedziane handlowe.
Te wartości z Tabeli II oznaczają użycie pierwszej grupy próbek producenta, uśredniając trzy odczyty na rozmiar drutu zamiast używać drukowanej uśrednionej wartości wyżarzonego drutu. Różnice są obliczane przed zaokrągleniem.
| rozmiar drutu B&S | Średnia wyżarzonych drutów, na podstawie oryginalnej przewodności procentowej | Średnia twardo ciągnionych drutów, na podstawie oryginalnej przewodności procentowej | Różnica, punkty procentowe |
|---|---|---|---|
| Nr 6 | 100.18% | 97.78% | 2.40 |
| Nr 12 | 100.32% | 97.48% | 2.84 |
| Nr 18 | 100.19% | 97.10% | 3.09 |
Artykuł zestawia odczyty z tej samej partii materiału. Ostrzega, że dowody z Nr 6 i Nr 18 były ograniczone, a praktyki ciągnienia wpłynęły na trend wielkości. Nie ustanawia to wewnętrznej zasady dotyczącej średnicy drutu.
Dwa ograniczenia interpretacyjne są kluczowe. Po pierwsze, odejmowanie dwóch odczytów przewodności procentowej daje punkty procentowe, a nie automatycznie względną stratę procentową. Po drugie, tabela wykorzystuje historyczne odniesienie rezystywności masowej papieru w temperaturze 20 stopni Celsjusza. Poprzedza ono odniesienie IACS ustanowione w 1913 roku, więc odczyty te nie mogą być po prostu oznaczone jako nowoczesne %IACS. Jest to porównanie drutu wyżarzonego z ciągnionym na zimno, a nie test szyny gorącowalcowanej z zimnowalcowanej.
Co zmiana przewodności oznacza dla strat na szynach zbiorczych
Przewodność wpływa na rezystancję objętościową przez długość i przekrój poprzeczny przewodnika:
R = L / (sigma x A)
P = I^2 x R
Tutaj, R to rezystancja w omach, L to długość w metrach, sigma to objętościowa przewodność elektryczna w simensach na metr, A to pole przekroju poprzecznego w metrach kwadratowych, a P jest rezystancyjną stratą mocy w watach przy prądzie I w amperach.
Ilustracyjny przykład DC: 100% vs 97% IACS
Załóżmy dwa proste, jednorodne przewody miedziane o identycznej geometrii, oba ocenione dla 20 stopni Celsjusza:
- Długość: 1 metr.
- Przekrój: 100 milimetrów kwadratowych, lub
0,0001 m^2. - Prąd: 200 A DC.
- Przewodnik A: założony
58 MS/m, około 100% IACS. - Przewodnik B: założony
0,97 x 58 = 56,26 MS/m, około 97% IACS.
Są to zadeklarowane dane wejściowe do obliczeń, a nie zmierzone wartości VIOX ani rekonstrukcja historycznej tabeli. Reprezentują one skalę różnicy przewodności omówioną w niezależnym przewodniku Miedź do szyn, sekcja 1.2.2.1.2.
R_A = 1 / (58 000 000 x 0,0001)
    = 0,000172414 om

R_B = 1 / (56 260 000 x 0,0001)
    = 0,000177746 om

R_B / R_A = 100 / 97 = 1,03093| Wielkość obliczona | Przewód A | Przewód B |
|---|---|---|
| Rezystancja masowa | 172,41 mikroomów | 177,75 mikroomów |
| Straty mocy przy 200 A | 6,90 W | 7,11 W |
| Spadek napięcia przy 200 A | 34,48 mV | 35,55 mV |
Przy tych założeniach, przewód B ma w przybliżeniu o 3,09% wyższą rezystancję i straty rezystancyjne, wzrost o około 0,21 W na odcinku jednego metra. Przewodność i rezystywność są wielkościami odwrotnymi, więc wzrost rezystancji nie jest dokładnie trójprocentową różnicą przewodności.
Ten przykład izoluje zachowanie materiału masowego. Wyklucza połączenia, otwory, zmieniające się przekroje, efekty naskórkowości i zbliżeniowe prądu AC oraz wzrost rezystancji wraz z nagrzewaniem się przewodów. Nie jest to prognoza temperatury pracy, obliczenie dopuszczalnego wzrostu temperatury ani zweryfikowana wartość znamionowa 200 A.
Dlaczego to nie ustala obniżenia obciążalności prądowej
Dopuszczalny prąd szyny zbiorczej zależy od generowania i odprowadzania ciepła, limitów temperatury pracy, wymiarów, warunków obudowy i połączeń. Przewodność materiału jest jednym z parametrów wejściowych. Trzypunktowa zmiana przewodności nie może zostać przekształcona w uniwersalne trójprocentowe zmniejszenie obciążalności prądowej.
Wytrzymałość mechaniczna również ma znaczenie. Miękki stan wybrany wyłącznie ze względu na przewodność może nie spełniać wymagań projektowych dotyczących odporności na trwałe odkształcenia lub ograniczeń kształtowania. Twardszy stan może być użyteczny, pod warunkiem że jego dowody elektryczne i mechaniczne wspierają montaż. Wydajność w warunkach zwarcia wymaga oceny kompletnego układu, a nie etykiety hartowania.
W przypadku dystrybucji modułowej, Przewodnik doboru szyn zbiorczych dla wyłączników nadprądowych (MCB) obejmuje kompatybilność urządzeń i ich parametry znamionowe. Te kontrole pozostają konieczne nawet wtedy, gdy przewodność miedzi jest znana.
Określ stan materiału, a następnie zweryfikuj szynę zbiorczą
W przypadku szyn zbiorczych miedzianych, miedzianych szyn uziemiających lub neutralnych oraz miedzianych części zacisków, należy zażądać dowodów identyfikujących dostarczony stan. Przydatny zapis materiałowy powinien zawierać:
| Wymagane dowody | Pytanie, na które odpowiada |
|---|---|
| Gatunek miedzi i obowiązująca specyfikacja materiałowa | Czy porównywane części są faktycznie tym samym materiałem, a nie tylko opisane jako miedź? |
| Ostateczne ulepszenie lub uzgodnione oznaczenie warunków dostawy | Czy praca na zimno jest zachowana, częściowo złagodzona, czy następuje po niej wyżarzanie? |
| Minimalna przewodność lub maksymalna rezystywność z odniesieniem do temperatury | Jaką właściwość elektryczną gwarantuje ten gatunek i stan? |
| Właściwości mechaniczne odpowiednie dla części | Czy dostarczony stan spełnia odpowiednie wymagania dotyczące wytrzymałości i formowania? |
| Wymiary końcowe i odpowiednie tolerancje | Czy rzeczywisty przekrój przewodzący odpowiada obliczeniom rezystancji? |
| Metoda badania, podstawa próbkowania i identyfikowalność partii | Czy zadeklarowana właściwość może być powiązana z dostarczonym materiałem? |
Polerowana powierzchnia ani odczyt twardości same w sobie nie potwierdzają przewodności elektrycznej. Podobnie, certyfikat surowca nie może sam w sobie zweryfikować przyrostu temperatury gotowej szyny, kompatybilności zacisków ani działania zabezpieczającego przed zwarciem podczas montażu.
Rezystancję luzu i połączenia należy traktować oddzielnie. Jeśli nagrzewanie jest skoncentrowane na połączeniu, zmiana hartowania miedzi nie zastąpi sprawdzenia tego interfejsu. przegrzewanie połączenia szyny miedzianej dotyczy nacisku stykowego, degradacji i efektów temperaturowych; mechanizmy te różnią się od zmiany przewodności w nienaruszonej szynie.
Nie podgrzewaj zainstalowanej szyny zbiorczej, aby spróbować przywrócić przewodność. Obróbka cieplna materiału może zmienić właściwości mechaniczne, wymiary, poszycie i sąsiednią izolację. Wszelkie wymagane wyżarzanie powinno odbywać się zgodnie z kontrolowaną specyfikacją produkcyjną, a następnie być potwierdzone w gotowej części.
Aby uzyskać szerszy kontekst systemu, użyj przeglądu szyn zbiorczych. Podczas oceny szyn zbiorczych MCB VIOX, należy zażądać dokumentów materiałowych i produktowych dla dokładnego modelu, zamiast przypisywać przewodność lub prąd znamionowy na podstawie tego przykładu.
Specyfikacja powinna opisywać, co jest dostarczane: gatunek miedzi, stan hartowania, właściwości elektryczne i wymagania mechaniczne. “Walcowane na gorąco” i “walcowane na zimno” to przydatne informacje o procesie, ale żaden z nich nie zastępuje tych dowodów.
Źródła
- Wolff, F. A. i Dellinger, J. H. (1911), Przewodność elektryczna miedzi handlowej, Tabela II oraz omówienie parowania próbek, praktyki rysowania i procentowej przewodności.
- Copper Development Association / European Copper Institute (2014), Miedź do szyn zbiorczych: Wytyczne dotyczące projektowania i instalacji, przewodność, właściwości mechaniczne i zasady dotyczące obciążalności prądowej. Niniejsze wydanie stanowi techniczne tło, a nie oświadczenie o aktualnych obowiązkowych wymaganiach projektu.
- Yang i współpracownicy (2021), Wpływ odkształcenia przez ciągnienie na zimno na mikrostrukturę, właściwości mechaniczne i przewodność elektryczną drutów miedzianych niskotlenowych, podstawowe badania dotyczące badanych warunków przetwarzania drutu.
- Copper Development Association, Utemprowania wyżarzane, Utemprowania walcowane na zimnooraz Omówienie przewodności.
- Copper Development Association (2006), Wysokomiedziowe stopy, sekcja Przewodność elektryczna/Rezystywność, tylko dla daty odniesienia IACS i podstawy 58 MS/m.