

ในหน้านี้
ใช่ การทำงานเย็นที่คงไว้มักจะลดการนำไฟฟ้าของทองแดงนำไฟฟ้าสูง ในขณะที่เพิ่มความแข็งแรงและความแข็ง ขนาดของการเปลี่ยนแปลงขึ้นอยู่กับเกรดทองแดง การเสียรูป และการอบชุบด้วยความร้อนที่ตามมา สำหรับบัสบาร์ ให้ระบุ อุณหภูมิสุดท้ายและการนำไฟฟ้า, ไม่ใช่แค่ “รีดร้อน” หรือ “รีดเย็น” ความแตกต่างของการนำไฟฟ้าไม่ใช่การลดพิกัดกระแสโดยทั่วไป.
โดยทีมบรรณาธิการ VIOX. นี่คือคำอธิบายวัสดุตามแหล่งที่มา การวัดในอดีต ภาพประกอบแนวคิด และการคำนวณเพื่อเป็นตัวอย่างด้านล่าง ไม่ใช่ผลการทดสอบผลิตภัณฑ์ VIOX.
เหตุใดการทำงานเย็นจึงเปลี่ยนแปลงการนำไฟฟ้าของทองแดง
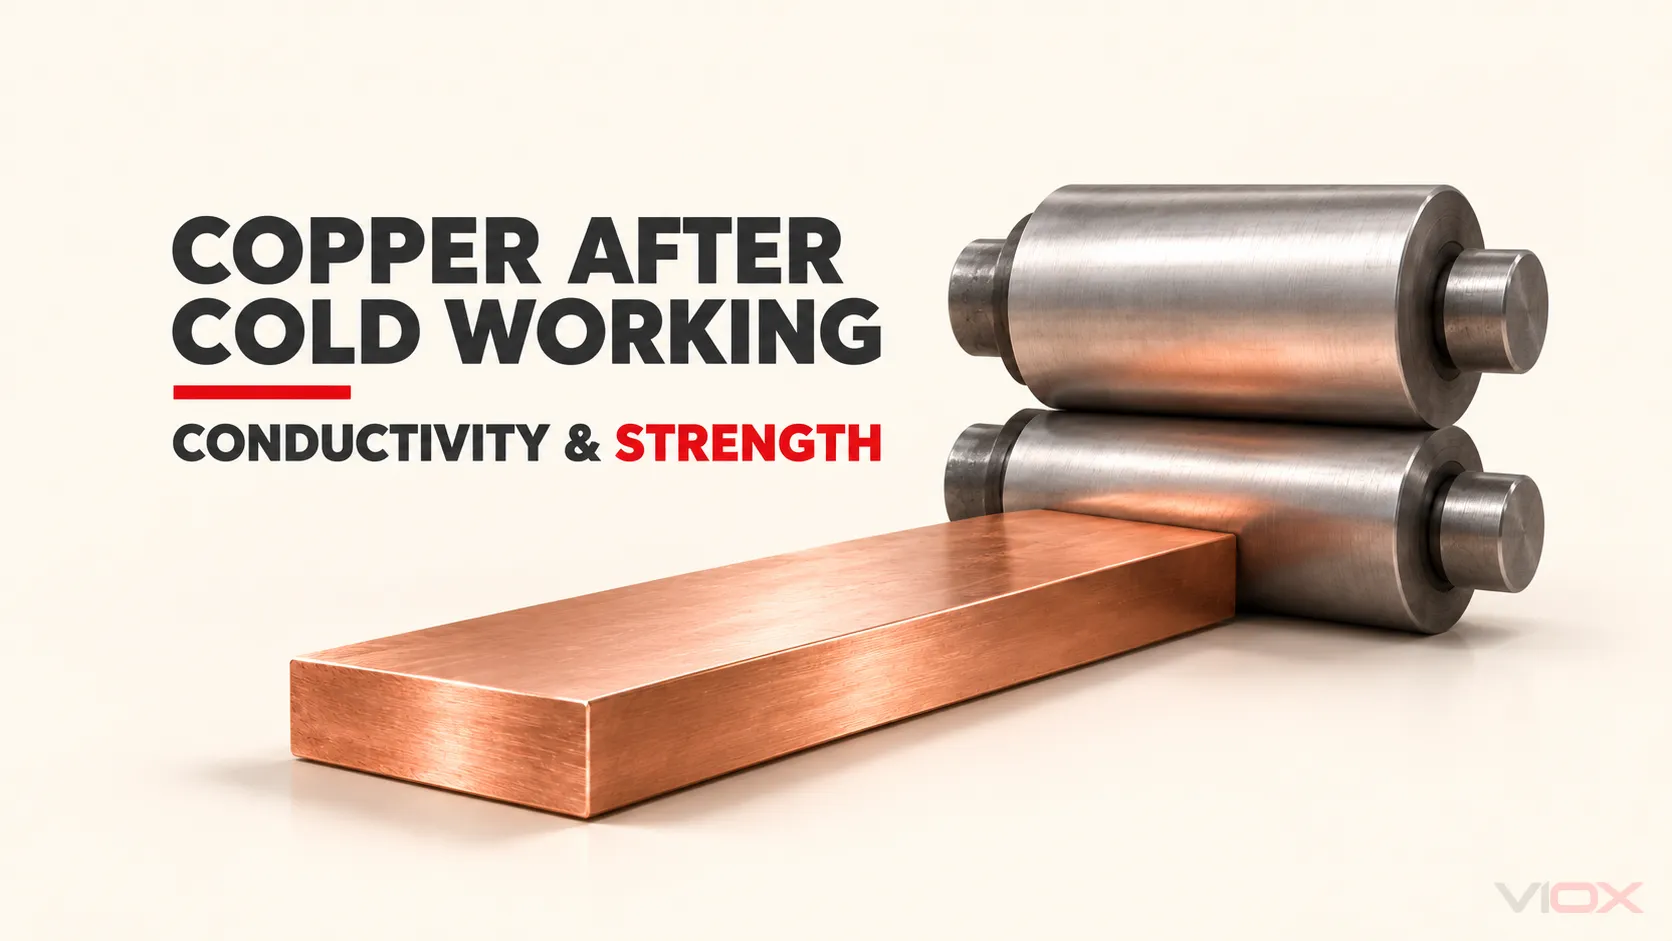
การรีดเย็น การดึง และการขึ้นรูป ทำให้ทองแดงเสียรูปถาวรภายใต้สภาวะที่จำเป็นสำหรับการตกผลึกใหม่ “เย็น” อธิบายถึงกระบวนการทางโลหะวิทยา ไม่จำเป็นต้องเป็นอุณหภูมิแวดล้อมที่ต่ำผิดปกติ การเสียรูปจะเปลี่ยนโครงสร้างเกรนและสร้างข้อบกพร่อง รวมถึงการเคลื่อนที่ของดิสโลเคชัน การเปลี่ยนแปลงเหล่านี้สามารถขัดขวางการขนส่งอิเล็กตรอน ในขณะเดียวกันก็ทำให้การเสียรูปพลาสติกทำได้ยากขึ้น.
การแลกเปลี่ยนที่ใช้ได้จริงคือความแข็งแรงครากและการแข็งตัวที่เพิ่มขึ้น พร้อมกับการสูญเสียการนำไฟฟ้าบางส่วน ความแข็งแรงที่เพิ่มขึ้นไม่ควรงงกับการเพิ่มขึ้นของโมดูลัสยืดหยุ่นตามสัดส่วน: บาร์ทองแดงที่แข็งแรงกว่าสามารถทนต่อการเสียรูปถาวรได้ดีขึ้นโดยไม่แข็งตัวตามสัดส่วน.
การ แนวทางการรีดเย็นของ Copper Development Association อธิบายถึงการเพิ่มขึ้นของความต้านทานแรงดึงและกำลังคราก การนำไฟฟ้า ยังระบุถึงการลดลงของการนำไฟฟ้าเล็กน้อยที่เกี่ยวข้องกับงานรีดเย็นที่คงค้างอยู่.
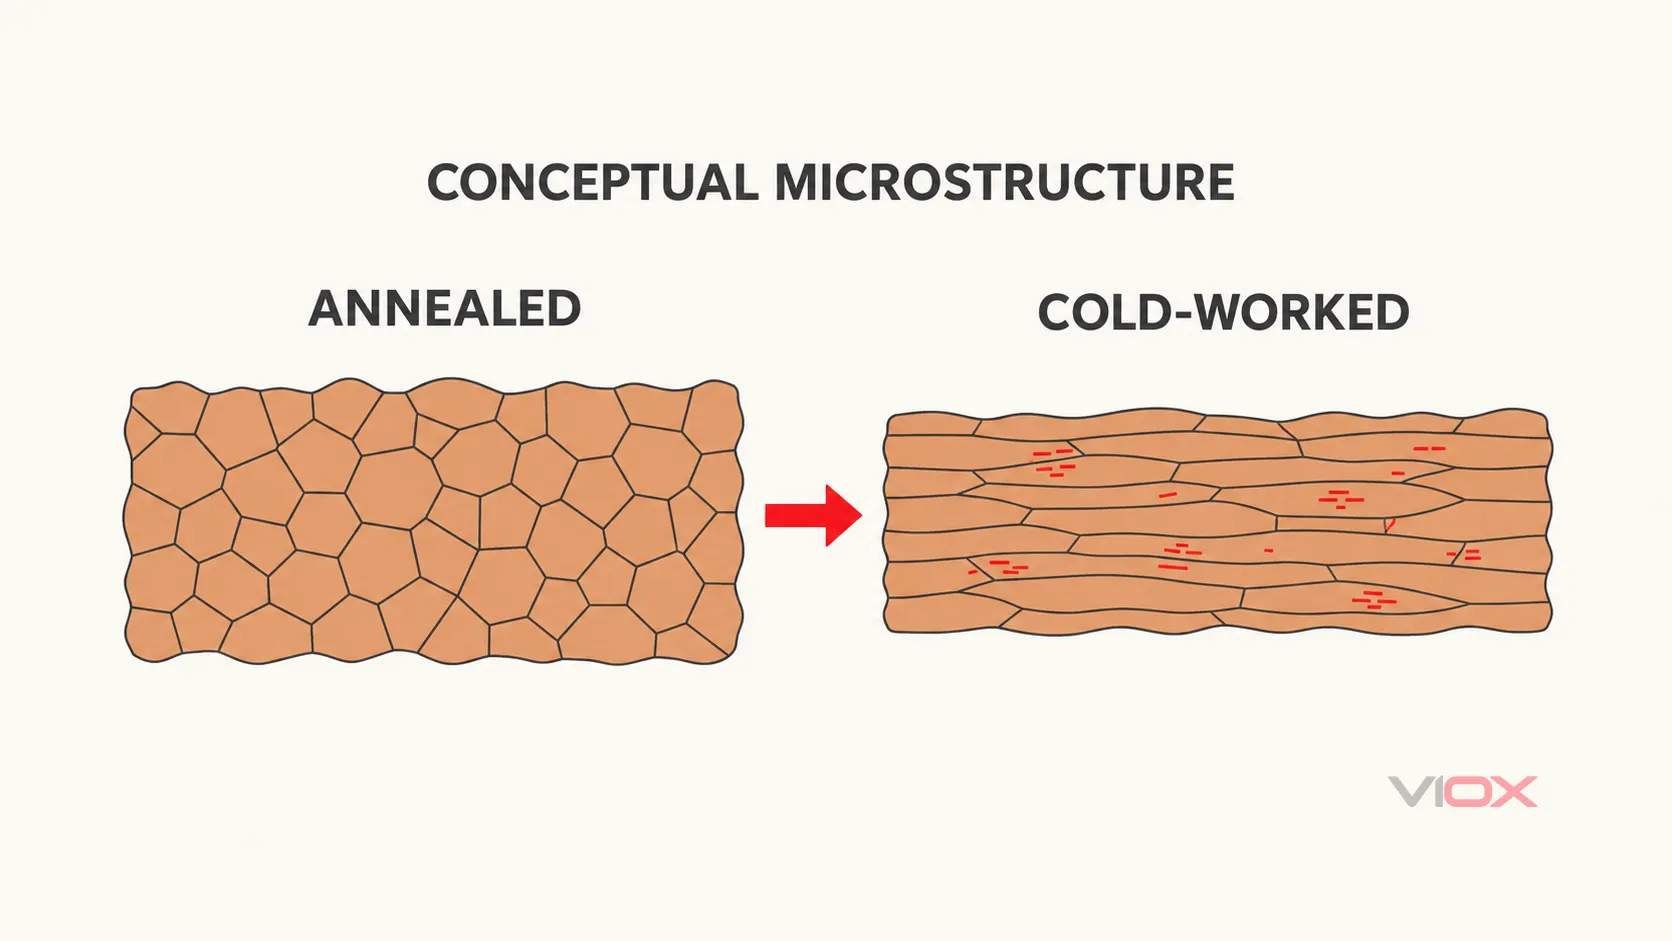
โครงสร้างจุลภาคเชิงแนวคิด ไม่ใช่ภาพจากกล้องจุลทรรศน์หรือการเปรียบเทียบขนาดเกรนที่วัดได้ แผนภาพแสดงถึงการเสียรูป ไม่ได้ระบุปริมาณการเปลี่ยนแปลงการนำไฟฟ้า.
เหตุผลที่การลดลงไม่ใช่เปอร์เซ็นต์คงที่
ผลกระทบขึ้นอยู่กับองค์ประกอบ โครงสร้างจุลภาคเริ่มต้น ปริมาณและทิศทางการเสียรูป และการอบอ่อนหลังการผลิต การดำเนินการตกแต่งขั้นสุดท้ายเพียงเล็กน้อยและลวดที่ถูกดึงอย่างหนักไม่จำเป็นต้องคงสถานะเดียวกัน.
การนำไฟฟ้าก็ไม่ได้รับประกันว่าจะลดลงอย่างต่อเนื่องตลอดทุกตารางการเสียรูปที่เป็นไปได้ การ การศึกษาหลักในปี 2021 เกี่ยวกับสายทองแดงที่มีออกซิเจนต่ำ รายงานว่ามีการลดลง ตามด้วยการเพิ่มขึ้นเมื่อมีการดึงภายใต้สภาวะที่ตรวจสอบ พบว่าขอบเกรน เนื้อ และการตกผลึกใหม่มีส่วนทำให้เกิดการตอบสนอง การทดลองนั้นเป็นการเตือนถึงกฎสากล ไม่ใช่ตารางการผลิตบัสบาร์ที่แนะนำ.
สำหรับการจัดซื้อ การระบุค่าการนำไฟฟ้าขั้นต่ำที่ประกาศสำหรับเกรดและอุณหภูมิสุดท้ายที่ระบุ มีประโยชน์มากกว่าการหักค่าจากค่า “ทองแดงบริสุทธิ์” ทั่วไป สำหรับหน่วยและฐานอ้างอิง โปรดดู การนำไฟฟ้า ความต้านทาน และ %IACS อธิบาย.
ทองแดงรีดร้อนเทียบกับทองแดงรีดเย็น: เปรียบเทียบสถานะสุดท้าย
การรีดร้อนและการรีดเย็นอธิบายถึงกระบวนการผลิต การอบอ่อน, กึ่งแข็ง และแข็ง อธิบายสภาวะของวัสดุ ป้ายกำกับเหล่านี้ตอบคำถามที่แตกต่างกัน และผลิตภัณฑ์ทองแดงสามารถผ่านกระบวนการมากกว่าหนึ่งครั้งก่อนส่งมอบ.
การทำงานด้วยความร้อนช่วยให้เกิดการฟื้นตัวหรือการตกผลึกใหม่ภายใต้สภาวะการผลิตที่เหมาะสม สิ่งนี้สามารถลดผลกระทบของการแข็งตัวจากการทำงานที่คงค้างอยู่ แต่ การรีดร้อนไม่ใช่คำพ้องความหมายของ การอบอ่อนสมบูรณ์. การตกแต่งขั้นสุดท้าย การเสียรูป และประวัติความร้อนในภายหลังยังคงมีความสำคัญ ในทางตรงกันข้าม ผลิตภัณฑ์ที่รีดเย็นอาจได้รับการอบอ่อนในภายหลัง แนวทางการอบอ่อนของ Copper Development Association อธิบายการอบอ่อนหลังจากการทำงานเย็นอย่างชัดเจน.
การเปรียบเทียบต่อไปนี้จะสมมติว่าเป็นทองแดงเกรดและการประกอบเดียวกัน โดยมีการประเมินค่าการนำไฟฟ้าที่อุณหภูมิอ้างอิงเดียวกัน ให้ความคาดหวังเชิงคุณภาพ ไม่ใช่ขีดจำกัดการยอมรับ.
| สภาวะที่จัดส่ง | สิ่งที่ป้ายกระบวนการกำหนด | การตีความทางไฟฟ้า | การตีความทางกล |
|---|---|---|---|
| ทองแดงรีดร้อน | การรีดที่อุณหภูมิสูงเกิดขึ้น | ฉลากเพียงอย่างเดียวไม่สามารถบ่งชี้ถึงการนำไฟฟ้าหรือพิสูจน์ความเหนือกว่าผลิตภัณฑ์อื่นที่ส่งมอบได้ | ตรวจสอบสภาพการอบอ่อนและความแข็งแรงของวัสดุที่ส่งมอบ อย่าสันนิษฐานว่าอยู่ในสภาวะอบอ่อนเต็มที่ |
| ทองแดงรีดเย็นพร้อมการทำงานเย็นที่คงอยู่ | การเสียรูปจากการรีดยังคงอยู่โดยไม่มีการอบอ่อนตามมาอย่างเพียงพอเพื่อขจัดผลกระทบ | การนำไฟฟ้าอาจต่ำกว่าวัสดุเดียวกันที่อยู่ในสภาวะอบอ่อนอย่างเหมาะสม | ความแข็งแรงครากและการแข็งตัวโดยทั่วไปจะเพิ่มขึ้น ความสามารถในการขึ้นรูปอาจลดลง |
| ทองแดงรีดเย็นแล้วอบอ่อนอย่างเพียงพอ | การรีดเย็นตามด้วยการอบชุบด้วยความร้อนที่เปลี่ยนแปลงสถานะที่คงค้าง | การนำไฟฟ้าสามารถฟื้นตัวกลับไปสู่ค่าการอบอ่อนของเกรดได้ ตรวจสอบผลลัพธ์จริง | ความแข็งจากการทำงานหนักสามารถลดลงและคืนความเหนียวได้ |
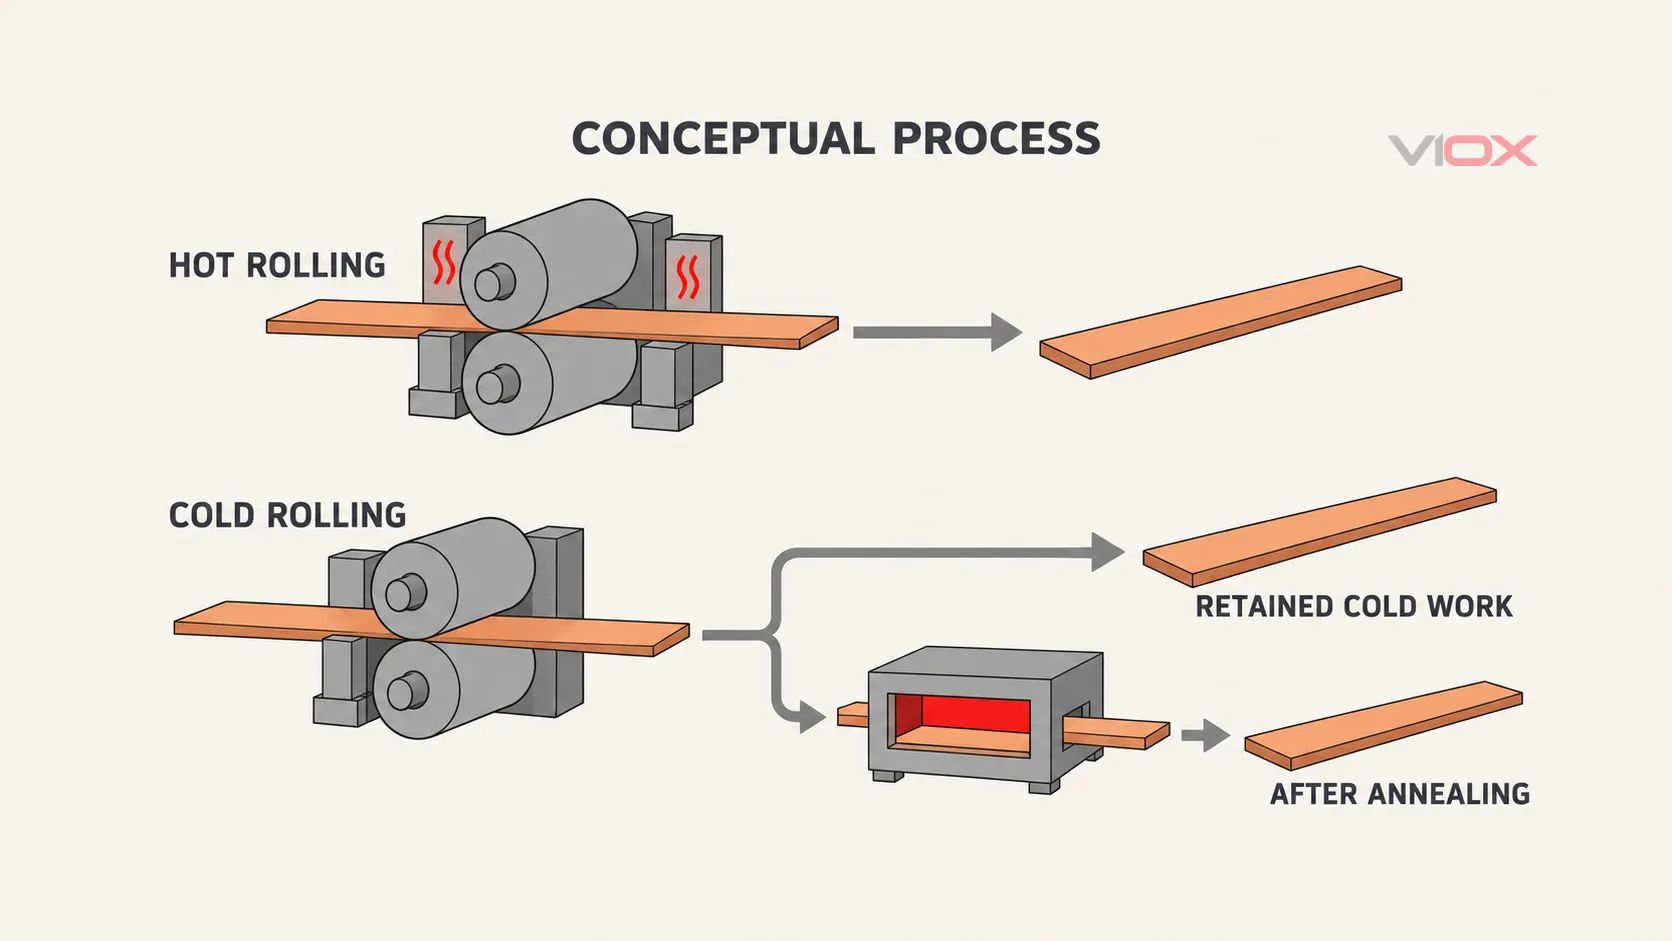
แผนผังสถานะกระบวนการเท่านั้น ลูกศรแสดงลำดับการผลิต ไม่ใช่การเดินสายไฟฟ้า การวัดค่าการนำไฟฟ้า หรือสูตรการผลิตที่แน่นอน.
สำหรับการเปรียบเทียบตัวนำบัสบาร์ ให้ถามว่า: ผลิตภัณฑ์เป็นเกรดเดียวกันหรือไม่? ได้รับการทดสอบที่อุณหภูมิเดียวกันหรือไม่? สภาพอารมณ์สุดท้ายคืออะไร? ผู้จำหน่ายแต่ละรายรับประกันค่าการนำไฟฟ้าและคุณสมบัติทางกลขั้นต่ำเท่าใด?
ลักษณะพื้นผิวไม่ใช่คำตอบสำหรับคำถามเหล่านั้น แท่งรีดเย็นที่เรียบและสว่างไม่ได้นำไฟฟ้าได้น้อยกว่าโดยอัตโนมัติ และพื้นผิวที่ผ่านการทำงานด้วยความร้อนก็ไม่ใช่ข้อพิสูจน์ของการนำไฟฟ้าที่สูงกว่า สภาพพื้นผิวมีความสำคัญที่จุดเชื่อมต่อ แต่ก็แตกต่างจากคุณสมบัติของวัสดุเนื้อใน.
ข้อมูลการอบอ่อนและการดึงแข็งในอดีตแสดงให้เห็นอะไรบ้าง
บทความของ Wolff และ Dellinger ในปี 1911, การนำไฟฟ้าของทองแดงเชิงพาณิชย์, เปรียบเทียบสายทองแดงเกรดการค้าแบบอบอ่อนและแบบดึงแข็ง.
ตารางที่ II นี้หมายถึงการใช้ กลุ่มตัวอย่างของผู้ผลิตรายแรก, โดยเฉลี่ยสามค่าต่อขนาดสาย แทนที่จะใช้ค่าเฉลี่ยแบบอบอ่อนที่รวบรวมไว้ในเอกสาร ความแตกต่างจะถูกคำนวณก่อนการปัดเศษ.
| ขนาดสาย B&S | ค่าเฉลี่ยแบบอบอ่อน, พื้นฐานเปอร์เซ็นต์การนำไฟฟ้าดั้งเดิม | ค่าเฉลี่ยแบบดึงแข็ง, พื้นฐานเปอร์เซ็นต์การนำไฟฟ้าดั้งเดิม | ผลต่าง, หน่วยเป็นเปอร์เซ็นต์ |
|---|---|---|---|
| หมายเลข 6 | 100.18% | 97.78% | 2.40 |
| หมายเลข 12 | 100.32% | 97.48% | 2.84 |
| หมายเลข 18 | 100.19% | 97.10% | 3.09 |
เอกสารฉบับนี้จับคู่ค่าที่อ่านได้จากล็อตวัสดุเดียวกัน โดยเตือนว่าหลักฐานจากหมายเลข 6 และหมายเลข 18 มีจำกัด และแนวโน้มขนาดได้รับผลกระทบจากการปฏิบัติในการดึงลวด ซึ่งไม่ได้กำหนดกฎโดยเนื้อแท้ของเส้นผ่านศูนย์กลางลวด.
ข้อจำกัดในการตีความสองประการเป็นสิ่งจำเป็น ประการแรก การลบค่าการนำไฟฟ้าสองค่าที่เป็นเปอร์เซ็นต์จะให้ เปอร์เซ็นต์พอยต์, ไม่ใช่ค่าเปอร์เซ็นต์การสูญเสียสัมพัทธ์โดยอัตโนมัติ ประการที่สอง ตารางใช้ค่าอ้างอิงความต้านทานมวลตามประวัติของเอกสารที่ 20 องศาเซลเซียส ซึ่งมาก่อน การอ้างอิง IACS ที่กำหนดขึ้นในปี 1913, ดังนั้นค่าที่อ่านได้เหล่านี้จึงไม่ควรถูกติดป้ายใหม่เป็น %IACS สมัยใหม่ เป็นการเปรียบเทียบสายไฟแบบอบอ่อนกับสายไฟแบบดึงแข็ง ไม่ใช่การทดสอบบัสบาร์แบบรีดร้อนเทียบกับรีดเย็น.
การเปลี่ยนแปลงค่าการนำไฟฟ้าหมายถึงอะไรสำหรับความสูญเสียของบัสบาร์
ค่าการนำไฟฟ้าส่งผลต่อความต้านทานรวมตามความยาวและพื้นที่หน้าตัดของตัวนำ:
R = L / (sigma x A)
P = I^2 x R
ในที่นี้, R คือความต้านทานในหน่วยโอห์ม, ล คือความยาวในหน่วยเมตร, sigma คือค่าการนำไฟฟ้าปริมาตรในหน่วยซีเมนส์ต่อเมตร, เป็ คือพื้นที่หน้าตัดในหน่วยตารางเมตร และ พี คือการสูญเสียกำลังไฟฟ้าแบบความต้านทานในหน่วยวัตต์ที่กระแส ฉัน ในหน่วยแอมแปร์.
ตัวอย่าง DC: 100% เทียบกับ 97% IACS
สมมติว่ามีตัวนำทองแดงตรงสองเส้นที่เหมือนกันทุกประการ โดยมีรูปทรงเรขาคณิตเหมือนกันทั้งคู่ ประเมินที่ 20 องศาเซลเซียส:
- ความยาว: 1 เมตร.
- พื้นที่หน้าตัด: 100 ตารางมิลลิเมตร หรือ
0.0001 ตร.ม.. - กระแส: 200 A DC.
- ตัวนำ A: ค่าสมมติ
58 MS/m, ประมาณ 100% IACS. - ตัวนำ B: ค่าสมมติ
0.97 x 58 = 56.26 MS/m, ประมาณ 97% IACS.
นี่คือค่าอินพุตสำหรับการคำนวณที่ประกาศไว้ ไม่ใช่ค่า VIOX ที่วัดได้ หรือการสร้างตารางประวัติ ค่าเหล่านี้แสดงถึงขนาดของความแตกต่างของการนำไฟฟ้าที่กล่าวถึงในเอกสารอิสระ แนวทางการใช้ทองแดงสำหรับบัสบาร์, ส่วน 1.2.2.1.2.
R_A = 1 / (58,000,000 x 0.0001)
    = 0.000172414 โอห์ม

R_B = 1 / (56,260,000 x 0.0001)
    = 0.000177746 โอห์ม

R_B / R_A = 100 / 97 = 1.03093| ปริมาณที่คำนวณได้ | ตัวนำ A | ตัวนำ B |
|---|---|---|
| ความต้านทานเนื้อ | 172.41 ไมโครโอห์ม | 177.75 ไมโครโอห์ม |
| การสูญเสียกำลังไฟฟ้าที่ 200 A | 6.90 W | 7.11 W |
| แรงดันไฟฟ้าตกที่ 200 A | 34.48 mV | 35.55 mV |
ภายใต้สมมติฐานเหล่านั้น ตัวนำ B มีค่าประมาณ 3.09% ความต้านทานสูงขึ้นและการสูญเสียเนื่องจากความต้านทาน, ซึ่งเพิ่มขึ้นประมาณ 0.21 วัตต์ ในส่วนความยาวหนึ่งเมตร ค่าการนำไฟฟ้าและค่าความต้านทานเป็นปริมาณที่ผกผันกัน ดังนั้นการเพิ่มขึ้นของความต้านทานจึงไม่เท่ากับความแตกต่างของค่าการนำไฟฟ้าสามเปอร์เซ็นต์อย่างแม่นยำ.
This example isolates bulk material behavior. It excludes joints, holes, changing cross-sections, AC skin and proximity effects, and the resistance increase as the conductors warm up. It is not an operating-temperature prediction, an allowable temperature-rise calculation or a validated 200 A rating.
เหตุใดจึงไม่สามารถกำหนดการลดพิกัดกระแสได้
กระแสที่อนุญาตของบัสบาร์ขึ้นอยู่กับการสร้างความร้อนและการระบายความร้อน ขีดจำกัดอุณหภูมิขณะทำงาน ขนาด สภาพแวดล้อมของตู้ และการเชื่อมต่อ ค่าการนำไฟฟ้าของวัสดุเป็นปัจจัยหนึ่ง การเปลี่ยนแปลงค่าการนำไฟฟ้าสามจุดไม่สามารถนำไปสู่การลดพิกัดกระแสสากลสามเปอร์เซ็นต์ได้.
ความแข็งแรงเชิงกลก็มีความสำคัญเช่นกัน สภาพที่อ่อนนุ่มที่เลือกเพียงเพื่อค่าการนำไฟฟ้าอาจไม่เป็นไปตามข้อกำหนดด้านความต้านทานต่อการเสียรูปถาวรหรือข้อจำกัดในการขึ้นรูปของงานออกแบบ สภาพที่แข็งกว่าอาจมีประโยชน์ หากหลักฐานทางไฟฟ้าและเชิงกลสนับสนุนการประกอบ ประสิทธิภาพการลัดวงจรจำเป็นต้องมีการประเมินการจัดเรียงที่สมบูรณ์ ไม่ใช่ป้ายกำกับอุณหภูมิ.
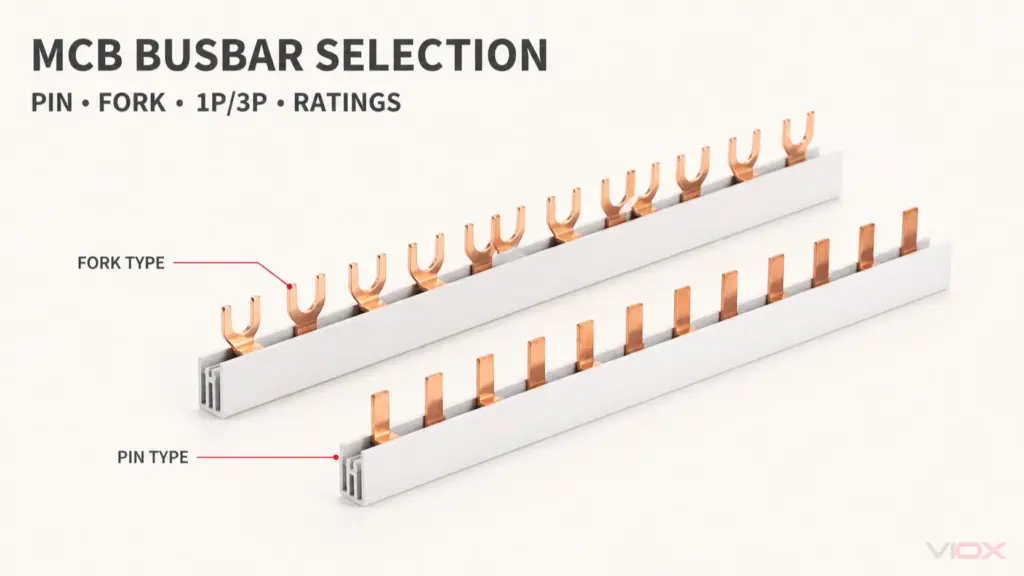
สำหรับการกระจายแบบโมดูลาร์ คู่มือการเลือกบัสบาร์สำหรับ MCB ครอบคลุมความเข้ากันได้และพิกัดของอุปกรณ์ การตรวจสอบเหล่านี้ยังคงจำเป็นแม้ว่าจะทราบค่าการนำไฟฟ้าของทองแดงแล้วก็ตาม.
ระบุสภาวะของวัสดุ จากนั้นตรวจสอบบัสบาร์
สำหรับบัสบาร์ทองแดง สายดินหรือสายกลางทองแดง และชิ้นส่วนขั้วต่อทองแดง โปรดขอหลักฐานที่ระบุสภาพที่ส่งมอบ บันทึกวัสดุที่มีประโยชน์ควรรวมถึง:
| หลักฐานที่ต้องขอ | คำถามที่ได้รับคำตอบ |
|---|---|
| เกรดทองแดงและข้อกำหนดวัสดุที่ใช้บังคับ | ชิ้นส่วนที่เปรียบเทียบเป็นวัสดุชนิดเดียวกันจริงหรือไม่ แทนที่จะเป็นเพียงแค่ระบุว่าเป็นทองแดงทั้งคู่? |
| การอบชุบขั้นสุดท้ายหรือการกำหนดสภาพการส่งมอบที่ตกลงกัน | การทำงานเย็นยังคงอยู่, การคลายบางส่วน หรือตามด้วยการอบอ่อน? |
| ค่าการนำไฟฟ้าต่ำสุดหรือค่าความต้านทานสูงสุด พร้อมอุณหภูมิอ้างอิง | คุณสมบัติทางไฟฟ้าใดที่รับประกันสำหรับเกรดและสภาวะนี้? |
| คุณสมบัติทางกลที่เหมาะสมกับชิ้นส่วน | สถานะที่จัดส่งตรงตามข้อกำหนดความแข็งแรงและการขึ้นรูปที่เกี่ยวข้องหรือไม่? |
| ขนาดสำเร็จและค่าความคลาดเคลื่อนที่เกี่ยวข้อง | หน้าตัดตัวนำที่แท้จริงตรงกับการคำนวณความต้านทานหรือไม่? |
| วิธีการทดสอบ, เกณฑ์การสุ่มตัวอย่าง และการตรวจสอบย้อนกลับของล็อต | คุณสมบัติที่ประกาศสามารถเชื่อมโยงกับวัสดุที่ส่งมอบได้หรือไม่? |
พื้นผิวที่ขัดเงาหรือค่าความแข็งเพียงอย่างเดียวไม่สามารถยืนยันการนำไฟฟ้าได้ ในทำนองเดียวกัน ใบรับรองวัตถุดิบเพียงอย่างเดียวไม่สามารถยืนยันการเพิ่มขึ้นของอุณหภูมิของบัสบาร์สำเร็จรูป, ความเข้ากันได้ของขั้วต่อ หรือประสิทธิภาพการลัดวงจรของการประกอบได้.
แยกความต้านทานของส่วนรวมและความต้านทานของข้อต่อออกจากกัน หากความร้อนกระจุกตัวอยู่ที่จุดเชื่อมต่อ การเปลี่ยนคุณสมบัติของทองแดงไม่สามารถทดแทนการตรวจสอบส่วนต่อประสานนั้นได้ คำอธิบายความร้อนสูงเกินไปของข้อต่อบัสบาร์ทองแดง กล่าวถึงแรงกดสัมผัส, การเสื่อมสภาพ และผลกระทบจากอุณหภูมิ กลไกเหล่านี้แตกต่างจากการเปลี่ยนแปลงค่าการนำไฟฟ้าในแท่งที่สมบูรณ์.
ห้ามให้ความร้อนแก่บัสบาร์ที่ติดตั้งเพื่อพยายามกู้คืนค่าการนำไฟฟ้า การอบชุบด้วยความร้อนของวัสดุสามารถเปลี่ยนแปลงคุณสมบัติทางกล ขนาด การชุบ และฉนวนที่อยู่ติดกัน การอบอ่อนที่จำเป็นใดๆ ควรอยู่ในข้อกำหนดการผลิตที่มีการควบคุม ตามด้วยการตรวจสอบชิ้นส่วนที่เสร็จสมบูรณ์.
สำหรับบริบทของระบบที่กว้างขึ้น ให้ใช้ ภาพรวมบัสบาร์. เมื่อประเมิน บัสบาร์ MCB VIOX, ให้ขอเอกสารวัสดุและผลิตภัณฑ์ของรุ่นที่แน่นอน แทนที่จะกำหนดค่าการนำไฟฟ้าหรือพิกัดกระแสจากตัวอย่างนี้.
ข้อกำหนดควรอธิบายถึงสิ่งที่ส่งมอบ: เกรดทองแดง การอบชุบขั้นสุดท้าย คุณสมบัติทางไฟฟ้า และข้อกำหนดทางกล “รีดร้อน” และ “รีดเย็น” เป็นข้อมูลกระบวนการที่มีประโยชน์ แต่ทั้งสองอย่างนี้ไม่สามารถทดแทนหลักฐานดังกล่าวได้.
แหล่งข้อมูล
- Wolff, F. A., และ Dellinger, J. H. (1911), การนำไฟฟ้าของทองแดงเชิงพาณิชย์, ตาราง II และการอภิปรายเกี่ยวกับการจับคู่ตัวอย่าง การปฏิบัติในการวาด และเปอร์เซ็นต์การนำไฟฟ้า.
- Copper Development Association / European Copper Institute (2014), ทองแดงสำหรับบัสบาร์: แนวทางการออกแบบและติดตั้ง, การนำไฟฟ้า คุณสมบัติทางกล และหลักการความสามารถในการนำกระแส ฉบับนี้เป็นข้อมูลทางเทคนิค ไม่ใช่ข้อกำหนดโครงการที่บังคับใช้ในปัจจุบัน.
- Yang และคณะ (2021), ผลกระทบของความเครียดจากการดึงเย็นต่อโครงสร้างจุลภาค คุณสมบัติทางกล และการนำไฟฟ้าของลวดทองแดงออกซิเจนต่ำ, การวิจัยเบื้องต้นเกี่ยวกับเงื่อนไขการแปรรูปลวดที่ตรวจสอบ.
- Copper Development Association, การอบอ่อน, การรีดเย็น, และ การอภิปรายเกี่ยวกับค่าการนำไฟฟ้า.
- Copper Development Association (2006), โลหะผสมทองแดงสูง, ส่วนค่าการนำไฟฟ้า/ความต้านทานไฟฟ้า, สำหรับวันที่อ้างอิง IACS และเกณฑ์ 58 MS/m เท่านั้น.