

Trên trang này
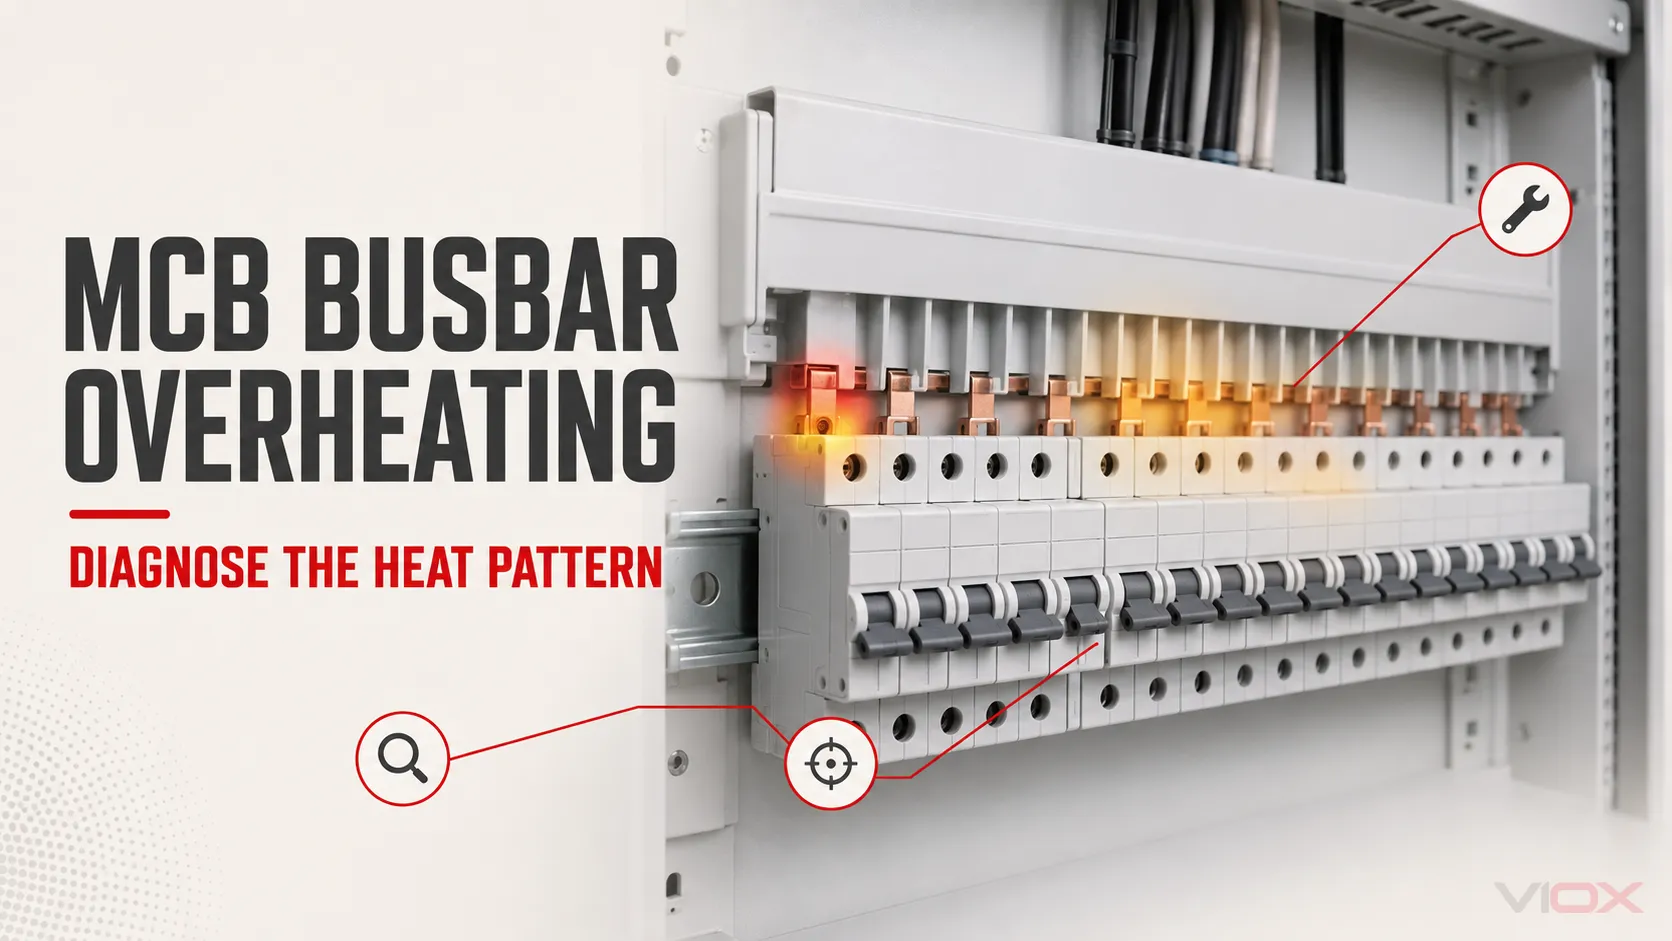
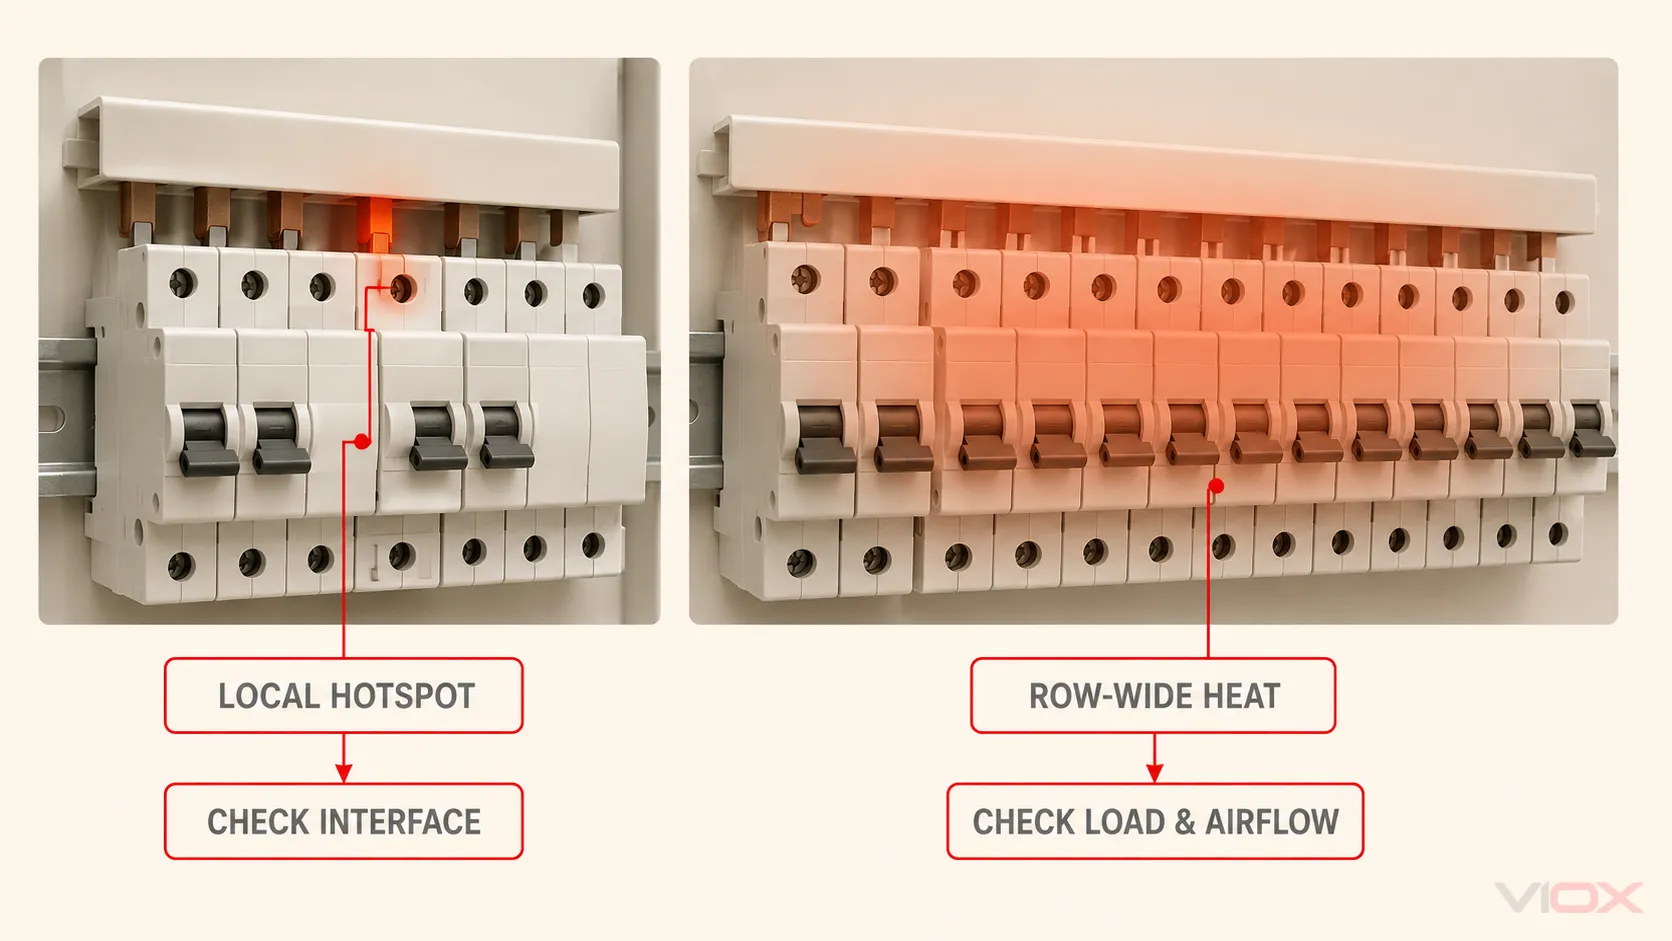
Thanh cái MCB bị quá nhiệt thường chỉ ra một trong hai tình trạng: kết nối có điện trở cao cục bộ tại một chân cắm hoặc đầu nối, hoặc dòng điện quá mức và khả năng tản nhiệt kém ảnh hưởng đến một phần lớn hơn của dãy thiết bị. Kiểu phân bổ nhiệt quan trọng hơn bất kỳ con số nhiệt độ chung nào.
Hãy coi mùi khét, khói, nhựa bị mềm hoặc cháy sém, vết rỗ có thể nhìn thấy, tình trạng nhảy aptomat lặp đi lặp lại hoặc nhiệt độ tăng nhanh dưới tải ổn định là các tín hiệu yêu cầu ngừng sử dụng. Không được tháo nắp, chạm vào thanh cái hoặc siết chặt đầu nối trên thiết bị đang có điện. Hãy cách ly cụm thiết bị theo quy trình làm việc an toàn hiện hành và yêu cầu người có chuyên môn xác nhận trạng thái đã ngắt điện trước khi kiểm tra hoặc bảo trì.
Những điểm chính
- Một điểm nóng hoặc đầu nối đơn lẻ hướng việc chẩn đoán vào các vấn đề về lắp đặt, kẹp chặt, nhiễm bẩn, đấu nối dây dẫn hoặc hư hỏng thiết bị.
- Hiện tượng nóng tương tự trên nhiều thiết bị hướng việc chẩn đoán vào các vấn đề về tải, định mức thanh cái, cách bố trí nhóm, nhiệt độ vỏ tủ hoặc hệ thống thông gió.
- Hình ảnh nhiệt là bằng chứng về một kiểu phân bổ nhiệt, không phải là chẩn đoán tự thân. Tải, độ phát xạ, nhiệt độ phản xạ và các điều kiện so sánh đều ảnh hưởng đến việc diễn giải.
- Không có giá trị lực siết an toàn chung cho mọi MCB và thanh cái dạng lược. Hãy sử dụng hướng dẫn chính xác của thiết bị và thanh cái, công cụ được chỉ định và cách bố trí kết nối đã nêu.
- Nhựa bị hư hỏng do nhiệt, các tiếp điểm bị rỗ, mất áp lực lò xo hoặc răng lược bị biến dạng thường chuyển nhiệm vụ từ “siết lại” sang “thay thế và điều tra nguyên nhân.”
Chẩn đoán nhanh: Đối chiếu kiểu nhiệt với bước kiểm tra tiếp theo
| Những gì bạn quan sát được | Kiểm tra tiếp theo hữu ích nhất | Kết quả có thể cho biết điều gì | Hành động tiếp theo được giới hạn |
|---|---|---|---|
| Một răng thanh cái hoặc một đầu nối MCB nóng hơn các cực có tải tương đương | So sánh tải, sau đó kiểm tra giao diện chính xác sau khi cách ly | Lắp đặt không hoàn chỉnh, hình học đầu nối sai, kẹp không đúng cách, nhiễm bẩn, răng bị hỏng hoặc sự cố thiết bị bên trong | Chỉ sửa chữa bằng các linh kiện đã được phê duyệt và hướng dẫn chính xác; thay thế các bộ phận bị hỏng |
| Đầu vào của thanh cái dạng lược nóng nhất và nhiệt độ giảm dần dọc theo hàng | Xác minh dòng điện đo được và cách bố trí nguồn cấp đã được phê duyệt | Dòng điện cao gần điểm cấp nguồn, vị trí cấp nguồn không phù hợp, hoặc không khớp về định mức/ứng dụng | Kiểm tra dữ liệu thiết kế thanh cái và hàng thiết bị của nhà sản xuất; thiết kế lại nếu cách bố trí nằm ngoài phạm vi cho phép |
| Một số thiết bị liền kề có độ ấm tương tự nhau | So sánh tải mạch, nhiệt độ môi trường xung quanh tủ điện, cách nhóm thiết bị và thông gió | Tải duy trì, truyền nhiệt từ các thiết bị lân cận, hoặc bị hạn chế khả năng tản nhiệt | Giảm tải nếu cần và xác minh thiết kế lắp ráp thay vì siết chặt các đầu nối một cách ngẫu nhiên |
| Thân máy cắt điện bị nóng nhưng giao diện thanh cái của nó không phải là tâm điểm nhiệt | Kiểm tra tải thực tế và các kết nối nguồn/tải cũng như hoạt động của máy cắt điện | Quá tải, sự cố đầu nối phía hạ nguồn, ảnh hưởng của môi trường xung quanh hoặc lỗi bên trong máy cắt điện | Tuân theo quy trình xử lý sự cố của nhà sản xuất máy cắt điện; thay thế máy cắt điện nếu xác nhận có hư hỏng hoặc lỗi bên trong |
| Có hiện tượng đổi màu, mùi lạ, lớp cách điện bị mềm, rỗ bề mặt hoặc cháy sém | Kiểm tra trực quan toàn bộ khu vực bị ảnh hưởng khi đã ngắt điện | Hư hỏng do nhiệt đã vượt quá mức bất thường về nhiệt độ đơn thuần | Giữ trạng thái ngắt điện; xác định nguyên nhân và thay thế các linh kiện bị ảnh hưởng nếu cần |
| Hình ảnh nhiệt chỉ trông bất thường trên bề mặt kim loại sáng bóng | Lặp lại với các cài đặt được kiểm soát và bề mặt so sánh hợp lệ | Độ phát xạ thấp hoặc năng lượng phản xạ có thể làm sai lệch nhiệt độ hiển thị | Hãy để chuyên gia đo nhiệt được đào tạo xác minh phép đo trước khi đưa ra quyết định thay thế |
Quy trình chẩn đoán quá nhiệt thanh cái MCB qua năm giai đoạn
1. Sàng lọc các tình trạng cần cách ly ngay lập tức
Bắt đầu với những gì có thể quan sát được mà không cần tiếp cận các bộ phận mang điện hở. Cần báo cáo ngay lập tức nếu có khói, mùi khét, tiếng lách tách, hiện tượng nhảy aptomat lặp đi lặp lại hoặc không rõ nguyên nhân, dấu hiệu nóng chảy, cháy sém, rỗ bề mặt hoặc tình trạng xấu đi nhanh chóng.
Một vỏ tủ hoặc máy cắt điện bị nóng không mặc nhiên có nghĩa là thanh cái đã hỏng. Ngược lại, một hình ảnh nhiệt trông có vẻ bình thường không chứng minh được kết nối đó là an toàn. Quyết định đầu tiên là liệu thiết bị có thể tiếp tục vận hành đủ lâu để chờ kiểm tra định kỳ bởi người có chuyên môn hay không—chứ không phải là liệu một giới hạn nhiệt độ chung chung nào đó đã bị vượt quá hay chưa.
2. Ghi lại bối cảnh vận hành trước khi can thiệp vào cụm thiết bị
Một chẩn đoán hữu ích cần có bối cảnh:
- Những mạch điện nào đang hoạt động?
- Tải có ổn định, theo chu kỳ, mất cân bằng hay mới được thay đổi gần đây không?
- Có cực nào bất thường so với các cực tương đương dưới cùng mức tải không?
- Khu vực nóng tập trung ở răng lược, đầu nối MCB, đầu nối dây dẫn hay thân thiết bị?
- Máy cắt điện, thanh cái lược, dây dẫn hoặc thành phần vỏ tủ có vừa được thay thế gần đây không?
- Dòng thanh cái, bước cực, cách bố trí cực, kiểu đầu nối và dòng thiết bị đã được ghi nhận là tương thích chưa?
Hình ảnh, chỉ số tải, ảnh nhiệt, số model và thời điểm quan sát giúp cho việc so sánh sau này trở nên khả thi. Đối với việc đo đạc hoặc chụp ảnh nhiệt khi thiết bị đang mang điện, hãy sử dụng nhân viên có chuyên môn tuân thủ chương trình làm việc an toàn điện tại công trường và các quy định địa phương hiện hành.
3. Phân biệt hiện tượng nóng cục bộ tại điểm tiếp xúc với hiện tượng nóng toàn hệ thống điện
Tại một bề mặt tiếp xúc điện trở, nhiệt lượng sinh ra tăng theo cả dòng điện và điện trở:
P = I²RCông thức này giải thích lý do tại sao một sự suy giảm nhỏ tại điểm tiếp xúc có thể trở nên rõ rệt khi có tải. Bản thân công thức không xác định nguyên nhân. Điện trở tăng thêm có thể xuất phát từ việc ăn khớp răng không hoàn toàn, hình học đầu nối không chính xác, lực kẹp không đủ hoặc quá mức, nhiễm bẩn, ăn mòn, bề mặt tiếp xúc bị hỏng, dây dẫn được đấu nối kém hoặc kết nối máy cắt điện bị lỗi.
Một tâm nhiệt cục bộ tại một kết nối do đó làm cho bề mặt tiếp xúc trở thành mục tiêu kiểm tra đầu tiên. Một sự gia tăng nhiệt độ trên diện rộng trên một dãy thiết bị làm cho tải, định mức ứng dụng thanh cái, việc nhóm thiết bị, nhiệt độ môi trường trong vỏ tủ và khả năng tản nhiệt trở thành những nguyên nhân đầu tiên hợp lý hơn.
Sự phân biệt này cũng bảo vệ ranh giới cụm: để lắp đặt và kiểm tra, hãy sử dụng hướng dẫn các lỗi lắp đặt thanh cái MCB; để hiểu sâu hơn về vật lý của các mối nối đồng bắt bu lông lớn, hãy sử dụng hướng dẫn về hiện tượng quá nhiệt tại mối nối thanh cái đồng.
4. Cách ly, xác nhận trạng thái mất điện và kiểm tra bề mặt tiếp xúc chính xác
Công việc dịch vụ điện phải tuân thủ các quy định quốc gia hiện hành, quy trình của chủ sử dụng lao động, hướng dẫn của thiết bị và đánh giá rủi ro. Tại Hoa Kỳ, hướng dẫn của OSHA yêu cầu phải cách ly và xác nhận trạng thái mất điện trước khi thực hiện công việc dịch vụ; các thị trường khác có các yêu cầu pháp lý và quy trình riêng của họ.
Sau khi người có chuyên môn đã thiết lập điều kiện làm việc an toàn, hãy kiểm tra bề mặt tiếp xúc bị ảnh hưởng thay vì siết chặt toàn bộ hàng theo thói quen:
- Ghi lại chính xác các định danh của MCB và thanh cái.
- Xác nhận rằng cấu hình lược và hình học răng lược đã được phê duyệt cho đầu nối thiết bị.
- Kiểm tra xem răng lược đã đi vào đúng kẹp dự định hay chưa thay vì nằm bên cạnh, phía sau hoặc chỉ một phần bên trong kẹp.
- Kiểm tra các dấu hiệu rỗ bề mặt, xói mòn, mất lớp mạ, nhiễm bẩn, ăn mòn, biến dạng, lớp cách điện bị mềm và vật liệu bị cacbon hóa.
- Kiểm tra đầu nối dây dẫn tương ứng và các thiết bị liền kề vì điểm nóng có thể nhìn thấy được có thể đang nhận nhiệt từ một kết nối khác.
- So sánh dây dẫn đã lắp đặt, cách bố trí nguồn cấp, định mức thanh cái và hàng thiết bị với tài liệu của nhà sản xuất.
Không sử dụng phạm vi “lực siết MCB dân dụng” chung chung. Các thông số đầu nối được công bố khác nhau tùy theo dòng sản phẩm và thiết kế kết nối. Hãy sử dụng giá trị, đầu bit, cách bố trí dây dẫn và phương pháp được chỉ định cho đúng kiểu máy đó. Siết quá chặt không phải là biên độ an toàn; nó có thể làm hỏng kẹp, ren, vỏ hoặc hình dạng tiếp điểm.
Nếu thanh cái và máy cắt điện không được ghi nhận là tương thích, hãy sử dụng Hướng dẫn tương thích thanh cái MCB trước khi chọn phụ tùng thay thế. Nếu hàng thiết bị cần bước cực, cách bố trí pha, định mức dòng điện hoặc phương pháp cấp nguồn khác, hãy sử dụng hướng dẫn lựa chọn MCB và thanh cái lược.
5. Khắc phục nguyên nhân, sau đó xác minh kết quả trong các điều kiện được kiểm soát
Việc sửa chữa phải giải quyết được nguyên nhân đã chẩn đoán—chứ không chỉ đơn thuần làm cho đầu nối cảm giác chặt hơn.
- Lắp đặt không đúng vị trí hoặc hình dạng không tương thích: thay thế hoặc cấu hình lại các thành phần bằng cách sử dụng tổ hợp đã được phê duyệt.
- Siết không đúng lực: kiểm tra hư hỏng, sau đó thực hiện lại kết nối theo đúng quy trình của nhà sản xuất và sử dụng dụng cụ hiệu chuẩn phù hợp.
- Nhiễm bẩn hoặc ăn mòn: tuân theo phương pháp làm sạch hoặc thay thế được nhà sản xuất linh kiện cho phép. Không tự ý sử dụng các chất mài mòn hoặc hợp chất bôi trơn mối nối trên kết nối của thiết bị thu nhỏ trừ khi hướng dẫn yêu cầu.
- Răng, kẹp, máy cắt điện hoặc lớp cách điện bị hư hỏng: thay thế thành phần bị ảnh hưởng và kiểm tra các bộ phận lân cận đã tiếp xúc với nhiệt.
- Dòng điện quá mức hoặc bố trí không phù hợp: điều chỉnh tải, phương pháp cấp nguồn, định mức thanh cái, nhóm thiết bị hoặc thiết kế nhiệt của vỏ tủ.
- Nghi ngờ có sự cố bên trong máy cắt điện: tuân theo hướng dẫn chẩn đoán và thay thế của nhà sản xuất máy cắt điện.
Trước khi đưa trở lại vận hành, hãy kiểm tra các tấm chắn, nắp đậy, khoảng cách an toàn, cố định dây dẫn, tình trạng đầu nối và hoạt động của thiết bị. Sau đó, một người có chuyên môn cần so sánh cụm thiết bị đã sửa chữa dưới tải trọng đại diện, có kiểm soát với dữ liệu cơ sở đã ghi lại. Việc sửa chữa chưa hoàn tất nếu kiểu lỗi cục bộ tương tự xuất hiện trở lại.
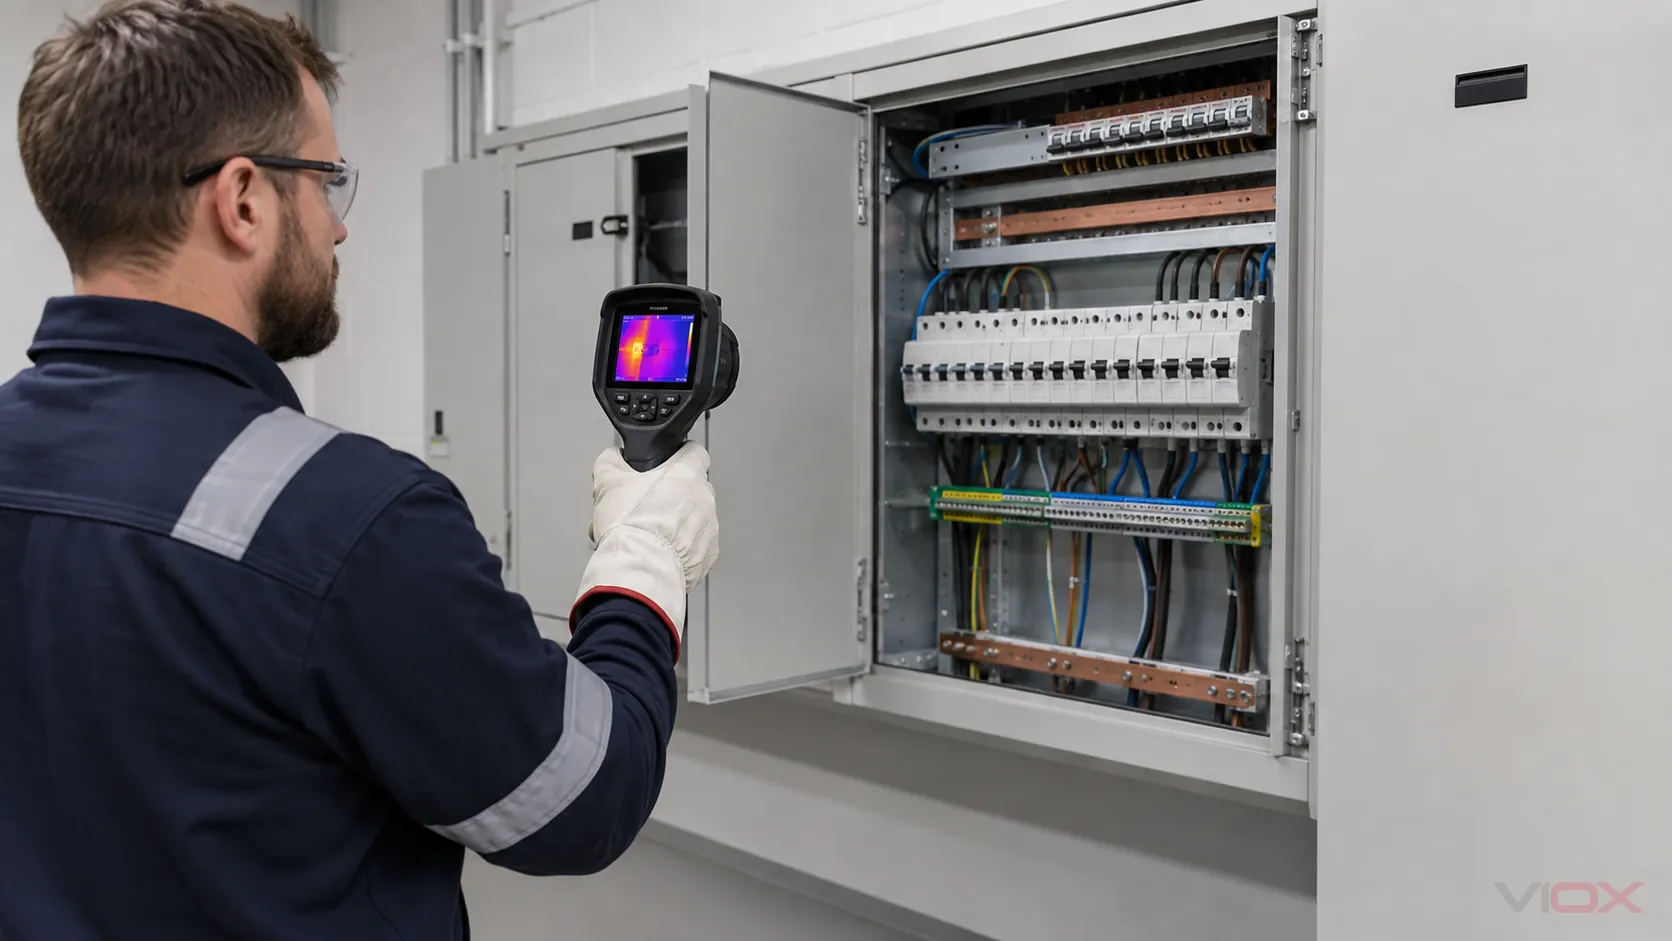
Cách diễn giải hình ảnh nhiệt mà không bị sai ngưỡng
Chụp ảnh nhiệt rất hữu ích vì nó cho thấy sự khác biệt về không gian trước khi hư hỏng trở nên rõ ràng. Ứng dụng mạnh mẽ nhất của nó ở đây là so sánh:
- so sánh các cực hoặc thiết bị tương đương đang mang tải tương tự;
- so sánh cùng một kết nối tại các điều kiện vận hành tương tự theo thời gian;
- ghi lại tải, điều kiện môi trường, cài đặt camera, khoảng cách và góc nhìn;
- xác nhận xem vùng nóng rõ rệt có trùng với bề mặt kim loại, đầu nối dây dẫn hoặc thân máy cắt điện hay không;
- điều tra sự thay đổi đáng kể thay vì ấn định một mức nhiệt độ đạt/không đạt chung cho mọi trường hợp.
Đồng sáng bóng và các kim loại được đánh bóng khác có độ phát xạ thấp và có thể phản xạ năng lượng nhiệt từ các vật thể xung quanh. Do đó, một điểm sáng hoặc điểm mát có thể đại diện cho điều kiện đo lường thay vì nhiệt độ của linh kiện. FLIR khuyến nghị cần tính đến độ phát xạ và nhiệt độ phản xạ, đồng thời lưu ý rằng việc đo lường chính xác các bề mặt có độ phát xạ thấp khó khăn đòi hỏi kỹ thuật và đào tạo phù hợp.
Không được sao chép các giới hạn tăng nhiệt độ từ một dòng máy cắt điện, vật liệu đầu nối, tiêu chuẩn sản phẩm hoặc cụm lắp ráp khác rồi áp dụng cho mọi thanh cái MCB. Mức tăng nhiệt độ chấp nhận được phụ thuộc vào thiết bị chính xác, điểm tham chiếu, vật liệu, tải trọng, điều kiện môi trường và tài liệu sản phẩm quy định.
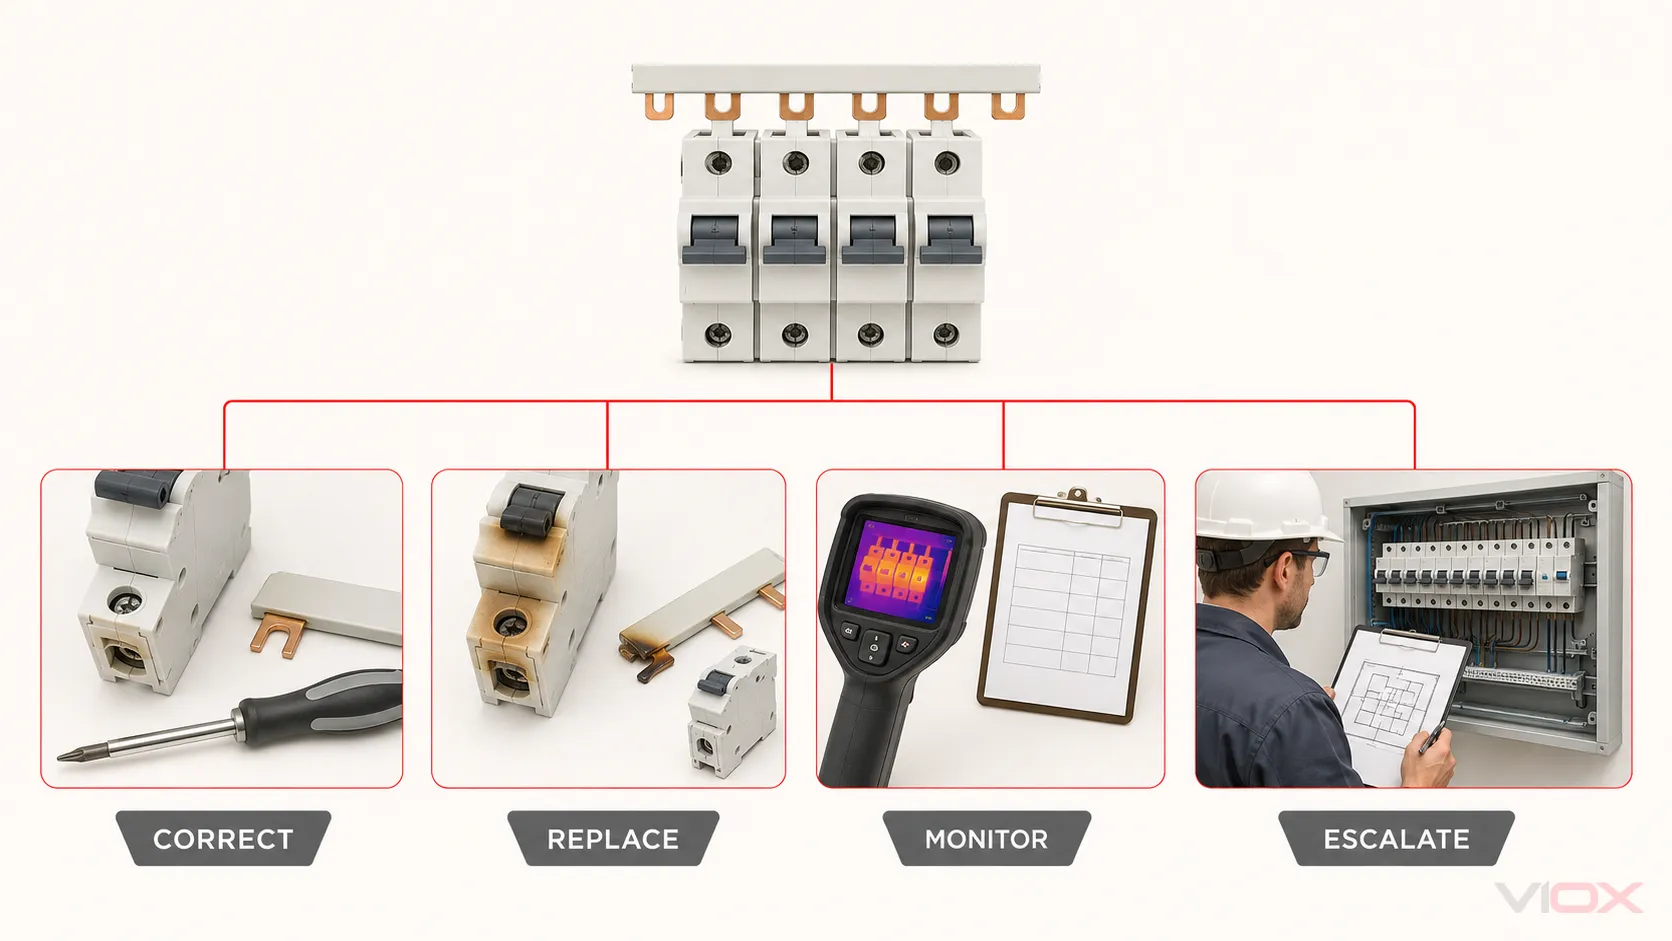
Sửa chữa, thay thế, giám sát hay báo cáo cấp cao hơn?
| Xử lý | Sử dụng khi | Không sử dụng khi |
|---|---|---|
| Sửa chữa và xác minh | Không phát hiện hư hỏng do nhiệt, nguyên nhân đã được xác nhận và quy trình chính xác của nhà sản xuất cho phép thực hiện lại kết nối | Khả năng tương thích không chắc chắn hoặc hệ thống tiếp điểm bị hư hỏng |
| Thay thế các linh kiện bị ảnh hưởng | Có hiện tượng rỗ bề mặt, biến dạng, mất áp lực tiếp xúc, lớp mạ bị hỏng, lớp cách điện bị nứt/mềm, than hóa hoặc hướng dẫn của nhà sản xuất yêu cầu thay thế sau khi bị quá nhiệt nghiêm trọng | Chẩn đoán vẫn chưa xác định được nguyên nhân gây ra hư hỏng |
| Giám sát dựa trên cơ sở dữ liệu tham chiếu | Cụm thiết bị nằm trong phạm vi ứng dụng được ghi nhận, không có hư hỏng, các linh kiện chịu tải tương đương hoạt động ổn định và đánh giá chuyên môn không tìm thấy khiếm khuyết nào cần xử lý | Có mùi lạ, thay đổi nhanh, nhảy aptomat lặp lại, hư hỏng có thể nhìn thấy hoặc điểm nóng cục bộ không rõ nguyên nhân |
| Chuyển cấp để bộ phận kỹ thuật xem xét | Tải trọng hàng, cách bố trí nguồn cấp, thiết kế nhiệt của vỏ tủ, lịch sử sự cố hoặc sự phối hợp thiết bị không chắc chắn | Việc hiệu chỉnh linh kiện theo tài liệu đơn giản sẽ giải quyết triệt để vấn đề và quá trình kiểm chứng đạt yêu cầu |
Ngăn chặn điểm nóng tái diễn
Phòng ngừa là một quy trình kiểm soát thông số kỹ thuật và kiểm chứng:
- Ghi lại tính tương thích. Ghi lại dòng máy cắt, loại đầu nối, cấu hình thanh lược, bước cực, cách bố trí cực/pha, định mức thanh cái và các phụ kiện được phê duyệt.
- Tuân thủ chính xác các hướng dẫn đấu nối. Ghi lại giá trị lực siết và dụng cụ được chỉ định cho thiết bị và mối nối cụ thể; không dựa vào trí nhớ hoặc quy tắc chung giữa các thương hiệu.
- Kiểm tra toàn bộ đường dẫn dòng điện. Một điểm nóng trên thanh lược có thể bắt nguồn từ giao diện thanh cái, máy cắt điện, đầu nối dây dẫn hoặc do không tương thích trong ứng dụng.
- Lưu giữ dữ liệu cơ sở khi vận hành thử nghiệm. Lưu lại các bản ghi về tải và nhiệt độ được thực hiện trong các điều kiện đã biết để các đợt khảo sát trong tương lai có cơ sở so sánh hợp lệ.
- Xác định các yếu tố kích hoạt kiểm tra dựa trên tình trạng thực tế. Những thay đổi về tải, thay thế thiết bị, nhảy aptomat không rõ nguyên nhân, mùi lạ, đổi màu, nhiễm bẩn, tiếp xúc với nước hoặc các kiểu nhiệt bất thường cần phải được xem xét. Chu kỳ bảo trì nên dựa trên tài liệu kỹ thuật của thiết bị và chương trình bảo trì tại công trường, thay vì quy tắc lịch trình chung chung.
- Sử dụng các phụ tùng thay thế phù hợp. Khi cần thay thế, hãy so sánh các tài liệu Các tùy chọn sản phẩm thanh cái cho MCB dựa trên dòng thiết bị và ứng dụng đã lắp đặt thay vì chỉ chọn theo khoảng cách răng.
Để có hướng dẫn đầy đủ về thuật ngữ và các loại thanh cái, hãy xem Giải thích về thanh cái máy cắt điện. Nếu cần cắt ngắn thanh cái dạng lược, hãy thực hiện công việc đó trong phạm vi riêng biệt quy trình cắt và cách điện thanh cái dạng lược.
Những Câu Hỏi Thường
Nhiệt độ bao nhiêu là quá nóng đối với thanh cái MCB?
Không có nhiệt độ chung nào áp dụng cho mọi MCB, đầu nối, thanh cái dạng lược, vỏ tủ, tải và điểm đo. Hãy sử dụng các giới hạn chính xác của nhà sản xuất và các yêu cầu về sản phẩm/lắp ráp hiện hành. Tại hiện trường, bất kỳ sự khác biệt cục bộ không rõ nguyên nhân nào so với các kết nối tương đương dưới tải tương tự, sự thay đổi nhanh chóng so với mức cơ sở, hoặc bất kỳ mùi, sự đổi màu, mềm hóa, rỗ bề mặt hoặc hiện tượng nhảy aptomat nào đều cần được kiểm tra.
Tôi có nên siết lại lực siết cho mọi MCB nếu một kết nối bị nóng không?
Không tự động. Trước tiên hãy xác định tâm nhiệt và nguyên nhân. Một số hướng dẫn bảo trì của nhà sản xuất đặc biệt cảnh báo không nên can thiệp vào các đầu nối không có dấu hiệu quá nhiệt hoặc lỏng lẻo. Hãy kiểm tra giao diện bị ảnh hưởng và tuân thủ chính xác hướng dẫn của từng model; việc siết chặt bừa bãi có thể gây ra hư hỏng mới hoặc che giấu một kết nối không tương thích.
Camera nhiệt có thể chứng minh một đầu nối bị lỏng hay không?
Không. Nó có thể tiết lộ kiểu nhiệt độ phù hợp với điện trở bất thường, nhưng không thể chứng minh nguyên nhân cơ học. Hãy xác nhận tải, điều kiện đo, độ phát xạ, nhiệt độ phản xạ, vị trí lắp đặt, tính tương thích, tình trạng đầu nối và hành vi của thiết bị.
Thanh cái MCB bị đổi màu có thể tái sử dụng được không?
Đừng quyết định chỉ dựa vào màu sắc, mà hãy coi sự đổi màu do nhiệt, rỗ bề mặt, biến dạng, lớp mạ bị hỏng hoặc lớp cách điện bị mềm là bằng chứng cần được kiểm tra bởi người có chuyên môn. Hướng dẫn của nhà sản xuất đối với các kết nối máy cắt và thanh cái bị ảnh hưởng có thể yêu cầu thay thế khi có hiện tượng quá nhiệt nghiêm trọng hoặc hư hỏng tiếp điểm. Hãy thay thế mọi linh kiện theo yêu cầu chính xác của thiết bị và khắc phục nguyên nhân trước khi cấp điện trở lại.
Nguồn tham khảo
- OSHA: xác minh cách ly và ngắt điện trước khi bảo trì
- Schneider Electric: xử lý sự cố nhảy máy cắt từ nhiệt và các kết nối bị quá nhiệt
- Schneider Electric: sử dụng quét nhiệt cho máy cắt điện
- Schneider Electric: hướng dẫn kiểm tra tại hiện trường và bảo trì cho máy cắt điện và các kết nối
- Schneider Electric: cài đặt mô-men xoắn theo dòng sản phẩm cho thiết bị ACB, MCCB và MCB
- Hager UK: bảng hỗ trợ mô-men xoắn siết chặt cụ thể cho từng thiết bị
- FLIR: ảnh hưởng của độ phát xạ và nhiệt độ phản xạ trong chụp ảnh nhiệt
Nếu bạn đang chỉ định thanh cái MCB thay thế cho một dòng máy cắt và dãy thiết bị đã được ghi nhận, hãy gửi số kiểu máy, bản vẽ đầu nối, cách bố trí pha, yêu cầu dòng điện và số lượng đến [email protected] để xem xét tính tương thích.